
Os instrumentos endoscópicos geralmente precisam realizar observação, posicionamento, preensão, corte, transporte e outras ações em um espaço relativamente pequeno. Portanto, as dimensões, as relações de acoplamento e as condições da superfície dos componentes internos precisam permanecer estáveis. Comparadas com peças mecânicas em geral, as peças cirúrgicas para instrumentos endoscópicos frequentemente apresentam dimensões reduzidas, estruturas delicadas, múltiplos orifícios e espessura de parede relativamente fina. Algumas peças também precisam ser montadas com lentes, cateteres, componentes de preensão ou outros componentes de precisão. A usinagem CNC permite o corte preciso de metais ou plásticos de engenharia de acordo com desenhos 3D e requisitos de engenharia, além de possibilitar a produção de peças personalizadas por meio de torneamento, fresagem, furação, rosqueamento, microusinagem e outros processos.
Quais são as características de usinagem das peças cirúrgicas endoscópicas?
O espaço interno dos instrumentos endoscópicos é limitado, portanto, os componentes geralmente precisam ser fabricados em tamanhos menores, mantendo resistência e estabilidade suficientes. Um componente pequeno pode conter furos, ranhuras, roscas, degraus e superfícies de contato simultaneamente. Consequentemente, a sequência de usinagem precisa ser planejada com antecedência para reduzir as variações dimensionais causadas por fixações repetidas.
Usinagem estável de estruturas de pequenas dimensões
As estruturas comuns de peças cirúrgicas endoscópicas incluem conectores, mangas, componentes de posicionamento, componentes de fixação, estruturas de montagem de lentes, componentes de guia e diversas peças metálicas pequenas não padronizadas. Alguns componentes possuem um diâmetro externo pequeno, mas ainda exigem furos ou degraus internos. Pode ser difícil para os métodos de usinagem convencionais equilibrar a precisão dimensional e a qualidade da superfície. O torneamento CNC é adequado para peças do tipo eixo, manga e cilíndricas, e pode completar continuamente estruturas como diâmetros externos, furos internos, faces de extremidade, ranhuras e roscas. Para peças com superfícies planas, contornos irregulares e furos multidirecionais, a fresagem CNC ou a usinagem multieixos podem ser combinadas para completar o processo.
Controle das forças de usinagem para paredes finas, ranhuras delicadas e microfuros.
Alguns componentes endoscópicos utilizam paredes mais finas para reduzir o tamanho total. Se a força de corte for muito alta durante a usinagem, o componente pode sofrer ligeiras deformações, o que pode afetar a montagem. Portanto, um método de fixação e uma sequência de usinagem adequados devem ser selecionados de acordo com a estrutura do componente antes da produção. Por exemplo, as principais superfícies de posicionamento podem ser usinadas primeiro, seguidas pelas estruturas de acabamento; para áreas de paredes finas, a quantidade de material cortado por passe pode ser reduzida, com reinspeção dimensional realizada durante os processos subsequentes. Para ranhuras finas, microfuros e outros detalhes, ferramentas pequenas com dimensões apropriadas também devem ser utilizadas, controlando-se as condições de corte.
Dimensões de Montagem
As peças cirúrgicas endoscópicas raramente são usadas de forma independente. Uma manga precisa se conectar a outro componente, um componente de posicionamento precisa entrar com precisão em sua posição de instalação e uma estrutura de fixação precisa manter um movimento suave. Portanto, os diâmetros dos furos, os diâmetros dos eixos, as folgas, as relações coaxiais e as dimensões de posicionamento mostradas nos desenhos podem afetar a montagem final. Identificar essas dimensões críticas antes da usinagem pode tornar o processo de produção mais estável.
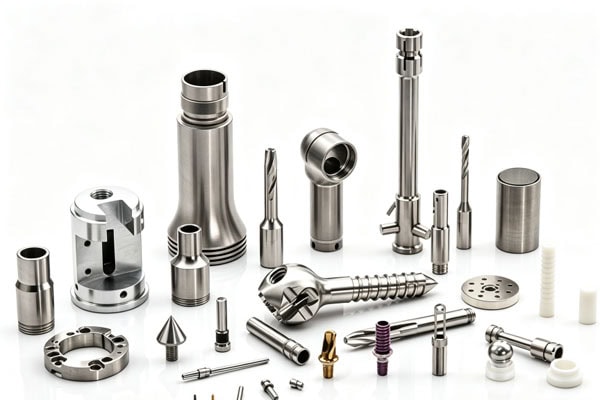
Como desenvolver uma solução de usinagem CNC para peças endoscópicas
Primeiramente, os engenheiros precisam confirmar as características estruturais, o material, as tolerâncias, o tratamento de superfície e os requisitos de montagem da peça. Em seguida, devem determinar se o torneamento, a fresagem, a furação, a rosqueamento ou a usinagem multieixos são adequados. Os componentes endoscópicos geralmente possuem uma estrutura relativamente compacta. Se a sequência de usinagem não for planejada adequadamente, pode haver um aumento no uso de ferramentas, no número de operações de fixação e no trabalho de acabamento subsequente. Também pode ocorrer deformação em áreas de paredes finas, desvios na posição dos furos ou instabilidade na qualidade da superfície. Portanto, o desenvolvimento prévio de uma rota de usinagem adequada pode contribuir para o aumento da eficiência da produção, a redução do retrabalho e a garantia de que as peças atendam aos requisitos de montagem e aplicação subsequentes.
Confirme os desenhos e as dimensões críticas.
Após receber arquivos 3D como STEP, STP e IGES, bem como desenhos técnicos como PDF, DWG e DXF, a estrutura, o material, as dimensões, as tolerâncias, os requisitos de superfície e as marcações especiais da peça podem ser verificados inicialmente. Deve-se dar atenção especial às posições de montagem e às dimensões críticas. Para as dimensões externas gerais, a produção pode prosseguir de acordo com os desenhos; para furos, ranhuras, roscas e superfícies de posicionamento que afetam a montagem, estes devem ser marcados separadamente no plano de produção, com os respectivos métodos de inspeção definidos.
Selecione o método de usinagem de acordo com a estrutura.
Diferentes peças são adequadas para diferentes equipamentos de usinagem. Peças cilíndricas geralmente podem ser consideradas para torneamento CNC em primeiro lugar; peças com superfícies planas complexas e contornos espaciais podem ser usinadas usando fresamento CNC; se a estrutura contiver características complexas em múltiplas direções, a usinagem CNC de 5 eixos pode ser usada para reduzir o número de operações de fixação. O site da TiRapid oferece serviços de fresamento CNC, torneamento CNC, usinagem CNC de 5 eixos e microusinagem, permitindo que o processo de usinagem seja selecionado de acordo com a estrutura da peça.
| Métodos comuns de usinagem para estruturas de peças e controles principais | ||
| Mangas, peças do eixo | Torneamento CNC | Diâmetro externo, furo interno, concentricidade |
| Pequenas habitações | Fresagem CNC | Posições dos furos, superfícies planas, espessura da parede |
| Conectores irregulares | Fresagem de 3 eixos/5 eixos | Contorno, dimensões posicionais |
| Peças com ranhuras e furos finos | Micro usinagem CNC | Largura da ranhura, diâmetro do furo, rebarbas |
| Peças de conexão roscadas | Torneamento/Fresagem/Rosqueamento | Dimensões da rosca, desempenho de acoplamento |
Integrar a inspeção ao processo de usinagem
Componentes endoscópicos não são adequados para inspeção somente após a conclusão de toda a usinagem. Dimensões críticas podem ser verificadas durante a fase de semiacabamento para identificar desvios dimensionais em tempo hábil e evitar desperdício de material e tempo causado pela continuação do processo de usinagem. Inspeções comuns podem incluir medição dimensional, inspeção do diâmetro do furo, inspeção de rosca, inspeção visual e inspeção por CMM (Máquina de Medição por Coordenadas). O site da TiRapid descreve suas capacidades de inspeção por CMM e sua utilização no controle de qualidade de peças CNC de precisão. Para projetos com requisitos mais exigentes, registros de inspeção dimensional correspondentes também podem ser fornecidos de acordo com os desenhos do cliente, facilitando para as equipes de engenharia e compras a confirmação de que as peças atendem aos requisitos do desenho.
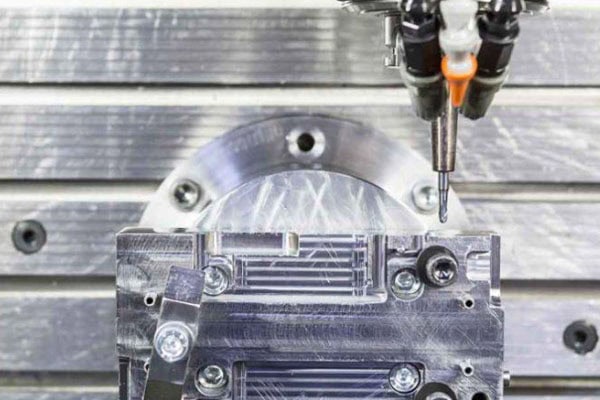
Como selecionar materiais e tratamentos de superfície para peças cirúrgicas endoscópicas
A seleção do material afeta diretamente a dificuldade de usinagem, a resistência do componente, a resistência à corrosão e os métodos de processamento subsequentes. A escolha do material ideal deve ser determinada com base na aplicação do componente, no ambiente de contato, nos requisitos de montagem e nas especificações de engenharia fornecidas pelo cliente. A seleção não deve se basear apenas no preço. Para peças cirúrgicas endoscópicas, a biocompatibilidade do material, a resistência a altas temperaturas, a resistência à limpeza e esterilização e a estabilidade dimensional durante o uso prolongado também devem ser consideradas. Materiais diferentes têm requisitos diferentes quanto à velocidade de corte, desgaste da ferramenta, rugosidade superficial e controle de deformação, portanto, precisam ser avaliados antecipadamente durante a fase de projeto. A seleção adequada do material pode não apenas melhorar a eficiência da usinagem, mas também reduzir problemas durante a montagem subsequente, o tratamento de superfície e a inspeção de qualidade.
O aço inoxidável é adequado para peças estruturais de precisão.
Aços inoxidáveis, como o 316L, são comumente usados em componentes de dispositivos médicos, oferecendo boa resistência à corrosão e excelentes propriedades mecânicas. O aço inoxidável pode ser considerado para mangas, conectores, componentes de fixação, suportes estruturais e outras peças, dependendo do projeto específico. No entanto, o aço inoxidável geralmente apresenta maior dureza e maior dificuldade de usinagem do que o alumínio comum. Portanto, o desgaste da ferramenta, o calor gerado pelo corte e a deformação durante a usinagem precisam ser controlados no processo.
Ligas de titânio e plásticos de engenharia para estruturas especiais
As ligas de titânio oferecem alta resistência e peso relativamente baixo, sendo úteis em certas estruturas de dispositivos médicos. Plásticos de engenharia, como o PEEK, proporcionam propriedades como resistência ao calor e a agentes químicos, podendo ser utilizados em componentes isolantes, de suporte ou estruturais específicos. É importante ressaltar que o nome do material, por si só, não indica que um componente possa ser usado clinicamente. A especificação final do material, o tratamento de superfície, os requisitos de limpeza e o ambiente de aplicação devem ser definidos de acordo com o projeto e as normas regulamentares do dispositivo médico.
A qualidade da superfície precisa ser determinada de acordo com a aplicação.
Após a usinagem, os componentes podem exigir rebarbação, polimento, passivação, eletropolimento ou outros tratamentos específicos. Para peças cirúrgicas endoscópicas, rebarbas residuais nas bordas podem afetar a montagem e o uso, portanto, a remoção de arestas vivas geralmente precisa ser incluída nos requisitos de usinagem. O tratamento de superfície também pode afetar as dimensões. Se as dimensões de um furo ou superfície de contato mudarem após o pós-processamento, a folga de montagem também pode mudar. Portanto, os requisitos de tratamento de superfície precisam ser confirmados antes da produção, e as alterações dimensionais relacionadas devem ser incluídas no controle dimensional.
Processo de produção de peças endoscópicas personalizadas TiRapid
A produção personalizada de peças cirúrgicas endoscópicas pode começar com um arquivo de engenharia e prosseguir pelas etapas de avaliação do processo, usinagem de protótipos, inspeção e fabricação em lote. A equipe de engenharia analisa inicialmente o modelo 3D, os desenhos 2D, o material, as tolerâncias e os requisitos de tratamento de superfície para determinar se a peça é adequada para usinagem e identificar possíveis problemas causados por paredes finas, furos profundos, ranhuras finas ou estruturas de montagem complexas. Em seguida, realiza-se a usinagem do protótipo para verificar as dimensões, a aparência e o desempenho da montagem. Com base nos resultados da inspeção, os parâmetros de usinagem podem ser otimizados antes do início da produção em pequenos lotes ou em lotes maiores. Esse processo pode reduzir o risco de retrabalho e permitir que os clientes confirmem o desempenho do componente e os resultados da aplicação antes do início da produção em massa formal.
Avaliação de desenhos e recomendações de DFM
Após o envio dos arquivos CAD e desenhos de engenharia pelos clientes, a TiRapid pode realizar verificações de DFM (Design for Manufacturing) de acordo com a estrutura da peça, incluindo posições de furos, espessura da parede, acessibilidade da ferramenta, sequência de usinagem e seleção de materiais. Se uma determinada característica puder aumentar a dificuldade de usinagem, sugestões de modificação podem ser fornecidas antes da produção, em vez de esperar até que a usinagem esteja concluída. Para projetos de dispositivos médicos que exigem desenvolvimento rápido, essa comunicação antecipada pode reduzir a necessidade de prototipagem repetida.
Usinagem de protótipos e verificação dimensional
Após a confirmação do processo, o projeto entra na fase de usinagem do protótipo. O objetivo dos protótipos não é apenas verificar a aparência, mas também a montagem, o movimento, as dimensões e o desempenho do projeto. Por exemplo, após a usinagem de um conector para um conjunto de preensão endoscópica, ele precisa ser montado com a estrutura correspondente para confirmar se as posições dos furos estão corretas, se as roscas funcionam suavemente e se há interferência entre os componentes móveis. Após a aprovação do protótipo, os parâmetros de produção podem ser ajustados de acordo com o feedback obtido.
Produção em pequenos lotes e controle de qualidade
Após a aprovação dos protótipos na inspeção, a produção em pequenos lotes pode ser organizada de acordo com as necessidades do projeto. O principal objetivo durante a fase de produção em pequenos lotes é manter a consistência dimensional de cada componente, em vez de simplesmente aumentar a velocidade de usinagem. Para peças do mesmo lote, a inspeção por amostragem ou a inspeção de 100% pode ser realizada de acordo com as especificações do desenho, com atenção especial aos diâmetros dos furos, diâmetros externos, roscas, dimensões críticas de posicionamento e condições da superfície. Para componentes estruturalmente complexos, equipamentos como a Máquina de Medição por Coordenadas (MMC) também podem ser utilizados para auxiliar na verificação dimensional.
Suporte para embalagem e fabricação subsequente
Peças pequenas de precisão podem ser suscetíveis a impactos, arranhões ou misturas durante o transporte, portanto, a embalagem também precisa ser incluída no plano de produção. Após a inspeção, as peças podem ser classificadas e embaladas de acordo com os números de peça, quantidades e requisitos do cliente. A TiRapid oferece não apenas usinagem CNC, mas também serviços de fabricação de chapas metálicas e impressão 3D, dando suporte à produção desde protótipos e pequenos lotes até a fabricação em larga escala. O site também descreve serviços de valor agregado, incluindo suporte a arquivos CAD, montagem, aquisição e design de embalagens, o que pode reduzir a comunicação repetida entre clientes e diferentes fornecedores.
Perguntas frequentes
É possível fabricar peças cirúrgicas endoscópicas em pequenas quantidades?
Sim. Para o desenvolvimento de novos produtos, a usinagem de protótipos em peças únicas ou em pequenos lotes pode ser realizada inicialmente para verificar as dimensões e o desempenho da montagem antes de prosseguir para a produção em lote subsequente. Isso pode reduzir grandes investimentos antes que o projeto esteja totalmente confirmado.
A usinagem CNC consegue processar peças endoscópicas muito pequenas?
O desenho técnico específico pode ser avaliado para determinar a viabilidade. As dimensões da peça, o diâmetro do furo, a largura da ranhura, a espessura da parede, o material e as tolerâncias podem afetar o método de usinagem. Para componentes relativamente pequenos, é necessária uma avaliação de engenharia antes da cotação para determinar as ferramentas, os equipamentos e as soluções de usinagem adequadas.
Que informações são geralmente necessárias para peças endoscópicas?
Geralmente, recomenda-se fornecer arquivos 3D, como STEP e STP, juntamente com desenhos de engenharia contendo as especificações dimensionais e de tolerância. Se houver também certificados de materiais, requisitos de tratamento de superfície, relatórios de inspeção ou requisitos de embalagem, estes podem ser fornecidos em conjunto. Informações mais completas geralmente permitem uma avaliação de engenharia e um orçamento mais precisos.
É possível fabricar protótipos antes da produção em série?
Sim. A verificação de protótipos é um método de produção comum durante o desenvolvimento de componentes de dispositivos médicos. Os protótipos podem ajudar a identificar problemas dimensionais, de montagem ou estruturais antecipadamente, antes de se passar para a produção em pequenos lotes, reduzindo o retrabalho após a usinagem do lote.
A vantagem da usinagem CNC é que peças não padronizadas podem ser fabricadas de acordo com desenhos específicos, sem exigir que os clientes alterem seus projetos para acomodar produtos existentes. Para produtos que ainda estão em fase inicial de desenvolvimento, um pequeno número de protótipos pode ser produzido inicialmente para confirmar se os componentes podem ser instalados corretamente antes de aumentar a quantidade. Para projetos que já entraram em produção, a usinagem em pequenos lotes ou em lotes maiores pode ser organizada de acordo com as necessidades reais. Se você já possui arquivos de engenharia em STEP, STP, PDF ou outros formatos para componentes endoscópicos, pode enviá-los diretamente para a TiRapid. Os engenheiros podem primeiro analisar a estrutura da peça e os requisitos de usinagem e, em seguida, fornecer recomendações de produção adequadas e um orçamento. Isso torna o processo, desde os desenhos até os produtos acabados, mais claro e também facilita a identificação antecipada de possíveis problemas de usinagem. Para projetos de instrumentos endoscópicos que exigem peças CNC de precisão, escolher um fabricante capaz de lidar com a comunicação de engenharia, usinagem, inspeção e entrega subsequente pode reduzir etapas intermediárias e tornar a execução do projeto mais eficiente.
Email: projetos@tirapid.com
Telefone: +86 760 8999-8536
















