
Uma carcaça usinada pode ter uma face de montagem plana, um rebaixo profundo, um assento de rolamento e furos roscados. Um eixo pode necessitar de diâmetros acabados, ranhuras e um furo axial. Cada característica impõe diferentes exigências à aresta de corte, portanto, a produção de uma peça completa geralmente requer várias ferramentas trabalhando em uma sequência planejada.
Compreender as ferramentas de usinagem CNC ajuda os engenheiros a avaliar a viabilidade de fabricação e auxilia os compradores a fazer perguntas relevantes sobre um processo proposto. Este guia explica as principais famílias de ferramentas, como selecioná-las de acordo com os requisitos da peça e como os dispositivos de fixação da ferramenta e da peça influenciam seu desempenho.
O que são ferramentas de usinagem CNC?
As ferramentas de usinagem CNC são as ferramentas utilizadas para moldar e dar acabamento a peças em máquinas controladas por computador. As principais ferramentas de corte incluem fresas, ferramentas de torneamento, brocas, ferramentas de mandrilamento, alargadores e ferramentas de rosqueamento. Sua geometria e aplicação determinam quais características elas podem produzir.
A máquina CNC fornece movimento controlado, potência e posicionamento. A ferramenta de corte entra em contato com o material. Durante a fresagem, a ferramenta normalmente gira seguindo um caminho programado. No torneamento convencional, a peça gira contra uma ferramenta que se move ao longo de sua superfície.
O termo ferramentas de corte CNC descreve especificamente ferramentas que removem material por meio de corte. Discussões mais amplas sobre ferramentas CNC também incluem porta-ferramentas, dispositivos de fixação e equipamentos de preparação. Uma pinça segura a ferramenta de corte, um dispositivo de fixação posiciona a peça de trabalho e uma sonda realiza medições. Esses dispositivos de suporte têm funções diferentes da própria aresta de corte.
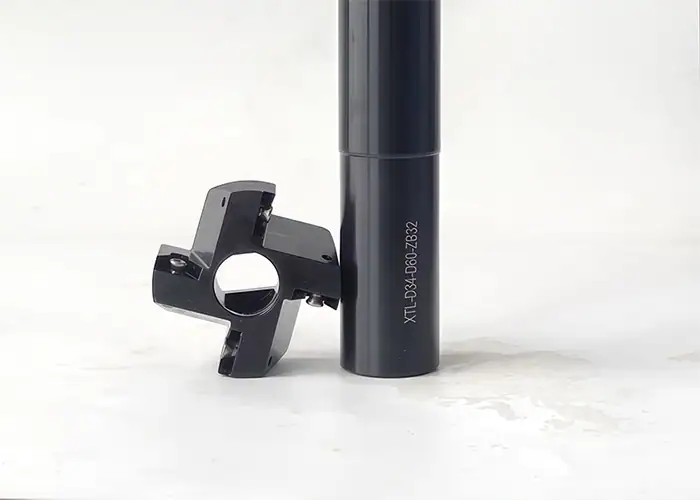
Quais são os principais tipos de ferramentas de usinagem CNC?
As principais famílias de ferramentas são organizadas em torno de fresamento, torneamento, furação, rosqueamento, ranhuramento e acabamento de arestas. Selecione uma família de acordo com a característica necessária e, em seguida, avalie a ferramenta específica em relação aos requisitos de acesso, material e desenho.
| Divisão de | Ferramentas comuns | Características típicas | Verificação de seleção principal |
| fresagem | Fresas de topo, fresas de faceamento | Rostos, bolsos, paredes, perfis | Acesso ao cortador e ao suporte |
| Passando | Insertos e suportes para torneamento | Diâmetros externos, ombros, faces das extremidades | Geometria da borda e suporte da peça de trabalho |
| Perfuração | Brocas helicoidais, brocas especializadas para furos profundos | furos iniciais | Profundidade e evacuação de cavacos |
| Chato | Barras de mandrilar, cabeçotes de mandrilar ajustáveis | Furos alargados ou acabados | Rigidez e tolerância disponível |
| Mandrilagem | Escareadores | Dimensões e superfície final do furo | Qualidade do furo anterior |
| Enfiando | Machos, fresas de rosca, insertos de rosca | Roscas internas e externas | Especificação da rosca e profundidade útil |
| Sulcos e separação | Pastilhas de ranhura, lâminas de corte | Recortes, ranhuras para anéis de retenção, cortes de separação | Controle de largura, alcance e lascas |
| Acabamento de borda | Fresas de chanfro, escareadores, ferramentas de rebarbação | Chanfros, assentos de parafusos, remoção de rebarbas | Geometria de borda e acesso especificados |
Fresas
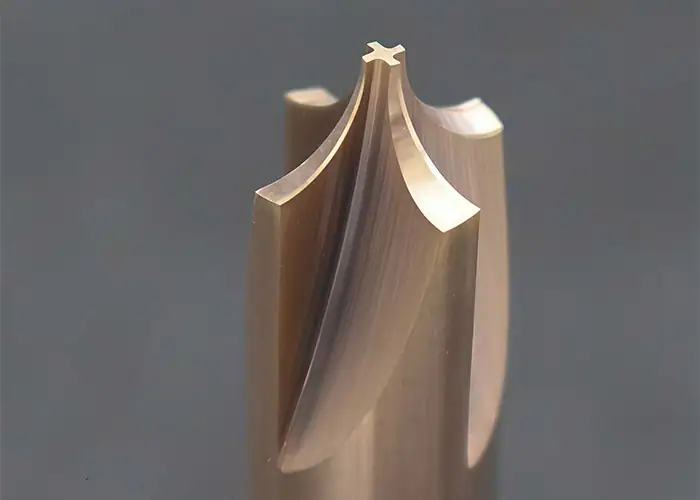
As fresas usinam superfícies planas, cavidades, ranhuras, paredes e detalhes com contornos. As fresas de topo utilizam suas arestas de corte e bordas periféricas para uma variedade de operações. As fresas de faceamento geralmente produzem faces planas e largas, frequentemente utilizando insertos substituíveis.
Para uma carcaça, uma fresa de topo pode abrir um rebaixo interno enquanto uma fresa de faceamento prepara a superfície de montagem. O diâmetro da fresa afeta o acesso aos cantos, e o conjunto completo da ferramenta deve ter espaço suficiente para evitar interferências com paredes e fixadores. Essas restrições podem influenciar o projeto da peça antes do início da usinagem.
Para uma comparação mais detalhada entre fresas de ponta esférica, raio de canto, ranhuras e outros perfis, consulte nosso guia sobre tipos de fresas.
Ferramentas de torneamento e faceamento
As ferramentas de torneamento usinam peças rotativas, como eixos, buchas e anéis. O torneamento externo cria diâmetros externos e perfis escalonados. O faceamento produz superfícies de extremidade, enquanto ferramentas de perfilamento adequadas seguem ressaltos, conicidades e contornos.
Muitos conjuntos de torneamento combinam uma pastilha substituível com um porta-pastilhas. O porta-pastilhas posiciona e suporta a pastilha, enquanto a geometria da pastilha, o material de corte e o raio da ponta influenciam a forma como a aresta de corte opera e forma os cavacos. Ambos devem ser adequados à direção de ataque disponível e às características do ambiente.
O desbaste e o acabamento impõem exigências diferentes à aresta de corte. Uma geometria projetada para cortes mais pesados pode não controlar os cavacos de forma eficaz durante um passe de acabamento leve. O planejamento deve adequar a pastilha à taxa de avanço e à profundidade de corte reais, levando em consideração a rigidez da peça. Uma haste fina pode exigir suporte adicional e uma estratégia de corte diferente daquela utilizada com uma bucha curta e rígida.
Ferramentas de perfuração
As brocas criam furos avançando na peça de trabalho. As opções mais comuns incluem brocas maciças e modelos com pontas ou insertos substituíveis. As brocas helicoidais são amplamente utilizadas, enquanto as ferramentas especializadas para furos profundos atendem a aplicações onde o alcance, a orientação e o fornecimento de fluido de corte exigem uma abordagem específica.
A profundidade do furo, a superfície de entrada, as condições de saída e a evacuação de cavacos são fatores essenciais na seleção da ferramenta. Uma entrada inclinada pode causar carga desigual nas arestas de corte. Cavacos presos dentro de um furo profundo podem danificar a ferramenta ou a superfície do furo. Portanto, a geometria da ferramenta, o fornecimento de fluido de corte e o ciclo de furação precisam funcionar em conjunto.
Uma operação de posicionamento pode ajudar a estabelecer uma entrada adequada para alguns projetos de brocas, mas sua geometria deve ser compatível com a broca. Ela não deve ser adicionada automaticamente a todas as rotas de furação. Da mesma forma, a furação por si só pode atender a um requisito de furo de folga. Acabamentos adicionais são justificados quando o desenho ou a capacidade do processo demonstrada o exigirem.
ferramentas de perfuração
As ferramentas de mandrilamento alargam ou dão acabamento a um furo existente. Um torno geralmente utiliza uma barra de mandrilamento dentro de um componente rotativo, enquanto um centro de usinagem pode usar uma cabeça de mandrilamento rotativa. Sistemas de mandrilamento de precisão ajustáveis permitem que o diâmetro de corte seja definido para o furo desejado.
O mandrilamento é útil para alojamentos de rolamentos, buchas e outras características internas cujo diâmetro e relação com a geometria circundante são importantes. Com uma sobremedida adequada e uma configuração estável, a operação pode melhorar a geometria do furo e estabelecer seu eixo em relação ao dispositivo de usinagem.
Acesso e rigidez são limitações importantes. Um furo pequeno restringe o diâmetro da barra, enquanto um furo profundo aumenta a projeção necessária. O conjunto resultante ainda deve proporcionar folga para cavacos e resistir à deflexão. Avalie a barra e o suporte juntamente com as forças de corte, a tolerância e o suporte da peça.
Ferramentas de alargamento
As fresas de acabamento finalizam um furo previamente usinado, removendo uma pequena quantidade de material. Suas múltiplas arestas de corte permitem que um furo preparado atinja o tamanho e a condição de superfície desejados, tornando-as úteis para furos de localização e outras características de furos repetidos.
A operação anterior é essencial. O furo deve fornecer material suficiente para o alargador selecionado, e a ferramenta deve entrar com o alinhamento adequado. Uma folga muito pequena ou irregular pode impedir que o alargador corte de forma consistente.
Não se deve esperar que o alargamento corrija erros de posicionamento ou retilineidade no furo original. Se a localização ou o alinhamento forem a principal preocupação, o processo pode exigir uma preparação diferente ou uma operação de mandrilamento. A escolha entre mandrilamento e alargamento deve ser feita de acordo com o desenho e as condições do furo existente.
Machos e fresas de rosca
Os machos de corte criam roscas internas em furos preparados. Os modelos com ponta espiral geralmente direcionam os cavacos para a frente em furos passantes, enquanto os modelos com canal helicoidal adequados puxam os cavacos para trás em furos cegos. O material e a geometria do furo determinam se um determinado modelo de macho é apropriado.
Os machos de conformação criam roscas deslocando material dúctil em vez de cortar cavacos. Eles exigem um material de peça compatível, preparação controlada do furo e lubrificação adequada. Sua ação sem cavacos não os torna intercambiáveis com os machos de corte.
As fresas de rosca cortam roscas através de uma trajetória helicoidal coordenada. Elas exigem movimentos compatíveis da máquina e folga suficiente para que a fresa entre e siga sua trajetória. Quando o projeto da fresa permite, uma fresa de rosca pode abranger diferentes diâmetros de rosca com o mesmo passo e forma.
A usinagem por rosqueamento geralmente oferece um caminho direto para uma rosca interna com diâmetro padrão. A fresagem de roscas permite o ajuste programado do diâmetro da rosca e pode ser útil quando o controle de cavacos ou uma gama de diâmetros tornam essa flexibilidade valiosa.
Confirme a designação da rosca, a classe de tolerância e a profundidade útil da rosca total. Um furo cego requer folga para a ferramenta selecionada e para qualquer geometria da ponta da broca além da profundidade necessária da rosca total. Roscas externas em peças torneadas também podem ser produzidas com insertos de rosca dedicados.
Ferramentas de ranhuramento e corte
As ferramentas de ranhurar criam rebaixos em diâmetros externos, furos internos ou faces laterais. As aplicações incluem ranhuras para anéis de retenção, ranhuras para vedações e folgas. As ferramentas de corte cortam uma peça torneada para separar o componente da barra ou de uma seção remanescente.
A pastilha e a lâmina ou suporte de apoio devem ser compatíveis com a largura, a profundidade e a direção de entrada da ranhura. Uma ferramenta que alcança uma ranhura externa pode não ser adequada para uma ranhura frontal ou um recesso interno. Ressaltos próximos também podem restringir o suporte, mesmo quando a aresta de corte parece acessível.
Essas operações podem concentrar as cargas de corte em um espaço estreito. Mantenha a montagem o mais rígida possível, dentro das possibilidades de acesso, e providencie uma rota para a saída dos cavacos. Durante a separação, o processo também deve levar em consideração a estabilidade da peça e como o componente separado será controlado.
Ferramentas para chanfrar e rebarbar
As ferramentas de chanfrar criam arestas angulares definidas. As ferramentas de escarear produzem rebaixos cônicos, geralmente para cabeças de parafusos. As ferramentas de rebarbar removem o material indesejado deixado em uma aresta após outra operação. As funções se sobrepõem em algumas aplicações, mas a geometria final desejada determina a escolha da ferramenta.
Um desenho pode exigir um chanfro dimensionado em uma abertura e apenas a remoção de rebarbas em outra. Alargar ambas as arestas com a mesma operação pode alterar uma superfície funcional ou reduzir a profundidade útil da rosca.
As bordas traseiras e os furos que se cruzam merecem atenção durante o planejamento. Uma fresa que alcança a frente de um furo pode não alcançar a sua saída ou uma interseção interna. Ferramentas especializadas para chanfrar a borda traseira ou rebarbar furos transversais podem atender a aplicações de acesso restrito, enquanto outras características podem exigir um método de acabamento separado. Defina os requisitos da borda com antecedência suficiente para incluir o acesso e a inspeção necessários.
Como escolher as ferramentas CNC de acordo com os requisitos da peça?
Ao escolher ferramentas de usinagem CNC, considere as características de cada ferramenta em relação ao material, às dimensões necessárias, às restrições de acesso e ao volume de produção. Em seguida, verifique se a máquina e o conjunto completo da ferramenta podem executar a operação proposta de forma confiável.
Comece com a geometria da feição e acesse
Comece definindo a característica final desejada e a direção a partir da qual ela pode ser usinada. Um furo, um sulco frontal e um furo cego roscado podem estar próximos uns dos outros, embora exijam abordagens muito diferentes.
Verifique o espaço de varredura de toda a montagem, incluindo a haste, o suporte e as extensões. Considere também a entrada, a saída e a remoção de cavacos. Uma ferramenta que se encaixa dentro da forma final do CAD ainda pode colidir durante a sua aproximação.
Algumas verificações úteis de desenhos e modelos incluem:
- Características escondidas atrás de ombros ou aberturas estreitas.
- Furos profundos que limitam o diâmetro e a rigidez da barra.
- Roscas com pouco espaço além da profundidade total da rosca necessária.
- Bordas que se tornam inacessíveis após outra operação.
Quando o acesso exigir uma ferramenta excepcionalmente longa ou especializada, discuta um ajuste nas características do projeto antes de finalizá-lo. Uma pequena alteração em uma abertura ou rebaixo pode criar um percurso de usinagem mais prático.
Adeque o processo aos requisitos de tamanho, localização e acabamento.
O diâmetro, a posição, a forma e a textura da superfície de um furo são requisitos distintos. Atender à tolerância do diâmetro não garante que o eixo esteja corretamente posicionado ou que a superfície atenda às especificações de acabamento.
Defina os critérios de aceitação antes de escolher a rota de acabamento. Um furo pode atender aos requisitos de tamanho, mas falhar em um requisito de cilindricidade ou posicionamento. A operação e a configuração devem levar em consideração todas as especificações aplicáveis, incluindo as relações entre as características e qualquer sistema de referência especificado.
Planeje a inspeção com base nos mesmos requisitos. Um medidor de diâmetro interno pode avaliar o diâmetro, mas essa medição por si só não estabelece a posição em relação a uma referência. Medições por coordenadas ou outro método adequado podem ser necessários para localização e relações geométricas. Uma textura de superfície específica também requer um método de verificação apropriado. Escolher a operação de acabamento e a abordagem de inspeção em conjunto evita tratar uma única leitura de diâmetro como prova de conformidade completa.
A geometria da ferramenta e o material de corte devem ser compatíveis com a peça de trabalho.
Especifique a liga e a condição em vez de usar um rótulo genérico como metal ou plástico. Dureza, comportamento dos cavacos, abrasividade e tendência de aderência à aresta influenciam a escolha da ferramenta.
Na usinagem, a classe da pastilha e a geometria do quebra-cavacos devem ser compatíveis com o material e as condições de corte. Uma aresta de corte afiada, adequada para uma liga de alumínio dúctil, pode ser uma escolha inadequada para um corte interrompido em aço temperado. No caso de brocas e machos, o design do canal e da aresta de corte também deve controlar os cavacos produzidos pelo material.
O aço rápido e o carboneto oferecem diferentes combinações de tenacidade, resistência ao desgaste e capacidade operacional. Os revestimentos devem ser adequados ao substrato, à peça de trabalho e à aplicação. Uma ferramenta revestida não é automaticamente a melhor opção para todos os materiais.
Use as recomendações do ferramenteiro como ponto de partida e, em seguida, estabeleça as condições de corte para a configuração real. Copiar uma velocidade ou avanço de outro trabalho sem verificar as condições do material, o engate da ferramenta e a distribuição do fluido de corte pode comprometer uma seleção que, de outra forma, seria sensata.
Considere a quantidade de produção e o gerenciamento de ferramentas.
O trabalho com protótipos geralmente favorece ferramentas prontamente disponíveis e um processo que possa acomodar alterações de projeto. Uma ferramenta dedicada torna-se mais atraente quando um projeto estável e a quantidade de pedidos esperada justificam os requisitos de preparação e substituição.
Para produção repetida, avalie como as ferramentas serão identificadas, pré-configuradas, inspecionadas e substituídas. Defina quais ferramentas controlam características críticas e como o desgaste será detectado antes que essas características ultrapassem seus limites. Pastilhas ou ferramentas de reposição devem ter um procedimento de configuração controlado para que o processo permaneça consistente após uma troca.
Compare o custo total de fabricação, e não apenas o preço de compra da ferramenta de corte. Os custos relevantes incluem preparação, tempo de usinagem, trocas de ferramentas, inspeção e as consequências de retrabalho ou peças descartadas. As equipes de compras podem questionar como as ferramentas propostas suportam pedidos repetidos e quais alterações exigiriam uma nova verificação do processo.
Como os dispositivos de fixação de ferramentas e de peças suportam as ferramentas CNC?
A fixação da ferramenta garante a segurança e o posicionamento da ferramenta de corte, enquanto a fixação da peça a posiciona e suporta. Ambos os mecanismos influenciam a capacidade da ferramenta selecionada de produzir a característica desejada de forma consistente, especialmente quando o alcance ou a rigidez da peça são limitados.

Porta-ferramentas, pinças e configuração de ferramentas
As ferramentas rotativas utilizam mandris, pinças ou outros suportes compatíveis para conexão ao fuso. Pastilhas de torneamento e barras de mandrilar utilizam suportes adequados à torre ou à interface da máquina. A conexão deve proporcionar fixação, folga e rigidez apropriadas para a operação.
Em um conjunto rotativo, a excentricidade afeta a uniformidade do contato das arestas de corte. Superfícies de contato limpas, montagem correta e fixação adequada ajudam a controlá-la. Mantenha o comprimento da ferramenta sem suporte o mais curto possível, considerando as características do conjunto e a folga do suporte, sem comprometer o comprimento de fixação especificado.
O comprimento, o diâmetro e os respectivos offsets da ferramenta devem corresponder à montagem real. O pré-ajuste e a medição na máquina podem auxiliar nessa configuração. Um offset preciso não compensa um suporte instável, e um suporte rígido não corrige uma dimensão da ferramenta inserida incorretamente.
Dispositivos de fixação, pontos de referência e suporte da peça de trabalho
Um dispositivo de fixação define como a peça é posicionada e fixada durante a usinagem. Suas superfícies de localização devem suportar a estratégia de referência escolhida, principalmente quando a posição de um elemento depende de uma operação anterior.
A fixação deve resistir às cargas de corte sem distorcer o componente. Paredes finas e seções delgadas podem necessitar de suporte local ou de uma sequência revisada para que a remoção de material não deixe uma parte flexível exposta a forças de corte elevadas.
O acesso, o suporte e a medição devem permanecer compatíveis ao longo de todo o percurso. Para peças que podem deformar-se sob fixação, o plano de inspeção também deve estabelecer a condição de restrição necessária. Medir um componente firmemente fixado pode ocultar movimentos que surgem após a liberação.
Como as ferramentas CNC são combinadas para usinar uma peça completa?
Uma peça completa é produzida combinando ferramentas em torno de suas características e planejando como cada operação prepara a próxima. A sequência deve preservar superfícies de referência úteis, fornecer tolerância de acabamento onde necessário e manter as características críticas acessíveis.
Exemplo de uma carcaça com furos e roscas de precisão.
Considere uma carcaça de alumínio com uma face de montagem, um rebaixo interno, um furo de precisão e furos roscados para fixação. Um possível plano de ferramentas atribui uma função diferente a cada operação:
| Característica da peça | Ferramenta possível | Objetivo do Processo |
| Face de montagem | Fresa de face | Estabeleça uma superfície utilizada para montagem ou posterior localização. |
| Bolso interno | Fresa de topo | Remova o estoque interno e finalize as paredes acessíveis. |
| Folga e furos-piloto | Broca | Faça furos no tamanho final ou prepare-os para outra operação. |
| furo de precisão | Ferramenta de perfuração fina ou alargador | Finalize a perfuração seguindo um trajeto adequado às suas necessidades. |
| Tópicos de fixação | Macho de corte ou fresa de rosca | Produza o thread utilizável especificado. |
| Bordas de abertura | Ferramenta de chanfrar ou rebarbar | Estabelecer a condição de borda necessária |
A decisão importante reside em como essas operações interagem. Se a posição de um furo for especificada em relação à face de montagem, a configuração deve estabelecer essa relação. Se o rebaixo deixar uma parede fina ao redor do furo, o planejador deve levar em conta a mudança na rigidez antes do dimensionamento final.
A preparação da rosca também afeta o trabalho posterior. A profundidade do furo deve ser compatível com o método de rosqueamento selecionado, e o acabamento das bordas deve preservar a profundidade total da rosca necessária. O projeto final deve explicar quais superfícies posicionam o alojamento e como as relações críticas serão verificadas.
Exemplo de um eixo ou bucha torneada
Um eixo escalonado pode combinar torneamento externo, faceamento, furação axial, ranhuramento e rosqueamento externo. Uma bucha pode incluir mandrilamento ou alargamento interno para definir seu diâmetro interno. Uma ferramenta de corte pode separar qualquer um dos componentes da barra de material.
A configuração determina como essas ferramentas funcionam em conjunto. Recursos usinados enquanto a peça permanece em uma configuração comum podem compartilhar essa condição de localização. Recursos finalizados após a transferência exigem um método deliberado de reposicionamento e suporte do componente.
Para uma bucha com parede fina, o acabamento do diâmetro externo e do furo requer atenção à deformação de fixação e às cargas de corte. Para um eixo esbelto, a remoção de material pode reduzir a rigidez antes que os diâmetros finais estejam completos. Essas considerações podem alterar a sequência de desbaste, a sobremedida de acabamento ou o arranjo de suporte.
O planejamento de ferramentas, portanto, vai além de uma lista de fresas. Ele deve conectar as arestas e os suportes escolhidos ao material bruto, à fixação da peça, à sequência de operações e aos requisitos de inspeção da peça acabada.
Perguntas Frequentes
Como o desgaste da ferramenta afeta a usinagem CNC?
O desgaste da ferramenta pode causar desvios dimensionais, acabamento superficial inferior e qualidade inconsistente das peças. Monitorar o desgaste e substituir ou indexar as ferramentas antes que elas excedam os limites do processo ajuda a manter a repetibilidade.
O que é um offset de ferramenta em usinagem CNC?
Um offset de ferramenta é um valor armazenado no controle CNC para compensar a geometria da ferramenta, como comprimento ou raio. Os offsets de desgaste permitem pequenas correções dimensionais à medida que a aresta de corte se desgasta.
O que é ferramental acionado em uma máquina CNC?
A usinagem por ferramentas acionadas utiliza ferramentas rotativas motorizadas em um torno CNC ou centro de torneamento para fresar, furar e rosquear. Isso permite a usinagem de mais componentes em uma única configuração, reduzindo as transferências entre máquinas.
Conclusão
A escolha de ferramentas de usinagem CNC começa com a compreensão das necessidades de cada função. Fresas, ferramentas de torneamento, brocas, ferramentas de mandrilamento, alargadores e ferramentas de rosqueamento têm finalidades diferentes. Um processo prático combina essas ferramentas com suportes adequados, apoio da peça e inspeção para verificar o resultado especificado.
A TiRapid oferece usinagem CNC de precisão para peças personalizadas em metal e plástico de engenharia, com feedback de produção e inspeção dimensional para protótipos e produção em baixo volume. Envie seu modelo CAD, desenho, material, quantidade e requisitos críticos para discutirmos uma abordagem prática de usinagem e solicitarmos um orçamento.
















