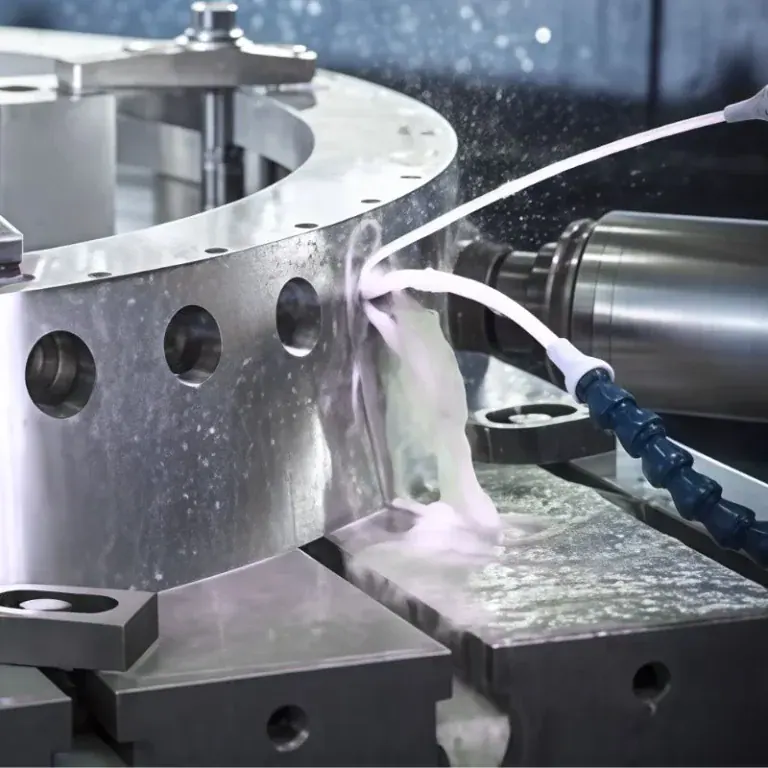
A fresagem concordante e a fresagem convencional são dois métodos comuns de fresagem utilizados em usinagem CNC. São conhecidos por suas diferentes direções de rotação da ferramenta, direções de avanço, métodos de formação de cavacos, comportamento da força de corte e efeitos no acabamento superficial, vida útil da ferramenta, estabilidade da usinagem e precisão dimensional. Essas diferenças explicam por que ambos os métodos são amplamente utilizados em usinagem de desbaste, acabamento, fresagem de alta velocidade, corte de materiais duros e produção de peças de precisão.
Neste guia, explicamos o que é fresagem concordante, o que é fresagem convencional, como a fresagem concordante e a fresagem convencional funcionam e por que o método de fresagem correto deve ser selecionado com cuidado.
O que é fresamento ascendente?
A fresagem concordante é um método de fresagem no qual o sentido de rotação da ferramenta coincide com o sentido de avanço da peça. Também chamada de fresagem concordante, é comumente utilizada em usinagem CNC moderna quando se exige melhor acabamento superficial, maior precisão dimensional, menor geração de calor durante o corte e maior vida útil da ferramenta.
Definição e Princípio da Direção de Corte
Na fresagem concordante, a direção de rotação da ferramenta acompanha a direção do movimento de avanço. À medida que a ferramenta entra na peça, ela corta da espessura máxima do cavaco para a espessura mínima.
Essa direção de corte permite que a ferramenta corte o material com mais eficiência, em vez de friccionar contra a superfície antes do corte. Também ajuda a pressionar a peça de trabalho em direção à fixação, o que pode melhorar a estabilidade quando o sistema de fixação for suficientemente rígido.
Como o cavaco se torna mais fino à medida que a ferramenta sai do material, a fresagem concordante geralmente produz uma superfície mais limpa e reduz a formação de rebarbas. No entanto, essa mesma força de corte pode puxar a peça ou a mesa para a frente se a máquina tiver folga, portanto, a condição da máquina é muito importante.
Vantagens da fresagem de subida
A fresagem concordante proporciona um melhor acabamento superficial porque a aresta de corte remove o material de forma mais limpa e reduz o atrito no ponto de entrada da ferramenta. Em condições CNC adequadas, pode ajudar a alcançar acabamentos superficiais finos, como Ra < 0.8 μm, e em usinagem de alta velocidade, resultados ainda mais suaves podem ser possíveis.
A fresagem concordante também pode aumentar a vida útil da ferramenta. Como os cavacos se formam de maneira mais regular e dissipam o calor da zona de corte com maior eficiência, a aresta da ferramenta sofre menos atrito e menor acúmulo de calor. Em uma produção em lote estável, a vida útil da ferramenta pode aumentar em cerca de 10 a 25%, dependendo do material, do revestimento da ferramenta, do fluido de corte e dos parâmetros de corte.
Outra vantagem é a menor geração de calor durante o corte. A formação de cavacos de espessura decrescente permite que o calor se dissipe rapidamente com o cavaco, reduzindo o risco de deformação térmica. Isso é especialmente útil na usinagem de materiais sensíveis ao calor, como alumínio, ligas de cobre, ligas de titânio, plásticos de engenharia e plásticos de alto desempenho.
Desvantagens da fresagem de subida
A fresagem concordante é sensível à folga da máquina. Se a máquina-ferramenta tiver folga excessiva no fuso de avanço, fuso de esferas ou sistema de acionamento, a ferramenta de corte pode puxar a mesa ou a peça de trabalho inesperadamente, causando vibração, erro dimensional, quebra da ferramenta ou danos à superfície.
A fresagem concordante também nem sempre é adequada para o primeiro passe de desbaste em materiais duros ou irregulares. Como a ferramenta entra na espessura máxima do cavaco, a aresta de corte pode sofrer um alto impacto na entrada, especialmente ao usinar aço temperado, peças com camada de óxido, superfícies fundidas ou materiais com dureza superior a HRC50.
Outra limitação é o risco de vibração em condições de baixa rigidez. Se a máquina, o dispositivo de fixação, o porta-ferramentas ou a configuração da peça não forem estáveis, a ação de tração da fresagem concordante pode criar marcas de vibração e dimensões inconsistentes. Por esse motivo, a fresagem concordante é mais adequada para centros de usinagem CNC rígidos, com compensação confiável de folga e fixação segura.
O que é fresamento convencional?
A fresagem convencional é um método de fresagem no qual o sentido de rotação da ferramenta é oposto ao sentido de avanço da peça. Também é chamada de fresagem de topo e é frequentemente usada para usinagem de desbaste, máquinas antigas, equipamentos de fresagem manual, peças brutas instáveis e situações em que o controle de corte é mais importante do que o acabamento superficial.
Definição e Princípio da Direção de Corte
Na fresagem convencional, a ferramenta gira no sentido contrário ao de avanço da peça. Durante o processo de corte, a ferramenta penetra gradualmente no material, partindo de cavacos finos para cavacos mais espessos.
Como o corte começa com uma espessura de cavaco próxima de zero, a ferramenta pode sofrer atrito antes de iniciar o corte. Isso pode aumentar o atrito, o calor e o desgaste da ferramenta, especialmente em materiais que sofrem encruamento ou que possuem baixa condutividade térmica.
No entanto, a entrada gradual também torna a fresagem convencional mais tolerante em operações de desbaste. Ela reduz o risco de a ferramenta agarrar repentinamente a peça, razão pela qual costuma ser mais segura em máquinas manuais ou equipamentos CNC com folga considerável.
Vantagens da fresagem convencional
A fresagem convencional oferece alta estabilidade no desbaste, pois a ferramenta entra no corte gradualmente. Isso ajuda a reduzir impactos repentinos e facilita o controle da usinagem em peças brutas irregulares, materiais fundidos, forjados e materiais com dureza variável.
É mais adequado para máquinas sem compensação eficaz de folga. Como a força de corte tende a empurrar contra a direção de avanço em vez de puxar a mesa para a frente, a fresagem convencional reduz o risco de engate repentino da ferramenta em máquinas mais antigas.
A fresagem convencional também pode ser útil para remoção de material em grande quantidade quando o acabamento superficial não é o principal requisito. Em operações de desbaste com grande sobremedida, fixação robusta e trajetórias de ferramenta estáveis, ela permite remover o excesso de material com segurança antes do acabamento final com fresagem concordante.
Desvantagens da fresagem convencional
A fresagem convencional geralmente produz um acabamento superficial inferior porque a ferramenta sofre atrito antes do corte e sai com uma espessura de cavaco maior. Isso pode deixar marcas de ferramenta mais visíveis, lascas e deformações residuais, com rugosidade frequentemente superior a Ra1.6 μm, dependendo do material e dos parâmetros.
O desgaste da ferramenta pode ser mais rápido na fresagem convencional. A ação de atrito inicial gera fricção e calor antes que a aresta de corte penetre completamente no material. Isso pode acelerar o desgaste da face de folga, o embotamento da aresta de corte e o encruamento, especialmente em aço inoxidável, titânio e algumas ligas de cobre.
O calor gerado pelo corte também tende a permanecer na área de contato entre a ferramenta e a peça. Como a formação de cavacos é mais lenta e o atrito é maior, o calor pode ser transferido para a peça e a ferramenta, aumentando o risco de expansão térmica, variação dimensional e problemas de qualidade superficial.
A principal diferença entre fresamento de subida e fresamento convencional
A principal diferença entre a fresagem concordante e a fresagem convencional reside na relação entre a rotação da ferramenta e o sentido de avanço. Na fresagem concordante, a ferramenta gira no mesmo sentido de avanço, enquanto na fresagem convencional, a ferramenta gira no sentido oposto.
Comparação de deslocamento da ferramenta e precisão de corte
Na fresagem concordante, a força de corte tende a pressionar a peça em direção à fixação quando a configuração é rígida. Isso ajuda a melhorar a estabilidade da trajetória da ferramenta e a precisão dimensional, especialmente durante o acabamento.
Para peças de precisão com tolerâncias rigorosas, como ±0.01 mm, a fresagem concordante é frequentemente preferida quando a máquina CNC possui boa rigidez e compensação de folga. Ela ajuda a reduzir o desgaste da superfície e melhora a consistência dimensional entre peças repetidas.
Na fresagem convencional, a força de corte pode empurrar a ferramenta e a peça em uma direção menos favorável. Em máquinas com folgas grandes, isso pode causar deflexão da ferramenta, vibração e variação dimensional. No entanto, ainda pode ser mais seguro para desbaste quando a folga da máquina é difícil de controlar.
Influência do calor e direção da força de corte
A fresagem concordante produz cavacos de espessura decrescente, permitindo que o calor escape rapidamente da zona de corte juntamente com o cavaco. Isso ajuda a reduzir a temperatura da ferramenta, o aquecimento da peça e a deformação térmica.
A fresagem convencional produz cavacos de espessuras variadas. A ferramenta pode sofrer atrito antes do corte, e mais calor pode permanecer próximo à zona de contato. Isso pode aumentar o atrito, especialmente ao usinar alumínio, cobre, aço inoxidável, titânio ou plásticos sensíveis ao calor.
A direção da força de corte também é diferente. A fresagem concordante pode puxar a peça em direção à fresa, enquanto a fresagem convencional empurra a peça contra a direção de avanço. É por isso que a fresagem concordante exige um controle de folga mais preciso e a fresagem convencional costuma ser mais segura em equipamentos mais antigos.
Análise de qualidade de superfície e eficiência de processamento
A fresagem concordante geralmente proporciona melhor qualidade de superfície porque reduz o atrito, diminui a flutuação da força de corte e cria uma separação de cavacos mais limpa. Em operações de acabamento, pode ajudar a obter superfícies mais lisas, como Ra0.8 μm ou inferior, quando a rigidez da máquina, a afiação da ferramenta e os parâmetros são bem controlados.
A fresagem concordante também pode melhorar a eficiência do processo, pois a ferramenta corta de forma mais eficaz e produz menos atrito. Em usinagem CNC em lote, isso pode ajudar a reduzir o tempo de ciclo em cerca de 10 a 20%, dependendo da geometria da peça, do material, da trajetória da ferramenta e da capacidade da máquina.
A fresagem convencional geralmente deixa mais marcas de ferramenta e rebarbas porque a fresa fricciona antes de cortar e sai com uma espessura de cavaco maior. Pode ser necessário acabamento adicional, polimento, rebarbação ou uma passada final de fresagem concordante para atender aos altos requisitos de qualidade de superfície.
Requisitos para estrutura de máquinas-ferramenta e sistema de controle
A fresagem concordante exige maior rigidez da máquina, controle servo estável e compensação eficaz da folga. Se a mesa da máquina, o fuso de esferas, o eixo-árvore, o dispositivo de fixação ou o porta-ferramentas estiverem instáveis, a fresagem concordante pode causar vibração, travamento da ferramenta ou erro dimensional.
Os modernos centros de usinagem CNC são geralmente mais adequados para fresamento concordante devido à sua estrutura mais robusta, controle preciso de avanço e compensação por software. Isso permite que o fresamento concordante proporcione melhor acabamento, maior vida útil da ferramenta e maior eficiência.
A fresagem convencional é mais adequada para máquinas mais antigas, fresadoras manuais ou equipamentos com folga considerável. Sua direção de corte é mais tolerante e reduz o risco de a ferramenta puxar repentinamente a peça de trabalho em direção à fresa.
Quando escolher fresamento de subida ou fresamento convencional
A escolha entre fresamento concordante e fresamento convencional deve ser feita com base no tipo de material, etapa de usinagem, condição da máquina-ferramenta, rigidez da fixação, requisitos de tolerância e acabamento superficial desejado. O melhor método depende do ambiente de usinagem real, e não de uma regra fixa.
Seleção por tipo de material
Materiais diferentes reagem de forma distinta à fresagem concordante e à fresagem convencional. A dureza, a ductilidade, a condutividade térmica, o comportamento dos cavacos e a tendência ao encruamento do material influenciam a melhor estratégia de fresagem.
| tipo de material | Graus Comuns | Método de moagem recomendado | Aconselhamento profissional |
| Liga de alumínio | 6061, 7075 | Fresagem ascendente | Ajuda a reduzir a aderência da ferramenta, melhora a evacuação de cavacos e proporciona um melhor acabamento superficial. |
| Aço de médio carbono / Aço para matriz | P20, H13, S50C | Desbaste: Fresagem convencional, Acabamento: Fresagem concordante | A fresagem convencional melhora a estabilidade no desbaste, enquanto a fresagem concordante melhora o acabamento final e a precisão. |
| Liga de titânio | Ti6Al4V, TC4 | Fresagem ascendente | Reduz o acúmulo de calor e a carga da ferramenta quando combinado com um resfriamento eficiente e um avanço pequeno. |
| Aço inoxidável | 304, 316, 17-4PH | Desbaste: Fresagem convencional, Acabamento: Fresagem concordante | A fresagem convencional melhora a estabilidade durante cortes pesados, enquanto a fresagem concordante ajuda a controlar rebarbas e a obter um acabamento melhor. |
| Cobre | C110, C101 | Fresagem Convencional | Uma força de corte mais estável pode ajudar a reduzir borrões, entupimentos e superaquecimento. |
| Resina | H62, C360 | Fresagem ascendente | A excelente usinabilidade permite cortes em alta velocidade e melhor acabamento superficial. |
| Plásticos de Engenharia | POM, PA6, PTFE | Fresagem ascendente | Ajuda a reduzir o calor, rebarbas, derretimento e deformação do material. |
| Plásticos de alto desempenho | PEEK, PI, UPE | Fresagem ascendente | Proporciona maior precisão dimensional e superfícies mais limpas em materiais de alto valor. |
| liga de magnésio | AZ31B, ZK60 | Fresagem ascendente | Reduz o tempo de corte e o calor, mas a segurança contra incêndio deve ser controlada com cuidado. |
| Compósitos de fibra de carbono | CFRP | Fresagem convencional com ferramentas especiais | Ajuda a reduzir o arrancamento de fibras e a delaminação das bordas quando a geometria da ferramenta é adequada. |
De acordo com os requisitos do processo
A etapa do processo é um dos fatores mais importantes na escolha entre fresamento concordante e fresamento convencional em máquinas CNC. O desbaste e o acabamento têm prioridades diferentes, podendo, portanto, exigir direções de corte distintas.
Na fresagem CNC , o desbaste concentra-se na remoção rápida de material, na segurança da ferramenta e na estabilidade do processo. O acabamento concentra-se na qualidade da superfície, na precisão dimensional, no controle de rebarbas e na consistência da peça final.
Por isso, a fresagem convencional é frequentemente usada para desbaste em condições instáveis, enquanto a fresagem concordante é frequentemente usada para acabamento em equipamentos de fresagem CNC rígidos.
Usinagem Desbaste
O desbaste exige a remoção rápida e segura de grandes quantidades de material. A fresagem convencional costuma ser adequada para desbaste, pois a ferramenta entra no corte gradualmente, proporcionando melhor controle ao usinar peças irregulares ou com alta sobremedida.
Essa ação de corte gradual ajuda a reduzir o contato repentino da ferramenta, especialmente em materiais com superfícies duras, carepa, película superficial de fundição ou dureza irregular. Também é útil quando a rigidez da fixação não é ideal.
No entanto, o desbaste nem sempre exige fresamento convencional. Em máquinas CNC modernas e rígidas, com ferramentas robustas e configurações estáveis, o fresamento concordante também pode ser usado para desbaste eficiente, desde que a folga e a carga de corte sejam devidamente controladas.
Acabamento
O acabamento exige melhor acabamento superficial, precisão dimensional e qualidade de borda. A fresagem concordante é geralmente preferida para acabamento porque reduz o atrito, produz uma formação de cavacos mais limpa e diminui o rasgo na superfície.
Quando o objetivo é atingir tolerâncias rigorosas, como ±0.01 mm ou rugosidade superficial inferior a Ra0.8 μm, a fresagem concordante pode proporcionar resultados mais consistentes em máquinas CNC rígidas.
Para componentes de alta qualidade, uma fresagem final em concordância pode reduzir rebarbas, melhorar a precisão do contorno e diminuir a necessidade de polimento manual ou acabamento secundário.
Por tipo de máquina
O tipo de máquina influencia significativamente se a fresagem concordante ou a fresagem convencional é mais segura e eficaz. Os modernos centros de usinagem CNC e as máquinas manuais mais antigas comportam-se de maneira muito diferente sob a ação da força de corte.
Máquinas CNC de alta rigidez geralmente suportam fresamento concordante devido às suas estruturas mais robustas, melhor controle de avanço e compensação de folga. Máquinas manuais ou equipamentos mais antigos podem apresentar melhor desempenho em fresamento convencional por serem mais sensíveis à folga.
Antes de escolher um método, os operadores de máquinas devem verificar a rigidez do fuso, a folga da mesa, a resistência da fixação, a resposta do servo, a excentricidade do porta-ferramentas e a carga de corte.
Centros de Usinagem CNC de Alta Precisão
Os centros de usinagem CNC de alta precisão são geralmente adequados para fresamento concordante. Essas máquinas normalmente possuem fusos de esferas, controle servo, compensação de passo, alta rigidez do eixo e precisão de avanço estável.
A fresagem concordante nessas máquinas permite usinagem de alta velocidade, acabamento fino e produção consistente em lotes. É amplamente utilizada nas indústrias aeroespacial, de dispositivos médicos, moldes de precisão, robótica e componentes industriais de alta tecnologia.
Na usinagem de materiais caros ou peças com tolerâncias rigorosas, a fresagem concordante pode reduzir o retrabalho, melhorando o acabamento superficial, a estabilidade da ferramenta e a repetibilidade dimensional.
Fresadoras manuais ou convencionais
Fresadoras manuais e fresadoras convencionais mais antigas costumam ser mais adequadas para fresagem convencional. Essas máquinas podem apresentar folga considerável e capacidade de compensação limitada.
Na fresagem concordante, a folga pode fazer com que a ferramenta puxe a mesa repentinamente, causando vibração, sobrecorte ou quebra da ferramenta. A fresagem convencional reduz esse risco porque a força de corte atua contra a direção de avanço.
Para equipamentos antigos, usinagem grosseira e trabalhos com tolerâncias não críticas, a fresagem convencional costuma ser mais segura e previsível.
Processando Análise de Caso de Negócios
A análise de viabilidade de processos ajuda a conectar a teoria da fresagem com decisões reais de fabricação. Diferentes setores têm prioridades diferentes, como tolerância, rugosidade superficial, custo do material, controle de rebarbas, tempo de ciclo, desgaste da ferramenta e confiabilidade da peça.
Componentes Aeroespaciais
Para componentes aeroespaciais, a fresagem concordante é frequentemente preferida durante o acabamento, pois proporciona melhor integridade superficial, precisão dimensional e vida útil da ferramenta. Estruturas de liga de titânio, peças estruturais de alumínio e componentes de paredes finas geralmente se beneficiam da remoção estável de cavacos e da menor geração de calor durante o corte.
Como as peças aeroespaciais geralmente são de alto valor e possuem tolerâncias rigorosas, a rigidez da máquina, o projeto da fixação e o controle da trajetória da ferramenta são cruciais. A fresagem concordante pode reduzir o lascamento da superfície e melhorar a consistência quando combinada com fluido de corte de alta vazão e parâmetros de corte otimizados.
Para desbaste de peças pesadas ou brutas irregulares, a fresagem convencional ainda pode ser usada quando a estabilidade é mais importante do que o acabamento superficial.
Indústria de Moldes de Precisão
Na fabricação de moldes de precisão, a fresagem concordante é comumente usada em operações de acabamento para melhorar a suavidade da cavidade, reduzir marcas de corte e diminuir o tempo de polimento. Isso é útil para moldes de injeção de plástico, moldes de fundição sob pressão e eletrodos de cobre para eletroerosão.
A fresagem convencional pode ser usada durante o desbaste para remover material com segurança, especialmente ao usinar aço duro para moldes ou peças irregulares. Uma vez que a sobremedida se estabiliza, a fresagem concordante é frequentemente usada para o semiacabamento e o acabamento final.
Uma estratégia combinada ajuda a equilibrar a vida útil da ferramenta, a qualidade da superfície e a eficiência da produção.
Dispositivos Médicos
Dispositivos médicos exigem controle dimensional rigoroso, superfícies lisas, bordas sem rebarbas e repetibilidade estável do processo. A fresagem concordante é frequentemente preferida para o acabamento de peças médicas, como parafusos ósseos, componentes de implantes, instrumentos cirúrgicos e carcaças de precisão.
Para titânio, aço inoxidável, PEEK e outros materiais de grau médico, a fresagem concordante pode reduzir o acúmulo de calor e os defeitos superficiais quando usada com ferramentas afiadas e parâmetros de corte controlados.
Como os componentes médicos exigem alta confiabilidade, a direção de fresagem deve ser compatível com a geometria da ferramenta, a estratégia de refrigeração, os requisitos de acabamento superficial e o controle de contaminação.
Conselhos e dicas práticas
O desempenho prático da fresagem depende de mais fatores do que simplesmente escolher entre fresagem concordante e fresagem convencional. A geometria da ferramenta, os parâmetros de corte, a fixação da peça, a rigidez da máquina, o fluido de corte, a estratégia de trajetória da ferramenta e as verificações do operador influenciam os resultados finais.
Dicas para definir parâmetros de corte para fresamento concordante e fresamento convencional
Os parâmetros de corte devem ser ajustados de acordo com o material, o diâmetro da ferramenta, o revestimento da ferramenta, a potência do fuso, a rigidez da fixação e o acabamento superficial desejado. A fresagem concordante e a fresagem convencional geralmente requerem estratégias de parâmetros diferentes.
Na fresagem concordante, utiliza-se frequentemente uma rotação de fuso mais alta, um avanço médio, uma pequena profundidade de corte e refrigeração eficiente para melhorar o acabamento e reduzir o calor. Já na fresagem convencional, rotações ligeiramente mais baixas, avanços moderados, maior profundidade de corte e refrigeração contínua são mais comuns durante o desbaste.
Esses valores devem ser considerados pontos de partida, não padrões fixos. Cortes de teste e inspeções ainda são necessários antes da produção em lote.
Parâmetros recomendados para fresagem concordante
Os parâmetros recomendados para fresamento concordante geralmente incluem alta rotação do fuso, avanço médio, profundidade de corte rasa e refrigeração estável. Uma faixa inicial típica pode ser de 3000 a 8000 RPM, avanço de 600 a 1200 mm/min, profundidade de corte axial de 0.5 a 1 mm e largura de corte radial de 50 a 70% do diâmetro da ferramenta.
A fresagem concordante se beneficia de ferramentas afiadas, fixação rígida da peça e controle estável da máquina. Refrigeração forçada ou lubrificação com quantidade mínima podem ajudar a controlar o calor e melhorar a evacuação de cavacos.
Para o acabamento, espaçamentos menores entre as peças e cargas de corte mais leves podem melhorar a rugosidade da superfície e a precisão dimensional.
Parâmetros recomendados para fresagem convencional
Os parâmetros de fresamento convencionais recomendados geralmente utilizam uma velocidade de rotação ligeiramente menor, um avanço moderado e uma profundidade de corte maior para o desbaste. Uma faixa inicial típica pode ser de 2000 a 5000 RPM, um avanço de 400 a 800 mm/min, uma profundidade de corte axial de 1 a 2 mm e uma largura de corte radial de 30 a 50% do diâmetro da ferramenta.
A fresagem convencional tolera melhor configurações mais grosseiras do que a fresagem concordante, mas o calor excessivo e o atrito devem ser controlados. O resfriamento contínuo ajuda a reduzir o aquecimento da peça e o desgaste da ferramenta.
Para materiais duros, peças brutas irregulares ou máquinas antigas, parâmetros conservadores podem reduzir o lascamento da ferramenta e a vibração.
Como evitar marcas de vibração e rachaduras de corte
Marcas de vibração e trincas de corte podem ser reduzidas melhorando a rigidez da ferramenta, otimizando os parâmetros de corte e evitando o contato instável da ferramenta. Projeção de ferramenta mais curta, suportes rígidos, ferramentas revestidas e fixação estável são importantes.
A velocidade de corte deve evitar zonas de ressonância. Se ocorrer vibração, reduzir a velocidade do fuso, ajustar a taxa de avanço, diminuir a profundidade de corte ou alterar o ângulo de contato da ferramenta pode ajudar a estabilizar o corte.
Para cavidades profundas, o corte em degraus ou a fresagem em camadas na direção Z podem reduzir a carga repentina na ferramenta. A pré-visualização do percurso da ferramenta e a inspeção da fixação devem ser concluídas antes da usinagem propriamente dita.
Fixação de peças e controle de folga
A fixação da peça e o controle da folga são essenciais para uma fresagem estável. Uma fixação inadequada pode causar movimentação da peça, vibração, erros dimensionais e quebra da ferramenta.
Uma configuração rígida deve utilizar posicionamento confiável, área de contato suficiente e força de fixação equilibrada. Para materiais macios, como alumínio ou cobre, calços de proteção ou mordentes macios podem ajudar a evitar deformações na superfície.
A folga é especialmente crítica na fresagem concordante. Máquinas mais antigas devem ser testadas antes da fresagem concordante e a compensação deve ser aplicada quando disponível. Se a folga não puder ser controlada, a fresagem convencional geralmente é mais segura.
Erros típicos e soluções
Erros comuns em fresamento incluem o uso de fresamento concordante em máquinas com folga, aplicação de avanço excessivo, uso de ferramentas cegas, fixação inadequada da peça e negligência quanto aos requisitos de refrigeração. Esses problemas podem levar a lascamento da ferramenta, baixa qualidade da superfície, travamento da ferramenta ou inconsistências nas dimensões da peça.
| Problema | Análise de causa | Sugestões de soluções |
| Lascamento de ferramenta de fresamento de subida | Avanço muito rápido, entrada da ferramenta muito agressiva, rigidez insuficiente. | Reduzir a taxa de avanço, otimizar o percurso de entrada, melhorar a fixação da ferramenta. |
| Rugosidade superficial inadequada na fresagem convencional | Atrito da ferramenta, lâmina cega, alto impacto de corte | Substituir ferramenta, reduzir velocidade de entrada, adicionar passe de acabamento |
| Ferramenta grudando ou borrando | Calor elevado, lubrificação deficiente, revestimento inadequado | Melhore o resfriamento, use ferramentas revestidas, ajuste a velocidade e o avanço. |
| Tamanho de peça inconsistente | Deslocamento da peça, folga, deriva térmica do fuso | Reforçar a fixação, verificar a folga, estabilizar a temperatura. |
| Formação de rebarbas | Direção de corte incorreta, lâmina cega, estratégia de saída inadequada. | Utilize acabamento por subida, afie a ferramenta, otimize o percurso da ferramenta. |
Antes de iniciar a usinagem, é útil dedicar alguns minutos para verificar a segurança da fixação, a pré-visualização do percurso da ferramenta, as taxas de avanço, a velocidade do fuso, as configurações do fluido de corte e a folga entre as peças. Uma breve verificação de configuração pode evitar danos à ferramenta, peças descartadas e retrabalho dispendioso.
Perguntas Frequentes
O que é melhor, fresamento convencional ou de subida
No meu trabalho, prefiro o Fresamento por Ascensão para a maioria das operações CNC devido ao seu acabamento mais suave e maior vida útil da ferramenta. Ele minimiza a flutuação da força de corte e reduz o acúmulo de calor. No entanto, em máquinas com folga perceptível ou sem sistemas de compensação, o Fresamento Convencional é mais seguro e estável. Quando os requisitos de precisão são inferiores a ±0.01 mm, o Fresamento por Ascensão oferece consistência superior, especialmente na usinagem de ligas de alumínio ou titânio.
Quais são as desvantagens da fresagem de subida?
O fresamento concordante, embora altamente eficiente, apresenta riscos em máquinas com controle de folga inadequado. O movimento da fresa puxa a peça para dentro da ferramenta, podendo causar engate repentino da ferramenta, deslocamento da peça ou desgaste da superfície. Sem a compensação adequada da folga, observei erros de tolerância superiores a 0.05 mm e aumento do lascamento da ferramenta, especialmente ao cortar materiais duros como aço inoxidável ou aços temperados.
Quais são as vantagens do fresamento de corte ascendente?
O fresamento de corte ascendente, ou fresamento convencional, proporciona maior controle durante operações de desbaste e absorve melhor as vibrações. Costumo selecioná-lo ao trabalhar em ferro fundido, peças forjadas ou aços endurecidos, onde a rigidez e a estabilidade da ferramenta são mais críticas do que a qualidade da superfície. É particularmente útil em máquinas antigas ou manuais, especialmente quando as tolerâncias são superiores a ±0.05 mm e a estabilidade da usinagem tem prioridade sobre o acabamento.
O que é fresamento ascendente e fresamento descendente
A fresagem concordante (convencional) força a ferramenta contra a direção de avanço, aumentando a suavidade da entrada da ferramenta e absorvendo o impacto — ideal para desbaste ou configurações instáveis. A fresagem discordante (convergente) puxa a ferramenta na direção de avanço, produzindo acabamentos mais limpos e reduzindo o desgaste da ferramenta. Para alumínio, cobre e plásticos de engenharia, escolho a fresagem concordante; para metais abrasivos ou de alta resistência, a fresagem convencional evita a distorção induzida pela folga.
O que é folga no fresamento descendente
A folga no fresamento de subida refere-se à folga mecânica entre componentes, como fusos de avanço ou engrenagens. Se não for corrigida, pode levar a movimentos erráticos da ferramenta, trepidação e imprecisões dimensionais. Na minha oficina, medimos valores de folga de até 0.03 mm em máquinas antigas — mais do que suficiente para danificar peças com tolerâncias apertadas. É por isso que sempre verifico a compensação da folga antes de usar o fresamento de subida em operações críticas.
Conclusão
A fresagem concordante e a fresagem convencional não são simplesmente melhores ou piores uma que a outra. São duas estratégias de fresagem diferentes que devem ser selecionadas de acordo com a rigidez da máquina, o controle da folga, o tipo de material, o estágio de usinagem, os requisitos de acabamento superficial e a tolerância desejada. A fresagem concordante é mais adequada para máquinas CNC modernas e rígidas, passes de acabamento, usinagem de alta velocidade e peças que exigem melhor acabamento superficial e maior vida útil da ferramenta. A fresagem convencional é mais adequada para máquinas mais antigas, operações de desbaste, peças brutas instáveis e situações em que a estabilidade do corte é mais importante do que a qualidade final da superfície.
Na TiRapid , oferecemos serviços de usinagem CNC de precisão para componentes personalizados em metal e plástico. Se o seu projeto exigir fresagem, torneamento, furação, mandrilamento, rosqueamento, acabamento superficial ou usinagem CNC com tolerâncias rigorosas, nossa equipe de engenharia pode ajudar a analisar o comportamento do material, o método de usinagem, a estabilidade da fixação, o controle de tolerância e a viabilidade de produção para garantir a qualidade confiável das peças e a eficiência da fabricação.