
Os equipamentos de alimentação automática realizam a transferência, o posicionamento e a alimentação contínua de peças. A qualidade de fabricação de seus componentes afeta a precisão da alimentação, a suavidade operacional e a frequência de manutenção do equipamento. Componentes de guia, conectores de transmissão, suportes de montagem e carcaças de proteção possuem estruturas e condições de operação diferentes, portanto, sua qualidade não pode ser avaliada apenas por dimensões externas. Para fabricantes de equipamentos e equipes de compras, um plano de fabricação eficaz deve definir dimensões críticas, requisitos de ajuste, condições de superfície, tratamento térmico e acabamento superficial necessários, além de critérios de aceitação com base nas condições reais de operação. Isso ajuda a reduzir ajustes de montagem, obstruções na alimentação e desgaste prematuro dos componentes.
Requisitos de fabricação para peças de equipamentos de alimentação automática
Os diferentes componentes desempenham funções diferentes, portanto, seus requisitos de projeto e fabricação devem ser determinados de acordo com as cargas, os padrões de movimento e as relações de montagem.
Precisão dimensional e tolerâncias geométricas
Atender aos requisitos dimensionais de um desenho não garante necessariamente o bom funcionamento do equipamento após a montagem. As relações posicionais entre as superfícies críticas também devem ser consideradas.
- Suportes de montagem: Verifique as posições dos furos de montagem, as superfícies de referência e o paralelismo ou perpendicularidade especificados das superfícies relacionadas para reduzir o desalinhamento da montagem.
- Componentes do guia de alimentação: Defina a planicidade, o paralelismo e a rugosidade superficial necessários das superfícies de trabalho de acordo com a estrutura do guia para reduzir desvios de alimentação e arranhões na peça.
- Conectores de transmissão: Para estruturas que envolvam encaixes de eixo-furo ou transmissão rotativa, especifique a concentricidade, as tolerâncias de posição e as dimensões de encaixe necessárias para evitar interferências na montagem.
Definir claramente as dimensões críticas e as tolerâncias geométricas nos desenhos e nos requisitos de inspeção ajuda a controlar a precisão da montagem de forma mais eficaz.
Seleção de Materiais e Estabilidade Operacional
A seleção de materiais deve levar em consideração não apenas a dificuldade de usinagem e os custos de aquisição, mas também o desgaste por contato, as condições de carga e a operação do equipamento.
- Componentes metálicos: Selecione materiais adequados de acordo com as cargas, a rigidez estrutural e o ambiente operacional para evitar deformações perceptíveis de suportes ou conectores.
- Componentes de contato e guia: Utilize materiais compatíveis com o material da peça, a velocidade de movimento e as condições de contato para reduzir o atrito excessivo, o desgaste e os danos à superfície.
- Estruturas de suporte de carga dinâmica: Para mecanismos que envolvem alimentação em alta velocidade, partidas e paradas frequentes ou vibração, avalie a rigidez do suporte, a estabilidade da conexão e a deformação estrutural para minimizar as flutuações na posição de alimentação.
Os materiais e as estruturas devem funcionar em conjunto para atender aos requisitos operacionais reais, em vez de serem selecionados unicamente com base no custo de usinagem de peças individuais.

Soluções de usinagem CNC para peças de equipamentos de alimentação automática
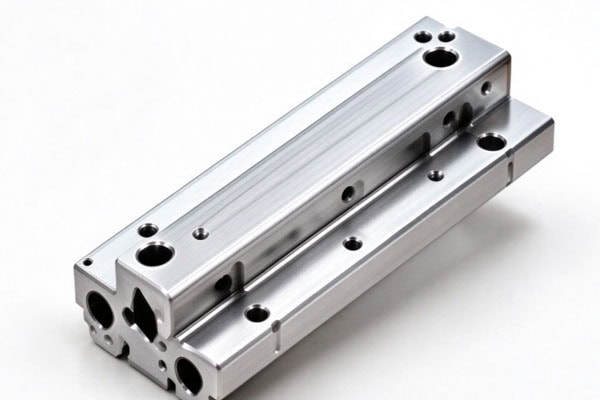
A usinagem CNC pode ser usada para fabricar componentes com furos de montagem, superfícies de referência, contornos complexos e estruturas de acoplamento. Antes da usinagem, a sequência do processo deve ser determinada de acordo com os desenhos, os requisitos de tolerância e as operações subsequentes.
Otimização de sequências de usinagem e métodos de fixação
A seleção adequada de pontos de referência e o planejamento da sequência de fixação ajudam a controlar erros dimensionais e desvios geométricos. Componentes com múltiplas faces usinadas devem utilizar pontos de referência de posicionamento consistentes, sempre que possível, para reduzir erros causados por fixações repetidas. Peças de paredes finas ou estruturas com rigidez limitada requerem métodos adequados de suporte e fixação, juntamente com uma sequência de usinagem apropriada para minimizar a deformação. Elementos críticos, como furos de transmissão, superfícies guia e pontos de referência de montagem, devem ser usinados e inspecionados de acordo com seus requisitos de tolerância. A montagem de protótipos pode ser utilizada para verificar os resultados quando necessário. Um plano de processo adaptado a estruturas críticas ajuda a reduzir o retrabalho e a melhorar a consistência na produção em lote.
Tratamento térmico, acabamento de superfície e pós-processamento
O tratamento térmico e o acabamento superficial devem ser selecionados de acordo com as propriedades do material, o desgaste por contato e as condições de operação. Nem todos os componentes requerem o mesmo processo. Para peças expostas a altas tensões ou que exigem resistência ao desgaste, pode-se avaliar um tratamento térmico adequado, atentando-se para as alterações dimensionais subsequentes. Componentes metálicos podem receber tratamentos superficiais apropriados com base na resistência à corrosão, resistência ao desgaste e requisitos de aparência, desde que o processo seja compatível com o material base, o ambiente operacional e os requisitos de ajuste. Para superfícies que exigem rugosidade controlada ou precisão de ajuste, as dimensões e as condições da superfície devem ser inspecionadas após o tratamento para garantir a compatibilidade de montagem. Definir os requisitos de pós-processamento antes da usinagem e incluí-los na inspeção final ajuda a garantir que os componentes atendam às necessidades da aplicação pretendida.
Inspeção de qualidade de peças de equipamentos de alimentação automática
A aceitação da qualidade deve abranger dimensões, tolerâncias geométricas, condições da superfície e requisitos funcionais críticos. A aparência ou uma única medição dimensional isoladamente não são suficientes para determinar se um componente é aceitável.
Prioridades de inspeção para diferentes componentes
Os itens de inspeção devem corresponder à função de cada componente e aos requisitos do desenho. A tabela a seguir resume as principais prioridades de inspeção para tipos de componentes comuns.
| Tipo de Componente | Principais Itens de Inspeção | Objetivo da Inspeção |
| Suportes de montagem | Posições dos furos de montagem, superfícies de referência, tolerâncias geométricas relevantes | Assegure o posicionamento e a montagem corretos. |
| Componentes do Guia de Alimentação | Dimensões da superfície de trabalho, paralelismo, rugosidade da superfície e aparência. | Cumprir os requisitos de orientação e contato |
| Conectores de transmissão | Dimensões de ajuste, concentricidade ou tolerâncias de posição, integridade estrutural | Reduzir a interferência de montagem e os desvios de transmissão |
| Caixas de equipamentos | Dimensões gerais, furos de conexão, condição da superfície | Atender aos requisitos de instalação e proteção. |
| Componentes resistentes ao desgaste | Dimensões críticas, condições de tratamento de superfície e dureza, quando necessário. | Verificar a conformidade com os requisitos relacionados ao desgaste. |
Os itens e tolerâncias reais de inspeção devem seguir os desenhos do cliente e as especificações técnicas mutuamente acordadas, em vez de aplicar um padrão único a todos os componentes.
Verificação da qualidade da superfície e da consistência do lote
Para componentes de guia de alimentação e peças de transmissão, a conformidade dimensional também deve ser avaliada juntamente com as condições da superfície e os resultados da montagem.
- Condição da superfície: Inspecione as superfícies de contato críticas quanto à rugosidade, rebarbas e defeitos visíveis, de acordo com os requisitos do desenho, para evitar afetar o movimento da peça ou o encaixe do componente.
- Resultados do tratamento: Para componentes que requerem tratamento térmico ou acabamento superficial, verifique os requisitos de processo especificados e revise as dimensões críticas e as características de acoplamento.
- Inspeção de Lote: Providencie a verificação da primeira peça e a amostragem durante o processo, conforme os requisitos do pedido. Investigue prontamente quaisquer anomalias dimensionais ou superficiais detectadas.
A combinação de inspeções de processo com a aceitação final ajuda a reduzir as variações entre lotes e a melhorar a consistência das entregas.
Como escolher um fornecedor de peças para equipamentos de alimentação automática
A capacidade de interpretação de desenhos, planejamento de processos e gestão da qualidade de um fornecedor afeta a compatibilidade dos componentes e os cronogramas do projeto. As equipes de compras devem avaliar os seguintes fatores antes de fazer um pedido.
Avaliação das capacidades de usinagem e comunicação técnica
Um fornecedor adequado deve compreender a função de montagem de cada componente e organizar a usinagem e a inspeção de acordo com os requisitos do desenho.
- Avaliação de desenhos: Confirme dimensões críticas, tolerâncias geométricas, relações de ajuste e requisitos de superfície, identificando antecipadamente os desafios de usinagem.
- Coordenação do processo: Para componentes que exigem resistência ao desgaste, tratamento térmico ou acabamento superficial, confirme o plano do processo e como as dimensões serão controladas após o tratamento.
- Verificação do protótipo: Verificar as dimensões do protótipo e o desempenho real da montagem antes da produção em lote, ajustando o plano de usinagem quando necessário.
Esclarecer os requisitos técnicos antes da produção ajuda a reduzir as discrepâncias entre os resultados da fabricação e as expectativas do projeto do equipamento.
Confirmação de prazos de entrega, custos e responsabilidades de aceitação.
As cotações de compras devem refletir os requisitos reais de fabricação dos componentes para evitar a omissão de processos ou inspeções necessários.
- Avaliação de custos: Esclarecer os custos associados à usinagem CNC, tratamento térmico, acabamento superficial, inspeção e embalagem.
- Planejamento de Entrega: Inclua usinagem, tratamentos terceirizados, reinspeção de qualidade e cronogramas de entrega no plano geral para reduzir atrasos entre os processos.
- Acordos de Aceitação: Confirme antecipadamente as dimensões críticas, as condições da superfície, os registros de processo necessários e os procedimentos para lidar com não conformidades, a fim de minimizar disputas de entrega.
A transparência na discriminação de custos e a definição clara das responsabilidades de aceitação ajudam as equipes de compras a comparar soluções e a reduzir os custos de coordenação.
A fabricação de peças para equipamentos de alimentação automática exige a consideração da precisão de usinagem, tolerâncias geométricas, condições de superfície e condições reais de operação. Os componentes de guia devem atender aos requisitos de contato e deslizamento, os conectores de transmissão precisam de relações de acoplamento controladas e as estruturas de suporte de carga devem fornecer rigidez e estabilidade adequadas. O tratamento térmico e o acabamento superficial devem ser selecionados de acordo com as propriedades do material e as condições de operação, com os resultados da fabricação verificados por meio da avaliação de protótipos e inspeção de lotes. A TiRapid oferece serviços de usinagem CNC personalizados com base em desenhos, materiais e requisitos do pedido do cliente, auxiliando os fabricantes de equipamentos de alimentação automática na produção e entrega de componentes de precisão.















