
Stempling er en mye brukt produksjonsprosess for å produsere metalldeler effektivt og i stor skala. Å forstå hva stempling er, hjelper ingeniører og kjøpere med å bestemme når det er det riktige valget med tanke på kostnad, presisjon og produksjonsvolum. Ved å bruke matriser og kontrollert kraft kan stempling kutte, bøye og forme metallplater med høy repeterbarhet og minimalt avfall.
I denne veiledningen forklarer jeg hvordan stempling fungerer, hvilke materialer som vanligvis brukes, og når stempling er den mest effektive produksjonsløsningen.
Hva er stempling?
Stempling er en produksjonsprosess som brukes til å forme metalldeler ved å påføre kontrollert kraft gjennom dyser og presser. Fra et ingeniørperspektiv er stempling designet for hastighet, konsistens og skalerbarhet i masseproduksjon.
Stempling, også kjent som metallstempling eller presseforming, er en metallformingsprosess som former metallplater ved å tvinge det inn i en form ved hjelp av mekaniske, hydrauliske eller servopresser. I motsetning til CNC-maskinering, som fjerner materiale, er stempling avhengig av plastisk deformasjon, slik at deler kan formes raskt med minimalt materialsvinn.
I praktisk produksjon brukes vanligvis stempling med metallplater mellom 0.3 mm og 6 mm tykkelse, inkludert karbonstål, rustfritt stål, aluminium, kobber og messing. Avhengig av verktøydesignet kan en enkelt stemplingsoperasjon omfatte stansing, hullsetting, bøying, preging eller grunntrekking, ofte kombinert i en progressiv dyse.
Min erfaring er at stempling blir spesielt verdifullt når produksjonsvolumet er høyt. Når verktøyet er ferdig, kan presser produsere hundrevis av deler per minutt, og dermed levere ekstremt konsistente dimensjoner på tvers av store partier. Dette nivået av repeterbarhet er vanskelig å oppnå med skjærebaserte prosesser til samme kostnad.
Jeg ser ofte stempling brukt etter at et design har blitt validert gjennom CNC-maskinering eller laserskjæring. Når geometri og toleranser er bekreftet, lar bytte til stempling produsenter redusere enhetskostnadene dramatisk samtidig som de forbedrer produksjonsstabiliteten. Det er derfor stempling er mye brukt i bilkomponenter, elektriske terminaler, apparathus og industrielle braketter.
Hva er metallstempling?
Metallstempling er en produksjonsprosess som former metallplater ved hjelp av matriser og presser. Fra et ingeniørperspektiv er den designet for hastighet, konsistens og kostnadseffektivitet i storskalaproduksjon.
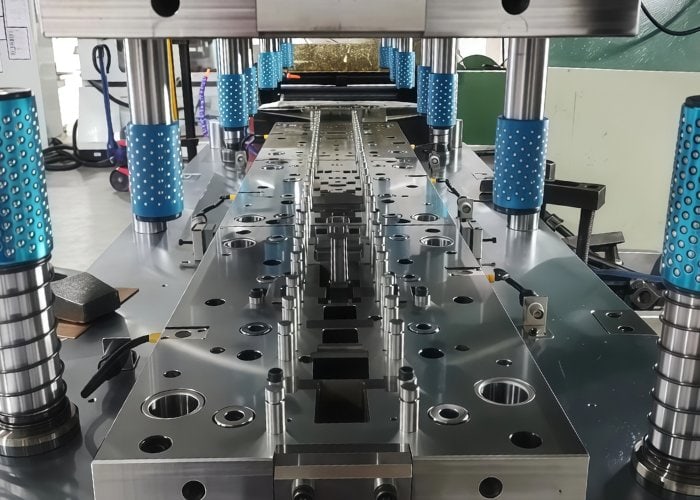
Metallstempling , også kjent som metallpressing, er en prosess for forming av metallplater som former metall ved å bruke kontrollert kraft i stedet for å fjerne materiale. Prosessen er avhengig av plastisk deformasjon, slik at flate metallplater kan omdannes til funksjonelle deler med minimalt avfall.
I praktisk produksjon brukes metallstempling vanligvis til materialer som karbonstål, rustfritt stål, aluminium, kobber og messing, vanligvis i tykkelser fra 0.3 mm til 6 mm. Avhengig av dysedesignet kan stempling utføre flere operasjoner – inkludert stansing, hullsetting, bøying, preging og grunntrekking – ofte i løpet av en enkelt pressesyklus.
Min erfaring er at metallstempling blir spesielt verdifullt når et produktdesign er stabilt og etterspørselen er forutsigbar. Etter at verktøyingen er fullført, kan presser produsere hundrevis av deler per minutt, noe som gir utmerket dimensjonskonsistens på tvers av store produksjonsserier. Dette gjør stempling til en foretrukket løsning for bilkomponenter, elektriske terminaler, apparathus og industrielle braketter.
Stempling er imidlertid ikke beregnet for raske designendringer eller produksjon i lavt volum. Styrken ligger i repeterbar, langsiktig produksjon, der verktøyinvesteringer kan amortiseres over store mengder for å oppnå svært lave enhetskostnader.
Hva er stemplingsprosessen? Steg-for-steg-oversikt
Stempeprosessen følger en strukturert sekvens som omdanner flatt metallplate til ferdige deler i høy hastighet. Å forstå hvert trinn hjelper ingeniører med å evaluere gjennomførbarhet, kostnadseffektivitet og produksjonsskalerbarhet.
Trinn 1: Materialvalg og forberedelse
Stemplingsprosessen begynner med å velge riktig metallplatemateriale, vanligvis karbonstål, rustfritt stål, aluminium, kobber eller messing. Tykkelsen varierer vanligvis fra 0.3 mm til 6 mm, avhengig av delens styrke og formingsgrenser. Plater kan leveres som spoler eller emner og er ofte forhåndssmurt for å redusere friksjon og verktøyslitasje.
Trinn 2: Mating av materialet inn i pressen
Platemetallet mates inn i stemplingspressen enten manuelt (for småjobber) eller automatisk ved hjelp av spolematere og rettetengere. I storvolumproduksjon sikrer automatisert mating presis posisjonering og støtter syklushastigheter på over 100 slag per minutt.
Trinn 3: Stanse- og formingsoperasjoner
Når pressen er plassert, påfører den kraft gjennom et stempel, som driver materialet inn i formhulrommet. På dette stadiet kan flere operasjoner forekomme, inkludert:
- blanking(skjærer ut den ytre formen)
- Piercing(lage hull)
- Bøye(danner vinkler eller flenser)
- Preging (legge til funksjoner eller markeringer)
- Overflatetegning(legger til dybde)
I progressive matriser skjer disse handlingene på tvers av flere stasjoner i løpet av en enkelt pressesyklus.
Trinn 4: Utkasting og delseparasjon
Etter forming kastes den stemplede delen ut av dysen, mens skrapmaterialet separeres automatisk. I progressive systemer kommer ferdige deler ut kontinuerlig etter hvert som strimmelen beveger seg fremover med hvert slag.
Trinn 5: Sekundær prosessering og inspeksjon
Avhengig av applikasjonskravene kan stemplede deler gjennomgå avgrading, overflatebehandling, varmebehandling eller plating. Dimensjonsinspeksjon og kvalitetskontroller sikrer konsistens, spesielt for komponenter med små toleranser eller sikkerhetskritiske komponenter.
Min erfaring er at når denne arbeidsflyten er stabilisert, gir stempling uovertruffen repeterbarhet. Jeg ser ofte kunder gå over til denne prosessen etter CNC-prototyping, noe som gir både kostnadsreduksjon og produksjonspålitelighet i stor skala.
Hva er en stemplingspresse, og hvordan fungerer den?
En stemplingspresse er kjernemaskinen som driver metallstemplingsprosessen ved å bruke kontrollert kraft for å forme metallplater. Å forstå hvordan en stemplingspresse fungerer hjelper ingeniører med å velge riktig pressetype, tonnasje og hastighet for produksjonen.
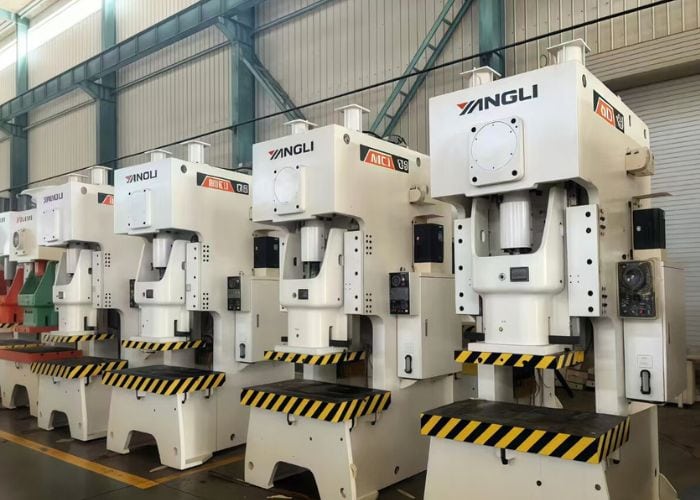
En stemplingspresse er et mekanisk system som er utformet for å levere presis kraft, hastighet og slagkontroll for å forme metallplater ved hjelp av matriser. Kjernen er at pressen konverterer energi til vertikal bevegelse, og driver et stempel inn i en matrise for å plastisk deformere metall.
I praktisk produksjon består en stemplingspresse av flere nøkkelkomponenter:
- Frame– Gir strukturell stivhet og absorberer formingslaster
- Ram (lysbilde)– Beveger seg vertikalt for å påføre kraft
- Dysesett– Inneholder stempel- og dysehulrommet
- Drive System– Mekanisk, hydraulisk eller servobasert
- Control System– Regulerer slaglengde, hastighet og kraft
Stemplingspresser klassifiseres vanligvis i mekaniske presser, hydrauliske presser og servopresser. Mekaniske presser utmerker seg i høyhastighetsproduksjon, ofte med 100–600 slag per minutt, noe som gjør dem ideelle for progressive stanseformer. Hydrauliske presser gir justerbar kraft gjennom hele slaget og er foretrukket for dyptrekking eller kompleks forming. Servopresser tilbyr programmerbare bevegelsesprofiler, som kombinerer fleksibilitet med presisjon for avanserte applikasjoner.
Vanlige typer metallstemplingsprosesser
Metallstempling omfatter flere formings- og skjæreprosesser, som hver er egnet for spesifikke geometrier, materialer og produksjonsmål. Å forstå disse vanlige stemplingstypene hjelper ingeniører med å velge den mest effektive og kostnadseffektive produksjonsmetoden.
blanking
Blanking er prosessen med å skjære en flat form fra metallplate, hvor det utskårne stykket blir den siste delen. Det er ofte den første operasjonen i stempling og er mye brukt til braketter, skiver og plater. Fra min erfaring gir blanking høy dimensjonal konsistens og støtter ekstremt raske syklustider i progressive matriser.
Piercing
Piercing lager hull eller spor i metallplater ved hjelp av en stempel og matrise. I motsetning til boring produserer piercing rene hull i høy hastighet uten å generere avskalling. Jeg ser ofte piercing brukt til elektriske terminaler og monteringsfunksjoner, spesielt når det kreves tett hull-til-kant-avstand.
Bøye
Bøying danner vinkler, flenser eller kanaler ved å plastisk deformere metallet langs en rett akse. Denne prosessen er avgjørende for strukturell styrke og monteringstilpasning. I produksjon integreres bøying ofte med stansing og hullsetting for å minimere sekundære operasjoner.
Preging
Preging gir hevede eller forsenkede detaljer, som logoer, ribber eller identifikasjonsmerker. Fra et funksjonelt synspunkt forbedrer preging stivheten uten å øke materialtykkelsen. Jeg anbefaler ofte preging når deler krever forsterkning eller sporbarhet.
Tegning (grunn tegning)
Tegning forvandler flat metallplate til grunne, kopplignende former ved å trekke materiale inn i et dysehulrom. Denne prosessen er vanlig i hus, deksler og innkapslinger. Mens dypere trekking krever nøye materialkontroll, er grunntrekking svært effektivt i stemplingsbasert produksjon.
Progressiv stempling
Progressiv stempling kombinerer flere operasjoner – stansing, hullsetting, bøying og forming – i ett enkelt sett med matriser. Med hvert presseslag går materialet videre til neste stasjon. I prosjektene mine er progressive matriser ryggraden i storvolumsproduksjon, og oppnår hundrevis av ferdige deler per minutt med utmerket repeterbarhet.
Hvilke materialer brukes ofte i metallstempling?
Materialvalg spiller en kritisk rolle i metallstemplingsytelse, kostnader og pålitelighet av deler. Fra et ingeniørperspektiv balanserer riktig materiale formbarhet, styrke, korrosjonsbestandighet og produksjonseffektivitet.
Karbonstål
Karbonstål er det mest brukte stemplingsmaterialet på grunn av dets utmerkede formbarhet, styrke og kostnadseffektivitet . Lavkarbonkvaliteter er enkle å forme og egnet for braketter, paneler og strukturelle komponenter. I mine prosjekter velges ofte karbonstål når styrke er nødvendig uten overdreven materialkostnad.
Rustfritt stål
Rustfritt stål tilbyr overlegen korrosjonsbestandighet og holdbarhet , noe som gjør det ideelt for medisinsk utstyr, næringsmiddelutstyr og utendørs bruk. Selv om det er vanskeligere å forme enn karbonstål, fungerer det bra i stempling når formdesign og smøring er optimalisert. Jeg anbefaler ofte rustfritt stål når langsiktig miljøbestandighet er kritisk.
Aluminium legeringer
Aluminium er verdsatt for sine lette egenskaper og korrosjonsbestandighet . Det stempler godt ved tynnere tykkelser og brukes ofte i bil-, elektronikk- og luftfartsrelaterte komponenter. Min erfaring er at aluminiumsstempling reduserer delvekten betydelig, samtidig som det opprettholder tilstrekkelig styrke for skap og braketter.
Kobber og kobberlegeringer (messing, bronse)
Kobber og dets legeringer er mye brukt for elektrisk og termisk ledningsevne . Messing og bronse gir forbedret styrke og slitestyrke sammenlignet med rent kobber. Jeg ser ofte disse materialene brukt i elektriske terminaler, kontakter og kontaktkomponenter der ledningsevne og presisjon er avgjørende.
Høyfaste og spesiallegeringer
For krevende bruksområder kan høyfast stål og spesiallegeringer brukes. Disse materialene gir forbedret utmattingsmotstand, men krever presis prosesskontroll. I slike tilfeller påvirker materialvalg direkte dysens levetid og pressens tonnasjekrav.
Fra et produksjonssynspunkt faller de fleste stemplede deler innenfor et tykkelsesområde på 0.3 mm–6 mm , hvor formingseffektivitet og dimensjonskonsistens er optimal.
Hva er stemplet metall? Typiske deler og bruksområder
Stemplet metall refererer til metallplater som formes gjennom stemplingsprosesser ved bruk av dyser og presser. Fra et ingeniørperspektiv er stemplet metall definert av repeterbarhet, kostnadseffektivitet og egnethet for storvolumsproduksjon.
Strukturelle braketter og monteringsplater
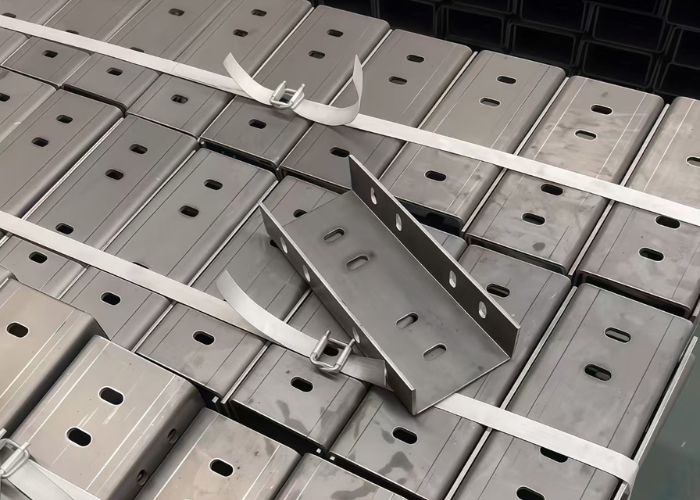
Stemplede braketter er blant de vanligste stemplede metalldelene. De er mye brukt i bilrammer, industrielt utstyr og apparater for å gi strukturell støtte og presise monteringsgrensesnitt. I mine prosjekter erstatter disse delene ofte maskinerte komponenter når produksjonsvolumet overstiger 10 000 enheter, noe som reduserer enhetskostnaden betydelig.
Elektriske terminaler og kontakter
Stemplet metall er viktig i elektriske og elektroniske applikasjoner, spesielt for terminaler, kontakter og jordingskomponenter. Stemplede deler i kobber og messing gir utmerket konduktivitet samtidig som de opprettholder snevre dimensjonstoleranser. Jeg ser ofte progressiv stempling brukt til å produsere tusenvis av identiske terminaler i timen.
Kapslinger, deksler og skjold
Mange stemplede metalldeler fungerer som hus, deksler eller elektromagnetiske skjold. Disse komponentene drar nytte av stemplingens evne til å danne tynne vegger og konsistente geometrier. Innen forbrukerelektronikk og industrielle kontroller bidrar stemplede kapslinger til å redusere vekt og forbedre monteringseffektiviteten.
Klips, fjærer og holdere
Stemplede klips og fjærelementer er mye brukt for festing, posisjonering og vibrasjonskontroll. Fra et teknisk synspunkt lar stempling disse delene beholde elastiske egenskaper samtidig som de oppnår presise former. Jeg støter ofte på disse delene i bilinteriør og mekaniske sammenstillinger.
Paneler og forsterkningskomponenter
Store stemplede paneler og forsterkningsdeler er vanlige i bil- og apparatproduksjon. Pregede elementer legges ofte til for å øke stivheten uten å øke materialtykkelsen, noe som forbedrer forholdet mellom styrke og vekt.
Samlet sett er stemplede metalldeler mest effektive når designene er stabile og produksjonsvolumene er høye, noe som gjør dem ideelle for industrier som bilindustri, elektronikk, apparater og industrielt utstyr.
Viktige designhensyn for metallstempling
Vellykket metallstempling avhenger like mye av design som av verktøy. Fra et ingeniørperspektiv reduserer riktige designhensyn verktøyrisiko, forbedrer delkvaliteten og senker produksjonskostnadene betydelig.
Materialvalg og tykkelse
Materialvalg påvirker direkte formbarhet, dyselevetid og pressens tonnasje. I de fleste prosjektene jeg håndterer ligger optimal tykkelse mellom 0.3 mm og 6 mm. Mykere materialer (lavkarbonstål, aluminium) tillater smalere radier, mens rustfritt stål krever mer konservativ design for å unngå sprekkdannelser.
Bøyeradius og kantavstand
Skarpe bøyer øker spenningskonsentrasjonen og risikoen for riving. En vanlig regel jeg bruker er en minimum innvendig bøyeradius ≥ materialtykkelse for de fleste metaller. Hull og detaljer bør plasseres minst 1–1.5 ganger materialtykkelsen fra bøyelinjer og kanter for å opprettholde dimensjonsstabilitet.
Toleranser og repeterbarhet
Stempling utmerker seg ved repeterbarhet, ikke ultrasnelle engangstoleranser. Jeg anbefaler vanligvis kunder å designe med funksjonelle toleranser, slik at prosessen kan fungere effektivt på tvers av store partier. Altfor stramme toleranser øker ofte verktøykompleksiteten uten funksjonell fordel.
Delgeometri og funksjonskompleksitet
Stemplede deler fungerer best med 2D- eller grunn 3D-geometri. Dype trekk, underskjæringer eller brå tykkelsesoverganger øker verktøykostnadene og defektrisikoen. Når kompleksiteten øker, anbefaler jeg ofte å dele opp funksjoner eller kombinere stempling med sekundære operasjoner.
Kornretning og materialflyt
Metallplatefiberretningen påvirker bøyestyrken og utmattingsytelsen. I sikkerhetskritiske deler vurderer jeg alltid fiberretningen i forhold til bøyelinjene for å redusere sprekkdannelser og forbedre konsistensen.
Verktøy og produksjonsvolumjustering
Designbeslutninger må være i samsvar med forventet volum. For produksjon over 10 000–20 000 enheter er det fornuftig å investere i progressive dyser. For lavere volumer eller utviklende design reduserer enklere verktøy eller CNC-prototyper risikoen.
Fordeler og begrensninger ved stempling i produksjon
Metallstempling tilbyr uovertruffen effektivitet for storproduksjon, men det er ikke en universell løsning. Fra et ingeniørperspektiv er det avgjørende å forstå både fordelene og begrensningene for å velge riktig produksjonsprosess på riktig tidspunkt.
Fordeler med metallstempling
Min erfaring er at den største fordelen med stempling er skalerbarhet. Når verktøyet er ferdig, kan stemplingen produsere titusenvis til millioner av identiske deler med minimal variasjon. I progressive dyseoppsett kan syklustidene nå 100–600 slag per minutt, noe som reduserer enhetskostnaden dramatisk.
En annen viktig fordel er kostnadseffektivitet i stor skala. Selv om verktøyinvesteringen er høy, faller kostnaden per del ofte med 50–80 % sammenlignet med CNC-maskinering når volumet overstiger 10 000–20 000 enheter. Dette gjør stempling ideelt for langsiktige produksjonsprogrammer.
Stempling gir også utmerket repeterbarhet og konsistens. Fordi formingsprosessen styres av herdede ståldyser, er dimensjonsvariasjonen på tvers av partier ekstremt lav. Jeg ser ofte denne fordelen utnyttet i bilbraketter, elektriske terminaler og apparathus der utskiftbarhet er kritisk.
I tillegg er stempling godt egnet for tynne metallplater som karbonstål, rustfritt stål, aluminium, kobber og messing. Prosessen bevarer materialkontinuitet, noe som kan resultere i bedre utmattingsytelse sammenlignet med sveisede eller maskinerte sammenstillinger.
Begrensninger ved metallstempling
Til tross for sine styrker har stempling klare begrensninger. Den viktigste er høye verktøykostnader på forhånd og lang leveringstid. Komplekse former kan ta 4–8 uker eller mer å designe, produsere og validere, noe som gjør stempling uegnet for hasteprosjekter.
Stempling mangler også designfleksibilitet. Enhver større designendring krever vanligvis modifisering av formen eller fullstendig omverktøying, noe som kan være kostbart og tidkrevende. I prosjekter med hyppige revisjoner anbefaler jeg vanligvis CNC-maskinering eller laserskjæring inntil designet stabiliserer seg.
Geometrisk kompleksitet er en annen begrensning. Stempling fungerer best for 2D- eller grunne 3D-former. Dype hulrom, underskjæringer eller tykke tverrsnitt overskrider ofte praktiske stemplingsgrenser og krever alternative prosesser.
Til slutt er stempling sjelden økonomisk for lavvolumproduksjon. For små partier kan ikke verktøykostnadene rettferdiggjøres, uavhengig av effektiviteten per del.
Når bør du bruke stempling i stedet for andre prosesser?
Metallstempling bør vurderes når delgeometrien er stabil, produksjonsvolumet er høyt og enhetskostnaden må kontrolleres nøye. Fra et ingeniørsynspunkt blir stempling det mest effektive alternativet når en design går fra validering til masseproduksjon.
Min erfaring er at stempling klart overgår andre produksjonsprosesser når den årlige produksjonen overstiger 10 000–20 000 enheter. I denne skalaen amortiseres de opprinnelige verktøykostnadene raskt, noe som reduserer enhetskostnaden med 50–80 % sammenlignet med CNC-maskinering for sammenlignbare metallplater.
Stempling er spesielt effektivt når deler er laget av tynne metallplater, vanligvis stål, rustfritt stål, aluminium, kobber eller messing, med tykkelser fra 0.3 mm til 6 mm. Formingsprinsippet er basert på kontrollert plastisk deformasjon snarere enn materialfjerning, noe som gir ekstremt raske syklustider – ofte hundrevis av deler per minutt i progressive dyseoppsett.
Jeg anbefaler ofte stempling når:
- Delens design er dimensjonsstabil og vil sannsynligvis ikke endres
- Geometrien er for det meste 2D eller grunn 3D
- Toleransene er repeterbare i stedet for ultrasnelle
- Kosmetisk konsistens er viktig i store partier
I virkelige prosjekter ser jeg ofte kunder som prototyper braketter eller kapslinger ved hjelp av CNC-maskinering eller laserskjæring. Når designet er ferdigstilt og etterspørselen øker, reduserer overgangen til stempling kostnadene betydelig samtidig som det forbedrer konsistensen. Denne overgangen er vanlig innen bilkomponenter, elektriske terminaler, apparathus og industrielle monteringsdeler.
Stempling er imidlertid ikke ideelt for design med lavt volum, svært komplekse design eller design som ofte revideres. I slike tilfeller er CNC-maskinering eller laserskjæring fortsatt det beste valget inntil produksjonen stabiliserer seg.
Bransjer som vanligvis bruker metallstempling
Metallstempling er mest brukt i bransjer som krever skalerbar produksjon, konsistent delkvalitet og kontrollert enhetskostnad. Fra et ingeniørperspektiv blir stempling den foretrukne løsningen når et produktdesign er validert og produksjonsvolumet øker.
Etter min erfaring er bilindustrien fortsatt den største forbrukeren av metallstempling, og representerer omtrent 35–40 % av den globale etterspørselen etter stemplet metall. Kjøretøykonstruksjoner er i stor grad avhengige av stemplede braketter, forsterkningsplater, karosseripaneler og monteringskomponenter fordi stempling gir jevn styrke, forutsigbare toleranser og kompatibilitet med automatiserte samlebånd. Når verktøyet er etablert, kan millioner av identiske deler produseres med minimal variasjon.
Elektronikk- og elektroindustrien er en annen stor bruker, spesielt for terminaler, skjermdeksler, kontaktfjærer og presisjonsrammer. Jeg ser ofte kobber, messing og tynn stålplate stemplet i høye hastigheter for å støtte kompakte design og høy elektrisk ledningsevne. Sammenlignet med CNC-maskinering gir stemplet tynnere vegger og tettere stigningsavstand til langt lavere enhetskostnad for store volumer.
Innen industrielt utstyr og maskiner brukes metallstempling mye på konstruksjonsbraketter, hus, motorkomponenter og festeplater. Disse industriene verdsetter stempling på grunn av repeterbarhet og mekanisk pålitelighet, spesielt i langsiktige produksjonsprogrammer. Jeg jobber ofte med kunder som prototyper slike deler ved hjelp av CNC-maskinering og deretter går over til stempling når den årlige etterspørselen overstiger 10 000–20 000 enheter.
Hvitevare- , HVAC- og energisektoren er også avhengig av stempling for paneler, rammer, klips og monteringssystemer. I disse bruksområdene støtter stempling både strukturell integritet og kostnadseffektivitet, samtidig som det sikrer at deler forblir utskiftbare på tvers av produktgenerasjoner.
Stempling vs. CNC-maskinering: Hva er riktig for prosjektet ditt?
Når man velger mellom stempling og CNC-maskinering, avhenger avgjørelsen hovedsakelig av produksjonsvolum, kostnader og designfleksibilitet. Min erfaring er at stempling er best for høyvolum, stabile design med lav enhetskostnad, mens CNC-maskinering er ideell for prototyper, komplekse geometrier og lave til middels store volumer. Tabellen nedenfor fremhever de viktigste forskjellene for å hjelpe ingeniører og kjøpere med å velge riktig prosess for sine produksjonsbehov.
| Sammenligningsfaktor | stempling | CNC Maskinering |
| Produksjonsprinsipp | Former metallplater ved hjelp av matriser og pressekraft | Fjerner materiale ved hjelp av skjæreverktøy |
| Beste produksjonsvolum | Høyt volum (10 000+ deler) | Lavt til middels volum (1–5,000 deler) |
| Verktøykostnad | Høye forhåndskostnader for dør | Lave verktøykostnader |
| Enhetskostnad | Svært lav etter verktøyavskrivninger | Høyere per del |
| Designfleksibilitet | Lav når verktøyet er reparert | Svært høy, enkel å modifisere |
| Leveringstid | Lang oppsett, rask produksjon | Raskt oppsett, langsommere syklus per del |
| Materialtykkelsesområde | Tynn metallplate (vanligvis ≤6 mm) | Bredt utvalg, inkludert tykke blokker |
| Geometrisk kompleksitet | Best for 2D- eller overfladiske 3D-former | Ideell for komplekse 3D-geometrier |
| Dimensjonal nøyaktighet | Høy konsistens på tvers av store partier | Høy presisjon per enkeltdel |
| Overflatebehandling | Avhenger av verktøy og etterbehandling | Utmerkede, kontrollerbare finisher |
| Typiske bruksområder | Braketter, innkapslinger, klips, paneler | Prototyper, hus, presisjonskomponenter |
| Kostnad for designendring | Svært høy (verktøyomlegging) | Lav (programmodifisering) |
| Ideell bruksak | Stabil design, masseproduksjon | Prototyping, spesialtilpassede deler i lavt volum |
Spørsmål og svar
Hva brukes stemplet metall vanligvis til?
Stemplet metall brukes ofte til braketter, skap, kontakter, klips og strukturelle komponenter. Jeg ser ofte stemplede deler brukt i bilindustrien, forbrukerelektronikk og industrielt utstyr. Disse delene krever ofte konsistent geometri og høye produksjonsvolumer. I mange tilfeller støtter stempling nedstrømsprosesser som sveising, belegg eller montering uten ytterligere maskinering.
Hva brukes en stemplingspresse til?
En stemplingspresse brukes til å generere kraften som kreves for å forme metall under stemplingsoperasjoner. Min erfaring er at mekaniske presser foretrekkes for høyhastighetsproduksjon, mens hydrauliske presser gir bedre kontroll for dyptrekking. Pressekapasiteten kan variere fra under 20 tonn til over 1,000 tonn, avhengig av materialtykkelse, delgeometri og nødvendig formingskraft.
Hva er konseptet med stempling?
Konseptet med stempling er basert på bruk av kontrollert kraft og presisjonsverktøy for å forme metallplater til definerte geometrier. Etter min erfaring er stempling avhengig av stanser og matriser for å utføre skjære-, bøyings- eller formingsoperasjoner i et enkelt eller gjentatt presseslag. Dette konseptet gjør det mulig for produsenter å oppnå dimensjonal konsistens på tvers av tusenvis eller millioner av deler. Ved å standardisere formingsprosessen minimerer stempling variasjon, reduserer materialsvinn og sikrer forutsigbar mekanisk ytelse i masseproduksjon.
Hvorfor er stempling nødvendig?
Stempling er nødvendig når produksjon i høyt volum, kostnadseffektivitet og repeterbarhet er kritisk. Fra mitt perspektiv lar stempling produsenter redusere enhetskostnadene med mer enn 50 % sammenlignet med maskinering når verktøyet er amortisert. Det muliggjør også raskere syklustider, og produserer ofte én ferdig del per presseslag på under ett sekund. For industrier som bilindustri og elektronikk er stempling viktig for å møte etterspørselen samtidig som man opprettholder jevn kvalitet og stramme toleranser.
Konklusjon
Metallstempling er best egnet for storvolumsproduksjon av metallplater der designstabilitet, kostnadseffektivitet og repeterbarhet er avgjørende. Ved å forstå hvordan stempling fungerer, material- og designkravene, og når det overgår andre produksjonsprosesser, kan ingeniører ta informerte beslutninger tidlig i produktets livssyklus.
Hos TiRapid støtter vi metallstemplingsprosjekter med en ingeniørorientert tilnærming – fra designevaluering og materialvalg til verktøyutvikling og stabil masseproduksjon – og hjelper kundene med å gå over fra prototyping til skalerbar produksjon med trygghet.
















