
Den største forskjellen mellom høypresisjonsbehandling av plaststøpeformer og vanlig behandling av plaststøpeformer er at det ikke er så enkelt som å «lage delen». Det krever kontroll av dimensjoner, passform, overflatefinish, stabilitet og levetid samtidig. Støpeformer påvirker ofte direkte støpenøyaktighet, avformingseffekt, monteringsklaring og påfølgende produksjonsstabilitet, og krever dermed høyere prosesseringsforhold. Hvis noe aspekt ikke kontrolleres riktig, kan det oppstå problemer som dimensjonsavvik, overflateriper, lokal deformasjon, monteringsvansker eller redusert levetid.
Hva refererer prosesseringsbetingelsen for høypresisjons plaststøpedeler til?
Hva er prosesseringsbetingelsene for høypresisjons plaststøpekomponenter?
Prosesseringsbetingelsene for høypresisjons plaststøpedeler refererer til det komplette settet med miljø-, utstyrs-, prosess- og kontrollkrav som må oppfylles ved bearbeiding av plaststøpedeler. Dette inkluderer ikke bare maskinverktøyets nøyaktighet, verktøyets tilstand og skjæreparametere, men også temperaturkontroll, fiksturstabilitet, materialtilstand og inspeksjonsmetoder. For støpedeler betyr ikke "egnede forhold" at én enkelt faktor oppfyller standarden, men at flere faktorer er oppfylt samtidig for å sikre at den endelige delen er både nøyaktig og stabil.
Hvorfor er kravene til støpeformdeler høyere enn til vanlige deler?
Formdeler bærer ikke bare last; de deltar i støpeprosessen, noe som gjør dem mer følsomme for dimensjonal og tilpasningspresisjon. For eksempel, føringskomponenter, innlegg, posisjoneringsblokker, glidere eller kjernestrukturkomponenter – hvis maskineringsfeilene er for store, kan det føre til monteringsfastkjøring, feiljustering av støpingen eller akselerert lokal slitasje. Mens vanlige plastdeler noen ganger tillater en viss grad av feil, kan høypresisjonsformdeler ofte ikke være "nære nok" og må være konsekvent kontrollerbare. Det er derfor de har høyere krav til maskineringsforhold.
Hva er kjerneformålet med maskineringsforhold?
Kjernemålene for maskineringsforhold for høypresisjons plaststøpedeler kan oppsummeres i tre punkter: for det første, å sikre dimensjonsnøyaktighet; for det andre, å sikre strukturell stabilitet; og for det tredje, å sikre overflatekvalitet. Dimensjonsnøyaktighet er grunnleggende; strukturell stabilitet avgjør om deformasjon vil oppstå under senere bruk; og overflatekvalitet påvirker direkte friksjon, avforming, tetting og monteringsytelse. Derfor handler maskineringsforhold ikke bare om å forfølge "hastighet", men om å finne en balanse mellom stabilitet og presisjon for å sikre at delene opprettholder konsistens over langvarig bruk.
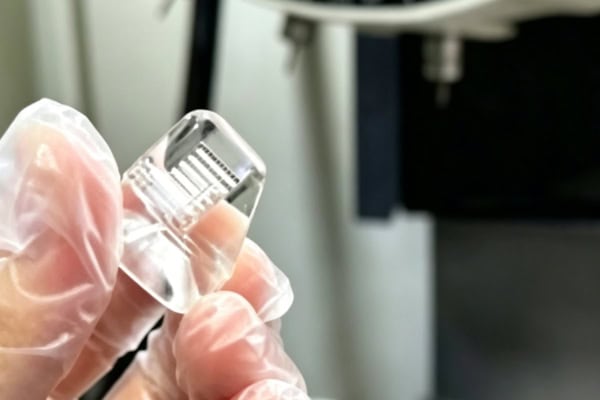
Hvordan produseres høypresisjons plaststøpedeler?
Foreløpig design og gjennomførbarhetsvurdering
For høypresisjonsmaskinering av plaststøpeformer er det første trinnet ikke å faktisk installere delene på maskinen, men snarere å analysere tegningene og vurdere prosessen. Ingeniører må først undersøke delens dimensjonstoleranser, tilpasningsforhold, variasjoner i veggtykkelse, skarpe hjørner og spenningsområder for å bestemme hvilke strukturer som er utsatt for deformasjon og hvilke steder som kan påvirke nøyaktigheten. For høypresisjonsdeler må designfasen vurdere muligheten for påfølgende maskinering; det er ikke nok å bare tegne omrisset. Maskineringsmulighet, verktøyinngangsplass og klemmemetoder må alle tas i betraktning.
Materialforbehandling og tilstandsstabilisering
Plastmaterialer krever vanligvis tilstandsbekreftelse før maskinering fordi mange materialer iboende har restspenninger på fabrikken. Direkte maskinering kan føre til vridning eller dimensjonsavvik. For noen svært hygroskopiske materialer er tørking også nødvendig. For høypresisjonsformdeler er materialstabilitet viktigere enn å bare ha "store nok dimensjoner", fordi ustabile materialforhold, selv med presise dimensjoner under maskinering, kan endres senere og påvirke montering og ytelse.
Klemming, posisjonering og verifisering av første del
Fastspenning er et avgjørende trinn i høypresisjonsmaskinering. I motsetning til metaller er ikke plast stive. Hvis de klemmes for stramt, kan de lett skade overflaten eller føre til spenninger. Hvis de klemmes for løst, vil posisjoneringsnøyaktigheten bli påvirket. Derfor er det generelt nødvendig å fikse arbeidsstykket ved hjelp av en metode med jevn kraftfordeling og tilstrekkelig støtte, og å utføre en førstedelsverifisering før masseproduksjon. Den første delen fokuserer på å kontrollere dimensjoner, hullposisjoner, planhet og overflatetilstand. Først etter å ha bekreftet at alt er riktig, kan videre prosessering fortsette. Dette reduserer effektivt risikoen for skrap i partier.
Fasevis maskinering og påfølgende inspeksjon
Høypresisjonsdeler i plastformer bearbeides vanligvis ikke i én omgang, men i tre trinn: grovbearbeiding, halvfinish og finbearbeiding. Grovbearbeiding fjerner store mengder overflødig materiale, halvfinish stabiliserer strukturen, og finbearbeiding sikrer endelige dimensjoner og overflatekvalitet. Etter bearbeiding kreves statisk setting, ny måling og nødvendige sekundære justeringer. Mange høypresisjonsdeler formes ikke i én omgang, men utføres gjennom flere inspeksjoner og finjusteringer for gradvis å kontrollere feil til et mindre område.
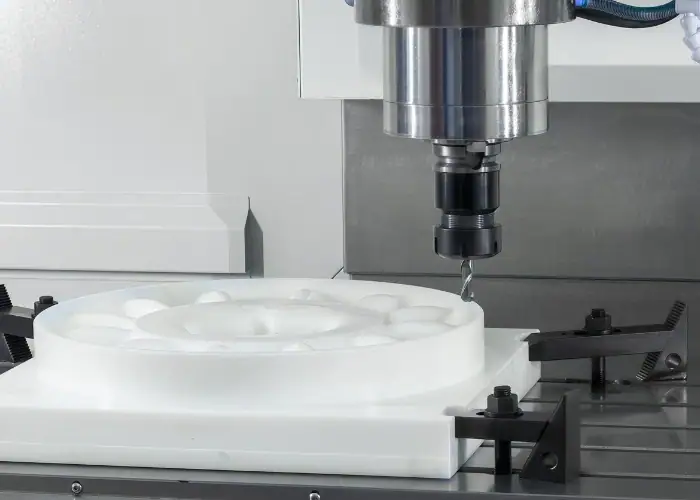
Hva bestemmer kvaliteten på høypresisjonsmaskinering?
Skjæreparametere kan ikke være for aggressive
For høy spindelhastighet genererer overdreven varme, feil matehastighet forsterker materialfriksjon, og for høy skjæredybde kan lett føre til deformasjon eller avskalling. En mer fornuftig tilnærming er å kontrollere skjærebelastningen ved å bruke små skjæredybder, flere passeringer og en jevn matehastighet for gradvis å fjerne materiale under kontrollerte forhold. For plast er stabilitet ofte viktigere enn hastighet.
Verktøyskarphet og fjerning av spon
Verktøyets tilstand påvirker direkte overflatefinishen og dimensjonene til høypresisjonsdeler. Når et verktøy blir sløvt, øker skjæremotstanden, temperaturen stiger, og materialoverflaten er utsatt for grader, tråddannelse, hvitning eller lett smelting. For formdeler må verktøy ikke bare være skarpe, men også ha utmerkede sponfjerningsegenskaper, fordi hvis spon samler seg i maskineringsområdet, vil de fortsette å gni mot arbeidsstykkets overflate, noe som påvirker nøyaktighet og utseende. Derfor er verktøyhåndtering en uunnværlig del av høypresisjonsmaskinering.
Armaturdesign
Høypresisjons plaststøpedeler har ofte komplekse strukturer, med områder med tynnhet, tykkelse og ujevn spenning. Hvis festekonstruksjonen er urimelig, kan spenningsutløsning etter maskinering lett føre til deformasjon av delen. Den riktige tilnærmingen er å bruke distribuert støtte, fleksibel demping og en så jevn klemmemetode som mulig for å la delen opprettholde sin naturlige tilstand under bearbeiding. For tynnveggede, lange eller dype hulromsdeler er det enda viktigere å unngå ettpunktstrykk, da disse delene er mest utsatt for deformasjon under klemme og demontering.
Temperatur og miljøkontroll
Plast er mer utsatt for omgivelsestemperatur enn metaller, så høypresisjonsmaskinering utføres best under relativt stabile verkstedforhold. Store temperatursvingninger kan forårsake små endringer i materialdimensjoner, noe som påvirker den endelige nøyaktigheten. Prosesseringsvarme må også kontrolleres, da lokal overoppheting ikke bare kan påvirke overflaten, men også generere indre spenninger i materialet. For høypresisjonsformdeler er det ofte nødvendig å holde prosesserings-, inspeksjons- og lagringsmiljøene så konsistente som mulig for å sikre mer pålitelige måleresultater og faktiske bruksforhold.
Ulike plasttyper bestemmer forskjellige prosesseringsforhold
POM er egnet for deler med høye krav til dimensjonsstabilitet
POM er et svært vanlig materiale i høypresisjons plaststøpeformer. Fordelene inkluderer god dimensjonsstabilitet, god maskinbearbeidbarhet og lav friksjonskoeffisient, noe som gjør det egnet for føringer, støtter og glidende deler. 1. **POM:** Bearbeidingsforholdene er relativt enkle å kontrollere. Så lenge skjæreverktøyene er skarpe og parametrene er stabile, kan det vanligvis oppnå relativt ideelle dimensjons- og overflateeffekter. Derfor, hvis kunder verdsetter presisjon og stabilitet, er POM ofte et praktisk valg.
PEEK: Egnet for høytytende applikasjoner
PEEK er en høytytende teknisk plast med sterk varmebestandighet, slitestyrke og mekaniske egenskaper, noe som gjør den egnet for støpeformer med høye miljøkrav og lang levetid. PEEK-materiale er imidlertid dyrt, og prosesseringskravene er høyere, noe som stiller strengere krav til utstyr, skjæreverktøy og prosesskontroll. Det er egnet for avanserte applikasjoner, men ikke for alle prosjekter, spesielt kostnadssensitive prosjekter, som krever en omfattende evaluering for å avgjøre nødvendigheten.
PC og ABS: Passer for omfattende behov
PC og ABS er også vanlige i høypresisjons plastdeler. PC har høy styrke, men er følsom for varme og belastning; ABS har bedre prosesserbarhet og en relativt moderat kostnad. De er egnet for formdeler med høye omfattende krav, men som ikke krever ekstrem ytelse. Imidlertid er parameter- og klemmekontroll fortsatt avgjørende i høypresisjonsapplikasjoner; kravene bør ikke lempes bare fordi de er "enkle å bearbeide".
Materialvalg må samsvare med prosesseringsmålene
Materialvalg for høypresisjons plaststøpedeler kan ikke utelukkende baseres på pris, slitestyrke eller styrke. Det må skreddersys til de spesifikke prosesserings- og bruksforholdene. For eksempel krever deler som prioriterer presisjon dimensjonsstabilitet; deler som prioriterer varmebestandighet prioriterer materialegenskaper; og kostnadssensitive prosjekter må finne en balanse mellom ytelse og pris. Å velge riktig materiale gjør den videre prosesseringen mye enklere; å velge feil materiale gjør det vanskeligere for selv de beste prosessene å opprettholde stabilitet.
Vanlige spørsmål
Hvorfor gir plastformdeler fra forskjellige produsenter så forskjellige resultater? Dette er en vanlig bekymring for mange kunder. Hovedårsaken ligger i de varierende nivåene av kontroll forskjellige produsenter har over prosesseringsforhold, inkludert maskinverktøyets presisjon, verktøyets tilstand, fixturdesign, materialforbehandling og inspeksjonsstandarder. Høypresisjons plastformdeler handler ikke bare om å "være i stand til å lage dem", men om å opprettholde stabilitet gjennom hele prosessen. Hvis en produsents utstyr har gjennomsnittlig stivhet, prosessflyten deres ikke er standard, eller inspeksjonen deres ikke er grundig nok, er de ferdige delene utsatt for dimensjonsavvik, overflateforskjeller eller monteringsproblemer. Derfor ligger den virkelige forskjellen ofte ikke bare i utstyret, men i modenheten til hele prosesseringssystemet.
Konklusjon
Maskinering av høypresisjons plaststøpedeler krever ikke bare høypresisjonsutstyr, men også stabile materialer, tilstrekkelig skarpe skjæreverktøy, jevn klemkraft, kontrollerbar prosesseringstemperatur og grundig inspeksjon og etterbehandling. Hvis noen av disse trinnene ikke gjøres riktig, kan delene lide av dimensjonsavvik, deformasjon, grader eller monteringsproblemer. Derfor krever produksjon av høypresisjons plaststøpedeler mer enn bare erfaring; det krever standardiserte prosesser og nitid oppmerksomhet på detaljer. Riktig design og materialvalg i de tidlige stadiene, riktige parametere og klemme i mellomtrinnene, og nitid inspeksjon og korrigering i de senere stadiene vil sikre en mer stabil maskineringsprosess. Til syvende og sist handler høy presisjon ikke om å "gjøre det raskt", men om å "gjøre det nøyaktig, jevnt og over lang tid". Med riktig kontroll av prosesseringsforholdene kan plaststøpedeler oppnå svært høy presisjon og utmerket ytelse.
















