
Innen industridesign og avansert produksjon er polytetrafluoretylen (PTFE) kjent som «plastkongen» for sin enestående temperaturbestandighet, ikke-klebrige egenskaper og kjemiske inertitet. CNC-prosessering er imidlertid ikke enkel. På grunn av det myke materialet, lave stivheten og den enkle trekkingen under skjæring, vil mange ingeniører støte på problemer som vanskelig presisjonskontroll og dårlig overflatekvalitet i faktisk drift. Denne artikkelen vil starte med de grunnleggende egenskapene til PTFE, kombinert med min prosesserfaring innen medisin, halvleder-, elektro- og annen industri, for å systematisk forklare om PTFE kan behandles med CNC, hvordan man behandler det, hvilke problemer som vil oppstå og hvordan man bruker det, for å gi deg en systematisk og praktisk referanseguide for prosessering.
Hva IPTFE-materiale
Polytetrafluoretylen (PTFE) er et polymert fluorplastmateriale. I mange prosjekter jeg har deltatt i som krever høy renslighet, høy korrosjonsbestandighet og høy isolasjon, brukes PTFE ofte på grunn av sine utmerkede fysiske og kjemiske egenskaper. Det er en lineær polymer dannet ved polymerisering av tetrafluoretylenmonomerer og har ekstremt høy molekylær stabilitet og inertitet. Som et termoplastisk materiale, selv om det ikke kan dannes ved vanlig smeltebehandling, kan det effektivt CNC-dreies og freses, og er mye brukt i tetting, isolasjon og kjemisk korrosjonsbestandighet.
Molekylkjeden til PTFE består av et stort antall karbon-fluorbindinger, og karbon-fluorbindingsenergien er så høy som 485 kJ/mol, som er en av de mest stabile bindingene blant alle plasttyper. Dette gjør at PTFE har utmerket høytemperaturbestandighet og kjemisk korrosjonsbestandighet.
Den opprettholder stabil ytelse mellom -180 °C og 260 °C, smelter ikke og gjennomgår kun termisk dekomponering ved rundt 327 °C, noe som gjør den egnet for ekstreme miljøer som plasmaetsing, ultrahøyvakuumutstyr osv.
I medisinske prosjekter har jeg brukt PTFE til å lage kjernekomponentene i infusjonsventiler. Den ikke-klebende overflaten og biokompatibiliteten gjør det til det foretrukne materialet for engangsutstyr. I halvlederutstyr har jeg også brukt PTFE til å lage foringen av plasmareaktorer. Etter 6 måneders bruk var det ingen åpenbar korrosjon eller ytelsesforringelse.
I tillegg har PTFE en dielektrisk styrke på 60–100 kV/mm, en volumresistivitet på mer enn 10¹⁸ Ω·cm og nesten null fuktighetsabsorpsjon, noe som gjør det til et ideelt isolerende materiale. Som et resultat kan det utføre kritiske oppgaver i høyfrekvent kommunikasjon, høyspenningselektriske miljøer og kjemiske reaksjonsmiljøer.
Kort sagt, PTFE er ikke en vanlig «teknisk plast». Den har ekstremt høy ytelse i flere dimensjoner av termisk, kjemisk, mekanisk og elektrisk ytelse. For meg er PTFE vanligvis førstevalget så lenge prosjektet krever materialets «ekstreme pålitelighet».
Hva Are The Characteristics OPTFE Mluftveier
I mine mange år med prosesseringsprosjekter har polytetrafluoretylen (PTFE) alltid vært en av de mest omfattende og stabile tekniske plasttypene. Den har flere fordeler som høy temperaturbestandighet, ekstremt lav friksjonskoeffisient, sterk ikke-klebrighet og ekstremt høy korrosjonsbestandighet. Den er spesielt egnet for applikasjoner som krever høy isolasjon, lav slitasje eller motstand mot kjemiske medier. Sammenlignet med vanlige materialer som PA, PEEK, POM, etc., er PTFE mer stabilt i ekstreme miljøer og er et viktig materiale som jeg gjentatte ganger velger i medisinske, halvleder- og næringsmiddelutstyrsprosjekter.
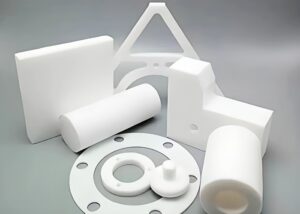
Høyt Temperature Rmotstand (-180 °C til 260 °C)
PTFE har utmerket termisk stabilitet og kan opprettholde mekaniske egenskaper over lang tid i temperaturområdet fra -180 °C til 260 °C. Nedbrytningstemperaturen er omtrent 327 °C, og det vil karbonisere direkte i stedet for å smelte. Denne egenskapen lar meg jobbe med prosjekter som involverer høytemperaturventilseter, varmebestandige tetninger osv. uten å bekymre meg for at materialet mykner og deformeres på grunn av temperaturøkning.
Jeg testet en gang en PTFE-tetning i et prosjekt for termisk styring av batterier. Etter å ha kjørt ved en kontinuerlig temperatur på 240 °C i 100 timer, var dimensjonsendringsraten mindre enn 0.01 %, noe som fullt ut oppfylte kravene til termisk stabilitet.
Friksjon Coefficient As Low As 0.04
Friksjonskoeffisienten til PTFE er omtrent 0.04, som er en av de laveste blant kjente faste materialer. Den kan opprettholde ekstremt lav slitasje selv uten smøring. Denne egenskapen gjør den mye brukt i lavfriksjonsscenarier som glideskinner, føringsskinner og ventilkjerner. En gruppe glideskinner for automatiske fyllemaskiner som jeg bearbeidet hadde fortsatt en glatt overflate uten riper etter 3 millioner kjøringer, noe som er mye bedre enn PE- eller nylonmaterialer.
Sterk Npå-Stick Peiendom, Easy To Clene
PTFE har ekstremt lav overflateenergi, og nesten ingen stoffer kan feste seg til overflaten over lengre tid, noe som også gir den utmerkede non-stick egenskaper. Jeg har brukt PTFE som kontaktoverflatemateriale i matemballasjeindustrien. Selv i miljøer med høyt sukker- og oljeinnhold er rengjøring og vedlikehold ekstremt praktisk, noe som reduserer hyppigheten av rengjøring av utstyr.
Kjemisk Inervøsitet And Solvent Resistance
PTFE har utmerket kjemisk stabilitet mot nesten alle syrer, baser, alkoholer, ketoner og organiske løsemidler. Karbon-fluorbindingen i den molekylære strukturen er svært stabil, noe som gjør den brukbar i svært korrosive mediemiljøer. I en renovering av et leveringssystem for flussyre valgte vi PTFE-pakninger som ble kontinuerlig brukt i ett år uten lekkasje eller korrosjon.
Elektrisk Iisolering PEGENSKAPER And Dielektrisk Sstyrke
PTFE har en dielektrisk styrke på 60–100 kV/mm og en volumresistivitet på 10¹⁸ Ω·cm, noe som gjør det til et uunnværlig isolasjonsmateriale i høyfrekvente elektriske og høyspenningssystemer. Jeg har brukt det i isolasjonsbraketter for høyspent strømforsyning, som kontinuerlig kan bære 22 kV spenning uten gjennomslag, noe som langt overstiger spenningsnivået til vanlig plast.
Mat Grade, Bio-kompatibel
Ren PTFE er giftfri og luktfri, oppfyller FDA- og USP klasse VI-standarder, og er egnet for kontaktdeler i mat og medisinsk utstyr. I et medisinsk pumpeprosjekt krevde kunden at den transporterte væsken ikke skulle komme i kontakt med noen oppløste stoffer. Vi valgte PTFE til å produsere væskebanekoblingen og bestod hele settet med ISO 10993-biokompatibilitetstester. Oppsummert er kjerneegenskapene til PTFE ikke bare "temperaturbestandighet" og "anti-klebing", men også dens høye ytelse i de fire dimensjonene varme, elektrisitet, kraft og kjemi. Blant all teknisk plast mener jeg det er et av de mest passende materialene for "ekstreme arbeidsforhold".
Kan PTFE Be Pbehandlet By CNC
Ja, PTFE kan bearbeides med CNC, og i min faktiske drift har det blitt et av de konvensjonelt bearbeidbare materialene. Men det må innrømmes at PTFE er mye vanskeligere å bearbeide sammenlignet med tekniske plaster som POM og PEEK. Fordi det er mykt, glatt og lett å trekke, krever CNC-prosessering spesielle justeringer av utstyr, verktøy og prosesseringsparametere for å oppnå ideell dimensjonsnøyaktighet og overflatekvalitet.
PTFE FOrms Sutable For Pbehandling (Rods, Sheets)
I selve bearbeidingen velger jeg vanligvis PTFE-stenger med en diameter på φ10–φ300 mm eller plater med en tykkelse på 2–50 mm som emner. PTFE er svært fleksibelt og er ikke egnet for konstruksjoner som er for tynne eller for lange, spesielt fordi det er utsatt for vibrasjoner og deformasjon under dreiing. Ved å innkapsle klemmeporten kan jeg effektivt unngå klemmerker og fordypninger og forbedre materialutnyttelsen.
mulighets~~POS=TRUNC Analysis Of Turning, Msyk And Drilling
PTFE kan brukes til konvensjonell CNC-dreiing, planfresing og dyphullsboring. Ved dreiing pleier jeg å bruke en større verktøyspissradius (≥0.4 mm) for å redusere skjærespenningen. Ved fresing anbefales det å bruke et toegget eller treegget verktøy for å redusere enhetsskjæretrykket. Til boring har jeg brukt et φ2.0 hardmetallbor til å bearbeide et 15 mm dypt gjennomgående hull, kombinert med en 1:5 frem- og tilbakeføringsstrategi, som effektivt unngår "trekking" og "kollaps".
Effekt Of Different GRades OPTFE On Pprosesseringsevne (Fsyk Vs Pure)
Jeg vil minne deg på at ulike kvaliteter av PTFE har store forskjeller i prosesseringsytelse. Ren PTFE er myk, lett å deformere og har god overflatekvalitet, men det er vanskelig å kontrollere dimensjonene. Hardheten, stivheten og den termiske ekspansjonsstabiliteten til glassfiberfylt, karbonfylt eller bronsefylt PTFE er imidlertid betydelig forbedret, og prosesseringsnøyaktigheten er betydelig forbedret. Jeg har med hell behandlet en gruppe med ±0.02 mm presisjonsposisjoneringsringer ved bruk av 25 % glassfiberforsterket PTFE. Senere brukte kunder dem i plasmaetsemaskiner, og stabiliteten overgikk forventningene.
Oppsummert, selv om PTFE har visse prosesseringsutfordringer, er CNC-prosessering fullt mulig så lenge riktige materialspesifikasjoner, verktøytyper og prosessparametere velges, og prosesseringseffekten er stabil og repeterbar. For deler med høy korrosjonsbestandighet, lav friksjon og høye isolasjonskrav er CNC-behandlet PTFE fortsatt et av førstevalgene.
Hva To Pay Aoppmerksomhet To Whøne PPTFE-behandling
De vanligste problemene jeg støter på i PTFE-prosesseringsprosjekter er tilbakemeldinger fra kunder om «ru overflate», «dimensjonsavvik» eller «kollaps av materialkanter og trådtrekking». Disse fenomenene skyldes PTFEs lave hardhet, høye elastisitet og termiske deformasjonsegenskaper. Selv om PTFE er et svært egnet materiale for isolasjon, korrosjonsbestandighet og lav friksjon, må man være spesielt oppmerksom på verktøy, hastigheter, kjøle- og klemmemetoder i CNC-prosessering, ellers vil det oppstå problemer som ustabil nøyaktighet, hvitning av overflaten eller høy skraprate for prosesseringen. Basert på min erfaring med masseproduksjon av medisinske tetningsringer og elektriske isolasjonsblokker, så lenge de riktige parametrene mestres, kan PTFE også behandles stabilt og effektivt i batcher.
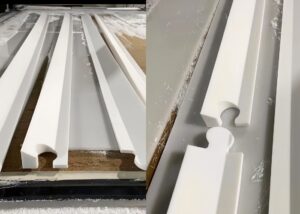
Tool Svalg (Carbide Vs PCD)
Jeg anbefaler å bruke ultrafinkornet karbidverktøy eller PCD-verktøy (polykrystallinsk diamant), spesielt når man bearbeider store mengder kontinuerlig. PCD har bedre slitestyrke og kan vare i mer enn 10 timer. En skarp verktøyspiss (anbefalt radius på 0.2–0.4 mm) kan redusere skjæremotstanden og forhindre avskalling eller grating i materialet. Hvis et standard stålverktøy brukes, selv om det ikke er fylt med PTFE, vil bladet raskt bli sløvt, noe som resulterer i børsting eller en uklar overflate.
i prosess Stisset And Fed Setting Ranbefalinger
PTFE kan ikke skjæres i høye hastigheter. Jeg pleier å kontrollere spindelhastigheten til 400–800 o/min og sette matingshastigheten til 0.05–0.15 mm/omdreining. Skjæredybden bør ikke overstige 0.5 mm om gangen, spesielt ved maskinering av tynne vegger eller små deler. Hvis du ønsker høyere overflatekvalitet, kan du redusere matingshastigheten til 0.03 mm/omdreining og bruke flere lette kutt.
Hvordan To Reduce Material DBatman And Dreformasjon
PTFE er lett å tegne når verktøyet er utskjært. Jeg bruker kombinasjonen av «hurtig sponbryting + negativ rakevinkelverktøy» for å redusere tegnelengden. For presisjonskonstruksjoner vil jeg bruke fleksible elastiske festeanordninger med lav klemkraft eller silikonbelegg for å fikse arbeidsstykket for å unngå inntrykk eller ekstruderingsdeformasjon forårsaket av festeanordningen. Kjølemetoden kan også endres til luftkjøling eller vindkjøling for å unngå mikrosprekker forårsaket av ujevn termisk krymping forårsaket av væskekjøling.
overflaten FInish C-regulering Tips
PTFE har gode «selvsmørende» egenskaper, så det er lett å etterlate små gjenstander på overflaten under skjæring. Jeg bruker vanligvis et 0.2R findreieverktøy med 0.05 mm mating, og til slutt bruker jeg høy hastighet for å raskt skanne overflaten én gang, slik at overflaten når Ra < 1.6 μm , noe som oppfyller finishkravene til medisin- og elektronikkindustrien. Hvis det oppstår børstemerker, vil jeg bruke en lett polerings- eller avgradingsprosess for å gjøre overflaten mer jevn og delikat.
Oppsummert, selv om PTFE-prosessering er vanskelig, kan man oppnå høytydelig CNC-presisjonsprosessering så lenge verktøyets skarphet, skjæreparametre og klemmespenning er godt kontrollert. Etter min erfaring kan et sett med vitenskapelig prosesseringsteknologi gjøre ustabiliteten til PTFE kontrollerbar og tilpasse seg størrelses- og ytelseskravene til avanserte applikasjoner.
Hva Are The Cummon Pproblemer IPTFE Processing
Selv i erfarne prosesseringsanlegg er PTFE-deler utsatt for dimensjonsavvik, overflateruhet og til og med direkte skraping. Dette er fordi PTFEs lave stivhet, høye termiske utvidelseskoeffisient (ca. 120 × 10⁻⁶/°C) og ekstremt deformerbare strukturelle egenskaper gjør at den er ekstremt følsom for skjæreparametere og miljøendringer. I prosjektene jeg er ansvarlig for, spesielt innen batchprosessering for medisinske tetninger, elektroniske isolasjonsblokker og korrosjonsbestandige pakninger, har nesten alle disse problemene blitt møtt personlig. Følgende er de fire vanligste problemene jeg har oppsummert og deres håndteringsstrategier.
Årsaker And Sløsninger For Size Dunnvikelse
PTFE har en høy elastisk gjenvinningsgrad, og under bearbeiding vil det forårsake "rebound" på grunn av verktøyekstrudering, noe som til slutt vil føre til at den målte størrelsen ikke stemmer overens med programstørrelsen. Når jeg bearbeider ventilseter med et presisjonskrav på ±0.02 mm, "forstørrer" jeg ofte størrelsen med 0.03 mm før prøvemontering for å sikre stabil krymping etter avkjøling. I tillegg kan bruk av lav klemkraft og flere lette kutt effektivt redusere dimensjonsfeil forårsaket av termisk deformasjon.
Felles Manifestasjoner And Treatment Methods Of Rough Soverflate
Hvitning, grader og til og med «børsting» er vanlige fenomener i PTFE-prosessering, spesielt ved fresing og utvendig dreiing. Hvis verktøyet ikke er skarpt nok, skjæretemperaturen er for høy, eller sponfjerningen ikke er jevn, vil overflateruheten sannsynligvis overstige Ra 3.2 μm. Jeg bruker vanligvis PCD-verktøy + tørrskjæring, og bruker en liten matingshastighet (<0.05 mm/omdreining) for finbearbeiding i det siste 0.1 mm-laget, noe som ofte stabilt kan oppnå en overflatekvalitet under Ra 1.6 μm.
Årsaker And Prevensjon Methods Of Material Creoler And Dreformasjon
Selv om PTFE er seigt, er det lett å produsere spenningskonsentrasjon når det klemmes for stramt eller overopphetes lokalt, noe som forårsaker sprekker og deformasjon av tynnveggede deler. For eksempel møtte jeg en gang på en PTFE-ring med en diameter på 25 mm som sprakk i borehullet. Etter en ny kontroll fant jeg ut at klemtrykket var for høyt og matehastigheten var for høy. For å håndtere denne typen problem anbefaler jeg å bruke myke klemmer av gummi/silikon og spiralboring eller trinnboring for å redusere umiddelbare skjærekrefter, noe som er spesielt egnet for innvendig hullbehandling.
«Remediering» Tteknikker After Pproblemer Occur Di løpet av Processing
Hvis det oppstår problemer som dimensjonsavvik og overflategrater under bearbeidingen, kan disse noen ganger avhjelpes med sekundær etterbehandling, lett polering eller verktøybytte. For lett børstede overflater bruker jeg ofte svampsliping + manuell polering med lav hastighet for å forbedre, og prøver å beholde den opprinnelige strukturen og funksjonen til delene. Hvis de funksjonelle delene ikke kan poleres, er det nødvendig å justere programparametrene på nytt og starte på nytt fra materialblanken.
Generelt sett er vanskeligheten med PTFE-prosessering ikke «kan ikke behandles», men «hvordan man kontrollerer risikoer». Å mestre materialets oppførselsegenskaper, matche rimelige parametere og fleksible fikstursystemer er min vanlige tilnærming til å håndtere slike problemer, og er også nøkkelfunksjonene til en kvalifisert CNC-fabrikk for å levere PTFE-deler i batcher.
In Whatt Iindustri Cen PTFE- Be Utørste
PTFE er mye brukt i etterspurte bransjer som medisin, halvledere, næringsmidler og elektro på grunn av sin utmerkede korrosjonsbestandighet, isolasjon, lave friksjon og høye renhet. Jeg bruker ofte PTFE i prosjektene mine for å tilpasse tetninger, transportbånd, plasmaetsingsbraketter, høyfrekvente isolasjonsstrukturer og andre deler for kunder. Det er en uerstattelig «teknisk plast» i disse bransjene.
| Applikasjonsindustri | Vanlige PTFE-deler | Viktige ytelseskrav |
| Medisinsk industri | Infusjonsrørgrensesnitt, tetningspakning, avledningsventil | Biokompatibilitet, desinfeksjonsresistens, medikamentresistens |
| Halvlederproduksjon | Waferbrett, isolasjonssete for etsekammer, tørretsingsbase | Støvfri kvalitet, plasmakorrosjonsbestandighet, lav avgassing |
| Matfag | Glideskinner, skraper, føringsputer | Matgodkjent (FDA), vaskbar, giftfri og luktfri |
| Elektrisk og elektronisk utstyr | Høyfrekvent isolasjonsblokk, kontaktbrakett, kondensatorpakke | Høy isolasjonsstyrke (>10⁷Ω·cm), høyfrekvensmotstand, lavt dielektrisk tap |
| Kjemisk rørledning | Ventilhusbøssing, tetningsring, foringsplate | Sterk syre- og alkaliresistens (pH 1~14), anti-aldring, lav friksjon |
Hvis utstyret eller produktene du jobber med er i kontakt med svært korrosive medier, har høye krav til renslighet eller problemer med høyfrekvent spenningsisolasjon, er PTFE nesten førstevalget. Jeg har sett mer enn hundre tilpassede strukturelle deler i kundeprosjekter. Enten det er en enkelt prøve eller masseproduksjon, kan PTFE spille en langsiktig og stabil rolle i disse bransjene.
Hva Mluftveier Can Rerstatt PTFE
Selv om PTFE har sterk korrosjonsbestandighet og ikke-klebende egenskaper, er det ikke den eneste optimale løsningen i spesifikke bruksscenarier. I mange prosjekter har jeg anbefalt bruk av PFA, PCTFE eller glassfiberforsterket PTFE på grunn av ulike krav fra kunder til dimensjonsstabilitet, prosesseringsnøyaktighet eller kostnader. Nøkkelen til å velge riktig alternativt materiale er å foreta en omfattende vurdering basert på driftstemperatur, mekanisk styrke, dimensjonstoleranse og bruksmiljø.
Følgende er de alternative materialene jeg ofte bruker og deres ytelsesanalyse:
PFA (Perfluoralkoksy):
PFA har beholdt den kjemiske motstanden og ikke-klebeegenskapene til PTFE, men har bedre gjennomsiktighet og smeltestøpeegenskaper. Dens kontinuerlige brukstemperatur kan nå 260 °C, og dens mekaniske styrke er litt bedre enn PTFE. Den er egnet for utstyr med høy renhet som krever kompleks sprøytestøping, for eksempel rengjøringstanker for halvledere.
PCTFE (Poly Ckloro Tri Fluoro Etylen):
PCTFE er bedre enn PTFE når det gjelder dimensjonsstabilitet, har en lavere termisk ekspansjonskoeffisient (ca. 55 ppm/°C) og en fuktighetsabsorpsjonshastighet nær 0. Det er egnet for flytetninger eller ventilkomponenter med høye presisjonskrav. Jeg valgte en gang PCTFE til å erstatte PTFE i et lavtemperaturventilhusprosjekt og løste problemet med deformasjonsavvik.
Glass Fiber Rforsterket PTFE (Ffylt PTFE):
Ved å fylle med forsterkende stoffer som glassfiber, grafitt eller molybdendisulfid, økes krypemotstanden og kompresjonsstyrken til PTFE med 30 % til 50 %, men en viss grad av glideegenskaper går tapt. Det brukes ofte i skiver eller lagersetestrukturer som tåler trykk. Ra-verdien til det forsterkede materialet kontrolleres innenfor 1.6 μm, og overflateeffekten er mer stabil etter bearbeiding.
Hvis en kunde støter på ytelsesproblemer med PTFE i følgende scenarier, vil jeg anbefale et alternativ:
Når dimensjonsnøyaktigheten er ekstremt høy (±0.01 mm), foretrekkes PCTFE.
Når sprøytestøping eller sveising er nødvendig → Bruk PFA
I trykkbærende og slitesterke tilfeller → Bruk glassfiberforsterket PTFE
Hensikten med å velge alternative materialer er ikke å erstatte PTFE fullstendig, men å oppnå en «bedre passform» i en spesifikk ytelsesdimensjon. Å forstå fordeler og ulemper med disse materialene er et rutinemessig trinn i å optimalisere designløsninger for kundene mine.
Spørsmål og svar
Hva IPTFE Easy To Maskin?
PTFE er ikke lett å maskinere. Den lave stivheten og høye elastisiteten forårsaker deformasjon og strengdannelse. Jeg kjører vanligvis CNC ved 400–800 o/min med skarpe hardmetallverktøy og lett fastspenning, og oppnår stabile dimensjoner innenfor ±0.05 mm hvis det kontrolleres godt.
Kan du CNC PTFE?
Ja, jeg CNC-maskinerer regelmessig PTFE-stenger og -plater. Det krever lave skjærehastigheter (400–800 o/min), matehastigheter på 0.05–0.15 mm/o/min og tørrskjæring. Med nøye oppsett kan jeg holde toleranser på ±0.02–0.05 mm, spesielt med fylte kvaliteter.
Hva er TProduksjonsprosessen OPTFE?
PTFE er ikke smeltebehandlet. Jeg bruker kompresjonsstøpte, sintrede emner. Pulveret presses i form og sintres deretter ved ~370 °C. De resulterende emnene CNC-maskineres til ferdige deler som pakninger, tetninger og isolasjonsblokker.
Hva er TToleransen OPTFE-maskinering?
Etter min erfaring holder ren PTFE-maskinering i beste fall ±0.05 mm på grunn av dens tilbakeslag og termiske ekspansjon (~120 ppm/°C). Glassfylt PTFE tillater smalere toleranser rundt ±0.02 mm, spesielt på stive geometrier med kontrollerte verktøybaner.
Hva er TForskjellen mellom PTFE Aog teflon?
Teflon® er et merkenavn, mens PTFE er det kjemiske navnet. Strukturelt sett er de identiske. I de fleste tilfeller bruker klientene mine «Teflon» for å referere til FDA- eller industrikvalitets PTFE fra merker som DuPont eller Chemours.
Hvordan behandles PTFE?
PTFE ekstruderes ikke som standard plast. Det støpes og sintres. Jeg bearbeider det med CNC-dreiing, fresing eller boring. Viktige parametere: lavt turtall, skarpe verktøy, tørr- eller luftkjøling. Fjerning av spon er avgjørende for å unngå overflatefnugg eller uttrekk.
Hva er TProduksjonsprosessen OPTFE-membraner?
PTFE-membraner lages ved pastaekstrudering, strekking og sintring. Jeg har jobbet med ekspanderte PTFE-membraner som brukes i filtrering; de har node-fibrill-mikrostrukturer med porestørrelser så små som 0.1–0.5 μm, dannet ved biaxial strekking.
Hva er TMetoden OForberedelse OPTFE?
PTFE lages via fri radikalpolymerisering av TFE-gass under høyt trykk. Jeg kjøper det som forhåndsintrede barrer eller stenger. For CNC-bruk kommer disse i diametre på 10–300 mm og kan maskineres direkte etter stabilisering og tørking.
Conklusjon
Som ingeniør som har vært involvert i presisjonsmaskineringsprosjekter i mange år, er jeg godt klar over de unike egenskapene til PTFE og utfordringene med maskinering. Gjennom denne artikkelen har du lært om materialegenskapene til PTFE, gjennomførbarheten av CNC-maskinering, vanlige problemer og industrielle anvendelser. Fra verktøyvalg til parameterinnstilling, fra deformasjonskontroll til overflatebehandling, bestemmer hver detalj kvaliteten på maskineringen. Jeg håper denne veiledningen kan hjelpe deg med å unngå omveier, velge materialer effektivt og behandle nøyaktig. Hvis du er nølende med PTFE-maskinering, kan du gjerne referere til min erfaring og la denne "myke plasten" spille sin fulle verdi i prosjektet ditt jevnt, nøyaktig og effektivt.
















