
Med den kontinuerlige utviklingen av 5G-nettverk, datasentre, høyhastighetsoptisk kommunikasjon, nettverkssvitsjeutstyr og industrielle kommunikasjonssystemer, krever høyhastighetskommunikasjonsutstyr stadig strengere standarder for komponentpresisjon, strukturell stabilitet og monteringskonsistens. Kommunikasjonsutstyr integrerer ofte RF-moduler, signalbehandlingsenheter, varmeavledningssystemer, tilkoblingskomponenter og presisjonsmonteringsstrukturer. Selv om disse komponentene varierer i størrelse og design, har de ofte tette hullmønstre, tynne vegger, stramme dimensjonstoleranser og krevende krav til overflatekvalitet.
CNC-presisjonsmaskinering kan bruke digitalt styrte verktøybevegelser for å produsere aluminiumslegering, kobberlegering, rustfritt stål og andre materialer med stabil dimensjonsnøyaktighet. Den er egnet for prototypeproduksjon, tilpasning av små serier og volumproduksjon. Basert på de strukturelle kravene til høyhastighetskommunikasjonsutstyr, kan presisjonsdreiing, CNC-fresing, boring, gjenging, presisjonsboring og overflatebehandling kombineres i en integrert produksjonsprosess. Denne tilnærmingen gir pålitelig maskineringsstøtte for utstyrshus, monteringsbaser, RF-strukturkomponenter, kjøleribber, kontakter og presisjonsstøttedeler.
CNC-maskineringsteknologi og produksjonsfordeler for høyhastighetskommunikasjonskomponenter
Presisjonskomponenter som brukes i høyhastighetskommunikasjonsutstyr må tilfredsstille både krav til mekanisk installasjon og driftsforholdene til kommunikasjonssystemer. Under maskinering må produsenter kontrollere ikke bare dimensjoner, men også flathet, vinkelretthet, konsentrisitet, hullposisjonering og forholdet mellom ulike monteringsfunksjoner. CNC-maskineringsutstyr kan utføre programmerte verktøybaner i henhold til 3D-modeller og tekniske tegninger, noe som reduserer dimensjonsvariasjoner forårsaket av manuelle operasjoner. For kommunikasjonskomponenter med komplekse overflater, dype spor, tette hullmønstre og krav til flere operasjoner, kan flerakset maskinering og høypresisjons CNC-utstyr redusere gjentatt fastklemming og forbedre posisjonsnøyaktigheten mellom kritiske funksjoner.
Presisjons-CNC-maskineringsprosesser for høyhastighetskommunikasjonskomponenter
Produksjon av høyhastighetskommunikasjonskomponenter starter vanligvis med materialforberedelse. Materialvalg avhenger av strukturell design, styrkekrav, vektbegrensninger, varmeledningsevne og driftsforhold. Aluminiumslegeringer er lette, enkle å maskinere og gir god varmeledningsevne, noe som gjør dem egnet for kommunikasjonshus, varmeavledningsstrukturer, modulkapslinger og monteringsbraketter. Kobberlegeringer er egnet for utvalgte termiske, ledende og RF-strukturkomponenter. Rustfritt stål kan brukes til deler som krever høyere styrke, korrosjonsbestandighet eller mekanisk stabilitet.
En maskineringsstrategi som skiller grovbearbeiding og finbearbeiding kan gi bedre dimensjonskontroll. Grovmaskinering fjerner raskt overflødig materiale, mens finbearbeidingsoperasjoner etablerer endelige dimensjoner, monteringsflater, hull og kritiske profiler. Tynnveggede kommunikasjonskomponenter krever nøye utvalgte skjæredybder og matehastigheter for å minimere maskineringsdeformasjon. For dype hull, gjengede hull og hullmatriser med høy tetthet kan boring, opprømming, gjenging og presisjonsboring kombineres for å forbedre hullkonsistensen og monteringspåliteligheten.
CNC-maskineringsarbeidsflyt for høyhastighetskommunikasjonskomponenter
Produksjonsprosessen må opprettholde dimensjonsinformasjon konsekvent fra tekniske tegninger til ferdige komponenter. En godt planlagt arbeidsflyt kan redusere omarbeid og forbedre produksjonsstabiliteten. Den faktiske sekvensen kan justeres i henhold til komponentkompleksiteten.
- Tegning og 3D-modellverifisering: Kontroller dimensjoner, toleranser, materialspesifikasjoner, hullplasseringer, gjengespesifikasjoner og krav til overflatebehandling samtidig som du bekrefter kritiske referanser.
- Materiale- og emneforberedelse: Velg aluminiumslegering, kobberlegering, rustfritt stål eller andre tekniske materialer i henhold til komponentkravene, og la det være et passende maskineringstolerans.
- CNC-grovmaskinering: Fjern overflødig materiale raskt og etabler den utvendige hovedprofilen, sporene og grunnstrukturene.
- Etterbehandling og hullbearbeiding: Komplette presisjonsflater, posisjoneringshull, monteringshull, gjengede hull og kritiske konturer.
- Dimensjonsinspeksjon: Bruk skyvelære, mikrometere, høydemålere, koordinatmåleutstyr og andre inspeksjonsverktøy for å bekrefte kritiske dimensjoner.
- Overflatebehandling: Anodisering, sandblåsing, passivering, plating eller andre etterbehandlingsprosesser kan brukes i henhold til applikasjonskravene.
- Sluttinspeksjon og emballasje: Kontroller utseende, dimensjoner, gjenger og monteringsforhold før du bruker beskyttende emballasje mot riper og fuktighet.
En stabil maskineringsarbeidsflyt gjør det mulig for kommunikasjonskomponenter å bevege seg fra råmateriale til ferdige produkter, samtidig som kravene til tekniske tegninger opprettholdes og dimensjonssvingninger forårsaket av fastspenning, nullpunktforskyvninger eller driftsfeil reduseres.
Vanlige materialer og ytelse for presisjonskommunikasjonskomponenter
Materialvalg påvirker direkte komponentvekt, styrke, varmeledningsevne, maskineringseffektivitet og levetid. Vanlige materialer inkluderer:
| Materiale | Hovedtrekk | Vanlige kommunikasjonskomponenter | Typiske krav |
| Aluminum Alloy | Lett, enkel å maskinere, god varmeledningsevne | Hus, kjøleribber, braketter | Vektreduksjon og termisk styring |
| Kopperlegering | God elektrisk og termisk ledningsevne | Termiske komponenter, ledende deler | Elektrisk og varmeoverføring |
| Rustfritt stål | Høy styrke og korrosjonsbestandighet | Monterings- og festestrukturer | Strukturell styrke |
| Titanlegering | Høy styrke med relativt lav vekt | Spesialiserte presisjonskomponenter | Høy styrke og lettvektsdesign |
| Ingeniørplast | Elektrisk isolasjon og lav vekt | Isolerende støtter, beskyttende deler | Elektrisk isolasjon |
Riktig materialvalg hjelper presisjonskomponenter med å opprettholde stabile mekaniske egenskaper under langvarig drift av utstyr, samtidig som det støtter effektiv maskinering og overflatebehandling.
Bruksområder, funksjoner og ytelse for høyhastighetskommunikasjonskomponenter
Høyhastighetskommunikasjonsutstyr fortsetter å oppnå høyere driftsfrekvenser, raskere dataoverføring og større intern integrasjon. Presisjonskomponenter er nødvendige for posisjonering, tilkobling, beskyttelse, termisk styring, strukturell støtte og elektromagnetisk-relaterte monteringsfunksjoner. CNC-maskinering kan produsere tilpassede komponenter i henhold til de strukturelle kravene til forskjellige kommunikasjonssystemer, noe som gir en bedre tilpasning mellom individuelle deler og den generelle utstyrsdesignen.
For kommunikasjonsutstyr som krever hyppig montering og vedlikehold, er hullplassering, gjengekvalitet og flathet i monteringsflaten spesielt viktig. Komponenter som brukes i kontinuerlig opererende systemer trenger også stabile dimensjoner og passende miljøbestandighet.
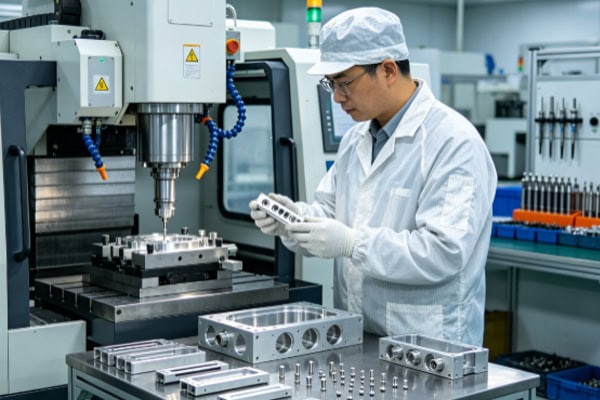
Presisjonskomponenter for 5G-basestasjoner og trådløst kommunikasjonsutstyr med høy hastighet
5G-basestasjoner inneholder RF-enheter, signalbehandlingsmoduler, strømforsyningskomponenter og termiske styringsstrukturer, noe som skaper etterspørsel etter et bredt spekter av presisjonsmekaniske komponenter. CNC-maskinering kan brukes til å produsere RF-modulhus, monteringsbaser, utstyrsbraketter, tilkoblingsstrukturer, varmeavledningsplater og presisjonsposisjoneringskomponenter.
Disse komponentene har ofte en rekke monteringshull, komplekse monteringsforhold og strenge vektkrav. CNC-maskinering av aluminiumslegeringer kan gi en kombinasjon av lett konstruksjon og mekanisk styrke, mens anodisering kan forbedre overflatehardhet og korrosjonsmotstand. For RF-relaterte strukturkomponenter bidrar nøyaktig kontroll av monteringsdimensjoner og tilkoblingsposisjoner til å minimere påvirkningen av mekaniske monteringsfeil på den generelle utstyrsstabiliteten.
Presisjonsdeler for datasentre, nettverkssvitsjer og optisk kommunikasjonsutstyr
Datasentre inneholder svitsjer, rutere, serverkommunikasjonsmoduler og optiske kommunikasjonssystemer som ofte opererer kontinuerlig. Installasjon av utstyr med høy tetthet stiller strenge krav til komponentpresisjon og termisk styring. CNC-maskinering kan produsere utstyrspaneler, modulmonteringsbraketter, optiske modulstrukturer, kontaktkomponenter, termiske baser og presisjonsstøttedeler.
I høyhastighets dataoverføringsutstyr kan mekaniske komponenter også bidra til termisk overføring og modulposisjonering i tillegg til å gi strukturell støtte. Under maskinering må forholdet mellom monteringsflater og hullposisjoner kontrolleres nøye for å minimere monteringsavvik. For små optiske kommunikasjonskomponenter med komplekse strukturer kan skjæreverktøy med liten diameter, presisjonshullmaskinering og flerakset maskinering brukes til å produsere intrikate detaljer.
Funksjonelle og ytelseskrav for høyhastighetskommunikasjonskomponenter
Presisjonskomponenter for høyhastighetskommunikasjonsutstyr må fungere pålitelig med elektroniske moduler, kretskort, kontakter og kapslingsstrukturer. Produksjonskrav bør etableres i henhold til faktiske driftsforhold og tekniske tegninger. Typiske krav inkluderer:
| Ytelsesindikator | Typisk krav | Utstyrsfunksjon |
| Dimensjonal nøyaktighet | Kontrollert i henhold til tegningstoleranser | Nøyaktig komponentmontering |
| Hullposisjonsnøyaktighet | Kontrollert hulldiameter og posisjonsforhold | Pålitelig modulposisjonering |
| Flathet | Oppfyller kravene til monteringsdatum | Reduserte monteringshull |
| Overflateruhet | Bestemmes av kontakt- og tetningskrav | Forbedret parringskvalitet |
| Strukturell styrke | Oppfyller kravene til utstyrsbelastning | Langsiktig driftsstabilitet |
| Termisk ytelse | Tilpasset til utstyrets varmebelastning | Effektiv varmeoverføring |
| Korrosjon Resistance | Forbedret gjennom passende overflatebehandling | Forlenget levetid for komponenter |
Presisjonskomponenter kan gi bedre langsiktig ytelse når dimensjoner, strukturell design, overflatetilstand og materialegenskaper er riktig tilpasset kravene til kommunikasjonsutstyr.
Tilpasset CNC-maskinering og kvalitetskontroll for høyhastighetskommunikasjonskomponenter
Kommunikasjonsutstyr oppgraderes raskt, og nye produkter krever ofte prototypeproduksjon og strukturell verifisering under utvikling. Småserieproduksjon kan også innebære at forskjellige komponentspesifikasjoner produseres samtidig. Tilpasset CNC-maskinering kan produsere komponenter basert på 3D-modeller, 2D-tegninger, prøver eller tekniske krav, mens maskineringsprogrammer kan justeres raskt etter hvert som produktdesign utvikler seg.
For produsenter av kommunikasjonsutstyr reduserer denne produksjonsmetoden avhengigheten av dedikerte former og skaper en fleksibel produksjonsforbindelse mellom produktutvikling, testing, validering og volumproduksjon.
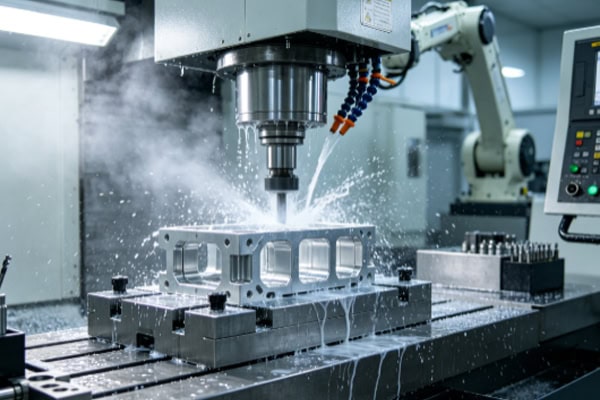
Hvordan CNC-maskinering forbedrer presisjonen for høyhastighetskommunikasjonskomponenter
Presisjonskontroll fortsetter gjennom hele maskineringsprosessen, fra fastspenning og posisjonering til verktøyets tilstand og endelig inspeksjon. En passende maskineringsstrategi kan redusere endringer i nullpunkt og fullføre kritiske dimensjoner med færre fastspenningsoperasjoner.
- Optimaliser fastspenning og posisjonering: Design passende festeanordninger eller myke kjever i henhold til komponentens referansepunkter for å redusere posisjoneringsfeil forårsaket av gjentatt fastspenning.
- Kontroll av verktøyets tilstand: Velg passende verktøymaterialer, skjærekantgeometrier og skjæreparametere for aluminiumslegeringer, kobberlegeringer, rustfritt stål og andre materialer.
- Separat grovfresing og etterbearbeiding: Bruk passende maskineringstoleranser for å redusere påvirkningen av indre materialspenninger på de endelige dimensjonene.
- Prioriter hullsystemets nøyaktighet: Etabler dedikerte inspeksjonskrav for kontakthull, posisjoneringshull, gjengede hull og andre kritiske funksjoner.
- Utfør inspeksjon underveis: Bekreft dimensjoner etter kritiske operasjoner for å identifisere dimensjonsavvik og justere maskineringsparametere i tide.
- Fullstendig kvalitetsinspeksjon: Bruk presisjonsmåleutstyr for å verifisere kritiske dimensjoner, geometriske toleranser og overflateforhold.
Stabil maskineringsnøyaktighet forbedrer monteringskonsistensen og reduserer problemer med montering nedstrøms forårsaket av avvik i hullposisjon, overflatefeil og dimensjonssvingninger.
Overflatebehandling og påføringsmetoder for presisjonskomponenter i kommunikasjon
Etter CNC-maskinering kan høyhastighetskommunikasjonskomponenter få passende overflatebehandlinger i henhold til driftsmiljøet. Aluminiumskomponenter blir vanligvis anodisert for å forbedre overflatehardhet, korrosjonsmotstand og utseende. Stålkomponenter kan passiveres, plateres eller behandles på annen måte. Komponenter som krever jevn visuell kvalitet kan også sandblåses eller behandles med fin overflatebehandling.
Under selve monteringen bør passende verktøy og festemetoder velges i henhold til komponentdesignet. For høy strammekraft bør unngås, da det kan deformere tynnveggede komponenter. Presisjonsgjengede områder, posisjoneringshull og tetningsflater bør holdes rene for å forhindre at spon, støv eller andre forurensninger kommer inn i monteringsgrensesnittet.
For komponenter som er installert i utendørs kommunikasjonsutstyr over lengre perioder, bør materialvalg og overflatebeskyttelse ta hensyn til temperatursvingninger, fuktighet, regnvann, saltsprut og andre miljøforhold.
Kvalitetsinspeksjon og tilpassede produksjonstjenester for høyhastighetskommunikasjonskomponenter
Kvalitetsinspeksjon for presisjonskomponenter for høyhastighetskommunikasjon kan etableres i henhold til kundens tegninger, toleransekrav og faktiske monteringsforhold. Standard inspeksjonsprosedyrer kan dekke ytre dimensjoner, hulldiametere, hullavstand, gjenger, flathet, vinkelretthet, konsentrisitet og overflatekvalitet. For komplekse høypresisjonskomponenter kan koordinatmålemaskiner brukes til å inspisere romlige dimensjoner og geometriske toleranser.
Tilpassede CNC-maskineringstjenester kan dekke prototypeproduksjon, småskalabestillinger, volumproduksjon og påfølgende overflatebehandling. Før produksjon gjennomgås 3D-tegninger for å bekrefte referanser og kritiske dimensjoner. Under produksjonen kan førstegangsinspeksjon og prosessprøvetaking implementeres. Deretter utføres sluttinspeksjon for å opprettholde dimensjonskonsistens mellom partiene.
For kunder av kommunikasjonsutstyr som krever langsiktig komponentforsyning, kan historiske maskineringsdata også brukes til å optimalisere verktøylevetid, prosessplanlegging og inspeksjonsstandarder, noe som bidrar til å forbedre produksjonseffektiviteten for påfølgende bestillinger.
Presisjonsbearbeiding av høyhastighetskommunikasjonsutstyr krever mer enn å oppfylle dimensjonskravene på tekniske tegninger. Komponentene må også støtte lettvektsdesign, installasjon med høy tetthet, kontinuerlig drift og rask produktutvikling. Ved å kombinere høypresisjons CNC-utstyr, passende materialvalg, stabile maskineringsprosesser, presisjonsinspeksjon og tilpassede produksjonstjenester, kan produsenter tilby pålitelige presisjonskomponenter for 5G-basestasjoner, datasentre, nettverkskoblingsutstyr, optiske kommunikasjonssystemer og kommunikasjonskraftutstyr.
















