
Å frese aluminium betyr å bruke fresemaskiner og skjæreverktøy for å fjerne materiale fra et aluminiumsarbeidsstykke og lage den nødvendige geometrien, dimensjonene og overflateegenskapene. Det er en av de vanligste maskineringsmetodene for aluminiumsdeler fordi den gir god presisjon, fleksibilitet og effektivitet for både enkle og komplekse design.
I denne veiledningen lærer du hva fresing av aluminium betyr, hvorfor aluminium er godt egnet for fresing, hvilke maskiner og verktøy som ofte brukes, og hvordan freseprosessen fungerer trinn for trinn.
Hva is Slipe aluminium?
Å frese aluminium betyr å bearbeide et arbeidsstykke i aluminium ved å bruke et roterende skjæreverktøy for å fjerne materiale på en kontrollert måte. Det brukes ofte til å lage flate overflater, lommer, spor, konturer, hull, monteringsfunksjoner og andre presisjonsdetaljer som trengs i funksjonelle eller strukturelle deler.
- Typiske toleranser på ±0.01 mm til ±0.05 mm
- Vanlig overflatefinish på Ra 0.8–3.2 μm
- Typisk CNC-hastighetsområde på 8,000–24 000 o/min
- Passer for 6061, 6063 og 7075 aluminium
- Arbeider for prototyper og mellomstor produksjon
- Støtter lommer, spor, hull og konturer
Hvorfor er aluminium egnet for fresing?
Aluminium er egnet for fresing fordi det er relativt enkelt å skjære, gir god maskineringseffektivitet og kan brukes i mange bransjer der vekt, utseende, konduktivitet eller korrosjonsegenskaper er viktige. Maskineringsfordelene gjør det til et vanlig førstevalg av materiale for tilpassede CNC-deler.
Lett vekt og god maskinbarhet
En av aluminiums største fordeler er at det er mye lettere enn stål, samtidig som det fortsatt tilbyr nyttig mekanisk ytelse. Dette gjør det attraktivt for produkter der reduksjon av masse forbedrer funksjon, håndtering, transporteffektivitet eller generell designfleksibilitet.
Maskinbearbeidbarheten er også en stor fordel. Mange aluminiumskvaliteter gir god spondannelse og kan maskineres med relativt høye hastigheter. Dette bidrar til å forbedre produktiviteten, spesielt i prototype- og mellomstore produksjonsvolumer.
Godt styrke-til-vekt-forhold
Aluminium brukes i mange konstruerte deler fordi det gir et gunstig styrke-til-vekt-forhold. Selv om det ikke erstatter stål i alle strukturelle applikasjoner, fungerer det svært bra i mange hus, rammer, braketter, innkapslinger, monteringsdeler, støttestrukturer og lette maskinkomponenter.
For mange designere er det denne balansen som gjør aluminium attraktivt. Det er sterkt nok til mange funksjonelle bruksområder, men fortsatt lett nok til å bidra til å redusere systemvekten.
Bred bruk i industrielle deler
Aluminiumfresing brukes i et bredt spekter av industrielle deler, inkludert:
- husene
- Parentes
- Bunnplater
- Maskindeksler
- Varmesenger
- Strukturelle rammer
- Robotkomponenter
- Elektronikkskap
- Luftfartsutstyr
- Bilstøttedeler
Denne brede bruken er én av grunnene til at fresing av aluminium fortsatt er en kjernetjeneste i tilpasset CNC-maskinering.
Hvilke maskiner og verktøy brukes til å frese aluminium?
Maskinene og verktøyene som brukes til å frese aluminium inkluderer vanligvis CNC-fresemaskiner, høyhastighetsspindler, hardmetallskjæreverktøy, boreverktøy, planfreser og stabile fikstursystemer. Riktig maskin-verktøy-kombinasjon påvirker både produktivitet og delkvalitet.
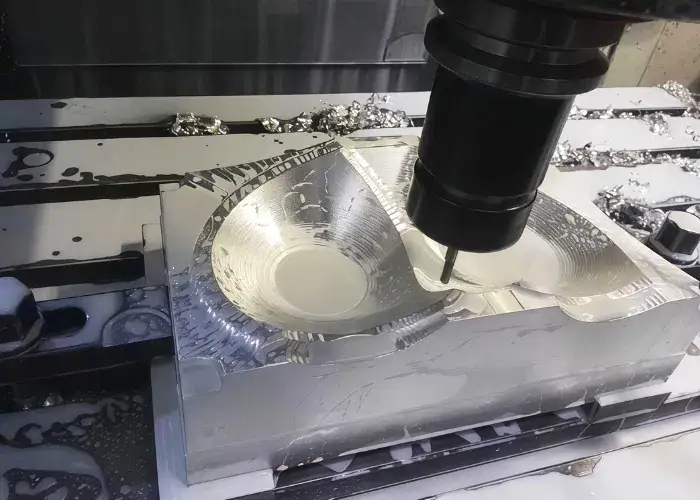
CNC fresemaskiner
CNC-fresemaskiner er standardutstyret som brukes til å frese aluminium i moderne produksjon. De er foretrukket fordi de kan holde programmert bevegelse nøyaktig og produsere repeterbare resultater på tvers av prototyper, små partier og produksjonsserier.
Vanlige maskintyper inkluderer:
- 3-akse CNC fresemaskiner
- 4-akse CNC fresemaskiner
- 5-akse CNC fresemaskiner
- Vertikale maskineringssentre
- Horisontale maskineringssentre
For enklere aluminiumsdeler er ofte 3-aksede maskiner nok. For mer komplekse deler med flerflatefunksjoner eller vinklede overflater kan 4-akset eller 5-akset maskinering redusere oppstillingstiden og forbedre nøyaktigheten.
Vanlige skjæreverktøy for aluminium
Skjæreverktøy for aluminium velges vanligvis for skarphet, sponavgang og stabil skjæreytelse. Aluminium er ikke vanskelig å skjære på samme måte som herdet stål, men det er følsomt for sponsveising og oppbygging av egg, så verktøygeometrien er viktig.
Verktøy som brukes til aluminium har ofte:
- Skarpe skjærekanter
- Polerte fløyter
- Geometri egnet for ikke-jernholdige materialer
- Karbidkonstruksjon for bedre slitestyrke
- Belegg når det er gunstig for sponflyt eller varmekontroll
Et dårlig verktøyvalg kan forårsake klebing, dårlig finish, vibrasjoner eller graddannelse, selv når selve materialet er enkelt å maskinere.
Bor, endefreser og planfreser
Ulike verktøy er designet for ulike maskineringsoppgaver, og å velge riktig verktøy bidrar til å forbedre nøyaktighet, overflatekvalitet og produksjonseffektivitet. Blant de mest brukte verktøyene for aluminiumsdeler er bor, endefreser og planfreser.
- Bor brukes til gjennomgående hull, pilothull og forberedte funksjoner for gjenging eller festing.
- Endefreser er de vanligste verktøyene for aluminiumsfresing fordi de kan skjære spor, konturer, lommer, trinn og generelle profiler.
- Planfreser brukes når man skal bearbeide større, flate områder effektivt. De er spesielt nyttige for å forberede materialflater eller bearbeide brede referanseflater.
I mange virkelige prosjekter kan én aluminiumsdel bruke alle tre kategoriene i en enkelt maskineringssyklus.
Verktøy for arbeidsfeste og fiksturering
Arbeidsfeste er en av de viktigste delene av aluminiumsfresing fordi dårlig fastspenning kan forårsake bevegelse, forvrengning eller vibrasjon. Aluminiumsdeler, spesielt tynnveggede eller lavstivhetsdeler, kan deformeres lettere enn tykke stålblokker hvis fastspenningen ikke kontrolleres riktig.
Vanlige arbeidsfestemetoder inkluderer:
- Maskinskrustikker
- Myke kjever
- Festeplater
- Vakuumarmaturer
- Modulære klemmer
- Tilpassede jigger for gjentatt produksjon
God fiksturering forbedrer dimensjonskonsistensen, reduserer vibrasjoner og bidrar til å opprettholde delstabilitet under grovfresing og etterbehandling.
Hvordan freser du aluminium trinn for trinn?
Steg for steg-fresing av aluminium innebærer vanligvis planlegging av delen, forberedelse av råmaterialet, fastspenning av arbeidsstykket, valg av verktøy, innstilling av skjæreparametere, fjerning av materiale gjennom grovfresing og etterbehandling, og deretter inspeksjon og rengjøring av den ferdige delen. Hvert trinn bidrar til maskineringskvaliteten.
Deldesign og prosessplanlegging
Det første trinnet er å forstå deldesignet. Ingeniører gjennomgår tegningen eller CAD-modellen for å identifisere viktige funksjoner, toleransekrav, forventninger til overflatefinish, veggtykkelse, hulldybder, hjørneforhold og maskineringstilgjengelighet.
God planlegging reduserer risiko. Det bidrar til å avgjøre om delen skal maskineres fra plate, blokk, ekstrudering eller støping, og det påvirker også verktøyvalg, fixturdesign og maskineringsrekkefølge.
Materialforberedelse
Materialforberedelse inkluderer valg av riktig aluminiumslegering og bekreftelse av lagerstørrelsen. Råmaterialet kan skjæres i emner før maskineringen starter. På dette stadiet kan overflatetilstand, planhet og lagertillegg også kontrolleres avhengig av delens krav.
Hvis feil kvalitet brukes, kan både maskineringsatferden og den endelige delens ytelse bli påvirket. Derfor er materialbekreftelse en del av reell produksjonskontroll.
Arbeidsstykkeklemming
Arbeidsstykket klemmes deretter på en måte som holder det sikkert fast samtidig som det minimerer forvrengning. Dette er viktig fordi løs fastklemming kan forårsake bevegelse av delen, mens overdreven fastklemming kan bøye tynnere aluminiumselementer.
Oppsettet må også gi tilstrekkelig tilgang til verktøyet. I mange deler er utformingen av festeanordninger like viktig som selve verktøybanen.
Verktøyvalg og oppsett
Når arbeidsstykket er festet, velges verktøyene i henhold til funksjonstypene og maskineringsstadiet. Større verktøy kan brukes til grovfresing, mens mindre eller skarpere verktøy brukes til finbearbeiding av fine detaljer.
Verktøyoppsett inkluderer:
- Lasting av riktige verktøy
- Kontroll av verktøylengder
- Bekrefte verktøydiameterforskyvninger
- Sørg for at verktøyets utløp er kontrollert
Parameterinnstilling
Skjæreparametere settes deretter basert på aluminiumskvalitet, verktøytype, delgeometri og kvalitetsmål. Disse innstillingene inkluderer spindelhastighet, matehastighet, aksial skjæredybde, radial inngrep, kjølevæskeforbruk og verktøybanestrategi.
Dette trinnet påvirker direkte sponkontroll, varmeutvikling, verktøylevetid, syklustid og endelig overflatefinish.
Grovfresing og finfresing
Grovfresing fjerner mesteparten av materialet raskt. Hensikten er å forme delen effektivt samtidig som det er nok materiale igjen til endelig finish. Finfresing bringer deretter delen til endelige dimensjoner og forbedrer overflatetilstanden.
En vanlig feil er å prøve å etterbehandle for aggressivt. Ved maskinering av aluminium kommer bedre etterbehandlingskvalitet vanligvis fra en stabil, lettere og mer kontrollert etterbehandlingsprosess i stedet for bare å øke skjærekraften.
Inspeksjon og rengjøring
Etter maskinering inspiseres og rengjøres delen. Inspeksjonen kan omfatte dimensjonsmåling, visuell kontroll, graders undersøkelse, hullverifisering og overflateinspeksjon. Rengjøring fjerner spon, kjølevæskerester og løst rusk som kan påvirke senere montering eller leveringstilstand.
Hvilke skjæreparametere er viktige når du freser aluminium?
Skjæreparametrene som er viktigst ved fresing av aluminium er skjærehastighet, matehastighet, skjæredybde og sponavgang. Disse faktorene påvirker maskineringseffektivitet, verktøylevetid, gradkontroll og overflatefinish i stor grad.
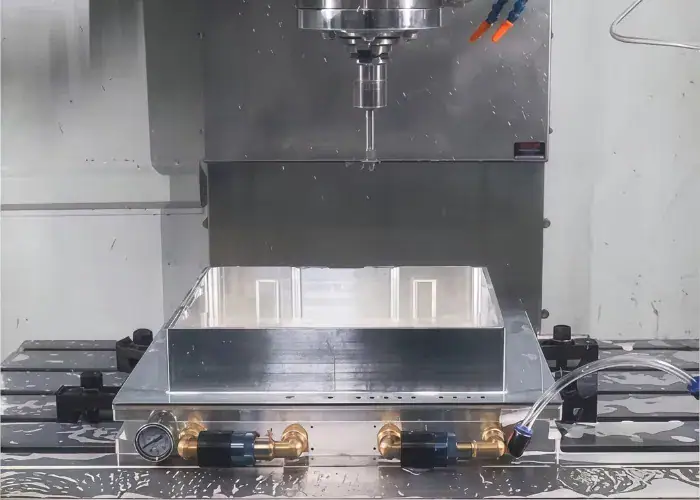
Skjærehastighet
Skjærehastighet er viktig fordi aluminium vanligvis kan maskineres med høyere hastigheter enn mange ståltyper, men for høy hastighet uten kontroll kan fortsatt skape varme og ustabil skjæring. Riktig verdi avhenger av legering, fresediameter, fresemateriale, maskinens spindelkapasitet og om kuttet er grovfresing eller finsliping.
Feed Rate
Matehastigheten påvirker hvordan fresen griper fatt i materialet. Hvis matingen er for lav, kan verktøyet gni i stedet for å skjære rent, noe som øker varmen og oppbyggingen av egg. Hvis matingen er for høy, kan overflatefinishen forverres og gradene øke.
En stabil sponbelastning er generelt viktigere enn å bare bruke høyest mulig mating.
Skjæredybde
Skjæredybde påvirker både produktivitet og delstabilitet. Tyngre kutt kan forbedre grovfresingseffektiviteten, men de øker også skjærekraften og vibrasjonsrisikoen. Lettere kutt foretrekkes ofte nær tynne vegger, smale kanter eller presisjonsoverflater.
Fjerning av kjølevæske og spon
Sponfjerning er spesielt viktig ved fresing av aluminium fordi spon kan feste seg til freseverktøyet eller skjæres inn i overflaten på nytt. Kjølevæske-, tåke- eller luftblåsesystemer bidrar til å flytte spon bort fra skjæresonen og reduserer problemer med fastklebing.
God sponavgang har ofte en direkte effekt på:
- overflatekvalitet
- Verktøyets renslighet
- Kantkvalitet
- Maskineringsstabilitet
Hvordan kan du få bedre resultater når du freser aluminium?
Bedre resultater innen aluminiumsfresing kommer ved å kombinere riktige verktøy, parametere, fiksturering og prosesskontroll. Selv om aluminium er et maskinbart materiale, kan kvalitetsproblemer fortsatt oppstå hvis oppsettet ikke er optimalisert.
Bruk skarpe verktøy for aluminium
Skarpe verktøy bidrar til å kutte aluminium rent i stedet for å gni det utover. Dette reduserer graddannelse, overflateriving og varmeoppbygging. Verktøy som er spesielt utviklet for aluminium, yter ofte bedre fordi geometrien deres bidrar til at sponen frigjøres jevnere.
Reduser oppbygd kant
Oppbygd egg er et av de vanligste problemene ved maskinering av aluminium. Det skjer når materiale fester seg til skjæreeggen og endrer måten verktøyet skjærer på.
Måter å redusere oppbygde kanter på inkluderer:
- Bruk av skarpere verktøy
- Forbedring av kjølevæske eller smøring
- Justering av hastighet og matebalanse
- Forbedring av sponavgang
- Skifte ut slitte kuttere i tide
Forhindre deformasjon av deler
Tynne aluminiumsdeler kan deformeres under maskinering på grunn av klemkraft, indre spenninger eller skjærebelastning. Bedre prosessplanlegging bidrar ofte til å redusere dette problemet.
Vanlige tilnærminger inkluderer:
- Bruk av balansert klemming
- Maskinering av begge sider i en planlagt rekkefølge
- La riktig lager ligge til etterbehandling
- Bruk av lettere etterbehandlingsskjæringer
- Reduserende kraft nær tynne trekk
Forbedre overflatefinishen
Overflatefinish er viktig for synlige deler, tetningsflater, glidekontakter og kontaktpunkter. Bedre finish kommer vanligvis fra stabil arbeidsfeste, god verktøytilstand, raffinerte etterbehandlingspassasjer og riktig sponkontroll.
Kontroller vibrasjon og vibrasjon
Vibrasjon er et vanlig problem ved fresing av aluminium når oppsettet mangler stivhet eller verktøyet strekker seg for langt. Det kan etterlate synlige merker, redusere verktøyets levetid og svekke nøyaktigheten.
Det forbedres ofte ved å:
- Overheng på forkortingsverktøy
- Forbedring av klemmefastheten
- Justering av spindelhastighet
- Forbedre verdier for oversteg og dybde
- Forbedre stabiliteten til maskinoppsettet
Hvilke problemer oppstår ofte når du freser aluminium?
De vanligste problemene ved fresing av aluminium er materiale som fester seg til verktøyet, dårlig overflateruhet, grader, vibrasjonsmerker og dimensjonal unøyaktighet. Dette er ikke uvanlige problemer. De er en del av reell maskineringskontroll og bør håndteres gjennom prosessplanlegging.
Aluminium som fester seg til verktøyet
Det er vanlig at aluminium fester seg til verktøyet fordi aluminium kan feste seg til skjærekanten under varme og friksjon. Når dette skjer, blir skjæringen ustabil, og den maskinerte overflaten kan raskt forringes.
Dårlig overflateruhet
Dårlig ruhet kan komme fra sløve verktøy, verktøyvibrasjon, ustabil mating, dårlig kjølevæsketilførsel eller etterskjæring av spon. Det blir ofte mer synlig på kosmetiske deler eller flate, eksponerte overflater.
Burr formasjon
Grader er vanlige på aluminiumskanter, hullutganger og tynne detaljer. De kan virke små, men de kan påvirke montering, sikkerhet og delens utseende. Gradkontroll er ofte en del av etterbehandlingsplanen.
Chatter Marks
Vibrasjonsmerker indikerer ustabilitet i kuttet. Disse merkene vises vanligvis som gjentatte mønstre eller bølger på den maskinerte overflaten. De er vanlige når oppsettet mangler stivhet eller når verktøyinngrepet ikke er godt balansert.
Dimensjonell unøyaktighet
Dimensjonsfeil kan komme fra bevegelse av festeanordninger, verktøyavbøyning, termiske endringer, problemer med maskinkalibrering eller feil verktøyforskyvning. I presisjonsaluminiumdeler er disse faktorene viktige fordi selv små avvik kan påvirke passform og funksjon.
Hvilke aluminiumskvaliteter brukes vanligvis i fresing?
Aluminiumskvalitetene som oftest brukes i fresing inkluderer 6061, 6063 og 7075. Hver kvalitet tilbyr en ulik balanse mellom maskinbarhet, styrke, utseende og egnethet for bruk.
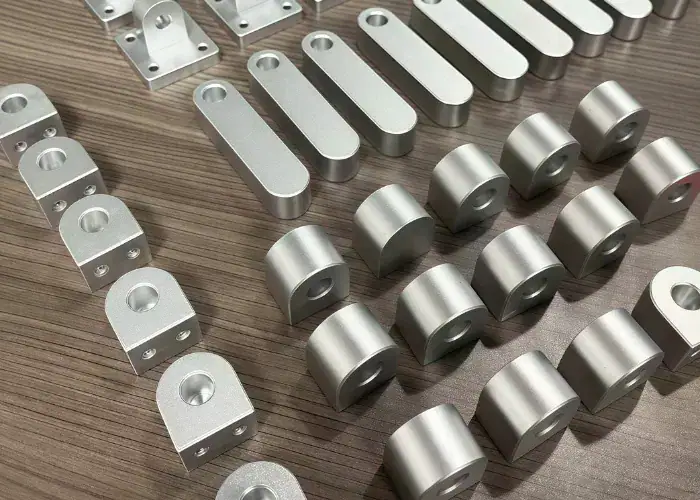
6061 Aluminium
6061 er en av de vanligste aluminiumlegeringene til generell bruk i CNC-maskinering. Den tilbyr god maskinbarhet, nyttig styrke, bred tilgjengelighet og pålitelig ytelse i mange strukturelle og industrielle deler.
Det brukes ofte til:
- Parentes
- husene
- Bunnplater
- Rammer
- Maskinkomponenter
6063 Aluminium
6063 brukes ofte i CNC-maskinering når utseende, overflateglatthet og god korrosjonsbestandighet er viktig. Det er ofte forbundet med ekstrudering og er egnet for lettere strukturelle og dekorative applikasjoner, samtidig som det er praktisk for spesialbearbeidede komponenter.
Det brukes ofte til:
- kabinetter
- Rammer
- Dekkpaneler
- Arkitektoniske komponenter
- Lette strukturelle deler
7075 Aluminium
7075 er mye brukt i CNC-maskinering når det kreves høyere styrke og bedre mekanisk ytelse. Det velges ofte for luftfart, høy belastning og vektfølsomme applikasjoner. Selv om det generelt er dyrere enn 6061, gir det utmerket styrke for krevende deler.
Det brukes ofte til:
- Luftfartsutstyr
- Robotkomponenter
- Strukturelle rammer
- Høylastbraketter
- Presisjonsmekaniske deler
Hvordan materialkvalitet påvirker freseytelsen
Materialkvalitet påvirker maskineringsytelsen gjennom:
- Styrkenivå
- Chip-oppførsel
- Burr-tendens
- Overflaterespons
- Kuttekraft
- Egnethet for sluttbruk
Derfor bør ikke valg av legering bare baseres på maskinbarhet. Det bør også samsvare med delens faktiske ytelseskrav.
Når bør du frese aluminium i stedet for å bruke andre prosesser?
Du bør frese aluminium når delen trenger geometrisk fleksibilitet, strammere maskineringskontroll, raske designendringer eller tilpassede funksjoner som ikke er effektive å produsere med kun formingsprosesser. Fresing er spesielt nyttig for prototyper, utviklingsdeler og produksjon i lavt til middels volum.
Sammenlignet med snuing
Dreiing er best for roterende deler som aksler, bøssinger og ringer. Fresing er det bedre valget når delen har flate flater, spor, lommer, komplekse ytre konturer eller flerflatefunksjoner.
Sammenlignet med stempling
Stempling er bedre for metallplater i store mengder med stabil geometri og dedikert verktøy. Fresing er mer egnet når delen er tykkere, mer strukturell, mer tilpasset eller fortsatt under utvikling.
Sammenlignet med støping
Støping er nyttig når produksjon av nesten netto form og volumeffektivitet er viktig, men fresing er vanligvis bedre for strammere toleranser, mer presise funksjoner og raskere designendringer.
Sammenlignet med ekstrudering pluss sekundær maskinering
Ekstrudering fungerer bra for lange deler med konstante tverrsnitt, men mange ekstruderte aluminiumsdeler krever fortsatt fresing etterpå for hull, endefunksjoner, spor, monteringsdetaljer eller lokale presisjonsoverflater.
Spørsmål og svar
Hva er den beste aluminiumskvaliteten for CNC-fresing?
6061-T6 er den vanligste aluminiumskvaliteten for CNC-fresing fordi den gir god maskinbearbeidbarhet, styrke og korrosjonsbestandighet. Strekkfastheten er omtrent 290 MPa. For deler med høyere styrke brukes ofte 7075-T6, med en styrke på rundt 510 MPa.
Hvordan forhindrer du at aluminium fester seg til skjæreverktøy?
Aluminiumsklistring kan reduseres ved å bruke skarpe hardmetallverktøy, polerte rifler og riktig kjølevæske. Verktøy med 2 eller 3 rifler forbedrer vanligvis sponavgang. Riktig sponbelastning og stabile skjæreforhold bidrar også til å forhindre oppbygging av egg.
Hvilke spindelhastigheter og matingshastigheter er egnet for fresing av aluminium?
Aluminium freses vanligvis med høyere hastigheter enn stål. For hardmetallverktøy varierer skjærehastighetene ofte fra 300 til 1,000 m/min. En 6 mm endefres kan kjøre med 12 000 til 18 000 o/min med matehastigheter rundt 1,000 til 3,000 mm/min.
Hvilken overflatefinish kan du oppnå når du freser aluminium?
Standard CNC-fresing på aluminium gir ofte en overflatefinish på rundt Ra 1.6 til 3.2 µm. Med finbearbeiding og stabile maskineringsforhold kan overflaten forbedres til omtrent Ra 0.8 til 1.6 µm.
Kan freste aluminiumsdeler anodiseres etter maskinering?
Ja, freste aluminiumsdeler kan anodiseres etter maskinering. Legeringer som 6061 brukes ofte fordi de tåler anodisering godt. Standard anodiserte lag er vanligvis 5 til 25 µm tykke, avhengig av bruksområdet.
Konklusjon
Aluminiumfresing er viktig fordi det gir produsenter en praktisk måte å produsere lette, nøyaktige og allsidige deler på tvers av et bredt spekter av bransjer. Når verktøyvalg, skjæreparametere, fiksering, sponkontroll og etterbehandlingsstrategi håndteres godt, kan aluminiumfresing gi sterk dimensjonskonsistens, god overflatekvalitet og effektiv produksjonsytelse.
Hos TiRapid støtter vi produsenter med presisjons-CNC-maskinering av tilpassede aluminiumsdeler på tvers av prototype- og produksjonsprogrammer. Last opp tegningen din for å diskutere maskineringskravene dine og få en skreddersydd løsning for ditt neste prosjekt.
















