
HDPE (High-Density Polyethylene) er en vanlig termoplast med god slagfasthet, kjemikaliebestandighet og lav vannabsorpsjon. Den brukes derfor ofte til mekaniske utstyrskomponenter, slitesterke deler, føringer, bakplater, beskyttelsespaneler, beholderkomponenter og diverse ikke-metalliske konstruksjonsdeler. For HDPE-deler som krever rask prototyping eller småskalaproduksjon, kan CNC-maskinering utføre direkte kutting basert på tekniske tegninger og CAD-modeller uten behov for å produsere sprøytestøper. Dette gjør den egnet for produkter med hyppige dimensjonsendringer eller begrensede produksjonsmengder. Selv om HDPE er lett å skjære, betyr ikke dette at den kan maskineres direkte med de samme parameterne som aluminiumslegeringer eller andre metallmaterialer. HDPE skiller seg betydelig fra metaller når det gjelder stivhet, varmeledningsevne og dimensjonsendringer når den utsettes for varme.
Hvis spon ikke fjernes raskt under skjæring, kan plastavfall gjentatte ganger gni mot verktøyet, noe som forårsaker lokaliserte temperaturøkninger og resulterer i at verktøyet setter seg fast, smeltede kanter, grader eller redusert overflatekvalitet. Ved maskinering av tynnveggede deler kan klemkraft og skjærekraft også forårsake liten deformasjon av arbeidsstykket. Derfor må det gjøres rimelige ordninger for materialverifisering, verktøyvalg, fiksering av arbeidsstykket, skjæreparametere, sponfjerning og dimensjonsinspeksjon når man bruker en CNC-maskin til å maskinere HDPE. For HDPE-arbeidsstykker med forskjellige tykkelser, kvaliteter og strukturer må faktiske parametere også justeres i henhold til maskinens stivhet, verktøydiameter og maskineringsbaner i stedet for å bare stole på faste verdier.
Hvilke forberedelser er nødvendige før maskinering av HDPE?
Bekreft materialtilstand og delkrav
HDPE er en type polyetylen, men de faktiske arkene eller stengene som brukes kan ha forskjellige kvaliteter, dimensjoner og maskineringsegenskaper. Etter mottak av materialet bør materialnavnet, spesifikasjonene og maskineringsretningen bekreftes, og råmaterialet bør inspiseres for åpenbar vridning, riper eller andre defekter. For deler med høye presisjonskrav bør også de kritiske dimensjonene, toleransene og monteringsposisjonene på tegningen bekreftes på forhånd. HDPE kan gjennomgå dimensjonsendringer når det utsettes for varme og mekanisk belastning, så maskinering bør ikke utelukkende baseres på delens ytre form. Det er også nødvendig å bestemme hvilke dimensjoner som er kritiske inspeksjonsdimensjoner.
Før maskinering anbefales det å bekrefte:
- Om tykkelsen og dimensjonene til HDPE-råmaterialet oppfyller skjærekravene;
- Om delen har tynne vegger, dype spor eller slanke strukturer;
- Om hulldiametre, hullavstand og monteringsmål har klart definerte toleranser;
- Enten det er behov for avfasninger, fileter, gjenger eller andre etterbehandlingsoperasjoner.
Jo tydeligere informasjonen er, desto enklere vil det være å kontrollere etterfølgende programmering og maskinering.
Bestem maskineringsmetoden i henhold til delstrukturen
HDPE-deler kan generelt maskineres med CNC-fresing for å produsere funksjoner som ytre konturer, hull, spor, trinn og buede overflater. For HDPE-akseldeler kan CNC-dreiing også brukes i henhold til de nødvendige dimensjonene. Hvis en del bare inneholder enkle plan og hullposisjoner, kan treakset CNC-maskinering generelt oppfylle kravene. For deler med maskineringsfunksjoner i flere retninger kan antall oppsett reduseres gjennom omfiksering eller bruk av flerakset utstyr. En kompleks struktur betyr ikke nødvendigvis at en maskin med høyt aksetall må brukes. Det faktiske valget bør være basert på deldimensjoner, toleranser, verktøytilgjengelighet og produksjonsmengde.

Hvilke verktøy bør velges for HDPE?
Hold skjæreverktøyet skarpt
Under HDPE-maskinering har verktøykantens tilstand en betydelig effekt på overflatekvaliteten. Et skarpt verktøy kan skjære materialet mer direkte og redusere friksjonen mellom verktøyet og arbeidsstykkets overflate. Etter hvert som verktøyet slites, øker skjærekreftene, og det er mer sannsynlig at plastspon blir trukket og fester seg til verktøyet. Det kan oppstå grader langs de maskinerte kantene, og i alvorlige tilfeller kan det forekomme lokal smelting. Karbidfreser vurderes ofte for HDPE-maskinering, med passende antall rifter og riftegometri valgt i henhold til delstrukturen. For maskineringssteder som krever rask sponavgang, bør verktøyet ha tilstrekkelig sponplass.
Slik velger du antall verktøyfløyter
Antall verktøyriller påvirker sponavstanden og matingen per tann. Hvis plastsponene som genereres under HDPE-skjæring samler seg i rillene og ikke kan fjernes raskt, kan friksjon og varme øke. Derfor bør ikke verktøyvalg utelukkende baseres på diameter. Rillens geometri, spiralretning og maskineringsposisjon bør også vurderes. For dype spor, hulrom og konturmaskinering over lange avstander, bør man være spesielt oppmerksom på om sponene kan forlate skjæreområdet effektivt. Noen retningslinjer for plastmaskinering legger også vekt på å opprettholde god sponavgang under HDPE-maskinering og anbefaler å bestemme passende parametere for den spesifikke kombinasjonen av maskin, verktøy og materiale gjennom prøveskjæring.
Hvordan bør skjæreparametere stilles inn for CNC-maskinering av HDPE?
HDPE-skjæreparametre kan ikke bestemmes uavhengig av maskin, verktøy og delstruktur. Et verktøy med samme diameter kan kreve forskjellige spindelhastigheter og matehastigheter under ulik maskinstivhet, skjærebredder og maskineringsdybder.
Spindelhastighet og matehastighet må fungere sammen
Hvis verktøyet roterer med høy hastighet mens matehastigheten er for lav under HDPE-maskinering, kan verktøyet forbli i kontakt med materialet for lenge, noe som fører til at temperaturen i maskineringsområdet stiger. Derfor bør ikke spindelhastigheten bare økes. Mating per tann og den faktiske materialfjerningshastigheten må også tas i betraktning. Ved faktisk maskinering kan en relativt konservativ skjæredybde først brukes til prøveskjæring. Sponformen, arbeidsstykkets kanter og maskineringslyden kan deretter observeres før matehastigheten og skjæremengden gradvis justeres.
Bruk skjæredybder i henhold til delens stivhet
For solide HDPE-blokker kan en større skjæremengde brukes til å forbedre materialfjerningseffektiviteten. For tynne plater, tynnveggede strukturer og slanke deler bør imidlertid skjæremengden per passering reduseres for å minimere deformasjon forårsaket av skjærekrefter. Grovfresing og finbearbeiding kan også bruke forskjellige skjæreforhold. Grovfresing fjerner hovedsakelig overflødig materiale, mens finbearbeiding krever at en passende mengde materiale blir igjen for et lettere sluttsnitt. For HDPE-deler med høye dimensjonskrav kan det også bli igjen en liten mengde finbearbeidingstillegg etter grovfresing, etterfulgt av finbearbeiding etter at arbeidsstykkets temperatur har stabilisert seg. Dette kan redusere påvirkningen av varme og skjærespenning på de endelige dimensjonene. Relevante retningslinjer for HDPE-maskinering anbefaler også å legge igjen en passende finbearbeidingstillegg for presisjonsdeler og fullføre det endelige kuttet etter at arbeidsstykkets temperatur har stabilisert seg.
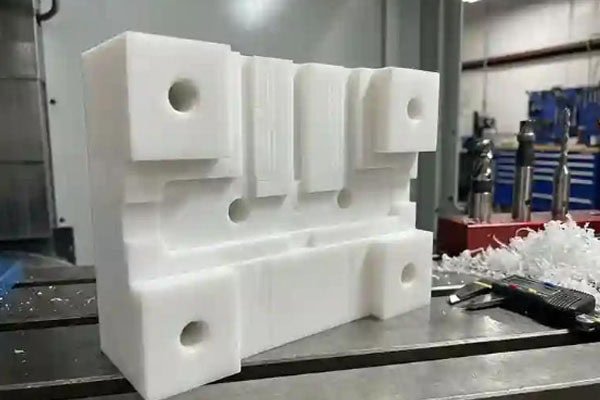
Hvorfor er sponfjerning og kjøling viktig ved maskinering av HDPE?
HDPE-maskinering produserer spon med en viss grad av seighet, og relativt lange plastspon kan dannes under visse forhold. Hvis disse sponene blir værende mellom verktøyet og arbeidsstykket, kan det oppstå gjentatt kutting og friksjon.
Hvilke problemer kan dårlig sponavgang forårsake?
Dårlig sponavgang kan føre til: plast som fester seg til verktøyoverflaten; økt temperatur i maskineringsområdet; grader langs arbeidsstykkets kanter; smeltede kanter inne i dype spor og hull; og ujevne maskineringsmerker på overflaten.
Derfor kan trykkluft, sponavsug eller andre metoder brukes til å fjerne spon fra skjæreområdet raskt under maskinering. For deler med relativt dype spor er det spesielt viktig å kontrollere om verktøyet effektivt kan føre spon ut av skjæreområdet. Ved maskinering av HDPE bør en passende luftkjølings- eller annen hjelpemetode velges i henhold til det spesifikke maskineringsutstyret.
Hvordan bør HDPE-arbeidsstykker festes for å redusere deformasjon?
HDPE har relativt begrenset stivhet, spesielt ved maskinering av tynne plater, tynne vegger og store deler. Hvis klemkraften er for stor, kan arbeidsstykket bli komprimert eller bøyd under maskinering, og dimensjonene kan endres etter at fiksturen er løsnet.
Fest arbeidsstykket ordentlig
Feste av arbeidsstykket må sikre at delen ikke beveger seg under maskinering, samtidig som man unngår for høyt lokalt trykk fra festeanordningene. For tynne plater kan støtteområdet økes. For deler med høye krav til utseende kan myke kontaktflater brukes for å redusere festemerker på arbeidsstykkets overflate. Hvis delen har en relativt kompleks struktur, bør klemmeposisjoner og maskineringssekvenser også planlegges på forhånd, slik at skjærekrefter påføres mest mulig på støttede områder.
Maskineringssekvens påvirker også dimensjoner
HDPE-deler bør ikke maskineres kun ved å vurdere individuelle egenskaper. Maskineringssekvensen må planlegges i henhold til den overordnede strukturen. For eksempel, for store plater, kan den utvendige hovedprofilen fullføres først, etterfulgt av hull og lokale egenskaper. Tynnveggede områder kan deretter ferdigstilles etter at hovedstrukturen har blitt stabil. Dette kan redusere deformasjon forårsaket av tap av støtte under maskinering.
Ofte Stilte Spørsmål
Hvorfor smelter HDPE under maskinering?
HDPE-smelting er vanligvis relatert til for høy temperatur i maskineringsområdet. Et verktøy som ikke er skarpt nok, en for lav matehastighet, dårlig sponavgang eller langvarig verktøyopphold i et lokalt område kan alle øke friksjonsvarmen. Når dette skjer, bør verktøyets tilstand og skjæreparametrene kontrolleres, samtidig som sponavgangen bør forbedres.
Hvorfor utvikler HDPE grader under maskinering?
HDPE har en viss grad av seighet. Når skjæreforholdene er uegnede, kan det hende at materialkanten ikke blir rent kuttet og i stedet komprimert av verktøyet, noe som resulterer i grader. Verktøyets skarphet, maskineringsretning og finbearbeidingstillegg kan kontrolleres, og mer passende maskineringsforhold kan bekreftes gjennom prøveskjæring.
Hvorfor endres HDPE-deldimensjoner etter maskinering?
HDPE-dimensjoner kan påvirkes av temperatur og mekanisk belastning. Hvis det genereres betydelig varme under maskinering eller klemtrykket er for høyt, kan arbeidsstykket gjennomgå noen dimensjonsendringer etter at maskineringen er fullført. For presisjonsdeler kan materialet maskineres ved en stabil temperatur, mens en finbearbeidingstoleranse kan beholdes etter grovfresing.
Hvordan kan du avgjøre om CNC-maskineringsparametere for HDPE er egnet?
Det finnes ingen enkelt maskineringsparameter som passer for alt HDPE-maskineringsutstyr. Ulike maskiner, verktøydiametre, antall riller, materialtykkelser, skjærebredder og delstrukturer kan alle endre de faktiske maskineringsresultatene.
Før produksjon kan en liten mengde materiale brukes til prøveskjæring mens man observerer: om spon kan fjernes kontinuerlig; om det oppstår betydelig materialheft på verktøyet; om det oppstår grader eller smeltede kanter langs de maskinerte kantene; om det er tydelige verktøymerker på deloverflaten; og om kritiske dimensjoner forblir stabile etter maskinering.
Hvis sponene kan fjernes jevnt, det ikke er noen åpenbar materialheft på verktøyet, og både eggkvalitet og dimensjoner oppfyller kravene, kan parametrene deretter brukes til formell produksjon med større sikkerhet. For presisjons-HDPE-deler er prøveskjæring og dimensjonsinspeksjon spesielt viktig.
Konklusjon
HDPE har god maskinbearbeidbarhet, men fleksibiliteten, dimensjonsendringer forårsaket av varme og sponegenskaper krever passende verktøyforhold, skjæreparametere og fiksering av arbeidsstykket under maskinering. Etter fullstendig bekreftelse av material- og tegningskravene, bør passende verktøy og fikseringsmetoder velges i henhold til delstrukturen, etterfulgt av prøveskjæring for å bekrefte skjæreparametrene. Under maskinering må plastspon fjernes raskt for å forhindre overdreven friksjon mellom verktøyet og arbeidsstykket. For tynnveggede deler og store plater må også klemkraft og maskineringssekvens kontrolleres for å redusere dimensjonsendringer etter maskinering. Hvis en HDPE-del krever høy dimensjonsnøyaktighet, bør ikke de endelige dimensjonene bedømmes utelukkende basert på de teoretiske dimensjonene i CNC-programmet. Etter grovfresing bør faktiske målinger utføres, og etterbehandling bør deretter fullføres i henhold til måleresultatene for å forbedre kontrollen over de endelige dimensjonene. Kritiske funksjoner som hullposisjoner, kontaktflater og monteringsflater bør også inspiseres i henhold til ingeniørtegningene.
TiRapid tilbyr CNC-fresing, CNC-dreiing, femakset CNC-maskinering og presisjonsmaskineringstjenester, og støtter ulike maskineringskrav fra prototyper til produksjon. For HDPE og andre plastdeler må den faktiske maskineringsløsningen fortsatt bekreftes i henhold til materialspesifikasjoner, delstruktur, dimensjonstoleranser og produksjonsmengde. Dette bidrar til å opprettholde en passende maskineringstilstand mellom verktøy, utstyr og materiale, samtidig som maskineringskvaliteten sikres.
















