CNC-dreiing er mye brukt i presisjonsmaskiner, bilkomponenter, automatiseringsutstyr, elektronikk og industrielle beslag. For bedrifter som trenger spesialtilpassede aksler, metallhylser, gjengede kontakter og presisjonsroterende komponenter, påvirker overflateruhet friksjon, passformnøyaktighet, tetningsytelse og levetid. Selv når en del oppfyller dimensjonskravene spesifisert i en teknisk tegning, kan synlige verktøymerker, grader eller lokale riper fortsatt påvirke montering og utstyrsdrift. Å velge passende skjæreverktøy, optimalisere maskineringsparametere, kontrollere vibrasjoner i arbeidsstykket og implementere pålitelige inspeksjonsprosedyrer kan forbedre overflatefinishen på CNC-dreiing, redusere omarbeiding og skrap, og forbedre produksjonskonsistensen.
Faktorer som påvirker overflateruhet ved CNC-dreiing
Overflateruhet ved CNC-dreiing evalueres ofte ved hjelp av parametere som Ra og Rz. Ra representerer det aritmetiske gjennomsnittet av de absolutte profilavvikene og er ofte spesifisert på tekniske tegninger. Ulike komponenter krever forskjellige overflatebehandlinger. Generelle strukturelle deler kan prioritere maskineringseffektivitet, mens lagertilpasninger, tetningsflater og glidende kontaktflater kan kreve strengere overflatekvalitetskontroll. Å forstå de viktigste faktorene som påvirker ruheten hjelper produsenter med å utvikle mer effektive maskineringsprosesser.
Klipphastighet og matehastighet
Skjærehastighet og matehastighet påvirker direkte skjæreforhold, verktøyslitasje og overflatetekstur. En høyere matehastighet gir generelt mer synlige geometriske verktøymerker, mens reduksjon av matehastigheten kan forbedre den teoretiske overflateruheten, selv om maskineringstiden kan øke. Skjærehastighet påvirker skjæretemperatur, oppbygging av egg og verktøyslitasje, og forskjellige materialer reagerer ulikt på endringer i hastighet.
- Juster matingshastigheten på riktig måte: For presisjonsaksler, hylser og kontakter som krever en overflatefinish av høy kvalitet, kan matingshastigheten for finbearbeiding reduseres når produksjonskravene tillater det. Justeringer bør også ta hensyn til verktøyneseradius, materialegenskaper og verktøytilstand for å forhindre ustabil overflatekvalitet forårsaket av uegnede innstillinger.
- Velg en passende skjærehastighet: For materialer med god maskinbearbeidbarhet, som aluminiumslegeringer, kan skjærehastigheter velges i henhold til verktøyanbefalinger og maskinens kapasitet. Ved maskinering av visse rustfrie stålkvaliteter bør man være spesielt oppmerksom på skjærevarme og arbeidsherding for å forhindre unormal verktøyslitasje og overflatedefekter forårsaket av uegnede hastigheter.
- Kontroller skjæredybden: Etterbehandlingsoperasjoner bruker vanligvis en passende skjæredybde for å opprettholde stabile skjæreforhold. Hvis toleransen er for liten, kan verktøyet gni eller deformere materialet i stedet for å skjære det effektivt. En for stor tolerans kan øke skjærebelastningen og forårsake vibrasjon eller dimensjonsvariasjon.
- Valider parameterkombinasjoner: Skjærehastighet, matehastighet, skjæredybde og verktøygeometri er sammenhengende. I stedet for å justere bare én parameter, bør produsenter verifisere kombinasjonen gjennom prøvemaskinering for å balansere overflateruhet, syklustid og verktøylevetid.
For CNC-dreiebestillinger i batcher, registrer skjæreparametrene og overflateinspeksjonsresultatene under produksjon av den første artikkelen. Bruk av verifiserte prosesser på påfølgende deler og justeringer basert på verktøyslitasje kan redusere variasjoner i overflatekvaliteten mellom batcher.
Skjæreverktøymateriale og nesegeometri
Verktøymateriale, skarphet i skjærekanten, neseradius og sponbryterdesign påvirker alle den maskinerte overflaten. Overdreven verktøyslitasje kan forårsake slepemerker, riper eller materialriving. Et upassende forhold mellom verktøygeometri og matingshastighet kan også skape merkbare periodiske verktøymerker. Verktøyvalg bør derfor gjenspeile arbeidsstykkematerialet, delgeometrien og ønsket overflateruhet.
- Velg passende verktøymaterialer: Ved maskinering av aluminiumslegeringer er verktøyets skarphet og kontroll over eggdannelse viktig. For rustfritt stål må slitestyrke, seighet og varmebestandighet vurderes sammen. Vanskelig å maskinbearbeide materialer som titanlegeringer krever også evaluering av verktøyets stabilitet under høye temperaturer og skjærebelastninger.
- Velg en passende verktøyneseradius: Under egnede forhold kan en større verktøyneseradius forbedre den teoretiske overflateruheten. Det kan imidlertid også øke radielle skjærekrefter, noe som gjør slanke aksler og tynnveggede komponenter mer utsatt for vibrasjon. Det endelige valget bør ta hensyn til arbeidsstykkets stivhet, matehastighet og maskinstabilitet.
- Skift ut slitte verktøy raskt: Etter hvert som skjæreverktøy brukes, slites kantene gradvis og blir mindre skarpe, noe som potensielt øker skjærekreftene og reduserer overflatekvaliteten. Å føre verktøyets levetidslogg, overvåke endringer i den maskinerte overflaten og bytte ut verktøy når de når etablerte grenser kan redusere risikoen for ruhetsfeil i batchproduksjon.
- Kontroller verktøyinstallasjonen: Feil verktøyhøyde, for mye verktøyoverheng og utilstrekkelig fastklemming kan påvirke skjærestabiliteten. Minimering av unødvendig overheng og sikker verktøyinstallasjon bidrar til å redusere vibrasjoner og uregelmessige overflatemønstre.
For høypresisjons CNC-dreide deler bør verktøyhåndtering innlemmes i standardiserte produksjonsprosedyrer. Konsekvente verktøyspesifikasjoner, levetidsregistreringer og regelmessige verktøyinspeksjoner kan forbedre repeterbarheten og minimere variasjoner i overflatekvalitet forårsaket av forskjeller i verktøyets tilstand.
Arbeidsstykkets stivhet og maskinstabilitet
Selv med passende skjæreparametere kan ustabil arbeidsfeste, dårlig maskintilstand eller overdreven vibrasjon hindre produsenter i å oppnå en jevn overflatefinish. Slanke aksler, tynnveggede hylser og komponenter med liten diameter er spesielt følsomme for skjærekrefter og kan utvikle vibrasjonsmerker, lokalisert bølgeform eller dimensjonsendringer.
Arbeidsfeste bør planlegges i henhold til deldiameter, lengde, veggtykkelse og maskineringsposisjon. Slanke aksler kan kreve en bakdokke eller en annen passende støttemetode. Tynnveggede hylser krever nøye kontrollerte klemkrefter for å forhindre deformasjon. Chuckkjever, myke kjever og plasseringsflater bør også holdes rene slik at spon og rusk ikke påvirker posisjoneringsnøyaktigheten.
Maskinspindelens tilstand, slitasje på føringsbanen, revolverens stivhet og vedlikeholdskvalitet kan også påvirke maskineringsresultatene. Regelmessige inspeksjoner av spindelens drift, fiksturnøyaktighet og kritiske maskinkomponenter bidrar til å identifisere vibrasjonskilder. Hvis det oppstår regelmessig bølgete former på overflaten, må du inspisere maskinen, verktøyet, arbeidsfestearrangementet og skjæreparametrene i stedet for bare å stole på å redusere matehastigheten.
Metoder for å forbedre overflatefinishen til CNC-dreiing
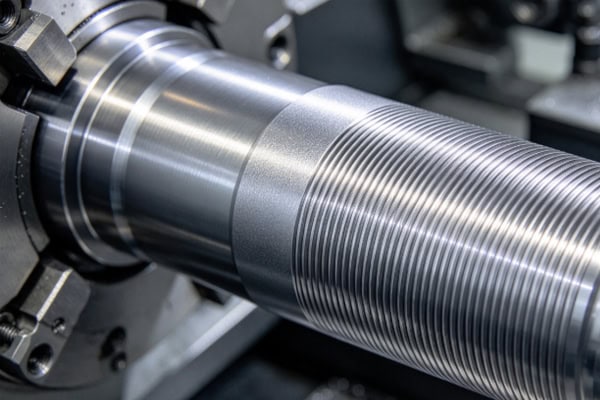
Forbedring av overflatefinishen ved CNC-dreiing krever koordinert prosessplanlegging, optimalisering av skjæreparametere, håndtering av kjølevæske og driftssekvensering. Ulike materialer og komponentgeometrier krever ulike maskineringsstrategier. En effektiv etterbehandlingsprosess bør oppfylle tegningsspesifikasjonene samtidig som den minimerer vibrasjon, termisk deformasjon og verktøyslitasje.
Optimaliser grovfresing og etterbearbeiding
Grovbearbeiding og etterbearbeiding tjener ulike produksjonsformål. Grovbearbeiding fjerner overflødig materiale effektivt, mens etterbearbeiding oppnår de endelige dimensjonene og overflatekvaliteten. Hvis maskineringstoleransene er dårlig fordelt eller arbeidsstykket forblir sårbart for deformasjon før etterbearbeiding, kan overflateruheten bli inkonsekvent.
- Oppretthold en passende sluttbearbeidingstoleranse: Under grovfresing, la det være en passende mengde materiale basert på arbeidsstykkets materiale, dimensjoner og påfølgende operasjoner. For stor sluttbearbeidingstoleranse øker sluttbearbeidingsbelastningen, mens utilstrekkelig sluttbearbeidingstoleranse kan forhindre stabil skjæring og kompromittere overflatekvaliteten og dimensjonskontrollen.
- Planlegg maskineringssekvensen: For dreide deler med trinn, spor, innvendige hull og gjenger, ordne operasjonene i henhold til komponentgeometrien. Overflater som krever konsentrisitet eller presis tilpasning bør maskineres under stabile posisjoneringsforhold for å minimere feil forårsaket av gjentatte oppstillinger.
- Kontroller etterbehandlingsbelastninger: Oppretthold kontinuerlige og stabile skjæreforhold under etterbehandling. Unngå hyppig inn- og utkjøring av verktøyet eller store variasjoner i skjærebelastning forårsaket av ujevne toleranser. For slanke aksler og tynnveggede komponenter, optimaliser støtte og maskineringssekvenser for å redusere deformasjon.
- Unngå unødvendige sekundære operasjoner: Hvis passende verktøy og optimaliserte skjæreparametere kan oppnå den spesifiserte overflateruheten, kan ytterligere polering eller etterbehandling være unødvendig. Når delens funksjon krever en finere finish, velg en passende etterbehandlings- eller etterbehandlingsmetode i henhold til tegningskravene.
Tydelig separasjon av grov- og etterbearbeidingsoperasjoner forbedrer prosesstabiliteten og forhindrer unødvendige kostnader forårsaket av kompensasjon for problemer i tidligere operasjoner.
Bruk kjølevæske og smøremiddel effektivt
Varme som genereres under skjæring påvirker verktøyslitasje, arbeidsstykkets dimensjonsstabilitet og overflatetilstand. Tilstrekkelig kjøling og smøring kan redusere temperaturene i skjæresonen, forbedre sponavgang og redusere friksjon mellom verktøyet og arbeidsstykket under passende forhold. Kjølemetoden må imidlertid samsvare med materialet, verktøyet og maskineringsparametrene. Å øke kjølevæskestrømmen alene garanterer ikke en bedre overflatefinish.
- Oppretthold en stabil kjølevæsketilførsel: For operasjoner som krever kjølevæske, sørg for at den når skjæresonen effektivt. Dårlig plassering av kjølevæsken eller inkonsekvent strømning kan forårsake lokale temperaturendringer som påvirker verktøyets levetid og maskineringskonsistens.
- Hold kjølevæsken ren: Spon, forurensninger og oljerester i kjølevæsken kan påvirke maskineringsforholdene og øke risikoen for riper på overflaten. Vedlikehold filtreringssystemer og kontroller kjølevæskens tilstand regelmessig for å støtte stabil produksjon.
- Juster kjølemetodene til materialet: Aluminiumslegeringer, rustfritt stål og titanlegeringer har forskjellige skjæreegenskaper. Velg kjølemetoder i henhold til verktøyprodusentens anbefalinger og prosessforhold. Noen operasjoner er mer avhengige av effektiv sponavgang og varmehåndtering enn bare av å øke kjølevæskevolumet.
- Forhindre termiske effekter på dimensjoner: For deler med små toleranser, overvåk temperaturøkninger under kontinuerlig maskinering. Juster syklustidspunktet, kjøleforholdene og inspeksjonsprosedyrene når det er nødvendig for å redusere påvirkningen av temperaturendringer på dimensjonsmålinger.
Kjølevæskehåndtering bør integreres med vedlikehold av utstyr og prosessdokumentasjon. Stabile kjøleforhold bidrar til å redusere unormal verktøyslitasje og overflatedefekter, samtidig som kvaliteten forbedres under kontinuerlig produksjon.
Kontroll av grader, riper og gjenværende flis
Overflatefeil er ikke alltid forårsaket av skjæreparametere. Grader, avskallingsriper, klemmerker og håndteringsskader kan også påvirke utseende, montering og endelig aksept. Presisjonsdreide deler krever derfor passende beskyttelsestiltak under maskinering, rengjøring, inspeksjon og emballering.
Grater oppstår ofte ved komponentkanter, sporutganger og avskjæringssteder. De kan kontrolleres ved å optimalisere verktøybaner, justere skjæreparametere og bruke passende avgradingsoperasjoner. For deler med små åpninger eller komplekse kanter, definer akseptable avfasningsdimensjoner og gradgrenser for å forhindre at avgrading skader kritiske funksjoner.
Riper fra avskalling kan oppstå under maskinering eller under håndtering, rengjøring og overføring av deler. Å fjerne avskalling fra arbeidsstykket og festeelementene raskt, bruke egnede rengjøringsverktøy og forhindre at metalldeler kolliderer kan redusere uønskede riper. Produkter med strenge krav til utseende kan også trenge beskyttende separatorer eller egnet emballasje for å forhindre skade under transport.
Hvis en komponent krever anodisering, galvanisering eller annen overflatebehandling, må du bekrefte forholdet mellom den nødvendige overflateruheten og etterbehandlingsprosessen før maskineringen starter. Enkelte overflatebehandlinger kan ikke eliminere dype riper eller markerte verktøymerker, så den nødvendige overflatetilstanden må kanskje oppnås i et tidligere produksjonsstadium.
CNC-dreiing Overflateruhetsinspeksjon og kvalitetsstyring
En passende maskineringsprosess må verifiseres gjennom inspeksjon. For presisjonskomponenter med strenge overflatekrav kan ikke visuell undersøkelse alene nøyaktig avgjøre om ruheten oppfyller tegningsspesifikasjonene. Valg av passende måleutstyr, definering av inspeksjonssteder og implementering av konsistente prosesskontroller bidrar til å evaluere maskineringsresultater pålitelig og forhindre at ikke-samsvarende deler når monteringen.
Velg en passende metode for måling av overflateruhet
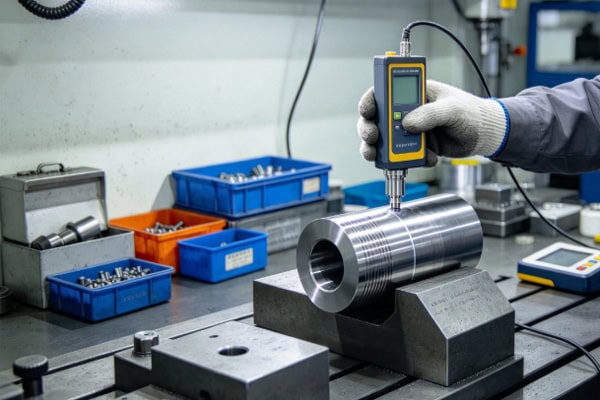
Inspeksjonsmetoden bør velges i henhold til komponentgeometri, overflateplassering, tegningsparametere og akseptkriterier. Vanlige metoder inkluderer kontaktprofilometre som måler overflateprofiler og optisk måleutstyr for overflateanalyse der det er aktuelt.
- Kontaktoverflateruhetstestere: En pekepenn beveger seg langs en spesifisert målebane for å samle inn overflateprofildata og beregne ruhetsparametere. Velg riktig måleretning, evalueringslengde og grensebølgelengde, og sørg for at arbeidsstykket er rent og sikkert plassert.
- Optisk måleutstyr: For visse mikrostrukturer, spesialiserte overflater eller steder som ikke er egnet for kontaktmåling, kan optiske metoder vurderes. Før bruk, verifiser utstyrets målekapasitet, gjeldende område og kompatibilitet med tegningens akseptkrav.
- Standardiser måleforholdene: Målested, retning og arbeidsstykkets tilstand kan påvirke resultatene. For sylindriske dreide overflater, bestem måleretningen i henhold til gjeldende standarder og tegningskrav, og bruk repeterbare målesteder.
- Kalibrer og vedlikehold utstyr: Måleinstrumenter krever regelmessig kalibrering og vedlikehold. En slitt pekepenn, unormal utstyrstilstand eller inkonsekvente driftsprosedyrer kan forårsake målefeil og upålitelige kvalitetsvurderinger.
Inspeksjonsresultatene bør sammenlignes med parameterne og gjeldende standarder spesifisert i tekniske tegninger. Hvis tegningen spesifiserer Ra, Rz eller en annen parameter, inspiser i henhold til det kravet i stedet for å behandle forskjellige ruhetsparametere som utskiftbare.
Etabler førstegangsinspeksjon og prosessovervåking
Konsekvent kvalitetsstyring bør dekke godkjenning av første artikkel, inspeksjon underveis og endelig aksept. Inspeksjon av første artikkel bekrefter om programmet, verktøyet, arbeidsfestemetoden og skjæreparametrene oppfyller kravene. Inspeksjon underveis bidrar til å identifisere problemer forårsaket av verktøyslitasje, endringer i maskintilstanden eller variasjoner i maskineringsforholdene.
- Godkjenning av første artikkel: Før batchproduksjon starter, inspiser kritiske dimensjoner, overflateruhet, gjenger og relevante geometriske toleranser. Når resultatene oppfyller kravene, fortsett med produksjonen ved hjelp av den verifiserte prosessen.
- Prøvetaking underveis: Bestem prøvetakingsfrekvens basert på ordrevolum, delrisiko og kvalitetskrav. For komponenter som er følsomme for verktøyslitasje eller som krever streng overflatekvalitet, overvåk ruhetsendringer nøye og forkort inspeksjonsintervallene når det er nødvendig.
- Sporbarhet av defekter: Når overflatekvaliteten ikke oppfyller kravene, registrer delbatch, maskintilstand, verktøybruk og maskineringsparametere. Å undersøke den underliggende årsaken og implementere korrigerende tiltak bidrar til å forhindre gjentakende defekter.
- Oppretthold kvalitetsregistre: For deler som krever jevn batchlevering, behold relevante inspeksjonsdata, prosessrevisjoner og registre over korrigerende tiltak. Disse registrene støtter sporbarhet og bidrar til å verifisere kvaliteten på fremtidige bestillinger.
Å kombinere ruhetsinspeksjon med maskineringsprosessdata gjør det enklere å oppdage kvalitetstrender tidlig og redusere kostnader til batchavfall og omarbeiding.
Velg en pålitelig leverandør av presisjons-CNC-dreie
For bedrifter som outsourcer presisjonsdreiing, påvirker en leverandørs utstyrskapasitet, prosesserfaring og kvalitetsstyringsprosedyrer direkte den endelige overflatefinishen. Innkjøpsbeslutninger bør vurdere mer enn enhetsprisen. Det er også viktig å bekrefte at leverandøren har maskinerings- og inspeksjonskapasiteten som trengs for å oppfylle tegningskravene.
Når du evaluerer leverandører, sjekk om de har CNC-dreieutstyr som er egnet for målmaterialene og delens geometri, om de kan utvikle passende verktøy- og skjæreparametere, og om de har egnet utstyr for måling av overflateruhet. For komponenter som krever presisjonstilpasning, bekreft at leverandøren forstår de spesifiserte dimensjonene, toleransene og kravene til overflatefinish, og kan fremlegge de avtalte inspeksjonsrapportene.
Når du ber om et tilbud, må du oppgi fullstendige tekniske tegninger, materialkvaliteter, ruhetsparametere, toleransekrav, bestillingsmengder og leveringsplaner. Hvis produktet krever spesifikke overflatebehandlinger, avgradingsstandarder eller inspeksjonsrapporter, må du kommunisere disse kravene på forhånd. Tydelig teknisk informasjon lar leverandører evaluere prosessens gjennomførbarhet og reduserer tilbudsfeil og påfølgende endringer.
Konsekvent kvalitet på CNC-dreieflatene avhenger av passende skjæreparametere, passende verktøy, pålitelig arbeidsfeste, effektiv kjøling og smøring, og standardiserte inspeksjonsprosedyrer. Optimalisering av etterbehandling, minimering av vibrasjoner, kontroll av verktøyslitasje og regelmessig måling av overflateruhet kan forbedre konsistensen og påliteligheten til presisjonskomponenter. For tilpassede maskineringsprosjekter bidrar klart definerte tegnekrav og en leverandør med dokumenterte prosess- og kvalitetskontrollegenskaper til å balansere maskineringsnøyaktighet, leveringsplaner og produksjonskostnader.