
Medisinsk automatiseringsutstyr dekker testing, prøvetaking, transport, posisjonering, sortering og monteringsprosesser. Driften er avhengig av mange ikke-standardiserte deler med presise dimensjoner og stabile tilpasninger. Maskineringskvaliteten til monteringsplater, støttebaser, posisjoneringsblokker, føringskomponenter og akseldeler kan direkte påvirke mekanismens bevegelse og påfølgende montering. CNC-maskinering er egnet for produksjon av deler med flere varianter, små partier og ofte skiftende strukturer. Det kan også støtte prototypeutvikling og påfølgende produksjon, og gir fleksibel maskineringsstøtte for utstyrsutvikling.
Hvilke deler av medisinsk automatiseringsutstyr er egnet for CNC-maskinering?
Medisinsk automatiseringsutstyr har komplekse strukturer, og forskjellige deler utfører forskjellige funksjoner. Før maskinering bør struktur, materiale og nøyaktighetskrav bestemmes i henhold til den faktiske applikasjonen.
Utstyrsstrukturer og monteringsdeler
Monteringsdeler brukes hovedsakelig til å feste forskjellige moduler, med maskinering fokusert på referanseflater, hullposisjoner og monteringsforhold.
- Monteringsplater: Maskinfres monteringshull, posisjoneringshull, forsenkninger og referanseflater for å gi faste posisjoner for flere funksjonelle moduler.
- Støttebaser og koblingsplater: Maskintrinn, spor og flerveishull i henhold til utstyrets oppsett.
- Monteringsrammer: Reserver installasjonsområder for sensorer, kabling og aktuatorkomponenter i henhold til den interne mekanismens layout.
Å opprettholde riktige dimensjonsforhold i disse delene kan redusere justeringsarbeidet under montering av utstyr.
Plasserings-, overførings- og aktueringskomponenter
Gjentatte bevegelser i utstyret er følsomme for tilpasningsdimensjoner, så posisjonerings- og transmisjonskomponenter trenger maskineringsnøyaktighet basert på deres faktiske bevegelseskrav.
- Posisjoneringsblokker og føringskomponenter: Kontroller klaringen i henhold til bevegelsesretningen for å sikre stabil gjentatt posisjonering.
- Aksler og monteringsbaser: Fokus på å kontrollere hulldiameter, akseldiameter, konsentrisitet og tilkoblingsdimensjoner.
- Fikseringsanordninger og verktøy: Maskinposisjoneringsspor, klemmestrukturer og klaringområder i henhold til produktets geometri.
Toleranser for funksjonelle komponenter bør bestemmes i henhold til faktisk bevegelse og monteringskrav for å unngå unødvendige kostnader til høy presisjonsmaskinering.
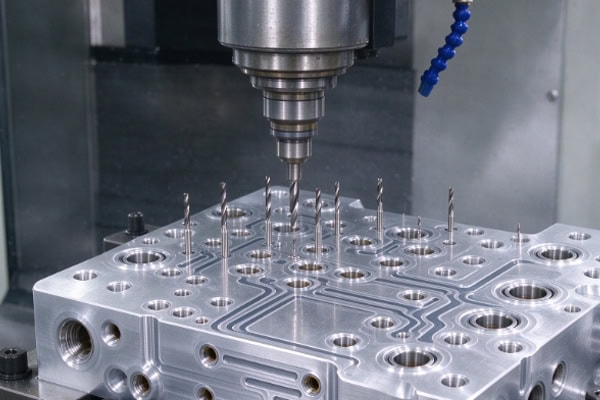
Hvordan kan CNC-maskineringsnøyaktigheten kontrolleres for deler til medisinsk automatiseringsutstyr?
Medisinsk automatiseringsutstyr inneholder flere samvirkende mekanismer. En enkelt del som oppfyller dimensjonskravene garanterer ikke nødvendigvis problemfri drift av hele mekanismen. Derfor bør maskinering fokusere på referanser, kritiske dimensjoner og deldeformasjon.
Gjennomfør tegnings- og prosessgjennomganger før maskinering
Før formell produksjon bør delstrukturen gjennomgås basert på 3D-modeller, 2D-tegninger og monteringsforhold for å identifisere potensielle maskineringsproblemer på forhånd.
- Kontroller dype spor og dype hull: Bekreft at skjæreverktøyene kan nå maskineringsområdene ordentlig.
- Definer maskineringsnullpunkter: Bestem de viktigste monteringsflatene, posisjoneringsflatene og kritiske hullposisjoner.
- Planlegg fiksturmetoden: Reduser kumulative feil forårsaket av gjentatt posisjonering.
Å håndtere produksjonsutfordringer på forhånd kan redusere midlertidige prosessendringer under maskinering.
Ordne inspeksjon i henhold til toleransekrav
Ulike deler krever tilsvarende inspeksjonsmetoder, og et enkelt måleverktøy kan ikke dekke alle dimensjoner. Skyvelære og mikrometere er egnet for visse konvensjonelle lineære dimensjoner, mens høydemålere, visjonsmålesystemer eller koordinatmålemaskiner kan velges for posisjon, overflate og komplekse geometriske funksjoner i henhold til toleransekrav. Ved å matche inspeksjonsmetoder med tegningsspesifikasjoner kan de faktiske monteringskravene til delene verifiseres på riktig måte.
Kontrollmaskinering av deformasjon av metaller og tekniske plaster
Store monteringsplater, tynnveggede deler og teknisk plast som POM og PEEK kan oppleve spenningsutløsning og dimensjonsendringer når betydelig materiale fjernes.
- La det være tilstrekkelig med materiale under grovmaskinering: Unngå å fjerne for mye materiale i én operasjon.
- Skill grov- og finbearbeiding riktig: Fullfør kritiske dimensjoner når delen er i en relativt stabil tilstand.
- Kontroller klemkraften for plastdeler: Forhindre lokal deformasjon forårsaket av for høyt klemtrykk.
- Ordne stressavlastning når det er nødvendig: For høypresisjonsplastdeler kan passende hvile- eller stabiliseringsprosesser ordnes i henhold til materiale og struktur.
Å justere maskineringsmetoder i henhold til materialegenskaper bidrar til å forbedre dimensjonsstabiliteten etter maskinering.
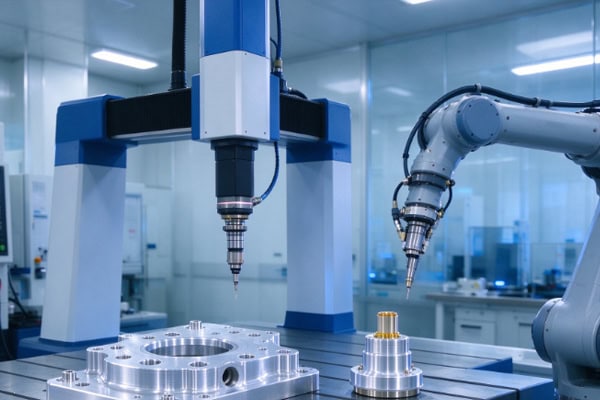
Hvordan bør krav til materiale, overflatebehandling og renslighet koordineres?
Ikke alle deler av medisinsk automatiseringsutstyr opererer i samme miljø. Materialvalg og etterbehandling bør bestemmes i henhold til delens funksjon, kontaktmedier, rengjøringsmetoder og utstyrets driftsforhold.
Materialvalg bør samsvare med delens funksjon
Ulike materialer har sine egne egenskaper når det gjelder vekt, styrke, friksjon, korrosjonsbestandighet og dimensjonsstabilitet.
| Deltype | Vanlige materialer | Maskineringsfokus | Hovedkrav |
| Monteringsplate | Aluminum Alloy | Flathet, hullposisjoner | Lett design, montering |
| Støttebase | Aluminiumslegering, rustfritt stål | Referanseflater, tilkoblingshull | Styrke, stabilitet |
| Akselkomponenter | Rustfritt stål, legert stål | Konsentrisitet, overflatekvalitet | Bevegelsesnøyaktighet, holdbarhet |
| Guidekomponenter | POM, PEEK og andre tekniske plasttyper | Klaring av passform, deformasjon | Lav friksjon, dimensjonsstabilitet |
| Presisjonsbeslag | Aluminiumslegering, rustfritt stål, teknisk plast | Posisjoneringsdimensjoner, overflatekvalitet | Gjenta posisjonering, renslighet |
PEEK er egnet for visse strukturelle deler som krever høy kjemisk motstand, temperaturbestandighet eller dimensjonsstabilitet, mens POM er egnet for visse lavfriksjons-, lette og elektrisk isolerende komponenter. Det spesifikke materialet bør fortsatt velges i henhold til de faktiske driftsforholdene.
Overflatebehandlingen bør tilpasses driftsmiljøet
Overflatebehandling bør ikke velges utelukkende basert på materiale. Slitasjemotstand, korrosjonsmotstand, rengjøringsmetoder og dimensjonstilpasning bør også vurderes.
- Deler i aluminiumslegering: Anodisering eller hardanodisering kan vurderes i henhold til krav til slitasje- og korrosjonsbestandighet. Presisjonstilpassede områder må ta hensyn til dimensjonsendringer forårsaket av behandlingslaget.
- Deler i rustfritt stål: For komponenter som krever høyere korrosjonsbestandighet og overflaterenhet, kan passivering eller elektropolering velges i henhold til faktiske krav.
- Presisjonstilpassede områder: Det bør reserveres passende maskineringstillegg før overflatebehandling, og de nødvendige dimensjonene etter behandling bør bestemmes på forhånd.
Overflatebehandling bør planlegges sammen med delens faktiske funksjon for å unngå reaktive justeringer etter maskinering.
Rengjøring og avgrading bør inkluderes i leveringsprosessen
For deler som kan komme i kontakt med reagenser eller prøver, eller som kan operere i rene miljøer, må delenes renhet etter maskinering også tas i betraktning.
- Fjern maskineringsgrader: Fokuser på hull, spor, gjenger og skarpe kanter for å forhindre at gjenværende rusk påvirker mekanismens drift.
- Fjern maskineringsrester: Fjern skjærevæsker, olje og metallpartikler i henhold til prosjektets krav.
- Bruk passende, ren emballasje: Etter rengjøring bør delene pakkes på riktig måte for å redusere risikoen for rekontaminering under transport.
Å avklare krav til rengjøring, avgrading og emballasje på forhånd gjør at delene kan gå inn i senere monteringsprosesser smidigere.
Hvilke muligheter bør en CNC-leverandør for medisinsk automatiseringsutstyr ha?
Deler til medisinsk automatiseringsutstyr involverer ofte raskt skiftende strukturer, variable bestillingsmengder og klart definerte leveringskrav. Leverandører trenger derfor både maskineringskapasitet og sterke prosjektkoordineringsevner.
Evne til å håndtere komplekse ikke-standardiserte strukturer
Deler i automatiseringsutstyr kan inneholde hull, spor, trinn, buede overflater og flerveismaskineringsfunksjoner samtidig. En passende prosess bør utvikles i henhold til delstrukturen.
- Fleraksmaskinering: Egnet for strukturer med flere overflater og komplekse vinklede elementer.
- Presisjonsfresing og -dreiing: Dekker ulike maskineringskrav for platedeler, strukturelle komponenter og akseldeler.
- Riktig fiksering: Reduserer effekten av gjentatt posisjonering på kritiske dimensjoner.
Å kombinere utstyrskapasiteter med prosessplanlegging kan forbedre maskineringsstabiliteten til komplekse ikke-standardiserte deler.
Evne til å støtte FoU-modifikasjoner og påfølgende produksjon
Medisinsk automatiseringsutstyr kan gjennomgå endringer i hullposisjoner, dimensjoner, fiksturstrukturer eller modulgrensesnitt under utvikling. Maskineringsleverandøren må derfor raskt forstå tegningsendringer og justere maskineringsprosessen deretter. Under småskala- eller gjentatt produksjon må det også opprettholdes konsistens i materialer, programmer, inspeksjonskrav og kritiske dimensjoner. For deler med spesielle krav til renslighet bør også spesifikasjoner for avgrading, rengjøring og emballasje defineres på forhånd, slik at maskinering, etterbehandling og levering danner en konsistent arbeidsflyt.
Produksjon av deler til medisinsk automatiseringsutstyr krever at man tar hensyn til alt fra designtegninger til faktiske monterings- og driftsforhold. En passende maskineringsplan bør ta hensyn til materialegenskaper, dimensjonskontroll, deformasjonsrisiko, overflatebehandling og renslighetskrav på forhånd. Å innlemme disse faktorene i tidlig prosessplanlegging kan redusere gjentatte modifikasjoner under utvikling og bidra til å opprettholde en mer stabil deltilpasning etter at komponentene er kommet inn i utstyrsmonteringen.
















