
Klatrefresing og konvensjonell fresing er to vanlige fresemetoder som brukes i CNC-maskinering. De er kjent for sine forskjellige rotasjonsretninger for freseren, matingsretninger, spondannelsesmetoder, skjærekraftoppførsel og effekter på overflatefinish, verktøylevetid, maskineringsstabilitet og dimensjonsnøyaktighet. Disse forskjellene forklarer hvorfor begge metodene er mye brukt i grovmaskinering, etterbehandling, høyhastighetsfresing, skjæring av harde materialer og presisjonsdelproduksjon.
I denne veiledningen forklarer vi hva klatrefresing er, hva konvensjonell fresing er, hvordan klatrefresing kontra konvensjonell fresing fungerer, og hvorfor riktig fresemetode må velges nøye.
Hva er Climb Milling?
Klatrefresing er en fresemetode der freseretningen er den samme som arbeidsstykkets materetning. Det kalles også nedfresing og brukes ofte i moderne CNC-maskinering når det kreves bedre overflatefinish, høyere dimensjonsnøyaktighet, lavere skjærevarme og lengre verktøylevetid.
Definisjon og prinsipp for skjæreretning
Medfresing betyr at fresets rotasjonsretning følger samme retning som matebevegelsen. Når verktøyet går inn i arbeidsstykket, skjærer det fra maksimal spontykkelse til minimal spontykkelse.
Denne skjæreretningen gjør at verktøyet kan skjære materialet mer effektivt i stedet for å gni mot overflaten før skjæring. Den bidrar også til å presse arbeidsstykket mot festet, noe som kan forbedre stabiliteten når klemmesystemet er stivt nok.
Fordi sponen blir tynnere når verktøyet kommer ut av materialet, gir klatrefresing vanligvis en renere overflate og reduserer graddannelse. Imidlertid kan den samme skjærekraften trekke arbeidsstykket eller bordet fremover hvis maskinen har tilbakeslag, så maskinens tilstand er svært viktig.
Fordeler med klatrefresing
Klatrefresing gir bedre overflatefinish fordi skjærekanten fjerner materiale renere og reduserer friksjon ved verktøyets inngangspunkt. Under egnede CNC-forhold kan det bidra til å oppnå fine overflatefinisher som Ra < 0.8 μm, og ved høyhastighetsfinish kan enda jevnere resultater være mulig.
Klatrefresing kan også forbedre verktøyets levetid. Siden spon dannes mer regelmessig og fører varme bort fra skjæresonen mer effektivt, opplever verktøykanten mindre friksjon og mindre varmeakkumulering. I stabil batchproduksjon kan verktøyets levetid forbedres med omtrent 10–25 % avhengig av materiale, verktøybelegg, kjølevæske og skjæreparametere.
En annen fordel er lavere skjærevarme. Den tykke-til-tynne sponformasjonen gjør at varmen raskt forlater sponen, noe som reduserer risikoen for termisk deformasjon. Dette er spesielt nyttig ved maskinering av varmefølsomme materialer som aluminium, kobberlegeringer, titanlegeringer, teknisk plast og høyytelsesplast.
Ulemper med klatrefresing
Klatrefresing er følsomt for maskinslark. Hvis maskinverktøyet har for stor klaring i ledeskruen, kuleskruen eller drivsystemet, kan fresen trekke bordet eller arbeidsstykket uventet, noe som forårsaker vibrasjoner, dimensjonsfeil, verktøybrudd eller overflateuthuling.
Medfresing er heller ikke alltid egnet for første grovfresing på harde eller ujevne materialer. Siden fresen går inn med maksimal spontykkelse, kan skjærekanten oppleve høy slagbelastning ved innføring, spesielt ved bearbeiding av herdet stål, skallbelagt materiale, støpte overflater eller materialer over HRC50.
En annen begrensning er vibrasjonsrisiko ved dårlig stivhet. Hvis maskinen, fiksturen, verktøyholderen eller arbeidsstykkeoppsettet ikke er stabilt, kan trekkbevegelsen ved klatrefresing skape vibrasjonsmerker og inkonsistente dimensjoner. Av denne grunn brukes klatrefresing best på stive CNC-maskineringssentre med pålitelig tilbakeslagskompensasjon og sikker fastspenning.
Hva er konvensjonell fresing?
Konvensjonell fresing er en fresemetode der freseretningen er motsatt av arbeidsstykkets materetning. Det kalles også oppfresing og brukes ofte til grovmaskinering, eldre maskiner, manuelt freseutstyr, ustabile emner og situasjoner der skjærekontroll er viktigere enn overflatefinish.
Definisjon og prinsipp for skjæreretning
Konvensjonell fresing betyr at fresen roterer mot arbeidsstykkets materetning. Under skjæreprosessen går verktøyet gradvis inn i materialet fra en tynn spon til en tykkere spon.
Fordi skjæringen starter med nesten null spontykkelse, kan verktøyet gni før det begynner å skjære. Dette kan øke friksjon, varme og verktøyslitasje, spesielt i materialer som deformasjonsherdes eller har dårlig varmeledningsevne.
Den gradvise innføringen gjør imidlertid også konvensjonell fresing mer tilgivende i grovfresing. Det reduserer risikoen for at fresen plutselig griper tak i arbeidsstykket, og det er derfor det ofte er tryggere på manuelle maskiner eller CNC-utstyr med merkbar slakk.
Fordeler med konvensjonell fresing
Konvensjonell fresing gir høy stabilitet ved grovbearbeiding fordi verktøyet går gradvis inn i skjæret. Dette bidrar til å redusere plutselig slag og gjør det enklere å kontrollere bearbeiding på uregelmessige emner, grovt materiale, støpegods, smigods og materialer med ujevn hardhet.
Den er mer egnet for maskiner uten effektiv kompensasjon for tilbakeslag. Siden skjærekraften har en tendens til å presse mot materetningen i stedet for å trekke bordet fremover, reduserer konvensjonell fresing risikoen for plutselig verktøyinngrep på eldre maskiner.
Konvensjonell fresing kan også være nyttig for fjerning av tungt materiale når overflatefinish ikke er hovedkravet. Ved grovfresing med stor toleranse, sterk fastspenning og stabile verktøybaner kan den fjerne overflødig materiale trygt før endelig finbearbeiding med medfresing.
Ulemper med konvensjonell fresing
Konvensjonell fresing gir vanligvis dårligere overflatefinish fordi verktøyet gnisser før fresing og kommer ut med høyere spontykkelse. Dette kan etterlate mer synlige verktøymerker, rift og gjenværende deformasjon, med ruhet ofte høyere enn Ra1.6 μm avhengig av materiale og parametere.
Verktøyslitasjen kan være raskere ved konvensjonell fresing. Den første gnidningen genererer friksjon og varme før skjærekanten går helt inn i materialet. Dette kan akselerere flankeslitasje, sløving av skjærekanten og deformasjonsherding, spesielt i rustfritt stål, titan og noen kobberlegeringer.
Skjærevarmen forblir også mer sannsynlig i kontaktområdet mellom verktøy og arbeidsstykke. Siden spondannelsen er langsommere og friksjonen er høyere, kan varme overføres til arbeidsstykket og verktøyet, noe som øker risikoen for termisk ekspansjon, dimensjonsvariasjon og problemer med overflatekvaliteten.
Hovedforskjellen mellom klatrefresing og konvensjonell fresing
Hovedforskjellen mellom medfresing og konvensjonell fresing er forholdet mellom fresets rotasjon og materetning. Ved medfresing roterer fresen med materetningen, mens ved konvensjonell fresing roterer fresen mot materetningen.
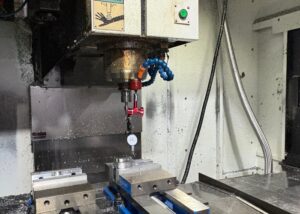
Sammenligning av verktøyforskyvning og skjærenøyaktighet
Ved klatrefresing har skjærekraften en tendens til å presse arbeidsstykket mot oppspenningsanordningen når oppstillingen er stiv. Dette bidrar til å forbedre verktøybanens stabilitet og dimensjonsnøyaktigheten, spesielt under etterbehandling.
For presisjonsdeler med små toleranser som ±0.01 mm, foretrekkes ofte klatrefresing når CNC-maskinen har god stivhet og kompensasjon for tilbakeslag. Det bidrar til å redusere overflateriving og forbedrer størrelseskonsistensen på tvers av gjentatte deler.
Ved konvensjonell fresing kan skjærekraften skyve verktøyet og arbeidsstykket i en mindre gunstig retning. På maskiner med store klaringer kan dette forårsake verktøyavbøyning, vibrasjoner og dimensjonsvariasjoner. Det kan imidlertid fortsatt være tryggere for grovfresing når maskinens tilbakeslag er vanskelig å kontrollere.
Varmepåvirkning og skjærekraftretning
Klatrefresing produserer spon fra tykk til tynn, noe som gjør at varme raskt forlater skjæresonen med sponen. Dette bidrar til å redusere verktøytemperatur, oppvarming av arbeidsstykket og termisk deformasjon.
Konvensjonell fresing produserer spon fra tynne til tykke. Verktøyet kan gni før skjæring, og mer varme kan bli værende nær kontaktsonen. Dette kan øke friksjonen, spesielt ved maskinering av aluminium, kobber, rustfritt stål, titan eller plast som er følsom for varme.
Skjærekraftretningen er også forskjellig. Klatrefresing kan trekke arbeidsstykket inn i freseverktøyet, mens konvensjonell fresing skyver mot materetningen. Dette er grunnen til at klatrefresing krever sterkere tilbakeslagskontroll, og konvensjonell fresing er ofte tryggere på eldre utstyr.
Analyse av overflatekvalitet og prosesseringseffektivitet
Klatrefresing gir vanligvis bedre overflatekvalitet fordi det reduserer friksjon, senker svingninger i skjærekraften og skaper renere sponavskillelse. I etterbehandlingsoperasjoner kan det bidra til å oppnå glattere overflater som Ra0.8μm eller lavere når maskinstivhet, verktøyskarphet og parametere er godt kontrollert.
Klatrefresing kan også forbedre prosesseringseffektiviteten fordi verktøyet skjærer mer effektivt og produserer mindre friksjon. Ved batch-CNC-maskinering kan dette bidra til å redusere syklustiden med rundt 10–20 %, avhengig av delens geometri, materiale, verktøybane og maskinens kapasitet.
Konvensjonell fresing etterlater vanligvis flere verktøymerker og grader fordi fresen gnis før skjæring og kommer ut ved høyere spontykkelse. Det kan kreve ytterligere etterbehandling, polering, avgrading eller en siste stigningsfresepassasje for å oppfylle høye krav til overflatekvalitet.
Krav til maskinverktøystruktur og kontrollsystem
Klatrefresing krever høyere maskinstivhet, stabil servostyring og effektiv tilbakeslagskompensasjon. Hvis maskinbordet, kuleskruen, spindelen, fiksturen eller verktøyholderen er ustabil, kan klatrefresing forårsake vibrasjon, verktøygriping eller dimensjonsfeil.
Moderne CNC-maskineringssentre er vanligvis bedre egnet for klatrefresing fordi de har sterkere struktur, presis matekontroll og programvarekompensasjon. Dette gjør at klatrefresing gir bedre finish, lengre verktøylevetid og høyere effektivitet.
Konvensjonell fresing er mer egnet for eldre maskiner, manuelle freser eller utstyr med merkbar slakk. Skjæreretningen er mer tilgivende og reduserer risikoen for at verktøyet plutselig trekker arbeidsstykket inn i fresen.
Når du skal velge klatrefresing eller konvensjonell fresing
Klatrefresing eller konvensjonell fresing bør velges basert på materialtype, maskineringstrinn, maskinverktøyets tilstand, fiksturstivhet, toleransekrav og mål for overflatefinish. Den beste metoden avhenger av det faktiske maskineringsmiljøet snarere enn en fast regel.
Utvalg etter materialtype
Ulike materialer reagerer ulikt på klatrefresing og konvensjonell fresing. Materialhardhet, duktilitet, varmeledningsevne, sponoppførsel og tendens til arbeidsherding påvirker alle den beste fresestrategien.
| Material Type | Vanlige karakterer | Anbefalt fresemetode | Profesjonell rådgivning |
| Aluminum Alloy | 6061, 7075 | Klatrefresing | Bidrar til å redusere verktøyets fastsetting, forbedre sponavgang og oppnå bedre overflatefinish. |
| Middels karbonstål / Stål | P20, H13, S50C | Grovfresing: Konvensjonell fresing, Etterbearbeiding: Medfresing | Konvensjonell fresing forbedrer grovfresingsstabilitet, mens klatrefresing forbedrer den endelige finishen og presisjonen. |
| Titanlegering | Ti6Al4V, TC4 | Klatrefresing | Reduserer varmeoppbygging og verktøybelastning når det kombineres med sterk kjøling og liten mating. |
| Rustfritt stål | 304, 316, 17-4PH | Grovfresing: Konvensjonell fresing, Etterbearbeiding: Medfresing | Konvensjonell fresing forbedrer stabiliteten under tung kutting, mens stigningsfresing bidrar til å kontrollere grader og finbearbeide. |
| Kobber | C110, C101 | Konvensjonell fresing | Mer stabil skjærekraft kan bidra til å redusere flekker, tilstopping og overoppheting. |
| Messing | H62, C360 | Klatrefresing | Utmerket maskinbarhet muliggjør høyhastighetsskjæring og forbedret overflatefinish. |
| Ingeniørplast | POM, PA6, PTFE | Klatrefresing | Bidrar til å redusere varme, grader, smelting og materialdeformasjon. |
| Høyytelses plast | TITT, PI, UPE | Klatrefresing | Gir bedre dimensjonsnøyaktighet og renere overflater på dyre materialer. |
| Magnesiumlegering | AZ31B, ZK60 | Klatrefresing | Reduserer skjæretid og varme, men brannsikkerheten må kontrolleres nøye. |
| Karbonfiberkompositter | CFRP | Konvensjonell fresing med spesialverktøy | Bidrar til å redusere fiberuttrekk og kantdelaminering når verktøygeometrien er passende. |
I henhold til prosesskrav
Prosessstadiet er en av de viktigste faktorene når man velger mellom klatrefresing og konvensjonell fresing i CNC-fresing. Grovfresing og finbearbeiding har forskjellige prioriteringer, så de kan kreve forskjellige skjæreretninger.
I CNC-fresing fokuserer grovmaskinering på rask materialfjerning, verktøysikkerhet og prosessstabilitet. Etterbehandling fokuserer på overflatekvalitet, dimensjonsnøyaktighet, gradkontroll og konsistens på den endelige delen.
På grunn av dette brukes konvensjonell fresing ofte til grovfresing under ustabile forhold, mens klatrefresing ofte brukes til finbearbeiding på stivt CNC-freseutstyr.
Grov maskinering
Grovbearbeiding krever at store mengder materiale fjernes raskt og sikkert. Konvensjonell fresing er ofte egnet for grovbearbeiding fordi verktøyet går gradvis inn i skjæret og gir bedre kontroll ved bearbeiding av uregelmessige emner eller høyt materialtillegg.
Denne gradvise skjærebevegelsen bidrar til å redusere plutselig verktøyinngrep, spesielt på materialer med harde overflater, skall, støpehud eller ujevn hardhet. Det er også nyttig når festestivheten ikke er ideell.
Grovfresing krever imidlertid ikke alltid konvensjonell fresing. På moderne stive CNC-maskiner med sterke verktøy og stabile oppstillinger kan klafffresing også brukes til effektiv grovfresing hvis tilbakeslag og skjærebelastning kontrolleres riktig.
Etterbehandling
Finbearbeiding krever bedre overflatefinish, dimensjonsnøyaktighet og kantkvalitet. Klatrefresing foretrekkes vanligvis for finbearbeiding fordi det reduserer friksjon, gir renere spondannelse og reduserer overflateriving.
Når målet er å oppnå snevre toleranser som ±0.01 mm eller overflateruhet under Ra0.8 μm, kan klatrefresing gi mer konsistente resultater på stive CNC-maskiner.
For avanserte komponenter kan en siste klatrefresepassasje redusere grader, forbedre konturnøyaktigheten og redusere behovet for manuell polering eller sekundær etterbehandling.
Etter maskintype
Maskintypen påvirker sterkt om klatrefresing eller konvensjonell fresing er tryggere og mer effektivt. Moderne CNC-maskineringssentre og eldre manuelle maskiner oppfører seg svært forskjellig under skjærekraft.
Høystivhets CNC-maskiner støtter vanligvis stigningsfresing fordi de har sterkere strukturer, bedre matekontroll og kompensasjon for tilbakeslag. Manuelle maskiner eller eldre utstyr kan yte bedre med konvensjonell fresing fordi de er mer følsomme for tilbakeslag.
Før de velger en metode, bør maskinister kontrollere spindelstivhet, bordklaring, fiksturstyrke, servorespons, verktøyholderens kast og skjærebelastning.
Høypresisjons CNC-maskineringssentre
Høypresisjons CNC-maskineringssentre er generelt godt egnet for stigningsfresing. Disse maskinene har vanligvis kuleskruer, servostyring, stigningskompensasjon, sterk spindelstivhet og stabil matingsnøyaktighet.
Klammerfresing på disse maskinene kan støtte høyhastighetsmaskinering, finbearbeiding og jevn batchproduksjon. Den er mye brukt innen luftfart, medisinsk utstyr, presisjonsformer, robotikk og avanserte industrielle komponenter.
Ved maskinering av dyre materialer eller deler med små toleranser kan klatrefresing redusere omarbeiding ved å forbedre overflatefinish, verktøystabilitet og dimensjonal repeterbarhet.
Manuelle eller konvensjonelle fresemaskiner
Manuelle fresemaskiner og eldre konvensjonelle fresemaskiner er ofte bedre egnet for konvensjonell fresing. Disse maskinene kan ha merkbar klaring og begrenset kompensasjonskapasitet.
Ved stigningsfresing kan tilbakeslag føre til at fresemaskinen plutselig trekker i bordet, noe som skaper vibrasjoner, overskjæring eller verktøybrudd. Konvensjonell fresing reduserer denne risikoen fordi skjærekraften virker mot materetningen.
For gammelt utstyr, grovmaskinering og ikke-kritisk toleransearbeid er konvensjonell fresing ofte tryggere og mer forutsigbar.
Behandling av forretningscaseanalyse
Analyse av forretningsmodeller for prosessering bidrar til å koble freseteori med reelle produksjonsbeslutninger. Ulike bransjer har forskjellige prioriteringer, som toleranse, overflateruhet, materialkostnader, gradkontroll, syklustid, verktøyslitasje og pålitelighet av deler.
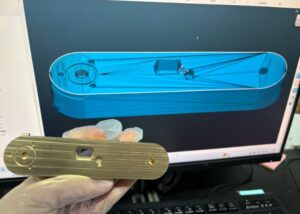
Luftfartkomponenter
For luftfartskomponenter foretrekkes ofte klatrefresing under etterbehandling fordi det gir bedre overflateintegritet, dimensjonsnøyaktighet og verktøylevetid. Rammer i titanlegering, konstruksjonsdeler i aluminium og tynnveggede komponenter drar ofte nytte av stabil sponfjerning og lavere skjærevarme.
Fordi deler til luftfart vanligvis har høy verdi og små toleranser, er maskinstivhet, fiksturdesign og verktøybanekontroll avgjørende. Klatrefresing kan redusere overflateriving og forbedre konsistensen når det kombineres med sterk kjølevæske og optimaliserte skjæreparametere.
For grovfresing av tunge materialer eller ujevne emner kan konvensjonell fresing fortsatt brukes når stabilitet er viktigere enn overflatefinish.
Presisjonsformindustri
I presisjonsformproduksjon brukes klatrefresing ofte i etterbehandlingsoperasjoner for å forbedre glattheten i hulrommet, redusere fresemerker og forkorte poleringstiden. Dette er nyttig for plastsprøytestøpeformer, støpeformer og EDM-kobberelektroder.
Konvensjonell fresing kan brukes under grovbearbeiding for å fjerne materiale på en sikker måte, spesielt ved bearbeiding av hardt støpestål eller uregelmessig materiale. Når materialtillegget blir stabilt, brukes ofte klatrefresing til halvfinish og sluttbearbeiding.
En kombinert strategi bidrar til å balansere verktøyets levetid, overflatekvalitet og produksjonseffektivitet.
Medisinsk utstyr
Medisinsk utstyr krever streng dimensjonskontroll, glatte overflater, gradfrie kanter og stabil prosessrepeterbarhet. Klatrefresing er ofte foretrukket for etterbehandling av medisinske deler som beinskruer, implantatkomponenter, kirurgiske verktøy og presisjonshus.
For titan, rustfritt stål, PEEK og andre medisinske materialer kan klatrefresing redusere varmeoppbygging og overflatedefekter når det brukes med skarpe verktøy og kontrollerte skjæreparametere.
Fordi medisinske komponenter krever høy pålitelighet, må freseretningen samsvare med verktøygeometri, kjølevæskestrategi, krav til overflatefinish og forurensningskontroll.
Praktiske råd og tips
Praktisk freseytelse avhenger av mer enn å velge stigningsfresing eller konvensjonell fresing. Verktøygeometri, skjæreparametere, arbeidsfeste, maskinstivhet, kjølevæske, verktøybanestrategi og operatørkontroller påvirker alle sluttresultatene.
Tips for å stille inn skjæreparametere for stigningsfresing og konvensjonell fresing
Skjæreparametere bør justeres i henhold til materiale, verktøydiameter, verktøybelegg, spindeleffekt, fiksturstivhet og overflatefinishmål. Medfresing og konvensjonell fresing krever vanligvis forskjellige parameterstrategier.
For stigningsfresing brukes ofte høyere spindelhastighet, middels mating, liten skjæredybde og effektiv kjøling for å forbedre finishen og redusere varme. For konvensjonell fresing er litt lavere hastighet, moderat mating, større skjæredybde og kontinuerlig kjøling mer vanlig under grovfresing.
Disse verdiene bør behandles som utgangspunkt, ikke faste standarder. Prøveskjæring og inspeksjon er fortsatt nødvendig før serieproduksjon.
Anbefalte parametere for stigningsfresing
Anbefalte parametere for klatrefresing inkluderer ofte høy spindelhastighet, middels mating, grunn skjæredybde og stabil kjøling. Et typisk startområde kan være 3000–8000 o/min, mating 600–1200 mm/min, aksial skjæredybde 0.5–1 mm og radiell skjærebredde på 50–70 % av verktøydiameteren.
Klatrefresing drar nytte av skarpe verktøy, stiv arbeidsfeste og stabil maskinkontroll. Tvungen kjølevæske eller minimalsmøring kan bidra til å kontrollere varme og forbedre sponavgang.
For etterbehandling kan mindre oversteg og lettere skjærebelastninger forbedre overflateruhet og dimensjonsnøyaktighet.
Anbefalte parametere for konvensjonell fresing
Anbefalte konvensjonelle freseparametere bruker ofte litt lavere spindelhastighet, moderat mating og større skjæredybde for grovfresing. Et typisk startområde kan være 2000–5000 o/min, mating 400–800 mm/min, 1–2 mm aksial skjæredybde og 30–50 % av verktøydiameterens radielle skjærebredde.
Konvensjonell fresing tåler røffere oppstillinger bedre enn klatrefresing, men overdreven varme og friksjon må kontrolleres. Kontinuerlig kjøling bidrar til å redusere oppvarming av arbeidsstykket og slitasje på verktøyet.
For harde materialer, uregelmessige emner eller gamle maskiner kan konservative parametere redusere avskalling og vibrasjon av verktøyet.
Slik unngår du vibrasjonsmerker og skjæresprekker
Vibrasjonsmerker og skjæresprekker kan reduseres ved å forbedre verktøystivheten, optimalisere skjæreparametere og unngå ustabilt verktøyinngrep. Kortere verktøyoverheng, stive holdere, belagte verktøy og stabil fiksering er viktig.
Skjærehastigheten bør unngå resonanssoner. Hvis det oppstår vibrasjoner, kan det å redusere spindelhastigheten, justere matehastigheten, senke skjæredybden eller endre verktøybaneinngrepet bidra til å stabilisere skjæret.
For dype hulrom kan trinnvis kutting eller lagdelt Z-retningsfresing redusere plutselig verktøybelastning. Forhåndsvisning av verktøybanen og inspeksjon av festeanordninger bør fullføres før faktisk maskinering.
Klemming av arbeidsstykker og kontroll av tilbakeslag
Fastspenning av arbeidsstykket og kontroll av tilbakeslag er avgjørende for stabil fresing. Dårlig fastspenning kan forårsake delbevegelse, vibrasjoner, dimensjonsfeil og verktøybrudd.
Et stivt oppsett bør bruke pålitelig posisjonering, nok kontaktflate og balansert klemkraft. For myke materialer som aluminium eller kobber kan beskyttende shims eller myke kjever bidra til å forhindre overflatedeformasjon.
Slark er spesielt kritisk ved stigningsfresing. Eldre maskiner bør testes før stigningsfresing, og kompensasjon bør brukes når det er mulig. Hvis slark ikke kan kontrolleres, er konvensjonell fresing vanligvis tryggere.
Typiske feil og løsninger
Typiske fresefeil inkluderer bruk av klafffresing på maskiner med slakk, for mye mating, bruk av sløve verktøy, dårlig fastspenning av arbeidsstykket og ignorering av kjølevæskekrav. Disse problemene kan føre til avskalling av verktøyet, dårlig overflatekvalitet, verktøyfastsetting eller inkonsekvent delstørrelse.
| Problem | Årsaksanalyse | Løsningsforslag |
| Klatrefreseverktøyflisning | For rask mating, for aggressiv verktøyinngang, dårlig stivhet | Reduser matehastigheten, optimaliser inngangsbanen, forbedrer verktøyholderen |
| Dårlig overflateruhet ved konvensjonell fresing | Verktøyfriksjon, sløv kutter, høy skjæreeffekt | Skift verktøy, reduser inngangshastigheten, legg til etterbehandlingspassasje |
| Verktøy som fester seg eller smører ut | Høy varme, dårlig smøring, uegnet belegg | Forbedre kjølingen, bruk belagte verktøy, juster hastighet og mating |
| Inkonsekvent delstørrelse | Arbeidsstykkeforskyvning, tilbakeslag, termisk avdrift av spindelen | Forsterk festeanordninger, verifiser tilbakeslag, stabiliser temperaturen |
| Burr formasjon | Feil skjæreretning, sløv kant, dårlig utgangsstrategi | Bruk klatringsfinish, slip verktøyet, optimaliser verktøybanen |
Før maskinering er det nyttig å bruke noen minutter på å sjekke festeutstyrets sikkerhet, forhåndsvisning av verktøybanen, matehastigheter, spindelhastighet, kjølevæskeinnstillinger og tilbakeslagstilstand. En kort oppsettsjekk kan forhindre verktøyskade, skraping av deler og kostbar omarbeiding.
Spørsmål og svar
Hva er bedre, konvensjonell eller klatrefresing
I arbeidet mitt foretrekker jeg klatrefresing for de fleste CNC-operasjoner på grunn av den glattere overflaten og den forlengede verktøylevetiden. Det minimerer svingninger i skjærekraften og reduserer varmeoppbygging. På maskiner med merkbar tilbakeslag eller manglende kompensasjonssystemer er imidlertid konvensjonell fresing tryggere og mer stabil. Når presisjonskravene er strengere enn ±0.01 mm, tilbyr klatrefresing overlegen konsistens – spesielt ved maskinering av aluminium eller titanlegeringer.
Hva er ulempene med klatrefresing
Klatrefresing er svært effektivt, men medfører risikoer for maskiner med dårlig kontroll av tilbakeslag. Fresens bevegelse trekker delen inn i verktøyet, noe som potensielt kan forårsake plutselig verktøyinngrep, delforskyvning eller overflateuthuling. Uten riktig tilbakeslagskompensasjon har jeg observert toleransefeil som overstiger 0.05 mm og økt verktøyavskalling, spesielt ved saging av harde materialer som rustfritt stål eller herdet stål.
Hva er fordelene med oppskjæringsfresing
Oppskjæringsfresing, eller konvensjonell fresing, gir bedre kontroll under grovfresing og absorberer vibrasjoner bedre. Jeg velger det ofte når jeg jobber med støpejern, smijern eller herdet stål, der stivhet og verktøystabilitet er viktigere enn overflatekvalitet. Det er spesielt nyttig på gamle eller manuelle maskiner – spesielt når toleransene er over ±0.05 mm og maskineringsstabilitet prioriteres over finish.
Hva er oppfresing og nedfresing
Oppfresing (konvensjonell) tvinger verktøyet mot materetningen, noe som øker verktøyets jevnhet og absorberer støt – ideelt for grovfresing eller ustabile oppstillinger. Nedfresing (klatrefresing) trekker verktøyet med materetningen, noe som gir renere overflater og redusert verktøyslitasje. For aluminium, kobber og teknisk plast velger jeg klatrefresing, for slipende eller høymotstandsdyktige metaller, mens konvensjonell fresing unngår forvrengning forårsaket av tilbakeslag.
Hva er tilbakeslag i nedfresing
Slark i stigningsfresing refererer til mekanisk slark mellom komponenter som ledeskruer eller gir. Hvis det ikke korrigeres, kan det føre til uregelmessig verktøybevegelse, vibrasjon og dimensjonale unøyaktigheter. I verkstedet mitt har vi målt slarkverdier opptil 0.03 mm på aldrende maskiner – mer enn nok til å ødelegge deler med tett toleranse. Derfor verifiserer jeg alltid slarkkompensasjon før jeg bruker stigningsfresing i kritiske operasjoner.
Konklusjon
Medfresing og konvensjonell fresing er ikke bare bedre eller dårligere enn hverandre. De er to forskjellige fresestrategier som bør velges i henhold til maskinens stivhet, tilbakeslagskontroll, materialtype, maskineringstrinn, krav til overflatefinish og toleransmål. Medfresing er mer egnet for moderne stive CNC-maskiner, finbearbeiding, høyhastighetsmaskinering og deler som krever bedre overflatefinish og verktøylevetid. Konvensjonell fresing er mer egnet for eldre maskiner, grovfresing, ustabile emner og situasjoner der skjærestabilitet er viktigere enn endelig overflatekvalitet.
Hos TiRapid tilbyr vi presisjons-CNC-maskineringstjenester for tilpassede metall- og plastkomponenter. Hvis prosjektet ditt krever fresing, dreiing, boring, utboring, gjenging, overflatebehandling eller CNC-maskinering med tette toleranser, kan vårt ingeniørteam hjelpe deg med å gjennomgå materialoppførsel, maskineringsmetode, fixturstabilitet, toleransekontroll og produksjonsgjennomførbarhet for å støtte pålitelig delkvalitet og effektiv produksjon.
















