
Maskinering av messing er allment verdsatt for sin utmerkede maskinbarhet, korrosjonsbestandighet og attraktive utseende. Det brukes ofte til å produsere presisjonsdeler innen bilindustrien, luftfart, medisin og elektriske applikasjoner. Denne artikkelen belyser viktige hensyn ved maskinering av messing, inkludert maskineringsteknikker, viktige parametere, overflatebehandlinger og typiske utfordringer.
Hva er messing
Messing er en kobber-sinklegering som er mye brukt i CNC-maskinering takket være dens utmerkede maskinbarhet, stabilitet og elektriske egenskaper. Med lav skjæremotstand og høy presisjonskapasitet er den ideell for produksjon av komponenter innen elektronikk, bilindustrien, medisin og dekorativ industri.
Messing egnethet Feller CNC-maskinering
Messing er et av de mest CNC-vennlige metallene på grunn av dets duktilitet, lave friksjonskoeffisient og stabile mikrostruktur. Maskinbarhetsgraden er 100 % av grunnlinjen (C360), betydelig høyere enn aluminium (~70 %) eller rustfritt stål (~50 %).
Egnethetspunkter:
Overlegen skjæreytelse: Lav skjæremotstand muliggjør høyhastighetsmating (400–600 SFM), noe som reduserer syklustiden samtidig som små toleranser opprettholdes.
Dimensjonsstabilitet: Minimal deformasjon under maskinering gjør messing egnet for intrikate og tynnveggede deler. Jeg maskinerte en gang et 0.8 mm tykt messinghus ved 12 000 o/min med utmerket stabilitet.
Høy elektrisk ledningsevne: Ideell for terminaler, kontakter og sensorhus.
Utmerket korrosjonsbestandighet: Egnet for rørleggerkomponenter, ventiler og utendørs maskinvare.
Fordeler Of Messing ICNC-maskinering
Utmerket bearbeidbarhet
Lav skjærekraft øker verktøyets levetid med 30–50 %.
Oppnåelige overflatefinisher varierer fra Ra 0.4–1.6 μm med riktig verktøy.
Metallfjerningshastigheten for C360-messing er 2–3 ganger høyere enn for rustfritt stål.
Raskere maskineringssykluser
Tillater høyere matinger og hastigheter:
Skjærehastighet: 400–600 SFM
Matingshastighet: 0.005–0.015 IPR
I én produksjonsbatch reduserte erstatning av aluminium med messing syklustiden med 22 %.
Overlegen overflatekvalitet
Messing gir naturlig glatte overflater, mange deler krever ingen sekundær polering.
Dimensjonal stabilitet
Høy varmeledningsevne reduserer varmeoppbygging og minimerer deformasjon.
Ideell for presisjonsdeler som ventilkjerner, terminaler, mikrogir og kontakthus.
Kostnadseffektivitet
Raskere maskinering + lang levetid = 15–30 % lavere produksjonskostnader.
Mer økonomisk enn rustfritt stål og andre harde metaller.
Eiendommer Of Messing Feller CNC-maskinering
Messingbearbeiding drar nytte av materialets utmerkede elektriske og termiske ledningsevne, noe som gjør det ideelt for varmeavledning og elektriske kontaktdeler. Sink forbedrer korrosjonsmotstanden i fuktighets- eller saltmiljøer, mens høy duktilitet støtter komplekse geometrier. Selv om messing ikke er like sterk som stål, tilbyr den en balansert styrke-hardhetsprofil som passer for mange generelle bruksområder.
| Eiendomskategori | Nøkkelparameter | Typiske verdier | Søknadsfokus |
| Elektrisk Strømføringsevne | Elektrisk konduktivitet (IACS %) | 25–28 % IACS | Elektriske kontakter, terminaler, kontakter |
| Termisk ledningsevne | Termisk ledningsevne (W/m·K) | 105–125 W/m·K | Kjøleribber, termiske overføringskomponenter |
| Korrosjon Resistance | Korrosjonsgrad | Høy (egnet for fuktige eller marine miljøer) | Rørleggerutstyr, ventiler, maritim maskinvare |
| Smidbarhet / Duktilitet | Forlengelse (%) | 25-45% | Dyptrukne deler, bøyde komponenter, formede former |
| Styrke | Strekkstyrke (MPa) | 250–500 MPa | Strukturelle deler, bærende komponenter |
| Hardhet | Hardhet (HRB) | 60–90 HRB | Slitasjekomponenter, gjengede deler, presisjonspasninger |
Hva er Vanlige messinglegeringer brukt i CNC-maskinering
Ulike messinglegeringer gir unike fordeler når det gjelder maskinbarhet, styrke, korrosjonsbestandighet og kostnad. Å forstå disse forskjellene hjelper ingeniører med å velge det beste materialet for bruksområdet sitt, noe som forbedrer maskineringseffektiviteten, reduserer kostnader og sikrer optimal ytelse for CNC-maskinerte deler.
C360 – Friskjærende messing
C360 inneholder rundt 3 % bly, noe som gir den eksepsjonell maskinbarhet og gjør den til den mest brukte messinglegeringen for CNC-dreiing.
Viktige egenskaper:
~60 % Cu, ~35 % Zn
2.5–3 % Pb for overlegen maskinbearbeidbarhet
Strekkfasthet: ~350 MPa
25–40 % raskere maskinering enn C260
Beste applikasjoner:
Skruer, ventiler, elektriske kontakter, dreiedeler i stort volum.
I ett prosjekt som involverte over 10 000 dreide deler, reduserte optimalisering av skjærehastigheten den totale maskineringstiden med 38 %.
C260 – Messing (patronmessing)
C260, kjent som 70/30 messing, tilbyr enestående duktilitet, noe som gjør den ideell for kaldforming og bøying.
Viktige egenskaper:
~70 % Cu, ~30 % Zn
Strekkfasthet: ~310 MPa
Forlengelse: ≥ 30 %
Blyfri og mer miljøvennlig
Beste applikasjoner:
Elektriske hus, klips, maskinvare, dekorative deler.
Vi anbefaler ofte C260 for stemplede komponenter fordi formbarheten er bedre enn C360.
C464 – Messing av sjømannen
C464 inneholder ~1 % tinn, noe som forbedrer korrosjonsmotstanden i sjøvann betydelig.
Viktige egenskaper:
~60 % Cu, ~39 % Zn, 1 % Sn
Strekkfasthet: ~450 MPa
Utmerket motstand mot avzinking og saltvannskorrosjon
Beste applikasjoner:
Marinepropeller, ventiler, lagre, varmevekslere.
I marinepumpeprosjekter vi støttet, doblet C464 levetiden sammenlignet med standard messing.
C220 – Kommersiell bronse
C220 inneholder over 90 % kobber, noe som gir den en rødlig tone og utmerket korrosjonsbestandighet med god styrke.
Viktige egenskaper:
~90 % Cu, ~10 % Zn
Strekkfasthet: ~275 MPa
Utmerket bøye- og sveiseevne
Beste applikasjoner:
Dekorativ maskinvare, arkitektoniske komponenter, pregede paneler, deler til musikkinstrumenter.
Den fyldigere fargen gjør C220 til et populært valg for eksklusive estetiske produkter.
Hvilke forbehandlingstrinn kreves før CNC-messingmaskinering
Riktig forberedelse er viktig før du starter messingmaskinering, ettersom forskjellige messinglegeringer (C360, C260, C464, C220) varierer i maskinbarhet, hardhet og duktilitet. Effektiv forbehandling reduserer verktøyslitasje, forhindrer deformasjon av deler, forbedrer stabiliteten og sikrer resultater av høy kvalitet. Nedenfor finner du en profesjonell og praktisk sjekkliste for viktige trinn før maskinering.
Legeringsidentifikasjon og -sertifisering
Ulike messingkvaliteter oppfører seg forskjellig under maskinering.
Nøkkeltrinn:
Bekreft C360 frittskjærende messing (beste maskinbearbeidbarhet, 2.5–3 % bly).
Bekreft C260 messing (høy duktilitet, men lavere maskinbarhet).
Bekreft C464 Naval Brass (tinnforsterket korrosjonsbestandighet, vanskeligere å skjære).
Be om materialtestsertifikater og utfør sammensetningsverifisering.
Stressavlastende utglødning
Restspenning fra ekstrudering eller tegning kan forårsake deformasjon under maskinering.
Typiske forhold:
Temperatur: 250–300°C
Holdetid: 1–2 timer
Ideell for tynnveggede, lange aksler og høypresisjons messingkomponenter.
Rengjøring og avfetting
Rengjøring av materialet forbedrer festestabiliteten og reduserer oppbygging av kant.
Metoder:
Alkohol- eller etanolserviett
Mild alkalisk rengjøring
Ultralydrengjøring for presisjonsdeler
Forhåndsskjæring og planlegging av tillatte deler
Riktig materialstørrelse reduserer avfall og maskineringstid.
Anbefalte kvoter:
Flatetillegg: 0.3–0.5 mm
Ytre kontur: 0.5–1.0 mm
C360 trenger mindre, C260/C464 krever mer stabilitet.
Hardhet og materialuniformitetskontroll
Variasjoner i hardhet påvirker spondannelse og overflatefinish.
Typisk hardhet:
C360: ~78 HRB
C260: ~70 HRB
C464: 80–90 HRB
Forberedelse av festeanordninger
Messing er mykt og utsatt for deformasjon.
Anbefalinger:
Bruk myke kjever eller beskyttende shims
Bruk vakuumarmaturer for tynne vegger
Bruk bakdokkestøtte for lange deler
Oppsett av kjølevæske og smøring
Messingmaskiner er raske, men drar fortsatt nytte av kjøling.
Anbefalte væsker:
Vannløselig kjølevæske
Lett skjæreolje for overlegen finish
Tørrskjæring akseptabelt for C360 under lav belastning
CAM-simulering og verktøybaneoptimalisering
Messing tillater høyt turtall, så programmeringen må optimaliseres.
sjekkliste:
Bruk HSM / adaptive verktøybaner
Øk skjærehastigheten og matingen for C360
Reduser sidekrefter for tynnveggede messingdeler
Viktige parametere å vurdere ved CNC-maskinering av messing
Ved maskinering av messing påvirker optimalisering av skjærehastighet, matehastighet, verktøyvalg og skjæredybde direkte finishkvalitet, nøyaktighet, verktøylevetid og maskineringsstabilitet. Siden legeringer som C360, C260 og C464 varierer i hardhet, duktilitet og blyinnhold, er finjustering av disse parameterne viktig.
Skjærehastighet
Skjærehastighet er en primær faktor som påvirker maskineringseffektivitet og overflateintegritet.
Anbefalte skjærehastigheter:
C360: 350–600 SFM (106–183 m/min)
C260: 250–450 SFM (76–137 m/min)
Ingeniørprinsipp:
Messing tillater høye skjærehastigheter på grunn av lav friksjon og god spondannelse, men overdreven varme kan akselerere verktøyslitasje.
Ekte eksempel:
Økning av skjærehastigheten fra 300 til 500 SFM under C360-kontaktmaskinering reduserte syklustiden med 22 % og forbedret overflatefinishen fra Ra 1.2 μm til 0.6 μm.
Optimalisering av matehastighet
Matehastigheten påvirker sponbrudd, graddannelse og dimensjonal repeterbarhet.
Anbefalte fôringshastigheter:
Etterbehandling: 0.03–0.08 mm/omdreining
Grovfresing: 0.08–0.20 mm/omdreining
Prinsipp:
For lav mating forårsaker gnissing og grader, for høy mating gir synlige verktøymerker.
Ingeniørtips:
For dype lommer, opprettholde en stabil mating for å unngå verktøyvibrasjoner og avrunding av kantene.
Finmaskinering og verktøyvalg
Riktig verktøygeometri bestemmer nøyaktighet og overflatelysstyrke.
Beste verktøyalternativer:
Materiale: Ubelagt karbid
Geometri: 10–20° hellingsvinkel, skarpe kanter, polerte riller
Endefreser: 2–3 rifler med 40° spiralvinkel
Hvorfor dette fungerer:
Messing foretrekker skarpe, ubelagte verktøy, da belegg kan skape ekstra friksjon.
Eksempel på resultat:
En ubelagt hardmetallfres med 3 skjær reduserte ruheten på C260-delene fra Ra 1.6 μm til 0.4 μm.
Skjæredybde og Stepover-kontroll
Skjæredybde og oversteg må være presise for å unngå vibrasjoner og oppnå fine overflater.
Anbefalt skjæredybde (DOC):
Grovfresing: 0.5–1.5 mm
Etterbehandling: 0.1–0.4 mm
Anbefalt overgang:
Etterbehandling: 10–30 % av verktøydiameteren
Prinsipp:
Mindre oversteg forbedrer overflatefinishen og reduserer skjellmerker.
Praktisk eksempel:
Bruk av 15 % stepover på C360-dekordeler ga en nesten speilblank «som-maskinert» finish uten polering.
Alternativer for overflatefinish Feller CNC-maskinert messing
Overflatebehandling er viktig i messingmaskinering fordi det direkte påvirker utseende, korrosjonsbestandighet, slitasje og langsiktig holdbarhet. Riktig overflatebehandling forbedrer estetikken, forbedrer beskyttelsen og optimaliserer funksjonell ytelse etter CNC-prosessering.
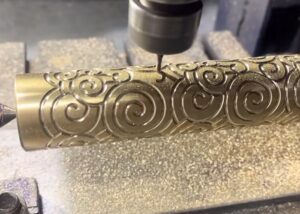
polering
Polering er en av de vanligste etterbehandlingsmetodene for messing, som brukes for å oppnå et glatt, lyst og speilblankt utseende.
Viktige punkter:
Oppnåelig ruhet : Ra 0.2–1.2 μm
Bruksområder : luksusvare, belysningskomponenter, dekorative deler
Slik fungerer det : slipemidler fjerner mikrodefekter for å forbedre refleksjonsevnen
Fordeler : forbedrer utseendet og øker korrosjonsmotstanden noe
Eksempel:
For dekorative C360-messingkomponenter av høy kvalitet kan flertrinnspolering redusere overflateruheten fra 32 Ra til omtrent 8 Ra.
Pulverlakkering og galvanisering
Belegg og plating gir ekstra beskyttelse og forbedrer utseendet for ytelsesorienterte applikasjoner.
Vanlige platingmetaller:
Nikkel – høy hardhet og slitestyrke
Krom – speilblank overflate, sterk korrosjonsbestandighet
Gull/sølv – førsteklasses elektronisk eller dekorativ bruk
Fordeler med pulverlakkering:
3–5 ganger høyere korrosjonsbestandighet
Tilpassbare farger
Bruksområder:
Elektronikk, marin maskinvare, medisinsk utstyr, korrosjonskritiske deler
Sliping og polering
Honing gir kontrollerte mikroteksturer for forbedret funksjonell ytelse.
Nøkkelegenskaper:
Produserer kryssskraveringsmønster
Typisk ruhet : Ra 0.4–0.8 μm
Forbedrer smøring og dimensjonskonsistens
Bruk tilfeller:
Hydrauliske deler, glidemekanismer, ventilhus, presisjonsboringer
sandblåsing
Sandblåsing skaper en ren, matt overflate eller forbedrer beleggets heft.
detaljer:
Mediealternativer : glassperler, granat
Ruhetsområde : Ra 1.5–4.0 μm
Fjerner maskineringsmerker og sikrer jevn tekstur
Bruksområder:
Dekorative matte overflater, forbehandling før belegg, lett avgrading
Vanlige utfordringer In Messingmaskinering Zog hvordan To Løs dem
Selv om messing er kjent for sin utmerkede maskinbarhet, kan variasjoner mellom legeringer som C360, C260 og C464 skape utfordringer under CNC-maskinering. Problemer som akselerert verktøyslitasje, varmeakkumulering og overflatedefekter kan påvirke nøyaktighet, finishkvalitet og verktøylevetid negativt.
Utfordringer med verktøyslitasje
Problemoversikt
Høyhastighetsmaskinering av blyholdige legeringer (f.eks. C360) kan fortsatt forårsake gradvis slitasje på flanke- og helleflatene.
Hardere messingtyper som C260 og C464 akselererer verktøyslitasje, spesielt i dype kutt eller kontinuerlig dreiing.
Løsninger
Bruk hardmetallverktøy med høy hardhet og slitestyrke.
Øk sponvinkelen og hold skarpe skjærekanter for å minimere vedheft og friksjon.
Kjør høyere skjærehastigheter med moderate matingshastigheter, noe som reduserer dannelse av oppbygde egger.
Påfør MQL eller kjølevæsketåke for å redusere temperatur og friksjon uten overkjøling.
Problemer med varmeutvikling og kjøling
Problemoversikt
Messing leder varme godt, men det dannes fortsatt lokale varmepunkter under høyhastighets- eller dypkuttmaskinering.
For mye varme forårsaker dimensjonsdrift, mykgjøring av verktøyet eller mikroskalling av skjæreeggen.
Løsninger
Oppretthold kontinuerlige verktøybaner for å unngå gjentatte varmetopper ved gjeninnkobling.
Reduser skjæredybden (DOC) og overstep for stabil varmefordeling.
Bruk høytrykkskjølevæske eller MQL for å kjøle ned skjæresonen direkte.
Optimaliser verktøybaner ved hjelp av HEM (høyeffektiv maskinering) for å redusere belastning og varmekonsentrasjon.
Kontroll av overflatefeil
Problemoversikt
Vanlige overflatefeil inkluderer:
grader
Rivning
Chatter-merker
Disse problemene er vanligvis forårsaket av sløve verktøy, lav mating, maskinvibrasjon eller feil skjæreparametere.
Løsninger
Øk matehastigheten for å unngå at materialet rives opp på grunn av friksjon.
Bruk skarpe kuttere og skift innsatser regelmessig for å minimere dannelse av grader.
Reduser vibrasjon ved å forsterke festeanordninger og minimere verktøyoverheng.
Legg til lette avfasninger for å redusere tiden brukt på sekundær avgrading.
Hva Applikasjoner Er egnet Feller CNC-maskinerte messingdeler
CNC-maskinerte messingdeler er mye brukt på grunn av sin utmerkede maskinbarhet, korrosjonsbestandighet og estetikk. Innen bilindustrien og elektriske applikasjoner gir messing styrke og høy konduktivitet for komponenter som radiatorkjerner og kontakter. Det er også verdsatt innen luftfart og medisin for presisjon og antimikrobiell ytelse.
| Søknad | Bruk sak | Nøkkelegenskaper |
| Bil- og elektrobransjen | Messing brukes i bilkomponenter som radiatorkjerner og elektriske kontakter. | Styrke, korrosjonsbestandighet, konduktivitet |
| Luftfart og medisin | Messing brukes i luftfart til høypresisjonsdeler og i medisin til antimikrobielle kirurgiske instrumenter. | Presisjon, styrke, antimikrobielle egenskaper |
| Dekorativ og arkitektonisk | Messing brukes i dekorative og arkitektoniske elementer som dørhåndtak og inventar. | Estetisk tiltrekning |
| Rørleggerarbeid og oppvarming | Messing er mye brukt til rørleggerkomponenter som kraner, ventiler og beslag på grunn av korrosjonsbestandighet og holdbarhet. | Korrosjonsbestandighet, holdbarhet |
| Musikkinstrumenter | Messing brukes i produksjon av musikkinstrumenter som trompeter, saksofoner og tromboner på grunn av sine akustiske egenskaper. | Akustiske egenskaper, formbarhet |
| Marin industri | Messing brukes i marine komponenter som propeller, foringer og beslag på grunn av dens motstand mot saltvannskorrosjon. | Korrosjonsbestandighet, styrke |
| Industriell og hydraulisk | Messing brukes til hydrauliske beslag og ventiler på grunn av holdbarheten og maskinbearbeidbarheten i høytrykksmiljøer. | Holdbarhet, høy maskinbearbeidbarhet |
| Consumer Electronics | Messing brukes i kontakter, brytere og terminaler i forbrukerelektronikk på grunn av sin utmerkede ledningsevne. | Elektrisk ledningsevne, maskinbarhet |
| Energibransjen | Messing brukes i energisystemer som kraftoverførings- og distribusjonskomponenter på grunn av sin styrke og konduktivitet. | Styrke, konduktivitet, holdbarhet |
| Smykker og mote | Messing brukes i smykker og motetilbehør på grunn av sin estetiske verdi og enkle forming. | Estetisk appell, formbarhet |
Spørsmål og svar
Er messing Good Feller maskinering?
Ja, messing er et utmerket materiale for maskinering på grunn av sin høye maskinbarhet, lave friksjon og enkle skjæring. Med en maskinbarhetsvurdering på 100 (med C360-messing som standard) muliggjør messing rask materialfjerning og minimal verktøyslitasje. Dens duktilitet, korrosjonsbestandighet og evne til å formes til intrikate former gjør den ideell for CNC-maskinering, spesielt for deler som krever høy presisjon og komplekse design i bransjer som elektronikk, bilindustri og rørleggerarbeid.
Hva Is The Msmerter Tolerans Feller messing?
Den typiske maskineringstoleransen for messingdeler varierer fra ±0.001″ (0.025 mm) til ±0.005″ (0.127 mm), avhengig av kompleksitet og bruksområde. For høypresisjonsapplikasjoner, for eksempel elektriske kontakter eller luftfartskomponenter, kan strengere toleranser på ±0.0005″ (0.0127 mm) oppnås. Toleransen avhenger av faktorer som messinglegeringen som brukes, maskineringsmetode, verktøyets tilstand og delens geometri. Regelmessige kvalitetskontroller og optimaliserte maskineringsparametere kan sikre best mulig toleranse for messingdeler.
Hvorfor Is Bspyle Mmalm Mtålelig Than Bbronse?
Messing er mer formbar enn bronse, hovedsakelig på grunn av sammensetningen. Messing består av kobber og sink, hvor sinkinnholdet gjør legeringen mykere og lettere å maskinere. Dette gjør at messing enkelt kan formes uten å sprekke. På den annen side er bronse en kobber- og tinnlegering, hvor tinninnholdet øker hardheten og styrken, noe som resulterer i redusert formbarhet. Som et resultat er messing mer egnet for applikasjoner som krever intrikat forming, mens bronse er bedre for styrke og holdbarhet.
Hvorfor Is Bspyle Harder Than Eiher Of Its Ckomponenter?
Messing er hardere enn de individuelle komponentene, kobber og sink, på grunn av legeringsprosessen, som skaper en fast løsning som styrker materialet. Sinkinnholdet i messing danner en krystallinsk struktur som forbedrer den totale hardheten sammenlignet med rent kobber. I tillegg reduserer tilstedeværelsen av sink kobberets formbarhet, noe som gjør legeringen stivere og mer motstandsdyktig mot deformasjon. Messings hardhet kan også påvirkes av det spesifikke forholdet mellom kobber og sink, der høyere sinkinnhold vanligvis øker hardheten samtidig som det reduserer duktiliteten noe.
Hva Are Some Tips For Msmerter Bspyle Ckomponenter?
Ved maskinering av messingkomponenter er det viktig å bruke skarpe hardmetallverktøy for økt holdbarhet og bedre overflatefinish. Oppretthold optimale skjærehastigheter, vanligvis fra 80 til 150 SFM (overflatefot per minutt), avhengig av messinglegeringen. Bruk moderate matehastigheter for å unngå verktøyslitasje og overflatedefekter. Bruk passende kjølemetoder, for eksempel luft eller skjærevæsker, for å håndtere varmegenerering og redusere materialforvrengning. Overvåk verktøyets tilstand regelmessig og juster maskineringsparametrene for å opprettholde delkvalitet og effektivitet.
Konklusjon
CNC-maskinering av messing tilbyr fordeler som enkel maskinering, korrosjonsbestandighet og estetisk appell, noe som gjør den ideell for ulike bransjer. Ved å forstå messingens egenskaper og velge riktige legeringer, verktøy og overflater, kan du sikre resultater av høy kvalitet. Enten det er innen bilindustrien, luftfart eller dekorative applikasjoner, gir CNC-maskinering en pålitelig og kostnadseffektiv løsning for presisjonskomponenter. Optimaliser maskineringsparametrene dine og følg beste praksis for å oppnå effektivitet, holdbarhet og presisjon. Klar til å maksimere messingmaskineringsmulighetene dine? La oss snakke om hvordan vi kan hjelpe!















