
CNC စက်ပြင်ခြင်းတွင် တင်းကျပ်သော သည်းခံနိုင်စွမ်းကို ရရှိရန်ဆိုသည်မှာ ကိရိယာ၏ တိမ်းစောင်းမှုမှ အပူချိန်ပြောင်းလဲမှုအထိ အသေးငယ်ဆုံးသော သွေဖည်မှုများကို ထိန်းချုပ်ခြင်းနှင့်သာ သက်ဆိုင်ပါသည်။ ကျွန်ုပ်၏နေ့စဉ်အလုပ်တွင် တင်းကျပ်သော သည်းခံနိုင်စွမ်း ပရောဂျက်များကို မည်သို့ချဉ်းကပ်သည်ကို သင့်အား ရှင်းပြပါမည်။ သင်သည် အာကာသယာဉ်အစိတ်အပိုင်းများ သို့မဟုတ် ဆေးဘက်ဆိုင်ရာ အစားထိုးပစ္စည်းများကို ပြုလုပ်နေသည်ဖြစ်စေ တင်းကျပ်သော သည်းခံနိုင်စွမ်း CNC စက်ပြင်ခြင်းတွင် ဂရုတစိုက်စီစဉ်ခြင်း၊ မှန်ကန်သောကိရိယာများ၊ ပတ်ဝန်းကျင်ထိန်းချုပ်မှုနှင့် အရည်အသွေးစစ်ဆေးခြင်း လိုအပ်ပါသည်။
စက်ပိုင်းဆိုင်ရာ ခံနိုင်ရည်ရှိမှုများဆိုတာ ဘာတွေလဲ
စက်ပိုင်းဆိုင်ရာ ခံနိုင်ရည်ရှိမှုသည် ထုတ်လုပ်ထားသော အစိတ်အပိုင်းတစ်ခုသည် ၎င်း၏ သတ်မှတ်ထားသော ဒီဇိုင်းအရွယ်အစားမှ မည်မျှ သွေဖည်နိုင်သည်ကို သတ်မှတ်ပေးသည်။ ၎င်းသည် သင့်လျော်သော အံဝင်ခွင်ကျဖြစ်မှု၊ လုပ်ဆောင်နိုင်စွမ်းနှင့် ရေရှည်စွမ်းဆောင်ရည်ရရှိရန်အတွက် မရှိမဖြစ်လိုအပ်သည်။ ခံနိုင်ရည်အမျိုးအစားများ၊ စံနှုန်းများနှင့် ပစ္စည်းစွမ်းရည်များကို သိရှိခြင်းသည် အင်ဂျင်နီယာများအား သတင်းအချက်အလက်အပြည့်အစုံဖြင့် ကုန်ကျစရိတ်သက်သာသော ထုတ်လုပ်မှုဆုံးဖြတ်ချက်များချရန် ကူညီပေးသည်။
CNC မှာ Tight Tolerance ဆိုတာ ဘာလဲ
သတ္တုများအတွက် တင်းကျပ်သော သည်းခံနိုင်မှု အတိုင်းအတာများ
စံတင်းကျပ်သောသည်းခံမှု: ±0.01 မီလီမီတာ
မြင့်မားသောတိကျမှု: ±0.005 မီလီမီတာ
အာကာသ/ဆေးဘက်ဆိုင်ရာအဆင့်: ±၀.၀၀၂–၀.၀၀၃ မီလီမီတာ
အလွန်တိကျမှု- ±၀.၀၀၁ မီလီမီတာ
ပလတ်စတစ်များအတွက် တင်းကျပ်သော သည်းခံနိုင်မှု အတိုင်းအတာများ
အပူချဲ့ထွင်မှုနှင့် ပြောင်းလွယ်ပြင်လွယ်ရှိမှုကြောင့်-
ယေဘုယျတင်းကျပ်သောသည်းခံနိုင်စွမ်း: ±၀.၀၂–၀.၀၅ မီလီမီတာ
အင်ဂျင်နီယာပလတ်စတစ် (PEEK/POM): ±0.01 မီလီမီတာအထိ
ဥပမာ- ဆေးဘက်ဆိုင်ရာ အာရုံခံကိရိယာအတွက် PEEK အိမ်ရာသည် မိုက်ခရိုအီလက်ထရွန်းနစ်ပစ္စည်းများကို ကောင်းစွာတပ်ဆင်ရန်အတွက် ±0.01 မီလီမီတာ လိုအပ်သည်။
အသေးစားထုတ်လုပ်မှု သည်းခံနိုင်မှု
CNC မိုက်ခရို စက်ဖြင့်ပြုလုပ်ခြင်း : ±0.002–0.005 မီလီမီတာ
မိုက်ခရို EDM: ±0.001 မီလီမီတာ
အလွန်မြန်ဆန်သော လေဆာ စက်ဖြင့် ပြုပြင်ခြင်း- ~1 µm
အင်ဂျင်နီယာစံနှုန်းများနှင့် ခံနိုင်ရည်အဆင့်များ
ISO 2768 သည်းခံနိုင်စွမ်း အမျိုးအစားများ
f – Fine : တိကျသော သတ္တုစက်ဖြင့် ပြုပြင်ခြင်း
m – အလတ်စား : စံ CNC စက်ဖြင့် ပြုလုပ်ခြင်း (TiRapid မူရင်း)
ဂ – ကြမ်းတမ်းသော : ဂဟေဆက်ထားသော နှင့် ဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းများ
v – အလွန်ကြမ်းသော အစိတ်အပိုင်းများ- ကြမ်းတမ်းသော သို့မဟုတ် ကြိုတင်စက်ဖြင့်ပြုလုပ်ထားသော အစိတ်အပိုင်းများ
IT အဆင့်များနှင့် တင်းကျပ်သော သည်းခံမှု
IT6–IT7 = တင်းကျပ်သော သည်းခံနိုင်စွမ်း (±0.006–0.01 မီလီမီတာ)
IT8–IT10 = ပုံမှန်တိကျမှု
IT11–IT13 = အထွေထွေ စက်ပြင်ခြင်း
ပစ္စည်းအခြေခံ သည်းခံနိုင်စွမ်း
အလူမီနီယမ်၊ ကြေးဝါ → အလွန်တင်းကျပ်သော သည်းခံနိုင်စွမ်းများအတွက် အကောင်းဆုံး
သံမဏိ၊ တိုက်တေနီယမ် → အပူဒဏ်ပိုမိုခံရသောကြောင့် စက်ဖြင့်ပြုပြင်ရန်ခက်ခဲသည်
ပလတ်စတစ်များ → အပူရွေ့လျားမှု မြင့်မားခြင်း၊ ပိုမိုကျယ်ပြန့်သော ခံနိုင်ရည်ရှိမှုကို အကြံပြုထားသည်
ဥပမာ- PTFE အဆို့ရှင်ကိုယ်ထည်သည် ထုတ်လုပ်မှုတိုးတက်စေရန်အတွက် ±0.01 mm မှ ±0.03 mm အထိ သည်းခံနိုင်စွမ်းလျှော့ချရန် လိုအပ်သည်။
ဘာကြောင့် Tight-Tolerance CNC Machining က အရေးကြီးတာလဲ
ပိုမိုကောင်းမွန်သော အံဝင်ခွင်ကျဖြစ်မှုနှင့် လုပ်ဆောင်နိုင်စွမ်း ယုံကြည်စိတ်ချရမှု
တင်းကျပ်သော သည်းခံနိုင်စွမ်းများသည် ချောမွေ့စွာ တပ်ဆင်ခြင်းကို သေချာစေပြီး တုန်ခါမှု၊ ချည်နှောင်မှု သို့မဟုတ် အလွန်အကျွံ ဟောင်းနွမ်းမှုကို ကာကွယ်ပေးသည်။
အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှုတစ်လျှောက်တွင် တသမတ်တည်းရှိမှု
သူတို့သေချာသည်-
ပြန်လုပ်ပါ
အပိုင်းအစတွေ လျော့သွားတယ်။
တည်ငြိမ်သောအရည်အသွေး
ဘေးကင်းရေး၊ လိုက်နာမှုနှင့် အသိအမှတ်ပြုလက်မှတ်လိုအပ်ချက်များ
အာကာသနှင့် ဆေးဘက်ဆိုင်ရာစက်ပစ္စည်းများကဲ့သို့သော စက်မှုလုပ်ငန်းများသည် AS9100၊ ISO 9001 နှင့် အခြားစံနှုန်းများနှင့် ကိုက်ညီစေရန် တည်ငြိမ်သော သည်းခံမှုထိန်းချုပ်မှုကို လိုအပ်သည်။
သက်တမ်းပိုရှည်ပြီး ပစ္စည်းကိရိယာယုံကြည်စိတ်ချရမှု
တိကျမှုသည် ပွတ်တိုက်မှုနှင့် အပူချိန်ပုံပျက်ခြင်းကို လျှော့ချပေးပြီး အစိတ်အပိုင်းများ၏ သက်တမ်းကို တိုးချဲ့ပေးကာ စနစ်တည်ငြိမ်မှုကို တိုးတက်ကောင်းမွန်စေပါသည်။
အဆိုပါဘာတွေလဲ အဓိကအချက်များ Fသို့မဟုတ် တင်းကျပ်သော သည်းခံနိုင်စွမ်း တိကျမှုကို ရရှိခြင်း
တင်းကျပ်သော သည်းခံနိုင်စွမ်းများ ရရှိခြင်းသည် အကောင်းဆုံးဖြစ်အောင် ဒီဇိုင်းဆုံးဖြတ်ချက်များ၊ ပစ္စည်းအပြုအမူထိန်းချုပ်မှု၊ စက်စွမ်းရည်များ၊ အလုပ်ချိန်၊ ဖြတ်တောက်သည့်ကိရိယာများ၊ အလုပ်ရုံပတ်ဝန်းကျင်နှင့် အဆင့်မြင့်စစ်ဆေးရေးစနစ်များ၏ ရလဒ်ဖြစ်သည်။ ဤအချက်များ အတူတကွ လုပ်ဆောင်သောအခါ ထုတ်လုပ်သူများသည် တသမတ်တည်း တိကျမှုကို ပေးစွမ်းနိုင်ပြီး၊ စွန့်ပစ်ပစ္စည်းများကို လျှော့ချနိုင်ကာ အရည်အသွေးကို ကုန်ကျစရိတ်ထိရောက်မှုနှင့် ဟန်ချက်ညီစေနိုင်သည်။
လုပ်ငန်းစဉ်စီမံကိန်းနှင့် ဒီဇိုင်း
တင်းကျပ်သော ခံနိုင်ရည်များကို ဒီဇိုင်းအဆင့်မှစ၍ မှန်ကန်စွာ သတ်မှတ်ရမည်ဖြစ်ပြီး၊ စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း နောက်ပိုင်းတွင် အတင်းအကျပ် မလုပ်ရပါ။
သည်းခံနိုင်စွမ်းအပိုင်းအခြားများကို ကျိုးကြောင်းဆီလျော်စွာ သတ်မှတ်ပါ
ဖောက်သည်များစွာသည် အစပိုင်းတွင် ±0.01mm သို့မဟုတ် ±0.005mm ကိုပင် တောင်းဆိုကြသော်လည်း၊ လုပ်ဆောင်ချက်သည် ထိုမျှတိကျမှု မလိုအပ်ပါ။
ကျွန်တော်ကိုင်တွယ်ခဲ့တဲ့ PTFE အဆို့ရှင်မှာ DFM မှတစ်ဆင့် ±0.01mm မှ ±0.03mm အထိ လျှော့ချဖို့ အကြံပြုထားပါတယ်။ throughput 30% တိုးလာပြီး ကုန်ကျစရိတ် 20% ခန့် ကျဆင်းသွားပါတယ်။
တိကျမှုလွန်ကဲခြင်းကို ရှောင်ကြဉ်ပါ
တင်းကျပ်လွန်းသော သည်းခံနိုင်စွမ်းများသည် ကိရိယာဟောင်းနွမ်းမှု၊ စက်ပြုပြင်ချိန်၊ တပ်ဆင်မှုကုန်ကျစရိတ်နှင့် စစ်ဆေးချိန်တို့ကို သိသိသာသာ တိုးမြင့်စေသည်။ တိကျမှုကုန်ကျစရိတ်သည် သည်းခံနိုင်စွမ်း တင်းကျပ်လေလေ၊ အဆပေါင်းများစွာ တိုးလာလေလေဖြစ်သည်။ ထို့ကြောင့် အရေးကြီးသော အင်္ဂါရပ်များကိုသာ တင်းကျပ်စွာ ထိန်းချုပ်သင့်သည်။
ပစ္စည်းအချက်များ
မတူညီသော ပစ္စည်းဂုဏ်သတ္တိများသည် ရရှိနိုင်သော ခံနိုင်ရည်အကွာအဝေးကို တိုက်ရိုက်ဆုံးဖြတ်ပေးသည်။
ပလတ်စတစ်များ- အပူဖြင့် ကျယ်ပြန့်မှုမြင့်မားပြီး ပုံပျက်လွယ်သည်
PEEK၊ POM နှင့် PTFE ကဲ့သို့သော ပစ္စည်းများတွင် အပူချိန်ချဲ့ထွင်မှုကိန်းဂဏန်းများ မြင့်မားသည်။ စက်ဖြင့်ပြုပြင်ပြီးနောက် ၎င်းတို့၏ အတိုင်းအတာများ ရွေ့လျားသွားနိုင်သည်။
ဥပမာအားဖြင့်၊ POM အစိတ်အပိုင်းတစ်ခုကို ၂၀°C ኢንዱစ്ടရီဆိုင်မှ ၃၅°C ဧရိယာသို့ ရွှေ့ပြောင်းလိုက်လျှင် ၀.၀၂ မီလီမီတာထက်ပို၍ ပြောင်းလဲသွားနိုင်သည်။
အလူမီနီယမ်သတ္တုစပ်များ- တည်ငြိမ်ပြီး တင်းကျပ်သောခံနိုင်ရည်ရှိသောအလုပ်များအတွက် သင့်လျော်သည်
6061 နှင့် 7075 တို့သည် အလွန်ကောင်းမွန်စွာ စက်လည်ပတ်နိုင်ပြီး ယေဘုယျအားဖြင့် ±0.01 မီလီမီတာ သို့မဟုတ် ပိုမိုတင်းကျပ်သော တည်ငြိမ်မှုဖြင့် ရရှိလေ့ရှိသည်။
သံမဏိနှင့် တိုက်တေနီယမ်- မာကျောသောပစ္စည်းများသည် ကိရိယာကို စောင်းစေသည်
၃၀၄၊ ၃၁၆ နှင့် Ti6Al4V ကဲ့သို့သော ပစ္စည်းများသည် ဖြတ်တောက်စဉ် မာကျောပြီး ကိရိယာဝန်အား မြင့်မားစွာ ထုတ်ပေးသောကြောင့် ခေတ်မီသော ယိမ်းယိုင်မှုကို ဖြစ်ပေါ်စေသည်။ တိကျမှုကို ထိန်းသိမ်းရန်အတွက် အဆင့်ငယ်များနှင့် မာကျောသော ကိရိယာပစ္စည်းများ လိုအပ်ပါသည်။
စက်စွမ်းဆောင်ရည်နှင့် နည်းပညာ
မြင့်မားသောတိကျမှုရှိသော စက်များသည် တင်းကျပ်သော သည်းခံနိုင်စွမ်းများ ရရှိရန် အခြေခံအုတ်မြစ်ဖြစ်သည်။
မာကျောမှုမြင့်မားခြင်းနှင့် အပူချိန်တည်ငြိမ်မှု
တင်းကျပ်စွာ ခံနိုင်ရည်ရှိသော အစိတ်အပိုင်းများသည် မကြာခဏဆိုသလို အဆင့်မြင့်စက်များ (ဥပမာ Makino၊ DMG MORI) ပေါ်တွင် မှီခိုနေရပြီး ၎င်းတို့၏ဖွဲ့စည်းပုံများသည် ဝန်ထုပ်ဝန်ပိုးဖြစ်စေစဉ် ပုံပျက်ခြင်းကို လျှော့ချပေးသည်။
ဝင်ရိုးများစွာ (၅-ဝင်ရိုး) စက်ဖြင့်ပြုပြင်ခြင်း
၅-ဝင်ရိုး စွမ်းရည်သည် ဒုတိယအဆင့် setup များကို လျှော့ချပေးပြီး စုပုံနေသော အမှားများကို ဖယ်ရှားပေးပါသည်။
အာကာသယာဉ်အလူမီနီယမ်ပရောဂျက်တွင်၊ စနစ်သုံးခုမှ ၅-ဝင်ရိုးလည်ပတ်မှုတစ်ခုတည်းသို့ပြောင်းလဲခြင်းသည် သည်းခံနိုင်စွမ်းကို ±0.008mm အတွင်းတွင် တသမတ်တည်းထိန်းထားပေးခဲ့သည်။
အပူပေးချေမှုစနစ်များ
အဆင့်မြင့်စက်များတွင် spindle elongation ကို တည်ငြိမ်စေရန်နှင့် micron-level တိကျမှုကို ထိန်းသိမ်းရန်အတွက် အချိန်နှင့်တပြေးညီ အပူကြီးထွားမှု လျော်ကြေးပေးခြင်း ပါဝင်သည်။
အလုပ်လုပ်သောနှင့် ဖြတ်တောက်သောကိရိယာများ
မြင့်မားသောတိကျမှုရှိသောပစ္စည်းများ
တပ်ဆင်မှု ထပ်ခါတလဲလဲ လုပ်ဆောင်နိုင်စွမ်းသည် ±0.005mm အတွင်း ရှိရမည်။ ခံနိုင်ရည်မြင့်မားသော အစိတ်အပိုင်းများအတွက်၊ ဖုန်စုပ်ကိရိယာ သို့မဟုတ် စိတ်ကြိုက်ကိရိယာတပ်ဆင်မှုများကို မကြာခဏ လိုအပ်ပါသည်။
ကိရိယာပစ္စည်းနှင့် ဂျီသြမေတြီရွေးချယ်မှု
ကာဗိုက်ကိရိယာများ၊ အလွှာပါးဖြင့်ဖုံးအုပ်ထားသောကိရိယာများနှင့် အဏုကြည့်မှန်ပြောင်းဖြင့်သာမြင်နိုင်သော အနားများပါသည့်ကိရိယာများသည် ဖြတ်တောက်မှုအားနှင့် ကိရိယာတိမ်းစောင်းမှုကို လျော့နည်းစေသည်။
Shrink-fit holders များသည် 2μm အောက်ရှိ runout ကို ထိန်းချုပ်ရန် ကူညီပေးပြီး မျက်နှာပြင်ပြီးစီးမှုနှင့် ခံနိုင်ရည်တိကျမှုကို သိသိသာသာ တိုးတက်ကောင်းမွန်စေပါသည်။
စက်ယန္တရားပတ်ဝန်းကျင်ထိန်းချုပ်မှု
±၁°C အတွင်း အပူချိန်ထိန်းချုပ်မှု
သတ္တုများသည် အပူချိန်နှင့်အတူ ကျယ်ပြန့်လာသည်။ ဥပမာအားဖြင့်၊ သံမဏိသည် ၁၀°C တိုးလာတိုင်း ၁၀ မိုက်ခရိုမီတာ ပြောင်းလဲသွားနိုင်သည်။ ထို့ကြောင့် တိကျသော စက်ယန္တရားပြုပြင်သည့် အလုပ်ရုံများသည် လေအေးပေးစက်နှင့် အပူချိန်တည်ငြိမ်စနစ်များကို အသုံးပြုရမည်။
တုန်ခါမှု၊ ဖုန်မှုန့်နှင့် စိုထိုင်းဆကို အနည်းဆုံးဖြစ်အောင် ပြုလုပ်ပါ
တုန်ခါမှုသည် ရေစီးကြောင်းလွဲခြင်း၊ ချောက်ချားဖွယ်အမှတ်အသားများနှင့် အတိုင်းအတာ ရွေ့လျားမှုများကို ဖြစ်ပေါ်စေသည်။
အပေါ်ထပ်တွေမှာ ရှိတဲ့ အဆောက်အဦတုန်ခါမှုကြောင့် ခံနိုင်ရည်ကွဲလွဲမှု ၀.၀၂ မီလီမီတာအထက် ရှိတဲ့ စက်ပစ္စည်းဆိုင်တွေကို ကျွန်တော် သွားကြည့်ဖူးပါတယ်။
စစ်ဆေးခြင်းနှင့် တိုင်းတာခြင်းနည်းပညာ
စက်ပေါ်ရှိ စမ်းသပ်စနစ်များ
Renishaw ကဲ့သို့သော စနစ်များသည် စက်ဖြင့်ပြုလုပ်စဉ် ကိရိယာအော့ဖ်ဆက်များကို ပြုပြင်ပေးပြီး လုပ်ငန်းစဉ်ကြောင့် ဖြစ်ပေါ်လာသော သွေဖည်မှုများကို လျှော့ချပေးပြီး တည်ငြိမ်သော တိကျမှုကို သေချာစေသည်။
မြင့်မားသောတိကျမှုရှိသော မက်ထရိုလိုဂျီကိရိယာများ
CMM များ၊ လေဆာ အင်တာဖယ်ရိုမီတာများနှင့် အဖြူရောင်အလင်း အင်တာဖယ်ရိုမီတာများသည် မိုက်ခရွန်အဆင့် တိုင်းတာမှုရရှိရန် မရှိမဖြစ်လိုအပ်ပါသည်။
ကျွန်ုပ်တို့ထုတ်လုပ်ထားသော ±0.005mm အဆို့ရှင်ပရောဂျက်အတွက်၊ အစိတ်အပိုင်းအားလုံးတွင် ባህሪဖြစ်စေရန် အပြည့်အဝစစ်ဆေးခြင်းအပြင် အပူချိန်ထိန်းချုပ်ထားသော တိုင်းတာမှု လိုအပ်ပါသည်။
Tight-Tolerance CNC Machining အတွက် DFM ကို ဘယ်လိုအသုံးပြုမလဲ။
တိကျသော စက်ယန္တရားပြုလုပ်ခြင်းတွင်၊ ဒီဇိုင်းအဆင့်သည် နောက်ဆုံးထုတ်လုပ်မှုကုန်ကျစရိတ်၊ ပို့ဆောင်ချိန်နှင့် အထွက်နှုန်း၏ ၈၀% ကျော်ကို ဆုံးဖြတ်ပေးသည်။ တင်းကျပ်သော သည်းခံနိုင်စွမ်းများသည် အမြဲတမ်း အကျိုးမရှိပါ။ DFM မရှိပါက ၎င်းတို့သည် စက်ယန္တရားပြုလုပ်ချိန်၊ ကိရိယာဟောင်းနွမ်းမှုနှင့် စွန့်ပစ်နှုန်းတို့ကို တိုးမြင့်စေသည်။
ဘယ်အချိန်မှာ တင်းကျပ်တဲ့ သည်းခံမှုတွေ တကယ်လိုအပ်တာလဲ
တင်းကျပ်သော သည်းခံမှုများကို “ပုံမှန်အားဖြင့် အရာအားလုံးကို တင်းကျပ်ခြင်း” ဖြင့် မဟုတ်ဘဲ လုပ်ငန်းဆောင်တာဆိုင်ရာ လိုအပ်ချက်များကြောင့် မောင်းနှင်ရမည်။
နေရာတိုင်းတွင် တင်းကျပ်သော သည်းခံနိုင်စွမ်းများဖြင့် အလွန်အကျွံ ဒီဇိုင်းထုတ်ခြင်းကို ရှောင်ကြဉ်ပါ
ကျွန်ုပ်တို့လက်ခံရရှိသော ပုံများစွာတွင် အင်္ဂါရပ်အားလုံးနီးပါးကို ±0.01 မီလီမီတာတွင် မှတ်သားထားသော်လည်း မျက်နှာပြင် ၃-၅ ခုသာ ဤတိကျမှုကို အမှန်တကယ်လိုအပ်ပါသည်။
အာကာသယာဉ်အလူမီနီယမ်အိမ်ရာစီမံကိန်းတွင်၊ ±၀.၀၁ မီလီမီတာ အတိုင်းအတာ ၂၀ ကို ±၀.၀၃ မီလီမီတာအထိ လျှော့ချခြင်းဖြင့် စက်ယန္တရားလည်ပတ်ချိန်ကို ၄၀% ခန့် လျှော့ချပေးပြီး စွန့်ပစ်ပစ္စည်းကို ၁၂% မှ ၂% အထိ လျှော့ချပေးခဲ့သည်။
တင်းကျပ်သော သည်းခံနိုင်မှုများသည် ကုန်ကျစရိတ်၊ ပို့ဆောင်ချိန်နှင့် အထွက်နှုန်းအပေါ် သက်ရောက်မှု
တင်းကျပ်သော သည်းခံမှုများသည် ထုတ်လုပ်မှုအခက်အခဲကို သိသိသာသာ တိုးမြင့်စေသည်-
စက်လည်ပတ်ချိန် ၃၀–၂၀၀% တိုးလာသည်
စစ်ဆေးရေးအားထုတ်မှု နှစ်ဆတိုးလာ
ကိရိယာသက်တမ်း ၅၀% ကျော် ကျဆင်းသွားသည်
အထူးသဖြင့် ပလတ်စတစ်နှင့် ပါးလွှာသော အစိတ်အပိုင်းများအတွက် စွန့်ပစ်ပစ္စည်းနှုန်း မြင့်တက်လာခြင်း
ထို့ကြောင့်၊ တင်းကျပ်သောသည်းခံနိုင်စွမ်းများကို ကိုက်ညီမှု၊ တံဆိပ်ခတ်ခြင်း၊ ဘေးကင်းရေး သို့မဟုတ် ရွေ့လျားမှုတိကျမှုကို ထိခိုက်စေသော မျက်နှာပြင်များတွင်သာ အသုံးပြုသင့်သည်။
မှန်ကန်သော သည်းခံနိုင်စွမ်းများနှင့် ကိုက်ညီသော အမျိုးအစားများကို သတ်မှတ်ခြင်း
အင်ဂျင်နီယာဒီဇိုင်းသည် ထုတ်လုပ်မှုစွမ်းရည်နှင့် လုပ်ဆောင်နိုင်စွမ်းကို ဟန်ချက်ညီအောင်ထိန်းထားရမည်။
လက်တွေ့ကျတဲ့ fit အတန်းတွေကို ရွေးချယ်ပြီး GD&T ကို မှန်ကန်စွာ အသုံးပြုပါ
အဖြစ်များသော ကိုက်ညီမှုအတွဲများတွင် H7/g6 နှင့် H8/f7 ပါဝင်သည်။
တင်းကျပ်လွန်းသော အံဝင်ခွင်ကျဖြစ်မှုများသည် လုပ်ဆောင်ချက်ကို တိုးတက်ကောင်းမွန်စေခြင်းမရှိပါ - ၎င်းတို့သည် ကုန်ကျစရိတ်ကိုသာ မြင့်တက်စေပါသည်။
Position၊ Coaxiality နှင့် Profile ကဲ့သို့သော GD&T သင်္ကေတများသည် အလွန်တင်းကျပ်သော linear tolerances များထက် လုပ်ဆောင်ချက်ဆိုင်ရာ လိုအပ်ချက်များကို ပိုမိုတိကျစွာ ကိုယ်စားပြုသည်။
ပဋိပက္ခဖြစ်စေသော သို့မဟုတ် အလွန်အကျွံကန့်သတ်ထားသော သည်းခံမှုကွင်းဆက်များကို ရှောင်ကြဉ်ပါ။
ဥပမာအားဖြင့်၊ အပေါက်တစ်ပေါက်တည်းတွင် အလွန်တင်းကျပ်သော နှစ်ဖက်သည်းခံမှုများနှင့် အလွန်တင်းကျပ်သော အနေအထားသည်းခံမှု နှစ်မျိုးလုံးကို သတ်မှတ်ခြင်းသည် မဖြစ်နိုင်သော လိုအပ်ချက်များကို ဖန်တီးနိုင်သည်။
သည်းခံမှုကွင်းဆက်များကို တပ်ဆင်မှုအခြေခံများမှ ရယူရမည်ဖြစ်ပြီး၊ သည်းခံမှုတိုင်းသည် လိုအပ်ပြီး ရရှိနိုင်ကြောင်း သေချာစေရမည်။
ခံနိုင်ရည်ရှိမှု အစုအဝေးဖွဲ့စည်းခြင်းနှင့် တပ်ဆင်မှု ခံနိုင်ရည်ရှိမှု စီမံကိန်းရေးဆွဲခြင်း
နောက်ဆုံး တပ်ဆင်မှု မူကွဲသည် တစ်ဦးချင်း အစိတ်အပိုင်း မူကွဲများ၏ စုစုပေါင်းဖြစ်သည်။
သံမဏိဆေးဘက်ဆိုင်ရာလမ်းညွှန်အဖုံးပရောဂျက်တွင်၊ တပ်ဆင်မှုသည် စုစုပေါင်းကွဲလွဲမှု ၀.၀၄ မီလီမီတာသာ ခွင့်ပြုခဲ့သည်။
ကျွန်ုပ်တို့သည် အရေးကြီးသော အစိတ်အပိုင်းများအတွက် ±0.01mm နှင့် အရေးမကြီးသော အစိတ်အပိုင်းများအတွက် ±0.05mm ခွဲဝေပေးခဲ့ပြီး အနည်းဆုံး ကုန်ကျစရိတ်ဖြင့် တပ်ဆင်မှုပစ်မှတ်ကို ရရှိခဲ့ပါသည်။
တင်းကျပ်သော သည်းခံနိုင်စွမ်းများ ရရှိရန် အဓိက ဂျီဩမေတြီ ဒီဇိုင်းမူများ
အစိတ်အပိုင်းတစ်ခု၏ ဂျီသြမေတြီသည် လိုအပ်သော ခံနိုင်ရည်အား မည်မျှဖြစ်နိုင်သည်ကို တိုက်ရိုက်ဆုံးဖြတ်ပေးသည်။
ချွန်ထက်သော အတွင်းပိုင်းထောင့်များအစား fillet များကိုသုံးပါ
ပြီးပြည့်စုံသော အတွင်းပိုင်း သုညအချင်းဝက်ထောင့်ကို စက်ဖြင့်ပြုပြင်၍မရပါ။
အကြံပြုထားသော အတွင်းပိုင်း fillet: ≥1.5× ကိရိယာအချင်းဝက် (များသောအားဖြင့် 0.5–1 မီလီမီတာ)။
၎င်းက ကိရိယာဝန်ထုပ်ဝန်ပိုး၊ တုန်ခါမှုကို လျှော့ချပေးပြီး အတိုင်းအတာတည်ငြိမ်မှုကို တိုးတက်ကောင်းမွန်စေသည်။
နံရံများ၊ လှေကားထစ်များ၊ ချည်မျှင်များ၊ မြောင်းများနှင့် ချွန်ထွက်သော အစွန်းများ၏ ကျိုးကြောင်းဆီလျော်သော ဒီဇိုင်း
ပုံပျက်ခြင်းကို ရှောင်ရှားရန် နံရံအထူ ≥0.8mm (ပလတ်စတစ်အတွက် ≥1.2mm)
ထုတ်လုပ်မှုစွမ်းရည်အတွက် မြောင်းအကျယ် ≥1.3× ကိရိယာအချင်း
ကိရိယာကျိုးပဲ့ခြင်းနှင့် ခံနိုင်ရည်ချို့ယွင်းမှုကို ရှောင်ရှားရန် ချည်မျှင်အနက် ≤2× ချည်မျှင်အချင်း
တသမတ်တည်းရှိသော ချွန်ထွက်မှုများသည် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုနှင့် တပ်ဆင်မှုအရည်အသွေးကို တိုးတက်ကောင်းမွန်စေပါသည်။
မျက်နှာပြင်ကြမ်းတမ်းမှုနှင့် အတိုင်းအတာခံနိုင်ရည်ရှိမှုအကြား ဆက်နွယ်မှု
Finer Ra သည် ကုန်ကျစရိတ်ကို သိသိသာသာ မြင့်တက်စေသည်။
ဥပမာအားဖြင့်၊ Ra0.4μm သည် Ra0.8μm ထက် 2–3× ပိုမိုကုန်ကျနိုင်သည်။
အာကာသယာဉ်အလူမီနီယမ် အစိတ်အပိုင်းတွင်၊ ±0.01mm သည်းခံမှုကို ထိန်းသိမ်းထားခြင်းဖြင့် Ra0.4μm မှ Ra0.8μm အထိ လျှော့ချခြင်းဖြင့် ယူနစ်ကုန်ကျစရိတ် ~25% လျှော့ချပေးပါသည်။
Tight-Tolerance CNC Machining ရရှိရန်အတွက် နည်းလမ်းများနှင့် အကောင်းဆုံးလုပ်ဆောင်မှုများ
တင်းကျပ်သော သည်းခံနိုင်စွမ်းများ ရရှိရန်အတွက် တစ်ခုတည်းသော အချက်ထက်ပို၍ လိုအပ်ပါသည်။ ၎င်းသည် ပစ္စည်းအပြုအမူ၊ စက်စွမ်းရည်၊ လုပ်ငန်းစဉ်စီမံကိန်းရေးဆွဲခြင်း၊ ကိရိယာတန်ဆာပလာနှင့် အရည်အသွေးထိန်းချုပ်မှုတို့ပေါ်တွင် မူတည်ပါသည်။ ပိုမိုကောင်းမွန်သော အလုပ်ရုံစီမံခန့်ခွဲမှု၊ အကောင်းဆုံးဖြတ်တောက်မှု ကန့်သတ်ချက်များ၊ ပိုမိုကောင်းမွန်သော လုပ်ငန်းစဉ်များနှင့် တိကျသောစစ်ဆေးမှုများမှတစ်ဆင့် ထုတ်လုပ်သူများသည် ±0.01mm သို့မဟုတ် ±0.005mm သည်းခံနိုင်စွမ်းများကို ယုံကြည်စိတ်ချစွာ ရောက်ရှိနိုင်ပြီး စွန့်ပစ်ပစ္စည်းနှင့် အလုံးစုံကုန်ကျစရိတ်ကို လျှော့ချပေးပါသည်။
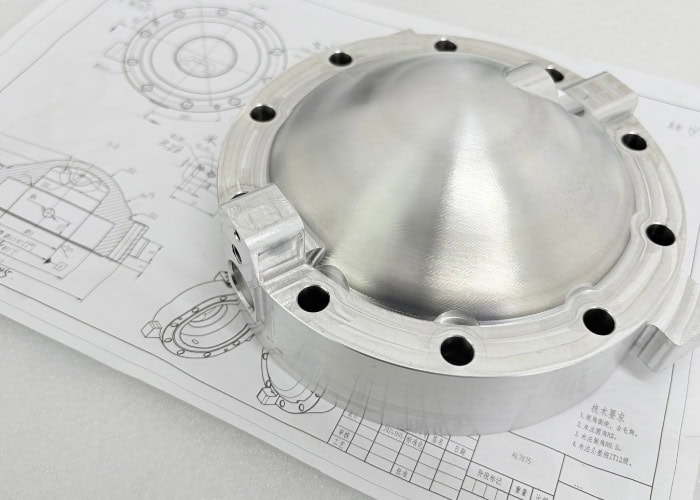
အခြေခံအလုပ်ရုံဆွေးနွေးပွဲစီမံခန့်ခွဲမှု
မှန်ကန်သော စက်ယန္တရား/ထုတ်လုပ်မှုပတ်ဝန်းကျင်ကို ရွေးချယ်ခြင်း
တိကျစွာ စက်ယန္တရားလည်ပတ်ခြင်းတွင် တည်ငြိမ်သော စက်ရုံအခြေအနေများ လိုအပ်ပါသည်- မြေညီထပ် အလုပ်ရုံများ သို့မဟုတ် တုန်ခါမှုကြောင့် သီးခြားဖြစ်နေသော အုတ်မြစ်များ
စွမ်းဆောင်ရည်မြင့်စက်များ (Mazak၊ DMG MORI) သည် spindle runout ≤2μm ကိုသေချာစေသည်။
ဖောက်သည်တစ်ဦးသည် ဒုတိယထပ်အလုပ်ရုံတွင် ±0.01mm အစိတ်အပိုင်းများကို စက်ဖြင့်ပြုလုပ်ရန်ကြိုးစားခဲ့ပြီး ကြမ်းပြင်တုန်ခါမှုကြောင့် ±0.03mm အထိ ကွဲပြားမှုများကို မြင်တွေ့ခဲ့ရသည်။ ထုတ်လုပ်မှုကို ကျွန်ုပ်တို့၏စက်ရုံသို့ လွှဲပြောင်းပြီးနောက် အတိုင်းအတာအားလုံး တည်ငြိမ်သွားခဲ့သည်။
တည်ငြိမ်သော အလုပ်ရုံအပူချိန်နှင့် သန့်ရှင်းသော ထုတ်လုပ်မှုပတ်ဝန်းကျင်
အပူချိန်သည် အတိုင်းအတာများကို ပြင်းထန်စွာ သက်ရောက်မှုရှိသည်။ ဥပမာအားဖြင့်-
အလူမီနီယမ်သည် ၁°C လျှင် ≈၀.၀၂၃ မီလီမီတာ/မီတာ ကျယ်ပြန့်သည်
သံမဏိ ≈0.011mm/m လျှင် 1°C
အတိုင်းအတာ ညီညွတ်မှုအတွက် အပူချိန် ±1°C အတွင်း ထိန်းသိမ်းထားခြင်းသည် အရေးကြီးပါသည်။
ဖုန်မှုန့်နှင့် ဆီမြူများသည် လမ်းညွှန်လမ်းကြောင်းများနှင့် ကိရိယာကိုင်ဆောင်သူ၏ ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်စွမ်းကိုလည်း ထိခိုက်စေနိုင်သည်။
အရည်အသွေးမြင့် CNC စက်များကို အသုံးပြုခြင်းနှင့် ပုံမှန်ချိန်ညှိခြင်း
အဓိကအစီအမံများ ပါဝင်သည်-
လေဆာ အင်တာဖယ်ရိုမီတာ မှတစ်ဆင့် စပင်ဒယ်လ် ချိန်ညှိခြင်း (နေရာချထားမှု အမှား ≤2μm)
စက်ဂျီသြမေတြီကို လျော်ကြေးပေးရန် Ballbar စမ်းသပ်ခြင်း
ကိရိယာကိုင်ဆောင်သူများ၏ ဆွဲအားအတည်ပြုချက်
စက်ကို သင့်လျော်စွာ ပြုပြင်ထိန်းသိမ်းခြင်းသည် အတိုင်းအတာ ရွေ့လျားမှုကို ±0.02 မီလီမီတာမှ ±0.005 မီလီမီတာအထိ လျော့နည်းစေသည်။
ကိရိယာတန်ဆာပလာနှင့် ဖြတ်တောက်ခြင်း ကန့်သတ်ချက် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း
ပစ္စည်းတစ်ခုချင်းစီအတွက် သင့်လျော်ပြီး ထက်မြက်သောကိရိယာများ ရွေးချယ်ခြင်း
အလူမီနီယမ်: မြန်နှုန်းမြင့်သံမဏိ သို့မဟုတ် ကာဗိုက်
သံမဏိ/တိုက်တေနီယမ်- ಲೇಪನ್ಯಾನို ကိရိယာများ (TiAlN၊ AlTiN)
PTFE ကဲ့သို့သော ပလတ်စတစ်များသည် ပုံပျက်ခြင်းကို ရှောင်ရှားရန် ချွန်ထက်သောအနားများ လိုအပ်ပါသည်။
ချွန်ထက်သောကိရိယာများသည် ဖြတ်တောက်မှုအားကို လျှော့ချပေးပြီး ခံနိုင်ရည်တည်ငြိမ်မှုကို ၂၀-၄၀% တိုးမြင့်စေသည်။
ဖြတ်တောက်မှုအမြန်နှုန်း၊ ကျွေးနှုန်းနှင့် ဖြတ်တောက်မှုအနက်ကို ဟန်ချက်ညီစေခြင်း
ပုံမှန်တန်ဖိုးများ-
အလူမီနီယမ်: 12000rpm၊ 1800mm/min feed၊ 0.3mm DOC
သံမဏိ: 3500rpm၊ 400mm/min feed၊ 0.1mm DOC
မှားယွင်းသော feed သို့မဟုတ် ဖြတ်တောက်မှုအမြန်နှုန်းသည် တုန်ခါမှု၊ အပူစုပုံမှုနှင့် အတိုင်းအတာအမှားအယွင်းများကို ဖြစ်စေသည်။
ကိရိယာဟောင်းနွမ်းမှု စောင့်ကြည့်ခြင်းနှင့် အစားထိုးခြင်း မဟာဗျူဟာ
အစိတ်အပိုင်း ၂၀ မှ ၄၀ အထိ ဖြတ်တောက်သည့်အနားများကို စစ်ဆေးပါ
ကိရိယာသက်တမ်းစီမံခန့်ခွဲမှုဆော့ဖ်ဝဲကိုသုံးပါ
±0.005mm သည်းခံနိုင်သော အစိတ်အပိုင်းများအတွက်၊ အရေးကြီးသော အဆင့်တိုင်းတွင် ကိရိယာများကို အစားထိုးပါ။
ဤနည်းဗျူဟာသည် ကြေးနီအပိုင်းအစစီမံကိန်းအတွက် စွန့်ပစ်ပစ္စည်း ၆% မှ ၁% အောက်သို့ လျှော့ချပေးခဲ့သည်။
လုပ်ငန်းစဉ်စီစဉ်ခြင်း- ကြမ်းတမ်းစွာပြုလုပ်ခြင်း → တစ်ဝက်ပြီးအောင်လုပ်ခြင်း → အပြီးသတ်ခြင်း
စက်ပိုင်းဆိုင်ရာ အဆင့်များကို ပိုင်းခြားခြင်း
ကြမ်းတမ်းစွာပြုလုပ်ခြင်းသည် ပစ္စည်း ၆၀-၈၀% ကို ဖယ်ရှားပေးသည်
တစ်ဝက်ပြီး အပြီးသတ်အရွက်များ ၀.၂–၀.၄ မီလီမီတာ စတော့
အမြင့်ဆုံးတိကျမှုအတွက် တစ်ကြိမ်တည်းဖြင့် အပြီးသတ်ခြင်းသည် နောက်ဆုံးအတိုင်းအတာကို ရရှိစေသည်။
လုပ်ငန်းစဉ် တင်းကျပ်စွာ ပိုင်းခြားခြင်းသည် အတိုင်းအတာ ကွဲပြားမှုကို 50% ကျော် လျှော့ချပေးသည်။
ကုန်ကြမ်းသိုလှောင်မှု ရွေးချယ်ခြင်းနှင့် စက်ယန္တရား ထောက်ပံ့ကြေး စီစဉ်ခြင်း
စတော့ရှယ်ယာများလွန်းခြင်းသည် ዑደብအချိန်ကို တိုးစေပြီး၊ စတော့ရှယ်ယာနည်းလွန်းခြင်းသည် ညှပ်မတည်ငြိမ်မှုကို ဖြစ်စေသည်။
±0.01 မီလီမီတာ အစိတ်အပိုင်းများအတွက်၊ လုံခြုံစွာ ညှပ်ရန်အတွက် အနည်းဆုံး 3 မီလီမီတာ အပိုစတော့ကို အကြံပြုထားသည်။
ပမာဏများသော ဗျူဟာများနှင့် ပမာဏနည်းသော/ပုံစံငယ်ဗျူဟာများ
အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှု- ዑደብ ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှု၊ ကိရိယာသက်တမ်းစီမံခန့်ခွဲမှု၊ လုပ်ငန်းစဉ်အတွင်း တိုင်းတာမှု
ပုံစံငယ်များ- ပြောင်းလွယ်ပြင်လွယ်ရှိမှုနှင့် တစ်စိတ်တစ်ပိုင်းတည်း အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း
ကျွန်ုပ်တို့သည် အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှုအတွက် သီးသန့်တပ်ဆင်ပစ္စည်းများနှင့် ပုံစံငယ်များအတွက် ပျော့ပျောင်းသောမေးရိုးများကို မကြာခဏအသုံးပြုလေ့ရှိသည်။
လုပ်ငန်းစဉ်အတွင်းနှင့် နောက်ဆုံးစစ်ဆေးမှု
စက်ပေါ်တွင် စမ်းသပ်ခြင်းနှင့် ပိတ်ထားသော ကွင်းဆက် လျော်ကြေးပေးခြင်း
Renishaw probes များကို အသုံးပြုခြင်းဖြင့် အောက်ပါတို့ကို ခွင့်ပြုသည်-
အရေးကြီးသော ရှုထောင့်များ၏ လုပ်ငန်းစဉ်အတွင်း တိုင်းတာခြင်း
ကိရိယာအရှည်နှင့် အချင်းကို အလိုအလျောက် လျော်ကြေးပေးခြင်း
အပူစီးမျောမှုကြောင့် ခံနိုင်ရည်ချို့ယွင်းမှုကို ကာကွယ်ခြင်း
±0.005mm လိုအပ်သော အစိတ်အပိုင်းများအတွက် မဖြစ်မနေ လိုအပ်ပါသည်။
ပထမဆောင်းပါးစစ်ဆေးခြင်း (FAI) နှင့် နမူနာယူခြင်းအစီအစဉ်များ
FAI အတွက် ၁၀၀% အတိုင်းအတာ စစ်ဆေးခြင်း
ထုတ်လုပ်မှုကာလအတွင်း အပိုင်း ၁၀ မှ ၃၀ အထိတိုင်း နမူနာယူခြင်း
အဓိက အတိုင်းအတာများကို စောင့်ကြည့်ရန်အတွက် SPC ဇယားများ
အစောပိုင်းစစ်ဆေးခြင်းဖြင့် စွန့်ပစ်ပစ္စည်းများကို လျှော့ချခြင်း
ဆေးဘက်ဆိုင်ရာ အစိတ်အပိုင်းစီမံကိန်းတွင် FAI + in-process probing ကို အကောင်အထည်ဖော်ခြင်းဖြင့် ကျွန်ုပ်တို့သည် စွန့်ပစ်ပစ္စည်းကို ၈% မှ ၁.၅% အထိ လျှော့ချနိုင်ခဲ့သည်။
Tight Tolerance Machining မှာ ကုန်ကျစရိတ်နဲ့ အန္တရာယ်ကို ဘယ်လိုဟန်ချက်ညီအောင် လုပ်မလဲ။
တိကျစွာထုတ်လုပ်ခြင်းတွင်၊ သည်းခံမှုတင်းကျပ်လေ၊ ကုန်ကျစရိတ်၊ အခက်အခဲနှင့် အန္တရာယ်များလေဖြစ်သည်။ ကုမ္ပဏီများသည် စွမ်းဆောင်ရည်၊ ဘတ်ဂျက်၊ ပို့ဆောင်ချိန်နှင့် ထုတ်လုပ်မှုစွမ်းရည်တို့ကို ဟန်ချက်ညီအောင်ထိန်းထားရမည်။ ±0.005mm သည်းခံမှုများကို မလိုအပ်ဘဲသတ်မှတ်ခြင်းသည် ကုန်ကျစရိတ်များလွန်းခြင်း၊ ထုတ်လုပ်မှုစက်ဝန်းပိုရှည်ခြင်းနှင့် စွန့်ပစ်နှုန်းမြင့်မားခြင်းတို့ကို ဖြစ်စေနိုင်သည်။
ဘာကြောင့် ပိုတင်းကျပ်တဲ့ သည်းခံမှုတွေက ကုန်ကျစရိတ်ကို မြင့်တက်စေတာလဲ။
တင်းကျပ်သော ခံနိုင်ရည်ရှိသော စက်ယန္တရားတွင် ကုန်ကျစရိတ် မြင့်တက်လာခြင်းသည် ပေါင်းစပ်အချက်များစွာကြောင့် ဖြစ်ပေါ်လာသည်-
စက်ပြင်ခြင်းအဆင့်များ ပိုမိုလိုအပ်ပါသည်
±0.01mm သို့မဟုတ် ±0.005mm ရရှိရန်အတွက် ပုံမှန်အားဖြင့် ကြမ်းတမ်းစွာပြုလုပ်ခြင်း → တစ်ဝက်တစ်ပျက်အပြီးသတ်ခြင်း → အပြီးသတ်ခြင်း → လျော်ကြေးပေးခြင်းကဲ့သို့သော အဆင့်များစွာ လိုအပ်ပါသည်။
ဥပမာအားဖြင့်၊ ကျွန်ုပ်တို့ထုတ်လုပ်ထားသော သံမဏိကွင်းတွင်၊ ±0.008mm အပေါက်ရရှိရန် နောက်ထပ် fine-cut pass နှစ်ခုလိုအပ်ပြီး စက်ဖြင့်ပြုပြင်ချိန်ကို နှစ်ဆတိုးစေသည်။
အစာကျွေးနှုန်းထားများကို သိသိသာသာလျှော့ချရမည်
နှေးကွေးပြီး ပိုမိုတည်ငြိမ်သော ဖြတ်တောက်ခြင်းက အပူကြောင့်ဖြစ်ပေါ်လာသော အတိုင်းအတာ ရွေ့လျားမှုကို ကာကွယ်ပေးသည်။
အလူမီနီယမ် စက်ပစ္စည်းပြုလုပ်စဉ်အတွင်း၊ ကျွန်ုပ်တို့သည် ±0.01 မီလီမီတာ ပြားချပ်မှုကို ထိန်းသိမ်းရန် ဖိသွင်းနှုန်းကို 1200mm/မိနစ်မှ 450mm/မိနစ်အထိ လျှော့ချခဲ့သည်—၎င်းသည် ዑደ့စက်ဝန်းအချိန်ကို သိသိသာသာ တိုးစေသည်။
အထူးပြု ကိရိယာတန်ဆာပလာများနှင့် ဆက်စပ်ပစ္စည်းများ လိုအပ်ပါသည်
မိုက်ခရိုအဆင့် ခံနိုင်ရည်ရှိမှုများသည် PCD ကိရိယာများ၊ စိတ်ကြိုက် ဖောက်ထွင်းနိုင်သော ဘားများ သို့မဟုတ် အလွန်မာကျောသော ဖြတ်စက်များ လိုအပ်လေ့ရှိပြီး စံကိရိယာများထက် ၃-၈ ဆ ပိုကုန်ကျပြီး ပိုမိုမြန်ဆန်စွာ ပွန်းပဲ့လေ့ရှိသည်။
စွန့်ပစ်ပစ္စည်းနှင့် ပြန်လည်ပြုပြင်ခြင်းအန္တရာယ် မြင့်မားခြင်း
±0.005mm ပြတင်းပေါက်ဖြင့် ခွင့်ပြုထားသော အတိုင်းအတာသည် အလွန်ကျဉ်းမြောင်းပါသည်။ 0.002mm သွေဖည်မှုပင် အထူးသဖြင့် တိုက်တေနီယမ် သို့မဟုတ် သံမဏိကဲ့သို့သော ခက်ခဲသောပစ္စည်းများနှင့် အစိတ်အပိုင်းတစ်ခုကို အသုံးမပြုနိုင်စေပါ။
တိကျသော ပရောဂျက်များအတွက် ကုန်ကျစရိတ်ဖွဲ့စည်းပုံ
တင်းကျပ်သော ခံနိုင်ရည်ရှိသော စက်ဖြင့်ပြုလုပ်ခြင်းသည် ဈေးနှုန်းများကို အောက်ပါအချက်များကြောင့် သက်ရောက်မှုရှိသည်-
စက်ယန္တရားလည်ပတ်မှု ပိုရှည်သည် (စံခံနိုင်ရည်များနှင့် နှိုင်းယှဉ်ပါက ၂–၅×)
ကိရိယာ ဝတ်ဆင်မှု ပိုမြန်သည်။
CMM သို့မဟုတ် လေဆာတိုင်းတာမှုဖြင့် စစ်ဆေးချိန် ပိုကြာခြင်း
အထွက်နှုန်းနိမ့်ကျခြင်း
ထို့ကြောင့် ±0.05mm မှ ±0.01mm အထိ တင်းကျပ်သော သည်းခံနိုင်စွမ်းများသည် ကုန်ကျစရိတ်ကို 30% မှ 200% အထိ မြင့်တက်စေနိုင်သည်။
စွမ်းဆောင်ရည်နှင့် ထုတ်လုပ်မှုစွမ်းရည်ကို ဟန်ချက်ညီစေခြင်း
DFM မှာ သည်းခံမှု တင်းကျပ်တယ်ဆိုတာ “တင်းကျပ်လေ ပိုကောင်းလေ” လို့ မဆိုလိုပါဘူး - “လုပ်ဆောင်ချက်အတွက် လုံလောက်တဲ့ တင်းကျပ်မှု” လို့ ဆိုလိုပါတယ်။
သင့်ပေးသွင်းသူနှင့် သင့်လျော်သော သည်းခံမှုအဆင့်ကို ဆွေးနွေးခြင်း
အတွေ့အကြုံရှိ စက်ပိုင်းဆိုင်ရာလုပ်ဖော်ကိုင်ဖက်များသည် လုပ်ဆောင်ချက်နှင့် ထုတ်လုပ်မှုစွမ်းရည်အပေါ် အခြေခံ၍ သည်းခံနိုင်စွမ်းကို အကြံပြုနိုင်ပါသည်။
ဥပမာအားဖြင့်၊ ကျွန်ုပ်တို့ပြုလုပ်ခဲ့သော PEEK အိမ်ရာတွင်၊ ဖောက်သည်သည် ကနဦးတွင် ±0.01mm တောင်းဆိုခဲ့သည်။ လုပ်ဆောင်ချက်ဆိုင်ရာ လိုအပ်ချက်များကို အကဲဖြတ်ပြီးနောက်၊ ကျွန်ုပ်တို့သည် ±0.03mm သို့ ချိန်ညှိခဲ့ပြီး ကုန်ကျစရိတ်ကို ၄၀% လျှော့ချပေးခဲ့ပြီး ပို့ဆောင်ချိန်ကို ထက်ဝက်လျှော့ချပေးခဲ့သည်။
သည်းခံနိုင်စွမ်းတွေကို ဘယ်နေရာတွေမှာ ဖြေလျှော့ပေးနိုင်မလဲ။
သည်းခံမှုများကို ပုံမှန်အားဖြင့် အောက်ပါအခြေအနေများတွင် ဖြေလျော့ပေးနိုင်ပါသည်-
မိတ်မဆက်နိုင်သော မျက်နှာပြင်များ
ပြင်ပအလှပြင်နေရာများ
စုဝေးမှု ချိန်ညှိမှုကို မထိခိုက်စေသော ဒေသများ
နံရံအထူကို အာရုံမခံစားနိုင်သော အင်္ဂါရပ်များ
တစ်ချိန်က ဖောက်သည်တစ်ဦးသည် အလူမီနီယမ်ကွင်းတစ်ခုလုံးတွင် ±0.02mm ဟု သတ်မှတ်ထားခဲ့သည်။ အပေါက်သုံးပေါက်သာ အရေးကြီးသည်။ အခြားအင်္ဂါရပ်များကို ±0.1mm အထိ လျှော့ချခြင်းဖြင့် ထုတ်လုပ်မှု သုံးဆနီးပါး တိုးတက်လာခဲ့သည်။
စွမ်းဆောင်ရည်ကို မထိခိုက်စေဘဲ သည်းခံနိုင်စွမ်းကို အကောင်းဆုံးဖြစ်အောင် လုပ်ဆောင်ရန် ဗျူဟာများ
ချွန်ထက်သောထောင့်များကို fillets များဖြင့်အစားထိုးပါ
ပုံပျက်ခြင်းကို လျှော့ချရန် နံရံအထူကို တိုးမြှင့်ပါ
စက်ယန္တရားပြုလုပ်ချိန်ကို သက်သာစေရန် မျက်နှာပြင်ပြီးစီးမှုကို Ra0.8 မှ Ra1.6 အထိ ချိန်ညှိပါ
မလိုအပ်သော တိကျမှုဖြတ်တောက်မှုများကို ရှောင်ရှားရန် သည်းခံမှု အစုလိုက်ခွဲခြမ်းစိတ်ဖြာမှုကို အသုံးပြုပါ
စမတ်ကျသော သည်းခံနိုင်စွမ်း ဆက်တင်သည် စွမ်းဆောင်ရည်နှင့် ကုန်ကျစရိတ် ထိရောက်မှု နှစ်မျိုးလုံးကို သေချာစေသည်။
အဆိုပါဘာတွေလဲ ပုံမှန်အသုံးချမှုများနှင့် စက်မှုလုပ်ငန်းစံနှုန်းများ
Tight-tolerance CNC machining သည် ဆေးဘက်ဆိုင်ရာ၊ အာကာသ၊ semiconductor၊ မော်တော်ကားနှင့် မြင့်မားသောတိကျမှုရှိသော စက်မှုလုပ်ငန်းအသုံးချမှုများတွင် မရှိမဖြစ်လိုအပ်သည်။ ဤကဏ္ဍများသည် ထူးခြားသောအတိုင်းအတာတိကျမှု၊ ယုံကြည်စိတ်ချရမှုနှင့် လုပ်ဆောင်နိုင်စွမ်းတည်ငြိမ်မှုတို့ကို လိုအပ်သည်။
| လျှောက်လွှာစက်မှုလက်မှုလုပ်ငန်းရှင်များ | ပုံမှန်တင်းကျပ်သော သည်းခံနိုင်သော အစိတ်အပိုင်းများ | သည်းခံမှုလိုအပ်ချက်များ |
| ဆေးဘက်ဆိုင်ရာကိရိယာများနှင့် သွားအစားထိုးကိရိယာများ | ခွဲစိတ်ကိရိယာများ၊ implant connectors များ၊ မိုက်ခရိုအဆို့ရှင်ကိုယ်ထည်များ၊ ချေးခံနိုင်ရည်ရှိသော အထောက်အပံ့များ | ပုံမှန်အားဖြင့် ±0.01mm မှ ±0.005mm အထိ၊ မျက်နှာပြင်အရည်အသွေးမြင့်မားပြီး ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်ရန်လိုအပ်သည် |
| အာကာသနှင့် ကာကွယ်ရေး အစိတ်အပိုင်းများ | တာဘိုင်အစိတ်အပိုင်းများ၊ actuator များ၊ structural link များ၊ တိကျသော mount များ | အလွန်မြင့်မားသော ယုံကြည်စိတ်ချရမှု၊ အချို့သော အရေးကြီးသောနေရာများတွင် ±0.005mm သို့မဟုတ် ပိုမိုတင်းကျပ်ရန် လိုအပ်သည် |
| အီလက်ထရွန်းနစ်နှင့် တစ်ပိုင်းလျှပ်ကူးပစ္စည်းကိရိယာများ | ဝေဖာချပ်များ၊ အပူပျံ့နှံ့မှု မော်ဂျူးများ၊ တိကျသော ဂျစ်များ၊ ကြွေထည်လျှပ်ကာများ | မြင့်မားသော အတိုင်းအတာတည်ငြိမ်မှု၊ တင်းကျပ်သော ပြားချပ်မှုနှင့် မျက်နှာပြင်အပြီးသတ်လိုအပ်ချက်များ |
| မော်တော်ကားနှင့် စွမ်းအင်စနစ်အသစ်များ | မော်တာအိမ်များ၊ အာရုံခံထိုင်ခုံများ၊ အရည်ထိန်းချုပ်အဆို့ရှင်များ၊ ဘက်ထရီဖွဲ့စည်းပုံဆိုင်ရာ အစိတ်အပိုင်းများ | အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှုတွင် မြင့်မားသော တသမတ်တည်းရှိမှု၊ ပုံမှန်အားဖြင့် ±၀.၀၂ မီလီမီတာမှ ±၀.၀၁ မီလီမီတာအထိ |
| မြင့်မားသော တိကျမှုရှိသော စက်မှုလုပ်ငန်းနှင့် ကိရိယာတန်ဆာပလာ အစိတ်အပိုင်းများ | မက်ထရိုလိုဂျီ အစိတ်အပိုင်းများ၊ ဟိုက်ဒရောလစ်/လေဖိအား အစိတ်အပိုင်းများ၊ တိကျသော ရှပ်များနှင့် ဘူရှင်များ | ဝတ်ဆင်မှုခံနိုင်ရည်၊ coaxiality နှင့် perpendicularity တို့ကို တင်းကျပ်စွာထိန်းချုပ်ခြင်း၊ ±0.01mm သို့မဟုတ် ထို့ထက်နည်းသည် |
အမေးအဖြေများ
စက်ယန္တရားပြုပြင်ခြင်းအတွက် အမြင့်ဆုံးခံနိုင်ရည်ကား အဘယ်နည်း။
ယေဘုယျအားဖြင့် CNC စက်ဖြင့်ပြုလုပ်ခြင်းတွင်၊ ကျွန်ုပ်အလုပ်လုပ်သော အမြင့်ဆုံး (ဆိုလိုသည်မှာ အလျော့ရဲဆုံး) သည်းခံနိုင်မှုမှာ ±0.1 မီလီမီတာဖြစ်ပြီး၊ ၎င်းသည် ဖွဲ့စည်းပုံဆိုင်ရာ သို့မဟုတ် အရေးမကြီးသော အစိတ်အပိုင်းများအတွက် အဖြစ်များသည်။ ဥပမာအားဖြင့်၊ တင်းကျပ်စွာ တပ်ဆင်ရန်မလိုအပ်သော ကွင်းခတ်များ သို့မဟုတ် အဖုံးများ။ ဤအဆင့်သည် အထူးသဖြင့် အတိုင်းအတာကွဲပြားမှုကို လက်ခံနိုင်သော အစိတ်အပိုင်းကြီးများအတွက် ထုတ်လုပ်မှုကို မြန်ဆန်စေပြီး ကုန်ကျစရိတ်သက်သာစေသည်။
ဘယ်ခံနိုင်ရည်က စက်ပြင်ဖို့ အခက်ခဲဆုံးလဲ။
±0.002 mm (2 microns) ထက် တင်းကျပ်သော သည်းခံနိုင်စွမ်းများသည် အလွန်စိန်ခေါ်မှုတစ်ရပ်ဖြစ်သည်။ ထိုအဆင့်တွင် အပူအနည်းငယ်ပြောင်းလဲမှုများ၊ ကိရိယာဟောင်းနွမ်းမှု သို့မဟုတ် ပစ္စည်းမညီညွတ်မှုများပင် အစိတ်အပိုင်းတစ်ခုကို သတ်မှတ်ချက်ထက် ကျော်လွန်စေနိုင်သည်။ ကျွန်ုပ်သည် ထိုကဲ့သို့သော လိုအပ်ချက်များကို ဖြည့်ဆည်းရန် အလွန်တည်ငြိမ်သော 5-axis စက်များ၊ CMM စစ်ဆေးမှုများနှင့် အပူချိန်ထိန်းချုပ်ထားသော ပတ်ဝန်းကျင်များကို အားကိုးလေ့ရှိသည်။
စက်ယန္တရားအတွက် အနည်းဆုံး ခံနိုင်ရည်က ဘယ်လောက်လဲ။
ကျွန်တော်/ကျွန်မ အောင်မြင်စွာ ထုတ်လုပ်နိုင်ခဲ့တဲ့ အနည်းဆုံး ခံနိုင်ရည်က ±0.001 မီလီမီတာ (1 မိုက်ခရွန်) ဖြစ်ပြီး၊ ပုံမှန်အားဖြင့် အဆင့်မြင့် micro-EDM သို့မဟုတ် femtosecond laser စက်ဖြင့် ပြုလုပ်ခြင်းကနေတစ်ဆင့် ဖြစ်ပါတယ်။ ရိုးရာ CNC အတွက်၊ စနစ်ထည့်သွင်းမှု၊ ပစ္စည်းနှင့် စစ်ဆေးမှုနည်းလမ်းပေါ် မူတည်ပြီး ကန့်သတ်ချက်က ±0.002–0.005 မီလီမီတာ ဝန်းကျင် ဖြစ်ပါတယ်။
စက်ယန္တရားပြုလုပ်ခြင်းအတွက် ခံနိုင်ရည်အဆင့်တွေက ဘာတွေလဲ။
အထွေထွေစက်ပြင်ခြင်းအတွက် ISO 2768 ကို ကျွန်ုပ်အသုံးပြုပါသည်—Fine (f)၊ Medium (m)၊ Coarse (c) နှင့် Very Coarse (v) အဖြစ် အဆင့်သတ်မှတ်ထားသည်။ တိကျသောအလုပ်အတွက် GD&T သည် ကျွန်ုပ်အား ±0.01 mm သို့မဟုတ် ပိုမိုတင်းကျပ်သောအတွင်း ပုံသဏ္ဍာန်နှင့် တည်နေရာထိန်းချုပ်မှုများကို အသုံးချနိုင်စေပါသည်။ လေကြောင်းနှင့် အာကာသယာဉ်များတွင် AS9100 စံနှုန်းများသည် ခံနိုင်ရည်များကို ±0.005 mm သို့မဟုတ် ပိုမိုကောင်းမွန်သောအဆင့်သို့ တွန်းပို့လေ့ရှိသည်။
ထုတ်လုပ်မှု သည်းခံနိုင်စွမ်းတွေ အရမ်းတင်းကျပ်လာတဲ့အခါ ဘာဖြစ်မလဲ။
သည်းခံနိုင်စွမ်းတွေ အရမ်းတင်းကျပ်နေတဲ့အခါ—ဥပမာ ±0.005 mm အောက်မှာ မလိုအပ်ဘဲ—စက်ယန္တရားလည်ပတ်ချိန် ၂-၃ ဆ တိုးလာတာ၊ ကိရိယာတွေ မကြာခဏပြောင်းလဲတာနဲ့ ၁၅% ထက် ကျော်လွန်နိုင်တဲ့ စွန့်ပစ်နှုန်းတွေကို မကြာခဏတွေ့ရပါတယ်။ ဒါ့အပြင် စစ်ဆေးရေးကုန်ကျစရိတ် မြင့်မားတာနဲ့ ပတ်ဝန်းကျင်ထိန်းချုပ်မှု ပိုမိုတင်းကျပ်တာတွေလည်း လိုအပ်ပါတယ်။ လုပ်ဆောင်နိုင်စွမ်းအရ မလိုအပ်ဘူးဆိုရင် ထိုကဲ့သို့သော သည်းခံနိုင်စွမ်းတွေက ထိရောက်မှုကို လျော့ကျစေပြီး တစ်ယူနစ်ကုန်ကျစရိတ်ကို သိသိသာသာ မြင့်တက်စေပါတယ်။
ကောက်ချက်
CNC မှာ တင်းကျပ်တဲ့ သည်းခံနိုင်စွမ်း စက်ယန္တရားပြုလုပ်ခြင်းဟာ တိကျမှုသိပ္ပံနဲ့ ထုတ်လုပ်မှုအနုပညာ ရောနှောပေါင်းစပ်ထားတာပါ။ ကျွန်တော့်အတွေ့အကြုံအရ အောင်မြင်မှုဟာ အဓိကအချက်တစ်ခုပေါ်မှာ မူတည်ပါတယ်။ အဲဒါကတော့ စည်းကမ်းပါပဲ။ ဒီဇိုင်း၊ လုပ်ငန်းစဉ်ထိန်းချုပ်မှု၊ တိုင်းတာမှုနဲ့ ဆက်သွယ်ရေးမှာ စည်းကမ်းရှိပါတယ်။ ±0.002 မီလီမီတာအတွက် တွန်းအားပေးနေတာပဲဖြစ်ဖြစ်၊ လေကြောင်းဆိုင်ရာ သတ်မှတ်ချက်များနဲ့ ကိုက်ညီအောင် ကြိုးစားနေတာပဲဖြစ်ဖြစ်၊ လျှို့ဝှက်ချက်ကတော့ သင်တတ်နိုင်သမျှ အရာအားလုံးကို ထိန်းချုပ်ပြီး သင်ဘာကို မလုပ်နိုင်တာလဲဆိုတာကို သိရှိခြင်းပါပဲ။
သည်းခံမှုတင်းကျပ်ခြင်းဆိုတာ ပြီးပြည့်စုံမှုအကြောင်း မဟုတ်ပါဘူး - တသမတ်တည်းရှိမှု၊ ဆက်သွယ်ရေးနဲ့ လိမ္မာပါးနပ်တဲ့ ဆုံးဖြတ်ချက်တွေအကြောင်းပါ။ သင်ဟာ ခက်ခဲတဲ့ အစိတ်အပိုင်းတစ်ခုကို ကိုင်တွယ်ဖြေရှင်းနေတယ်ဆိုရင် ဒါမှမဟုတ် သင့်ရဲ့ လုပ်ငန်းစဉ်ကို တိုးတက်အောင် ကြိုးစားနေတယ်ဆိုရင် သင့်အခြေအနေကို မျှဝေဖို့ ဒါမှမဟုတ် ဆက်သွယ်ဖို့ မတွန့်ဆုတ်ပါနဲ့။ တစ်ခါတစ်ရံမှာ ဒုတိယအမြင်က အရာအားလုံးကို ကွာခြားစေပါတယ်။















