
အကြံဉာဏ်များကို အစိတ်အပိုင်းများအဖြစ် မပြောင်းလဲမီ၊ စံကိရိယာများ၊ သင့်လျော်သော သည်းခံနိုင်စွမ်းနှင့် အနည်းဆုံး စနစ်ထည့်သွင်းမှုများကို အသုံးပြု၍ စက်ဖြင့်ပြုလုပ်နိုင်စွမ်းကို ကျွန်ုပ် အကဲဖြတ်ပါသည်။ ဤ CNC စက်ဖြင့်ပြုလုပ်ခြင်းအတွက် ဒီဇိုင်းရေးဆွဲခြင်းလမ်းညွှန်သည် လက်တွေ့ကျသော စည်းမျဉ်းများနှင့် DFM အကြံပြုချက်များကို အယူအဆမှ ပို့ဆောင်ခြင်းအထိ ပေးဆောင်ထားပြီး၊ သင့်အား မြင့်မားသော တိကျမှုရှိသော အစိတ်အပိုင်းများကို ပိုမိုမြန်ဆန်စွာ၊ ပိုမိုယုံကြည်စိတ်ချရပြီး ကုန်ကျစရိတ်သက်သာစွာ ဖန်တီးနိုင်ရန် ကူညီပေးပါသည်။
CNC Machining ဆိုတာဘာလဲ
CNC စက်ဖြင့်ပြုလုပ်ခြင်း (ကွန်ပျူတာဂဏန်းသင်္ချာထိန်းချုပ်မှု) သည် ပရိုဂရမ်ရေးဆွဲထားသောကိရိယာများသည် ကုန်ကြမ်းများကို အစိတ်အပိုင်းများအဖြစ် တိကျစွာဖြတ်တောက်သည့် နုတ်ယူမှုလုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ ၎င်းသည် ထူးခြားသောတိကျမှု၊ ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုနှင့် သတ္တုနှင့်ပလတ်စတစ်များနှင့် တွဲဖက်အသုံးပြုနိုင်မှုကို ပေးစွမ်းပြီး ပိုမိုမြန်ဆန်ထိရောက်သော ထုတ်လုပ်မှုအတွက် CAD ဒီဇိုင်းနှင့် လက်တွေ့ကမ္ဘာထုတ်လုပ်မှုကို ပေါင်းကူးပေးသည်။
အခြေခံမူ Of CNC စက်ပြင်ခြင်း
CNC စက်ဖြင့် စက်ပစ္စည်းဖြင့် ပြုလုပ်ခြင်းသည် အစိုင်အခဲဘလောက် (အလုပ်အပိုင်း) မှ ပစ္စည်းအလွှာလိုက်ကို ဖယ်ရှားပေးပါသည်။ 3D ပုံနှိပ်ခြင်း၏ ဖြည့်စွက်သဘောသဘာဝနှင့်မတူဘဲ CNC သည် နုတ်ယူခြင်းဖြစ်သည် - ဖြတ်တောက်မှုတိုင်းသည် နောက်ဆုံးဂျီသြမေတြီအတွက် အရေးပါပါသည်။
ကြိတ်ခွဲခြင်း - မျက်နှာပြင်များ၊ အပေါက်များနှင့် အခေါင်းပေါက်များကို ထွင်းထုရန် လည်ပတ်နေသော ဖြတ်တောက်သည့်ကိရိယာများကို အသုံးပြုသည်။ ၎င်းသည် ပရစ်စတစ် သို့မဟုတ် ရှုပ်ထွေးသော 3D ပုံသဏ္ဌာန်များအတွက် အသင့်တော်ဆုံးဖြစ်သည်။ ဥပမာအားဖြင့်၊ ကျွန်ုပ်၏နေ့စဉ်အလုပ်တွင်၊ ±0.01 မီလီမီတာ သည်းခံနိုင်သော အလူမီနီယမ်အိမ်ရာများကို တိကျသောပုံသဏ္ဌာန်များနှင့် ချောမွေ့သောအပြီးသတ်များရရှိရန် 5-axis စင်တာများကို အသုံးပြု၍ ကြိတ်ခွဲသည်။
လှည့်ခြင်း - တည်ငြိမ်သောကိရိယာတစ်ခုသည် ပစ္စည်းကိုဖြတ်တောက်နေစဉ် အလုပ်အပိုင်းကိုလှည့်ပြီး ဆလင်ဒါပုံသဏ္ဍာန် သို့မဟုတ် ခွက်ပုံသဏ္ဍာန်များကို ထုတ်လုပ်ပေးသည်။ ဤနည်းလမ်းသည် ဗဟိုချက်တူညီမှု အရေးကြီးသည့် ရိုးတံများ၊ ဘူရှင်များနှင့် အဆို့ရှင်ကိုယ်ထည်များအတွက် အသင့်တော်ဆုံးဖြစ်သည်။
တူးဖော်ခြင်း - အချင်း ၀.၅ မီလီမီတာမှ ၅၀ မီလီမီတာအထိရှိသော တူးစက်များကို အသုံးပြု၍ အပေါက်များဖွဲ့စည်းသည်။ နက်ရှိုင်းသောအပေါက်များအတွက် တိကျမှုနှင့် ချစ်ပ်များထွက်ရှိမှုကိုသေချာစေရန်အတွက် အဆင့်ဆင့်တူးဖော်ခြင်း သို့မဟုတ် အအေးခံကိရိယာများ လိုအပ်လေ့ရှိသည်။
ခေတ်မီစက်ရုံများတွင် ဤလုပ်ဆောင်ချက်များကို အလိုအလျောက်ပေါင်းစပ်လေ့ရှိသည် — ကြိတ်ခွဲခြင်း၊ လှည့်ခြင်းနှင့် တူးဖော်ခြင်းတို့ကို စနစ်တစ်ခုတည်းတွင် လုပ်ဆောင်ခြင်း — သည် ထိရောက်မှုနှင့် တိကျမှုကို သိသိသာသာ တိုးတက်စေသည်။
ဘုံအမျိုးအစားများ Of CNC စက်များ
CNC စက်များသည် ရွေ့လျားမှုဝင်ရိုးအရေအတွက်အလိုက် ကွဲပြားသည်-
၂-၃ ဝင်ရိုးစက်များ- ၎င်းတို့သည် အသုံးအများဆုံးနှင့် ကုန်ကျစရိတ်သက်သာသော စက်များဖြစ်သည်။ ပြားချပ်ချပ် အစိတ်အပိုင်းများနှင့် ရိုးရှင်းသော အပေါက်များအတွက် အသင့်တော်ဆုံးဖြစ်ပြီး၊ ၎င်းတို့သည် X၊ Y နှင့် Z ဦးတည်ချက်များဖြင့် ရွေ့လျားသည်။
၄-၅ ဝင်ရိုးစက်များ- မျက်နှာပြင်များစွာ သို့မဟုတ် ရှုပ်ထွေးသော ကွေးညွှတ်မျက်နှာပြင်များကို တစ်ခုတည်းတွင် စက်ဖြင့် လည်ပတ်နိုင်စေမည့် နောက်ထပ်လည်ပတ်မှုနှင့် စောင်းလှုပ်ရှားမှုများကို ပေးဆောင်ပါသည်။ ဥပမာအားဖြင့်၊ အာကာသယာဉ်အစိတ်အပိုင်းများ သို့မဟုတ် တိုက်တေနီယမ်အစားထိုးကိရိယာများသည် တိကျမှုနှင့် တသမတ်တည်းရှိမှုအတွက် ၅-ဝင်ရိုး တစ်ပြိုင်နက် စက်ဖြင့်လည်ပတ်ရန် မကြာခဏ လိုအပ်ပါသည်။
Hybrid နှင့် Multi-tasking စက်များ- milling၊ turning နှင့် တစ်ခါတစ်ရံ grinding သို့မဟုတ် laser cutting တို့ကို တစ်ခုတည်းသောယူနစ်တွင် ပေါင်းစပ်ထားပြီး setup များနှင့် လူ့အမှားများကို အနည်းဆုံးဖြစ်အောင် လုပ်ဆောင်ပေးသည်။
TiRapid မှာ ကျွန်တော်တို့ဟာ အစိတ်အပိုင်း ဂျီသြမေတြီနဲ့ ခံနိုင်ရည်လိုအပ်ချက်တွေအပေါ် အခြေခံပြီး စက်ပစ္စည်းတွေကို ရွေးချယ်လေ့ရှိပါတယ်။ ပုံစံငယ်တွေအတွက် 3-axis က မြန်နှုန်းကို ပေးစွမ်းပြီး ရှုပ်ထွေးတဲ့ အစိတ်အပိုင်းတွေ ဒါမှမဟုတ် ထုတ်လုပ်မှုအတွက် 5-axis က ကိရိယာအများအပြားထက် အတိုင်းအတာ ညီညွတ်မှုနဲ့ ကုန်ကျစရိတ် သက်သာစေပါတယ်။
ဒီဇိုင်းဆွဲတာဘာလဲ Fသို့မဟုတ် CNC စက်ပြင်ခြင်း
ထုတ်လုပ်မှုမစတင်မီ ဒီဇိုင်းသည် ထုတ်လုပ်မှုစွမ်းရည်ကို ဆုံးဖြတ်ပေးသည်။ CNC Machining အတွက် ဒီဇိုင်းထုတ်ခြင်းဆိုသည်မှာ လုပ်ဆောင်ချက်နှင့် အမြင်အာရုံရည်မှန်းချက်အားလုံးနှင့် ကိုက်ညီစေစဉ်တွင် အစိတ်အပိုင်းများကို ပိုမိုမြန်ဆန်စွာ၊ ပိုမိုလွယ်ကူစွာနှင့် ပိုမိုကုန်ကျစရိတ်သက်သာစွာ ထုတ်လုပ်နိုင်ရန် ရည်ရွယ်သည်။ အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ထားသော ဒီဇိုင်းသည် ကိရိယာလမ်းကြောင်းများ၊ စနစ်ထည့်သွင်းမှုများနှင့် ရှုပ်ထွေးမှုများကို လျှော့ချပေးပြီး တိကျမှုနှင့် ပို့ဆောင်မှုအမြန်နှုန်းကို တိုးတက်စေသည်။
အဆိုပါအခန်းက္ပ Oဒီဇိုင်း In Tထုတ်လုပ်မှု သံသရာ
ဒီဇိုင်းသည် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်၏ အဆင့်တိုင်းကို ပုံဖော်ပေးသည်-
ကိရိယာလမ်းကြောင်းများနှင့် ရှုပ်ထွေးမှုကို သတ်မှတ်ပေးသည်- ဂျီသြမေတြီ၊ နံရံအထူနှင့် ခံနိုင်ရည်တို့သည် ကိရိယာရွေးချယ်မှုနှင့် လည်ပတ်မှုအချိန်ကို သက်ရောက်မှုရှိသည်။ စမတ်ကျသောဒီဇိုင်းသည် စက်ယန္တရားလည်ပတ်ချိန်ကို 30% ကျော် လျှော့ချနိုင်သည် ။
တပ်ဆင်မှုများနှင့် ညှပ်လုပ်ဆောင်ချက်များကို လျှော့ချပေးသည်- ဒီဇိုင်းရေးဆွဲစဉ်အတွင်း အသုံးပြုရလွယ်ကူမှုနှင့် စံသတ်မှတ်ထားသော ပစ္စည်းကိရိယာများကို ထည့်သွင်းစဉ်းစားခြင်းသည် တည်ငြိမ်မှုနှင့် ထိရောက်မှုကို မြှင့်တင်ပေးသည်။
တိကျမှုနှင့် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်စွမ်းကို မြှင့်တင်ပေးသည်- ရှင်းလင်းသော datum references များနှင့် တသမတ်တည်း alignment သည် variation ကို လျော့နည်းစေသည်။ TiRapid တွင် reference holes များကို စံသတ်မှတ်ခြင်းသည် re-fixture errors များကို ±0.01 mm အထိ လျှော့ချပေးပါသည် ။
ဒစ်ဂျစ်တယ်ထုတ်လုပ်မှုပေါင်းစည်းမှုကို ဖွင့်ပေးသည်- ခေတ်မီ CNC လုပ်ငန်းစဉ်များသည် ဒီဇိုင်း၊ CAM နှင့် စစ်ဆေးခြင်းဒေတာများကို ချိတ်ဆက်ပေးပြီး လုပ်ငန်းစဉ်တစ်လျှောက်လုံး တိကျမှုကို ထိန်းသိမ်းပေးသည်။
ဒီဇိုင်းက ကုန်ကျစရိတ်ကို ဘယ်လိုအကျိုးသက်ရောက်စေသလဲ Aနှင့် ပို့ဆောင်ချိန်
သင်ဆွဲတဲ့ အတိုင်းအတာတိုင်းဟာ ထုတ်လုပ်မှုကုန်ကျစရိတ်နဲ့ အချိန်ကိုက်မှုကို သက်ရောက်မှုရှိပါတယ်-
ပစ္စည်းနှင့် ဂျီဩမေတြီ မောင်းနှင်အား ဖြတ်တောက်ချိန်- နက်ရှိုင်းသော အပေါက်များ သို့မဟုတ် ပါးလွှာသော နံရံများသည် ကိရိယာ၏ ဟောင်းနွမ်းမှုကို တိုးစေသည်။ အနက်ကို ၁၀% လျှော့ချခြင်းသည် ကုန်ကျစရိတ်ကို ၁၅% ခန့် လျှော့ချနိုင်သည် ။
တင်းကျပ်သော သည်းခံနိုင်မှုများသည် ကုန်ကျစရိတ်ကို တိုးစေသည်- စံ ±၀.၀၅ မီလီမီတာ သည်းခံနိုင်မှုများသည် မြန်ဆန်ပြီး ±၀.၀၁ မီလီမီတာသည် လုပ်ငန်းစဉ်အချိန်ကို နှစ်ဆတိုးစေသည်။
ရိုးရှင်းသောဒီဇိုင်းသည် ပို့ဆောင်မှုကို အရှိန်မြှင့်ပေးသည်- TiRapid ၏ DFM သည် ချွန်ထက်သောအပိုင်းများနှင့် ဖီးလ်များကဲ့သို့သော ဒီဇိုင်းချိန်ညှိမှုများမှတစ်ဆင့် ပျမ်းမျှပို့ဆောင်ချိန်ကို ၂ ရက် လျှော့ချပေးသည်ကို ပြန်လည်သုံးသပ်သည်။
စံသတ်မှတ်ခြင်းသည် အချိန်ကုန်သက်သာစေသည်- စံချည်မျှင်များ၊ အပေါက်အရွယ်အစားများနှင့် အလွတ်များကို အသုံးပြုခြင်းသည် အထူးသဖြင့် ကမ္ဘာလုံးဆိုင်ရာ ထုတ်လုပ်မှုအတွက် ဈေးနှုန်းသတ်မှတ်ခြင်း၊ ရင်းမြစ်ရှာဖွေခြင်းနှင့် ထုတ်လုပ်ခြင်းတို့ကို ချောမွေ့စေသည်။
ဘာတွေလဲ Tအားသာချက်များ Aကန့်သတ်ချက်များ Oဒီဇိုင်းရေးဆွဲခြင်း Fသို့မဟုတ် CNC စက်ပြင်ခြင်း
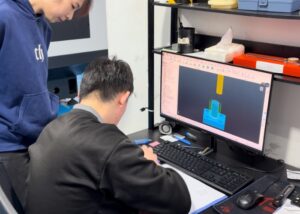
CNC စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းထုတ်ခြင်းသည် ယှဉ်နိုင်စရာမရှိသော တိကျမှုနှင့် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုကို ပေးစွမ်းပြီး ရှုပ်ထွေးသော ဂျီသြမေတြီများကို ထိရောက်စွာ ထုတ်လုပ်နိုင်စေပါသည်။ သို့သော် ကိရိယာ ဂျီသြမေတြီ၊ အကွာအဝေးနှင့် စက်ရွေ့လျားမှုကဲ့သို့သော အချက်များက ကန့်သတ်ချက်များကို ချမှတ်ထားသည်။ ဤနယ်နိမိတ်များနှင့် ၎င်းတို့ပတ်လည်တွင် ဒီဇိုင်းရေးဆွဲနည်းကို နားလည်ခြင်းသည် အရည်အသွေးမြင့်မားပြီး ကုန်ကျစရိတ်သက်သာသော ထုတ်လုပ်မှုကို သေချာစေသည်။
အားသာချက်များ
ဒီဇိုင်းသည် ကုန်ကျစရိတ်၊ အမြန်နှုန်းနှင့် အရည်အသွေးတို့၏ အခြေခံအုတ်မြစ်ဖြစ်သည်။
အလိုအလျောက်လုပ်ဆောင်ခြင်းနှင့် တိကျမှု- CNC စနစ်များသည် ±0.01 မီလီမီတာအတွင်း ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုကို ရရှိစေပြီး၊ အဆို့ရှင်အိမ်များ သို့မဟုတ် ရိုဘော့အဆစ်များကဲ့သို့သော တသမတ်တည်းရှိသော အစိတ်အပိုင်းများအတွက် အသင့်တော်ဆုံးဖြစ်သည်။
ပစ္စည်းစွယ်စုံရ- CNC စက်ဖြင့်ပြုလုပ်ခြင်းသည် သတ္တုနှင့် ပလတ်စတစ်များကို ထောက်ပံ့မှုများနှင့် အမြန်နှုန်းများကို ချိန်ညှိခြင်းဖြင့် ကိုင်တွယ်သည်။
ပုံစံငယ်တည်ဆောက်ခြင်း ዑደብ ပိုတိုတောင်းခြင်း- DFM အစောပိုင်း အတည်ပြုချက်သည် ဖြတ်တောက်မှုအားများနှင့် ကိရိယာလမ်းကြောင်းများကို ခန့်မှန်းရန် ကူညီပေးသည်။ TiRapid သည် ပုံစံငယ်တည်ဆောက်ခြင်း ပို့ဆောင်ချိန်ကို 60% လျှော့ချပေးသည်။
ဒေတာပေါင်းစည်းခြင်း- CAD-to-CAM လုပ်ငန်းစဉ်များသည် ထုတ်လုပ်မှုနှင့် စစ်ဆေးခြင်းမှတစ်ဆင့် ဒီဇိုင်းရည်ရွယ်ချက်ကို ထိန်းသိမ်းထားကြောင်း သေချာစေသည်။
ကန့်သတ်
အဆင့်မြင့် CNC စနစ်များပင်လျှင် ဂျီဩမေတြီဆိုင်ရာ ကန့်သတ်ချက်များနှင့် ရင်ဆိုင်ရသည်။
ကိရိယာပုံသဏ္ဌာန်- အဝိုင်းကိရိယာများသည် ချွန်ထက်သော အတွင်းပိုင်းထောင့်များကို မဖြတ်တောက်နိုင်ပါ။ ထောင့်အချင်းဝက် ≥1.3× ကိရိယာအချင်းဝက် လိုအပ်သည်။
ရောက်ရှိနိုင်မှု ကန့်သတ်ချက်- ကိရိယာအချင်း 3× ထက်ကျော်လွန်သော နက်ရှိုင်းသော အပေါက်များသည် တုန်ခါမှုကို ဖြစ်ပေါ်စေပြီး မျက်နှာပြင်ကြမ်းတမ်းမှုကို Ra0.8 မှ Ra3.2 အထိ မြင့်တက်စေသည်။
စက်သွားလာမှု- အရွယ်အစားကြီးမားသော အစိတ်အပိုင်းများ သို့မဟုတ် ဘက်ပေါင်းစုံပါသည့် အင်္ဂါရပ်များသည် မကြာခဏ စနစ်ထည့်သွင်းမှုများစွာ လိုအပ်ပြီး အမှားအယွင်းအန္တရာယ်ကို တိုးမြင့်စေသည်။
ဖြေရှင်းချက်များ- ဒီဇိုင်း အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း ဗျူဟာများ
အိတ်ကပ်အချိုး- ကိရိယာတိမ်းစောင်းမှုကို လျှော့ချရန် အနက်နှင့် အနံ ≤3:1 ကို ထိန်းသိမ်းပါ။
Corner Radii: ကိရိယာသက်တမ်းတိုးရန် fillet radius (ဥပမာ R1.5→R2.0) ကို တိုးပါ။
နံရံပါးများ- တုန်ခါမှုကို ကာကွယ်ရန်အတွက် သတ္တုများအတွက် ≥0.8 မီလီမီတာ၊ ပလတ်စတစ်များအတွက် ≥1.5 မီလီမီတာကို အသုံးပြုပါ။
အပေါက်ဒီဇိုင်း- အနက် ≤၄× အချင်း၊ မျက်ကွယ်အပေါက်များ၏ အောက်ခြေတွင် နေရာလွတ်ထားပါ။
ချည်မျှင်များ- ချည်မချည်ရသေးသော အပိုင်းများကို ၁.၅ × အမြင့် ထားပါ။
စာသား- ထွင်းထားသော၊ ဖောင်းကြွမနေသော စာသားပါသည့် 20-pt sans-serif ဖောင့်များကို အသုံးပြုပါ။
နံရိုးများနှင့် ဘော့စ်များ- ကောက်ကွေးခြင်းကို ကာကွယ်ရန်အတွက် ကပ်လျက်နံရံ၏ အထူ ≈60%။
Chamfers & Fillets: ထိရောက်မှုအတွက် ကမ္ဘာလုံးဆိုင်ရာ “break all edges” မှတ်စုများကို အသုံးပြုပါ။
လေဝင်လေထွက်ထောင့်များ- ဖြတ်တောက်မှုဖိအားကို လျှော့ချရန်နှင့် အပြီးသတ်မှုပိုမိုကောင်းမွန်စေရန်အတွက် ဒေါင်လိုက်နံရံများတွင် ၁–၂° ထည့်ပါ။
ဘယ်လိုလဲ To ဒီဇိုင်းရေးဆွဲစဉ်အတွင်း အဓိက စက်ပိုင်းဆိုင်ရာ ကန့်သတ်ချက်များကို ဆုံးဖြတ်ပါ
CNC စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းရေးဆွဲခြင်းတွင် ဒီဇိုင်းဆုံးဖြတ်ချက်များသည် တိကျမှု၊ ကုန်ကျစရိတ်နှင့် ပို့ဆောင်ချိန်တို့ကို သတ်မှတ်ပေးသည်။ သည်းခံနိုင်မှု၊ အပြီးသတ်မှု၊ ပစ္စည်းများနှင့် စတော့အရွယ်အစားများကို စောစောစီးစီး သတ်မှတ်ခြင်းဖြင့် အင်ဂျင်နီယာများသည် ထုတ်လုပ်မှုစွမ်းရည်နှင့် ထိရောက်မှုကို သေချာစေပြီး ဒီဇိုင်းရည်ရွယ်ချက်ကို ယုံကြည်စိတ်ချရသော၊ မြင့်မားသောတိကျမှုနှင့် ကုန်ကျစရိတ်သက်သာသော ထုတ်လုပ်မှုအဖြစ်သို့ ပြောင်းလဲပေးသည်။
သည်းခံနိုင်မှု Aနှင့် GD&T အပလီကေးရှင်းများ
သည်းခံမှုများသည် ဒီဇိုင်းနှင့် ထုတ်လုပ်မှုကြားရှိ တံတားဖြစ်သည်။
သည်းခံနိုင်စွမ်းက ကုန်ကျစရိတ်ကို မောင်းနှင်သည်- အင်္ဂါရပ်တိုင်းသည် ±0.01 မီလီမီတာ တိကျမှု မလိုအပ်ပါ။ TiRapid သည် ကိုက်ညီသောနေရာများတွင် ±0.02 မီလီမီတာနှင့် အခြားနေရာများတွင် ±0.1 မီလီမီတာ သတ်မှတ်ခြင်းဖြင့် စက်ဖြင့်ပြုပြင်ချိန်ကို 25% သက်သာစေသည်။
GD&T သည် ရှင်းလင်းမှုကို ပိုမိုကောင်းမွန်စေသည်- မျဉ်း ဖြောင့်ခံနိုင်ရည်များအစား GD&T သည် parallelism၊ runout နှင့် position ကဲ့သို့သော geometric features များကို သတ်မှတ်ပေးသည်။
အကောင်းဆုံးအလေ့အကျင့်များ -
အရေးကြီးသော ကိုက်ညီမှုများအတွက် IT7–IT8 ကိုသုံးပါ။
အရေးမကြီးသောနေရာများအတွက် IT10–IT11 အထိ ဖြေလျှော့ပါ။
ဆက်သွယ်မှုအမှားများကို လျှော့ချရန်အတွက် ပုံတွင် အထွေထွေသည်းခံမှုမှတ်စုများကို သတ်မှတ်ပါ။
သင့်လျော်သော ခံနိုင်ရည်ခွဲဝေမှုသည် စုစုပေါင်း စက်ယန္တရားကုန်ကျစရိတ်ကို ၁၀-၃၀% လျှော့ချနိုင်သည်။
Surface က Finish ကို Aနှင့် အလှအပဆိုင်ရာ လိုအပ်ချက်များ
လုပ်ဆောင်ချက်နှင့် အသွင်အပြင်ကို ဟန်ချက်ညီစေခြင်းသည် ပိုမိုကောင်းမွန်သော ဖောက်သည်ကျေနပ်မှုကို သေချာစေသည်။
မျက်နှာပြင်ကြမ်းတမ်းမှုသည် ዑደብအချိန်အပေါ် သက်ရောက်မှုရှိသည်- Ra 0.8 µm သည် ကောင်းမွန်သော အပြီးသတ်ဖြတ်သန်းမှုများ လိုအပ်ပြီး Ra 3.2 µm ကိုတော့ တစ်ကြိမ်တည်းဖြင့် လုပ်ဆောင်နိုင်သည်။
အဖြစ်များသော အပြီးသတ်မှုများ-
အလူမီနီယမ်- ချေးခံနိုင်ရည်ရှိစေရန် အန်နိုဒိုက် (အမျိုးအစား II/III)။
သံမဏိ: သံချေးကာကွယ်မှုအတွက် QPQ သို့မဟုတ် အနက်ရောင်အောက်ဆိုဒ်။
ပလတ်စတစ်- အသွင်အပြင်အတွက် ඔප දැමීම သို့မဟုတ် ပုတီးမှုန်ဖြင့် ပွတ်တိုက်ခြင်း။
ဒီဇိုင်းအကြံပြုချက်- မလိုအပ်သော အပြီးသတ်မှုများကို ရှောင်ရှားရန် သင့် CAD မော်ဒယ်တွင် လုပ်ဆောင်နိုင်သော မျက်နှာပြင်များနှင့် အလှပြင်မျက်နှာပြင်များကို ရှင်းရှင်းလင်းလင်း ခွဲခြားထားပါ။
ပစ္စည်းရွေးချယ်မှု Aနှင့် အပူကုသမှု
ပစ္စည်းသည် စက်ပြုပြင်နိုင်စွမ်းနှင့် ကိရိယာစွမ်းဆောင်ရည်ကို သတ်မှတ်ပေးသည်။
ဖြတ်တောက်ခြင်းအပြုအမူ-
အလူမီနီယမ် (၆၀၆၁၊ ၇၀၇၅): ၅၀၀–၈၀၀ မီတာ/မိနစ် ဖြတ်တောက်နှုန်း။
သံမဏိ (304၊ 316): 150 မီတာ/မိနစ်တွင် နှေးကွေးသည်။
တိုက်တေနီယမ် (Ti-6Al-4V): မာကျောသောကိရိယာများနှင့် အအေးခံရည် လိုအပ်သည်။
အပူကုသမှု:
မာကျောစေသော (>45 HRC) ပစ္စည်းများသည် အလွှာပါးဖုံးအုပ်ထားသော ကာဗိုက်ကိရိယာများ လိုအပ်သည်။
နောက်ဆုံး စက်ဖြင့်ပြုပြင်ခြင်းမပြုမီ အပူပေးထားသော အစိတ်အပိုင်းများကို ဖိစီးမှုသက်သာစေသည်။
မှန်ကန်သော ပစ္စည်းနှင့် ကုသမှုကို ရွေးချယ်ခြင်းသည် ကိရိယာသက်တမ်းကို ၂–၃ ဆ တိုးစေနိုင်သည်။
စံသတ်မှတ်ထားသော စတော့အရွယ်အစားများသည် အဘယ်ကြောင့် ကုန်ကျစရိတ်များကို လျှော့ချပေးသနည်း။
စံသတ်မှတ်ထားသော စတော့အရွယ်အစားများကို ရွေးချယ်ခြင်းသည် အရိုးရှင်းဆုံး ကုန်ကျစရိတ်သက်သာစေသည့် နည်းလမ်းများထဲမှ တစ်ခုဖြစ်သည်။
စက်ယန္တရား လည်ပတ်မှု နည်းပါးခြင်း = အချိန် နည်းပါးခြင်း- ၂၅ မီလီမီတာ ဘီလက်သည် ၃၀ မီလီမီတာ အထူရှိသော အစိတ်အပိုင်းအတွက် ဖြတ်တောက်ချိန် ၂၀% ကို သက်သာစေသည်။
အလွယ်တကူရရှိနိုင်ခြင်း- ၁၀၀ × ၁၀၀ × ၂၀ မီလီမီတာ အလူမီနီယံပြားများကဲ့သို့သော အသုံးများသော အရွယ်အစားများကို ကျယ်ကျယ်ပြန့်ပြန့် ရရှိနိုင်ပါပြီ။
တိုတောင်းသော အချိန်များ- စိတ်ကြိုက်ဗလာများကို ရှောင်ရှားခြင်းသည် ဝယ်ယူမှုကို ၇ ရက်မှ ၁-၂ ရက်အထိ လျှော့ချနိုင်သည်။
TiRapid သည် စတော့အရွယ်အစားများကို စံသတ်မှတ်ခြင်းဖြင့် ပို့ဆောင်မှု ၃၀% ပိုမိုမြန်ဆန်ပြီး ပစ္စည်းထိရောက်မှု ပိုမိုမြင့်မားလာပါသည်။
ဘယ်လိုလဲ Tဒီဇိုင်း Fသို့မဟုတ် မတူညီသော စက်ယန္တရားလုပ်ငန်းစဉ်များ
CNC စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းရေးဆွဲခြင်းတွင်၊ ကြိတ်ခြင်း၊ လှည့်ခြင်းနှင့် တူးဖော်ခြင်း လုပ်ငန်းစဉ်တိုင်းတွင် ထူးခြားသော ဒီဇိုင်းထည့်သွင်းစဉ်းစားမှုများ လိုအပ်သည်။ စမတ်ကျသော ဒီဇိုင်းများသည် ကိရိယာဖိအားကို လျှော့ချပေးပြီး၊ တုန်ခါမှုကို လျှော့ချပေးကာ၊ တပ်ဆင်မှုများကို ရိုးရှင်းစေပြီး၊ တိကျမှုနှင့် မျက်နှာပြင်ပြီးစီးမှုကို တိုးတက်စေသည်။ အောက်တွင် TiRapid ၏ လက်တွေ့ကမ္ဘာ ထုတ်လုပ်မှုအတွေ့အကြုံမှ အဓိကဒီဇိုင်းဆိုင်ရာ အသိအမြင်များကို ဖော်ပြထားသည်။
ကြိတ်ခွဲခြင်းဒီဇိုင်းအကြံပြုချက်များ
Milling သည် ဘက်စုံသုံးနိုင်သော်လည်း ကိရိယာတောင့်တင်းမှုနှင့် ဂျီသြမေတြီအပေါ် ထိခိုက်လွယ်ပါသည်။
အနက်နှင့်အနံအချိုးကို ထိန်းချုပ်ပါ- အခေါင်းပေါက်အနက်ကို ကိရိယာအချင်း၏ ၄ ဆ အတွင်းထားပါ။ TiRapid သည် အချိုးကို ၂.၅ × D သို့ ကန့်သတ်ခြင်းဖြင့် 7075 အလူမီနီယမ်တွင် မျက်နှာပြင်အရည်အသွေးကို ၃၀% မြှင့်တင်ပေးခဲ့သည်။
ကိရိယာအချင်း- ပိုတိုသောကိရိယာများသည် ပိုမိုကောင်းမွန်သော မာကျောမှုကို ပေးစွမ်းသည်။ စျေးကြီးသော စိတ်ကြိုက်ဖြတ်တောက်မှုများကို ရှောင်ရှားရန် စံအချင်းများ (Ø၆၊ Ø၈၊ Ø၁၀ မီလီမီတာ) ပတ်လည်တွင် ဒီဇိုင်းအင်္ဂါရပ်များ။
ထောင့်အချင်းဝက် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်း- အတွင်းထောင့်အချင်းဝက်ကို အခေါင်းပေါက်အနက်၏ ≥⅓ ကိုအသုံးပြုပါ (ဥပမာ၊ ၁၂ မီလီမီတာအနက်အတွက် R4)။ အချင်းဝက်ကြီးခြင်းသည် ကိရိယာဖိအားနှင့် ချောက်ချားမှုများကို လျော့ကျစေသည်။
လှည့်ခြင်းဒီဇိုင်းအကြံပြုချက်များ
လှည့်ခြင်းသည် လုံးဝန်းသော အစိတ်အပိုင်းများ ထုတ်လုပ်ရာတွင် ထူးချွန်သော်လည်း တည်ငြိမ်မှုကို အာရုံစိုက်ရန် လိုအပ်ပါသည်။
ပါးလွှာမှုအချိုး- အပိုင်းအလျားနှင့်အချင်းအချိုး ≤8:1 ကိုထိန်းသိမ်းပါ။ ရှည်လျားသောရိုးတံများအတွက် TiRapid သည် ထောက်ပံ့မှုအတွက် တည်ငြိမ်သောရပ်တည်မှုများ သို့မဟုတ် နှစ်ထပ်ဗဟိုများကို အသုံးပြုသည်။
ဆ៊ီမရီသည် အရေးပါသည်- ဆ៊ီမရီ ဂျီသြမေတြီသည် မျှတသော ဖြတ်တောက်မှုအားများကို သေချာစေပြီး ဗဟိုခွာခြင်းကို ကာကွယ်ပေးသည်။
တုန်ခါမှုထိန်းချုပ်ခြင်း- မာကျောသောပစ္စည်းများ (ဥပမာ SUS420၊ HRC50) အတွက်၊ spindle speeds နိမ့်ခြင်းနှင့် သင့်လျော်သော coolant ကိုသုံးပါ။
ဒီဇိုင်းမှတ်စု- လုပ်ငန်းစဉ်စီမံကိန်းရေးဆွဲခြင်း ပိုမိုကောင်းမွန်စေရန်အတွက် ပုံများတွင် “စင်တာပံ့ပိုးမှု လိုအပ်သည်” ကို ထည့်ပါ။
တူးဖော်ခြင်းဒီဇိုင်းအကြံပြုချက်s
တူးဖော်ခြင်းသည် အခြေခံကျသော်လည်း မကြာခဏ လျစ်လျူရှုခံရလေ့ရှိသည်။
အနက်နှင့်အချင်းအချိုး- အပေါက်အနက် ≤10× အချင်းကို ထိန်းသိမ်းပါ။ ပိုနက်သောအပေါက်များအတွက် နှစ်ဖက်စလုံးမှ တူးဖော်ပါ သို့မဟုတ် အဆင့်ဆင့်တူးဖော်ခြင်းကို အသုံးပြုပါ။ TiRapid သည် ချစ်ပ်ဖယ်ရှားခြင်းစက်ဝန်းပါရှိသော 5×D တူးဖော်မှုများကို အသုံးပြု၍ ±0.02 မီလီမီတာ တိကျမှုကို ရရှိသည်။
ထောင့်မှန်ကျမှု- တူးဝင်သည့် မျက်နှာပြင်များသည် ယိုင်လဲမသွားစေရန် ပြားချပ်ပြီး ထောင့်မှန်ကျရမည်။ ထောင့်မှန်မျက်နှာပြင်များတွင် အစက်အပြောက်ငယ်တစ်ခု ထည့်ပါ။
အပေါက်တစ်ဝက်ကို ရှောင်ကြဉ်ပါ- အပေါက်တစ်ဝက်သည် ကိရိယာများကို ပျက်စီးစေပြီး ချွန်ထွက်စေသည်။ မလွှဲမရှောင်သာဖြစ်ပါက ကြိတ်ခြင်း သို့မဟုတ် EDM ကို စဉ်းစားပါ။
ဘယ်လိုလဲ To ဒီဇိုင်း အားနည်းချက်များ Aရှုပ်ထွေးသောအင်္ဂါရပ်များ
CNC စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းရေးဆွဲရာတွင် အောက်ခံဖြတ်တောက်မှုများနှင့် အတွင်းပိုင်းဂျီသြမေတြီများသည် အဓိကစိန်ခေါ်မှုများကို ဖြစ်ပေါ်စေပါသည်။ ဤဖုံးကွယ်ထားသောနေရာများသည် စံကိရိယာများဖြင့် ရောက်ရှိရန်ခက်ခဲပြီး ကုန်ကျစရိတ်များ မြင့်တက်စေခြင်း သို့မဟုတ် အမှားအယွင်းများ ဖြစ်စေနိုင်သည်။ စမတ်ကျသောဒီဇိုင်းသည် ကိရိယာလက်လှမ်းမီမှုနှင့် လုပ်ဆောင်မှုကို ဟန်ချက်ညီစေသည်။ ဤအပိုင်းသည် အချိန်နှင့် ကုန်ကျစရိတ်ကို သက်သာစေရန် အစိတ်အပိုင်းများကို မည်သို့ရိုးရှင်းအောင်ပြုလုပ်ရမည် သို့မဟုတ် ပိုင်းခြားရမည်ကို ပြသထားသည်။
အောက်ခံဖြတ်တောက်မှု အတိုင်းအတာများ၊ ကိရိယာတန်ဆာပလာများနှင့် အသုံးပြုနိုင်စွမ်း
အောက်ခံဖြတ်တောက်မှုများသည် ဂန္ထဝင် “ဖုံးကွယ်ထားသော ဂျီသြမေတြီများ” ဖြစ်သည်။ ကောင်းစွာ ဒီဇိုင်းမထုတ်ပါက အစိတ်အပိုင်းတစ်ခုကို စက်ဖြင့် မပြုပြင်နိုင်လောက်အောင် ဖြစ်စေနိုင်သည်။
အရွယ်အစား လမ်းညွှန်ချက်များ-
ကိရိယာလည်ပင်းအရှည်နှင့် အကျယ် ≤1.5× ကိရိယာအချင်း၏ အောက်ခံဖြတ်တောက်မှုအနက် ≤70% ကိုထားပါ။ TiRapid တွင်၊ အဆို့ရှင်အိမ်၏ အောက်ခံဖြတ်တောက်မှုအနက်ကို 8 မီလီမီတာမှ 5.5 မီလီမီတာအထိ ချိန်ညှိခြင်းဖြင့် စံဘောလုံးအဆုံးကြိတ်ဖြင့် စက်ဖြင့် စက်ပစ္စည်းပြုလုပ်နိုင်စေခဲ့ပြီး ထုတ်လုပ်မှုအချိန် 25% ကို သက်သာစေပါသည်။
ကိရိယာများနှင့် လမ်းကြောင်းများ-
အောက်ပိုင်းဖြတ်တောက်မှုများအတွက် T-slot သို့မဟုတ် ball-end mills များကိုသုံးပါ။ ကျဉ်းမြောင်းသောနေရာများတွင် လည်ပင်းရှည် cutters သို့မဟုတ် 5-axis setups များကို ရွေးချယ်ပါ။ အနည်းဆုံး အမြဲတမ်း ပံ့ပိုးပေးပါ 1.5× ကိရိယာအချင်း ကိရိယာမှ ဘေးကင်းစွာ ထွက်နိုင်ရန် ရှင်းလင်းရေး။
အသုံးပြုနိုင်စွမ်း စစ်ဆေးခြင်း-
CAD/CAM ဆော့ဖ်ဝဲလ်တွင် ကိရိယာလမ်းကြောင်းများကို တုပပါ။ TiRapid အင်ဂျင်နီယာများသည် Fusion 360 များကို အသုံးပြုကြသည်။ ကိရိယာ အသုံးပြုနိုင်မှု မြေပုံ ပရိုဂရမ်းမင်းမပြုလုပ်မီ မျက်စိကွယ်ရာဇုန်များကို ဖော်ထုတ်ရန်၊ ကုန်ကျစရိတ်များသော ပြန်လည်ပြုပြင်မှုများကို တားဆီးရန်။
ကုန်ကျစရိတ်သက်သာသော အခြားရွေးချယ်စရာများ
ရှုပ်ထွေးသော ဂျီသြမေတြီများသည် အမြဲတမ်း စျေးကြီးသော 5-axis စက်ပိုင်းဆိုင်ရာ စက်ပစ္စည်းများ မလိုအပ်ပါ။ ဒီဇိုင်း အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းသည် မကြာခဏဆိုသလို တူညီသောရလဒ်ကို ပိုမိုထိရောက်စွာ ရရှိစေနိုင်သည်။
ဖွဲ့စည်းပုံကို ပြန်လည်ဒီဇိုင်းဆွဲပါ-
အောက်ခံဖြတ်တောက်မှုသည် လော့ချခြင်း သို့မဟုတ် တပ်ဆင်ခြင်း လုပ်ဆောင်ချက်အဖြစ်သာ ဆောင်ရွက်ပေးပါက chamfer-fit သို့မဟုတ် threaded ဒီဇိုင်းများဖြင့် အစားထိုးပါ။ ဥပမာအားဖြင့် TiRapid သည် 45° slide-in fit ကို အသုံးပြု၍ အလူမီနီယမ်အိမ်ရာကို ပြန်လည်ဒီဇိုင်းထုတ်ခဲ့ပြီး 5-axis မှ 3-axis စက်ပိုင်းဆိုင်ရာသို့ ပြောင်းလဲခဲ့ပြီး အစိတ်အပိုင်းကုန်ကျစရိတ်ကို 40% လျှော့ချပေးခဲ့သည်။
ခွဲထုတ်စက်ဖြင့် ပြုပြင်ခြင်းနှင့် စုစည်းခြင်း-
အလွယ်တကူဝင်ရောက်နိုင်ရန် အစိတ်အပိုင်းကို အပိုင်းများစွာခွဲပြီးနောက် ဝက်အူများ သို့မဟုတ် ဂဟေဆက်ခြင်းဖြင့် ပြန်လည်ချိတ်ဆက်ပါ။ ဤ “မော်ဂျူလာ” ချဉ်းကပ်မှုသည် အာကာသယာဉ်နှင့် အလိုအလျောက်စနစ်တွင် ရေပန်းစားသည်။
အားသာချက်များ- စက်ပစ္စည်းကုန်ကျစရိတ် နည်းပါးခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းမှု ပိုမိုလွယ်ကူခြင်း။
အကြံပြုချက်- တပ်ဆင်စဉ်အတွင်း တိကျစွာ ချိန်ညှိနိုင်ရန်အတွက် ဒေါက်ပေါက်များ ထည့်ပါ။
စပ်မျိုးထုတ်လုပ်ခြင်း-
အလွန်ရှုပ်ထွေးသော အတွင်းပိုင်းအခေါင်းပေါက်များအတွက်၊ လုပ်ဆောင်နိုင်သော မျက်နှာပြင်များပေါ်တွင် CNC အပြီးသတ်ခြင်းနှင့် ပုံသဏ္ဍာန်အတည်ပြုခြင်းအတွက် 3D ပုံနှိပ်ခြင်းကို ပေါင်းစပ်ပါ။ ဤပေါင်းစပ်ချဉ်းကပ်မှုသည် ဒီဇိုင်းလွတ်လပ်ခွင့်နှင့် တိကျမှုကို ဟန်ချက်ညီစေပြီး မှိုပြုလုပ်ခြင်းနှင့် ဆေးဘက်ဆိုင်ရာပစ္စည်းများအတွက် အသင့်တော်ဆုံးဖြစ်သည်။
ဘယ်လိုလဲ To အစီအစဉ်အပိုင်း လမ်းညွှန်ချက် Aနှင့် တပ်ဆင်မှု
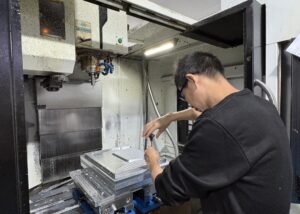
CNC စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းရေးဆွဲရာတွင် အစိတ်အပိုင်း ဦးတည်ချက်နှင့် တပ်ဆင်မှုတို့သည် တိကျမှု၊ ထိရောက်မှုနှင့် ကုန်ကျစရိတ်ကို များစွာလွှမ်းမိုးပါသည်။ ကောင်းမွန်သော ဒီဇိုင်းသည် အစိတ်အပိုင်းများကို မည်သို့ညှပ်ပြီး ဝင်ရောက်ကြည့်ရှုမည်ကို ကြိုတင်ခန့်မှန်းပါသည်။ ရှင်းလင်းသော အချက်အလက်များနှင့် တပ်ဆင်မှုနည်းပါးခြင်းသည် ထပ်ခါတလဲလဲ လုပ်ဆောင်နိုင်မှုကို မြှင့်တင်ပေးပြီး စက်လည်ပတ်ချိန်ကို တိုတောင်းစေပြီး စက်ပိုင်းဆိုင်ရာ အရည်အသွေးကို တသမတ်တည်း သေချာစေသည်။
အချက်အလက်စနစ် Aနှင့် ပစ္စည်းတပ်ဆင်မှု နေရာချထားခြင်း
datum များကို သတ်မှတ်ခြင်းသည် ဒီဇိုင်းရည်ရွယ်ချက်နှင့် စက်ပိုင်းဆိုင်ရာလက်တွေ့ကို ကိုက်ညီစေသည်။ ညံ့ဖျင်းစွာရွေးချယ်ထားသော datum များသည် မကြာခဏ နေရာပြောင်းခြင်းနှင့် ချိန်ညှိခြင်းအမှားများကို ဖြစ်စေသည်။
ရှင်းလင်းသောဒေတာစနစ်တစ်ခု တည်ထောင်ပါ
လုပ်ဆောင်နိုင်သော သို့မဟုတ် တပ်ဆင်မှုမျက်နှာပြင်ကို သင်၏ အဓိကဒေတာအဖြစ် ရွေးချယ်ပါ။ ဥပမာအားဖြင့်၊ TiRapid သည် တပ်ဆင်မှုမျက်နှာပြင်ကို အဓိကဒေတာအဖြစ် အသုံးပြု၍ တည်နေရာအပေါက်နှစ်ပေါက်ကို ဒုတိယဒေတာအဖြစ် အသုံးပြု၍ ရိုဘော့တစ်အဆစ်အိမ်များကို စက်ဖြင့် လည်ပတ်စေပြီး <0.02 mm တပ်ဆင်မှုသွေဖည်မှုကို ရရှိစေပါသည်။
၃-အချက် တည်နေရာမူ
“၃-၂-၁” စည်းမျဉ်းကို လိုက်နာပါ—ပြင်ညီအတွက် အမှတ်သုံးမှတ်၊ ဦးတည်ရာအတွက် နှစ်မှတ်၊ လည်ပတ်အတွက် တစ်မှတ်။ ၎င်းသည် တည်ငြိမ်မှုကို ပေးစွမ်းပြီး ပြန်လည်ညှပ်အမှားအယွင်းကို ±၀.၀၁ မီလီမီတာအောက်တွင် ထိန်းထားပေးသည်။
ပစ္စည်းဒီဇိုင်းနှင့် ရွေးချယ်ခြင်း
ထုတ်လုပ်မှုလည်ပတ်မှုများအတွက်၊ အစိတ်အပိုင်းပြောင်းလဲမှုများကို မြန်ဆန်စေရန်အတွက် လေဖိအား သို့မဟုတ် ဖုန်စုပ်ကိရိယာများကို အသုံးပြုပါ။ ပုံစံငယ်များအတွက်၊ စံ vises သို့မဟုတ် soft jaws များသည် ကောင်းစွာအလုပ်လုပ်ပါသည်။ TiRapid ၏ DFM အစီရင်ခံစာများသည် ဒီဇိုင်းအင်္ဂါရပ်များနှင့် ညှပ်ဇုန်များအကြား ပဋိပက္ခများကို ကာကွယ်ရန် “Fixture Interference Areas” ကို မကြာခဏ မီးမောင်းထိုးပြလေ့ရှိသည်။
ချိန်ညှိမှုများကို လျှော့ချခြင်း Aကိရိယာပြောင်းလဲမှုများနှင့်
စနစ်ထည့်သွင်းမှု သို့မဟုတ် ကိရိယာပြောင်းလဲမှုတိုင်းသည် ဖြစ်နိုင်ချေရှိသော အမှားအယွင်းများကို ဖြစ်ပေါ်စေပြီး အချိန်ပိုကြာစေသည်။ စမတ်ကျသော ဦးတည်ချက်နှင့် လုပ်ငန်းစဉ် အစီအစဉ်ချခြင်းသည် ထိရောက်မှုမရှိခြင်းကို ဖယ်ရှားပေးနိုင်သည်။
ပြင်ဆင်မှုများကို လျှော့ချပါ
အင်္ဂါရပ်အများစု (၇၀%+) ကို တစ်ခုတည်းသော စနစ်တွင် စက်ဖြင့် ပြုပြင်နိုင်စေရန် ဒီဇိုင်းထုတ်ပါ။ ပြန်လည်ဦးတည်ခြင်းကို လျှော့ချရန် အရေးကြီးသော အပေါက်များနှင့် မျက်နှာပြင်များကို တစ်ခုတည်းသော ကိုဩဒိနိတ်စနစ်တွင် အုပ်စုဖွဲ့ပါ။ TiRapid သည် တစ်ချိန်က အလူမီနီယမ်အခြေခံကို စနစ် ၃ ခုမှ ၁ ခုအထိ လျှော့ချခဲ့ပြီး ပို့ဆောင်ချိန်ကို ၂ ရက် လျှော့ချခဲ့သည်။
ကိရိယာပြောင်းလဲမှုဗျူဟာကို အကောင်းဆုံးဖြစ်အောင်လုပ်ပါ
အုပ်စုအင်္ဂါရပ်များသည် တူညီသော ဖြတ်စက်အရွယ်အစား သို့မဟုတ် အနက်ကို လိုအပ်ပါသည်။ 5-axis စက်ပိုင်းဆိုင်ရာတွင် TiRapid သည် ကြမ်းတမ်းစွာပုံဖော်ခြင်းအတွက် Ø8 mm ကို အသုံးပြုပြီးနောက် အပြီးသတ်ရန်အတွက် Ø4 mm နှင့် Ø2 mm ကို အသုံးပြုသည်—စက်ဝန်းအချိန် 15% ကို သက်သာစေပြီး ကိရိယာသက်တမ်းကို မြှင့်တင်ပေးသည်။
ထိရောက်သော စက်ယန္တရား ဦးတည်ချက်ကို ရွေးချယ်ပါ
ဖြစ်နိုင်သည့်အခါတိုင်း၊ ချစ်ပ်များ ပိုမိုကောင်းမွန်စွာ ထွက်ခွာနိုင်စေရန်နှင့် ကိရိယာ တိမ်းစောင်းမှု နည်းပါးစေရန်အတွက် အဓိကမျက်နှာပြင်သည် အပေါ်သို့ မျက်နှာမူနေစေရန် အစိတ်အပိုင်းများကို စောင်းပါ။ ထောင့်မှန်ကျသော အသွင်အပြင်များအတွက်၊ မျက်နှာပြင် အပြီးသတ်မှုနှင့် ညီညွတ်မှုကို ပိုမိုကောင်းမွန်စေရန်အတွက် ပုံမှန်ဖြတ်တောက်မှုလမ်းကြောင်းများ ရရှိစေရန်အတွက် အစိတ်အပိုင်းကို စောင်းပါ။
ဘယ်လိုလဲ To CNC Machining ပုံကြမ်းများနှင့် ဖိုင်များကို ပြင်ဆင်ပါ
CNC စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းရေးဆွဲခြင်းတွင် ပုံဆွဲခြင်းနှင့် 3D ဖိုင်များသည် ဒီဇိုင်းနှင့် ထုတ်လုပ်မှုကို ချိတ်ဆက်ပေးသည်။ ရှင်းလင်းပြတ်သားပြီး စံသတ်မှတ်ထားသော စာရွက်စာတမ်းများသည် စက်ပြင်များအား ရည်ရွယ်ချက်ကို ချက်ချင်းနားလည်စေရန်၊ ပြန်လည်လုပ်ဆောင်ခြင်းကို လျှော့ချရန်နှင့် တိကျမှုကို မြှင့်တင်ရန် ကူညီပေးသည်။ ဤအပိုင်းသည် မြန်ဆန်တိကျသော ဈေးနှုန်းအတွက် အဓိက ပုံဆွဲအသေးစိတ်အချက်အလက်များနှင့် ဖိုင်ဖော်မတ်များကို ဖော်ပြထားသည်။
ဘာ To ပါဝင်သည် Iသင့်ရဲ့ ပုံတွေ
ကောင်းမွန်စွာပြင်ဆင်ထားသော နည်းပညာဆိုင်ရာပုံဆွဲခြင်းက စက်ဖြင့်ပြုလုပ်ထားသော အစိတ်အပိုင်းတိုင်းသည် ၎င်း၏ဒီဇိုင်းရည်ရွယ်ချက်နှင့် ကိုက်ညီကြောင်း သေချာစေသည်။
GD&T (Geometric Dimensioning and Tolerancing)
လုပ်ဆောင်ချက်ဆိုင်ရာ လိုအပ်ချက်များကို ဖော်ပြရန်အတွက် အနေအထား၊ ထောင့်မှန်ကျမှုနှင့် ဗဟိုချက်တူညီမှုကဲ့သို့သော ဂျီဩမေတြီ သည်းခံနိုင်စွမ်းများကို အသုံးပြုပါ။ TiRapid အင်ဂျင်နီယာများသည် ကျွန်ုပ်တို့၏ စက်ပစ္စည်းစွမ်းရည်နှင့် ကိုက်ညီမှုရှိမရှိ သေချာစေရန် စက်ဖြင့်ပြုပြင်ခြင်းမပြုမီ GD&T သင်္ကေတအားလုံးကို အတည်ပြုပါသည်။
Dimensional Tolerances-
ISO 2768-mK သို့မဟုတ် ASME Y14.5 ကဲ့သို့သော ဘုံစံနှုန်းများကို လိုက်နာပါ။ ပုံမှန်လမ်းညွှန်ချက်များ-
အထွေထွေ စက်ပြင်ခြင်း- ±၀.၁ မီလီမီတာ
တိကျစွာ ကိုက်ညီမှု- ±၀.၀၂ မီလီမီတာ
အပေါက်ခံနိုင်ရည်များ: H7 သို့မဟုတ် H8
ဤစံနှုန်းများကို အသုံးပြုခြင်းသည် ကုန်ကျစရိတ်နှင့် တိကျမှုကို ဟန်ချက်ညီစေရန် ကူညီပေးသည်။
မျက်နှာပြင်ပြီးစီးမှုနှင့် ပြုပြင်မှု-
Ra တန်ဖိုးများနှင့် အပြီးသတ်အမျိုးအစားများကို အမြဲသတ်မှတ်ပါ၊ ဥပမာ-
အထွေထွေ စက်ပြင်ခြင်းအတွက် Ra 3.2 μm
ඔප දැමීමအတွက် Ra 0.8 μm
ကာကွယ်မှုအတွက် Type II အနက်ရောင် anodizing သို့မဟုတ် QPQ အနက်ရောင်အောက်ဆိုဒ်
TiRapid သည် မျက်နှာပြင်လိုအပ်ချက်များအရ ကိရိယာတန်ဆာပလာများနှင့် လုပ်ငန်းစဉ်ဆိုင်ရာ ကန့်သတ်ချက်များကို အလိုအလျောက် သတ်မှတ်ပေးသည်။
အကြံပြုထားသော ဖိုင်ဖော်မတ်များ Aအပ်လုဒ်တင်ခြင်း အကြံပြုချက်များ
မှန်ကန်သောဖော်မတ်ကို ရွေးချယ်ခြင်းသည် ကိုးကားခြင်းကို မြန်ဆန်စေပြီး ဘာသာပြန်အမှားများကို ကာကွယ်ပေးသည်။
3D မော်ဒယ် ဖော်မတ်များ
STEP (.stp/.step) — ယူနီဗာဆယ်၊ CNC အတွက် ဦးစားပေး
IGES (.igs) — ရှုပ်ထွေးသော မျက်နှာပြင်များအတွက်
STL (.stl) — 3D ပုံနှိပ်ခြင်းအတွက်၊ CNC ကိုးကားချက်အတွက် အသင့်တော်ဆုံးမဟုတ်ပါ။
Parasolid (.x_t) — SolidWorks/NX အသုံးပြုသူများအတွက် အသင့်တော်ဆုံးဖြစ်သည်။
2D ပုံဆွဲပုံစံများ
PDF — မှတ်စုများ၊ ခံနိုင်ရည်များ၊ မျက်နှာပြင်အပြီးသတ်အတွက်
DWG/DXF — လေဆာဖြတ်တောက်ခြင်း သို့မဟုတ် ဝါယာကြိုး EDM အတွက်
အပ်လုဒ်မလုပ်မီ စစ်ဆေးရမည့်စာရင်း
တသမတ်တည်းရှိသော ယူနစ်များ (မီလီမီတာ သို့မဟုတ် လက်မ)
အသုံးမပြုသော ခန္ဓာကိုယ်များ သို့မဟုတ် ဝှက်ထားသော ပုံကြမ်းများကို ဖယ်ရှားပါ
ဖိုင်တစ်ဖိုင်လျှင် တစ်ပိုင်း
ပုံဆွဲခြင်းနှင့် 3D မော်ဒယ်ကြား ချိန်ညှိမှုကို အတည်ပြုပါ
မျက်နှာပြင်အပြီးသတ်နှင့် ကုသမှုမှတ်စုများ ထည့်သွင်းပါ
ဤဖိုင်စံနှုန်းများကို လိုက်နာခြင်းဖြင့် သင်၏ CNC စက်ပိုင်းဆိုင်ရာ ပရောဂျက်သည် ဒီဇိုင်းမှ ထုတ်လုပ်မှုအထိ ချောမွေ့စွာနှင့် တိကျစွာ ရွေ့လျားနိုင်မည်ဖြစ်သည်။
ဘယ်လိုလဲ To စက်ပြုပြင်ခြင်း အရည်အသွေးကို သေချာစေခြင်း Aနှင့် တိကျမှု
CNC စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းရေးဆွဲခြင်း တွင် အရည်အသွေးအာမခံချက်သည် နောက်ဆုံးစစ်ဆေးမှုထက် ကျော်လွန်ပြီး ဒီဇိုင်းမှ ပို့ဆောင်ခြင်းအထိ အကျုံးဝင်ပါသည်။ ကိရိယာရွေးချယ်မှုမှ မျက်နှာပြင်အတည်ပြုခြင်းအထိ အဆင့်တိုင်းသည် တိကျမှုနှင့် တသမတ်တည်းရှိမှုကို သက်ရောက်မှုရှိပါသည်။ ဤအပိုင်းတွင် CNC အစိတ်အပိုင်းများသည် လုပ်ဆောင်နိုင်စွမ်းနှင့် အမြင်အာရုံစံနှုန်းများနှင့် ကိုက်ညီကြောင်း မည်သို့သေချာစေရမည်ကို ပြသထားပါသည်။
တိုင်းတာခြင်းနည်းလမ်းများ And Tools
တိကျသော စက်ယန္တရားသည် ခံနိုင်ရည်လိုအပ်ချက်များနှင့် အစိတ်အပိုင်း ဂျီသြမေတြီနှင့် ကိုက်ညီအောင် ပြုလုပ်ထားသော ယုံကြည်စိတ်ချရသော စစ်ဆေးရေးနည်းလမ်းများပေါ်တွင် မူတည်ပါသည်။
ထိတွေ့မှုတိုင်းတာခြင်း (CMM)
ကိုဩဒိနိတ်တိုင်းတာစက်များ (CMM) များသည် မိုက်ခရွန်အဆင့် တိကျမှုကို ပေးစွမ်းသည်-
±2 µm အထိ တိကျမှု
ရှုပ်ထွေးသော ဂျီဩမေတြီများနှင့် လွတ်လပ်သောပုံသဏ္ဍာန် မျက်နှာပြင်များအတွက် အသင့်တော်ဆုံး
ပိုမိုမြန်ဆန်သော အတည်ပြုချက်အတွက် အလိုအလျောက် 3D နှိုင်းယှဉ်မှု အစီရင်ခံစာများ
ထိတွေ့မှုမရှိသော အလင်းတိုင်းတာခြင်း
အလင်းနှင့် လေဆာစကင်န်ဖတ်ခြင်းသည် မျက်နှာပြင်အမှတ် သန်းပေါင်းများစွာကို စက္ကန့်ပိုင်းအတွင်း ဖမ်းယူနိုင်သည်-
တိကျမှု ±10 µm ဝန်းကျင်
အလှအပဆိုင်ရာ သို့မဟုတ် ပြောင်းလွယ်ပြင်လွယ်ရှိသော အစိတ်အပိုင်းများအတွက် အကောင်းဆုံး
အတိုင်းအတာ အတည်ပြုချက်အတွက် 3D cloud map ကို လျင်မြန်စွာ ထုတ်လုပ်ပေးသည်
လက်ဖြင့် တိုင်းတာခြင်း။
လိုအပ်ချက်နည်းသော သည်းခံနိုင်စွမ်းများအတွက် (>0.05 မီလီမီတာ)၊ ချိန်ညှိကိရိယာများနှင့် မိုက်ခရိုမီတာများသည် လုံလောက်သော တိကျမှုကို ပေးစွမ်းသည်။
ဥပမာ- Mitutoyo ဒစ်ဂျစ်တယ် မိုက်ခရိုမီတာကို အသုံးပြု၍ ±0.05 မီလီမီတာ ကိုက်ညီမှု ခံနိုင်ရည်ရှိသော 6061 အလူမီနီယမ် အိမ်ရာကို တိုင်းတာခြင်း။
အပြီးသတ် အစိတ်အပိုင်း အရည်အသွေး Aနှင့် အသွင်အပြင်မျှော်လင့်ချက်များ
အရည်အသွေးမြင့် CNC အစိတ်အပိုင်းများသည် အတိုင်းအတာတိကျမှုနှင့် မျက်နှာပြင်ပြီးပြည့်စုံမှုကို ပေါင်းစပ်ထားသည်။
မျက်နှာပြင်ကြမ်းတမ်းမှုစံနှုန်းများ
Ra 3.2 μm: စံကြိတ်ခွဲထားသော အပြီးသတ်
Ra 1.6 μm: ကောင်းမွန်သော စက်ဖြင့် ပြုပြင်ခြင်း
Ra 0.8 μm: ඔප දැමීම သို့မဟုတ် မှန်ဖြင့် အပြီးသတ်ခြင်း
အမြင်အာရုံနှင့် အလှအပစစ်ဆေးခြင်း
စစ်ဆေးမှုများတွင် ခြစ်ရာများ၊ ချိုင့်ခွက်များ၊ ချိုင့်ခွက်များနှင့် အရောင်ပြောင်းခြင်းများ ပါဝင်သည်။
ISO စံနှုန်းများအတွင်း အန်နိုဒိုက်ဖြင့် အပြီးသတ်ခြင်းတွင် အရောင်အနည်းငယ် ကွဲပြားမှုများ (ΔE < 2.0) ကို လက်ခံနိုင်သည်။
အတိုင်းအတာနှင့် ပုံသဏ္ဍာန် တိကျမှု
SPC (စာရင်းအင်းလုပ်ငန်းစဉ်ထိန်းချုပ်မှု) ကို အသုံးပြုခြင်းဖြင့် TiRapid သည် ကိရိယာဟောင်းနွမ်းမှုကို စောင့်ကြည့်ပြီး အော့ဖ်ဆက်များကို အချိန်နှင့်တပြေးညီ ချိန်ညှိပေးကာ အစုလိုက်အပြုံလိုက်ထုတ်လုပ်မှုအတွင်း သွေဖည်မှုများကို ±0.005 မီလီမီတာအတွင်း ထိန်းထားပေးသည်။
CMM စစ်ဆေးမှု၊ SPC ခွဲခြမ်းစိတ်ဖြာမှုနှင့် အလှအပဆိုင်ရာ အကဲဖြတ်ခြင်းတို့ကို ပေါင်းစပ်ခြင်းဖြင့် ထုတ်လုပ်သူများသည် ပြန်လည်ပြုပြင်မှု အနည်းဆုံးဖြင့် တသမတ်တည်းရှိသော အရည်အသွေးမြင့် CNC အစိတ်အပိုင်းများကို ရရှိပြီး ဖောက်သည်ကျေနပ်မှု တိုးတက်ကောင်းမွန်လာပါသည်။
အမေးအဖြေများ
CNC အစိတ်အပိုင်းတွေကို ဒီဇိုင်းဆွဲဖို့ ဘယ် software ကိုသုံးလဲ။
ကျွန်တော်ကတော့ 3D modeling အတွက် SolidWorks၊ Fusion 360 ဒါမှမဟုတ် AutoCAD လို CAD software တွေကို အဓိကအသုံးပြုပြီး toolpath generation အတွက် Mastercam ဒါမှမဟုတ် NX CAM လို CAM tools တွေကို အသုံးပြုပါတယ်။ ဒီ platform တွေက ဒီဇိုင်းနဲ့ ထုတ်လုပ်မှုပေါင်းစပ်ထားပြီး အလိုအလျောက် G-code generation ကတစ်ဆင့် တိကျမှုကို ၃၀% အထိ မြှင့်တင်ပေးပြီး programming time ကို ၄၀% လျှော့ချပေးပါတယ်။
CNC စက်ကိရိယာများ ဒီဇိုင်းဆွဲရာတွင် မည်သည့်စံနှုန်းများ ရှိသနည်း။
CNC စက်ကိရိယာများကို ဒီဇိုင်းဆွဲသည့်အခါ ကျွန်ုပ်သည် မာကျောမှု၊ spindle speed နှင့် thermal stability တို့ကို ဦးစားပေးပါသည်။ မာကျောသောဖွဲ့စည်းပုံသည် ±2 µm အတွင်း တုန်ခါမှုထိန်းချုပ်နိုင်မှုကို သေချာစေပြီး speed-torque ratio မျှတမှုသည် စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်ကို 25% မြှင့်တင်ပေးပါသည်။ ထုတ်လုပ်မှုတည်ငြိမ်မှုအတွက် load capacity၊ tool change time နှင့် ပြုပြင်ထိန်းသိမ်းမှုလက်လှမ်းမီမှုတို့ကိုလည်း ထည့်သွင်းစဉ်းစားပါသည်။
CNC Machining အတွက် ကျွန်တော့်ရဲ့ ဒီဇိုင်းကို ဘယ်လို အကောင်းဆုံးဖြစ်အောင် လုပ်ရမလဲ။
ဂျီသြမေတြီကို စံကိရိယာအရွယ်အစားများနှင့် စက်ဖြင့်ပြုလုပ်နိုင်သော အချင်းဝက်များနှင့် ချိန်ညှိခြင်းဖြင့် ကျွန်ုပ်၏ဒီဇိုင်းကို အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ပါသည်။ အပေါက်များစွာကို ရှောင်ရှားခြင်းနှင့် တပ်ဆင်မှုများကို အနည်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းသည် လည်ပတ်ချိန်ကို ၃၅% အထိ လျှော့ချပေးပါသည်။ CAD တွင် ထုတ်လုပ်မှုအတွက် ဒီဇိုင်း (DFM) မူများကို အစောပိုင်းတွင် အသုံးပြုခြင်းဖြင့် ကိရိယာလမ်းကြောင်းများ ပိုမိုချောမွေ့လာခြင်း၊ မျက်နှာပြင်ပြီးစီးမှုပိုမိုကောင်းမွန်လာခြင်းနှင့် ကိရိယာပြောင်းလဲမှုနည်းပါးလာခြင်းတို့ကို သေချာစေသည်။
ကျွန်တော့်ရဲ့ CNC Machining ဒီဇိုင်းပရောဂျက်ရဲ့ ကုန်ကျစရိတ်သက်သာမှုကို ဘယ်လိုမြှင့်တင်နိုင်မလဲ။
ကုန်ကျစရိတ်သက်သာမှုကို မြှင့်တင်ရန်အတွက်၊ ကျွန်ုပ်သည် အစိတ်အပိုင်းဂျီသြမေတြီကို ရိုးရှင်းအောင်ပြုလုပ်ခြင်း၊ အပေါက်အရွယ်အစားများကို စံသတ်မှတ်ခြင်းနှင့် တစ်ကြိမ်တည်းတပ်ဆင်သည့် စက်ယန္တရားအတွက် ဒီဇိုင်းထုတ်ခြင်းတို့ကို ပြုလုပ်ပါသည်။ ပစ္စည်းအသုံးပြုမှုနှင့် ကိရိယာသက်တမ်း စောင့်ကြည့်ခြင်းသည် ထုတ်လုပ်မှုကုန်ကျစရိတ်ကို ၁၅-၂၅% သက်သာစေနိုင်ပါသည်။ အလားတူလုပ်ဆောင်ချက်များကိုလည်း အုပ်စုဖွဲ့ပြီး အလုပ်သမားနှင့် ပစ္စည်းကိရိယာများ၏ ကုန်ကျစရိတ်များကို သိသိသာသာ လျှော့ချရန် multi-axis setup များကို အသုံးပြုပါသည်။
ကျွန်ုပ်၏ CNC-Machined အစိတ်အပိုင်းများတွင် တင်းကျပ်သော သည်းခံနိုင်စွမ်းများကို မည်သို့သေချာစေနိုင်မည်နည်း။
CMM စစ်ဆေးခြင်းနှင့် ပရိုဂရမ်းမင်းကိရိယာ ယိုယွင်းပျက်စီးမှု လျော်ကြေးပေးခြင်းတို့ကို အသုံးပြု၍ ဖြတ်တောက်ခြင်းအပူချိန်ကို ထိန်းချုပ်ခြင်းဖြင့် တင်းကျပ်သော ခံနိုင်ရည်များ (±0.005 မီလီမီတာအထိ) ကို သေချာစေသည်။ တိကျသော တပ်ဆင်မှု၊ 6061-T6 အလူမီနီယမ်ကဲ့သို့သော တည်ငြိမ်သောပစ္စည်းများနှင့် လုပ်ငန်းစဉ်အပြီး အတည်ပြုခြင်းသည် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်များစွာတွင် အတိုင်းအတာ ညီညွတ်မှုကို ထိန်းသိမ်းရန် ကူညီပေးသည်။
ကောက်ချက်
CNC စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းရေးဆွဲခြင်းသည် ပုံများနှင့် အတိုင်းအတာများသာမကဘဲ တိကျမှု၊ ထိရောက်မှုနှင့် ကုန်ကျစရိတ်တို့ကို ဟန်ချက်ညီအောင် လုပ်ဆောင်ခြင်းလည်း ဖြစ်ပါသည်။ ကိရိယာ အသုံးပြုနိုင်မှု၊ ခံနိုင်ရည်ရှိမှု၊ ပစ္စည်းများနှင့် တပ်ဆင်မှုများကို စောစောစီးစီး ထည့်သွင်းစဉ်းစားခြင်းဖြင့် အင်ဂျင်နီယာများသည် အန္တရာယ်များကို လျှော့ချနိုင်ပြီး တသမတ်တည်းဖြစ်မှုကို မြှင့်တင်နိုင်ကာ တိကျမှုမြင့်မားသော အစိတ်အပိုင်းများကို ပိုမိုချွေတာစွာ ရရှိနိုင်မည်ဖြစ်သည်။ CNC စက်ပိုင်းဆိုင်ရာ ဒီဇိုင်းနှင့်ပတ်သက်၍ အကြံဉာဏ်များ သို့မဟုတ် လိုအပ်ချက်များ ရှိပါသလား။ သင့်အဆက်အသွယ်သည် ကျွန်ုပ်တို့၏ အဖိုးတန် အတွေ့အကြုံတစ်ခု ဖြစ်လာပါလိမ့်မည်။
















