
ခေတ်မီစက်ယန္တရားများဖြင့် အလုပ်လုပ်သူတိုင်းအတွက် CNC စက်အစိတ်အပိုင်းများအမည်ကို နားလည်ခြင်းသည် မရှိမဖြစ်လိုအပ်ပါသည်။ spindle မှ control system အထိ အစိတ်အပိုင်းတစ်ခုစီသည် တိကျမှု၊ အမြန်နှုန်းနှင့် ယုံကြည်စိတ်ချရမှုတို့တွင် အရေးကြီးသောအခန်းကဏ္ဍမှ ပါဝင်သည်။ ဤလမ်းညွှန်ချက်သည် သင်ပိုမိုစမတ်ကျကျအလုပ်လုပ်နိုင်ပြီး ကုန်ကျစရိတ်များသောအမှားများကို ရှောင်ရှားနိုင်စေရန် အဓိက CNC အစိတ်အပိုင်းတိုင်းကို လမ်းညွှန်ပေးပါသည်။
CNC စက်ဆိုတာဘာလဲ
CNC စက်ဆိုသည်မှာ ကွန်ပျူတာဖြင့် ထိန်းချုပ်ထားသော ထုတ်လုပ်မှုစနစ်တစ်ခုဖြစ်ပြီး ပစ္စည်းများကို တိကျစွာ ဖြတ်တောက်ခြင်း၊ တူးဖော်ခြင်း၊ ကြိတ်ခွဲခြင်းနှင့် ပုံသွင်းခြင်းတို့ကို လုပ်ဆောင်သည်။ ဒစ်ဂျစ်တယ်ညွှန်ကြားချက်များကို အဓိပ္ပာယ်ဖွင့်ဆိုခြင်းဖြင့် CNC နည်းပညာသည် ခေတ်မီအင်ဂျင်နီယာနှင့် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်များတွင် ယှဉ်နိုင်စရာမရှိသော တိကျမှု၊ ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုနှင့် ထိရောက်မှုကို ပေးစွမ်းသည်။
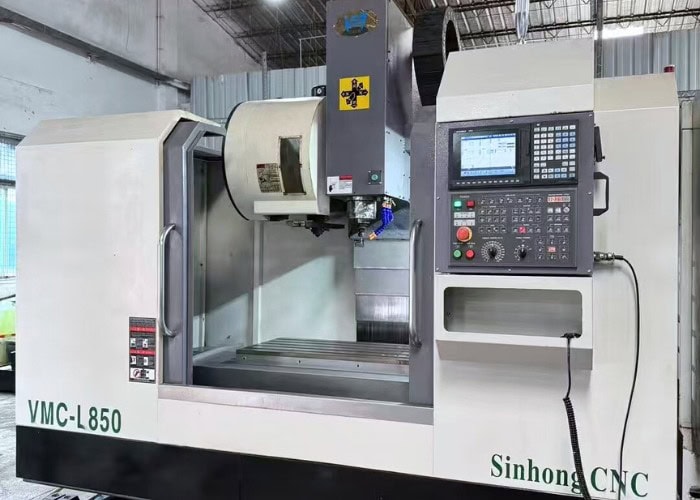
CNC (ကွန်ပျူတာဂဏန်းသင်္ချာထိန်းချုပ်မှု) စက်သည် G-ကုဒ်ကို အသုံးပြု၍ စက်ပိုင်းဆိုင်ရာလုပ်ငန်းများကို အလိုအလျောက်လုပ်ဆောင်ပေးသည့် ပရိုဂရမ်ရေးသားနိုင်သော ထုတ်လုပ်ရေးကိရိယာတစ်ခုဖြစ်သည်။ လက်ဖြင့်လည်ပတ်မှုကို အားကိုးမည့်အစား၊ CNC စက်များသည် spindle၊ ကိရိယာများနှင့် အလုပ်စားပွဲကို အလွန်တိကျစွာ ရွှေ့ရန် ဒစ်ဂျစ်တယ်ညွှန်ကြားချက်များကို လိုက်နာကြပြီး မကြာခဏ ±0.01 မီလီမီတာ ခံနိုင်ရည်များ ရရှိကြသည်။
ကျွန်တော့်ရဲ့ စက်ပိုင်းဆိုင်ရာ အတွေ့အကြုံအရ CNC စက်တွေမှာ 3D CAD ဒီဇိုင်းတွေကို ထိန်းချုပ်ထားတဲ့ toolpath တွေကတစ်ဆင့် ရုပ်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းတွေအဖြစ် ပြောင်းလဲပေးပါတယ်။ ဒီစက်တွေမှာ ပုံမှန်အားဖြင့် အောက်ပါတို့ ပါဝင်ပါတယ်။
- ရွေ့လျားမှု ထိန်းချုပ်စနစ်- servo သို့မဟုတ် stepper မော်တာများကို အသုံးပြု၍ X၊ Y၊ Z (နှင့် အပို) ဝင်ရိုးများကို ညှိနှိုင်းပေးသည်။
- Spindle & Tool System: ဖြတ်တောက်သည့်ကိရိယာများကို ပစ္စည်းပေါ်မူတည်၍ 6,000 မှ 30,000 RPM ဖြင့်လည်ပတ်သည်။
- ထိန်းချုပ်ကိရိယာ (MCU): G-code ကို အဓိပ္ပာယ်ဖွင့်ဆိုသည်၊ မြန်နှုန်းများ၊ ပေးပို့မှုများနှင့် ကိရိယာပြောင်းလဲမှုများကို စီမံခန့်ခွဲသည်။
- တုံ့ပြန်ချက် အာရုံခံကိရိယာများ- အန်ကုဒ်ဒါများနှင့် ဘောလ်ဝက်အူများမှတစ်ဆင့် အချိန်နှင့်တပြေးညီ အနေအထားတိကျမှုကို ပေးစွမ်းသည်။
CNC စက်များသည် ကျယ်ပြန့်သော လုပ်ငန်းဆောင်တာများ—ကြိတ်ခြင်း၊ လှည့်ခြင်း၊ တူးဖော်ခြင်း၊ ပုတ်ခြင်း၊ ထွင်းထုခြင်း—ကို ပံ့ပိုးပေးပြီး သတ္တုများ၊ ပလတ်စတစ်များ၊ ပေါင်းစပ်ပစ္စည်းများနှင့် သစ်သားများဖြင့် အလုပ်လုပ်နိုင်သည်။ ၎င်းတို့၏ အလိုအလျောက်လုပ်ဆောင်ခြင်းသည် လူ့အမှားများကို လျော့နည်းစေပြီး တသမတ်တည်းဖြစ်မှုကို မြှင့်တင်ပေးကာ ထုတ်လုပ်မှုကိုလည်း အရှိန်မြှင့်တင်ပေးသောကြောင့် CNC နည်းပညာသည် အာကာသ၊ မော်တော်ကား၊ ဆေးဘက်ဆိုင်ရာ၊ ရိုဘော့တစ်နှင့် ပုံစံငယ်ထုတ်လုပ်ခြင်း လုပ်ငန်းများတွင် မရှိမဖြစ်လိုအပ်ပါသည်။
CNC စက်အမျိုးအစားများ
ခေတ်မီ CNC စက်များသည် ထိန်းချုပ်ကိရိယာ၊ spindle၊ မော်တာများ၊ ကိရိယာစနစ်၊ အအေးပေးစနစ်၊ chuck နှင့် အာရုံခံကိရိယာများ အပါအဝင် အဓိကအစိတ်အပိုင်းများ၏ တိကျသောညှိနှိုင်းမှုမှတစ်ဆင့် လည်ပတ်ကြသည်။ အစိတ်အပိုင်းတစ်ခုစီ မည်သို့အလုပ်လုပ်သည်ကို နားလည်ခြင်းသည် အင်ဂျင်နီယာများအား တိကျမှုကို မြှင့်တင်ရန်၊ စက်၏ယုံကြည်စိတ်ချရမှုကို ထိန်းသိမ်းရန်နှင့် ထုတ်လုပ်မှုစွမ်းဆောင်ရည်ကို အကောင်းဆုံးဖြစ်အောင် လုပ်ဆောင်ရန် ခွင့်ပြုသည်။
အသုံးများသော CNC စက်များကို ခေတ်မီထုတ်လုပ်မှုတွင် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြပြီး အလွန်ကောင်းမွန်သော ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်စွမ်းဖြင့် မြင့်မားသောတိကျမှုရှိသော အစိတ်အပိုင်းများကို ထုတ်လုပ်ကြသည်။ စက်ပြုလုပ်ခြင်းနည်းလမ်းများနှင့် အသုံးချမှုများအပေါ် အခြေခံ၍ အသုံးအများဆုံးအမျိုးအစားများတွင် အောက်ပါတို့ပါဝင်သည်-
• CNC ကြိတ်စက်များ
CNC ကြိတ်ခွဲစက်များသည် ကိရိယာနှင့်/သို့မဟုတ် အလုပ်အပိုင်းသည် ဝင်ရိုးများစွာ (X၊ Y၊ Z နှင့် တစ်ခါတစ်ရံ စတုတ္ထ သို့မဟုတ် ပဉ္စမ ဝင်ရိုးများ) တစ်လျှောက် ရွေ့လျားနေစဉ် ပစ္စည်းများကို ဖယ်ရှားရန် လည်ပတ်နေသော ဖြတ်တောက်သည့်ကိရိယာကို အသုံးပြုသည်။ ၎င်းတို့သည် အိတ်ကပ်များ၊ အပေါက်များ၊ မျဉ်းကွေးများနှင့် 3D မျက်နှာပြင်များကဲ့သို့သော ရှုပ်ထွေးသော ဂျီသြမေတြီများကို ကြိတ်ခွဲရန်အတွက် အသင့်တော်ဆုံးဖြစ်သည်။ CNC ကြိတ်ခွဲခြင်းကို တင်းကျပ်သော ခံနိုင်ရည်များနှင့် ကောင်းမွန်သော မျက်နှာပြင်ပြီးစီးမှုများ လိုအပ်သည့် ပရစ်စတစ်အစိတ်အပိုင်းများ၊ မှိုများ၊ အာကာသယာဉ်အစိတ်အပိုင်းများနှင့် တိကျသော အိမ်ရာများအတွက် အသုံးများသည်။
• CNC ခုံစက်များ
CNC ခုံစက်များကို လှည့်ခြင်းလုပ်ငန်းများအတွက် ဒီဇိုင်းထုတ်ထားပြီး၊ အလုပ်အပိုင်းသည် အလယ်ဗဟိုဝင်ရိုးကို လှည့်ပတ်နေပြီး တည်ငြိမ်သော ဖြတ်တောက်သည့်ကိရိယာများသည် အပြင်ဘက် သို့မဟုတ် အတွင်းမျက်နှာပြင်များကို ပုံသွင်းပေးသည်။ ဤစက်များသည် ရိုးတံများ၊ ဘူရှင်များ၊ အစွပ်များ၊ ချည်မျှင်များနှင့် အနားကွပ်များကဲ့သို့သော ဆလင်ဒါပုံသဏ္ဍာန်နှင့် လည်ပတ်သော အစိတ်အပိုင်းများကို ထုတ်လုပ်ရာတွင် အလွန်ထိရောက်မှုရှိသည်။ CNC ခုံများသည် အလွန်ကောင်းမွန်သော အာရုံစူးစိုက်မှု၊ လုံးဝန်းမှုနှင့် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုကို ပေးစွမ်းသောကြောင့် ပုံစံငယ်ထုတ်လုပ်ခြင်းနှင့် ပမာဏများစွာ ထုတ်လုပ်ခြင်း နှစ်မျိုးလုံးအတွက် သင့်လျော်စေသည်။
• အထူးပြု CNC စက်များ
အထူးပြု CNC စက်များကို စံ milling သို့မဟုတ် turning စက်များ ထိရောက်စွာ မလုပ်ဆောင်နိုင်သော သီးခြား စက်ပိုင်းဆိုင်ရာ လုပ်ငန်းများအတွက် တည်ဆောက်ထားပါသည်။ ၎င်းတို့တွင် မြန်နှုန်းမြင့် အပေါက်ဖောက်ရန်အတွက် CNC drilling စက်များ၊ အလွန်ကောင်းမွန်သော မျက်နှာပြင် အပြီးသတ်များနှင့် တင်းကျပ်သော ခံနိုင်ရည်များအတွက် CNC grinding စက်များ၊ ရှုပ်ထွေးသော အသေးစိတ်အချက်အလက်များဖြင့် မာကျောသော သို့မဟုတ် ရှုပ်ထွေးသော ပစ္စည်းများကို စက်ပြင်ရန်အတွက် EDM စက်များနှင့် သစ်သား၊ ပလတ်စတစ်နှင့် composite ပစ္စည်းများကို မြန်နှုန်းမြင့် ဖြတ်တောက်ရန်အတွက် CNC router များ ပါဝင်သည်။ ဤစက်များသည် CNC ထုတ်လုပ်မှုစွမ်းရည်များကို တိုးချဲ့ပြီး အထူးပြု စက်မှုလုပ်ငန်းဆိုင်ရာ အသုံးချမှုများကို ပံ့ပိုးပေးပါသည်။
CNC ကြိတ်စက်အစိတ်အပိုင်းများ
CNC milling စက်တစ်ခုသည် လည်ပတ်နေသော ဖြတ်တောက်သည့်ကိရိယာနှင့် တိကျသော multi-axis ရွေ့လျားမှုပေါင်းစပ်၍ ပစ္စည်းများကို ဖယ်ရှားသည်။ CNC milling စက်အစိတ်အပိုင်းများကို နားလည်ခြင်းသည် အင်ဂျင်နီယာများနှင့် ဝယ်ယူသူများအား စက်ပိုင်းဆိုင်ရာ တိကျမှု၊ ထုတ်လုပ်မှုထိရောက်မှုနှင့် ရှုပ်ထွေးသော geometries များ၏ ဖြစ်နိုင်ခြေကို အကဲဖြတ်ရန် ကူညီပေးသည်။

CNC milling သည် subtractive manufacturing လုပ်ငန်းစဉ်တစ်ခုဖြစ်ပြီး ၎င်း၏ အလုံးစုံစွမ်းဆောင်ရည်သည် အောက်ပါ အဓိကအစိတ်အပိုင်းများ မည်သို့အတူတကွ လုပ်ဆောင်သည်အပေါ် မူတည်ပါသည်။
၁။ စပင်ဒယ်လ်နှင့် မော်တာ
စပင်ဒယ်လ်သည် ဖြတ်တောက်သည့်ကိရိယာကို မောင်းနှင်ပြီး ဖြတ်တောက်မှုတည်ငြိမ်မှုကို ဆုံးဖြတ်ပေးသည်။ ပုံမှန်စပင်ဒယ်လ်အမြန်နှုန်းများသည် 6,000 မှ 24,000 RPM အထိရှိသည်။ စပင်ဒယ်လ်၏ မာကျောမှုနှင့် bearing အရည်အသွေးသည် မျက်နှာပြင်ပြီးစီးမှု၊ ဖြတ်တောက်မှုတိကျမှုနှင့် ကိရိယာသက်တမ်းကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။
၂။ ကိရိယာကိုင်ဆောင်သူနှင့် ဖြတ်တောက်ခြင်းကိရိယာများ
BT၊ HSK နှင့် ER ကဲ့သို့သော ကိရိယာကိုင်ဆောင်ကိရိယာများသည် spindle နှင့် ဖြတ်တောက်သည့်ကိရိယာအကြား ဗဟိုချက်တူညီမှုကို သေချာစေသည်။ ၀.၀၁ မီလီမီတာ ပြေးထွက်မှုပင် ကိရိယာသက်တမ်းကို ၁၀-၂၀% လျော့ကျစေပြီး မျက်နှာပြင်အရည်အသွေးကို ဆိုးကျိုးသက်ရောက်စေနိုင်သည်။
3. အလိုအလျောက် Tool Changer (ATC)
ATC သည် ကိရိယာအများအပြားကို တစ်ခုတည်းတွင် အသုံးပြုနိုင်စေပြီး လူကိုယ်တိုင်ဝင်ရောက်စွက်ဖက်စရာမလိုဘဲ ရှုပ်ထွေးသော စက်ယန္တရားလည်ပတ်မှုများကို လုပ်ဆောင်နိုင်စေပါသည်။ ၎င်းသည် စက်ယန္တရား၏ ዘዴမှုကို တိုးတက်ကောင်းမွန်စေပြီး၊ တပ်ဆင်ချိန်ကို လျှော့ချပေးကာ၊ အချိန်ကို တိုတောင်းစေပါသည်။
4. အလုပ်စားပွဲ
အလုပ်စားပွဲကို သံမဏိဖြင့် ပြုလုပ်ထားပြီး ညှပ်ကိရိယာများအတွက် T-slot များ တပ်ဆင်ထားလေ့ရှိသည်။ စားပွဲပေါ်ရှိ သင့်လျော်သော တပ်ဆင်မှုသည် အတိုင်းအတာတိကျမှုကို ထိန်းသိမ်းရန်နှင့် ဖြတ်တောက်စဉ် အစိတ်အပိုင်းရွေ့လျားမှုကို ကာကွယ်ရန်အတွက် အရေးကြီးပါသည်။
၅။ ကော်လံနှင့် အောက်ခြေ
တိုင်နှင့်အောက်ခြေသည် စက်၏ဖွဲ့စည်းပုံဆိုင်ရာအုတ်မြစ်ဖြစ်သည်။ ၎င်းတို့သည် မာကျောမှုနှင့် တုန်ခါမှုကို လျော့ချပေးသည်၊ ၎င်းကို epoxy granite ဖြင့် မြှင့်တင်လေ့ရှိပြီး ၎င်းသည် တည်ငြိမ်သော စက်ယန္တရားလည်ပတ်မှုနှင့် တသမတ်တည်းရှိသော အစိတ်အပိုင်းအရည်အသွေးအတွက် မရှိမဖြစ်လိုအပ်သည်။
၆။ X/Y/Z ဝင်ရိုးများ၊ ဘောလုံးဝက်အူများနှင့် ဆာဗိုဒရိုက်များ
ဤရွေ့လျားမှုစနစ်များသည် ကိရိယာနှင့် အလုပ်အပိုင်းအစ နေရာချထားမှုကို ထိန်းချုပ်ပေးသည်။ တည်ငြိမ်သောအခြေအနေများတွင်၊ ၎င်းတို့သည် ±0.01 မီလီမီတာ သို့မဟုတ် ပိုမိုကောင်းမွန်သော နေရာချထားမှုတိကျမှုကို ယေဘုယျအားဖြင့် ပံ့ပိုးပေးပြီး အတိုင်းအတာတိကျမှုကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။
၇။ အအေးခံရည်နှင့် အစင်းများ ဖယ်ရှားရေးစနစ်
ထိရောက်သော အအေးခံခြင်းနှင့် ချစ်ပ်ခွာခြင်း ထိန်းချုပ်ခြင်းသည် အပူဖြတ်တောက်ခြင်း၊ ကိရိယာချို့ယွင်းမှုကို ကာကွယ်ပေးခြင်းနှင့် အထူးသဖြင့် မြန်နှုန်းမြင့် သို့မဟုတ် လေးလံသော ဖြတ်တောက်ခြင်းလုပ်ငန်းများတွင် အစွန်းအထင်းဖြစ်ပေါ်ခြင်းကို လျှော့ချပေးသည်။
၈။ CNC ထိန်းချုပ်ကိရိယာနှင့် ထိန်းချုပ်ကိရိယာ
CNC ထိန်းချုပ်ကိရိယာသည် G-code ကို လုပ်ဆောင်ပြီး ဝင်ရိုးလှုပ်ရှားမှု၊ spindle speed နှင့် tool ပြောင်းလဲမှုများကို ထပ်တူပြုသည်။ တည်ငြိမ်သော ထိန်းချုပ်စနစ်သည် အော်ပရေတာအမှားကို အနည်းဆုံးဖြစ်စေပြီး ထပ်ခါတလဲလဲ စက်ပိုင်းဆိုင်ရာရလဒ်များကို သေချာစေသည်။
CNC Lathe စက်အစိတ်အပိုင်းများ
CNC ሹካከትစက်များသည် ሹካከትများနှင့် အခြားလည်ပတ်သော အစိတ်အပိုင်းများကို ထိရောက်စွာ စက်ပြုလုပ်ရန်အတွက် တိကျစွာ ညှိနှိုင်းထားသော အစိတ်အပိုင်းများအပေါ်တွင် မှီခိုအားထားရသည်။ CNC ሹካከትစက် အစိတ်အပိုင်းများကို နားလည်ခြင်းသည် အင်ဂျင်နီယာများနှင့် ဝယ်ယူရေးအဖွဲ့များအား စက်ပြုလုပ်နိုင်စွမ်း၊ တည်ငြိမ်မှုနှင့် နောက်ဆုံးအစိတ်အပိုင်း အရည်အသွေးကို အကဲဖြတ်ရန် ကူညီပေးသည်။
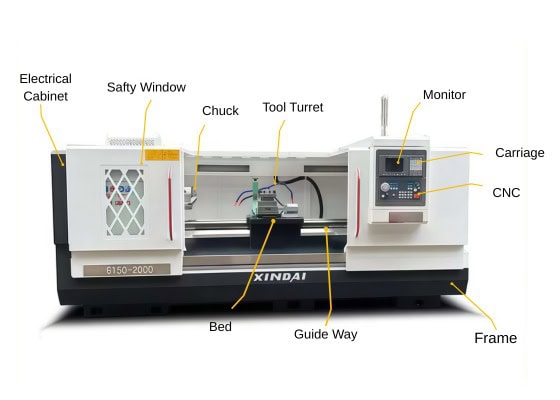
CNC ခုံတစ်ခုကို shaft၊ bushing၊ flange နှင့် threaded အစိတ်အပိုင်းများကဲ့သို့သော လည်ပတ်မှုအစိတ်အပိုင်းများထုတ်လုပ်ရန်အတွက် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ထားသည်။ ၎င်း၏စွမ်းဆောင်ရည်သည် အောက်ပါအစိတ်အပိုင်းများ၏ အပြန်အလှန်အကျိုးသက်ရောက်မှုပေါ်တွင် မူတည်သည်-
၁။ ဦးခေါင်းနှင့် စပင်းလޭ
ခေါင်းပိုင်းတွင် spindle ပါရှိပြီး တည်ငြိမ်သောလည်ပတ်မှုနှင့် torque ကို ပေးစွမ်းသည်။ ပုံမှန် spindle အမြန်နှုန်းများသည် 3,000 မှ 6,000 RPM အထိရှိသည်။ spindle တည်ငြိမ်မှုသည် လုံးဝန်းမှု၊ runout နှင့် မျက်နှာပြင်ပြီးစီးမှုတို့ကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။ ထုတ်လုပ်မှုကြာရှည်စွာလုပ်ဆောင်နေစဉ်အတွင်း အပူရွေ့လျားမှုသည် တဖြည်းဖြည်းချင်း အတိုင်းအတာပြောင်းလဲမှုများကို ဖြစ်စေနိုင်သည်။
၂။ ချက် / ကော်လက်
ချပ် သို့မဟုတ် ကော်လက်သည် အလုပ်အပိုင်းကို ခိုင်ခံ့စေသည်။ ညှပ်နည်းလမ်းနှင့် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုသည် ဗဟိုပြုမှုနှင့် အစိတ်အပိုင်းပုံပျက်မှုအပေါ် အဓိကသက်ရောက်မှုရှိသည်။ ပျော့ပျောင်းသောမေးရိုးများ သို့မဟုတ် ကော်လက်များကို ပါးလွှာသောနံရံ သို့မဟုတ် တိကျမှုမြင့်မားသော အစိတ်အပိုင်းများအတွက် မကြာခဏ ပိုမိုနှစ်သက်ကြသည်။
၃။ အိပ်ရာနှင့် လမ်းညွှန်လမ်းများ
ခုံခုံကို မာကျောမှုနှင့် တုန်ခါမှုကို ခံနိုင်ရည်ရှိစေရန်အတွက် သံမဏိဖြင့် ပြုလုပ်ထားလေ့ရှိသည်။ လမ်းညွှန်လမ်းအမျိုးအစားများ (linear guides သို့မဟုတ် box ways) သည် ဖြတ်တောက်မှုတည်ငြိမ်မှု၊ ဝန်တင်နိုင်စွမ်းနှင့် ရေရှည်စက်ပစ္စည်းလည်ပတ်မှု တသမတ်တည်းဖြစ်မှုတို့ကို လွှမ်းမိုးသည်။
4. Tool Turret
ကိရိယာဆုံရာတွင် ကိရိယာ ၈-၁၂ ခု ပါဝင်ပြီး စက်ဖြင့်ပြုလုပ်နေစဉ်အတွင်း အလိုအလျောက် အညွှန်းကိန်းသတ်မှတ်နိုင်စေပါသည်။ မြင့်မားသော ဆုံရာတွင် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုသည် စွန့်ပစ်ပစ္စည်းနှုန်းကို လျော့ကျစေပြီး အသုတ်လိုက်ထုတ်လုပ်မှု တသမတ်တည်းဖြစ်မှုကို တိုးတက်စေပါသည်။
၅။ X/Z ဝင်ရိုးများ၊ ဘောလုံးဝက်အူများနှင့် Servo စနစ်များ
ဤရွေ့လျားမှု အစိတ်အပိုင်းများသည် အလျားလိုက်နှင့် ဖြတ်သွားရာ ဦးတည်ရာတစ်လျှောက် ကိရိယာ၏ နေရာချထားမှုကို ထိန်းချုပ်ပေးသည်။ စက်အခြေအနေနှင့် လုပ်ငန်းစဉ်များ တည်ငြိမ်နေချိန်တွင် ၎င်းတို့သည် ထုတ်လုပ်မှု ခံနိုင်ရည်အား ±0.01 မီလီမီတာခန့်ကို အများအားဖြင့် ပံ့ပိုးပေးပါသည်။
၆။ အမြီးပိုင်းနှင့် အလယ်ဗဟို
အမြီးပိုင်းသည် ရှည်လျားသော သို့မဟုတ် ပါးလွှာသော လက်ရာများအတွက် အပိုထောက်ပံ့မှုကို ပေးစွမ်းသည်။ ၎င်းသည် လှည့်ခြင်းလုပ်ငန်းများအတွင်း စောင်းခြင်း၊ တုန်ခါခြင်းနှင့် လုံးဝန်းမှုညံ့ဖျင်းခြင်းကို ကာကွယ်ပေးသည်။
၇။ အအေးခံရည်၊ ချောဆီနှင့် ချစ်ပ်ထိန်းချုပ်မှု
သင့်လျော်သော အအေးခံခြင်းနှင့် ချောဆီလိမ်းခြင်းသည် ကိရိယာဟောင်းနွမ်းခြင်းနှင့် အပူစုပုံခြင်းကို လျော့နည်းစေသည်။ ချစ်ပ်ထိန်းချုပ်မှု ညံ့ဖျင်းခြင်းသည် ချွန်ထွက်ခြင်း၊ မျက်နှာပြင်ကြမ်းတမ်းခြင်းနှင့် အတိုင်းအတာ ရွေ့လျားခြင်းတို့ကို ဖြစ်စေနိုင်သည်။
8. CNC Controller
CNC ထိန်းချုပ်ကိရိယာသည် G-code ညွှန်ကြားချက်များအပေါ် အခြေခံ၍ ကြမ်းတမ်းစွာပြုလုပ်ခြင်းနှင့် ချည်ထိုးခြင်းကဲ့သို့သော လည်ပတ်မှုလည်ပတ်မှုများကို လုပ်ဆောင်သည်။ ၎င်းသည် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုကို တိုးတက်ကောင်းမွန်စေပြီး အော်ပရေတာမှီခိုမှုကို လျှော့ချပေးကာ အလုံးစုံစက်ယန္တရားလည်ပတ်မှုစွမ်းဆောင်ရည်ကို မြှင့်တင်ပေးသည်။
CNC Milling စက်အစိတ်အပိုင်းများ vs CNC Lathe စက်အစိတ်အပိုင်းများ
CNC စက်အမျိုးမျိုးသည် သီးခြား စက်ပိုင်းဆိုင်ရာ လုပ်ငန်းတာဝန်များကို မည်သို့လုပ်ဆောင်သည်ကို ပိုမိုနားလည်နိုင်ရန်အတွက်၊ အောက်ဖော်ပြပါဇယားတွင် CNC milling စက်များနှင့် CNC lathe စက်များတွင် အသုံးပြုသည့် အဓိက CNC စက်အစိတ်အပိုင်းများကို နှိုင်းယှဉ်ထားပါသည်။ ဤနှိုင်းယှဉ်ချက်သည် အင်ဂျင်နီယာများနှင့် ဝယ်ယူသူများအား စက်စွမ်းရည်များ၊ အသုံးချမှု သင့်လျော်မှုနှင့် ထုတ်လုပ်မှုထိရောက်မှုကို လျင်မြန်စွာ အကဲဖြတ်ရန် ကူညီပေးပါသည်။
| CNC စက်အပိုင်း | CNC ကြိတ်စက် | CNC Lathe စက် | Machining အပေါ်သက်ရောက်မှု |
| မူလရွေ့လျားမှုနိယာမ | ကိရိယာသည် လည်ပတ်ပြီး အလုပ်အပိုင်းသည် X/Y/Z ဝင်ရိုးများတစ်လျှောက် ရွေ့လျားသည် | အလုပ်အပိုင်းသည် လည်ပတ်ပြီး ကိရိယာသည် X/Z ဝင်ရိုးများတစ်လျှောက် ရွေ့လျားသည် | အစိတ်အပိုင်း ဂျီသြမေတြီနှင့် စက်ပိုင်းဆိုင်ရာ မဟာဗျူဟာကို ဆုံးဖြတ်ပေးသည် |
| ဗိုင်းလိပ်တံ | မြန်နှုန်းမြင့် spindle (6,000–24,000 RPM၊ 30,000 RPM အထိ) | အလတ်စားမြန်နှုန်း၊ မြင့်မားသော torque spindle (3,000–6,000 RPM) | မျက်နှာပြင်ပြီးစီးမှု၊ ဖြတ်တောက်မှုတည်ငြိမ်မှုနှင့် ကိရိယာသက်တမ်းကို သက်ရောက်မှုရှိသည် |
| Tool Holding စနစ် | BT / HSK / ER ကိရိယာကိုင်ဆောင်ကိရိယာများ | လှည့်ကိရိယာများပါရှိသော ကိရိယာဆုံလည် | ကိရိယာ၏ မာကျောမှုနှင့် တပ်ဆင်မှု ပြောင်းလွယ်ပြင်လွယ်ရှိမှုကို လွှမ်းမိုးသည် |
| အလိုအလျောက် Tool Changer (ATC) | အဖြစ်များသည်။ တစ်ခုတည်းသော စနစ်တွင် လုပ်ဆောင်ချက်များစွာကို ကြိတ်ခွဲခြင်းကို ပံ့ပိုးပေးသည် | ကိရိယာဆုံရာ အညွှန်းကိန်းမှတစ်ဆင့် ပေါင်းစပ်ထားသည် | ထိရောက်မှုနှင့် စက်ဝန်းအချိန်ကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည် |
| အလုပ်လုပ်ကိုင်နည်း | T-slot စားပွဲပေါ်ရှိ တပ်ဆင်ပစ္စည်းများ၊ ညှပ်များ၊ ညှပ်များ | ချပ်၊ ကော်လက်၊ ပျော့ပျောင်းသော မေးရိုး | ဗဟိုပြုမှု၊ ပုံပျက်မှုနှင့် ထပ်ခါတလဲလဲဖြစ်မှုတို့ကို သက်ရောက်မှုရှိသည် |
| စက်ဖွဲ့စည်းပုံ | ရွေ့လျားနိုင်သောစားပွဲ သို့မဟုတ် ဂီယာပါသည့် တိုင်နှင့်အောက်ခြေ | ခေါင်းရင်းနှင့် အမြီးပိုင်းပါသော မာကျောသောကုတင် | တုန်ခါမှုခံနိုင်ရည်နှင့် ရေရှည်တည်ငြိမ်မှုကို ဆုံးဖြတ်ပေးသည် |
| Linear Axes | X / Y / Z (ရွေးချယ်နိုင်သော စတုတ္ထ/ပဉ္စမ ဝင်ရိုး) | X / Z (လှည့်စက်များတွင် ရွေးချယ်နိုင်သော Y-ဝင်ရိုး) | ဂျီသြမေတြီ ရှုပ်ထွေးမှုနှင့် သည်းခံနိုင်စွမ်းကို ထိန်းချုပ်သည် |
| ဘောလ်စခရူးများနှင့် ဆာဗိုဒရိုက်များ | မြန်နှုန်းမြင့် နေရာချထားမှု၊ ±၀.၀၁ မီလီမီတာ သို့မဟုတ် ပိုမိုကောင်းမွန်သော | မာကျောမှုမြင့်မားခြင်း၊ ထုတ်လုပ်မှုတွင် ပုံမှန်အားဖြင့် ±0.01 မီလီမီတာ | နေရာချထားမှုတိကျမှုနှင့် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်မှုတို့ကို သတ်မှတ်ပေးသည် |
| အမြီးပိုင်း / ပံ့ပိုးမှုစနစ် | ပုံမှန်အားဖြင့် မလိုအပ်ပါ။ | ရှည်လျားသောရိုးတံများနှင့် ပါးလွှာသောအစိတ်အပိုင်းများအတွက် မရှိမဖြစ်လိုအပ်သည် | စောင်းခြင်းနှင့် တုန်ခါခြင်းကို ကာကွယ်ပေးသည် |
| အအေးခံရည်နှင့် ချစ်ပ်ထိန်းချုပ်မှု | အရည်အမြောက်အမြားနှင့် ချစ်ပ်များ ဖယ်ရှားခြင်း | အာရုံစူးစိုက်ထားသော အအေးခံရည်စီးဆင်းမှုနှင့် ချစ်ပ်သယ်ဆောင်စက် | အပူ၊ ချွန်ထွက်မှုနှင့် ကိရိယာဟောင်းနွမ်းမှုကို လျှော့ချပေးသည် |
| CNC Controller | multi-axis milling toolpaths များကို လုပ်ဆောင်သည် | လှည့်ခြင်း၊ ချည်ထိုးခြင်းနှင့် ကြမ်းတမ်းစွာ ထုလုပ်ခြင်း ዘዴများကို လုပ်ဆောင်သည် | ရွေ့လျားမှု၊ အမြန်နှုန်းနှင့် တိကျမှုကို ထပ်တူပြုသည် |
| ပုံမှန်အသုံးပြုခြင်း | ရှုပ်ထွေးသော ဂျီဩမေတြီများ၊ အိတ်ကပ်များ၊ 3D မျက်နှာပြင်များ | ရှပ်များ၊ ဘူရှင်များ၊ ချည်များ၊ လည်ပတ်သည့် အစိတ်အပိုင်းများ | အလုပ်အတွက် သင့်တော်တဲ့ စက်ကို ရွေးချယ်ဖို့ ကူညီပေးပါတယ် |
CNC အစိတ်အပိုင်းများအတွက် အဓိကဒီဇိုင်းထည့်သွင်းစဉ်းစားရမည့်အချက်များကား အဘယ်နည်း။
CNC အစိတ်အပိုင်းများကို ဒီဇိုင်းဆွဲရာတွင် ပစ္စည်းအပြုအမူ၊ ဂျီသြမေတြီ၊ ခံနိုင်ရည်နှင့် ထုတ်လုပ်မှုစွမ်းရည်တို့ကို ဟန်ချက်ညီအောင် လုပ်ဆောင်ရန် လိုအပ်ပါသည်။ ဤအချက်များကို စောစောစီးစီး နားလည်ခြင်းဖြင့် အင်ဂျင်နီယာများသည် စက်ပိုင်းဆိုင်ရာ ချို့ယွင်းချက်များကို ရှောင်ရှားနိုင်ခြင်း၊ ကုန်ကျစရိတ်ကို လျှော့ချနိုင်ခြင်းနှင့် ယုံကြည်စိတ်ချရသော၊ မြင့်မားသော တိကျမှုရှိသော စွမ်းဆောင်ရည်ကို သေချာစေနိုင်ပါသည်။
| ဒီဇိုင်းအချက် | အဓိကအချက်များ | အကြံပြုထားသော တန်ဖိုးများ / မှတ်စုများ |
| ပစ္စည်းရွေးချယ်မှု | ပစ္စည်းသည် ခိုင်ခံ့မှု၊ အပူတည်ငြိမ်မှု၊ စက်ဖြင့်ပြုပြင်နိုင်မှုနှင့် မျက်နှာပြင်အပြီးသတ်ခြင်းတို့ကို သက်ရောက်မှုရှိသည်။ 304SS မှ 303SS သို့ ပြောင်းလဲခြင်းသည် စက်ဖြင့်ပြုပြင်နိုင်မှုကို 18% တိုးတက်စေသည်။ | သတ္တုများ- 6061-T6၊ 7075။ ပလတ်စတစ်များ- POM၊ PEEK။ ကုန်ကျစရိတ် + စွမ်းဆောင်ရည်အပေါ် အခြေခံ၍ ရွေးချယ်ပါ။ |
| ဂျီဩမေတြီနှင့် အင်္ဂါရပ်ဒီဇိုင်း | အိတ်ကပ်ထူထူများ၊ နံရံပါးများနှင့် အောက်ခံဖြတ်တောက်မှုများသည် ကိရိယာတိမ်းစောင်းမှုနှင့် တုန်ခါမှုအန္တရာယ်ကို တိုးမြင့်စေသည်။ နံရံအထူ တသမတ်တည်းရှိခြင်းသည် အတိုင်းအတာတည်ငြိမ်မှုကို တိုးတက်စေသည်။ | သတ္တုများ- ၀.၈–၁.၅ မီလီမီတာ၊ ပလတ်စတစ်များ- ၁.၅–၂.၅ မီလီမီတာ။ အတွင်းပိုင်းအချင်းဝက်ကို ≥ ကိရိယာအချင်းဝက်ထည့်ပါ။ |
| သည်းခံနိုင်စွမ်းနှင့် အတိုင်းအတာထိန်းချုပ်မှု | တင်းကျပ်သော သည်းခံနိုင်စွမ်းများသည် စက်ယန္တရားလည်ပတ်ချိန်နှင့် ကုန်ကျစရိတ်ကို တိုးမြင့်စေသည်။ အရေးကြီးသောနေရာများတွင် ±0.01–0.02 မီလီမီတာသာ အသုံးပြုပါ။ | ကုန်ကျစရိတ် ၁၀-၂၅% လျှော့ချရန်အတွက် အရေးမကြီးသော ခံနိုင်ရည်များကို ဖြေလျှော့ပါ။ |
| ကိရိယာအသုံးပြုခွင့်နှင့် တပ်ဆင်ခြင်း | အစိတ်အပိုင်းများသည် ကိရိယာကို ရှည်လျားစွာ တိုးချဲ့ခြင်းမရှိဘဲ သန့်ရှင်းသော ကိရိယာကို ဝင်ရောက်ခွင့်ပြုရမည်။ တည်ငြိမ်သော တပ်ဆင်မှုသည် တုန်ခါမှုကို လျှော့ချပေးပြီး မျက်နှာပြင်ပြီးစီးမှုကို တိုးတက်ကောင်းမွန်စေသည်။ | ခက်ခဲသောပုံသဏ္ဍာန်များအတွက် စိတ်ကြိုက်ပျော့ပျောင်းသောမေးရိုးများနှင့် ပိုမိုကြာရှည်သောပို့ဆောင်ချိန် လိုအပ်နိုင်ပါသည်။ |
| မျက်နှာပြင်အပြီးသတ်နှင့် နောက်ဆက်တွဲပြုပြင်ခြင်း | အန်နိုဒိုက်/ပလတ်စတစ်ကဲ့သို့သော အပေါ်ယံလွှာများသည် အထူကို ပေါင်းထည့်ပေးသည်။ ဒီဇိုင်းသည် တိုးတက်မှုနှင့် အလှအပဆိုင်ရာ မျှော်လင့်ချက်များကို ထည့်သွင်းစဉ်းစားရမည်။ | အမျိုးအစား II အန်နိုဒိုက်လုပ်ခြင်း: +၅–၂၅ µm (½ ထိုးဖောက်ဝင်ရောက်ပြီး ½ အပြင်ဘက်သို့ တည်ဆောက်သည်)။ |
| ကုန်ကျစရိတ်နှင့် ထုတ်လုပ်မှုထိရောက်မှု | မလိုအပ်သော ရှုပ်ထွေးမှုများကို ဖယ်ရှားခြင်းသည် လည်ပတ်မှုအချိန်နှင့် ပရိုဂရမ်းမင်းကုန်ကျစရိတ်ကို လျှော့ချပေးသည်။ စံကိရိယာအရွယ်အစားများနှင့် ကိုက်ညီသော အင်္ဂါရပ်များသည် တပ်ဆင်မှုများကို လျှော့ချပေးသည်။ | စက်ပိုင်းဆိုင်ရာအဆင့်များကို လျှော့ချရန်အတွက် ဖြစ်နိုင်သည့်အခါတိုင်း ဂျီသြမေတြီကို ရိုးရှင်းအောင်လုပ်ပါ။ |
CNC စက်အစိတ်အပိုင်းများကို အဆင့်မြှင့်တင်နည်း
CNC စက်အစိတ်အပိုင်းများကို အဆင့်မြှင့်တင်ခြင်းသည် တိကျမှုကို မြှင့်တင်ရန်၊ စက်သက်တမ်းကို တိုးချဲ့ရန်နှင့် အလျင်အမြန်တိုးတက်နေသော ထုတ်လုပ်မှုနည်းပညာများနှင့်အညီ လိုက်မီရန် အထိရောက်ဆုံးနည်းလမ်းများထဲမှ တစ်ခုဖြစ်သည်။ အဆင့်မြှင့်တင်ခြင်းမပြုမီ၊ အင်ဂျင်နီယာများသည် တိုင်းတာနိုင်သော တိုးတက်မှုများကို သေချာစေရန် စနစ်စွမ်းဆောင်ရည်၊ လိုက်ဖက်ညီမှုနှင့် ကုန်ကျစရိတ်-အကျိုးကျေးဇူးတို့ကို အကဲဖြတ်ရမည်။
CNC အဆင့်မြှင့်တင်မှုများသည် ယေဘုယျအားဖြင့် တိကျမှု၊ အမြန်နှုန်းနှင့် စက်တုံ့ပြန်မှုတို့ကို တိုးတက်ကောင်းမွန်စေရန် အာရုံစိုက်လေ့ရှိသည်။ ကျွန်တော့်အတွေ့အကြုံအရ အထိရောက်ဆုံး အဆင့်မြှင့်တင်မှုများတွင် မြင့်မားသောတိကျမှုရှိသော servo motor များသို့ ပြောင်းလဲခြင်း၊ backlash ကို လျှော့ချရန် ball screws ကို အဆင့်မြှင့်တင်ခြင်းနှင့် ပိုမိုချောမွေ့သော ရွေ့လျားမှုထိန်းချုပ်မှုအတွက် အဆင့်မြင့် controller များ တပ်ဆင်ခြင်းတို့ ပါဝင်သည်။ ပိုမိုကောင်းမွန်သော CAM post-processors များကဲ့သို့သော software အဆင့်မြှင့်တင်မှုများသည်လည်း မျက်နှာပြင်အရည်အသွေး ပိုမိုကောင်းမွန်လာခြင်းနှင့် cycle time လျှော့ချခြင်းတို့အတွက် အထောက်အကူပြုပါသည်။
linear guides၊ spindles နှင့် coolant systems ကဲ့သို့သော စက်ပိုင်းဆိုင်ရာ အစိတ်အပိုင်းများကို တည်ငြိမ်မှုနှင့် အပူစီမံခန့်ခွဲမှုကို မြှင့်တင်ရန်အတွက် အဆင့်မြှင့်တင်နိုင်ပါသည်။ သို့သော်၊ ဖြတ်တောက်သည့်ကိရိယာများ၊ collet များနှင့် ဟောင်းနွမ်းနေသော bearing များကဲ့သို့သော သုံးစွဲနိုင်သော အစိတ်အပိုင်းများကို အဆင့်မြှင့်တင်မည့်အစား အမြဲတမ်း အစားထိုးသင့်သည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းတို့သည် စက်ပိုင်းဆိုင်ရာ ယုံကြည်စိတ်ချရမှုကို တိုက်ရိုက်ထိခိုက်စေသောကြောင့်ဖြစ်သည်။
အဆင့်မြှင့်တင်ခြင်း သို့မဟုတ် အစားထိုးခြင်းကြား ဆုံးဖြတ်ချက်ချခြင်းသည် ကုန်ကျစရိတ်၊ လက်ရှိစက်အခြေအနေနှင့် မျှော်မှန်းထားသော စွမ်းဆောင်ရည်တိုးတက်မှုများပေါ်တွင် မူတည်ပါသည်။ သင့်လျော်သော စီမံကိန်းရေးဆွဲခြင်းဖြင့် အဆင့်မြှင့်တင်မှုများသည် စက်ပိုင်းဆိုင်ရာ စွမ်းဆောင်ရည်ကို ၁၀-၃၀% အလွယ်တကူ မြှင့်တင်ပေးနိုင်ပါသည်။
အမေးအဖြေများ
CNC VMC နဲ့ HMC ဆိုတာ ဘာလဲ။
ကျွန်တော့်ရဲ့ အင်ဂျင်နီယာအတွေ့အကြုံအရ CNC VMC (Vertical Machining Center) မှာ vertical spindle ကို အသုံးပြုထားတာကြောင့် precision milling၊ contouring နဲ့ cavity machining တွေအတွက် အသင့်တော်ဆုံးပါပဲ။ HMC (Horizontal Machining Center) မှာတော့ horizontal spindle ကို အသုံးပြုထားတာကြောင့် chip evacuation ကို ပိုမြန်စေပြီး heavy-duty cut တွေအတွက် ၂၀-၄၀% ပိုမြင့်တဲ့ productivity ကို ပေးစွမ်းနိုင်ပါတယ်။ ကျွန်တော်က အလူမီနီယမ်အတွက် VMCs ကို အသုံးပြုပြီး သံမဏိ ဒါမှမဟုတ် mass-production အစိတ်အပိုင်းတွေအတွက် HMCs ကို အသုံးပြုလေ့ရှိပါတယ်။
CNC မှာ G-Code ဆိုတာ ဘာလဲ။
G-code ဆိုတာ CNC စက်ကို ဘယ်လိုရွေ့လျားရမလဲဆိုတာ ပြောပြတဲ့ အဓိက programming language ပါ။ ကျွန်တော်ကတော့ tool path တွေ၊ spindle speed တွေ၊ coolant နဲ့ feed rate တွေကို ထိန်းချုပ်ဖို့ G-code ကို အသုံးပြုပါတယ်။ G00 (rapid), G01 (linear) နဲ့ G02/G03 (arcs) လိုမျိုး code တွေက ရွေ့လျားမှုတိုင်းကို သတ်မှတ်ပေးပါတယ်။ တိကျတဲ့ G-code programming က CNC ထုတ်လုပ်မှုမှာ တိကျမှု၊ ထိရောက်မှုနဲ့ မျက်နှာပြင်အရည်အသွေးကို တိုက်ရိုက်အကျိုးသက်ရောက်စေပါတယ်။
CNC စက်မှာ ဘယ်လိုကိရိယာအမျိုးအစားတွေ သုံးထားလဲ။
ကျွန်တော့်ရဲ့ CNC အလုပ်မှာ ကိရိယာအမျိုးအစားတွေမှာ end mill တွေ၊ drill တွေ၊ taps တွေ၊ reamers တွေ၊ face mill တွေ၊ ball-nose cutters တွေနဲ့ thread mill တွေ ပါဝင်ပါတယ်။ ကိရိယာတစ်ခုချင်းစီမှာ ပစ္စည်းဖယ်ရှားခြင်း၊ slotting လုပ်ခြင်း၊ မျက်နှာပြင်ပြီးအောင်လုပ်ခြင်း ဒါမှမဟုတ် threading လုပ်ခြင်းဆိုတဲ့ သီးခြားရည်ရွယ်ချက်တစ်ခုစီကို ဆောင်ရွက်ပေးပါလိမ့်မယ်။ ကိရိယာရွေးချယ်မှုဟာ geometry၊ ပစ္စည်းမာကျောမှု၊ လိုအပ်တဲ့ခံနိုင်ရည်နဲ့ မျက်နှာပြင်ပြီးအောင်လုပ်ခြင်းတွေပေါ် မူတည်ပြီး မကြာခဏ ±0.01 mm တိကျမှုတွေ ရရှိလေ့ရှိပါတယ်။
CNC နဲ့ PLC ဘယ်ဟာပိုကောင်းလဲ။
CNC သည် တိကျသော စက်ယန္တရားအတွက် ပိုကောင်းသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် မိုက်ခရိုမီတာအဆင့် တိကျမှုဖြင့် multi-axis ရွေ့လျားမှုကို ထိန်းချုပ်ပေးသောကြောင့်ဖြစ်ပြီး milling၊ turning နှင့် drilling များအတွက် အသင့်တော်ဆုံးဖြစ်သည်။ PLC သည် conveyor သို့မဟုတ် robotic cell များကဲ့သို့သော automation အလုပ်များအတွက် သာလွန်ကောင်းမွန်သည်။ ကျွန်ုပ်၏ ပရောဂျက်များတွင် CNC သည် ±0.01 mm tolerances များကို ပေးစွမ်းပြီး PLC များသည် ရှုပ်ထွေးသော tool paths များကို မဟုတ်ဘဲ logic control ကို စီမံခန့်ခွဲသောကြောင့် "ပိုကောင်းသည်" သည် အသုံးချမှုပေါ် မူတည်သည်။
7 Axis CNC ဆိုတာ ဘာလဲ။
7-axis CNC စက်တစ်လုံးသည် ရိုးရာ XYZ ရွေ့လျားမှုတွင် လည်ပတ်ဝင်ရိုးများကို ထည့်သွင်းပေးသောကြောင့် ပြန်လည်ညှပ်စရာမလိုဘဲ မည်သည့်ထောင့်မှမဆို စက်ယန္တရားလည်ပတ်နိုင်စေပါသည်။ ဝင်ရိုးများတွင် ပုံမှန်အားဖြင့် X၊ Y၊ Z၊ A၊ B၊ C အပြင် အပို linear သို့မဟုတ် rotational axis တစ်ခု ပါဝင်ပါသည်။ ကျွန်ုပ်သည် 7-axis စနစ်များကို အာကာသယာဉ်များ၊ ဆေးဘက်ဆိုင်ရာ implants များနှင့် ရှုပ်ထွေးသော အော်ဂဲနစ်ပုံသဏ္ဍာန်များအတွက် အသုံးပြုပါသည်။ single-setup machining သည် တိကျမှုကို တိုးတက်စေပြီး cycle time ကို လျှော့ချပေးပါသည်။
ကောက်ချက်
CNC စက်များသည် မြင့်မားသောတိကျမှုရှိသောထုတ်လုပ်မှုကိုရရှိရန်အတွက် ဖွဲ့စည်းပုံဆိုင်ရာအစိတ်အပိုင်းများ၊ ရွေ့လျားမှုထိန်းချုပ်မှု၊ ကိရိယာများ၊ အာရုံခံကိရိယာများနှင့် ဆော့ဖ်ဝဲလ်များပေါင်းစပ်ညှိနှိုင်းထားသောစနစ်ပေါ်တွင် မှီခိုအားထားရသည်။ spindle နှင့် controller မှသည် မော်တာများ၊ fixtures များနှင့် inspection systems အထိ ဤအစိတ်အပိုင်းများမည်သို့အလုပ်လုပ်သည်ကို နားလည်ခြင်းဖြင့် အင်ဂျင်နီယာများသည် တိကျမှုကိုတိုးတက်စေခြင်း၊ အမှားများကိုလျှော့ချခြင်းနှင့် ထုတ်လုပ်မှုအကောင်းဆုံးဖြစ်အောင်ပြုလုပ်နိုင်သည်။ သင့်လျော်သောတပ်ဆင်မှု၊ တည်ငြိမ်သောစက်ဖွဲ့စည်းပုံ၊ အရည်အသွေးထိန်းချုပ်မှုနှင့် smart upgrades များအားလုံးသည် ပိုမိုကောင်းမွန်သောစွမ်းဆောင်ရည်၊ စက်သက်တမ်းပိုရှည်ခြင်းနှင့် တသမတ်တည်းယုံကြည်စိတ်ချရသောအစိတ်အပိုင်းများကို ပံ့ပိုးပေးသည်။
















