
ဘာဖြစ်သလဲ Annealing ပလတ်စတစ်လား?
အပူပေးပလတ်စတစ်ဆိုသည်မှာ ပလတ်စတစ်အစိတ်အပိုင်းများကို သတ်မှတ်ထားသောအပူချိန်အထိ အပူပေးပြီး ထိုအပူချိန်တွင် အချိန်ကာလတစ်ခုကြာအောင် ထိန်းထားပြီးနောက် ထိန်းချုပ်ထားသောအခြေအနေများအောက်တွင် ဖြည်းဖြည်းချင်းအအေးခံသည့် အပူကုသမှုလုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ ဤလုပ်ငန်းစဉ်၏ အဓိကရည်ရွယ်ချက်မှာ ပုံသွင်းခြင်း၊ ထုတ်ယူခြင်း၊ စက်ဖြင့်ပြုလုပ်ခြင်း သို့မဟုတ် အခြားထုတ်လုပ်မှုအဆင့်များအတွင်း ဖြစ်ပေါ်လာသော အတွင်းပိုင်းဖိစီးမှုကို လျှော့ချရန် သို့မဟုတ် ဖယ်ရှားရန်ဖြစ်ပြီး၊ ထို့ကြောင့် အစိတ်အပိုင်းသည် ပိုမိုကောင်းမွန်သော အတိုင်းအတာတည်ငြိမ်မှုနှင့် ပိုမိုယုံကြည်စိတ်ချရသော ရေရှည်စွမ်းဆောင်ရည်ကို ရရှိစေမည်ဖြစ်သည်။
အပူပေးပလတ်စတစ်ကို အောက်ပါတို့ကို တိုးတက်ကောင်းမွန်စေရန်အတွက် အသုံးများသည်-
- ရှုထောင်တည်ငြိမ်ရေးကို
- စိတ်ဖိစီးမှုကယ်ဆယ်ရေး
- အက်ကွဲခြင်း သို့မဟုတ် ကောက်ကွေးခြင်းကို ခံနိုင်ရည်ရှိခြင်း
- ရေရှည် အစိတ်အပိုင်း ယုံကြည်စိတ်ချရမှု
ပလတ်စတစ်အပူပေးနည်း ၈ မျိုး
အပူပေးပလတ်စတစ်နည်းလမ်းများစွာရှိပြီး မှန်ကန်သောရွေးချယ်မှုသည် ပစ္စည်းအမျိုးအစား၊ အစိတ်အပိုင်းဂျီသြမေတြီ၊ မျက်နှာပြင်လိုအပ်ချက်များနှင့် ထုတ်လုပ်မှုပစ်မှတ်ပေါ်တွင် မူတည်ပါသည်။ နည်းလမ်းအမျိုးမျိုးသည် အပူချိန်ထိန်းချုပ်မှု၊ အပူပေးထိရောက်မှု၊ ပစ္စည်းကိရိယာကုန်ကျစရိတ်နှင့် ဖိစီးမှုသက်သာစေသောအကျိုးသက်ရောက်မှုတို့တွင် ကွဲပြားသောကြောင့် ၎င်းတို့သည် အစိတ်အပိုင်းစွမ်းဆောင်ရည်နှင့် ဝန်ဆောင်မှုသက်တမ်းနှစ်မျိုးလုံးကို မတူညီသောနည်းလမ်းများဖြင့် လွှမ်းမိုးနိုင်သည်။
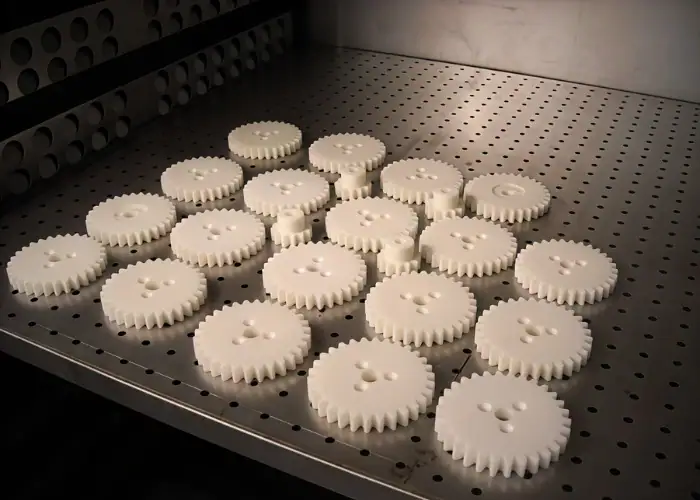
ခေတ်မီထုတ်လုပ်မှုတွင် အသုံးပြုသည့် အသုံးအများဆုံး အပူပေးပလတ်စတစ်နည်းလမ်းများထဲမှ အချို့ကို အောက်တွင်ဖော်ပြထားပါသည်။ တစ်ခုချင်းစီတွင် ၎င်း၏ကိုယ်ပိုင်လုပ်ငန်းစဉ်ဝိသေသလက္ခဏာများရှိပြီး အချို့သောပစ္စည်းများ၊ အစိတ်အပိုင်းဖွဲ့စည်းပုံများ သို့မဟုတ် အသုံးချမှုအခြေအနေများနှင့် ပိုမိုသင့်လျော်ပါသည်။
လေဖြင့် အပူပေးခြင်း
လေဖြင့် အပူပေးခြင်းသည် အသုံးအများဆုံးနှင့် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုသော အပူပေးနည်းလမ်းဖြစ်သည်။ ၎င်းသည် ပလတ်စတစ်အစိတ်အပိုင်းများကို ထိန်းချုပ်ထားသောလေထုပတ်ဝန်းကျင်တွင်ထားခြင်း၊ သတ်မှတ်ထားသောအပူချိန်အထိအပူပေးပြီးနောက် အတွင်းပိုင်းဖိအားကိုထုတ်လွှတ်ရန် ဖြည်းဖြည်းချင်းအအေးပေးခြင်းဖြင့် အလုပ်လုပ်သည်။
ဤနည်းလမ်းကို ရိုးရှင်းသော ပစ္စည်းကိရိယာလိုအပ်ချက်များရှိပြီး ကြီးမားသောထုတ်လုပ်မှုတွင် အသုံးချရလွယ်ကူသောကြောင့် မကြာခဏရွေးချယ်လေ့ရှိသည်။ ဥပမာအားဖြင့်၊ polycarbonate ကို ၁၂၀°C ခန့်တွင် ၁ နာရီမှ ၂ နာရီအထိ အပူပေးနိုင်ပြီး အတွင်းပိုင်းဖိစီးမှုကို ၃၅% မှ ၄၅% ခန့် လျှော့ချပေးနိုင်ပြီး အတိုင်းအတာတည်ငြိမ်မှုကို တိုးတက်စေနိုင်သည်။
လေဖြင့် အပူပေးခြင်း၏ ပုံမှန်အားသာချက်များတွင် အောက်ပါတို့ ပါဝင်သည်-
- ရိုးရှင်းစစ်ဆင်ရေး
- စက်ပစ္စည်းကုန်ကျစရိတ်သက်သာခြင်း။
- အသုတ်လိုက်ထုတ်လုပ်မှုအတွက် လွယ်ကူစွာ တိုးချဲ့နိုင်ခြင်း
- အထွေထွေရည်ရွယ်ချက် ပလတ်စတစ်အစိတ်အပိုင်းများအတွက် သင့်လျော်မှုကောင်းမွန်သည်
ဖုန်စုပ်စက်
အပူပေးနေစဉ်အတွင်း အောက်ဆီဂျင်ဓာတ်တိုးခြင်းနှင့် အပူဒဏ်ကို လျှော့ချရန်အတွက် အောက်ဆီဂျင်ကင်းစင်သောပတ်ဝန်းကျင်တွင် Vacuum annealing ကို လုပ်ဆောင်သည်။ မျက်နှာပြင်အရည်အသွေး အလွန်မြင့်မားခြင်း သို့မဟုတ် ပိုမိုကောင်းမွန်သော optical စွမ်းဆောင်ရည် လိုအပ်သော ပလတ်စတစ်အစိတ်အပိုင်းများအတွက် အထူးသဖြင့် သင့်လျော်ပါသည်။
နိုင်လွန်ပစ္စည်းများအတွက်၊ ပုံမှန်လေဟာနယ်အပူပေးအခြေအနေမှာ ၁၁၀°C ခန့်တွင် ၄ နာရီခန့်ဖြစ်သည်။ ထိုအခြေအနေများအောက်တွင်၊ အတွင်းပိုင်းဖိစီးမှုကို ၄၀% မှ ၅၀% ခန့် လျှော့ချနိုင်ပြီး မျက်နှာပြင်ချောမွေ့မှုနှင့် အသွင်အပြင်အရည်အသွေးလည်း တိုးတက်ကောင်းမွန်လာနိုင်သည်။
ဒီနည်းလမ်းဟာ အထူးသဖြင့် အစိတ်အပိုင်းက အောက်ပါအချက်တွေ လိုအပ်တဲ့အခါ အသုံးဝင်ပါတယ်-
- အောက်ဆီဒေးရှင်းအန္တရာယ် လျော့နည်းစေခြင်း
- ပိုမိုကောင်းမွန်သော မျက်နှာပြင်အရည်အသွေး
- အရောင်ပြောင်းနိုင်ခြေ နည်းပါးခြင်း
- ပိုမိုကောင်းမွန်သော အမြင်အာရုံအသွင်အပြင်
စိုထိုင်းဆနည်းသော အပူပေးနည်း
စိုထိုင်းဆထိန်းညှိထားသောပတ်ဝန်းကျင်တွင် အပူပေးအပူပေးခြင်းကို ပြုလုပ်သောကြောင့် စိုထိုင်းဆသည် အပူအက်ကွဲခြင်းကို လျှော့ချရန်နှင့် ခိုင်ခံ့မှုကို တိုးတက်စေရန် ကူညီပေးပါသည်။ ဤလုပ်ငန်းစဉ်တွင် ရေမော်လီကျူးများသည် ပိုလီမာကွင်းဆက်များကို ပိုမိုချောမွေ့စွာရွေ့လျားစေရန် ကူညီပေးပြီး ဖိစီးမှုကို သက်သာစေပြီး ကြွပ်ဆတ်မှုကို လျော့နည်းစေသည်။
PET အတွက်၊ စိုထိုင်းဆများသောပတ်ဝန်းကျင်တွင် ၆၀°C ခန့်တွင် ၂ နာရီမှ ၃ နာရီအထိ ကုသခြင်းသည် အက်ကွဲခြင်းကို ၃၀% မှ ၄၀% ခန့် လျှော့ချနိုင်ပြီး ဆွဲဆန့်ခံနိုင်ရည်ကို ၂၀% မှ ၃၀% ခန့် တိုးတက်စေပါသည်။ ၎င်းသည် ပိုမိုကောင်းမွန်သော ခိုင်ခံ့မှုနှင့် အက်ကွဲခြင်းကို ခံနိုင်ရည်ရှိရန် လိုအပ်သည့်အခါတွင် ဤနည်းလမ်းကို အသုံးဝင်စေသည်။
Humidified annealing ကို အောက်ပါတို့အတွက် ရွေးချယ်လေ့ရှိသည်-
- ခိုင်ခံ့မှု တိုးတက်ကောင်းမွန်လာခြင်း
- အက်ကွဲကြောင်းလျှော့ချခြင်း
- အပူပေးနေစဉ် ကွင်းဆက် ရွေ့လျားနိုင်မှု ပိုကောင်းခြင်း
- စိုထိုင်းဆကို ထိခိုက်လွယ်သော ဖိစီးမှု သက်သာစေသည့် အသုံးချမှုများ
စင်မြင့် အပူပေးခြင်း
အဆင့်ဆင့် အပူပေးခြင်းသည် အပူချိန်ကို တစ်ကြိမ်တည်းတွင် အပူပေးခြင်း သို့မဟုတ် အအေးပေးခြင်းထက် အဆင့်ဆင့် ထိန်းချုပ်ပေးသည်။ ၎င်းသည် ပစ္စည်းအား အပူပြောင်းလဲမှုကို တဖြည်းဖြည်း လိုက်လျောညီထွေဖြစ်အောင် ကူညီပေးပြီး အပူရှော့ခ်ကို လျှော့ချပေးပြီး ပုံသဏ္ဍာန်နှင့် အတိုင်းအတာ တိကျမှုကို တိုးတက်စေသည်။
ABS အတွက်၊ အဆင့်တစ်ခုစီတွင် ၁ နာရီခန့်ဖြင့် ၈၀°C မှ ၁၂၀°C ခန့်ရှိသော အဆင့်လိုက်အပူချိန်အပိုင်းအခြားသည် ဖိစီးမှုကို ပိုမိုညီညာစွာထုတ်လွှတ်ရန်နှင့် အတိုင်းအတာတိကျမှုကို ±၀.၀၅ မီလီမီတာအတွင်း ထိန်းသိမ်းထားရန် ကူညီပေးနိုင်ပါသည်။ ဤချဉ်းကပ်မှုသည် တင်းကျပ်သော အတိုင်းအတာလိုအပ်ချက်များရှိသော ရှုပ်ထွေးသောအစိတ်အပိုင်းများအတွက် အထူးအသုံးဝင်ပါသည်။
အစိတ်အပိုင်းတစ်ခု လိုအပ်သည့်အခါ ၎င်းကို အသုံးများသည်-
- ထိန်းချုပ်ထားသော အတိုင်းအတာ တိကျမှု
- ပုံပျက်ခြင်းအန္တရာယ်နည်းပါးခြင်း
- တဖြည်းဖြည်း အပူချိန် လိုက်လျောညီထွေဖြစ်ခြင်း
- ပိုမိုတသမတ်တည်းရှိသော စိတ်ဖိစီးမှုထုတ်လွှတ်မှု
အရည်အလယ်အလတ် အပူပေးခြင်း
အရည်အလယ်အလတ် အပူပေးစနစ်သည် ပလတ်စတစ်အစိတ်အပိုင်းကို ဝန်းရံပြီး ပိုမိုတသမတ်တည်းရှိသော အပူလွှဲပြောင်းမှုကို ပေးစွမ်းရန် ဆီ သို့မဟုတ် ဆားရည်ကဲ့သို့သော အရည်ကို အသုံးပြုသည်။ ၎င်းသည် ရှုပ်ထွေးသောပုံသဏ္ဍာန်များ သို့မဟုတ် မညီမညာနံရံအထူရှိသော အစိတ်အပိုင်းများအတွက် အထူးသဖြင့် အပူချိန်တသမတ်တည်းရှိရန် အရေးကြီးပါသည်။
PEEK ကဲ့သို့သော မြင့်မားသောစွမ်းဆောင်ရည်ရှိသော ပိုလီမာများအတွက်၊ ၁၅၀°C ခန့်တွင် ၂ နာရီခန့် အပူပေးခြင်းဖြင့် အတွင်းပိုင်းဖိစီးမှုကို ၄၅% မှ ၅၅% အထိ လျှော့ချနိုင်သည်။ အရည်အလယ်အလတ်သည် အပူကို ထိရောက်စွာ လွှဲပြောင်းပေးသောကြောင့် ဒေသတွင်းအပူလွန်ကဲမှုကို လျှော့ချရန်နှင့် အလုံးစုံလုပ်ဆောင်မှု၏ တသမတ်တည်းဖြစ်မှုကို တိုးတက်စေရန် ကူညီပေးသည်။
ဤနည်းလမ်းသည် အောက်ပါတို့အတွက် အလွန်သင့်လျော်ပါသည်-
- ရှုပ်ထွေးသောဂျီသြမေတြီများ
- နံရံအထူမညီညာ
- ပိုမိုမြန်ဆန်ပြီး ပိုမိုတသမတ်တည်းရှိသော အပူပေးမှု
- စွမ်းဆောင်ရည်မြင့် အင်ဂျင်နီယာ ပလတ်စတစ်များ
အနီအောက်ရောင်ခြည်ဖြင့် အပူပေးခြင်း
အနီအောက်ရောင်ခြည် အပူပေးခြင်းသည် အနီအောက်ရောင်ခြည်ကို အသုံးပြု၍ ပလတ်စတစ်အစိတ်အပိုင်းများ၏ မျက်နှာပြင်ကို မြန်ဆန်စွာနှင့် ထိရောက်စွာ အပူပေးသည်။ ၎င်းသည် လုပ်ငန်းစဉ်အချိန်ကို တိုတောင်းစေပြီး စွမ်းအင်အသုံးပြုမှုကို လျှော့ချနိုင်သောကြောင့် ပါးလွှာသော နံရံထုတ်ကုန်များအတွက် အထူးသင့်လျော်ပါသည်။
၁ မီလီမီတာမှ ၂ မီလီမီတာအထူရှိသော ပါးလွှာသောနံရံပါ ပလတ်စတစ်အစိတ်အပိုင်းများအတွက် ၁၃၀°C မှ ၁၄၀°C တွင် ၃ မိနစ်မှ ၅ မိနစ်ခန့် အပူပေးခြင်းဖြင့် အတွင်းပိုင်းဖိအားကို ၃၀% မှ ၄၀% ခန့် လျှော့ချနိုင်သည်။ ထုတ်လုပ်မှုအမြန်နှုန်းနှင့် စွမ်းအင်ထိရောက်မှု အရေးကြီးသောအခါ ၎င်းက အနီအောက်ရောင်ခြည် အပူပေးစနစ်ကို ဆွဲဆောင်မှုရှိစေသည်။
၎င်း၏ အဓိက အားသာချက်များမှာ-
- မြန်ဆန်သောအပူပေးနှုန်း
- အချိန်တိုတို
- ပိုကောင်းတဲ့စွမ်းအင်ကိုထိရောက်မှု
- ပါးလွှာသော နံရံအစိတ်အပိုင်းများအတွက် သင့်လျော်မှုကောင်းမွန်သည်
ဆားရေချိုးခြင်းဖြင့် အပူပေးခြင်း
ဆားရည်စိမ် အပူပေးခြင်းဖြင့် ပလတ်စတစ်အစိတ်အပိုင်းများကို အပူချိန်မြင့်ဆားရည်စိမ်ပြီး မြန်ဆန်ပြီး တသမတ်တည်း အပူရရှိစေပါသည်။ ဆားရည်စိမ်တွင် အပူစီးကူးမှုမြင့်မားသောကြောင့် မျက်နှာပြင်ဖိစီးမှုကို လျှော့ချပေးနိုင်ပြီး အစိတ်အပိုင်းကို ပစ်မှတ်အပူပေးအပူချိန်သို့ ပိုမိုညီညာစွာရောက်ရှိစေရန် ကူညီပေးနိုင်ပါသည်။
ဤနည်းလမ်းကို မြင့်မားသောစွမ်းဆောင်ရည်ရှိသော အင်ဂျင်နီယာပလတ်စတစ်များအတွက် မကြာခဏအသုံးပြုလေ့ရှိသည်။ ပုံမှန်အပူချိန်အပိုင်းအခြားမှာ ၁၅၀°C မှ ၂၀၀°C အထိ ၁ နာရီမှ ၂ နာရီအထိဖြစ်ပြီး၊ ၎င်းသည် အတွင်းပိုင်းဖိစီးမှုကို ၄၀% မှ ၆၀% ခန့် လျှော့ချပေးနိုင်သည့်အပြင် အတိုင်းအတာတည်ငြိမ်မှုနှင့် စက်ပိုင်းဆိုင်ရာဂုဏ်သတ္တိများကို တိုးတက်ကောင်းမွန်စေပါသည်။
ဆားရည်စိမ်ခြင်းကို အောက်ပါတို့အတွက် ပိုမိုနှစ်သက်လေ့ရှိသည်-
- မြင့်မားသော အပူတူညီမှု
- အပူလွှဲပြောင်းမှု ပိုမိုမြန်ဆန်ခြင်း
- လိုအပ်ချက်များသော အစိတ်အပိုင်းများတွင် ပိုမိုကောင်းမွန်သော ဖိအားထိန်းချုပ်မှု
- စွမ်းဆောင်ရည်မြင့် ပလတ်စတစ် အစိတ်အပိုင်းများ
မိုက်ခရိုဝေ့ဖ် အပူပေးနည်း
မိုက်ခရိုဝေ့ဖ် အပူပေးခြင်းသည် ပလတ်စတစ်အစိတ်အပိုင်းများကို အတွင်းပိုင်းမှ လျင်မြန်စွာ အပူပေးရန် မြင့်မားသောကြိမ်နှုန်းလျှပ်စစ်သံလိုက်စက်ကွင်းကို အသုံးပြုသည်။ ၎င်းသည် ရိုးရာအပူပေးနည်းလမ်းများနှင့် နှိုင်းယှဉ်ပါက မြန်ဆန်သော လုပ်ဆောင်မှု၊ ပိုမိုကောင်းမွန်သော စွမ်းဆောင်ရည်နှင့် စွမ်းအင်သုံးစွဲမှု နည်းပါးစေပါသည်။
ပိုလီအီမိုက်အတွက်၊ 2.45GHz တွင် ၅ မိနစ်မှ ၁၀ မိနစ်ခန့် မိုက်ခရိုဝေ့ဖ်ဖြင့် အပူပေးခြင်းဖြင့် အတွင်းပိုင်းဖိစီးမှုကို ၃၅% မှ ၄၅% ခန့် လျှော့ချနိုင်ပြီး စွမ်းအင်သုံးစွဲမှုမှာ ၃၀% မှ ၄၀% ခန့် ကျဆင်းနိုင်သည်။ ဤနည်းလမ်းသည် မြင့်မားသောစွမ်းဆောင်ရည်ရှိသော ပလတ်စတစ်များနှင့် စွမ်းအင်ချွေတာသော ထုတ်လုပ်မှုအတွက် အထူးဆွဲဆောင်မှုရှိသည်။
မိုက်ခရိုဝေ့ဖ် အပူပေးခြင်းသည် အောက်ပါတို့အတွက် ထင်ရှားသည်-
- အတွင်းပိုင်း အမြန်အပူပေးခြင်း
- ပိုမိုမြင့်မားသော စီမံဆောင်ရွက်မှု ထိရောက်မှု
- စွမ်းအင်ချွေတာနိုင်စွမ်း
- အဆင့်မြင့် ပလတ်စတစ်ပစ္စည်းများအတွက် သင့်လျော်မှုကောင်းမွန်ခြင်း
သင့်လျော်သောပစ္စည်းများ Annealing ပလတ်စတစ်လုပ်ငန်းစဉ်
အပူပေးပလတ်စတစ်သည် ပုံသွင်းခြင်း၊ ထုတ်ယူခြင်း သို့မဟုတ် စက်ဖြင့်ပြုလုပ်ခြင်းပြီးနောက် အတွင်းပိုင်းဖိစီးမှုကို ထိန်းသိမ်းထားလေ့ရှိသော ပစ္စည်းများအတွက် အထူးအသုံးဝင်ပါသည်။ မတူညီသောပလတ်စတစ်များသည် ၎င်းတို့၏ မော်လီကျူးဖွဲ့စည်းပုံ၊ အပူအပြုအမူနှင့် ဖိစီးမှုအာရုံခံနိုင်စွမ်းတို့သည် မတူညီသောကြောင့် အပူကုသမှုကို ကွဲပြားစွာတုံ့ပြန်ကြသည်။ ထို့ကြောင့် အပူပေးလုပ်ငန်းစဉ်ကို တစ်ပြေးညီနည်းလမ်းဖြင့် အသုံးမပြုဘဲ သတ်မှတ်ထားသောပစ္စည်းနှင့် အမြဲတမ်းကိုက်ညီအောင် ပြုလုပ်သင့်သည်။
ကို ABS ပလတ်စတစ်
ABS သည် acrylonitrile၊ butadiene နှင့် styrene တို့မှ ပြုလုပ်ထားသော thermoplastic copolymer တစ်ခုဖြစ်သည်။ အစိတ်အပိုင်းတစ်ခုစီသည် မတူညီသောဂုဏ်သတ္တိများပါဝင်သည်- acrylonitrile သည် ဓာတုဗေဒခံနိုင်ရည်နှင့် မာကျောမှုကို တိုးတက်စေပြီး butadiene သည် ခိုင်ခံ့မှုနှင့် ထိခိုက်မှုခံနိုင်ရည်ကို တိုးတက်စေပြီး styrene သည် လုပ်ငန်းစဉ်လုပ်ဆောင်နိုင်စွမ်းနှင့် မျက်နှာပြင်အသွင်အပြင်ကို တိုးတက်စေသည်။ ဤဟန်ချက်ညီသောဖွဲ့စည်းပုံကြောင့် ABS ကို ခိုင်ခံ့မှု၊ ခိုင်ခံ့မှုနှင့် ထုတ်လုပ်မှုပြောင်းလွယ်ပြင်လွယ်မှုတို့ ပေါင်းစပ်လိုအပ်သော ပုံသွင်းထားသော ပလတ်စတစ်အစိတ်အပိုင်းများတွင် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြသည်။
လက်တွေ့ အပူပေးအပူပေးခြင်းဆိုင်ရာ အသုံးချမှုများတွင်၊ ABS သည် ထိုးသွင်းပုံသွင်းပြီးနောက် အထူးသဖြင့် ရှုပ်ထွေးသော ဂျီသြမေတြီ သို့မဟုတ် မညီမညာ နံရံအထူရှိသော အစိတ်အပိုင်းများတွင် သိသာထင်ရှားသော အတွင်းပိုင်းဖိအားများ ဖြစ်ပေါ်လာလေ့ရှိသည်။ ၈၀°C မှ ၁၀၀°C ခန့်တွင် ၂ နာရီမှ ၄ နာရီအထိ အပူပေးခြင်းဖြင့် ထိုဖိအားကို ပိုမိုညီမျှစွာ ထုတ်လွှတ်နိုင်ပါသည်။ သင်ပေးထားသော ကိုးကားချက်အချက်အလက်အပေါ် အခြေခံ၍ ဤကုသမှုသည် ဆွဲဆန့်အားကို ၁၀% မှ ၁၅% ခန့် တိုးတက်စေပြီး ကွေးညွှတ်အားကို ၈% မှ ၁၂% ခန့် တိုးမြှင့်ပေးနိုင်ပြီး အသုံးပြုနေစဉ်အတွင်း ပုံပျက်ခြင်းနှင့် ပျက်စီးခြင်းကို ခံနိုင်ရည်ရှိစေရန် ကူညီပေးသည်။ ၎င်းသည် အပူပေးထားသော ABS ကို မော်တော်ကားအတွင်းပိုင်း အစိတ်အပိုင်းများနှင့် ပုံသဏ္ဍာန်ထိန်းသိမ်းမှုနှင့် စက်ပိုင်းဆိုင်ရာ ယုံကြည်စိတ်ချရမှု အရေးကြီးသည့် အခြားထုတ်ကုန်များတွင် အထူးအသုံးဝင်စေသည်။
Polycarbonate
ပိုလီကာဗွန်နိတ်ကို အဓိကအားဖြင့် bisphenol A နှင့် diphenyl carbonate တို့၏ condensation polymerization မှတစ်ဆင့် ထုတ်လုပ်ထားပြီး ၎င်း၏ မော်လီကျူးကွင်းဆက်တွင် ကာဗွန်နိတ်အုပ်စုများ ပါဝင်သည်။ ဤဖွဲ့စည်းပုံသည် ပစ္စည်းအား မြင့်မားသော ပွင့်လင်းမြင်သာမှု၊ ကောင်းမွန်သော ခိုင်ခံ့မှု၊ ခိုင်မာသော အတိုင်းအတာတည်ငြိမ်မှုနှင့် အလွန်ကောင်းမွန်သော စက်ပိုင်းဆိုင်ရာ စွမ်းဆောင်ရည်ကို ပေးစွမ်းသည်။ ဤဂုဏ်သတ္တိများကြောင့် polycarbonate ကို optical၊ electronic နှင့် protective applications များတွင် တွင်ကျယ်စွာ အသုံးပြုကြသည်။
polycarbonate ကို optical အစိတ်အပိုင်းများတွင်အသုံးပြုသောအခါ၊ ကျန်ရှိသောဖိအားထိန်းချုပ်မှုသည် အထူးအရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် အတွင်းပိုင်းဖိအားသည် အလင်းပို့လွှတ်မှုနှင့် optical ကြည်လင်ပြတ်သားမှုကို ထိခိုက်စေသောကြောင့်ဖြစ်သည်။ ၁၂၀°C မှ ၁၃၀°C ခန့်တွင် ၁ နာရီမှ ၃ နာရီအထိ အပူပေးခြင်းဖြင့် ထိုဖိအားကို လျှော့ချရန်နှင့် အစိတ်အပိုင်းတည်ငြိမ်မှုကို တိုးတက်စေရန် အသုံးများသည်။ ကိုးကားချက်အကြောင်းအရာအရ၊ ဤကုသမှုသည် အလင်းပို့လွှတ်မှုကို ၅% မှ ၈% ခန့် တိုးမြှင့်ပေးနိုင်သည်။ optical မှန်ဘီလူးများနှင့် optical discs များတွင်၊ ထိုတိုးတက်မှုသည် ပိုမိုရှင်းလင်းသောပုံရိပ်၊ ပိုမိုတည်ငြိမ်သောအတိုင်းအတာနှင့် ပိုမိုကောင်းမွန်သော ထုတ်ကုန်စွမ်းဆောင်ရည်ကို ဖြစ်ပေါ်စေနိုင်သည်။
polyethylene
ပိုလီအီသလင်းသည် အီသလင်းမိုနိုမာများ ပေါ်လီမာရိုက်ဇေးရှင်းဖြင့် ဖွဲ့စည်းထားသော သာမိုပလတ်စတစ်ပစ္စည်းတစ်ခုဖြစ်ပြီး သိပ်သည်းဆနှင့် မော်လီကျူးဖွဲ့စည်းပုံပေါ် မူတည်၍ LDPE နှင့် HDPE ကဲ့သို့သော အမျိုးအစားများအဖြစ် အများအားဖြင့် ခွဲခြားလေ့ရှိသည်။ ၎င်း၏ မော်လီကျူးကွင်းဆက်သည် အဓိကအားဖြင့် ကာဗွန်-ကာဗွန် တစ်ခုတည်းသော ချည်နှောင်မှုများဖြင့် ဖွဲ့စည်းထားပြီး ၎င်းသည် ပစ္စည်းအား ကောင်းမွန်သော ဓာတုဗေဒဆိုင်ရာ တည်ငြိမ်မှုနှင့် ကျယ်ပြန့်သော စက်မှုလုပ်ငန်းဆိုင်ရာ အသုံးဝင်မှုကို ပေးစွမ်းသည်။ ပိုလီအီသလင်းကို ပိုက်များ၊ ကွန်တိန်နာများ၊ ဖလင်များနှင့် အခြားအင်ဂျင်နီယာ သို့မဟုတ် အသုံးအဆောင်ထုတ်ကုန်များတွင် ကျယ်ကျယ်ပြန့်ပြန့် အသုံးပြုကြသည်။
ရေရှည်ဝန်ဆောင်မှုပတ်ဝန်းကျင်တွင်၊ အပူမပေးထားသော polyethylene သည် အထူးသဖြင့် ပြင်ပ သို့မဟုတ် ဖိအားနှင့်ဆက်စပ်သော အသုံးချမှုများတွင် ပိုမိုသိသာထင်ရှားသော ပတ်ဝန်းကျင်ဖိစီးမှုအက်ကွဲကြောင်းများကို ပြသနိုင်သည်။ ၇၀°C မှ ၉၀°C ခန့်တွင် ၁.၅ မှ ၃ နာရီအထိ အပူပေးခြင်းဖြင့် ဖိစီးမှုကို လျှော့ချခြင်းနှင့် ဖွဲ့စည်းပုံတည်ငြိမ်မှုကို တိုးတက်စေခြင်းဖြင့် ထိုအန္တရာယ်ကို လျှော့ချရန် ကူညီပေးနိုင်ပါသည်။ သင်၏ ကိုးကားချက်အချက်အလက်အပေါ် အခြေခံ၍ အပူပေးထားသော polyethylene ပိုက်များသည် လိုအပ်ချက်များသော အခြေခံအဆောက်အအုံအသုံးချမှုများတွင် ဝန်ဆောင်မှုသက်တမ်း ၂၀% မှ ၃၀% ခန့် တိုးလာနိုင်သည်။ ၎င်းသည် ပိုက်စနစ်များ၊ မြူနီစပယ်အင်ဂျင်နီယာနှင့် ရေရှည်တည်တံ့ခိုင်မြဲမှုသည် အရေးကြီးသော အခြားထုတ်ကုန်များတွင် အပူပေးခြင်းကို အထူးတန်ဖိုးရှိစေသည်။
Bakelite
Bakelite သို့မဟုတ် ဖီနောလစ်ပလတ်စတစ်သည် အဓိကအားဖြင့် ဖီနောလစ်နှင့် ဖော်မယ်ဒီဟိုက်ကဲ့သို့သော အယ်ဒီဟိုက်များ ငွေ့ရည်ဖွဲ့ခြင်းဖြင့် ဖွဲ့စည်းထားသော ဖီနောလစ်ရေဇင်ကို အခြေခံထားသည်။ ၎င်း၏ဖွဲ့စည်းပုံသည် ဖီနောလစ်ဟိုက်ဒရောက်ဆီအုပ်စုများနှင့် မီသိုင်းလင်းတံတားများပါ၀င်သည့် သုံးဖက်မြင် cross-linked ကွန်ရက်တစ်ခုဖြစ်သည်။ ဤမြင့်မားစွာ cross-linked ဖွဲ့စည်းပုံသည် ပစ္စည်းအား မာကျောမှု၊ အတိုင်းအတာတည်ငြိမ်မှု၊ လျှပ်ကာစွမ်းဆောင်ရည်နှင့် အပူခံနိုင်ရည်ကောင်းမွန်စေသောကြောင့် လျှပ်စစ်နှင့် စက်မှုလုပ်ငန်းဆိုင်ရာ အစိတ်အပိုင်းများတွင် အသုံးများသည်။
အပူပေးထားသော ဖီနောလစ်ပလတ်စတစ်ကို အခြားသာမိုပလတ်စတစ်အများစုထက် အပူချိန်မြင့်မားစွာ အပူပေးလေ့ရှိသည်။ ကိုးကားချက်အချက်အလက်များအရ ၁၅၀°C မှ ၁၈၀°C ခန့်တွင် ၃ နာရီမှ ၅ နာရီအထိ ကုသခြင်းသည် cross-linked structure ကို ပိုမိုတည်ငြိမ်စေပြီး မာကျောမှုကို ၁၀% မှ ၁၅% ခန့် တိုးမြှင့်ပေးနိုင်ကာ အပူခံနိုင်ရည်ကို တိုးတက်စေနိုင်သည်။ ၎င်းသည် မြင့်မားသောအပူချိန်အောက်တွင် တည်ငြိမ်သောစွမ်းဆောင်ရည် အရေးကြီးသည့် အီလက်ထရွန်းနစ်နှင့် လျှပ်စစ်ထုတ်ကုန်များအတွက် လျှပ်ကာအစိတ်အပိုင်းများတွင် အထူးအသုံးဝင်ပါသည်။ ထိုကဲ့သို့သော အသုံးချမှုများတွင် အပူပေးထားသော ဖီနောလစ်ပလတ်စတစ်သည် ရေရှည်အသုံးပြုမှုအတွင်း လျှပ်ကာချို့ယွင်းမှု၊ အပူပျက်စီးမှု သို့မဟုတ် စွမ်းဆောင်ရည်ဆုံးရှုံးမှုအန္တရာယ်ကို လျှော့ချရန် ကူညီပေးနိုင်ပါသည်။
| ပစ္စည်း | ပုံမှန်အပူပေးအပူချိန် | ပုံမှန်အပူပေးချိန် | အဓိကတိုးတက်မှု |
|---|---|---|---|
| ကို ABS | 80 ° C-100 ° C | 2-4 နာရီ | ဖိအားနည်းခြင်း၊ ဆွဲဆန့်နိုင်မှုနှင့် ကွေးညွှတ်နိုင်မှု မြင့်မားခြင်း |
| Polycarbonate | 120 ° C-130 ° C | 1-3 နာရီ | ကျန်ရှိနေသော ဖိစီးမှု သက်သာစေခြင်း၊ ပိုမိုကောင်းမွန်သော အမြင်အာရုံ ကြည်လင်ပြတ်သားမှု |
| polyethylene | 70 ° C-90 ° C | 1.5-3 နာရီ | ဖိအားအက်ကွဲခြင်းကို လျော့နည်းစေပြီး၊ ဝန်ဆောင်မှုသက်တမ်း ပိုရှည်စေသည် |
| Bakelite | 150 ° C-180 ° C | 3-5 နာရီ | မာကျောမှုပိုမိုမြင့်မားခြင်း၊ အပူဒဏ်ခံနိုင်ရည်ပိုမိုကောင်းမွန်ခြင်း |
အလုံးစုံသော် ဤပစ္စည်းများသည် အတွင်းပိုင်းဖိစီးမှုလျှော့ချပြီး ၎င်းတို့၏ဖွဲ့စည်းပုံ ပိုမိုတည်ငြိမ်လာသောအခါ အဓိပ္ပာယ်ရှိသော စွမ်းဆောင်ရည်တိုးတက်မှုများ ရရှိနိုင်သောကြောင့် အပူပေးပလတ်စတစ်အတွက် သင့်လျော်ပါသည်။ သို့သော်၊ မှန်ကန်သော အပူပေးအခြေအနေများသည် တိကျသောအဆင့်၊ အစိတ်အပိုင်းဂျီသြမေတြီ၊ လုပ်ငန်းစဉ်သမိုင်းနှင့် နောက်ဆုံးအသုံးချမှုလိုအပ်ချက်များပေါ်တွင် မူတည်နေဆဲဖြစ်သည်။ ထို့ကြောင့် အပူပေးပလတ်စတစ်ကို အထွေထွေအပူပေးလုပ်ငန်းစဉ်ထက် ပစ္စည်းအလိုက် အကောင်းဆုံးဖြစ်အောင်ပြုလုပ်ခြင်းအဆင့်အဖြစ် သဘောထားသင့်သည်။
ပလတ်စတစ်အပူပေးခြင်း၏ အားသာချက်များ
အပူပေးပလတ်စတစ်သည် ပလတ်စတစ်လုပ်ငန်းစဉ်တွင် အထူးသဖြင့် ထုတ်ကုန်တစ်ခုသည် ပိုမိုကောင်းမွန်သော စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်၊ ပိုမိုတည်ငြိမ်သော အတိုင်းအတာနှင့် ချို့ယွင်းချက်အန္တရာယ် နည်းပါးရန် လိုအပ်သည့်အခါ အရေးကြီးသော အားသာချက်များစွာကို ပေးစွမ်းသည်။ လက်တွေ့ထုတ်လုပ်မှုတွင် အပူပေးခြင်းသည် ဖိစီးမှုသက်သာစေသည့် အဆင့်တစ်ခုသာမက ပလတ်စတစ်အစိတ်အပိုင်းများကို တပ်ဆင်ခြင်းနှင့် ရေရှည်အသုံးပြုမှုအတွင်း ပိုမိုယုံကြည်စိတ်ချရသော လုပ်ဆောင်မှုကို ကူညီပေးသည့် လုပ်ငန်းစဉ်တိုးတက်မှုနည်းလမ်းတစ်ခုလည်း ဖြစ်သည်။
၎င်းကို အောက်ပါတို့ကို တိုးတက်ကောင်းမွန်စေရန်အတွက် အသုံးများပါသည်-
- စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်
- ရှုထောင်တည်ငြိမ်ရေးကို
- အက်ကွဲခံနိုင်ရည်ရှိသည်။
- ထုတ်လုပ်မှု တသမတ်တည်းရှိမှု
စွမ်းဆောင်ရည်တိုးတက်မှု
အပူပေးခြင်းဖြင့် အတွင်းပိုင်းဖိစီးမှုကို လျှော့ချပြီး ပစ္စည်းဖွဲ့စည်းပုံကို ပိုမိုတည်ငြိမ်စေခြင်းဖြင့် ပလတ်စတစ်အစိတ်အပိုင်းများစွာ၏ စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်ကို တိုးတက်စေနိုင်သည်။ ဖိစီးမှုကို အစိတ်အပိုင်းအတွင်း ပိုမိုကောင်းမွန်စွာ ဖြန့်ဝေသောအခါ၊ ပလတ်စတစ်သည် ဝန်၊ ဖိအား သို့မဟုတ် ထပ်ခါတလဲလဲအသုံးပြုမှုအောက်တွင် ပိုမိုယုံကြည်စိတ်ချစွာ လုပ်ဆောင်နိုင်သည်။
ဥပမာအားဖြင့်၊ PET ပုလင်း preform များသည် အပူပေးပြီးနောက် ၁၂% မှ ၁၈% ခန့် tensile strength တိုးလာနိုင်ပြီး ထုတ်လုပ်မှုနှင့် အသုံးပြုမှုအတွင်း မြင့်မားသော filling pressure ကို ခံနိုင်ရည်ရှိစေသည်။ ပလတ်စတစ်ဂီယာများတွင် အပူပေးခြင်းသည် သွားမျက်နှာပြင်မာကျောမှုကို ၉% မှ ၁၂% ခန့် တိုးစေနိုင်ပြီး ဝတ်ဆင်မှုခံနိုင်ရည်ကိုလည်း တိုးတက်စေပြီး ဝန်ဆောင်မှုသက်တမ်းကို ၃၀% မှ ၃၅% ခန့် တိုးစေသည်။ ဤတိုးတက်မှုများသည် ခိုင်ခံ့မှု၊ တာရှည်ခံမှုနှင့် ရေရှည်စွမ်းဆောင်ရည် အရေးကြီးသည့် တောင်းဆိုမှုများသော အသုံးချမှုများအတွက် အပူပေးထားသော ပလတ်စတစ်အစိတ်အပိုင်းများကို ပိုမိုသင့်လျော်စေသည်။
ပိုမိုကောင်းမွန်သော Dimensional Stability
အပူပေးခြင်းသည် အတိုင်းအတာတည်ငြိမ်မှုအပေါ်တွင်လည်း ပြင်းထန်သောအကျိုးသက်ရောက်မှုရှိပြီး ၎င်းသည် တိကျသောပလတ်စတစ်အစိတ်အပိုင်းများအတွက် အထူးအရေးကြီးပါသည်။ ပုံသွင်းထားသော သို့မဟုတ် စက်ဖြင့်ပြုလုပ်ထားသော ပလတ်စတစ်အများစုတွင် ပြုပြင်ပြီးနောက် ကျန်ရှိနေသောဖိစီးမှုများပါရှိပြီး ထိုဖိစီးမှုသည် နောက်ပိုင်းတွင် အတိုင်းအတာရွေ့လျားခြင်း၊ ကောက်ကွေးခြင်း သို့မဟုတ် တပ်ဆင်မှုအတွင်း အံဝင်ခွင်ကျမဖြစ်ခြင်းတို့ကို ဖြစ်စေနိုင်သည်။
ဥပမာအားဖြင့်၊ အပူမပေးထားသော ABS အိမ်ရာများသည် ±0.6mm သို့မဟုတ် ထို့ထက်ပိုသော အတိုင်းအတာ သွေဖည်မှုကို ပြသနိုင်ပြီး ၎င်းသည် တိကျသော အီလက်ထရွန်းနစ် တပ်ဆင်မှုတွင် ပြဿနာများ ဖြစ်ပေါ်စေနိုင်သည်။ သင့်လျော်သော အပူပေးပြီးနောက်၊ ထိုသွေဖည်မှုကို ±0.08mm ခန့်အထိ လျှော့ချနိုင်ပြီး၊ တပ်ဆင်မှု တိကျမှုကို သိသိသာသာ တိုးတက်စေပြီး တပ်ဆင်မှုနှင့် ဆက်စပ်သော ချို့ယွင်းချက်များ၏ အန္တရာယ်ကို လျှော့ချပေးသည်။ ၎င်းသည် ပိုမိုတင်းကျပ်သော ခံနိုင်ရည်နှင့် ပိုမိုတည်ငြိမ်သော ပုံသဏ္ဍာန်ထိန်းချုပ်မှု လိုအပ်သော ပလတ်စတစ် အစိတ်အပိုင်းများအတွက် အပူပေးခြင်းကို မကြာခဏ အသုံးပြုလေ့ရှိသည့် အဓိက အကြောင်းရင်းများထဲမှ တစ်ခုဖြစ်သည်။
အက်ကွဲခြင်းအန္တရာယ် လျော့နည်းစေခြင်း
အပူပေးခြင်းဖြင့် အပူပေးခြင်းဖြင့် အက်ကွဲခြင်းအန္တရာယ်ကိုလည်း လျှော့ချနိုင်ပြီး အထူးသဖြင့် ထူထဲသောနံရံ သို့မဟုတ် ဖိအားဒဏ်ခံနိုင်သော ပလတ်စတစ်ထုတ်ကုန်များတွင် ဖြစ်သည်။ ပုံသွင်းထားသော အစိတ်အပိုင်းများစွာတွင် အအေးခံပြီးနောက် အတွင်းပိုင်းဖိအားသည် ပိတ်မိနေပြီး ထိုဖိအားသည် နောက်ပိုင်းတွင် သိုလှောင်ခြင်း၊ တပ်ဆင်ခြင်း သို့မဟုတ် ဝန်ဆောင်မှုပေးခြင်းအတွင်း အက်ကွဲကြောင်းများ ဖြစ်စေနိုင်သည်။
ထိုးသွင်းပုံသွင်းထားသော ထူထဲသောနံရံပလတ်စတစ်ထုတ်ကုန်များတွင် အပူမပေးရသေးသော အစိတ်အပိုင်းများ၏ အက်ကွဲနှုန်းမှာ ၁၂% မှ ၁၈% ဝန်းကျင်ရှိနိုင်သည်။ သင့်လျော်သော အပူပေးကုသမှုဖြင့် ထိုအဆင့်ကို ၃% မှ ၆% အထိ လျှော့ချနိုင်သည်။ ၎င်းသည် စွန့်ပစ်နှုန်းကို သိသိသာသာ လျှော့ချပေးနိုင်ပြီး ထုတ်ကုန်၏ တသမတ်တည်းဖြစ်မှုကို မြှင့်တင်ပေးနိုင်ကာ ထုတ်လုပ်မှုဆုံးရှုံးမှုကို လျှော့ချပေးနိုင်သည်။ ထုတ်လုပ်သူများအတွက် ၎င်းသည် ပိုမိုကောင်းမွန်သော ထုတ်ကုန်အရည်အသွေး၊ မြင့်မားသောအထွက်နှုန်းနှင့် ပိုမိုခိုင်မာသော လုပ်ငန်းစဉ်တည်ငြိမ်မှုကို ဆိုလိုသည်။
| အားသာချက် | ရိုးရိုးအကျိုးသက်ရောက်မှု |
|---|---|
| ပိုကောင်းတဲ့စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည် | ခွန်အား၊ မာကျောမှုနှင့် ယိုယွင်းပျက်စီးမှုဒဏ်ခံနိုင်မှု တိုးတက်ကောင်းမွန်လာခြင်း |
| ပိုမိုမြင့်မားသောအတိုင်းအတာတည်ငြိမ်မှု | ကွေးညွှတ်မှု လျော့နည်းစေပြီး အတိုင်းအတာ ပိုမိုတင်းကျပ်စွာ ထိန်းချုပ်နိုင်ခြင်း |
| အက်ကွဲနိုင်ခြေနည်းပါးခြင်း | ပုံသွင်းထားသော သို့မဟုတ် ဖိစီးထားသော အစိတ်အပိုင်းများတွင် ချို့ယွင်းချက် နည်းပါးခြင်း |
| ထုတ်လုပ်မှု တသမတ်တည်းရှိမှု ပိုကောင်းခြင်း | အထွက်နှုန်းမြင့်မားပြီး ထုတ်ကုန်အရည်အသွေး ပိုမိုတည်ငြိမ်ခြင်း |
ပလတ်စတစ်အပူပေးခြင်း၏ ကန့်သတ်ချက်များ
အပူပေးပလတ်စတစ်သည် အကျိုးကျေးဇူးများစွာကို ပေးစွမ်းသော်လည်း ထုတ်လုပ်မှုတွင် အသုံးမပြုမီ ထည့်သွင်းစဉ်းစားသင့်သော ကန့်သတ်ချက်အချို့လည်း ရှိပါသည်။ ဤလုပ်ငန်းစဉ်သည် အချိန်၊ စွမ်းအင်အသုံးပြုမှုနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှုလိုအပ်ချက်များကို အပိုထပ်လောင်းပေးသောကြောင့် ၎င်းသည် ပလတ်စတစ်အစိတ်အပိုင်းတိုင်းအတွက် အထိရောက်ဆုံးရွေးချယ်မှုမဟုတ်ပါ။
၎င်း၏ အဓိက ကန့်သတ်ချက်များတွင် အောက်ပါတို့ ပါဝင်နိုင်သည်-
- နောက်ထပ် လုပ်ဆောင်ချိန်
- မြင့်မားသောစွမ်းအင်သုံးစွဲမှု
- အခြေအနေများကို ကောင်းစွာမထိန်းချုပ်နိုင်ပါက ပုံပျက်ခြင်းအန္တရာယ်
- ပစ္စည်းအမျိုးအစားနှင့် ဂျီသြမေတြီပေါ် မူတည်၍ ရလဒ်များ ကွဲပြားသည်
တိုးမြှင့်လုပ်ဆောင်ချိန်
ပုံသွင်းခြင်း၊ ထုထည်ထုတ်ခြင်း သို့မဟုတ် စက်ဖြင့်ပြုလုပ်ခြင်းပြီးနောက် အပူပေးခြင်းသည် အပိုအဆင့်တစ်ခုကို ထည့်သွင်းပေးပြီး ၎င်းသည် စုစုပေါင်းထုတ်လုပ်မှုစက်ဝန်းကို တိုးစေသည်။ ပို့ဆောင်ချိန်တိုတောင်းသော လိုအပ်ချက်များ သို့မဟုတ် ထုတ်လုပ်မှုပမာဏ အလွန်မြင့်မားသော အစိတ်အပိုင်းများအတွက်၊ ဤအပိုအချိန်သည် အလုံးစုံထုတ်လုပ်မှုထိရောက်မှုကို ထိခိုက်နိုင်သည်။
ပိုမိုမြင့်မားသော လုပ်ငန်းစဉ် အာရုံခံနိုင်စွမ်း
အပူပေးပလတ်စတစ်ကို ဂရုတစိုက်ထိန်းချုပ်ရမည်။ အပူချိန်အလွန်မြင့်မားပါက အစိတ်အပိုင်းသည် ပျော့ပျောင်းလာခြင်း၊ ပုံပျက်ခြင်း သို့မဟုတ် အတိုင်းအတာတိကျမှု ဆုံးရှုံးသွားနိုင်သည်။ အပူချိန်အလွန်နိမ့်ခြင်း သို့မဟုတ် ထိန်းထားချိန်အလွန်တိုတောင်းပါက အတွင်းပိုင်းဖိအားကို ထိရောက်စွာ လျှော့ချနိုင်မည်မဟုတ်ပါ။ ဆိုလိုသည်မှာ အချို့သောပစ္စည်းများအတွက် လုပ်ငန်းစဉ်ဝင်းဒိုးသည် ကျဉ်းမြောင်းနိုင်သည်။
ထပ်ထည့်ထုတ်လုပ်မှုကုန်ကျစရိတ်
အပူပေးခြင်းသည် စွမ်းအင်အသုံးပြုမှု၊ စက်ပစ္စည်းလိုအပ်ချက်များနှင့် ကိုင်တွယ်မှုလိုအပ်ချက်များကိုလည်း တိုးမြင့်စေသည်။ လုပ်ငန်းစဉ်သည် အစိတ်အပိုင်းအရည်အသွေးကို တိုးတက်ကောင်းမွန်စေသော်လည်း ကုန်ကျစရိတ်ကို ထပ်လောင်းတိုးစေသည်။ တင်းကျပ်သော တည်ငြိမ်မှုလိုအပ်ချက်များမရှိသော အန္တရာယ်နည်းသော အစိတ်အပိုင်းများ သို့မဟုတ် ထုတ်ကုန်များအတွက် ထပ်လောင်းကုန်ကျစရိတ်သည် အမြဲတမ်း တရားမျှတမည်မဟုတ်ပါ။
ပလတ်စတစ် အစိတ်အပိုင်းတိုင်းအတွက် မလိုအပ်ပါ
ပလတ်စတစ်အစိတ်အပိုင်းတိုင်းကို အပူပေးစရာမလိုပါဘူး။ အချို့အစိတ်အပိုင်းများသည် ပုံသွင်းပြီးအခြေအနေတွင် လုံလောက်စွာ ကောင်းစွာလုပ်ဆောင်နိုင်ပြီး အထူးသဖြင့် နံရံအထူသည် တစ်ပြေးညီဖြစ်ခြင်း၊ ဖိအားအဆင့်နိမ့်ခြင်းနှင့် အတိုင်းအတာတိကျမှုမှာ အရေးမကြီးသည့်အခါတွင်ဖြစ်သည်။ ဤကိစ္စများတွင် အပူပေးခြင်းသည် လက်တွေ့အကျိုးကျေးဇူး အကန့်အသတ်ရှိနိုင်သည်။
ပလတ်စတစ်အပူပေးခြင်း၏ အသုံးချနယ်ပယ်များ
အပူပေးပလတ်စတစ်ကို ပလတ်စတစ်အစိတ်အပိုင်းများ၏ တည်ငြိမ်မှု၊ တာရှည်ခံမှုနှင့် ရေရှည်ယုံကြည်စိတ်ချရမှုကို တိုးတက်ကောင်းမွန်စေရန် ကူညီပေးသောကြောင့် စက်မှုလုပ်ငန်းများစွာတွင် တွင်ကျယ်စွာအသုံးပြုကြသည်။ အတွင်းပိုင်းဖိစီးမှုကို လျှော့ချခြင်းနှင့် ပစ္စည်းဖွဲ့စည်းပုံကို တိုးတက်ကောင်းမွန်စေခြင်းဖြင့် အပူပေးခြင်းသည် ပလတ်စတစ်ထုတ်ကုန်များကို စက်မှုဝန်၊ အပူချိန်ပြောင်းလဲမှု၊ စိုထိုင်းဆပြောင်းလဲမှုနှင့် ရေရှည်ဝန်ဆောင်မှုအခြေအနေများအောက်တွင် ပိုမိုတသမတ်တည်း လုပ်ဆောင်နိုင်စေပါသည်။
မော်တော်ယာဉ်စက်မှု
မော်တော်ကားလုပ်ငန်းတွင် အပူပေးပလတ်စတစ်ကို တုန်ခါမှု၊ အပူချိန်ပြောင်းလဲမှုနှင့် ထပ်ခါတလဲလဲစက်ပိုင်းဆိုင်ရာဖိစီးမှုကို ခံနိုင်ရည်ရှိရမည့် အတွင်းပိုင်းနှင့် လုပ်ဆောင်နိုင်သော ပလတ်စတစ်အစိတ်အပိုင်းများအတွက် အသုံးများသည်။ မော်တော်ကားအစိတ်အပိုင်းများစွာကို ABS၊ PC သို့မဟုတ် ဤပစ္စည်းများရောစပ်ထားသည့် အင်ဂျင်နီယာပလတ်စတစ်များဖြင့် ပြုလုပ်ထားပြီး အပူပေးခြင်းသည် ပုံသွင်းပြီးနောက် အက်ကွဲခြင်း၊ ကောက်ကွေးခြင်း သို့မဟုတ် အတိုင်းအတာမတည်ငြိမ်မှုအန္တရာယ်ကို လျှော့ချရန် ကူညီပေးသည်။
ဥပမာအားဖြင့်၊ ABS ဒက်ရှ်ဘုတ်အစိတ်အပိုင်းများကို ၈၀°C မှ ၁၀၀°C ခန့်တွင် ၁ နာရီမှ ၂ နာရီအထိ အပူပေးထားသောကြောင့် ထိခိုက်မှုခံနိုင်ရည် ၁၅% မှ ၂၀% ခန့်တိုးလာနိုင်သည်။ ၎င်းသည် ယာဉ်အသုံးပြုမှုအတွင်း တုန်ခါမှု၊ ကိုင်တွယ်မှု သို့မဟုတ် အနည်းငယ်ထိခိုက်မှုကြောင့် အက်ကွဲခြင်း သို့မဟုတ် ပျက်စီးခြင်းဖြစ်နိုင်ခြေကို လျှော့ချရန် ကူညီပေးသည်။ မော်တော်ကားအသုံးချမှုများတွင်၊ ထိုတိုးတက်မှုသည် အစိတ်အပိုင်းများ ပိုမိုကောင်းမွန်စွာ ခံနိုင်ရည်ရှိမှုနှင့် ပိုမိုတည်ငြိမ်သော ရေရှည်စွမ်းဆောင်ရည်ကို တိုက်ရိုက်ပံ့ပိုးပေးနိုင်ပါသည်။
ဆေးပစ္စည်း ကိရိယာ နယ်ပယ်
ဆေးဘက်ဆိုင်ရာပစ္စည်းကိရိယာနယ်ပယ်တွင် အပူပေးပလတ်စတစ်သည် ရေရှည်အတိုင်းအတာတည်ငြိမ်မှု၊ အတွင်းပိုင်းဖိစီးမှုနည်းပါးမှုနှင့် ယုံကြည်စိတ်ချရသော စက်ပိုင်းဆိုင်ရာစွမ်းဆောင်ရည်လိုအပ်သော အစိတ်အပိုင်းများအတွက် အရေးကြီးပါသည်။ ၎င်းသည် PEEK ကဲ့သို့သော မြင့်မားသောစွမ်းဆောင်ရည်ရှိသော အင်ဂျင်နီယာပလတ်စတစ်များအတွက် အထူးသဖြင့်သက်ဆိုင်ပြီး ၎င်းတို့ကို တောင်းဆိုမှုများသော ဆေးဘက်ဆိုင်ရာပတ်ဝန်းကျင်များတွင် မကြာခဏအသုံးပြုလေ့ရှိသည်။
ဆေးဘက်ဆိုင်ရာ အစားထိုးပစ္စည်းများနှင့် တိကျသော ဆေးဘက်ဆိုင်ရာ အစိတ်အပိုင်းများအတွက်၊ အတွင်းပိုင်းဖိအားသည် ရေရှည်အသုံးပြုမှုအတွင်း အက်ကွဲခြင်း သို့မဟုတ် အတိုင်းအတာပြောင်းလဲမှုအန္တရာယ်ကို တိုးစေနိုင်သည်။ အပူပေးခြင်းဖြင့် အတွင်းပိုင်းဖွဲ့စည်းပုံကို ပိုမိုတည်ငြိမ်စေခြင်းဖြင့် ဤအန္တရာယ်ကို လျှော့ချရန် ကူညီပေးသည်။ ရလဒ်အနေဖြင့်၊ ခန္ဓာကိုယ် သို့မဟုတ် မြင့်မားသောတိကျသော ဆေးဘက်ဆိုင်ရာစနစ်များတွင် ဘေးကင်းစွာနှင့် တသမတ်တည်း လုပ်ဆောင်ရမည့် အစိတ်အပိုင်းများ၏ ယုံကြည်စိတ်ချရမှုကို မြှင့်တင်ရန် ဤလုပ်ငန်းစဉ်ကို မကြာခဏ အသုံးပြုလေ့ရှိသည်။
အစားအသောက်ထုပ်ပိုးခြင်းလုပ်ငန်း
အစားအစာထုပ်ပိုးမှုလုပ်ငန်းတွင် အပူပေးပလတ်စတစ်ကို အပူပေးခြင်းဖြင့် ထုပ်ပိုးပစ္စည်းများ၏ ပျော့ပြောင်းမှု၊ အတိုင်းအတာတည်ငြိမ်မှုနှင့် ယုံကြည်စိတ်ချရမှုကို တိုးတက်စေနိုင်သည်။ PET ဖလင်သည် အဖြစ်များသော ဥပမာတစ်ခုဖြစ်သည်၊ အဘယ်ကြောင့်ဆိုသော် ထုပ်ပိုးပစ္စည်းများသည် စုတ်ပြဲခြင်း သို့မဟုတ် တည်ငြိမ်မှုဆုံးရှုံးခြင်းမရှိဘဲ တံဆိပ်ခတ်ခြင်း၊ ကိုင်တွယ်ခြင်း၊ သယ်ယူပို့ဆောင်ခြင်းနှင့် သိုလှောင်ခြင်းအတွင်း ပုံသဏ္ဍာန်ပြောင်းလဲမှုများကို လိုက်လျောညီထွေဖြစ်အောင် ပြုလုပ်ရန် မကြာခဏ လိုအပ်သောကြောင့်ဖြစ်သည်။
သင့်ရဲ့ ရည်ညွှန်းဒေတာအရ၊ PET ဖလင်ကို ၅၀°C မှ ၆၀°C ခန့်တွင် ၂ နာရီမှ ၃ နာရီအထိ အပူပေးခြင်းဖြင့် ပျော့ပြောင်းမှုကို ၃၀% ကျော် တိုးတက်စေနိုင်ပါသည်။ ၎င်းသည် ပစ္စည်းကို ထုပ်ပိုးထားသော အစားအစာ၏ပုံသဏ္ဍာန်နှင့် ပိုမိုကောင်းမွန်စွာ လိုက်လျောညီထွေဖြစ်စေပြီး ထုပ်ပိုးမှုလုပ်ငန်းများအတွင်း ကွဲအက်နိုင်ခြေကို လျော့နည်းစေပါသည်။ လက်တွေ့တွင်၊ ၎င်းသည် ထုပ်ပိုးမှုယုံကြည်စိတ်ချရမှုကို တိုးတက်စေပြီး ထုတ်လုပ်မှုတွင် ချို့ယွင်းချက်နှုန်းကို လျှော့ချပေးနိုင်ပါသည်။
အီလက်ထရွန်းနစ်နှင့် လျှပ်စစ်နယ်ပယ်
အီလက်ထရွန်းနစ်နှင့် လျှပ်စစ်နယ်ပယ်တွင် အပူပေးပလတ်စတစ်ကို အပူချိန်နှင့် စိုထိုင်းဆအခြေအနေများ ပြောင်းလဲခြင်းအောက်တွင် အတိုင်းအတာတည်ငြိမ်နေရန် လိုအပ်သော အိမ်များ၊ အဖုံးများနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံပလတ်စတစ်အစိတ်အပိုင်းများအတွက် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြသည်။ အီလက်ထရွန်းနစ်အကာအရံများစွာကို polycarbonate ကဲ့သို့သော ပလတ်စတစ်များဖြင့် ပြုလုပ်ထားပြီး အတွင်းပိုင်းဖိအားသည် အစိတ်အပိုင်းကို ကောင်းမွန်စွာတည်ငြိမ်မှုမရှိပါက အချိန်ကြာလာသည်နှင့်အမျှ ကွေးညွှတ်ခြင်း သို့မဟုတ် တပ်ဆင်မှုတိကျမှုလျော့နည်းသွားခြင်းတို့ကို ဖြစ်စေနိုင်သည်။
အပူပေးခြင်းသည် အတိုင်းအတာ ඉදිරියට ක ...
အရုပ်နယ်
ကစားစရာလုပ်ငန်းတွင် အပူပေးထားသော ပလတ်စတစ်ကို အဓိကအားဖြင့် ခိုင်ခံ့မှု၊ တာရှည်ခံမှုနှင့် အက်ကွဲခြင်း သို့မဟုတ် ကျိုးပဲ့ခြင်းကို ခံနိုင်ရည်ရှိမှုတို့ကို တိုးတက်ကောင်းမွန်စေရန်အတွက် တန်ဖိုးထားသည်။ ကစားစရာများသည် မကြာခဏဆိုသလို ထပ်ခါတလဲလဲ ထိခိုက်မိခြင်း၊ ကွေးညွှတ်ခြင်း၊ ပြုတ်ကျခြင်းနှင့် ယေဘုယျကြမ်းတမ်းစွာကိုင်တွယ်ခြင်းတို့ကို ကြုံတွေ့ရလေ့ရှိသောကြောင့် စက်ပိုင်းဆိုင်ရာ ယုံကြည်စိတ်ချရမှုသည် ထုတ်ကုန်အရည်အသွေးနှင့် ဘေးကင်းမှုနှင့် နီးကပ်စွာ ဆက်စပ်နေသည်။
ဥပမာအားဖြင့်၊ ABS ကစားစရာယာဉ်အစိတ်အပိုင်းများသည် အပူပေးပြီးနောက် အက်ကွဲခြင်း သို့မဟုတ် ကျိုးပဲ့ခြင်းဖြစ်နိုင်ခြေ နည်းပါးသွားနိုင်သည်၊ အဘယ်ကြောင့်ဆိုသော် လုပ်ငန်းစဉ်သည် အတွင်းပိုင်းဖိစီးမှုကို လျှော့ချပေးပြီး အလုံးစုံခိုင်ခံ့မှုကို တိုးတက်ကောင်းမွန်စေသောကြောင့်ဖြစ်သည်။ ၎င်းသည် ထုတ်ကုန်သက်တမ်းကို တိုးချဲ့ရန်နှင့် ပုံမှန်အသုံးပြုမှုအတွင်း ပျက်စီးမှုအခွင့်အလမ်းကို လျှော့ချရန် ကူညီပေးနိုင်ပြီး ဘေးကင်းမှုနှင့် တာရှည်ခံမှု နှစ်မျိုးလုံး အရေးကြီးသည့် ကလေးထုတ်ကုန်များအတွက် အထူးအရေးကြီးပါသည်။
ဆောက်လုပ်ရေးလုပ်ငန်း
ဆောက်လုပ်ရေးလုပ်ငန်းတွင် အပူပေးပလတ်စတစ်ကို ရေရှည်ပတ်ဝန်းကျင်ပြောင်းလဲမှုအောက်တွင် တည်ငြိမ်နေရမည့် ဆောက်လုပ်ရေးပစ္စည်းများနှင့် အတွင်းပိုင်းပလတ်စတစ်ထုတ်ကုန်များအတွက် အသုံးပြုသည်။ အဖြစ်များသော ဥပမာများတွင် ပလတ်စတစ်ကြမ်းခင်း၊ ပြတင်းပေါက်ဘောင်အစိတ်အပိုင်းများနှင့် အိမ်တွင်းအသုံးပြုသည့် အခြားပလတ်စတစ်အခြေခံ အလှဆင်ပစ္စည်းများ သို့မဟုတ် ဖွဲ့စည်းပုံပစ္စည်းများ ပါဝင်သည်။
PVC ပလတ်စတစ်ကြမ်းခင်းအတွက်၊ သင့်လျော်သော အပူပေးကုသမှုသည် သင်၏ရည်ညွှန်းအကြောင်းအရာအရ ဟောင်းနွမ်းမှုခံနိုင်ရည်ကို ၂၀% မှ ၃၀% ခန့် တိုးတက်ကောင်းမွန်စေနိုင်သည်။ အပူပေးခြင်းသည် ဟောင်းနွမ်းမှုစွမ်းဆောင်ရည်ကို တိုးတက်ကောင်းမွန်စေရုံသာမက အပူချိန်နှင့်စိုထိုင်းဆအတက်အကျကြောင့်ဖြစ်ပေါ်လာသော အက်ကွဲခြင်း သို့မဟုတ် ပုံပျက်ခြင်းကို လျှော့ချရန်လည်း ကူညီပေးနိုင်သည်။ ၎င်းသည် ပစ္စည်းကို ဝန်ဆောင်မှုတွင် ပိုမိုတည်ငြိမ်စေပြီး ရေရှည်အဆောက်အအုံအသုံးပြုမှုအတွက် ပိုမိုသင့်လျော်စေသည်။
| စက်မှုလုပ်ငန်း | ပုံမှန်ပလတ်စတစ်ပစ္စည်း | အပူပေးခြင်းရဲ့ အဓိကအကျိုးကျေးဇူး |
|---|---|---|
| မော်တော်ယာဉ် | ကို ABS, PC ကို | ထိခိုက်မှုဒဏ်ခံနိုင်ရည်ပိုကောင်းပြီး အက်ကွဲနိုင်ခြေနည်းပါးခြင်း |
| ဆေးဘက်ဆိုင်ရာပစ္စည်းကိရိယာ | ပါး | ဖိအားအက်ကွဲခြင်းနည်းပါးပြီး ရေရှည်တည်ငြိမ်မှုပိုမိုကောင်းမွန်ခြင်း |
| စားနပ်ရိက္ခာထုပ်ပိုး | ပေ | ပျော့ပြောင်းမှုမြင့်မားပြီး ကွဲအက်နိုင်ခြေနည်းပါးခြင်း |
| အီလက်ထရွန်းနစ်နှင့်လျှပ်စစ် | PC | ပိုမိုကောင်းမွန်သော အတိုင်းအတာတည်ငြိမ်မှုနှင့် ကောက်ကွေးမှုနည်းပါးခြင်း |
| အရုပ်နယ် | ကို ABS | ခံနိုင်ရည်အား မြှင့်တင်ပေးပါသည်။ |
| ဆောက်လုပ်ရေး | PVC | ပိုမိုကောင်းမွန်သော ဝတ်ဆင်မှုခံနိုင်ရည်နှင့် အတိုင်းအတာတည်ငြိမ်မှု |
အလုံးစုံသော်၊ ခေတ်မီပလတ်စတစ်အစိတ်အပိုင်းများသည် ပုံသဏ္ဍာန်ကို ထိန်းသိမ်းရုံထက် ပိုမိုလုပ်ဆောင်နိုင်မည်ဟု မျှော်လင့်ထားသောကြောင့် အပူပေးပလတ်စတစ်၏ အသုံးချမှုနယ်ပယ်များသည် ဆက်လက်တိုးချဲ့နေပါသည်။ စက်မှုလုပ်ငန်းများစွာတွင် ၎င်းတို့သည် အက်ကွဲခြင်းကို ခံနိုင်ရည်ရှိရမည်၊ အတိုင်းအတာတည်ငြိမ်နေရမည်၊ နှင့် တောင်းဆိုမှုများသော ဝန်ဆောင်မှုအခြေအနေများအောက်တွင် ယုံကြည်စိတ်ချစွာ လုပ်ဆောင်ရမည်။ အပူပေးခြင်းသည် ပြုပြင်ထားသော ပလတ်စတစ်အစိတ်အပိုင်းများကို ပိုမိုတည်ငြိမ်ပြီး ယုံကြည်စိတ်ချရသော ထုတ်ကုန်များအဖြစ်သို့ ပြောင်းလဲခြင်းဖြင့် ဤရည်မှန်းချက်များကို ပံ့ပိုးပေးပါသည်။
Annealing ပလတ်စတစ် vs. အခြားနည်းပညာများ
အပူပေးပလတ်စတစ်ကို သဘာဝအတိုင်း အိုမင်းရင့်ရော်ခြင်းနှင့် အပူပေးပုံသွင်းခြင်း post-processing တို့နှင့် မကြာခဏ နှိုင်းယှဉ်လေ့ရှိသည်၊ အဘယ်ကြောင့်ဆိုသော် နည်းလမ်းသုံးမျိုးစလုံးသည် အတွင်းပိုင်းဖိစီးမှု၊ အတိုင်းအတာတည်ငြိမ်မှုနှင့် နောက်ဆုံးအပိုင်းအရည်အသွေးကို လွှမ်းမိုးနိုင်သောကြောင့်ဖြစ်သည်။ သို့သော် လက်တွေ့ထုတ်လုပ်မှုတွင် အပူပေးပလတ်စတစ်သည် ပိုမိုဟန်ချက်ညီသော ရွေးချယ်မှုတစ်ခုဖြစ်လေ့ရှိသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် စက်ပစ္စည်းကုန်ကျစရိတ်နှင့် လုပ်ငန်းစဉ်ရှုပ်ထွေးမှုကို စီမံခန့်ခွဲနိုင်သောအဆင့်တွင် ထိန်းသိမ်းထားစဉ်တွင် အတွင်းပိုင်းဖိစီးမှုကို အချိန်တိုအတွင်း ထိရောက်စွာလျှော့ချနိုင်သောကြောင့်ဖြစ်သည်။
နှိုင်းယှဉ်ရန် Annealing သဘာဝအတိုင်း အိုမင်းရင့်ရော်ခြင်းနှင့် အပူပေးပုံသွင်းခြင်းတို့ကို ပြုလုပ်ပြီးနောက် ပြုပြင်မွမ်းမံထားသော ပလတ်စတစ်
| နှိုင်းယှဉ်ချက် | သဘာဝအတိုင်း အိုမင်းခြင်း။ | အပူပေးပုံသွင်းခြင်း နောက်ဆက်တွဲ ပြုပြင်ခြင်း | အပူပေးပလတ်စတစ်နည်းပညာ |
|---|---|---|---|
| အတွင်းပိုင်းဖိစီးမှုသက်သာစေသောထိရောက်မှု | အတွင်းပိုင်းဖိစီးမှုကို ၃၀% ခန့် လျှော့ချပေးပြီး လုပ်ငန်းစဉ်သည် ၆ လခန့် ကြာနိုင်သည် | စိတ်ဖိစီးမှု သက်သာစေခြင်းသည် ထိရောက်သော်လည်း ၎င်းသည် မြင့်မားသော အပူချိန်နှင့် ပိုမိုရှုပ်ထွေးသော လုပ်ငန်းစဉ်ထိန်းချုပ်မှုအပေါ် မူတည်ပါသည်။ | အတွင်းပိုင်းဖိအားကို ၂-၃ နာရီအတွင်း ၄၀% မှ ၅၀% ခန့် လျှော့ချနိုင်သည်။ |
| အာကာသနေထိုင်မှု | သိုလှောင်ရန်နေရာ ကြီးမားစွာ လိုအပ်ပြီး နေရာချထားရေး ကုန်ကျစရိတ် မြင့်တက်စေသည် | သိုလှောင်ချိန် ကြာရှည်စွာ မလိုအပ်သော်လည်း စက်ပစ္စည်းများသည် များသောအားဖြင့် ပိုမိုကျယ်ပြန့်သော ဧရိယာကို နေရာယူထားလေ့ရှိသည် | သေးငယ်သောနေရာနှင့် ပိုမိုမြန်ဆန်သော စီမံဆောင်ရွက်မှု |
| အချိန်ကုန်ကျစရိတ် | စက်ဝန်းကြာချိန်ကြာမြင့်ပြီး ထုတ်လုပ်မှုထိရောက်မှုနည်းပါးခြင်း | စက်ဝန်းပိုတိုသော်လည်း၊ ပိုမိုရှုပ်ထွေးသော လုပ်ငန်းစဉ်အဆင့်များ ပါဝင်သည် | စက်ဝန်းအချိန်တိုတောင်းပြီး ထုတ်ကုန်ပြန်လည်ကောင်းမွန်လာမှုမြန်ဆန်ခြင်း |
| ပစ္စည်းကုန်ကျစရိတ် | စက်ပစ္စည်းများ ထပ်မံရင်းနှီးမြုပ်နှံရန် မလိုအပ်ပါ | ရင်းနှီးမြှုပ်နှံမှု ကုန်ကျစရိတ် မြင့်မားခြင်း၊ ယွမ် ၅၀၀,၀၀၀ ခန့် | ရင်းနှီးမြှုပ်နှံမှု ကုန်ကျစရိတ် နည်းပါးခြင်း၊ ယွမ် ၁၀၀,၀၀၀ ခန့် |
| လည်ပတ်မှုရှုပ်ထွေးမှု | ရိုးရှင်းစစ်ဆင်ရေး | ကျွမ်းကျင်သော နည်းပညာရှင်များနှင့် ပိုမိုတင်းကျပ်သော လုပ်ငန်းစဉ်ထိန်းချုပ်မှု လိုအပ်သည် | ပိုမိုလွယ်ကူသော လည်ပတ်မှုနှင့် ပိုမိုရိုးရှင်းသော ပြုပြင်ထိန်းသိမ်းမှု |
| အရည်အသွေးတည်ငြိမ်မှု | စိတ်ဖိစီးမှုကို လုံးဝဖယ်ရှားပစ်နိုင်ခြင်းမရှိပါက နောက်ပိုင်းတွင် ချို့ယွင်းချက်များဖြစ်နိုင်ခြေကို မြင့်တက်စေပါသည်။ | အရည်အသွေးတည်ငြိမ်သော်လည်း စက်ပစ္စည်းနှင့် လုပ်ငန်းစဉ်တိကျမှုအပေါ် များစွာမူတည်ပါသည် | ပိုမိုပြီးပြည့်စုံသော စိတ်ဖိစီးမှု သက်သာစေခြင်းနှင့် အရည်အသွေး တသမတ်တည်း ပိုမိုကောင်းမွန်လာခြင်း |
| လျှောက်လွှာဥပမာ | PVC တံခါးများနှင့် ပြတင်းပေါက်ပရိုဖိုင်များကို သဘာဝအတိုင်း အိုမင်းရင့်ရော်စေရန် ထားခဲ့ပါ | ဈေးကြီးသော ပစ္စည်းကိရိယာများနှင့် ပိုမိုရှုပ်ထွေးသော လုပ်ထုံးလုပ်နည်းများဖြင့် ပြုပြင်ထားသော ပလတ်စတစ် ပါလက်များ | စက်ပစ္စည်းကုန်ကျစရိတ်နည်းပါးပြီး အရည်အသွေးယှဉ်ပြိုင်နိုင်သော အပူပေးထားသော ပလတ်စတစ်ပြားများ |
| ကုန်ပစ္စည်းစွမ်းဆောင်ရည် | ကျန်ရှိနေသော ဖိအားကြောင့် ပုံပျက်ခြင်းဖြစ်နိုင်ခြေ ပိုများခြင်း | ဆွဲအားခံနိုင်ရည် 20–25MPa ခန့်ရှိနိုင်သည် | ဆွဲအားခံနိုင်ရည်သည် 20–25MPa ခန့်အထိရောက်ရှိနိုင်သည် |
| စျေးကွက်ယှဉ်ပြိုင်နိုင်မှု | ထုတ်လုပ်မှုတုံ့ပြန်မှုနှေးကွေးခြင်းနှင့် ထုတ်ကုန်စက်ဝန်းပိုရှည်ခြင်း | တည်ငြိမ်သော်လည်း စျေးကြီးသည်၊ မကြာခဏဆိုသလို အဆင့်မြင့်အသုံးချမှုများအတွက် ပိုမိုသင့်လျော်သည် | ပိုမိုမြန်ဆန်သော ထုတ်လုပ်မှုတုံ့ပြန်မှုနှင့် ပိုမိုအားကောင်းသော ဈေးကွက်ပြောင်းလွယ်ပြင်လွယ်ရှိမှု |
အလုံးစုံသော် အပူပေးပလတ်စတစ်သည် လက်တွေ့ကျသော အလယ်အလတ်နည်းလမ်းကို ပေးစွမ်းသောကြောင့် ထူးခြားသည်။ ၎င်းသည် သဘာဝအတိုင်း အိုမင်းရင့်ရော်ခြင်းထက် ပိုမိုမြန်ဆန်ပြီး စက်ပစ္စည်းများစွာ အသုံးပြုရသည့် post-processing နည်းလမ်းများထက် ပိုမိုရိုးရှင်းပြီး စျေးသက်သာသည့်အပြင် အတွင်းပိုင်းဖိစီးမှုထိန်းချုပ်ခြင်းနှင့် ထုတ်ကုန်တည်ငြိမ်မှုတို့တွင် အဓိပ္ပာယ်ရှိသော တိုးတက်မှုများ ပေးစွမ်းနိုင်သည်။ ပလတ်စတစ်ထုတ်လုပ်သူများစွာအတွက် ထိုဟန်ချက်ညီမှုသည် ၎င်း၏ အကြီးမားဆုံး အားသာချက်များထဲမှ တစ်ခုဖြစ်သည်။
အမေးအဖြေများ
ပလတ်စတစ်တွေကို ဘယ်အချိန်မှာ အပူပေးဖုတ်ဖို့ လိုအပ်သလဲ။
ပလတ်စတစ်ကို ပုံသွင်းခြင်း၊ စက်ဖြင့်ပြုလုပ်ခြင်း သို့မဟုတ် ထုတ်ယူခြင်းပြုလုပ်ပြီးနောက် အတွင်းပိုင်းဖိအားဖြစ်ပေါ်လာပြီး နောက်ပိုင်းတွင် ကောက်ကွေးခြင်း၊ အက်ကွဲခြင်း သို့မဟုတ် အတိုင်းအတာမတည်ငြိမ်မှုများ ပြသနိုင်သည့်အခါ အပူပေးခြင်းသည် များသောအားဖြင့် လိုအပ်ပါသည်။ ၎င်းသည် တိကျသောအစိတ်အပိုင်းများနှင့် ဆေးဘက်ဆိုင်ရာ၊ မော်တော်ကား၊ အလင်းပညာ သို့မဟုတ် အင်ဂျင်နီယာထုတ်ကုန်များတွင် မြင့်မားသောလိုအပ်ချက်များရှိသော အသုံးချမှုများအတွက် အထူးအသုံးဝင်ပါသည်။
အပူပေးလုပ်ငန်းစဉ်က ပစ္စည်းရဲ့အရောင်ကို ပြောင်းလဲစေပါသလား။
ပုံမှန်နှင့် ကောင်းမွန်စွာ ထိန်းချုပ်ထားသော လုပ်ငန်းစဉ်အခြေအနေများတွင် အပူပေးခြင်းသည် ပစ္စည်း၏အရောင်ကို မပြောင်းလဲစေပါ။ သို့သော် အပူချိန်အလွန်မြင့်မားပါက၊ ထိန်းထားရမည့်အချိန် အလွန်ကြာပါက သို့မဟုတ် ပတ်ဝန်းကျင်ကို ကောင်းစွာမထိန်းချုပ်နိုင်ပါက အရောင်ပြောင်းခြင်း ဖြစ်ပေါ်နိုင်သည်။
ပလတ်စတစ်အမျိုးမျိုးအတွက် အပူပေးအပူချိန်အပိုင်းအခြားကဘာလဲ။
အပူပေးအပူချိန်အပိုင်းအခြားသည် ပလတ်စတစ်အမျိုးအစားနှင့် အသုံးချမှုပစ်မှတ်ပေါ်တွင် မူတည်ပါသည်။ ဥပမာအားဖြင့်၊ ABS ကို ၈၀-၁၀၀°C ခန့်တွင် အပူပေးလေ့ရှိပြီး PET ကို ၅၀-၆၀°C ခန့်တွင် အပူပေးနိုင်ပါသည်။ ပစ္စည်းဂုဏ်သတ္တိများနှင့် အစိတ်အပိုင်းလိုအပ်ချက်များအရ မှန်ကန်သောအပိုင်းအခြားကို အမြဲရွေးချယ်သင့်သည်။
Annealing နဲ့ Hardening ရဲ့ ကွာခြားချက်က ဘာလဲ။
အပူပေးခြင်းကို အဓိကအားဖြင့် အတွင်းပိုင်းဖိအားကို လျှော့ချရန်၊ တည်ငြိမ်မှုကို မြှင့်တင်ရန်နှင့် ခိုင်ခံ့မှု သို့မဟုတ် အတိုင်းအတာယုံကြည်စိတ်ချရမှုကို ပံ့ပိုးပေးရန်အတွက် အသုံးပြုသည်။ ဆန့်ကျင်ဘက်အားဖြင့် မာကျောခြင်းဆိုသည်မှာ မာကျောမှုနှင့် ခွန်အားကို တိုးမြှင့်ရန် ပိုမိုရည်ရွယ်သည်။ လုပ်ငန်းစဉ်နှစ်ခုသည် ကွဲပြားသော ရည်ရွယ်ချက်များကို ဆောင်ရွက်ပေးပြီး မတူညီသော ပစ္စည်းတုံ့ပြန်မှုများအပေါ် အခြေခံသည်။
အပူပေးသံမဏိက ၎င်း၏ Tensile နှင့် Yield Strength ကို လျော့ကျစေပါသလား။
မဖြစ်မနေတော့ မဟုတ်ပါဘူး။ ကောင်းမွန်စွာ ထိန်းချုပ်ထားသော အပူပေးအပူပေးလုပ်ငန်းစဉ်ဖြင့် သံမဏိသည် ခိုင်ခံ့မှု၊ ခံနိုင်ရည်နှင့် ပုံသွင်းနိုင်စွမ်းတို့အကြား လက်တွေ့ကျသော ဟန်ချက်ညီမှုကို ထိန်းသိမ်းထားနိုင်သည်။ နောက်ဆုံးအကျိုးသက်ရောက်မှုသည် အပူပေးအပူပေးမှုတစ်ခုတည်းပေါ်တွင် မူတည်သည်ထက် သံမဏိအဆင့်၊ အပူပေးနည်းလမ်းနှင့် လုပ်ငန်းစဉ်အခြေအနေများပေါ်တွင် မူတည်သည်။
ဘာကြောင့် အပူပေးအပူပေးစနစ်ကို လုပ်ဆောင်ရတာလဲ။
အပူပေးခြင်းကို အတွင်းပိုင်းဖိအားကို လျှော့ချရန်၊ အတိုင်းအတာတည်ငြိမ်မှုကို တိုးတက်စေရန်၊ ခိုင်ခံ့မှုကို မြှင့်တင်ရန်နှင့် နောက်ပိုင်းအသုံးပြုမှု သို့မဟုတ် လုပ်ငန်းစဉ်များတွင် ပစ္စည်းကို ပိုမိုယုံကြည်စိတ်ချရစေရန်အတွက် လုပ်ဆောင်ပါသည်။ ပလတ်စတစ်နှင့် သတ္တုထုတ်လုပ်မှု နှစ်မျိုးလုံးတွင် ၎င်းကို အစိတ်အပိုင်းအရည်အသွေးကို မြှင့်တင်ရန်နှင့် ချို့ယွင်းချက်များဖြစ်နိုင်ခြေကို လျှော့ချရန်အတွက် မကြာခဏ အသုံးပြုလေ့ရှိသည်။
ကောက်ချက်
အပူပေးပလတ်စတစ်သည် ပလတ်စတစ်အစိတ်အပိုင်းများကို အတွင်းပိုင်းဖိစီးမှုနည်းပါးစေရန်၊ ပိုမိုကောင်းမွန်သော အတိုင်းအတာတည်ငြိမ်မှုနှင့် ပိုမိုယုံကြည်စိတ်ချရသော ရေရှည်စွမ်းဆောင်ရည်ရရှိရန် ကူညီပေးသည့် အပူကုသမှုလုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ ၎င်းသည် လိုအပ်ချက်များသော အသုံးချမှုများတွင် ပိုမိုကောင်းမွန်သော ခိုင်ခံ့မှု၊ အက်ကွဲခြင်းအန္တရာယ်လျော့နည်းစေရန်နှင့် ပိုမိုတည်ငြိမ်သော ဝန်ဆောင်မှုအပြုအမူများ လိုအပ်သော ပလတ်စတစ်အစိတ်အပိုင်းများအတွက် လက်တွေ့ကျသော ရွေးချယ်မှုတစ်ခုဖြစ်သည်။
TiRapid မှာ၊ ကျွန်ုပ်တို့သည် အသုံးချမှုလိုအပ်ချက်များအပေါ်အခြေခံ၍ ပစ္စည်းရွေးချယ်မှု၊ စက်ဖြင့်ပြုလုပ်ခြင်းနှင့် နောက်ဆက်တွဲပြုပြင်ခြင်းဆိုင်ရာ ဖြေရှင်းချက်များဖြင့် စိတ်ကြိုက်ပလတ်စတစ်အစိတ်အပိုင်းထုတ်လုပ်မှုကို ပံ့ပိုးပေးပါသည်။ သင့်တွင် ပုံဆွဲခြင်း သို့မဟုတ် သီးခြားပြုပြင်ခြင်းလိုအပ်ချက်ရှိပါက၊ ကျွန်ုပ်တို့အဖွဲ့သည် သင့်ပရောဂျက်အတွက် မှန်ကန်သော အပူပေးနည်းလမ်းကို အကဲဖြတ်ရန် ကူညီပေးနိုင်ပါသည်။
















