
Pemesinan aloi aluminium melibatkan cabaran pemesinan tertentu disebabkan oleh ketumpatannya yang rendah, kekonduksian terma yang tinggi dan kecenderungan yang kuat untuk melekat pada alat pemotong. Semasa pemesinan, isu seperti pembentukan tepi yang terkumpul, koyakan permukaan dan variasi dimensi boleh berlaku dengan mudah. Mencapai hasil pemesinan yang stabil memerlukan pengoptimuman merentasi perkakas, parameter pemotongan, pemindahan cip dan kestabilan pengapit, sekali gus meningkatkan kualiti permukaan dan kecekapan pemesinan.
Ciri-ciri Pemotongan dan Kawalan Asas Pemesinan Aloi Aluminium
Aloi aluminium cenderung membentuk kelebihan tepi dan haus pelekat semasa memusing. Walaupun daya pemotongan agak rendah, ketajaman alat dan keperluan kemasan permukaan jauh lebih tinggi. Kestabilan pemesinan bergantung terutamanya pada pengagihan haba dan sifat geseran.
Kawalan Kekonduksian Terma dan Deformasi
Walaupun aluminium menghilangkan haba dengan cepat, kenaikan suhu setempat masih boleh menjejaskan kualiti permukaan.
- Kawal kepekatan haba di zon pemotongan untuk mengelakkan pelembutan dan koyakan setempat
- Kekalkan pemotongan berterusan untuk mengurangkan turun naik terma
- Gunakan penyejukan yang cekap untuk mengurangkan kenaikan suhu bahan kerja
- Elakkan tinggal di satu kawasan untuk mengelakkan bahan melekat
- Menstabilkan variasi daya pemotongan
- Kekalkan rentak pemesinan yang konsisten untuk mengurangkan pengumpulan haba
Kawalan terma yang stabil meningkatkan keseragaman permukaan.
Kaedah Penindasan Tepi Terbina
Tepi yang terbina secara langsung mempengaruhi ketepatan dimensi dan kemasan permukaan.
- Gunakan alat penyapu positif yang tajam untuk mengurangkan geseran
- Meningkatkan kelajuan pemotongan untuk mengurangkan kecenderungan melekat
- Gunakan alat bersalut untuk meningkatkan pemindahan cip
- Optimumkan kadar suapan untuk mengelakkan genangan
- Pastikan zon pemotongan bersih
- Kekalkan suhu pemotongan yang stabil
Mengurangkan tepi terbina meningkatkan konsistensi permukaan.
Ketegaran Bahan Kerja dan Kestabilan Pengapitan
Aluminium mempunyai ketegaran yang agak rendah, menjadikannya mudah mengalami getaran dan ubah bentuk semasa pengapitan.
- Gunakan rahang lembut untuk mengurangkan kerosakan pengapit
- Kawal daya pengapit untuk mengelakkan ubah bentuk
- Tambah titik sokongan untuk meningkatkan ketegaran
- Kurangkan panjang overhang untuk meminimumkan getaran
- Periksa ketepatan konsentrisiti lekapan
- Kekalkan keadaan pengapit yang boleh diulang
Pengapit yang stabil meningkatkan kebolehpercayaan pemesinan.
Teknik Pemilihan Alat Pemutar Aloi Aluminium
Alat pemotong merupakan komponen teras dalam proses pemotongan aluminium. Prestasinya secara langsung mempengaruhi kestabilan pemotongan, kemasan permukaan dan kecekapan pemesinan. Oleh kerana aluminium lembut dan mudah melekat, ketajaman alat, kelicinan permukaan dan keupayaan untuk mengeluarkan serpihan adalah penting. Pemilihan alat yang salah masih boleh menyebabkan tepi terkumpul, lekatan atau hanyutan dimensi walaupun parameternya betul.
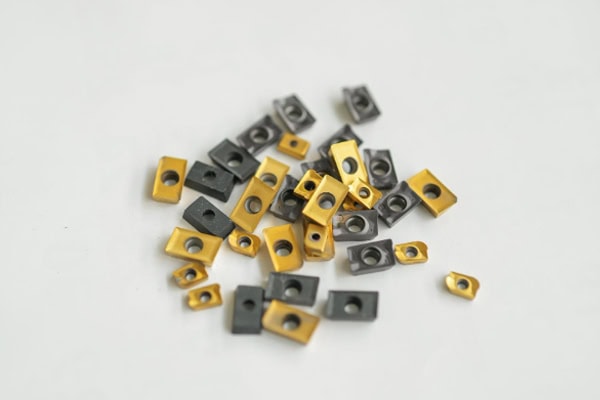
Pengoptimuman Geometri Alat
Geometri alat menentukan aliran bahan dan geseran semasa pemotongan.
- Gunakan sudut sapuan positif yang besar untuk mengurangkan rintangan pemotongan dan ubah bentuk
- Tingkatkan sudut pelepasan untuk mengurangkan geseran sentuhan dan haba
- Meningkatkan ketajaman mata pemotong untuk mengurangkan koyakan dan mata yang terkumpul
- Optimumkan jejari muncung untuk keseimbangan antara ketegaran dan kemasan permukaan
- Gunakan permukaan penyapu yang digilap untuk meningkatkan aliran cip
- Laraskan geometri untuk peringkat kasar dan kemasan
- Kawal keadaan asah tepi untuk mengelakkan lekatan
Geometri yang dioptimumkan meningkatkan aliran cip dan menghasilkan tekstur permukaan yang lebih halus.
Bahan Alatan dan Pemilihan Salutan
Gred aluminium yang berbeza memerlukan sistem alat yang berbeza.
- Karbida butiran ultra halus untuk pemesinan berketepatan tinggi
- Alat digilap cermin untuk kemasan anti-lekatan
- Salutan DLC mengurangkan pekali geseran
- Alat tajam yang tidak bersalut untuk kemasan permukaan ultra halus
- Alat yang tahan lasak untuk keadaan pemotongan yang terganggu
- Pilih gred alat berdasarkan kandungan dan kekerasan silikon
- Lebih suka alat tahan haba untuk pemesinan berkelajuan tinggi
Pemilihan bahan yang betul memanjangkan hayat dan kestabilan alat.
Strategi Kawalan Haus Alat
Haus alat secara langsung mempengaruhi ketekalan dimensi.
- Periksa hujung alat yang haus dan terurai secara berkala
- Pantau perubahan dalam bunyi dan getaran pemotongan
- Jejaki trend sisihan dimensi
- Elakkan pemesinan dengan alat yang haus teruk
- Kawal beban pemotongan untuk mengurangkan haus yang tidak normal
- Tetapkan kitaran penggantian untuk pengeluaran kelompok
- Lakukan ujian pemotongan untuk mengesahkan keadaan alat
Kawalan haus yang stabil meningkatkan konsistensi.
Strategi Pemilihan Alat dan Pemadanan Proses
Pemilihan alat mesti mengambil kira keadaan pemesinan.
- Gunakan alat yang tahan lasak untuk kerja kasar bagi menahan hentaman
- Gunakan alat tajam untuk kemasan bagi meningkatkan kualiti permukaan
- Gunakan salutan geseran rendah untuk pemesinan berkelajuan tinggi
- Gunakan alat tahan haus untuk pengeluaran yang panjang
- Gunakan alat anti-kereput untuk pemotongan terganggu
- Pilih alat yang stabil untuk kelompok kecil berketepatan tinggi
Pemadanan yang betul meningkatkan kestabilan pemesinan keseluruhan.
Parameter Pemotongan dan Kaedah Pengoptimuman Penyejukan
Parameter pemotongan sangat mempengaruhi kestabilan pemesinan. Hubungan antara kelajuan, suapan dan kedalaman pemotongan menentukan penjanaan haba, daya pemotongan dan trend kualiti permukaan.
Pengoptimuman Kelajuan Pemotongan
Kelajuan pemotongan mempengaruhi kedua-dua produktiviti dan kelakuan ubah bentuk bahan.
- Laraskan julat kelajuan mengikut gred bahan
- Kekalkan kelajuan gelendong yang stabil untuk mengelakkan turun naik
- Strategi kelajuan kasar dan kemasan yang berasingan
- Elakkan pemotongan berkelajuan rendah yang menyebabkan lekatan
- Padankan kelajuan pemotongan dengan ketajaman alat
- Tentukan julat stabil optimum melalui pemotongan percubaan
- Kawalan turun naik kelajuan untuk konsistensi
Kelajuan yang stabil mengurangkan pengumpulan haba.
Strategi Penggunaan Bahan Penyejuk
Sistem penyejukan mempengaruhi kedua-dua suhu dan pemindahan cip.
- Gunakan penyejuk aliran tinggi untuk membilas zon pemotongan
- Optimumkan arah muncung ke arah hujung alat
- Pilih penyejuk kelikatan rendah untuk aliran yang lebih baik
- Laraskan keamatan penyejukan semasa penamat
- Penapis bahan penyejuk untuk mengelakkan pencemaran
- Mengekalkan sistem tekanan yang stabil
- Cegah zon mati dalam aliran penyejuk
Penyejukan yang baik meningkatkan jangka hayat alat dan kemasan permukaan dengan ketara.
Kawalan Suapan dan Kedalaman Potongan
Parameter ini menentukan beban pemotongan dan kestabilan.
- Gunakan kedalaman potongan yang lebih besar untuk kecekapan kerja kasar
- Kurangkan kadar suapan semasa kemasan untuk kualiti permukaan
- Elakkan perubahan beban secara tiba-tiba yang menyebabkan getaran
- Kekalkan ketebalan pemotongan yang seragam
- Gunakan strategi pemesinan berlapis
- Laraskan suapan mengikut ketegaran alat
- Teruskan memotong secara berterusan dan stabil
Kombinasi yang betul dapat mengurangkan variasi dimensi.
Pemindahan Cip dan Penambahbaikan Kualiti Permukaan
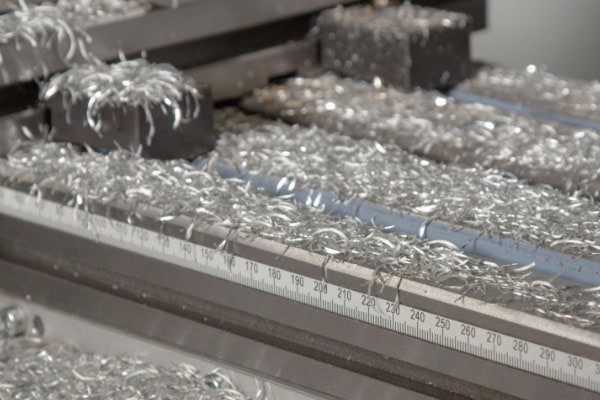
Aluminium sering membentuk serpihan berterusan semasa memusing. Jika serpihan tidak dipecahkan dan dikosongkan dengan betul, ia mungkin melilit alat atau bahan kerja, menyebabkan calar, sisihan dimensi dan kerosakan alat.
Mekanisme dan Kawalan Pembentukan Cip
Bentuk cip bergantung pada ubah bentuk bahan dan kestabilan ricih.
- Laraskan sudut ricih untuk mengawal jejari kerinting cip
- Gunakan kelajuan pemotongan untuk mempengaruhi aliran plastik
- Laraskan kadar suapan untuk mengubah ketebalan cip
- Optimumkan sudut sapuan untuk mengurangkan lekatan
- Kawal suhu untuk mengubah pelembutan bahan
- Gunakan geometri pemutus cip untuk mendorong patah tulang
Pembentukan cip yang stabil meningkatkan kesinambungan pemesinan.
Pemutus Cip dan Pengoptimuman Struktur
Geometri alat memainkan peranan penting dalam kawalan cip.
- Gunakan sisipan pemutus cip aluminium khusus
- Menggilap muka penyapu untuk mengurangkan geseran
- Laraskan sudut alat untuk membimbing aliran cip
- Optimumkan jejari hidung untuk mengelakkan kekusutan
- Gunakan geometri rake positif untuk aliran yang lancar
- Kekalkan laluan pemindahan cip yang bersih
Struktur yang betul menghalang pengumpulan cip.
Sinergi Pemindahan Penyejuk dan Cip
Penyejukan secara langsung mempengaruhi kecekapan kerosakan cip.
- Gunakan penyejuk tekanan tinggi di zon pemotongan
- Letakkan muncung ke arah laluan keluar cip
- Gabungkan penyejukan berselang-seli dan berterusan
- Tingkatkan aliran penyejuk untuk pembilasan cip
- Elakkan zon mati yang menyebabkan pembentukan serpihan
- Sentiasa jaga sistem penapis
Sinergi mengurangkan beban alat dengan ketara.
Pembentukan dan Penambahbaikan Kekasaran Permukaan
Kualiti permukaan dipengaruhi oleh pemindahan cip dan keadaan alat.
- Gunakan alat tajam untuk kemasan
- Meningkatkan kelajuan pemotongan untuk mengurangkan lekatan
- Kawal kadar suapan untuk kekasaran yang lebih rendah
- Optimumkan peralihan jejari hidung
- Elakkan kesan pemotongan sekunder
- Mengekalkan proses pemotongan berterusan
Kualiti permukaan yang dipertingkatkan meningkatkan ketepatan pemasangan.
Keterbelitan Cip dan Kawalan Keselamatan Mesin
Keterbelitan cip menjejaskan kualiti dan keselamatan.
- Pasang penghantar cip automatik
- Gunakan sistem penyingkiran cip
- Bersihkan saluran cip secara berkala
- Kurangkan nisbah pembentukan cip panjang
- Cegah pembalut cip pada gelendong atau lekapan
- Pantau operasi mesin secara berterusan
Kawalan keselamatan meningkatkan kestabilan pengeluaran.
Sinergi Proses untuk Kestabilan Permukaan
Kestabilan permukaan bergantung kepada pelbagai faktor yang saling berinteraksi.
- Mengekalkan keadaan haus alat yang stabil
- Optimumkan parameter pemotongan secara konsisten
- Kurangkan pengaruh getaran mesin
- Pastikan operasi sistem penyejukan yang stabil
- Piawaikan sistem parameter pemesinan
- Lakukan pemotongan percubaan untuk pengoptimuman
Sinergi berbilang faktor memastikan kualiti permukaan yang stabil.
















