
Mencapai toleransi ketat dalam pemesinan CNC adalah tentang mengawal sisihan sekecil mungkin—daripada pesongan alat kepada anjakan haba, semuanya penting. Saya akan membimbing anda melalui cara saya mendekati projek toleransi ketat dalam kerja harian saya. Sama ada anda membuat komponen aeroangkasa atau implan perubatan, pemesinan CNC toleransi ketat memerlukan perancangan yang teliti, alat yang betul, kawalan persekitaran dan pemeriksaan kualiti.
Apakah Toleransi Pemesinan
Toleransi pemesinan menentukan sejauh mana bahagian yang dihasilkan mungkin menyimpang daripada saiz reka bentuk nominalnya. Ia penting untuk mencapai kesesuaian yang betul, kebolehpercayaan fungsian dan prestasi jangka panjang. Mengetahui jenis toleransi, piawaian dan keupayaan bahan membantu jurutera membuat keputusan pembuatan yang bermaklumat dan berkesan kos.
Apa yang Dianggap Sebagai Toleransi Ketat Dalam CNC
Julat Toleransi Ketat untuk Logam
Toleransi ketat standard: ±0.01 mm
Ketepatan tinggi: ±0.005 mm
Gred aeroangkasa/perubatan: ±0.002–0.003 mm
Ketepatan ultra: ±0.001 mm
Julat Toleransi Ketat untuk Plastik
Disebabkan oleh pengembangan dan fleksibiliti haba:
Toleransi ketat umum: ±0.02–0.05 mm
Plastik kejuruteraan (PEEK/POM): sehingga ±0.01 mm
Contoh: Perumah PEEK untuk sensor perubatan diperlukan ±0.01 mm agar sesuai dengan mikroelektronik dengan betul.
Toleransi Pembuatan Mikro
Pemesinan mikro CNC : ±0.002–0.005 mm
Mikro EDM: ±0.001 mm
Pemesinan laser ultra pantas: ~1 µm
Piawaian Kejuruteraan & Gred Toleransi
Kelas Toleransi ISO 2768
f – Halus : pemesinan logam jitu
m – Sederhana : pemesinan CNC standard (lalai TiRapid)
c – Kasar : bahagian yang dikimpal dan berstruktur
v – Sangat kasar : bahagian kasar atau pra-mesin
Gred IT dan Toleransi Ketat
IT6–IT7 = Toleransi ketat (±0.006–0.01 mm)
IT8–IT10 = Ketepatan normal
IT11–IT13 = Pemesinan am
Keupayaan Toleransi Berasaskan Bahan
Aluminium, loyang → Terbaik untuk toleransi ultra ketat
Keluli tahan karat, titanium → Lebih terdedah kepada haba, lebih sukar untuk dimesin
Plastik → Pergerakan haba yang lebih tinggi, toleransi yang lebih luas disyorkan
Contoh: Badan injap PTFE memerlukan pengenduran toleransi daripada ±0.01 mm kepada ±0.03 mm untuk meningkatkan kebolehkilangan.
Mengapa Pemesinan CNC Toleransi Ketat Penting
Lebih Baik Padanan dan Kebolehpercayaan Fungsian
Toleransi yang ketat memastikan pemasangan yang lancar dan mencegah getaran, pengikatan atau haus yang berlebihan.
Konsistensi Merentasi Pengeluaran Besar-besaran
Mereka memastikan:
Kebolehulangan
sekerap yang dikurangkan
Kualiti yang stabil
Keperluan Keselamatan, Pematuhan & Pensijilan
Industri seperti aeroangkasa dan peranti perubatan memerlukan kawalan toleransi yang stabil untuk memenuhi AS9100, ISO 9001 dan piawaian lain.
Jangka Hayat dan Kebolehpercayaan Peralatan yang Lebih Panjang
Ketepatan mengurangkan geseran dan herotan terma, memanjangkan hayat komponen dan meningkatkan kestabilan sistem.
Apakah Faktor Utama Fatau Mencapai Ketepatan Toleransi Ketat
Mencapai toleransi yang ketat adalah hasil daripada keputusan reka bentuk yang dioptimumkan, kawalan tingkah laku bahan, keupayaan mesin, pegangan kerja, alat pemotong, persekitaran bengkel dan sistem pemeriksaan lanjutan. Apabila faktor-faktor ini berfungsi bersama, pengeluar dapat memberikan ketepatan yang konsisten, mengurangkan skrap dan mengimbangi kualiti dengan kecekapan kos.
Perancangan & Reka Bentuk Proses
Toleransi yang ketat mesti ditakrifkan dengan betul dari peringkat reka bentuk, bukan dipaksa kemudian semasa pemesinan.
Takrifkan julat toleransi secara rasional
Ramai pelanggan pada mulanya meminta ±0.01mm atau ±0.005mm, walaupun fungsi tersebut tidak memerlukan ketepatan sedemikian.
Dalam injap PTFE yang saya kendalikan, kami mencadangkan pengenduran ±0.01mm kepada ±0.03mm melalui DFM. Daya pemprosesan meningkat sebanyak 30%, dan kos menurun kira-kira 20%.
Elakkan ketepatan yang berlebihan
Toleransi yang terlalu ketat meningkatkan kehausan alat, masa pemesinan, kos persediaan dan masa pemeriksaan secara mendadak. Kos ketepatan meningkat secara eksponen apabila toleransi menjadi lebih ketat. Oleh itu, hanya ciri kritikal sahaja yang harus menerima kawalan ketat.
Faktor Bahan
Sifat bahan yang berbeza secara langsung menentukan julat toleransi yang boleh dicapai.
Plastik: pengembangan haba yang tinggi & ubah bentuk yang mudah
Bahan seperti PEEK, POM dan PTFE mempunyai pekali pengembangan haba yang tinggi. Selepas pemesinan, dimensinya mungkin berubah-ubah.
Contohnya, bahagian POM yang dipindahkan dari kedai 20°C ke kawasan 35°C mungkin berubah lebih daripada 0.02mm.
Aloi aluminium: stabil dan sesuai untuk kerja toleransi ketat
Mesin 6061 dan 7075 dengan sangat baik dan biasanya mencapai ±0.01mm atau lebih ketat dengan konsistensi yang stabil.
Keluli tahan karat & titanium: bahan keras menyebabkan pesongan alat
Bahan seperti 304, 316, dan Ti6Al4V mengeras semasa memotong dan menghasilkan beban alat yang tinggi, yang membawa kepada pesongan canggih. Bahan alat yang lebih kecil dan lebih keras diperlukan untuk mengekalkan ketepatan.
Prestasi & Teknologi Mesin
Mesin berketepatan tinggi adalah asas untuk mencapai toleransi yang ketat.
Ketegaran & kestabilan terma yang tinggi
Bahagian toleransi ketat sering bergantung pada mesin canggih (contohnya, Makino, DMG MORI), yang strukturnya meminimumkan ubah bentuk semasa beban.
Pemesinan berbilang paksi (5 paksi)
Keupayaan 5 paksi mengurangkan persediaan sekunder dan menghapuskan ralat terkumpul.
Dalam projek aluminium aeroangkasa, peralihan daripada tiga persediaan kepada satu operasi 5 paksi mengekalkan toleransi dalam lingkungan ±0.008mm secara konsisten.
Sistem pampasan terma
Mesin canggih termasuk pampasan pertumbuhan haba masa nyata untuk menstabilkan pemanjangan gelendong dan mengekalkan ketepatan tahap mikron.
Alat Pegangan & Pemotongan Kerja
Lekapan ketepatan tinggi
Kebolehulangan lekapan mestilah dalam lingkungan ±0.005mm. Bagi bahagian bertoleransi tinggi, lekapan vakum atau lekapan perkakas tersuai sering diperlukan.
Pemilihan bahan & geometri alat
Alat karbida, alat bersalut dan alat dengan tepi mikro-jejari mengurangkan daya pemotongan dan pesongan alat.
Pemegang pengecutan membantu mengawal larian di bawah 2μm, meningkatkan kemasan permukaan dan ketepatan toleransi dengan ketara.
Kawalan Persekitaran Pemesinan
Kawalan suhu dalam lingkungan ±1°C
Logam mengembang mengikut suhu. Contohnya, keluli mungkin berubah sebanyak 10μm bagi setiap peningkatan 10°C. Oleh itu, bengkel pemesinan jitu mesti menggunakan sistem penghawa dingin dan suhu malar.
Kurangkan getaran, habuk dan kelembapan
Getaran menyebabkan larian keluar, tanda gemeretuk, dan hanyutan dimensi.
Saya pernah melawat bengkel mesin yang terletak di tingkat atas di mana getaran bangunan menyebabkan sisihan toleransi melebihi 0.02mm.
Teknologi Pemeriksaan & Pengukuran
Sistem probing pada mesin
Sistem seperti Renishaw memeriksa ofset alat yang betul semasa pemesinan, mengurangkan sisihan yang disebabkan oleh proses dan memastikan ketepatan yang stabil.
Peralatan metrologi ketepatan tinggi
CMM, interferometer laser dan interferometer cahaya putih adalah penting untuk mencapai pengukuran aras mikron.
Bagi projek injap ±0.005mm yang kami hasilkan, pemeriksaan penuh serta pengukuran suhu terkawal diperlukan untuk memastikan konsistensi merentasi semua bahagian.
Cara Menggunakan DFM Untuk Pemesinan CNC Toleransi Ketat
Dalam pemesinan jitu, fasa reka bentuk menentukan lebih daripada 80% daripada kos pembuatan akhir, masa tunggu dan hasil. Toleransi yang ketat tidak selalunya bermanfaat. Tanpa DFM, ia meningkatkan jam pemesinan, haus alat dan kadar skrap.
Bilakah Anda Benar-benar Memerlukan Toleransi Ketat
Toleransi yang ketat mesti didorong oleh keperluan fungsian, bukan dengan "mengetatkan semuanya secara lalai."
Elakkan reka bentuk berlebihan dengan toleransi yang ketat di mana-mana sahaja
Banyak lukisan yang kami terima menandakan hampir semua ciri pada ±0.01mm, walaupun hanya 3–5 permukaan yang benar-benar memerlukan ketepatan ini.
Dalam projek perumahan aluminium aeroangkasa, pelonggaran dua puluh dimensi ±0.01mm kepada ±0.03mm mengurangkan masa pemesinan sebanyak ~40% dan menurunkan skrap daripada 12% kepada 2%.
Kesan toleransi yang ketat terhadap kos, masa petunjuk dan hasil
Toleransi yang ketat meningkatkan kesukaran pembuatan dengan ketara:
Masa pemesinan meningkat sebanyak 30–200%
Usaha pemeriksaan berganda
Jangka hayat alat menurun lebih 50%
Kadar sekerap meningkat, terutamanya untuk plastik dan bahagian berdinding nipis
Oleh itu, toleransi yang ketat hanya perlu digunakan pada permukaan yang mempengaruhi kesesuaian, pengedap, keselamatan atau ketepatan gerakan.
Menetapkan Toleransi & Kelas Padanan yang Betul
Reka bentuk kejuruteraan mesti mengimbangi kebolehkilangan dan tujuan berfungsi.
Pilih kelas kesesuaian praktikal dan gunakan GD&T dengan betul
Pasangan padanan biasa termasuk H7/g6 dan H8/f7.
Pemadanan yang terlalu ketat tidak meningkatkan fungsi—ia hanya meningkatkan kos.
Simbol GD&T seperti Kedudukan, Koaksial dan Profil mewakili keperluan fungsian dengan lebih tepat berbanding toleransi linear yang sangat ketat.
Elakkan rantaian toleransi yang bercanggah atau terlalu ketat
Contohnya, menentukan toleransi dua hala yang sangat ketat dan toleransi kedudukan yang sangat ketat pada lubang yang sama mungkin mewujudkan keperluan yang mustahil.
Rantai toleransi mesti diperoleh daripada garis dasar pemasangan, memastikan setiap toleransi adalah perlu dan boleh dicapai.
Perancangan toleransi susunan & pemasangan
Variasi pemasangan akhir ialah jumlah variasi bahagian individu.
Dalam projek sarung panduan perubatan keluli tahan karat, pemasangan hanya membenarkan variasi keseluruhan 0.04mm.
Kami memperuntukkan ±0.01mm kepada bahagian kritikal dan ±0.05mm kepada bahagian tidak kritikal, sekali gus mencapai sasaran pemasangan dengan kos yang minimum.
Prinsip Reka Bentuk Geometri Utama Untuk Mencapai Toleransi Ketat
Geometri sesuatu bahagian secara langsung menentukan sejauh mana toleransi yang diperlukan boleh dilaksanakan.
Gunakan fillet dan bukannya sudut dalaman yang tajam
Sudut jejari sifar dalaman yang sempurna tidak boleh dimesin.
Isi dalaman yang disyorkan: ≥1.5× jejari alat (biasanya 0.5–1mm).
Ini mengurangkan beban alat, getaran dan meningkatkan kestabilan dimensi.
Reka bentuk dinding, anak tangga, benang, alur dan chamfer yang rasional
Ketebalan dinding ≥0.8mm (≥1.2mm untuk plastik) untuk mengelakkan ubah bentuk
Lebar alur ≥1.3× diameter alat untuk kebolehkilangan
Kedalaman benang ≤2× diameter benang untuk mengelakkan kerosakan alat dan kegagalan toleransi
Chamfer yang konsisten meningkatkan kebolehulangan dan kualiti pemasangan
Hubungan antara kekasaran permukaan dan toleransi dimensi
Ra yang lebih halus meningkatkan kos secara mendadak.
Contohnya, Ra0.4μm boleh berharga 2–3× lebih tinggi daripada Ra0.8μm.
Dalam bahagian aluminium aeroangkasa, pengenduran Ra0.4μm kepada Ra0.8μm sambil mengekalkan toleransi ±0.01mm telah mengurangkan kos unit sebanyak ~25%.
Kaedah & Amalan Terbaik Untuk Mencapai Pemesinan CNC Toleransi Ketat
Mencapai toleransi yang ketat memerlukan lebih daripada satu faktor. Ia bergantung pada sifat bahan, keupayaan mesin, perancangan proses, perkakasan dan kawalan kualiti. Melalui pengurusan bengkel yang lebih baik, parameter pemotongan yang dioptimumkan, aliran kerja yang diperhalusi dan pemeriksaan yang tepat, pengeluar boleh mencapai toleransi ±0.01mm atau ±0.005mm dengan andal sambil mengurangkan skrap dan kos keseluruhan.
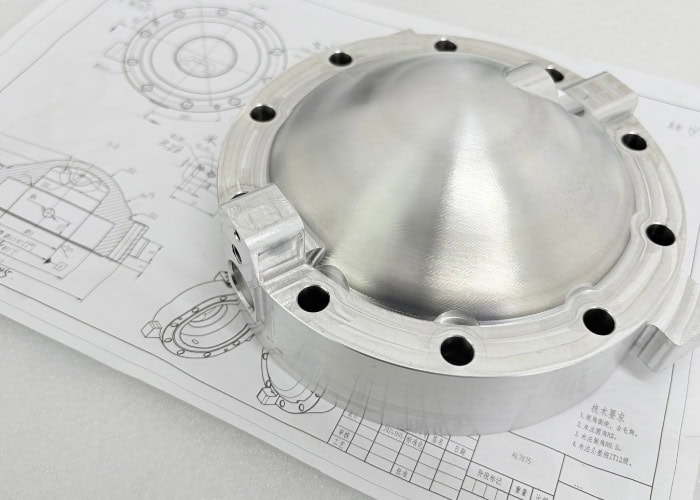
Pengurusan Bengkel Asas
Memilih kemudahan pemesinan/persekitaran pengeluaran yang betul
Pemesinan jitu memerlukan keadaan kemudahan yang stabil, seperti: Bengkel tingkat bawah atau asas yang diasingkan getaran
Mesin berprestasi tinggi (Mazak, DMG MORI) memastikan larian gelendong ≤2μm
Seorang pelanggan cuba memesin bahagian ±0.01mm di bengkel tingkat dua dan melihat variasi sehingga ±0.03mm disebabkan oleh getaran lantai. Selepas memindahkan pengeluaran ke kemudahan kami, semua dimensi menjadi stabil.
Suhu bengkel yang stabil dan persekitaran pengeluaran yang bersih
Suhu sangat mempengaruhi dimensi. Contohnya:
Aluminium mengembang ≈0.023mm/m setiap 1°C
Keluli ≈0.011mm/m setiap 1°C
Mengekalkan suhu dalam lingkungan ±1°C adalah penting untuk ketekalan dimensi.
Habuk dan kabus minyak juga boleh menjejaskan laluan panduan dan kebolehulangan pemegang alat.
Menggunakan mesin CNC berkualiti tinggi dan penentukuran biasa
Langkah-langkah utama termasuk:
Penentukuran gelendong melalui interferometer laser (ralat kedudukan ≤2μm)
Ujian bebola untuk mengimbangi geometri mesin
Pengesahan daya tarik pemegang alat
Penyelenggaraan mesin yang betul mengurangkan hanyutan dimensi daripada ±0.02mm kepada ±0.005mm.
Pengoptimuman Parameter Peralatan & Pemotongan
Memilih alat yang betul dan tajam untuk setiap bahan
Aluminium: keluli berkelajuan tinggi atau karbida
Keluli tahan karat/Titanium: alat bersalut (TiAlN, AlTiN)
Plastik seperti PTFE memerlukan tepi yang tajam untuk mengelakkan ubah bentuk
Alat tajam mengurangkan daya pemotongan dan meningkatkan kestabilan toleransi sebanyak 20–40%.
Mengimbangi kelajuan pemotongan, kadar suapan dan kedalaman pemotongan
Nilai biasa:
Aluminium: 12000rpm, suapan 1800mm/min, DOC 0.3mm
Keluli tahan karat: 3500rpm, suapan 400mm/min, DOC 0.1mm
Kelajuan suapan atau pemotongan yang salah menyebabkan bunyi gemerincing, pembentukan haba dan ralat dimensi.
Strategi pemantauan & penggantian haus alat
Periksa mata pemotong setiap 20–40 bahagian
Gunakan perisian pengurusan hayat alat
Untuk bahagian toleransi ±0.005mm, gantikan alat setiap langkah kritikal
Strategi ini mengurangkan skrap daripada 6% kepada kurang daripada 1% untuk projek bahagian tembaga.
Perancangan Proses: Kasar → Separuh Kemasan → Kemasan
Langkah pemesinan pembahagian
Pengkasaran membuang 60–80% bahan
Separuh kemasan meninggalkan stok 0.2–0.4mm
Kemasan mencapai dimensi akhir dalam satu hantaran untuk ketepatan maksimum
Pembahagian proses yang ketat mengurangkan variasi dimensi sebanyak lebih 50%.
Pemilihan stok mentah & perancangan elaun pemesinan
Stok yang terlalu besar meningkatkan masa kitaran, stok yang terlalu kecil menyebabkan ketidakstabilan pengapitan.
Untuk bahagian ±0.01mm, sekurang-kurangnya 3mm stok tambahan disyorkan untuk pengapit yang selamat.
Strategi/prototaip volum tinggi vs volum rendah
Pengeluaran besar-besaran: kebolehulangan kitaran, pengurusan hayat alat, pengukuran dalam proses
Prototaip: fleksibiliti dan pengoptimuman bahagian tunggal
Kami sering menggunakan lekapan khusus untuk pengeluaran besar-besaran dan rahang lembut untuk prototaip.
Pemeriksaan Dalam Proses & Akhir
Pemeriksaan pada mesin & pampasan gelung tertutup
Menggunakan prob Renishaw membolehkan:
Pengukuran dimensi kritikal dalam proses
Pampasan panjang dan diameter alat automatik
Pencegahan kegagalan toleransi yang disebabkan oleh hanyutan haba
Wajib untuk bahagian yang memerlukan ±0.005mm.
Pemeriksaan Artikel Pertama (FAI) & pelan persampelan
Pemeriksaan dimensi 100% untuk FAI
Pensampelan setiap 10–30 bahagian semasa pengeluaran
Carta SPC untuk memantau dimensi utama
Mengurangkan skrap melalui pemeriksaan awal
Dengan melaksanakan FAI + probing dalam proses pada projek bahagian perubatan, kami telah mengurangkan skrap daripada 8% kepada 1.5%.
Cara Mengimbangi Kos Dan Risiko Dalam Pemesinan Toleransi Ketat
Dalam pembuatan jitu, semakin ketat toleransi, semakin tinggi kos, kesukaran dan risiko. Syarikat mesti mengimbangi prestasi, bajet, masa tunggu dan kebolehkilangan. Menetapkan toleransi ±0.005mm secara tidak perlu boleh menyebabkan kos yang berlebihan, kitaran pengeluaran yang lebih lama dan kadar sekerap yang lebih tinggi.
Mengapa Toleransi yang Lebih Ketat Meningkatkan Kos
Kenaikan kos dalam pemesinan toleransi ketat datang daripada pelbagai faktor gabungan:
Lebih banyak langkah pemesinan diperlukan
Mencapai ±0.01mm atau ±0.005mm biasanya memerlukan pelbagai peringkat seperti pengasaran → separa kemasan → kemasan → lulus pampasan.
Contohnya, dalam pendakap keluli tahan karat yang kami hasilkan, mencapai lubang ±0.008mm memerlukan dua laluan potongan halus tambahan, menggandakan masa pemesinan.
Kadar suapan mesti dikurangkan dengan ketara
Pemotongan yang lebih perlahan dan stabil menghalang hanyutan dimensi yang disebabkan oleh haba.
Semasa pemesinan aluminium, kami mengurangkan kadar suapan daripada 1200mm/min kepada 450mm/min untuk mengekalkan kerataan ±0.01mm—sehingga meningkatkan masa kitaran dengan ketara.
Peralatan dan kelengkapan khusus diperlukan
Toleransi peringkat mikro selalunya memerlukan alat PCD, bar pengorek tersuai atau pemotong ultra keras, yang berharga 3–8× lebih tinggi daripada alat standard dan haus lebih cepat.
Risiko skrap dan kerja semula yang lebih tinggi
Dengan tetingkap ±0.005mm, julat yang dibenarkan adalah sangat sempit. Penyimpangan 0.002mm pun boleh menyebabkan sesuatu bahagian tidak boleh digunakan, terutamanya dengan bahan yang sukar seperti titanium atau keluli tahan karat.
Struktur kos untuk projek ketepatan
Pemesinan toleransi ketat mempengaruhi sebut harga disebabkan oleh:
Kitaran pemesinan yang lebih panjang (2–5× berbanding toleransi standard)
Kehausan alat yang lebih cepat
Masa pemeriksaan yang lebih lama dengan pengukuran CMM atau laser
Kadar hasil yang lebih rendah
Inilah sebabnya mengapa pengetatan toleransi daripada ±0.05mm hingga ±0.01mm boleh meningkatkan kos sebanyak 30%–200%.
Mengimbangi Prestasi Dan Kebolehkilangan
Dalam DFM, toleransi yang lebih ketat tidak bermaksud "semakin ketat, semakin baik"—ia bermaksud "cukup ketat untuk berfungsi".
Membincangkan tahap toleransi yang sesuai dengan pembekal anda
Rakan kongsi pemesinan yang berpengalaman boleh mengesyorkan toleransi berdasarkan fungsi dan kebolehkilangan.
Contohnya, dalam perumah PEEK yang kami buat, pelanggan pada mulanya meminta ±0.01mm. Selepas menilai keperluan fungsian, kami melaraskan kepada ±0.03mm, sekali gus mengurangkan kos sebanyak 40% dan mengurangkan separuh masa tunggu.
Di manakah toleransi boleh dilonggarkan
Toleransi biasanya boleh dilonggarkan dalam:
Permukaan yang tidak mengawan
Kawasan kosmetik luaran
Kawasan yang tidak menjejaskan penjajaran pemasangan
Ciri-ciri tidak sensitif terhadap ketebalan dinding
Seorang pelanggan pernah menyatakan ±0.02mm merentasi keseluruhan pendakap aluminium. Hanya tiga lubang yang kritikal. Dengan melonggarkan ciri-ciri lain kepada ±0.1mm, produktiviti meningkat hampir tiga kali ganda.
Strategi untuk mengoptimumkan toleransi tanpa menjejaskan prestasi
Gantikan sudut tajam dengan fillet
Meningkatkan ketebalan dinding untuk mengurangkan ubah bentuk
Laraskan kemasan permukaan dari Ra0.8 hingga Ra1.6 untuk menjimatkan masa pemesinan
Gunakan analisis susunan toleransi untuk mengelakkan pemotongan ketepatan yang berlebihan
Tetapan toleransi pintar memastikan prestasi dan kecekapan kos.
Apakah Aplikasi Lazim & Piawaian Industri
Pemesinan CNC bertoleransi ketat adalah penting dalam aplikasi perubatan, aeroangkasa, semikonduktor, automotif dan perindustrian berketepatan tinggi. Sektor-sektor ini memerlukan ketepatan dimensi, kebolehpercayaan dan kestabilan fungsi yang luar biasa.
| Industri Aplikasi | Bahagian Toleransi Ketat Biasa | Keperluan Toleransi |
| Peranti Perubatan & Implan Pergigian | Alat pembedahan, penyambung implan, badan injap mikro, sokongan tahan kakisan | Biasanya ±0.01mm hingga ±0.005mm, kualiti permukaan yang tinggi dan kebolehulangan diperlukan |
| Komponen Aeroangkasa & Pertahanan | Bahagian turbin, penggerak, pautan struktur, pelekap jitu | Kebolehpercayaan yang sangat tinggi, beberapa kawasan kritikal memerlukan ±0.005mm atau lebih ketat |
| Lekapan Elektronik & Semikonduktor | Chuck wafer, modul pelesapan haba, jig ketepatan, penebat seramik | Kestabilan dimensi yang tinggi, kerataan yang ketat dan keperluan kemasan permukaan |
| Sistem Automotif & Tenaga Baharu | Perumah motor, tempat duduk sensor, injap kawalan bendalir, bahagian struktur bateri | Konsistensi tinggi dalam pengeluaran besar-besaran, biasanya ±0.02mm hingga ±0.01mm |
| Bahagian Industri & Instrumentasi Ketepatan Tinggi | Komponen metrologi, bahagian hidraulik/pneumatik, aci ketepatan dan sesendal | Kawalan ketat terhadap rintangan haus, koaksialiti dan perpendicularity, ±0.01mm atau lebih rendah |
Soalan Lazim
Apakah Toleransi Tertinggi untuk Pemesinan?
Dalam pemesinan CNC secara amnya, toleransi tertinggi (iaitu, paling longgar) yang saya gunakan ialah ±0.1 mm, biasa untuk komponen struktur atau bukan kritikal. Contohnya, kurungan atau penutup yang tidak memerlukan padanan ketat. Tahap ini memastikan pengeluaran cepat dan kos efektif, terutamanya untuk bahagian besar di mana variasi dimensi boleh diterima.
Toleransi Yang Mana Paling Sukar Diproses?
Toleransi yang lebih ketat daripada ±0.002 mm (2 mikron) adalah sangat mencabar. Pada tahap itu, walaupun perubahan haba kecil, haus alat atau ketidakkonsistenan bahan boleh menyebabkan sesuatu bahagian di luar spesifikasi. Saya biasanya bergantung pada mesin 5 paksi ultra stabil, pemeriksaan CMM dan persekitaran terkawal suhu untuk memenuhi permintaan sedemikian.
Apakah Toleransi Minimum untuk Pemesinan?
Toleransi minimum yang berjaya saya capai dalam pengeluaran sebenar ialah ±0.001 mm (1 mikron), biasanya melalui pemesinan laser mikro-EDM atau femtosaat yang canggih. Bagi CNC konvensional, hadnya adalah sekitar ±0.002–0.005 mm bergantung pada persediaan, bahan dan kaedah pemeriksaan.
Apakah Gred Toleransi Untuk Pemesinan?
Saya menggunakan ISO 2768 untuk pemesinan umum—digredkan kepada Halus (f), Sederhana (m), Kasar (c) dan Sangat Kasar (v). Untuk kerja ketepatan, GD&T membenarkan saya menggunakan kawalan bentuk dan lokasi dalam lingkungan ±0.01 mm atau lebih ketat. Dalam aeroangkasa, piawaian AS9100 selalunya menolak toleransi kepada ±0.005 mm atau lebih baik.
Apa yang Berlaku Apabila Toleransi Pembuatan Terlalu Ketat?
Apabila toleransi terlalu ketat—katakan, di bawah ±0.005 mm jika tidak perlu—saya sering melihat peningkatan 2–3× dalam masa pemesinan, pertukaran alat yang lebih kerap dan kadar skrap yang boleh melebihi 15%. Ia juga memerlukan kos pemeriksaan yang lebih tinggi dan kawalan persekitaran yang lebih ketat. Melainkan diperlukan secara fungsi, toleransi sedemikian mengurangkan kecekapan dan meningkatkan kos setiap unit dengan ketara.
Kesimpulan
Pemesinan toleransi ketat dalam CNC merupakan gabungan sains ketepatan dan seni pembuatan. Daripada pengalaman saya, kejayaan bergantung pada satu perkara yang paling penting: disiplin. Disiplin dalam reka bentuk, kawalan proses, pengukuran dan komunikasi. Sama ada anda berusaha untuk mencapai ±0.002 mm atau hanya cuba memenuhi spesifikasi aeroangkasa, rahsianya terletak pada mengawal semua yang anda boleh—dan mengetahui apa yang anda tidak boleh.
Toleransi yang ketat bukan tentang kesempurnaan—ia tentang konsistensi, komunikasi dan keputusan yang bijak. Jika anda menangani bahagian yang mencabar atau cuba menambah baik proses anda, jangan teragak-agak untuk menghubungi atau berkongsi situasi anda. Kadangkala, pendapat kedua membuat semua perbezaan.















