
Pemesinan penggerudian ialah proses pemotongan jitu yang digunakan untuk membesarkan dan membetulkan lubang sedia ada. Tidak seperti penggerudian, yang menghasilkan lubang awal, penggerudian meningkatkan diameter, kebulatan, kelurusan, penjajaran dan kualiti permukaan dalaman apabila lubang asal tidak dapat memenuhi keperluan fungsi akhir.
Panduan ini menerangkan proses pemesinan penggerudian, kaedah dan alatan biasa, toleransi lubang, faktor yang mempengaruhi ketepatan, bahan yang sesuai, aplikasi dan perbezaan antara penggerudian, penggerudian dan penaikan semula. Ia juga merangkumi masalah pemesinan biasa dan cara memilih kaedah yang cekap untuk lubang ketepatan.
Apakah Pemesinan Pengorek?
Penggerudian membuang bahan dari bahagian dalam lubang sedia ada menggunakan alat pemotong titik tunggal, biasanya dipasang pada bar penggerudian. Lubang permulaan boleh digerudi, dituang, ditempa atau dihasilkan oleh operasi pemesinan lain. Mesin pelarik, pusat penggilingan, penggerudi jig atau mesin penggerudi khusus kemudiannya boleh membesarkan dan memperhalusinya kepada saiz dan geometri yang diperlukan.
Nilai utama penggerudian bukan sekadar memperbesar lubang. Ia membolehkan jurumesin membetulkan geometri dan mewujudkan hubungan yang lebih terkawal antara gerek dan ciri-ciri fungsi lain pada bahagian tersebut.
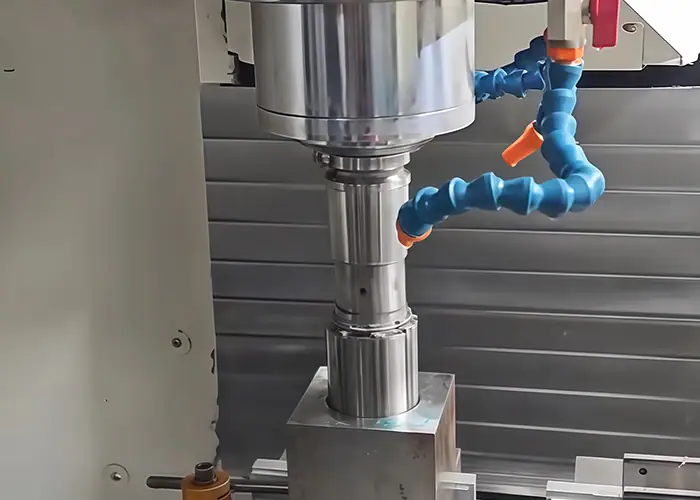
Apakah yang Diperbaiki oleh Kebosanan?
Penggerudian terutamanya meningkatkan diameter lubang, kebulatan, kelurusan, penjajaran dan kualiti permukaan. Ciri-ciri ini selalunya lebih penting daripada diameter nominal sahaja apabila gerek menerima galas, sesendal, aci, pengedap, panduan atau komponen ketepatan yang lain.
Lubang yang digerudi mungkin hampir dengan saiz yang diperlukan tetapi masih mempunyai ralat tirus, larian keluar atau kedudukan. Laluan penggerudian terkawal menyingkirkan bahan relatif kepada gelendong mesin dan datum yang ditetapkan, membolehkan lubang akhir lebih sepadan dengan paksi dan geometri yang dimaksudkan.
Kemasan dalaman adalah sama pentingnya. Tempat duduk galas, padanan gelongsor dan permukaan pengedap memerlukan keadaan sentuhan yang konsisten, jadi operasi penggerudian yang stabil dapat memberikan permukaan yang lebih seragam daripada lubang yang digerudi kasar atau dituang.
Bilakah Pemesinan Pengorek Diperlukan?
Penggerudian adalah sesuai apabila lubang sedia ada bersaiz kecil, tidak bulat, tidak sejajar atau tidak cukup tepat untuk pemasangan akhir. Ia juga berguna apabila bukaan tuangan atau tempaan mengandungi elaun pemesinan yang mencukupi untuk mewujudkan lubang siap yang terkawal.
Contoh tipikal termasuk perumah galas, lubang kotak gear, komponen hidraulik, perumah motor, komponen enjin dan perkakas jitu. Dalam setiap kes, keperluan untuk menggerudi datang daripada keperluan fungsi lubang dan bukannya daripada diameter lubang sahaja.
Untuk lubang pelepasan mudah dengan toleransi longgar, penggerudian mungkin sudah mencukupi. Menambah lubang pengorek di mana ia tidak memberikan penambahbaikan fungsi hanya meningkatkan masa dan kos pemesinan.
Bagaimanakah Proses Pemesinan Pengorek Berfungsi?
Proses pemesinan penggerudian yang tepat bergantung pada kedalaman gegelung, diameter, bahan, keadaan permulaan dan toleransi akhir. Bahagian mudah mungkin hanya memerlukan satu pembetulan, manakala komponen ketepatan mungkin memerlukan penggerudian kasar, separa kemasan dan kemasan.
Proses penggerudian praktikal bermula dengan menentukan lubang dan datum pemesinannya, kemudian membetulkan saiz dan geometri secara progresif sebelum pemeriksaan akhir.
Penyediaan dan Persediaan Lubang
Pembukaan awal mungkin datang daripada penggerudian, penuangan, penempaan atau pemesinan kasar. Sebelum penggerudian bermula, benda kerja mesti diletakkan dari datum yang sesuai dan diapit dengan selamat.
Ketepatan persediaan adalah penting kerana alat penggerudi mengikuti paksi yang diprogramkan oleh mesin. Jika datum atau persediaan bahan kerja tidak betul, lubang mungkin mencapai diameter yang betul tetapi masih berada di kedudukan yang salah berbanding dengan tempat duduk galas, permukaan padanan, corak bolt atau ciri-ciri lain.
Lubang permulaan juga mesti mengandungi stok yang mencukupi untuk alat pengorek membersihkan permukaan dan membetulkan geometri yang dimaksudkan. Pengorek hanya boleh meningkatkan penjajaran apabila bahan yang mencukupi tinggal untuk membentuk lubang baharu.
Kasar dan Separuh Kemasan Mengorek
Penggerudian kasar membuang sebahagian besar bahan berlebihan. Ia berguna untuk membetulkan permukaan tuangan, membuang elaun pemesinan yang besar dan membawa lubang awal yang tidak sekata lebih dekat kepada geometri yang diperlukan.
Untuk keperluan yang lebih ketat, hantaran separa kemasan boleh memberikan elaun yang lebih seragam sebelum penggerudian akhir. Ini mengurangkan jumlah bahan yang dikeluarkan semasa hantaran akhir dan membantu menstabilkan daya pemotongan.
Objektifnya bukanlah untuk menjadikan setiap peringkat sama tepat. Proses kasar mewujudkan keadaan asas, manakala proses kemudian mengurangkan variasi geometri dan dimensi secara progresif.
Selesai dan Pengotoran Ketepatan
Penggerudian kemasan membuang sedikit bahan untuk menentukan diameter akhir, penjajaran dan kualiti permukaan dalaman. Oleh kerana potongannya ringan, ketegaran alat, kestabilan mesin, kawalan ofset dan getaran menjadi sangat penting.
Penggerudian jitu biasanya digunakan untuk tempat duduk galas, lubang sokongan aci, kawasan pengedap dan komponen lain yang dipasang. Peralatan CNC yang stabil dan alat penggerudian halus boleh memegang toleransi lubang yang ketat, walaupun hasil yang boleh dicapai sentiasa bergantung pada geometri lubang, bahan, jangkauan alat, kestabilan terma dan keadaan mesin.
Oleh itu, laluan terakhir harus dirancang berdasarkan keperluan fungsian dan bukannya sasaran toleransi sewenang-wenangnya.
Jenis Utama Pemesinan Pengorek
Terdapat banyak jenis mesin pengorek, tetapi kebanyakan keputusan pengeluaran lebih difahami dengan melihat saiz bahan kerja, orientasi, kedalaman lubang, akses dan ketepatan kedudukan yang diperlukan.
Matlamatnya adalah untuk memilih konfigurasi yang menyokong benda kerja dan alat dengan tegar sambil memberikan alat pemotong akses yang andal ke lubang.
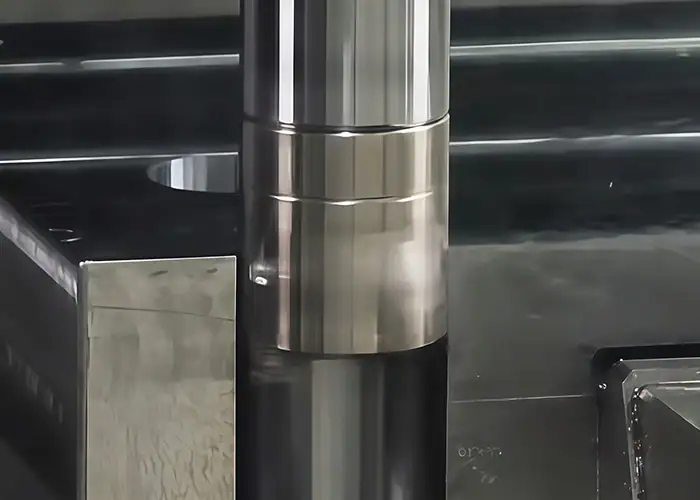
Pengorek Mendatar dan Menegak
Pemesinan penggerudian mendatar meletakkan gelendong secara mendatar dan amat berguna untuk selongsong besar, struktur mesin, gegelung panjang dan komponen dengan beberapa ciri dalaman. Susunan ini membolehkan benda kerja besar kekal disokong sementara gelendong atau meja mengawal kedudukan pemotongan. Penggerudian mendatar dan menegak adalah pendekatan yang mantap untuk kerja besar dan tepat.
Penggerudian menegak selalunya lebih sesuai untuk bahagian yang besar dan berat yang lebih mudah disokong di atas meja mendatar. Graviti membantu memastikan benda kerja berada dalam kedudukan yang stabil, yang boleh memudahkan pengendalian komponen bulat atau jenis perumah yang besar.
Dalam praktiknya, pemesinan kilang penggerudian sering dipilih untuk tuangan besar, kotak gear, bingkai peralatan dan bahagian yang serupa di mana ketepatan gerek mesti dikekalkan merentasi dimensi bahan kerja yang besar.
Ketepatan dan Pengorek Jig
Penggerudian jitu memberi tumpuan kepada mencapai diameter, geometri dan kemasan permukaan yang terkawal. Ia digunakan apabila lubang kasar konvensional tidak dapat memenuhi keperluan lukisan secara langsung.
Penggerudian jig memberi penekanan tambahan pada lokasi lubang dan hubungan kedudukan antara ciri-ciri. Ia berguna untuk perkakas, lekapan, komponen acuan, perumah jitu dan bahagian di mana beberapa lubang mesti diletakkan dengan tepat berbanding datum yang ditetapkan.
Oleh itu, perbezaannya adalah berfungsi: penggerudian ketepatan menumpukan pada kualiti lubang, manakala penggerudian jig amat berharga apabila lokasi yang tepat juga penting.
Garisan, Belakang Dan Membosankan Khusus
Penggerudian talian digunakan apabila dua atau lebih gerek perlu berkongsi paksi yang sama. Sokongan galas dalam jentera, perumah peralatan dan pemasangan struktur yang besar adalah contoh biasa.
Penggerudian belakang membolehkan sesuatu ciri dimesin di bahagian jauh bukaan sedia ada apabila akses terus dari bahagian itu terhad. Penggerudian buta dan penggerudian mikro memenuhi keperluan geometri khusus yang lain.
Kaedah-kaedah ini berguna, tetapi ia harus dipilih kerana keperluan akses, penjajaran atau geometri dan bukannya dianggap sebagai versi operasi yang sama yang boleh ditukar ganti.
Alat yang Digunakan Dalam Pemesinan Pengorek
Ketepatan penggerudian sangat bergantung pada sistem pemotongan. Alat mesti mencapai kedalaman yang diperlukan tanpa lenturan berlebihan sambil mengekalkan mata pemotong yang stabil terhadap permukaan gerek.
Bagi kebanyakan kerja CNC, elemen utama ialah bar penggerudi, kepala penggerudi atau sistem pelarasan, sisipan pemotong dan peralatan pemeriksaan yang sesuai.
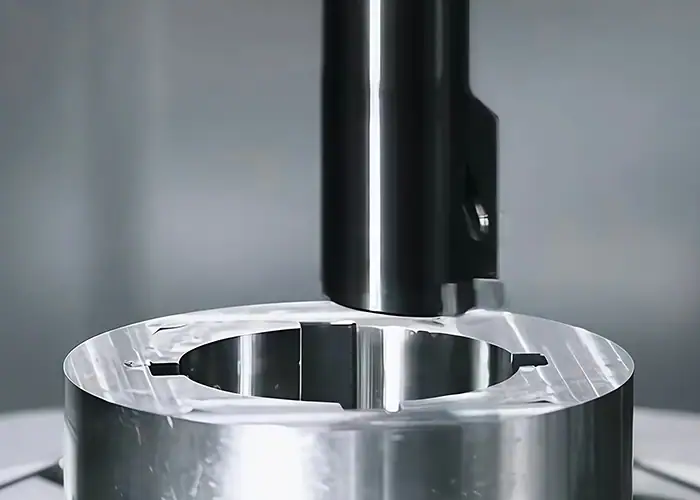
Bar Membosankan Dan Kepala Membosankan
Bar pengorek menyokong mata pemotong di dalam lubang. Diameter, bahan, panjang dan hamparan yang tidak disokongnya secara langsung mempengaruhi kekakuan.
Overhang yang panjang merupakan salah satu punca prestasi pengorekan yang lemah yang paling biasa. Apabila panjang yang tidak disokong meningkat, bar menjadi lebih mudah terdedah kepada pesongan elastik dan getaran, yang boleh menghasilkan tirus, diameter yang tidak konsisten dan tanda gemeretuk.
Oleh itu, palang hendaklah sebesar dan sependek yang dibenarkan oleh geometri lubang. Kepala lubang halus boleh memberikan pelarasan diameter terkawal untuk operasi kemasan di mana perubahan ofset kecil mempunyai kesan yang bermakna pada saiz akhir.
Sisipan Pemotongan
Pemilihan sisipan bergantung pada bahan bahan kerja, beban pemotongan, geometri lubang dan keperluan kemasan.
Geometri pemotongan yang tajam dan positif boleh mengurangkan daya pemotongan jejarian, yang berguna apabila bar pengorek mempunyai ketegaran yang terhad. Bahan yang lebih mencabar mungkin memerlukan gred atau salutan karbida tahan haus untuk mengekalkan mata pemotong yang konsisten.
Objektifnya bukan sekadar jangka hayat alat maksimum. Sisipan penggerudi juga mesti menghasilkan daya pemotongan yang boleh diramal supaya pesongan alat dan saiz lubang kekal stabil sepanjang operasi.
Alat Pengukur dan Pemeriksaan
Diameter lubang boleh diperiksa dengan tolok lubang, mikrometer dalam atau peralatan pengukuran koordinat yang sesuai. Kaedah yang betul bergantung pada saiz lubang, toleransi, kedalaman dan keperluan lukisan.
Pengukuran diameter sahaja tidak selalunya mencukupi. Lubang ketepatan juga mungkin memerlukan pengesahan kedudukan, larian, kebulatan, kelurusan atau penjajaran dengan lubang lain.
Oleh itu, pemeriksaan harus mencerminkan spesifikasi fungsian dan bukannya hanya mengukur ciri yang paling mudah.
Toleransi Pemesinan Pengorek dan Ketepatan Lubang
Lubang ketepatan tidak boleh ditakrifkan oleh satu toleransi diameter sahaja. Fungsinya mungkin bergantung pada saiz, kebulatan, kelurusan, kedudukan, penjajaran dan kemasan permukaan yang berfungsi bersama.
Ini amat penting untuk antara muka galas dan aci, yang mana lubang boleh menjadi betul dari segi dimensi tetapi masih menyebabkan masalah pemasangan atau putaran jika geometrinya lemah.
Diameter Lubang Dan Toleransi Padanan
Toleransi lubang yang diperlukan bergantung pada apa yang akan dipasang ke dalam lubang. Galas, sesendal, pin, aci dan komponen padanan tekan semuanya mengenakan keperluan padanan yang berbeza.
Oleh itu, padanan kelegaan, peralihan dan gangguan harus dipilih daripada keadaan pemasangan, beban, suhu, bahan dan keperluan perkhidmatan sebenar.
Penggerudian CNC boleh mencapai kawalan diameter yang ketat di bawah keadaan yang stabil. Walau bagaimanapun, penggunaan toleransi yang paling ketat pada setiap lubang jarang sekali menjimatkan. Permukaan padanan kritikal memerlukan kawalan yang ketat. Lubang pelepasan umum selalunya tidak.
Kebulatan dan Kelurusan
Lubang yang dihasilkan melalui penggerudian boleh mengandungi geometri tirus, melintang atau tidak bulat. Tuangan boleh memperkenalkan variasi tambahan kerana bukaan asal mungkin tidak terletak atau berbentuk sempurna.
Penggerudian membuang bahan di sepanjang laluan pemotongan yang lebih terkawal dan boleh memperbaiki keadaan ini. Walau bagaimanapun, untuk lubang yang dalam, jangkauan alat menjadi semakin penting kerana pesongan bar boleh menyebabkan diameter berubah di sepanjang panjang lubang.
Oleh itu, kebulatan dan kelurusan harus dipertimbangkan secara berasingan daripada diameter. Bacaan tolok di satu lokasi tidak dapat mengesahkan bahawa keseluruhan lubang mempunyai geometri yang boleh diterima.
Penjajaran Lubang Dan Koaksialiti
Penjajaran menjadi kritikal apabila beberapa lubang menyokong aci berputar yang sama atau apabila lubang mesti berkaitan dengan tepat dengan ciri datum yang lain.
Oleh kerana alat penggerudi memotong relatif kepada paksi mesin, ia boleh membetulkan beberapa ralat pada lubang permulaan jika stok masih mencukupi. Ini menjadikan penggerudian amat berguna untuk perumah galas, komponen kotak gear, perumah motor dan pemasangan berbilang lubang.
Jika beberapa lubang mesti berkongsi paksi fungsi yang sama, strategi persediaan selalunya sama pentingnya dengan saiz lubang nominal.
Kemasan Permukaan Di Dalam Lubang
Kemasan permukaan dalaman mempengaruhi geseran, sentuhan galas, pengedap, kelakuan gelongsor dan haus.
Kemasan yang licin tidak semestinya lebih baik untuk setiap aplikasi. Kekasaran yang diperlukan hendaklah dinyatakan mengikut galas, sesendal, pengedap, keadaan pelinciran atau antara muka berfungsi yang lain.
Penggerudian kemasan boleh memberikan permukaan terkawal apabila sistem pemotongan kekal stabil. Jika keperluan fungsian melebihi apa yang boleh dicapai secara ekonomi oleh penggerudian, operasi kemasan lain seperti mengasah atau mengisar boleh dipertimbangkan.
Faktor Utama yang Mempengaruhi Ketepatan Pengorek
Ketepatan penggerudian sangat dipengaruhi oleh kekakuan dan kestabilan proses. Keupayaan mesin penting, tetapi mesin CNC yang tepat tidak dapat mengimbangi bar penggerudian yang terlalu fleksibel atau pegangan kerja yang tidak stabil.
Pembolehubah yang paling penting ialah alat yang terjual lebihan, keadaan pemotongan, ketegaran mesin, kelakuan terma, pemindahan cip dan kualiti persediaan.
Ketegaran Alat Dan Overhang
Bar yang membosankan bertindak seperti kantilever. Memanjangkannya lebih jauh dari pemegang mengurangkan kekakuan dan meningkatkan jumlah yang boleh dipesongkan di bawah daya pemotongan.
Inilah sebabnya mengapa lubang dalam lebih sukar daripada lubang cetek dengan diameter yang sama. Sedikit pergerakan bar boleh mengubah jejari pemotongan berkesan dan oleh itu mengubah diameter siap.
Menggunakan diameter bar praktikal terbesar, meminimumkan panjang yang tidak disokong dan memilih bar yang lebih keras atau teredam getaran apabila diperlukan dapat meningkatkan konsistensi.
Kelajuan Pemotongan, Suapan Dan Kedalaman Pemotongan
Kelajuan pemotongan, suapan dan kedalaman potongan mempengaruhi penyingkiran bahan, daya pemotongan, haba, getaran, kemasan permukaan dan jangka hayat alat.
Keadaan kasar yang agresif mungkin sesuai apabila stok mesti dikeluarkan dengan cekap, tetapi pengorek kemasan memerlukan keadaan pemotongan yang lebih stabil. Beban jejari yang berlebihan boleh memesongkan bar pengorek, manakala julat kelajuan yang tidak stabil boleh menggalakkan bunyi gemerincing.
Tiada set parameter universal untuk penggerudian. Bahan, geometri alat, kekakuan bar, kuasa mesin dan dimensi lubang mesti dipertimbangkan bersama.
Kestabilan Mesin, Penyejuk Dan Kawalan Cip
Pegangan kerja yang tegar dan gerakan gelendong yang stabil membantu mengekalkan hubungan yang dimaksudkan antara alat dan lubang.
Bahan penyejuk boleh mengawal suhu dan membantu penyingkiran serpihan, terutamanya dalam lubang yang lebih dalam di mana serpihan mempunyai lebih sedikit laluan untuk keluar. Pengosongan yang lemah boleh menyebabkan serpihan terpotong semula pada dinding siap, merosakkan kualiti permukaan atau mempercepatkan kehausan alat.
Ketekalan terma juga penting apabila toleransi menjadi ketat. Perubahan suhu alat, gelendong dan bahan kerja boleh mengubah dimensi yang cukup untuk mempengaruhi saiz lubang akhir.
Bahan yang Sesuai Untuk Pemesinan Pengorek
Pengorek boleh digunakan pada pelbagai jenis logam dan plastik kejuruteraan. Prinsip prosesnya tetap sama, tetapi tingkah laku bahan mengubah daya pemotongan, penjanaan haba, haus alat, pembentukan gerinda dan kualiti permukaan yang boleh dicapai.
Jadual di bawah meringkaskan pertimbangan umum.
| Bahan | Ciri Pemesinan | Pertimbangan Utama yang Membosankan |
| aluminium | Kebolehmesinan yang baik | Kualiti tepi dan permukaan yang dibina |
| Karbon / Keluli Aloi | Kuat, digunakan secara meluas | Daya pemotongan dan haus alat |
| keluli tahan karat | Tahan kakisan | Pengerasan kerja dan kawalan haba |
| Besi besi | Stabil secara dimensi tetapi kasar | Kawalan haus dan cip alat |
| Titanium | Nisbah kekuatan-berat-tinggi | Kepekatan haba dan jangka hayat alat |
| Loyang / Tembaga | Ciri-ciri berfungsi yang baik | Pembentukan burr dan tingkah laku bahan |
| Plastik Kejuruteraan | Ringan dan tahan kakisan | Haba dan ubah bentuk |
Aluminium secara amnya membolehkan penyingkiran bahan yang cekap, tetapi ketajaman alat dan kawalan serpihan masih menjejaskan kemasan. Keluli dan keluli aloi memerlukan perhatian yang lebih terhadap daya pemotongan dan haus sisipan, manakala keluli tahan karat boleh mengeras jika mata pemotong bergesel dan bukannya memotong dengan bersih.
Besi tuang biasanya digerudi dalam perumah dan komponen mesin, tetapi sifatnya yang kasar boleh mempercepatkan kehausan alat. Titanium memekatkan haba berhampiran zon pemotongan, menjadikan perkakas yang stabil dan pengurusan haba amat penting.
Plastik kejuruteraan juga boleh dibor dengan tepat, walaupun tekanan haba dan pengapit mesti dikawal untuk menghadkan ubah bentuk.
Kelebihan Dan Batasan Pemesinan Pengorek
Penggerudian sangat berkesan apabila lubang sedia ada memerlukan saiz, geometri atau penjajaran yang lebih baik. Ia kurang berguna apabila lubang yang digerudi sudah memenuhi lukisan atau apabila geometri yang diperlukan tidak sesuai untuk alat dalaman titik tunggal.
Penilaian praktikal harus mempertimbangkan kedua-dua keupayaan dan masa pemesinan tambahan.
| kelebihan | Batasan |
| Saiz lubang akhir yang tepat | Memerlukan bukaan sedia ada |
| Boleh membetulkan beberapa ralat penjajaran lubang | Sensitif terhadap pesongan alat |
| Meningkatkan kebulatan dan kelurusan | Lubang dalam lebih sukar |
| Kawalan kemasan dalaman yang baik | Persediaan yang tepat menambah masa pemesinan |
| Diameter siap boleh laras | Tidak sesuai untuk setiap geometri lubang |
Satu kelebihan utama ialah kebolehlarasan. Tidak seperti gerudi atau reamer bersaiz tetap, alat penggerudi boleh dilaraskan untuk menyasarkan diameter akhir tertentu.
Had utamanya ialah kekakuan. Mata pemotong mesti memanjang ke dalam bahan kerja, jadi lubang yang dalam atau berdiameter kecil boleh menyekat saiz bar dan meningkatkan risiko getaran.
Mengorek Vs Menggerudi Vs Meremas
Menggerudi, menggerudi dan menebuk semula semua lubang mesin, tetapi ia menyelesaikan masalah yang berbeza. Melayannya sebagai boleh ditukar ganti boleh menambah operasi yang tidak perlu atau menyebabkan geometri penting tidak terkawal.
Perbezaan asasnya mudah: penggerudian mencipta lubang awal, penggerudian membetulkan dan membesarkannya, dan pengayaan semula melakukan saiz akhir yang ringan apabila lubang permulaan sudah agak tepat.
| Proses | Tujuan utama | Pembuangan Stok | Pembetulan Geometri | Peranan Biasa |
| Penggerudian | Buat lubang | Tinggi | Terhad | Penciptaan lubang awal |
| Membosankan | Besarkan dan betulkan | Sederhana | strong | Pembetulan saiz dan paksi |
| Bercinta | Saizkan lubang sedia ada dengan teliti | Rendah | Terhad | Saiz dan kemasan akhir |
Bilakah Anda Perlu Memilih Membosankan Daripada Mengulangi Semula?
Keputusan penggerudian vs penaburan semula bergantung terutamanya pada keadaan lubang sedia ada.
Penggerudian biasanya merupakan pilihan yang lebih baik apabila stok yang ketara mesti dibuang atau apabila saiz, kelurusan, kedudukan atau penjajaran memerlukan pembetulan. Oleh kerana alat penggerudian mengikuti paksi terkawal dan mempunyai jejari pemotongan yang boleh laras, ia boleh menetapkan geometri dan bukannya hanya mengikuti lubang asal.
Pengisaran lebih sesuai apabila lubang telah diletakkan dengan betul dan hampir dengan saiz akhir. Ia membuang sedikit bahan dan berkesan untuk meningkatkan diameter dan kemasan akhir.
Masalah Biasa Dalam Pemesinan Pengorek
Kebanyakan masalah membosankan adalah gejala ketidakstabilan, pesongan alat, pelarasan yang salah, haba atau persediaan yang lemah. Mengenali corak ralat membantu mengenal pasti kemungkinan puncanya.
Tiga kebimbangan yang paling biasa ialah gegaran, tirus dimensi dan ralat penjajaran.
Gegaran dan kemasan permukaan yang lemah
Gegaran berlaku apabila alat dan bahan kerja memasuki getaran yang teruja sendiri. Pada lubang yang telah siap, ia boleh muncul sebagai tanda berulang, kealunan, bunyi bising semasa pemotongan dan kekasaran yang tidak konsisten.
Tergantung bar pengorek yang berlebihan adalah punca biasa, walaupun keadaan gelendong, pegangan kerja, geometri sisipan dan parameter pemotongan juga boleh menyumbang.
Meningkatkan kekakuan dan menstabilkan keadaan pemotongan biasanya menghasilkan hasil yang lebih baik daripada sekadar menambah satu lagi hantaran penamat ke atas persediaan yang tidak stabil.
Lubang Tirus Dan Besar
Lubang yang berubah diameter dari pintu masuk ke kedalaman mungkin menunjukkan pesongan alat, pergerakan haba, ketidakstabilan bar atau haus canggih.
Masalahnya boleh menjadi lebih ketara dalam lubang yang dalam kerana bar pengorek memerlukan jangkauan yang lebih luas. Walaupun mesin mengikuti laluan yang diprogramkan dengan tepat, alat yang fleksibel boleh bergerak di bawah beban pemotongan.
Lubang yang terlalu besar juga mungkin disebabkan oleh pelarasan alat, ofset, pergerakan sisipan atau keadaan terma yang salah. Oleh itu, untuk padanan yang ketat, ofset alat dan maklum balas pengukuran mesti dikawal dengan teliti.
Kesilapan Jajaran dan Kedudukan
Lubang boleh mempunyai diameter yang betul dan masih gagal jika garis tengahnya terletak dengan salah.
Pemilihan datum, kedudukan lekapan, penjajaran gelendong dan operasi pemesinan sebelumnya semuanya mempengaruhi kedudukan lubang akhir. Ini menjadi sangat penting apabila lubang mesti sejajar dengan tempat duduk galas atau komponen berputar yang lain.
Bagi selongsong berbilang lubang, strategi pembuatan harus mengutamakan hubungan antara lubang dan bukannya menganggap setiap diameter sebagai ciri bebas.
Aplikasi Pemesinan Pengorek
Penggerudian adalah paling berharga apabila lubang dalaman menjalankan fungsi mekanikal yang sebenar. Sokongan galas, pengedap, gerakan berpandu, penjajaran putaran dan pemasangan ketepatan semuanya mewujudkan keperluan yang lebih kuat daripada lubang pelepasan biasa.
Atas sebab itu, proses ini muncul merentasi peralatan automotif, perindustrian, aeroangkasa, perubatan dan berkaitan tenaga.
Automotif
Blok enjin, perumah transmisi, lokasi galas, komponen gandar dan bahagian powertrain lain boleh mengandungi ciri-ciri yang digerudi.
Komponen ini selalunya memerlukan lubang untuk mengawal bukan sahaja diameter tetapi juga penjajaran dengan ciri berputar atau gelongsor bersebelahan.
Geometri yang andal menyokong padanan galas, pergerakan omboh, penjajaran aci dan konsistensi pemasangan yang betul.
Peralatan Perindustrian
Kotak gear, pam, komponen hidraulik, rangka mesin, pemampat dan perumah motor biasanya mengandungi lubang jitu.
Peralatan industri mungkin beroperasi secara berterusan di bawah beban yang ketara, jadi ralat penjajaran kecil boleh menyumbang kepada getaran, beban galas yang tidak sekata, haus pengedap atau hayat perkhidmatan yang berkurangan.
Perumah besar juga merupakan aplikasi biasa untuk kilang penggerudian mendatar dan penggerudian kerana susunan mesin boleh menampung saiz bahagian yang besar.
Perubatan
Sesetengah peranti perubatan dan peralatan perubatan mekanikal mengandungi ciri-ciri dalaman yang kecil atau tepat yang memerlukan diameter dan kemasan yang terkawal.
Keserasian bahan, kebersihan, kebolehkesanan dan keperluan produk tertentu kekal penting. Keupayaan mengorek sahaja tidak menentukan sama ada sesuatu komponen sesuai untuk kegunaan perubatan.
Oleh itu, proses ini digunakan secara selektif di mana geometri dalaman yang tepat diperlukan secara fungsional.
Aeroangkasa
Perumah aeroangkasa, komponen struktur, sistem penggerak dan pemasangan berputar mungkin memerlukan lubang yang terletak tepat untuk galas, pin, aci atau antara muka lain.
Cabarannya selalunya ialah gabungan geometri yang ketat dengan bahan seperti titanium, keluli tahan karat atau aloi berkekuatan tinggi.
Di sini, ketegaran alat dan kawalan haba menjadi sangat penting kerana bahan yang sukar dimesin meningkatkan daya pemotongan dan haus alat.
Syarikat O&G
Badan injap, komponen pam, bahagian sistem tekanan dan peralatan tenaga lain boleh mengandungi lubang besar atau dalam yang mana pengedap, penjajaran dan kawalan dimensi penting.
Bahan-bahan tersebut juga mungkin agak keras atau tahan kakisan, meningkatkan kepentingan pemilihan alat dan kestabilan proses.
Dalam aplikasi ini, geometri dalaman yang telah siap harus dinilai bersama-sama dengan keperluan tekanan, pengedap, bahan dan persekitaran perkhidmatan.
Apakah yang Mempengaruhi Kos Pemesinan Pengorek?
Kos penggerudian didorong oleh kesukaran menghasilkan dan mengesahkan gegelung yang diperlukan, bukan sekadar diameter. Kedalaman, bahan, toleransi, jangkauan alat, kemasan permukaan, persediaan, pemeriksaan dan jumlah pengeluaran semuanya mempengaruhi masa mesin.
Lukisan yang jelas yang mengenal pasti keperluan berfungsi yang sebenar menjadikan perancangan proses lebih cekap.
Saiz dan Kedalaman Lubang
Lubang besar yang boleh diakses mungkin agak mudah walaupun diameternya besar.
Lubang yang dalam dan sempit boleh menjadi lebih sukar kerana alat mesti memanjang lebih jauh daripada sokongannya. Lipatan yang lebih besar mengurangkan kekakuan, merumitkan pemindahan serpihan dan meningkatkan kemungkinan getaran atau tirus.
Inilah sebabnya mengapa kedalaman lubang boleh memberi pengaruh yang sama besar terhadap kos seperti diameter.
Toleransi Dan Kemasan Permukaan
Toleransi yang lebih ketat memerlukan kawalan yang lebih besar ke atas perkakas, suhu, ofset dan pemeriksaan.
Lubang galas jitu mungkin memerlukan pengasaran, separa kemasan, penggerudian halus dan pengukuran terperinci. Lubang pelepasan bukan kritikal mungkin hanya memerlukan penggerudian.
Oleh itu, pendekatan yang paling kos efektif adalah dengan menggunakan keperluan yang mencabar hanya apabila ia mempengaruhi kesesuaian, penjajaran, pengedapan, haus atau fungsi lain yang boleh diukur.
Bahan Dan Jumlah Pengeluaran
Bahan yang lebih keras atau kasar boleh meningkatkan masa pemotongan dan penggunaan alat, manakala bahan yang sensitif haba atau sukar dimesin mungkin memerlukan keadaan pemesinan yang lebih konservatif.
Jumlah pengeluaran mengubah cara persediaan, pengaturcaraan, perkakasan dan kos pemeriksaan diagihkan. Persediaan khusus boleh mewakili sebahagian besar daripada satu prototaip tetapi bahagian yang jauh lebih kecil daripada kelompok pengeluaran berulang.
Walau bagaimanapun, isipadu tidak menghapuskan keperluan untuk kestabilan proses. Peralatan dan pemeriksaan yang konsisten menjadi lebih penting apabila lubang yang sama mesti kekal dalam toleransi merentasi banyak bahagian.
Cara Memilih Kaedah Membosankan yang Tepat
Memilih strategi penggerudian bermula dengan lubang yang telah siap, bukan dengan mesin. Geometri, fungsi, kedalaman, bahan dan hubungan lubang dengan ciri-ciri lain menentukan perkakas dan persediaan yang masuk akal.
Urutan perancangan yang berguna ialah:
Lubang Sedia Ada → Takrifkan Geometri Akhir → Pilih Kaedah Pengorek → Kawal Ketegaran → Selesaikan Sehingga Toleransi → Periksa
Mulakan Dengan Geometri Lubang
Mula-mula tentukan diameter lubang, kedalaman, arah akses dan sama ada lubang itu buta atau tembus.
Kemudian nilaikan lubang permulaan. Lubang yang digerudi yang sudah hampir dengan saiz memerlukan pendekatan yang berbeza daripada tuangan kasar dengan ralat kedudukan yang ketara dan stok yang tidak sekata.
Jarak alat dan diameter bar penggerek yang tersedia juga harus diperiksa lebih awal kerana ia mempengaruhi ketegaran.
Takrifkan Toleransi Fungsian
Seterusnya tentukan apa yang sebenarnya dilakukan oleh lubang itu.
Lubang pelepasan umum, tempat duduk galas, lubang sesendal, perumah pengedap dan lubang sokongan aci sepaksi tidak memerlukan kawalan yang sama.
Toleransi diameter, kebulatan, penjajaran, kedudukan dan kemasan permukaan harus dikaitkan dengan fungsi tersebut. Ini menghalang ketepatan yang tidak perlu pada permukaan yang tidak kritikal sambil memastikan antara muka penting dikawal.
Padankan Alat dan Mesin dengan Lubang
Akhir sekali, padankan proses tersebut dengan saiz bahagian dan ketepatan yang diperlukan.
Pelarik CNC mungkin cekap untuk ciri dalaman sepusat pada bahagian putaran. Pusat pemesinan boleh mengendalikan lubang yang mesti berkaitan dengan permukaan giling dan corak lubang. Perumah besar mungkin lebih sesuai untuk kilang penggerudian mendatar, manakala kerja ketepatan khusus boleh mewajarkan penggerudian halus atau jig.
Proses yang betul adalah proses yang mencapai geometri yang diperlukan dengan andal dengan operasi yang tidak perlu paling sedikit.
Soalan Lazim
Bolehkah Penggerudian Dilakukan Pada Mesin Bubut?
Ya. Penggerudian biasanya dilakukan pada mesin pelarik apabila lubang sepusat dengan paksi putaran bahagian. Bar penggerudian dipasang pada pemegang alat dan mengeluarkan bahan daripada lubang sedia ada semasa benda kerja berputar. Mesin pelarik CNC amat sesuai untuk diameter dalaman yang tepat, tempat duduk galas dan lubang sepusat yang lain.
Alat Yang Mana Digunakan Untuk Membosankan?
Alat utama yang digunakan untuk menggerudi ialah palang penggerudi yang dilengkapi dengan sisipan pemotong atau mata pemotong titik tunggal. Kepala penggerudi halus boleh digunakan apabila pelarasan diameter yang lebih ketat dan ketepatan yang lebih baik diperlukan. Diameter alat, ketegaran, geometri sisipan dan overhang harus dipilih mengikut saiz lubang, kedalaman, bahan dan toleransi.
Adakah Garisan Membosankan Sukar?
Penggerudian talian boleh menjadi mencabar kerana dua atau lebih lubang mesti kekal sejajar dengan tepat di sepanjang paksi yang sama. Jangkauan alat yang panjang, ralat persediaan, ketegaran mesin dan herotan bahan kerja semuanya boleh menjejaskan hasilnya. Pemasangan yang tepat, sokongan yang stabil, kawalan datum yang betul dan pemeriksaan yang teliti adalah penting untuk mengekalkan penjajaran lubang.
Kesimpulan
Pemesinan penggerudian yang berjaya bergantung pada kawalan saiz lubang, kebulatan, kelurusan, penjajaran, ketegaran alat, kestabilan pemotongan dan kemasan permukaan mengikut fungsi sebenar gerek. Penggerudian boleh mewujudkan bukaan, tetapi penggerudian menjadi berharga apabila bahagian akhir memerlukan geometri yang lebih tepat, padanan terkawal atau hubungan yang boleh dipercayai antara gerek dan ciri kritikal yang lain.
Di TiRapid , kami menyediakan perkhidmatan pemesinan dan pembuatan CNC jitu untuk bahagian yang memerlukan ciri dalaman yang tepat, kawalan dimensi yang ketat dan pemeriksaan yang andal. Keupayaan pemusingan dan pengilangan CNC kami menyokong penggerudian jitu untuk prototaip dan komponen isipadu rendah merentasi aluminium, keluli, keluli tahan karat, titanium, plastik kejuruteraan dan bahan pemesinan lain.
















