
Peralatan SMT mengandungi pelbagai komponen kedudukan, penghantaran, panduan dan penyambung yang perlu mengekalkan kesesuaian yang stabil semasa operasi berkelajuan tinggi dan pergerakan yang kerap. Bagi pengeluar peralatan, kualiti pemesinan komponen boleh mempengaruhi kecekapan pemasangan, tindak balas gerakan dan keadaan operasi jangka panjang. Apabila membeli komponen mesin CNC, adalah penting juga untuk memahami keperluan proses keseluruhan selain toleransi dimensi. Merancang proses pemesinan mengikut aplikasi khusus setiap komponen boleh membantu mengurangkan pelarasan semasa pemasangan dan pentauliahan.
Komponen Peralatan SMT Yang Mana Sesuai Untuk Pemesinan CNC Ketepatan?
Struktur mekanikal dalam peralatan SMT sangat disesuaikan, dan komponen kedudukan, komponen bergerak dan bahagian berfungsi semuanya boleh dihasilkan melalui pemesinan CNC mengikut lukisan teknikal.
Komponen Penentuan Posisi dan Pemasangan
Struktur penentuan kedudukan menyediakan sambungan dan penentuan kedudukan antara modul yang berbeza. Pemesinan perlu mewujudkan hubungan dimensi yang tepat di sekitar permukaan rujukan dan lubang pelekap.
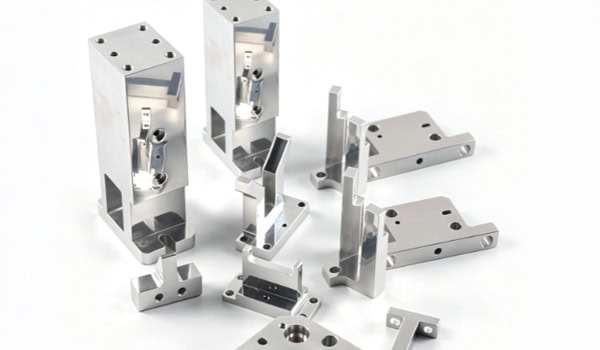
- Blok dan Tapak Penentuan Posisi: Terutamanya digunakan untuk pemesinan lubang penentuan posisi, alur pemasangan dan permukaan rujukan, dengan kawalan kedudukan lubang dan dimensi permukaan kritikal.
- Tapak Pemasangan Rel Panduan: Tumpukan pada kerataan dan keselarian permukaan pemasangan serta ketepatan kedudukan lubang penetapan.
- Plat Pemasangan Peralatan: Biasanya mengandungi berbilang corak lubang, anak tangga dan kawasan pemasangan, yang memerlukan strategi pemasangan yang sesuai berdasarkan struktur.
Datum pemesinan yang konsisten dapat mengurangkan ralat kedudukan terkumpul semasa pemasangan.
Komponen Pergerakan dan Transmisi Berkelajuan Tinggi
Mekanisme gerakan peralatan penempatan kerap memecut, memperlahankan dan mengubah arah. Komponen berkaitan perlu mengambil kira taburan jisim, ketegaran struktur dan perubahan inersia.
- Aci Ketepatan dan Aci Penghubung: Memerlukan kawalan diameter luar, kebulatan, konsentrisiti dan dimensi bahu. Untuk struktur berputar berkelajuan tinggi, keseimbangan dinamik juga harus dinilai mengikut kelajuan putaran dan geometri.
- Gelongsor dan Kurungan Gerakan: Ketebalan dinding dan struktur pengukuhan perlu direka bentuk dengan betul untuk mengawal berat sambil mengekalkan ketegaran yang mencukupi.
- Komponen Struktur Gerakan Berkelajuan Tinggi: Kaviti dan struktur pengurangan berat boleh digunakan untuk mengurangkan jisim salingan, manakala keadaan operasi harus dipertimbangkan semasa menilai risiko getaran.
Komponen bergerak berkelajuan tinggi tidak boleh direka bentuk semata-mata untuk pengurangan berat. Ciri-ciri jisim, ketegaran, inersia dan getaran perlu dipertimbangkan bersama.
Nozel, Lekapan dan Komponen Fungsian Kecil
Penyambung muncung, tapak lekapan dan komponen antara muka biasanya bersaiz kecil tetapi mengandungi pelbagai lubang, anak tangga dan kawasan pemadanan, menjadikannya sesuai untuk pemesinan CNC jitu. Bagi struktur kecil, kebolehcapaian alat, kestabilan lekapan dan ubah bentuk pemesinan harus dinilai terlebih dahulu untuk memastikan komponen siap memenuhi keperluan pemasangan.
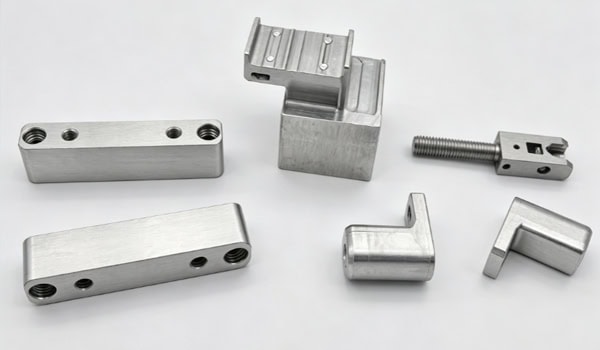
Bagaimanakah Ketepatan Jangka Panjang Boleh Dikawal Semasa Pemesinan Komponen Ketepatan SMT?
Ketepatan operasi peralatan SMT boleh terjejas oleh ralat pemesinan, hubungan pemasangan, keadaan gerakan dan perubahan suhu. Oleh itu, pemeriksaan komponen perlu dirancang mengikut keadaan operasi sebenar.
Jalankan Analisis DFM dan Datum Sebelum Pemesinan
Sebelum pengeluaran formal, struktur komponen perlu dikaji semula berdasarkan lukisan 2D dan model 3D untuk mengenal pasti keutamaan pemesinan dan keperluan pemasangan.
- Sahkan Dimensi Kritikal: Fokus pada diameter lubang, jarak lubang, ketebalan, ketinggian anak tangga dan toleransi padanan.
- Rancang Datum Pemesinan: Tentukan lokasi permukaan dan datum pemasangan mengikut hubungan pemasangan akhir.
- Nilaikan Kawasan Kompleks: Periksa kebolehcapaian pemesinan untuk alur dalam, dinding nipis, rongga sempit dan sudut dalaman.
Menjelaskan keadaan pembuatan pada peringkat awal dapat mengurangkan pengubahsuaian proses berikutnya.
Padankan Kaedah Pemesinan dengan Struktur
Satah, corak lubang dan rongga standard boleh dimesin menggunakan CNC 3-paksi, manakala komponen berbilang sisi dan permukaan melengkung yang kompleks boleh menggunakan pemesinan 4-paksi atau 5-paksi mengikut geometri sebenar. Aci dan lengan sesuai untuk putaran CNC. Bagi komponen yang memerlukan pemesinan dari pelbagai arah, mengurangkan bilangan persediaan dengan sewajarnya boleh meminimumkan ralat yang disebabkan oleh perubahan datum.
Kawal Ubah Bentuk Terma Semasa Operasi Berterusan
Operasi peralatan dan perubahan suhu bengkel boleh menyebabkan variasi dimensi. Aloi aluminium mempunyai pekali pengembangan haba yang agak tinggi, jadi komponen kritikal seperti tapak kedudukan dan plat rujukan perlu dinilai untuk kestabilan haba mengikut suhu operasi sebenar. Struktur berketepatan tinggi boleh mengurangkan pengaruh perubahan suhu melalui langkah-langkah berikut:
- Pemilihan Bahan: Nilaikan kestabilan terma bahan mengikut persekitaran operasi.
- Reka Bentuk Struktur: Susun ketebalan dinding dan struktur pengukuhan dengan sewajarnya untuk mengurangkan ubah bentuk haba setempat.
- Persekitaran Pemesinan: Kawal variasi suhu semasa pemesinan.
- Suhu Pemeriksaan: Pastikan keadaan pemeriksaan dimensi kritikal sesuai untuk keperluan sebenar.
- Pampasan Operasi: Untuk peralatan berketepatan tinggi, pampasan suhu boleh dirancang mengikut keadaan operasi sebenar.
Memasukkan faktor terma dalam perancangan pemesinan boleh membantu meningkatkan kestabilan dimensi di bawah keadaan operasi.
Mewujudkan Proses Pemeriksaan Ketepatan
Selepas pemesinan, dimensi utama, toleransi geometri dan ciri kompleks boleh disemak menggunakan kaedah pemeriksaan yang sesuai seperti pengukuran dimensi dan CMM, dengan rekod pemeriksaan disimpan untuk kawalan kualiti dan pengeluaran kelompok.
| Jenis Komponen SMT | Bahan Biasa | Fokus Pemesinan Utama | Item Pemeriksaan Utama |
| Blok dan Pangkalan Penentuan Posisi | Aloi Aluminium, Keluli Tahan Karat | Permukaan rujukan, lubang kedudukan, ciri pemasangan | Kerataan, kedudukan lubang, ketepatan dimensi |
| Tapak Pemasangan Rel Panduan | Aloi Aluminium, Keluli | Pemasangan permukaan dan pemesinan lubang penetapan | Kerataan, paralelisme, ketepatan kedudukan |
| Kurungan dan Gelongsor Gerakan | Aloi Aluminium, Plastik Kejuruteraan | Struktur ringan, ketegaran, antara muka bergerak | Dimensi, ciri berkaitan ketegaran, kesesuaian |
| Aci Ketepatan dan Aci Penghubung | Keluli Tahan Karat, Keluli Aloi, Aloi Aluminium | Berpusing, ciri sepusat, bahu | Diameter, kebulatan, konsentrisiti, keseimbangan dinamik di mana diperlukan |
| Plat Pemasangan Peralatan | Aloi Aluminium, Keluli Tahan Karat | Corak berbilang lubang, anak tangga, permukaan rujukan | Kerataan, jarak lubang, toleransi kedudukan |
| Lekapan dan Bahagian Fungsian Kecil | Aloi Aluminium, Keluli Tahan Karat, Plastik Kejuruteraan | Lubang kecil, celah, permukaan yang mengaitkan | Dimensi kritikal, kemasan permukaan, padanan pemasangan |
Jadual ini menyediakan rujukan pantas untuk memadankan komponen SMT biasa dengan bahan, keperluan pemesinan dan item pemeriksaan yang sesuai.
Bagaimanakah Bahan dan Rawatan Permukaan Harus Dipilih untuk Komponen Ketepatan SMT?
Pemilihan bahan perlu mempertimbangkan berat komponen, keadaan pemuatan, ciri gerakan dan persekitaran operasi. Rawatan permukaan juga harus mengambil kira rintangan haus, perlindungan kakisan, perubahan dimensi dan kawalan statik.
Aloi Aluminium untuk Struktur Ringan Terpilih
Aloi aluminium mempunyai berat yang agak rendah dan kebolehmesinan yang baik, menjadikannya sesuai untuk plat pelekap, kurungan, perumah dan struktur gerakan tertentu.
- Bahan Struktur Biasa: Sesuai untuk pemesinan tapak pelekap, pendakap dan perumah peralatan.
- Aloi Aluminium Kekuatan Tinggi: Boleh digunakan untuk struktur yang memerlukan ketegaran dan kapasiti galas beban yang lebih tinggi.
Apabila aloi aluminium digunakan untuk komponen bergerak berkelajuan tinggi, ketegaran struktur dan ciri-ciri getaran juga harus dinilai dan bukannya menggunakan pengurangan berat sahaja sebagai kriteria reka bentuk.
Pilih Rawatan Permukaan untuk Kawasan Tahan Haus Mengikut Keadaan Operasi
Bagi komponen aluminium yang terdedah kepada gelongsor atau geseran, anodisasi keras dan rawatan lain boleh dipertimbangkan mengikut beban, kelajuan dan keadaan sentuhan. Anodisasi keras boleh meningkatkan kekerasan permukaan dan rintangan haus, tetapi salutan menyebabkan perubahan dimensi, jadi elaun pemesinan untuk kawasan penggabungan kritikal perlu dirancang terlebih dahulu. Bagi kawasan bergerak yang memerlukan geseran yang lebih rendah, penyelesaian permukaan pengurangan geseran yang sesuai juga boleh dipilih mengikut keadaan operasi sebenar. Proses khusus harus sepadan dengan fungsi komponen dan keperluan penggabungan.
Rawatan Permukaan Perlu Mengambil Kira Keperluan ESD
Peralatan SMT melibatkan PCB dan komponen elektronik, jadi beberapa struktur logam perlu digabungkan ke dalam keseluruhan sistem kawalan elektrostatik. Lapisan anodized adalah penebat. Jika komponen menyediakan sambungan pembumian atau konduktif, kawasan sentuhan konduktif yang boleh dipercayai perlu dikhaskan. Pendekatan khusus termasuk:
- Kawasan Tempatan yang Tidak Dirawat: Pastikan permukaan sentuhan logam tersedia untuk titik pembumian.
- Permukaan Pembumian Terpelihara: Kekalkan sambungan yang boleh dipercayai antara komponen dan struktur pembumian peralatan.
- Reka Bentuk Konduktif yang Serasi: Pilih kaedah rawatan mengikut keperluan kawalan statik keseluruhan peralatan.
Selepas menentukan rawatan permukaan, pengaruhnya terhadap dimensi pemasangan dan hubungan sentuhan juga harus diperiksa.
Apakah Keupayaan yang Perlu Dimiliki oleh Pembekal Komponen Kejituan SMT?
Komponen jitu biasanya melalui pelbagai peringkat daripada lukisan pembangunan hingga pemasangan peralatan akhir, dan keupayaan sokongan kejuruteraan pembekal boleh menjejaskan kecekapan pelaksanaan projek.
Daripada Semakan Lukisan kepada Pengesahan Prototaip
Selepas menerima lukisan 2D dan model 3D, pembekal perlu menyemak bahan, toleransi, struktur dan kaedah pemasangan, kemudian mengesahkan keputusan pemesinan sebenar melalui prototaip.
- Ulasan Lukisan: Kenal pasti toleransi yang terlalu ketat, dinding nipis, rongga yang dalam dan struktur mengawan khas.
- Pemesinan Prototaip: Sahkan dimensi kritikal, hubungan pemasangan dan kualiti permukaan.
- Maklum Balas Masalah: Laraskan proses pemesinan berdasarkan keputusan pemeriksaan.
Menyelesaikan isu pembuatan semasa peringkat prototaip dapat mengurangkan kos pengubahsuaian selepas pengeluaran besar-besaran bermula.
Sokong Isipadu Pengeluaran yang Berbeza
Komponen peralatan SMT mungkin berkembang daripada sampel individu kepada ujian kelompok kecil dan kemudian kepada pengeluaran yang stabil. Pembekal perlu mengekalkan keadaan proses yang konsisten sambil sentiasa memantau kehausan alat, keadaan peralatan dan perubahan dimensi. Proses pengeluaran yang stabil membantu mengurangkan perbezaan dimensi antara kelompok.
Pengesahan Kualiti Lengkap Sebelum Penghantaran
Selepas komponen jitu dimesin, dimensi, ulir, gerinda, rawatan permukaan dan kuantiti perlu diperiksa. Komponen juga harus dikelaskan dan dilindungi mengikut strukturnya. Langkah-langkah khusus termasuk:
- Pengesahan Kualiti: Sahkan dimensi, benang, gerinda, rawatan permukaan dan kuantiti.
- Pengelasan: Asingkan komponen mengikut nombor bahagian dan hubungan pemasangan.
- Pembungkusan Pelindung: Gunakan perlindungan anti-impak dan anti-calar untuk permukaan yang sepadan dengan ketepatan.
- Pengesahan Penghantaran: Sahkan bahawa kuantiti, spesifikasi dan maklumat pembungkusan memenuhi keperluan pesanan.
Penyediaan penghantaran yang betul dapat mengurangkan kerugian tambahan semasa pengangkutan dan pemasangan.
Pembuatan komponen jitu peralatan SMT memerlukan proses pemesinan dirancang mengikut struktur komponen, keadaan gerakan, sifat bahan dan persekitaran operasi. Pasukan perolehan boleh memberi tumpuan kepada semakan lukisan pembekal, pemesinan CNC, pemeriksaan jitu dan keupayaan pembuatan kelompok. TiRapid menyediakan perkhidmatan pemesinan tersuai untuk menyokong pengeluar peralatan SMT daripada pengeluaran prototaip hingga pembuatan kelompok.
















