
Konsentrisiti putaran CNC merupakan keperluan kualiti yang penting dalam pemesinan aci jitu, terutamanya untuk aci transmisi, aci bertingkat, sesendal, lengan jitu, penyambung dan komponen putaran lain. Apabila sesuatu bahagian mengandungi berbilang diameter luar sepusat, lubang dalaman, bahu atau permukaan padanan jitu, mengawal toleransi dimensi individu sahaja mungkin tidak mencukupi untuk memastikan prestasi pemasangan dan pengendalian yang betul. Jika konsentrisiti atau larian jejarian melebihi toleransi yang ditentukan, komponen tersebut mungkin mengalami getaran, putaran eksentrik, haus tidak sekata atau kesukaran pemasangan semasa operasi. Pemesinan CNC boleh meningkatkan konsentrisiti dan konsistensi kelompok melalui prestasi gelendong yang stabil, pegangan kerja yang sesuai, datum pemesinan yang konsisten, pampasan alat yang tepat dan pemeriksaan dalam proses. TiRapid menyediakan perkhidmatan pemutaran CNC untuk aci, lengan dan komponen putaran lain, dengan pemesinan jitu, sokongan DFM dan keupayaan pemeriksaan kualiti.
Mengapakah Konsentrisiti Pemutaran CNC Mempengaruhi Prestasi Bahagian Kejituan?
Bagi komponen aci, konsentrisiti bukanlah keperluan dimensi yang terpencil. Ia berkait rapat dengan ketepatan putaran, kesesuaian pemasangan, prestasi galas dan jangka hayat komponen. Apabila sesuatu bahagian mengandungi berbilang diameter aci, lubang dalaman, bahagian berulir dan bahu kedudukan, hubungan antara paksi tengahnya boleh mempengaruhi prestasi akhir pemasangan secara langsung. Komponen berputar jitu yang digunakan dalam motor, kotak gear, peralatan automasi, sistem penghantaran automotif dan jentera jitu mesti mengekalkan putaran yang stabil. Ketidaksejajaran yang ketara antara bahagian aci yang berbeza boleh menghasilkan daya jejarian dan getaran tambahan, yang berpotensi menjejaskan kestabilan operasi keseluruhan sistem. Untuk putaran CNC jitu, kawalan konsentrisiti perlu dipertimbangkan sepanjang reka bentuk bahagian, pegangan kerja, urutan pemesinan dan pemeriksaan akhir dan bukannya hanya bergantung pada pemeriksaan akhir untuk mengenal pasti masalah.
Konsentrisiti Berkait rapat dengan Larian Radial
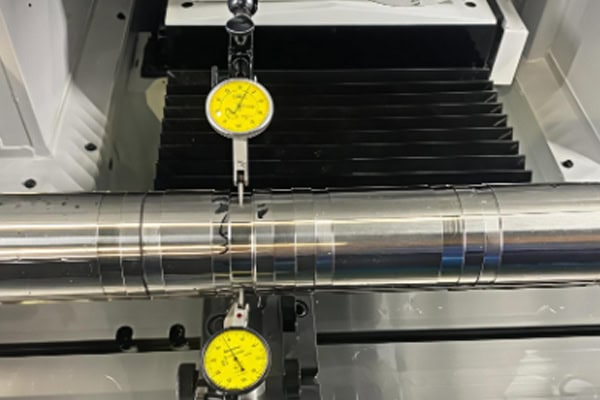
Lukisan kejuruteraan mungkin menyatakan konsentrisiti, larian bulat atau larian keseluruhan bergantung pada keperluan fungsian komponen. Bagi bahagian yang berputar, larian jejari memberikan petunjuk praktikal tentang berapa banyak permukaan yang dimesin menyimpang daripada paksi rujukan semasa putaran, manakala konsentrisiti menerangkan hubungan antara pusat ciri terkawal dan paksi datum. Semasa pengeluaran, pemesinan berbilang diameter aci dalam satu persediaan boleh mengurangkan ralat penempatan semula dan membantu mengekalkan hubungan antara ciri yang berbeza. Pembekal putaran CNC jitu boleh menggunakan penunjuk dail, blok-V, tolok khusus atau peralatan CMM untuk pemeriksaan bergantung pada keperluan lukisan dan geometri bahagian.
Komponen Aci Memerlukan Kawalan Konsentrisiti yang Berhati-hati
Komponen aci selalunya mengandungi beberapa zon pemesinan, termasuk tempat duduk galas, permukaan pengedap, bahu kedudukan, bahagian berulir dan hujung sambungan. Apabila kawasan ini mesti berputar bersama atau sepadan dengan komponen lain, mengawal setiap diameter individu tidak mencukupi untuk menjamin prestasi pemasangan. Contohnya, dua tempat duduk galas pada aci mungkin memenuhi toleransi dimensi mereka sambil masih mempunyai ketidaksejajaran paksi yang ketara di antara mereka. Selepas pemasangan, keadaan ini boleh menyebabkan peningkatan rintangan putaran, getaran atau haus pramatang. Untuk aci penghantaran jitu, aci sambungan robotik, aci peralatan automasi dan aci mekanikal jitu, datum kritikal dan kawasan sepadan harus ditakrifkan semasa peringkat reka bentuk dan dikekalkan secara konsisten sepanjang proses putaran CNC.
Apakah Faktor yang Mempengaruhi Konsentrisiti dalam Pemutaran CNC?
Konsentrisiti putaran CNC dipengaruhi oleh keadaan mesin, perkakas, ciri bahan kerja, pegangan kerja, parameter pemotongan dan perubahan haba. Variasi ketara dalam mana-mana faktor ini boleh meningkatkan sisihan paksi atau jejari dalam komponen aci ketepatan. Maklumat putaran TiRapid juga mengenal pasti ketepatan gelendong, ketegaran mesin, kaedah pengapit, keadaan perkakas dan perubahan suhu sebagai faktor penting yang mempengaruhi ketepatan putaran.
Ketepatan Spindle Menentukan Kestabilan Putaran
Spindle pelarik CNC memutarkan benda kerja semasa pemesinan, jadi ketepatan spindle secara langsung mempengaruhi keadaan pemotongan. Jika spindle mengalami larian berlebihan, haus galas atau degradasi ketepatan selepas operasi yang berpanjangan, laluan alat yang diprogramkan dengan tepat mungkin gagal menghasilkan konsentrisiti yang stabil. Pemutaran CNC yang tepat memerlukan pemeriksaan berkala terhadap keadaan spindle, ketepatan kedudukan turet dan geometri mesin, diikuti dengan penyelenggaraan dan penentukuran yang sesuai berdasarkan penggunaan mesin. Asas mesin yang stabil membantu mengurangkan hanyutan dimensi semasa pengeluaran kelompok dan meningkatkan kebolehulangan antara larian pengeluaran yang berbeza.
Pegangan Kerja Menentukan Kestabilan Datum
Pegangan kerja merupakan faktor kritikal yang mempengaruhi konsentrisiti putaran CNC. Chuck tiga rahang standard sesuai untuk banyak komponen putaran konvensional, tetapi aci bertingkat ketepatan, lengan dinding nipis dan aci panjang mungkin memerlukan kaedah pengapit yang lebih stabil. Panjang cengkaman yang tidak mencukupi, daya pengapit yang tidak sekata atau gerinda pada permukaan lokasi boleh menyebabkan kesipian bahan kerja. Bagi komponen aci panjang, sokongan stok ekor, penyangga stabil atau sokongan tambahan lain boleh mengurangkan getaran dan ubah bentuk semasa pemesinan. Panduan pemesinan ketepatan TiRapid juga menekankan kepentingan sokongan stok ekor, penyangga stabil dan pengurangan overhang semasa pemesinan komponen aci panjang.
Kehausan Alat Boleh Menyebabkan Ralat Dimensi dan Geometri
Oleh kerana alat pemotong digunakan dari semasa ke semasa, haus secara beransur-ansur mengubah keadaan pemotongan sebenar. Perubahan kecil semasa pemesinan kasar mungkin tidak menjejaskan fungsi serta-merta, tetapi semasa operasi kemasan, perubahan dalam jejari muncung alat, keadaan tepi pemotong atau kedudukan alat boleh menyebabkan sisihan diameter, perubahan kemasan permukaan dan variasi ketepatan geometri. Untuk pengeluaran putaran CNC kelompok, pengeluar boleh menetapkan prosedur pengurusan hayat alat, melakukan pemeriksaan artikel pertama, memantau dimensi kritikal semasa pengeluaran dan menggantikan atau mengimbangi alat sebelum mencapai had hausnya. Ini membantu mengurangkan masalah konsistensi merentasi kelompok pengeluaran yang besar.
Bagaimanakah Proses Pemutaran CNC Boleh Mengawal Konsentrisiti?
Mengawal konsentrisiti dalam putaran jitu memerlukan lebih daripada sekadar menggunakan mesin berketepatan tinggi. Proses pemesinan yang sesuai juga mesti menentukan datum lokasi, kaedah pegangan kerja, urutan pengasaran dan kemasan, dan titik pemeriksaan mengikut geometri bahagian. Lebih stabil proses pemesinan dan lebih sedikit perubahan datum yang terlibat, lebih mudah untuk mengekalkan hubungan sepusat antara ciri-ciri yang berbeza.
Kurangkan Pegangan Kerja Berulang
Apabila komponen mengandungi beberapa ciri yang mesti kekal sepusat, melengkapkan ciri-ciri kritikal dalam satu persediaan apabila mungkin dapat mengurangkan ralat penentuan kedudukan. Penahan kerja berulang kali memperkenalkan ralat penentuan lokasi baharu, dan setiap operasi penempatan semula boleh mengubah paksi bahan kerja. Bagi komponen aci, datum utama boleh dimesin terlebih dahulu dan kemudian digunakan untuk melengkapkan diameter, permukaan dan lubang kritikal yang lain. Pendekatan ini mengurangkan ralat penentuan kedudukan terkumpul dan meningkatkan konsistensi bahagian CNC yang diputar dengan tepat.
Tetapkan Urutan Kasar dan Kemasan yang Betul
Pemesinan kasar terutamanya membuang bahan berlebihan dengan cekap, manakala operasi kemasan menetapkan dimensi akhir dan ketepatan geometri. Jika dimensi akhir dihasilkan dalam satu operasi tanpa kawalan proses yang mencukupi, tekanan dalaman, haba pemotongan dan beban alat boleh menyebabkan perubahan dimensi. Proses yang sesuai biasanya meninggalkan elaun kemasan yang sesuai selepas proses kasar. Bahan kerja kemudiannya boleh mencapai keadaan yang lebih stabil sebelum diameter, lubang dan permukaan kritikal disiapkan. Untuk aci ketepatan, pemesinan berperingkat juga boleh digunakan mengikut ciri bahan untuk menjadikan proses kemasan akhir lebih stabil.
Optimumkan Sokongan untuk Komponen Aci Panjang
Aci yang panjang dan langsing mungkin kekurangan ketegaran yang mencukupi, menyebabkan lenturan atau getaran semasa pemotongan. Keadaan ini boleh menjejaskan ketepatan diameter, kebulatan dan konsentrisiti. Sokongan stok ekor, penyangga stabil atau sokongan tambahan lain boleh mengurangkan overhang berkesan dan mengehadkan ubah bentuk yang disebabkan oleh daya pemotongan. Untuk aci yang lebih panjang, jurutera juga harus mempertimbangkan kedudukan alat, arah pemesinan dan parameter pemotongan semasa perancangan proses. Semakin tinggi nisbah panjang kepada diameter, semakin penting untuk menilai sokongan dan kawalan getaran semasa peringkat sebut harga dan kejuruteraan.
Bagaimanakah Konsentrisiti Perlu Diperiksa dalam Pemutaran CNC Ketepatan?
Selepas pemesinan, kaedah pemeriksaan harus dipilih mengikut lukisan kejuruteraan dan keperluan fungsi komponen. Kaedah pemeriksaan biasa termasuk ujian penunjuk dail, pemeriksaan blok-V, tolok khusus dan mesin pengukur koordinat. Komponen mekanikal standard mungkin menggunakan kaedah pemeriksaan ekonomi mengikut keperluan toleransinya, manakala aci berketepatan tinggi, komponen perubatan, bahagian aeroangkasa dan komponen penghantaran kritikal mungkin memerlukan pemeriksaan dimensi dan geometri yang lebih komprehensif. Kaedah pemeriksaan harus sentiasa dikaitkan dengan datum lukisan dan keperluan fungsi supaya keputusan pengukuran mewakili prestasi komponen sebenar dengan tepat.
Penunjuk Dail Sesuai untuk Pemeriksaan Larian Radial Pantas
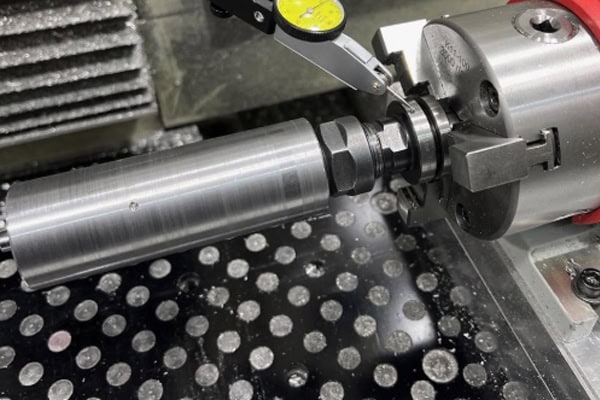
Penunjuk dail biasanya digunakan di lantai bengkel untuk memeriksa larian putaran. Selepas bahan kerja diletakkan dengan selamat, hujung penunjuk diletakkan pada permukaan yang diperiksa. Bahan kerja kemudiannya diputarkan secara perlahan-lahan sementara pergerakan penunjuk diperhatikan untuk menentukan keadaan larian. Kaedah ini mudah dan cekap untuk pemeriksaan artikel pertama, pemeriksaan dalam proses dan pengesahan pra-penghantaran yang cepat. Walau bagaimanapun, keputusan pengukuran boleh dipengaruhi oleh pegangan kerja, pemilihan datum dan kedudukan pemeriksaan. Untuk keperluan toleransi geometri yang ketat, peralatan pengukuran yang lebih tepat mungkin juga diperlukan.
CMM Sesuai untuk Pemeriksaan Geometri Kompleks
Mesin pengukur koordinat boleh mengukur pelbagai dimensi dan ciri geometri secara digital sambil mewujudkan sistem datum mengikut lukisan kejuruteraan. Untuk bahagian yang dipusing tepat dengan pelbagai diameter aci, lubang dalaman, permukaan dan ciri kedudukan yang kompleks, pemeriksaan CMM boleh memberikan data pengukuran yang lebih komprehensif. Dimensi kritikal, hubungan kedudukan, kebulatan dan ciri berkaitan konsentrisiti boleh disahkan dan laporan pemeriksaan boleh dijana. Pembekal pemesinan tepat boleh menyediakan pemeriksaan artikel pertama atau laporan kualiti mengikut keperluan pelanggan, membantu pasukan kejuruteraan dan perolehan mengesahkan bahawa bahagian tersebut memenuhi keperluan reka bentuk yang ditentukan.
Keperluan Pemeriksaan Harus Sepadan dengan Fungsi Bahagian
Bukan semua komponen aci memerlukan toleransi konsentrisiti yang sangat ketat. Jika sesuatu komponen tidak bergantung pada ketepatan putaran yang sangat tinggi, toleransi yang terlalu ketat boleh meningkatkan kos pemesinan, pemeriksaan dan penghantaran. Tempat duduk galas, permukaan pengedap dan kawasan putaran ketepatan mungkin memerlukan kawalan yang lebih ketat berdasarkan keadaan pemasangan sebenar. Lukisan kejuruteraan hendaklah mengenal pasti dimensi dan ciri geometri yang secara langsung mempengaruhi fungsi dengan jelas, membolehkan pembekal pemesinan menilai proses pembuatan dan sebut harga dengan tepat. Toleransi kritikal hendaklah diwujudkan mengikut keperluan aplikasi sebenar dan bukannya menggunakan toleransi yang sangat ketat secara seragam pada setiap ciri.
Bagaimana untuk memilih pengeluar putaran CNC jitu untuk komponen aci?
Bagi projek yang memerlukan konsentrisiti yang tinggi, kebolehulangan dan pengeluaran kelompok yang stabil, keupayaan kejuruteraan dan pengurusan kualiti pembekal adalah sama pentingnya dengan spesifikasi mesin. Apabila mendapatkan bahagian yang diputar CNC yang tepat, pasukan perolehan boleh menilai peralatan pemesinan, pengalaman proses, keupayaan pemeriksaan, sokongan DFM, pengesahan prototaip dan kapasiti pengeluaran. TiRapid menyediakan pemesinan CNC, sokongan DFM dan pemesinan tepat untuk bahan termasuk aloi aluminium, keluli tahan karat, aloi titanium, loyang, kuprum dan plastik kejuruteraan. Maklumat pemesinan CNC yang diterbitkan menunjukkan toleransi yang ditentukan boleh mencapai kira-kira ±0.005 mm dan kekasaran permukaan biasa boleh mencapai Ra 0.6, bergantung pada geometri bahagian, bahan dan keperluan lukisan.
Sahkan Keupayaan Pemesinan Aci Ketepatan
Sebelum membuat pesanan, berikan lukisan komponen kepada pembekal pemesinan CNC supaya pasukan kejuruteraan boleh menyemak diameter aci kritikal, lubang dalaman, konsentrisiti, larian keluar, ulir dan keperluan rawatan permukaan. Untuk aci panjang, lengan dinding nipis, aci berdiameter kecil atau aci bertingkat kompleks, pembekal juga harus mengesahkan julat pemesinan dan kaedah sokongan yang tersedia.
- Peralatan pemusing CNC jitu
- Keupayaan untuk diameter aci kritikal dan lubang dalaman
- Pengalaman dengan pemesinan aci panjang
- Konsentrisiti dan kawalan larian keluar
- Keupayaan pemeriksaan artikel pertama
- Sokongan untuk prototaip melalui kuantiti pengeluaran
Pengesahan teknikal yang jelas membolehkan pasukan perolehan menilai kebolehkilangan sebelum pengeluaran dan mengurangkan risiko perubahan proses selepas pengeluaran dimulakan.
Menyediakan Lukisan Kejuruteraan Lengkap dan Model CAD 3D
Sebut harga pusingan CNC jitu tidak seharusnya hanya bergantung pada model 3D asas. Lukisan kejuruteraan 2D harus menyatakan dengan jelas dimensi kritikal, bahan, kekasaran permukaan, toleransi, piawaian ulir dan keperluan geometri. Model CAD 3D membantu jurutera memahami geometri komponen yang lengkap. Menyediakan kedua-dua fail boleh meningkatkan kecekapan semakan DFM.
- LANGKAH atau model CAD 3D yang lain
- Lukisan kejuruteraan PDF atau DWG
- Gred bahan
- Toleransi dimensi kritikal
- Keperluan konsentrisiti atau larian keluar
- Kekasaran permukaan
- Keperluan rawatan permukaan
- Kuantiti pesanan
- Jadual penghantaran yang diperlukan
Lebih lengkap maklumat teknikal, lebih mudah bagi jurutera untuk menentukan proses pemesinan, konfigurasi perkakas, pelan pemeriksaan dan jadual pengeluaran, yang juga menyokong sebut harga putaran CNC yang lebih tepat.
Menghasilkan Prototaip Sebelum Beralih ke Pengeluaran Kelompok
Bagi komponen aci berketepatan tinggi, memasuki pengeluaran besar-besaran dengan segera boleh meningkatkan risiko pelarasan proses. Prototaip putaran CNC membolehkan pengeluar mengesahkan pemilihan bahan, pegangan kerja, perkakas, urutan pemesinan dan prosedur pemeriksaan sebelum kuantiti pengeluaran meningkat. Berdasarkan keputusan pemeriksaan prototaip, proses pemesinan kemudiannya boleh diselaraskan dan diseragamkan. Sebaik sahaja prototaip diluluskan, pembekal boleh beralih kepada pengeluaran kelompok dengan proses pembuatan yang lebih stabil, sekali gus mengurangkan kemungkinan sisihan dimensi merentasi kuantiti pengeluaran.
Bagi projek yang memerlukan aci, sesendal, penyambung dan komponen putaran lain yang jitu, pasukan perolehan boleh menyediakan lukisan kejuruteraan, model 3D, spesifikasi bahan, toleransi kritikal, keperluan konsentrisiti, kuantiti dan jadual penghantaran semasa peringkat sebut harga. TiRapid menyediakan sokongan putaran CNC dan DFM daripada pemesinan prototaip hingga pengeluaran pembuatan dan boleh menilai kebolehkilangan mengikut geometri dan keperluan khusus setiap komponen.
















