
Acuan acuan dan pengacuan suntikan mungkin kelihatan serupa kerana kedua-duanya menggunakan acuan untuk membentuk bahagian yang boleh diulang daripada bahan dalam keadaan boleh mengalir. Perbezaan utama ialah bahan: acuan acuan terutamanya menghasilkan komponen logam, manakala pengacuan suntikan konvensional digunakan untuk plastik. Perbezaan ini mempengaruhi kekuatan bahagian, berat, prestasi suhu, perkakasan, kos dan aplikasi yang sesuai.
Panduan ini menerangkan perbezaan utama antara acuan acuan acuan dan acuan suntikan, termasuk bahan, prestasi dimensi, kemasan permukaan, kelajuan pengeluaran, pelaburan perkakas dan kos bahagian. Ia juga menunjukkan di mana setiap proses paling sesuai dan bagaimana keperluan bahan, jumlah pengeluaran dan fungsi bahagian akhir boleh membimbing keputusan pembuatan yang betul.
Sekilas Pandang Die Casting vs Suntikan Acuan
Cara terpantas untuk memahami kedua-dua proses ini adalah dengan membandingkan apa yang dihasilkan dan di mana setiap satu berfungsi dengan terbaik. Kedua-duanya boleh menyokong pengeluaran berulang, tetapi logam dan plastik bertindak balas dengan sangat berbeza dalam produk sebenar.
| Faktor | Die Casting | Pembentukan Suntikan |
| Bahan Utama | Aloi aluminium, zink, magnesium | Termoplastik dan plastik kejuruteraan |
| Bahagian Akhir | Logam | Plastik |
| Kekakuan Struktur | Umumnya lebih tinggi | Sangat bergantung pada gred plastik |
| Bahagian Berat | Tinggi | Biasanya lebih rendah |
| Prestasi Haba | Secara umumnya lebih baik | Bergantung kepada bahan |
| Kelakuan Elektrik | Konduktif | Selalunya penebat elektrik |
| Pelaburan Perkakas | Tinggi | Tinggi |
| Volume Pengeluaran | Sederhana hingga tinggi | Sederhana hingga sangat tinggi |
| kemasan permukaan | Kemasan as-cast yang baik | Kemasan acuan yang baik |
| Pemesinan Sekunder | Biasa pada ciri-ciri kritikal | Biasanya kurang meluas |
| Sesuai Terbaik | Bahagian logam struktur dan fungsian | Bahagian plastik yang ringan dan serba boleh |
Kedua-dua proses ini secara automatiknya tidak lebih baik. Perumah plastik dan perumah aluminium mungkin mempunyai bentuk yang serupa, tetapi ia boleh memenuhi keperluan mekanikal, terma, elektrik dan komersial yang sangat berbeza.
Apakah Die Casting?
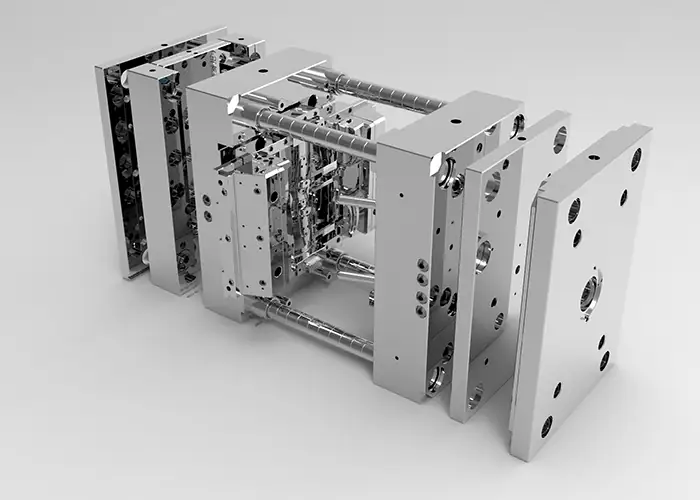
Tuangan acuan ialah proses pembuatan di mana logam cair dipaksa ke dalam acuan logam yang boleh diguna semula dan dibiarkan memejal kepada bentuk yang diperlukan. Aloi aluminium, zink dan magnesium adalah antara pilihan yang paling biasa kerana ia menggabungkan sifat mekanikal yang berguna dengan kebolehtuangan yang baik.
Proses ini amat berharga apabila sesuatu projek memerlukan pengeluaran komponen logam kompleks yang berulang. Ciri-ciri yang sebaliknya memerlukan beberapa operasi pemesinan atau pemasangan selalunya boleh dibentuk terus ke dalam tuangan, walaupun kawasan kritikal mungkin masih memerlukan pemesinan CNC selepas itu.
Kelebihan Utama Pemutus Die
Kelebihan utama acuan tuangan ialah ia menghasilkan komponen logam sebenar dengan kekuatan, kekakuan, rintangan suhu dan kestabilan dimensi yang berguna. Ini menjadikannya sesuai untuk perumah, pendakap, rangka struktur, komponen automotif dan bahagian lain yang mesti membawa beban mekanikal atau mengekalkan ketegaran.
Logam juga menyediakan fungsi yang tidak dapat dihasilkan semula oleh kebanyakan plastik dengan mudah. Perumah tuangan aluminium, sebagai contoh, boleh membantu menghilangkan haba, memberikan kekonduksian elektrik dan menyokong perisai EMI sambil tetap menawarkan struktur logam yang agak ringan.
Tuangan acuan juga boleh menghasilkan dinding nipis, rusuk, bos dan geometri luaran yang kompleks dalam satu bahagian. Apabila reka bentuk sesuai untuk tuangan, ini dapat mengurangkan jumlah penyingkiran dan pemasangan bahan yang diperlukan selepas bentuk asas terbentuk.
Had Utama Pemutus Die
Tuangan acuan memerlukan peralatan khusus, jadi pelaburan awal sukar untuk dijustifikasikan untuk kuantiti yang sangat kecil. Proses ini biasanya paling menjimatkan apabila reka bentuknya stabil dan bahagian yang mencukupi akan dihasilkan untuk mengagihkan kos peralatan merentasi keseluruhan proses pengeluaran.
Pilihan bahan juga lebih sempit berbanding dengan pengacuan suntikan plastik. Tuangan acuan terutamanya menggunakan aloi bukan ferus yang boleh dituang, dan komponen siap boleh mengandungi kecacatan berkaitan tuangan seperti keliangan jika proses atau geometri tidak dikawal dengan baik.
Untuk lubang toleransi ketat, permukaan pengedap, lokasi galas atau ciri berulir, tuangan mungkin masih memerlukan pemesinan sekunder sebelum ia sedia untuk dipasang.
Apakah Pengacuan Suntikan?
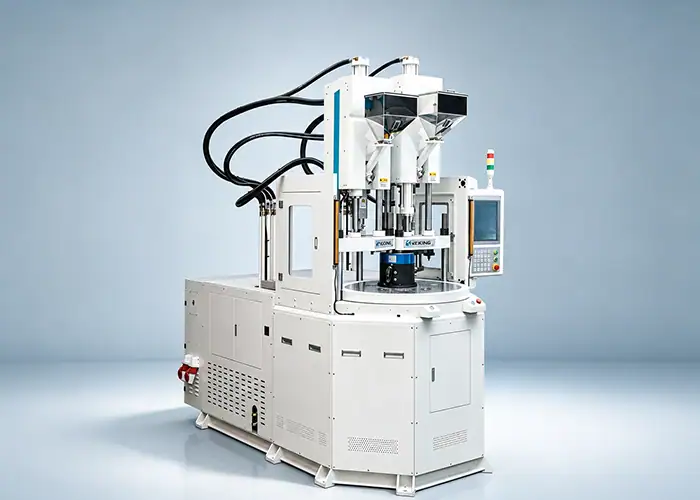
Pengacuan suntikan ialah proses yang digunakan untuk mengeluarkan bahagian plastik dengan memanaskan termoplastik sehingga ia boleh mengalir, mengisi rongga acuan dan membiarkan bahan tersebut sejuk ke dalam bentuk akhirnya. Bahan biasa termasuk ABS, polipropilena, polikarbonat, nilon, polietilena dan banyak lagi plastik kejuruteraan yang lain.
Seperti acuan acuan, pengacuan suntikan paling sesuai untuk mengulangi pengeluaran sebaik sahaja geometri produk dimuktamadkan. Kelebihan utamanya ialah pelbagai sifat yang boleh dicapai dengan memilih polimer, bahan tambahan, pengisi dan warna yang berbeza.
Kelebihan Utama Pengacuan Suntikan
Acuan suntikan plastik boleh menghasilkan bahagian ringan dengan bentuk yang kompleks dan penampilan yang konsisten. Komponen yang dibentuk boleh menggabungkan rusuk, bos, klip, padanan snap, tekstur dan ciri-ciri lain yang mungkin perlu dipasang secara berasingan.
Fleksibiliti bahan merupakan satu lagi kelebihan utama. Jurutera boleh memilih plastik untuk ketelusan, fleksibiliti, rintangan kimia, penebat elektrik, rintangan hentaman, geseran rendah atau rupa permukaan tertentu. Ini menjadikan pengacuan suntikan berguna merentasi pelbagai jenis produk.
Sebaik sahaja perkakasan diwujudkan, proses ini juga menjadi sangat cekap untuk pengeluaran berulang. Bagi produk dengan volum tinggi, kitaran yang agak pendek dan pembaziran bahan yang terhad boleh menyebabkan kos setiap bahagian yang menarik.
Had Utama Pengacuan Suntikan
Had terbesar ialah pelaburan acuan pendahuluan. Penggunaan alatan menjadi lebih menarik apabila kuantiti pengeluaran meningkat, tetapi ia mungkin sukar untuk dijustifikasikan apabila hanya prototaip atau sebilangan kecil bahagian diperlukan.
Plastik juga tidak dapat menggantikan logam dalam setiap aplikasi. Sesetengah produk memerlukan kekakuan yang lebih tinggi, keupayaan suhu yang lebih tinggi, kekonduksian terma atau sifat struktur khusus logam yang tidak dapat disediakan oleh termoplastik konvensional.
Perubahan reka bentuk juga menjadi lebih mahal sebaik sahaja acuan siap. Bagi projek yang masih berkembang pesat, pemesinan CNC atau proses perkakasan rendah lain mungkin memberikan lebih banyak fleksibiliti semasa pembangunan awal.
Perbezaan Utama Antara Die Casting Dan Suntikan Moulding
Perbezaan yang paling penting datang daripada sifat logam dan plastik dan bukannya daripada fakta bahawa kedua-dua proses menggunakan acuan. Pemilihan bahan mempengaruhi hampir setiap keputusan hiliran, daripada berat dan kekuatan sebahagian kepada kemasan dan kos.
Memahami perbezaan ini lebih awal dapat mengelakkan sesuatu projek daripada direka bentuk berdasarkan proses yang tidak sepadan dengan keperluan produk akhir.
Bahan
Tuangan acuan terutamanya dikaitkan dengan aloi aluminium, zink dan magnesium. Bahan-bahan ini dipilih apabila produk siap memerlukan kekuatan logam, ketegaran, rintangan suhu, kekonduksian atau struktur logam yang tahan lama.
Pengacuan suntikan menggunakan polimer seperti ABS, polipropilena, polikarbonat, nilon, POM dan banyak lagi termoplastik lain. Julat bahan yang luas membolehkan pereka bentuk mengutamakan sifat seperti berat rendah, ketelusan, rintangan hentaman, penebat elektrik, rintangan kimia atau fleksibiliti.
Pemilihan bahan selalunya menentukan proses pembuatan sebelum faktor lain dipertimbangkan. Jika komponen mestilah aluminium, pengacuan suntikan plastik konvensional bukanlah alternatif. Jika plastik penebat ringan sudah memenuhi keperluan produk, tuangan acuan boleh menambah berat dan kos tanpa memberikan nilai yang berguna.
Pengacuan suntikan logam juga tidak boleh dikelirukan dengan pengacuan suntikan plastik konvensional. MIM menggunakan serbuk logam yang dicampur dengan pengikat dan memerlukan operasi penyahikat dan pensinteran tambahan, menjadikannya proses pembuatan yang berasingan.
Kekuatan, Berat Dan Prestasi Fungsian
Logam tuangan acuan secara amnya memberikan kekakuan dan ketegaran struktur yang lebih tinggi berbanding plastik acuan yang tidak bertetulang. Oleh itu, ia menarik untuk selongsong galas beban, struktur mekanikal, peralatan penghasil haba dan komponen yang memerlukan badan logam yang tahan lama.
Plastik yang dibentuk dengan suntikan mempunyai kelebihan berat yang besar. Ketumpatannya yang lebih rendah dapat mengurangkan jisim keseluruhan sesuatu produk, yang berguna dalam peralatan pegang tangan, kenderaan, elektronik mudah alih dan produk pengguna.
Fungsi boleh menjadi lebih penting daripada kekuatan mudah. Logam boleh menyediakan pemindahan haba dan perisai elektromagnet, manakala plastik boleh menyediakan penebat elektrik dan rintangan kakisan tanpa memerlukan salutan pelindung yang berasingan. Oleh itu, pilihan yang tepat bergantung pada apa yang perlu dilakukan oleh komponen dan bukannya bahan mana yang mempunyai nilai kekuatan tertinggi.
Ketepatan dan Kestabilan Dimensi
Kedua-dua proses boleh menghasilkan bahagian pengeluaran yang boleh diulang, tetapi keupayaan dimensi bergantung pada bahan, geometri, saiz bahagian, perkakasan dan keperluan ciri kritikal.
Bahagian tuangan acuan boleh mencapai ketekalan dimensi yang baik, terutamanya untuk geometri struktur yang stabil. Walau bagaimanapun, lubang ketepatan, permukaan yang sepadan, ulir, kawasan pengedap dan ciri kritikal lain sering dimesin selepas tuangan apabila kawalan yang lebih ketat diperlukan.
Bahagian yang dibentuk dengan suntikan juga boleh memberikan kebolehulangan yang baik, tetapi plastik mengecut dan bertindak balas terhadap suhu secara berbeza daripada logam. Oleh itu, gred bahan, ketebalan dinding, suhu persekitaran dan geometri boleh mempengaruhi dimensi akhir.
Atas sebab ini, adalah lebih tepat untuk menilai keperluan toleransi bahagian tertentu daripada mendakwa bahawa satu proses sentiasa lebih tepat daripada yang lain.
Berat dan Saiz Bahagian
Pengacuan suntikan mempunyai kelebihan yang jelas apabila pengurangan berat menjadi keutamaan. Komponen plastik boleh menggantikan bahagian logam yang lebih berat dalam produk di mana beban, suhu dan persekitaran yang diperlukan membenarkannya.
Tuangan acuan menjadi lebih menarik apabila reka bentuk memerlukan kekakuan dan ketegaran logam. Dalam sesetengah kes, dinding logam yang lebih nipis boleh memberikan kelakuan struktur yang diperlukan untuk produk walaupun bahan itu sendiri mempunyai ketumpatan yang lebih tinggi.
Oleh itu, keputusan kejuruteraan adalah keseimbangan antara pengurangan berat dan prestasi struktur, dan bukannya sekadar memilih bahan yang paling ringan.
Kemasan Permukaan dan Rupa
Bahagian acuan acuan boleh meninggalkan acuan dengan permukaan logam yang agak licin dan kemudiannya boleh menerima kemasan tambahan apabila diperlukan. Tuangan aluminium, sebagai contoh, boleh dimesin, dicat, disalut serbuk, disadur atau dirawat dengan proses penukaran atau anodik yang sesuai bergantung pada aloi dan aplikasi.
Plastik yang diacukan suntikan boleh mencapai penampilan yang berbeza terus dari acuan. Warna selalunya boleh digabungkan ke dalam bahan, manakala permukaan acuan yang digilap atau bertekstur boleh menghasilkan kemasan berkilat, matte atau bercorak.
Bahagian plastik juga boleh dicat, dicetak atau disalut selepas pengacuan. Oleh itu, pengacuan suntikan menawarkan fleksibiliti yang sangat kuat apabila rupa produk, warna, penjenamaan atau tekstur permukaan adalah penting.
Kos Die Casting Vs Suntikan Acuan
Kos merupakan salah satu sebab paling biasa jurutera membandingkan proses ini, tetapi tiada jawapan universal yang mana lebih murah. Hasilnya bergantung pada perkakas, bahan, geometri bahagian, jumlah pengeluaran dan jumlah kemasan atau pemesinan yang diperlukan selepasnya.
Kos bahan mentah yang lebih rendah tidak secara automatik bermakna kos bahagian siap yang lebih rendah, dan acuan yang lebih mahal masih boleh menjimatkan apabila ia digunakan untuk pengeluaran yang cukup besar.
Kos Perkakas
Kedua-dua acuan acuan dan pengacuan suntikan memerlukan peralatan khusus, yang menghasilkan pelaburan pendahuluan yang ketara berbanding pemesinan CNC atau proses tanpa alat yang lain.
Acuan tuangan mesti beroperasi dengan logam cair dan menahan kitaran terma dan mekanikal yang mencabar. Akibatnya, perkakas boleh menjadi mahal untuk dikeluarkan dan diselenggara dalam program pengeluaran yang panjang.
Acuan suntikan juga berbeza-beza dari segi kos. Acuan rongga tunggal yang mudah sangat berbeza daripada alat pengeluaran berbilang rongga dengan pergerakan, sisipan atau permukaan kosmetik yang kompleks.
Persoalan praktikalnya bukanlah sama ada perkakas itu mahal, tetapi sama ada jumlah pengeluaran yang dijangkakan boleh mewajarkan pelaburan tersebut.
Kos Bahan dan Bahagian
Komponen plastik selalunya mendapat manfaat daripada ketumpatan yang lebih rendah dan, bergantung pada resin, kos bahan mentah yang lebih rendah. Ini boleh menjadikan pengacuan suntikan sangat menjimatkan untuk produk ringan bervolum tinggi.
Komponen tuangan acuan menggunakan logam dan mungkin juga memerlukan pemangkasan, pemesinan, rawatan permukaan atau kerja sampingan yang lain. Oleh itu, kos pengeluaran individu mereka boleh menjadi lebih tinggi.
Walau bagaimanapun, kos harus sentiasa dipertimbangkan berbanding fungsi. Jika produk memerlukan kekuatan logam, pelesapan haba, kekakuan atau pelindung, menggantikannya dengan plastik semata-mata untuk mengurangkan harga sekeping boleh menyebabkan komponen tidak lagi memenuhi keperluan kejuruteraan.
Jumlah Pengeluaran Dan Kos Setiap Bahagian
Kedua-dua proses menjadi lebih menarik dari segi ekonomi apabila jumlah pengeluaran meningkat kerana pelaburan perkakasan awal diagihkan merentasi lebih banyak komponen.
Pada isipadu yang rendah, acuan mungkin mewakili sebahagian besar daripada kos projek. Pada isipadu yang lebih tinggi, sumbangannya kepada setiap bahagian individu menjadi semakin kecil.
Ini bermakna permintaan tahunan dan jangka hayat produk yang dijangkakan harus dipertimbangkan bersama. Alat pengeluaran yang mahal mungkin masuk akal untuk puluhan ribu bahagian tetapi sukar untuk dijustifikasikan untuk beberapa ratus keping.
Kelajuan Pengeluaran Die Casting Vs Suntikan Acuan
Kedua-dua proses direka bentuk untuk pengeluaran berulang dan boleh mengeluarkan komponen dengan cekap sebaik sahaja keadaan perkakas dan proses ditetapkan. Kadar pengeluaran sebenar bergantung pada bahagian dan bukannya nama proses sahaja.
Tingkah laku bahan, saiz komponen, geometri, keperluan penyejukan, operasi sekunder dan pemeriksaan semuanya boleh mempengaruhi jumlah masa pembuatan.
Manakah Lebih Baik Untuk Pengeluaran Bervolum Tinggi?
Kedua-dua proses ini boleh menjadi sangat baik untuk pembuatan volum tinggi apabila dipadankan dengan produk yang betul.
Bagi komponen logam, acuan acuan boleh menghasilkan bentuk kompleks berulang kali dengan jauh lebih cekap berbanding pemesinan keseluruhan bahagian daripada logam pepejal dalam banyak aplikasi. Bagi produk plastik yang sesuai, pengacuan suntikan boleh mencapai pengeluaran berulang yang sangat cekap dengan pembaziran bahan yang rendah.
Oleh itu, persoalan yang lebih baik bukanlah sekadar proses mana yang lebih pantas. Ia adalah proses mana yang boleh menghasilkan bahan, geometri dan prestasi yang diperlukan pada jumlah pengeluaran sasaran dengan kos keseluruhan yang paling praktikal.
Kelebihan Dan Keterbatasan Sepintas Lalu
Pada ketika ini, perbezaannya dapat diringkaskan dengan cara yang lebih mudah. Tuangan acuan terutamanya bernilai apabila produk memerlukan prestasi logam, manakala pengacuan suntikan paling kuat apabila berat badan yang rendah dan fleksibiliti polimer memberikan kelebihan praktikal.
| Faktor | Die Casting | Pembentukan Suntikan |
| Kelebihan Utama | Bahagian logam yang kuat dan tegar | Bahagian plastik yang ringan dan serba boleh |
| Julat Bahan | Aloi bukan ferus yang boleh dituang terutamanya | Pemilihan termoplastik yang luas |
| Berat | Tinggi | Rendah |
| Prestasi Haba | Secara umumnya lebih baik | Bergantung pada gred plastik |
| Kelakuan Elektrik | Konduktif | Selalunya penebat |
| Kakisan | Bergantung pada aloi dan kemasan | Tidak berkarat seperti logam |
| Tooling | Pelaburan permulaan yang tinggi | Pelaburan permulaan yang tinggi |
| Perubahan Reka Bentuk Selepas Peralatan | Mahal | Mahal |
| Pemesinan Sekunder | Sering diperlukan untuk ciri-ciri kritikal | Biasanya lebih terhad |
| Pengeluaran Volume Tinggi | Cemerlang | Cemerlang |
Jadual tersebut harus digunakan sebagai titik permulaan dan bukannya peraturan mutlak. Plastik gred kejuruteraan dan aloi khusus boleh mengubah sebahagian daripada perbandingan ini dengan ketara.
Aplikasi Die Casting Dan Suntikan Moulding
Industri yang sama sering menggunakan kedua-dua proses kerana komponen yang berbeza di dalam satu produk mungkin memerlukan sifat bahan yang sama sekali berbeza. Kerangka logam dan penutup plastik boleh wujud bersama dalam pemasangan yang sama atas sebab kejuruteraan yang sangat baik.
Oleh itu, melihat aplikasi mengikut fungsi memberikan lebih banyak nilai daripada sekadar menugaskan satu proses kepada seluruh industri.
Automotif
Pembuatan automotif menggunakan tuangan acuan untuk perumah, komponen struktur, pendakap, bahagian berkaitan drivetrain dan aplikasi lain yang mana kekuatan logam atau pengurusan haba adalah penting.
Acuan suntikan digunakan secara meluas untuk komponen dalaman, penutup, penyambung, klip, papan pemuka, perumah elektrik dan bahagian lain di mana berat yang lebih rendah dan fleksibiliti reka bentuk memberikan kelebihan.
Reka bentuk kenderaan moden kerap menggabungkan kedua-dua pendekatan. Keputusan bergantung pada fungsi setiap komponen dan bukannya industri itu sendiri.
Peralatan Perindustrian
Jentera industri sering menggunakan perumah, kurungan, sokongan dan penutup logam tuangan acuan yang memerlukan ketegaran atau ketahanan.
Plastik yang dibentuk dengan suntikan adalah perkara biasa dalam penutup pelindung, pemegang, perumah kawalan, tombol, komponen elektrik dan bahagian lain yang tidak memerlukan struktur logam.
Dalam banyak pemasangan, komponen acuan dan acuan berfungsi bersama, membolehkan logam membawa beban struktur manakala plastik mengurangkan berat dan memudahkan ciri pelindung atau ergonomik.
Perubatan
Produk perubatan boleh merangkumi komponen logam dan plastik, tetapi pemilihan bahan mestilah berdasarkan keperluan peranti yang tepat.
Perumah logam dan komponen struktur boleh dipilih di mana ketegaran, ketahanan atau kestabilan dimensi adalah penting. Plastik acuan suntikan digunakan secara meluas untuk perumah, komponen pakai buang, bahagian lutsinar dan produk perubatan lain di mana polimer yang diluluskan yang sesuai memenuhi keperluan fungsian dan kawal selia.
Kedua-dua proses ini tidak boleh dipilih semata-mata kerana produk tersebut adalah "perubatan". Gred bahan, pensterilan, tujuan penggunaan dan keperluan kawal selia mesti dinilai secara berasingan.
Sektor Elektronik
Elektronik adalah contoh yang baik di mana perbezaan fungsian antara logam dan plastik menjadi jelas.
Perumah acuan acuan boleh memberikan ketegaran struktur, pelesapan haba dan perisai elektromagnet. Perumah acuan suntikan boleh mengurangkan berat, menyediakan penebat elektrik, menggabungkan warna dan tekstur dan membentuk ciri-ciri terperinci secara ekonomi.
Pilihan terakhir selalunya bergantung pada pengurusan haba, perisai, keselamatan elektrik, rupa dan berat produk.
Produk Pengguna
Acuan suntikan digunakan secara meluas untuk produk pengguna kerana plastik menawarkan berat yang rendah, fleksibiliti warna, geometri yang kompleks dan pengeluaran volum tinggi yang cekap.
Tuangan acuan lebih sesuai apabila produk pengguna mendapat manfaat daripada struktur logam, ketahanan yang lebih baik, pemindahan haba atau rupa dan rasa logam yang premium.
Satu produk siap mungkin mengandungi kedua-dua jenis komponen, dengan setiap proses hanya digunakan apabila sifatnya mencipta nilai sebenar.
Bolehkah Bahagian yang Sama Menggunakan Mana-mana Proses?
Dalam sesetengah kes, konsep bahagian boleh dihasilkan sama ada dalam logam atau plastik, tetapi mengubah proses pembuatan biasanya memerlukan lebih daripada sekadar menggantikan satu bahan dengan bahan lain.
Logam dan plastik bertindak balas secara berbeza terhadap beban, haba, ketebalan dinding, daya pemasangan dan keadaan persekitaran. Akibatnya, geometri yang dioptimumkan untuk plastik acuan suntikan mungkin tidak sesuai untuk aluminium tuangan acuan, dan komponen logam tuangan acuan mungkin memerlukan reka bentuk semula yang besar sebelum ia boleh ditukar kepada plastik.
Contohnya, perumah plastik mungkin bergantung pada rusuk untuk menghasilkan kekakuan sambil memastikan dinding ringan. Versi logam mungkin mencapai kekakuan yang mencukupi dengan struktur dinding yang berbeza. Begitu juga, pengganti plastik untuk bahagian logam mungkin memerlukan bahagian yang lebih tebal atau tetulang tambahan untuk mencapai kekakuan yang boleh diterima.
Oleh itu, perubahan proses harus dianggap sebagai keputusan reka bentuk semula dan bukannya penggantian bahan yang mudah.
Cara Memilih Antara Die Casting Dan Suntikan Moulding
Keputusan pembuatan yang baik bermula dengan keperluan produk, bukan dengan keutamaan untuk satu proses. Bahan, prestasi mekanikal, persekitaran, isipadu dan jumlah kos harus dinilai bersama.
Dalam banyak kes, menjawab satu atau dua soalan kejuruteraan asas akan menyempitkan pilihan dengan cepat.
Mulakan Dengan Keperluan Bahan
Persoalan pertama ialah sama ada komponen itu sebenarnya perlu diperbuat daripada logam.
Jika bahagian tersebut memerlukan kekakuan yang tinggi, pelesapan haba, ketahanan logam, perisai EMI atau sifat lain yang bergantung pada logam, tuangan acuan mungkin merupakan kaedah pengeluaran yang lebih sesuai.
Jika plastik kejuruteraan sudah memberikan kekuatan dan prestasi alam sekitar yang mencukupi, pengacuan suntikan boleh mengurangkan berat badan dan menawarkan fleksibiliti yang lebih besar dalam warna, penebat, ketelusan dan ciri-ciri bahan lain.
Bermula dengan bahan menghalang pasukan daripada membandingkan ekonomi pengeluaran antara dua proses yang mungkin tidak menghasilkan bahagian berfungsi yang setara.
Pertimbangkan Kekuatan, Berat dan Persekitaran
Persekitaran operasi harus dipertimbangkan bersama keperluan mekanikal.
Selongsong yang terdedah kepada haba, getaran, beban mekanikal atau keperluan perisai elektrik mungkin mengutamakan logam. Produk mudah alih yang mengutamakan berat badan rendah, penebat elektrik, rintangan kakisan atau fleksibiliti kosmetik mungkin mengutamakan plastik.
Pendedahan bahan kimia dan keadaan luar juga penting. Sesetengah plastik berfungsi dengan baik dalam persekitaran menghakis, manakala sesetengah bahagian logam mungkin memerlukan perlindungan permukaan tambahan.
Bandingkan Kos Peralatan dan Jumlah Pengeluaran
Kedua-dua proses ini paling masuk akal dari segi ekonomi apabila reka bentuknya stabil.
Jika produk masih kerap berubah, pelaburan dalam perkakasan pengeluaran boleh menyebabkan semakan yang mahal. Pembuatan prototaip atau pemesinan CNC mungkin memberikan lebih banyak fleksibiliti sementara geometri dan pemasangan masih dalam proses pengesahan.
Sebaik sahaja reka bentuk matang, kos perkakas harus dibandingkan dengan jumlah tahunan yang dijangkakan, jangka hayat produk yang dijangkakan, kos unit dan operasi sekunder. Ini memberikan perbandingan yang lebih realistik daripada melihat harga acuan sahaja.
Pertimbangkan Pemesinan dan Kemasan Sekunder
Tuangan acuan boleh menghasilkan komponen logam berbentuk hampir bersih, tetapi ciri-ciri kritikal mungkin masih memerlukan pemesinan CNC. Lubang ketepatan, lubang berulir, permukaan pengedap, permukaan datum dan ciri pemadanan ketat adalah contoh biasa.
Acuan suntikan selalunya boleh menghasilkan geometri akhir yang lebih lengkap terus daripada alat tersebut, walaupun percetakan, salutan, pemasangan atau kemasan lain mungkin masih diperlukan.
Oleh itu, perbandingan pembuatan yang realistik harus melihat komponen siap, bukan hanya kos operasi pengacuan atau penuangan awal.
Di Manakah Sesuainya Pemesinan CNC?
Pemesinan CNC memainkan peranan yang berguna sebelum, selepas, atau malah sebagai ganti kedua-dua proses ini. Kelebihan utamanya ialah fleksibiliti kerana ia tidak memerlukan peralatan pengeluaran khusus.
Semasa pembangunan produk, pemesinan CNC boleh menghasilkan prototaip logam atau kejuruteraan-plastik supaya jurutera boleh menyemak geometri, kesesuaian, pemasangan dan fungsi asas sebelum membuat keputusan untuk menggunakan acuan atau acuan. Ini amat berguna apabila dimensi atau butiran produk masih berubah.
Bagi komponen acuan acuan, pemesinan CNC juga biasa digunakan selepas tuangan untuk menyelesaikan ciri-ciri kritikal yang memerlukan kawalan dimensi yang lebih besar daripada yang boleh disediakan oleh tuangan sahaja. Lubang, benang, permukaan padanan, permukaan pengedap dan antara muka ketepatan adalah contoh biasa.
Untuk pengeluaran isipadu rendah, pemesinan CNC mungkin kekal sebagai kaedah pembuatan yang lebih praktikal apabila kos perkakas tuangan acuan atau pengacuan suntikan khusus masih belum dapat dijustifikasikan.
Soalan Lazim
Apakah Kecacatan Biasa Yang Boleh Berlaku Dalam Die Casting?
Kecacatan tuangan acuan yang biasa termasuk keliangan, penutupan sejuk, salah urus, kilat, retakan permukaan dan herotan dimensi. Kejadiannya bergantung pada aloi, geometri bahagian, keadaan acuan dan proses tuangan. Kawasan kritikal mungkin memerlukan pemeriksaan tambahan atau pemesinan CNC untuk memenuhi keperluan dimensi dan fungsi akhir.
Adakah CNC Lebih Baik Daripada Casting?
Kedua-dua proses ini sentiasa lebih baik. Pemesinan CNC biasanya lebih sesuai untuk prototaip, bahagian isipadu rendah, toleransi yang ketat dan reka bentuk yang mungkin masih berubah. Tuangan menjadi lebih menjimatkan untuk pengeluaran bahagian logam berulang dalam isipadu yang lebih tinggi. Banyak komponen tuangan acuan juga menggunakan pemesinan CNC selepas itu untuk lubang ketepatan, ulir, permukaan pengedap dan ciri pemadanan.
Mengapa Aluminium Digunakan Dalam Die Casting?
Aluminium digunakan secara meluas dalam tuangan acuan kerana ia menawarkan keseimbangan yang baik antara berat badan yang rendah, kekuatan, rintangan kakisan, kekonduksian terma dan kestabilan dimensi. Ia juga boleh membentuk bentuk kompleks dengan cekap, menjadikan tuangan acuan aluminium sesuai untuk komponen automotif, elektronik, peralatan perindustrian dan perumahan.
Kesimpulan
Kedua-dua kaedah pengeluaran yang cekap adalah tuangan acuan dan pengacuan suntikan, tetapi perbezaan yang paling penting ialah bahan yang direka bentuk untuk diproses. Tuangan acuan lebih sesuai untuk komponen yang memerlukan kekuatan logam, kekakuan, prestasi haba atau kestabilan struktur, manakala pengacuan suntikan sesuai untuk bahagian plastik ringan dengan pilihan bahan dan rupa yang luas. Pilihan yang tepat bergantung pada fungsi, bahan, pelaburan perkakas, jumlah pengeluaran dan jumlah kos bahagian siap.
Di TiRapid , kami menyediakan pemesinan CNC jitu dan pembuatan prototaip untuk bahagian logam dan plastik kejuruteraan, berserta pemesinan sekunder untuk komponen yang memerlukan kawalan dimensi yang lebih ketat. Sokongan pembuatan kami membantu menilai geometri, bahan, ciri kritikal dan keperluan pengeluaran sebelum beralih daripada prototaip kepada pengeluaran berulang.















