
CNC-ээр эргүүлсэн эд ангийн гадаргуу дээр харлах, цэнхэр өнгө алдах, шарлах эсвэл бусад хэвийн бус өнгөний өөрчлөлтүүд нь машин механизмын үйлдвэрлэлд, ялангуяа зэвэрдэггүй ган, хайлшин ган, нүүрстөрөгчийн ган болон зарим өндөр бат бэхтэй металл материалыг боловсруулах үед түгээмэл тохиолддог асуудал юм. Гадаргуугийн харлалт нь ихэвчлэн хэт их зүсэх температур, багажны элэгдэл, хөргөлтийн шингэний хангалтгүй хангамж, зохисгүй зүсэх параметр, чипсийн муу нүүлгэн шилжүүлэлт, эсвэл машин механизмын чичиргээтэй холбоотой байдаг. Зүсэх хэрэгсэл нь металлыг өндөр хурдаар боловсруулах үед зүсэх бүсэд их хэмжээний дулаан ялгардаг. Хэрэв энэ дулааныг үр дүнтэй шилжүүлж, арилгах боломжгүй бол ажлын хэсгийн гадаргуу дээр исэлдэлт, өнгө өөрчлөгдөх эсвэл орон нутгийн шаталт үүсч болно. Өнгөний бага зэргийн өөрчлөлт нь эд ангийн гүйцэтгэлд шууд нөлөөлөхгүй байж болох ч хэрэв харлалт нь гадаргуугийн барзгаржилт, түлэгдэлтийн тэмдэг, хэмжээст өөрчлөлт эсвэл хэвийн бус материалын хатуулаг дагалдвал үйлдвэрлэлийг зогсоож, машин механизмын процессыг шалгах шаардлагатай. Нарийвчлалтай босоо ам, гидравлик эд анги, автомашины эд анги, автоматжуулалтын тоног төхөөрөмжийн эд анги, өндөр нарийвчлалтай холбогчдын хувьд гадаргуугийн чанар нь угсралтын гүйцэтгэл, битүүмжлэл, элэгдэлд тэсвэртэй байдал, үйл ажиллагааны тогтвортой байдалтай нягт холбоотой байдаг. CNC эргүүлэх гадаргуугийн харлалтыг шийдвэрлэх нь зөвхөн машин механизмын дараах цэвэрлэгээнд тулгуурлах ёсгүй. Зүсэх температурыг бууруулж, тогтвортой зүсэх нөхцлийг хадгалахын тулд багажны нөхцөл байдал, зүсэх параметрүүд, хөргөлт, үртэс зайлуулах, ажлын байрны бариул, машины нөхцөл байдлыг бүгдийг нь шалгаж, оновчтой болгох шаардлагатай.
CNC эргэлтийн үед гадаргуугийн харлалтын нийтлэг шалтгаанууд
CNC эргэлтийн үед хар толбо гарч ирэх нь ихэвчлэн зүсэх бүс эсвэл ажлын хэсгийн гадаргуу дээр хэт их дулаан хуримтлагдахтай холбоотой байдаг. Зүсэх хэрэгсэл нь ажлын хэсэгт хүрэхэд зүсэх хүч болон үрэлт үүсдэг. Материал нь хатуу, зүсэх ачаалал их байх тусам ихэвчлэн илүү их дулаан ялгардаг. Хэрэв машины хөргөлтийн систем энэ дулааныг үр дүнтэй арилгаж чадахгүй эсвэл зүсэх хэрэгсэл нь маш их элэгдсэн бол зүсэх бүс хэт өндөр температурт хүрч, хар, цэнхэр эсвэл шар өнгө хувиргаж болзошгүй. Зарим металл материалууд өндөр температурын нөхцөлд исэлдсэн давхарга үүсгэж болох бол урт чипс нь ажлын хэсэгт байнга үрэгдэх нь орон нутгийн харлалтыг үүсгэж болзошгүй. Багажны геометр, голын хурд, тэжээлийн хурд, зүсэх гүн, ажлын барьцалдалтын хатуулаг, хөргөлтийн шингэний концентраци нь эцсийн гадаргуугийн нөхцөлд нөлөөлж болзошгүй тул алдааг олж засварлах нь бодит боловсруулалтын процесс дээр үндэслэсэн байх ёстой.
Хэт их зүсэх температур нь гадаргуугийн өнгө алдалт үүсгэдэг
Хэт их зүсэх температур нь CNC эргэлтийн үед гадаргуугийн харлалт үүсэх гол шалтгаануудын нэг юм. Эргүүлийн хурд хэт өндөр байх үед багаж болон ажлын хэсгийн хоорондох харьцангуй хурд нэмэгдэж, тодорхой хугацаанд илүү их дулаан үүсч болно. Хэрэв их хэмжээний зүсэх гүн болон өндөр тэжээлийн хурдыг нэгэн зэрэг ашиглавал багажны зүсэх ачаалал улам нэмэгдэнэ. Харьцангуй бага дулаан дамжуулалттай зэвэрдэггүй ган болон зарим хайлшин гангийн хувьд зүсэх дулаан нь багажны үзүүр болон ажлын хэсгийн гадаргуугийн эргэн тойронд хуримтлагдах магадлал өндөр бөгөөд энэ нь орон нутгийн температурыг хурдан өсгөхөд хүргэдэг.
- Эргүүлийн хурд хэт өндөр тохируулагдсан байна
- Зүсэх гүн хэт их байна
- Тэжээлийн ачаалал хэт өндөр байна
- Багаж хэрэгсэл ба ажлын хэсгийн хоорондох үрэлт нэмэгддэг
- Ажлын хэсгийн гадаргуугийн температур үргэлжлэн нэмэгдэж байна
- Хөргөлт нь дулааныг хангалттай хурдан арилгаж чадахгүй
- Зүсэлтийн бүсэд орон нутгийн өндөр температур үүсдэг
Илэрхий хар эсвэл цэнхэр өнгөний өөрчлөлт гарсан тохиолдолд зүсэх хурдыг материал болон багаж хэрэгслийн шаардлагын дагуу зохих ёсоор бууруулж болох бөгөөд тэжээлийн хурд болон зүсэх гүнийг мөн тохируулж болно. Зорилго нь зүгээр л боловсруулах хурдыг хэт бууруулахын оронд тогтвортой зүсэх нөхцлийг сэргээх явдал юм.
Багажны элэгдэл нь хэвийн бус үрэлт үүсгэдэг
Багажны элэгдэл нь аажмаар зүсэлтийн ирмэгийг хурц болгодоггүй. Зүсэлтийн ирмэгийн хэвийн хяргах үйлдэл нь шахалт болон үрэлтээс улам бүр нөлөөлдөг. Элэгдэл нэмэгдэхийн хэрээр багаж нь материалыг зайлуулахын тулд илүү их зүсэх хүч шаарддаг бол зүсэлтийн температур мөн нэмэгддэг. Энэ нь ажлын хэсэгт хар толбо, түлэгдэлтийн толбо эсвэл хэвийн бус гадаргуугийн барзгаржилт үүсгэж болзошгүй.
- Хажуугийн мэдэгдэхүйц элэгдэл
- Зүсэлтийн ирмэг дээрх жижиг хагарал эсвэл хугарал
- Оруулах хэсэгт хэвийн бус ховилууд үүссэн
- Зүсэлтийн ирмэг дээр баригдсан ирмэг
- Дууг таслахад мэдэгдэхүйц өөрчлөлтүүд гарч байна
- Гадаргуугийн чанар аажмаар муудах
- Хэмжээст хэлбэлзэл нэмэгдэх
Хэрэв үйлдвэрлэлийн эхэнд ажлын хэсгийн гадаргуу хэвийн байсан ч тасралтгүй боловсруулалтын дараа аажмаар хар өнгөтэй болвол багажны ашиглалтын хугацаа хангалтгүй байгааг болзошгүй шалтгаан гэж үзэх хэрэгтэй. Үйлдвэрлэгчид багажны хэт их хэрэглээнээс урьдчилан сэргийлэхийн тулд боловсруулалтын тоо хэмжээ, зүсэх хугацаа, бодит элэгдлийн нөхцөлд үндэслэн багажны солих стандартыг тогтоож болно.
Хөргөлт ба тосолгооны хангалтгүй байдал
Хөргөлтийн шингэн нь CNC эргэлтийн үед хөргөх, тослох, үрэлт арилгах функцийг гүйцэтгэдэг. Хэрэв хөргөлтийн шингэний урсгал хангалтгүй, цоргоны чиглэл буруу, шахуургын даралт бага, эсвэл шүүх систем бөглөрсөн бол зүсэх дулааныг үр дүнтэй арилгах боломжгүй бөгөөд энэ нь гадаргуугийн өнгө өөрчлөгдөх магадлалыг нэмэгдүүлдэг. Хөргөлт нь тасралтгүй цуврал үйлдвэрлэл, өндөр хурдтай эргэлт, зүсэхэд хэцүү материалыг боловсруулах үед онцгой чухал болдог.
- Хөргөлтийн шингэний урсгал хангалтгүй
- Цорго нь зүсэх бүсээс хэт хол байрладаг
- Хөргөлтийн шингэний буруу концентраци
- Хөргөлтийн шингэний насосны даралтыг бууруулсан
- Бөглөрсөн шүүлтүүрийн систем
- Бохирдсон хөргөлтийн шугам
- Хөргөгч нь багажны үзүүрт яг хүрдэггүй
Хөргөлтийн системийг шалгахдаа хөргөлтийн түвшин, насос, хоолой, цорго, шүүлтүүр болон хөргөлтийн шингэний концентрацийг бүгдийг нь шалгах шаардлагатай. Хөргөлтийн шингэнийг багаж болон ажлын хэсгийн хоорондох хүрэлцэх хэсэгт нарийвчлалтай хүргэх нь дулааны хяналтыг мэдэгдэхүйц сайжруулж чадна.
CNC эргэлтийн зүсэлтийн параметрүүдийг хэрхэн тохируулах вэ
Гадаргуу харлах үед зүсэлтийн параметрүүдийг ажлын материал, багажны материал, багажны геометр, машины хатуулаг зэргээс хамааран дахин тохируулах шаардлагатай. Өөр өөр материалууд нь өөр өөр дулааны болон зүсэлтийн шинж чанартай байдаг тул зэвэрдэггүй ган, хайлшин ган, нүүрстөрөгчийн ган, хөнгөн цагаан хайлш нь ижил параметрүүдийг автоматаар ашиглах ёсгүй. Барзгар боловсруулалт нь материалыг зайлуулах үр ашиг, багажны ачаалалд илүү анхаарлаа хандуулдаг бол өнгөлгөө нь хэмжээст нарийвчлал, гадаргуугийн барзгар байдал, дулааны деформацийн хяналтыг онцолдог. Параметрийг тохируулах явцад операторууд мөн чипний хэлбэр, голын ачаалал, зүсэлтийн дуу чимээ, багажны температурыг ажиглах хэрэгтэй. Эдгээр үзүүлэлтүүд нь зүсэлтийн нөхцөл байдал тогтвортой байдалд эргэн орсон эсэхийг тодорхойлоход тусалдаг.
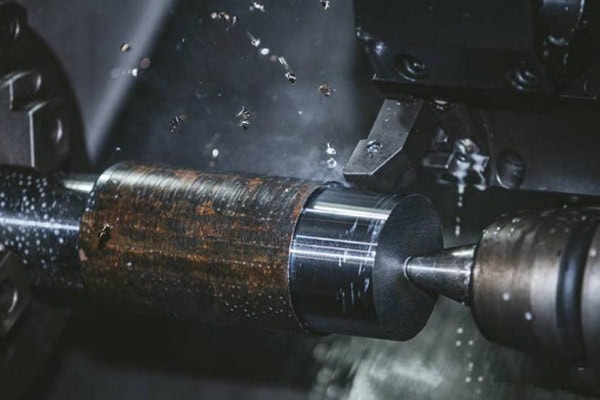
Зүсэх хурдыг зохих ёсоор бууруулна уу
Зүсэх хурд нь боловсруулалтын температурт шууд нөлөөлдөг. Ажлын материал дээр илэрхий хар эсвэл цэнхэр өнгийн толбо гарч ирэх үед сонгосон багаж хэрэгсэл, материалын санал болгож буй хязгаарт зүсэх хурдыг бууруулж болно. Зэвэрдэггүй ган болон зарим өндөр бат бэх хайлшийн хувьд хэт их зүсэх хурд нь багажны үзүүрийн температурыг хурдан нэмэгдүүлж, зүсэх ирмэг болон бүрхүүлд илүү их дулааны ачаалал өгдөг. Хурдыг бууруулсны дараа үйлдвэрлэлийн хүчин чадлыг шаардлагагүйгээр бууруулахаас зайлсхийхийн тулд боловсруулалтын үр ашиг болон гадаргуугийн чанарыг хянах хэрэгтэй.
Тэжээлийн хурдыг зөв тохируулна уу
Хэт их тэжээлийн хурд нь багажны нэгж хугацаанд авах материалын хэмжээг нэмэгдүүлдэг бөгөөд энэ нь зүсэх хүч болон дулааныг нэмэгдүүлдэг. Хэт бага тэжээлийн хурд нь зөв зүсэлт хийхэд саад болж, үрэлт болон шахалтыг нэмэгдүүлдэг. Тохирох тэжээлийн хурдыг оруулгын үзүүлэлт, хамрын радиус, материалын хатуулаг болон боловсруулалтын үе шатнаас хамааруулан сонгох хэрэгтэй.
- Барзгаржилтын үед тогтвортой огтлох ачааллыг хадгалах
- Өнгөлгөөний явцад гадаргуугийн бүтцийг хянах
- Хэт их агшин зуурын зүсэх ачааллаас зайлсхий
- Үрэлтийг нэмэгдүүлдэг хэт бага тэжээлийн хурдаас зайлсхий
- Багажны элэгдлийн дагуу тэжээлийг тохируулна уу
- Тогтвортой чип үүсэхийг хадгалах
Тохиромжтой тэжээлийн хурд нь багажийг үр дүнтэй зүсэх нөхцөлд байлгаж, хэвийн бус үрэлтийн улмаас үүссэн температурын өсөлтийг бууруулдаг.
Зүсэлтийн гүнийг зөв хянах
Хэт их зүсэх гүн нь багажны ачааллыг мэдэгдэхүйц нэмэгдүүлдэг. Энэ нь ялангуяа багажны хэт урт унжсан, ажлын хэсгийн хатуулаг хангалтгүй, эсвэл машины хүч хязгаарлагдмал үед чичиргээ болон температур нэмэгдэж болзошгүй тул асуудал үүсгэдэг. Гадаргуу харлах үед барзгаржилт болон өнгөлгөөний хэмжээг дахин боловсруулж, барзгаржилт нь материалыг үр дүнтэй арилгаж, өнгөлгөө хийхэд тохиромжтой хэмжээг үлдээж болно. Өнгөлгөөний явцад тогтвортой, харьцангуй бага зүсэх гүн нь зүсэх хүчийг хянаж, гадаргуугийн чанарыг сайжруулахад тусалдаг.
CNC эргэлтийн гадаргуугийн чанарт багажны сонголтын нөлөө
Зүсэх хэрэгсэл нь ажлын материалтай шууд холбогддог бөгөөд түүний материал, бүрхүүл, хамрын радиус, тармуурын өнцөг, зайны өнцөг, ирмэгийн байдал нь бүгд зүсэх температур болон гадаргуугийн чанарт нөлөөлдөг. Ган, зэвэрдэггүй ган, зэс, хөнгөн цагаан хайлш, инженерийн хуванцаруудад өөр өөр багаж хэрэгсэл шаардлагатай. Зэвэрдэггүй ган нь багажны бат бөх чанар болон ирмэгийн хагаралд тэсвэртэй байдалд онцгой анхаарал хандуулах шаардлагатай, учир нь энэ нь боловсруулалтын явцад хатуурч чаддаг. Хөнгөн цагаан хайлш нь ерөнхийдөө хурц зүсэх ирмэг, үр дүнтэй хагарлыг зайлуулах шаардлагатай байдаг бол өндөр хатуулагтай хайлшийн материал нь илүү бат бөх элэгдэлд тэсвэртэй, тохиромжтой бүрхүүлтэй багаж хэрэгсэл шаарддаг.
Тохиромжтой багажны материалыг сонгох
Карбидын багажийг CNC эргэлтэнд түгээмэл ашигладаг бөгөөд ажлын материалаас хамааран өөр өөр зэрэглэлийг сонгодог. Багаж нь хангалттай элэгдэлд тэсвэртэй байхын зэрэгцээ боловсруулалтын явцад хагарал үүсэхээс сэргийлж хангалттай бат бөх чанарыг хадгалах ёстой. Чичиргээ болон багажны хазайлтыг багасгахын тулд багажны унжилтыг багасгах хэрэгтэй.
- Ажлын материалын дагуу тохирох багажны зэрэглэлийг сонгоно уу
- Боловсруулалтын шаардлагын дагуу барзгар эсвэл өнгөлгөөний хэрэгслийг сонгоно уу
- Тохирох багажны бүрээсийг сонгоно уу
- Хурц ирмэгийг хадгалах
- Хяналтын хэрэгслийн давхрага
- Элэгдсэн оруулгуудыг яаралтай солих
- Хагарсан зүсэх багаж хэрэгслийг ашиглахаас зайлсхий
Тохиромжтой багажны тохиргоо нь зүсэх эсэргүүцлийг бууруулж, материалыг илүү жигд арилгаж, хэвийн бус температурын өсөлт болон гадаргуугийн харлах эрсдлийг бууруулахад тусалдаг.
Багажны хошууны радиус болон зүсэлтийн ирмэгийн байдлыг шалгана уу
Багажны хошууны радиус нь зүсэх хүч, гадаргуугийн барзгар байдал, багажны бат бөх байдалд нөлөөлдөг. Хэт том хошууны радиус нь зүсэх ачааллыг нэмэгдүүлж, хэт жижиг радиус нь зүсэлтийн ирмэгийн бат бөх чанарыг бууруулж болзошгүй. Хэрэв зүсэлтийн ирмэг дээр жижиг ч гэсэн хагарал үүсвэл орон нутгийн үрэлт нэмэгдэж, хэвийн бус боловсруулалтын тэмдэг, өнгө алдалт үүсгэж болзошгүй. Цуваа үйлдвэрлэх явцад багажны нөхцөл байдлыг тогтмол шалгаж, бодит боловсруулалтын гүйцэтгэлийн дагуу зохих солих интервалыг тогтоох хэрэгтэй.
Хөргөлт болон чип зайлуулах системийг оновчтой болгох
CNC эргэлтийн үед гадаргуугийн температурыг хянахын тулд хөргөлт болон үйрмэгийг зайлуулах нь чухал юм. Хөргөгч бодис нь зүсэх бүсэд тасралтгүй, нарийвчлалтай хүрэх ёстой бөгөөд үүссэн үйрмэгийг ажлын хэсгээс аль болох хурдан зайлуулах ёстой. Хэрэв үйрмэг нь багажны үзүүрийн эргэн тойронд удаан хугацаагаар үлдвэл хоёрдогч зүсэлт үүсч, зураас, хар толбо, орон нутгийн температур нэмэгдэхэд хүргэж болзошгүй. Урт үйрмэг үүсгэдэг зэвэрдэггүй ган, зэс зэрэг материалыг боловсруулах үед үр дүнтэй үйрмэгийн хяналт нь онцгой чухал юм.
Хөргөлтийн шингэний хүргэлтийг сайжруулах
Хөргөлтийн шингэний цоргыг зүсэх хэсэгт аль болох ойр байрлуулж, багажны хөдөлгөөнөөс хамааран шүрших өнцгийг тохируулна. Гүн ховил, гүн нүх, нарийн төвөгтэй профайлын хувьд багаж эсвэл чипс нь шүршихийг хаахаас сэргийлж хөргөлтийн урсгалыг зохион байгуулах хэрэгтэй.
- Хөргөлтийн насосны даралтыг шалгана уу
- Хөргөлтийн шингэний хошууг цэвэрлэ
- Хөргөлтийн шингэний хангамжийн шугамыг шалгах
- Хөргөлтийн концентрацийг хянах
- Шүүлтүүрийн системийг тогтмол цэвэрлэж байх
- Хөргөлтийн шингэний тасралтгүй нийлүүлэлтийг зүсэх хэсэгт байлгана
- Ажлын хэсгийн геометрийн дагуу шүрших чиглэлийг тохируулна уу
Тогтвортой хөргөлт нь зүсэх температурыг бууруулж, багажны ашиглалтын хугацааг сайжруулж, хэт халалтаас үүдэлтэй өнгө алдалтыг багасгадаг.
Чипийн хяналтыг сайжруулах
Чипсийн хяналт муу байх нь багаж орооцолдож, хоёрдогч зүсэлт хийхэд хүргэдэг. Чипсийн үүсэлтийг тохиромжтой чип таслагч геометртэй оруулгыг сонгож, тэжээлийн хурд болон зүсэлтийн гүнийг тохируулснаар сайжруулж болно. Урт чип үүсгэдэг материалыг боловсруулах үед хөргөлтийн урсгал болон машины чип нүүлгэн шилжүүлэх систем нь боловсруулалтын бүсээс чипсийг хурдан зайлуулахын тулд хамтран ажиллах ёстой.
Үр дүнтэй чипс зайлуулах нь багаж болон ажлын хэсгийн хоорондох давтагдсан үрэлтийг бууруулж, чипс аль хэдийн боловсруулсан гадаргууг маажихаас сэргийлдэг. Энэ нь гадаргуугийн барзгар байдал болон гадаад төрхийг тогтвортой байлгахад тусалдаг.
Харлах нь эд ангийн чанарт нөлөөлсөн эсэхийг хэрхэн тодорхойлох вэ
CNC-ээр эргүүлсэн эд анги дээрх хар толбо нь тухайн эд ангийг автоматаар хаях ёстой гэсэн үг биш юм. Гадаргуугийн исэлдэлт, хөргөлтийн үлдэгдэл, эсвэл боловсруулалтын явцад бага зэрэг дулаанд өртөхөөс болж бага зэрэг өнгө алдалт үүсч болно. Гэсэн хэдий ч түлэгдэлт, хатуулгийн өөрчлөлт, хэвийн бус барзгаржилт, эсвэл хэмжээсийн хазайлт дагалддаг илэрхий хар толбо нь цаашид шалгах шаардлагатай. Эд анги ашиглах боломжтой хэвээр байгаа эсэхийг зөвхөн харагдах байдал биш харин зургийн шаардлага, материалын шинж чанар, гадаргуугийн байдал, бодит үзлэгийн өгөгдөл дээр үндэслэн тодорхойлох хэрэгтэй.
Гадаргуугийн барзгар байдлыг шалгах
Хэрэв харласан хэсэгт илэрхий зураас, чимээ шуугианы тэмдэг, эсвэл боловсруулалтын бүтцийн өөрчлөлт ажиглагдвал гадаргуугийн барзгаржилтын шалгагч ашиглах хэрэгтэй. Хэмжсэн үр дүнг инженерийн зураг дээрх Ra утгатай харьцуулж гадаргуу нь шаардлагатай чанарын стандартыг хангаж байгаа эсэхийг тодорхойлж болно.
- Харласан хэсгийн барзгар байдлыг хэмжих
- Ердийн боловсруулах талбайтай харьцуулах
- Боловсруулалтын бүтцийг шалгах
- Гадаргуу дээрх зураас байгаа эсэхийг шалгана уу
- Чатрын тэмдгийг шалгана уу
- Түлэгдсэн ул мөр байгаа эсэхийг тодорхойлох
Хэрэв харласан хэсгийн барзгаржилт нь хэвийн хэсгийнхээс мэдэгдэхүйц өндөр байвал багажны элэгдэл, зүсэлтийн параметрүүд болон хөргөлтийн нөхцөл байдлыг цаашид судлах шаардлагатай.
Хэмжээст болон геометрийн нарийвчлалыг шалгах
Өндөр боловсруулалтын температур нь дулааны деформаци үүсгэж, хүнд тохиолдолд хэмжээст тогтвортой байдалд нөлөөлдөг. Боловсруулалтын дараа гадаад диаметр, дотоод диаметр, урт, бөөрөнхий байдал, төвлөрөл, урсац зэрэг чухал хэмжээсүүдийг дахин шалгах шаардлагатай. Хэрэв бүх хэмжилт нь заасан хүлцлийн хязгаарт хэвээр байгаа бөгөөд илэрхий түлэгдэлтийн ул мөр байхгүй бол бага зэрэг өнгө өөрчлөгдөх нь эд ангийн гүйцэтгэлд нөлөөлөхгүй байж магадгүй юм. Өндөр нарийвчлалтай эд ангиудыг холбогдох хэрэглэгчийн шаардлагын дагуу үнэлэх хэрэгтэй.
CNC эргэлтийн гадаргууг харлуулах урьдчилан сэргийлэх арга хэмжээ
Гадаргуугийн харлалтыг бууруулах нь зөвхөн боловсруулалтын дараах цэвэрлэгээ эсвэл өнгөлгөөнөөс хамаарах ёсгүй. Тогтвортой боловсруулалтын процесс илүү чухал юм. Үйлдвэрлэгчид янз бүрийн материалын боловсруулалтын параметрийн мэдээллийн санг байгуулж, голын хурд, тэжээлийн хурд, зүсэлтийн гүн, багажны загвар, хөргөлтийн арга, багажны бодит ашиглалтын хугацааг бүртгэж чадна. Багцын үйлдвэрлэлийн явцад эхний хэсгийн үзлэг болон процессын явцад дээж авах нь асуудал өргөн тархахаас өмнө гадаргуугийн өнгөний өөрчлөлтийг тодорхойлж чадна. Голын гүйлт, хөргөлтийн шингэний шахуургын даралт, багажны системийн нарийвчлал, ажлын хатуулаг зэрэг нь эцсийн боловсруулалтын нөхцөлд нөлөөлж болзошгүй тул машины засвар үйлчилгээ нь адилхан чухал юм.

Стандартчилагдсан Машинист Параметрүүдийг Тохируулах
Өөр өөр материалууд нь харгалзах зүсэлтийн параметрүүдийг шаарддаг. Энгийн нүүрстөрөгчийн ганд ашигладаг параметрүүдийг зэвэрдэггүй ган эсвэл өндөр бат бэх хайлшид шууд хэрэглэж болохгүй. Процессын инженерүүд үйлдвэрлэлийн өгөгдөл дээр үндэслэн стандарт параметрийн хүрээг тогтоож, урт хугацааны үйлдвэрлэлийн туршлагаар дамжуулан тэдгээрийг тасралтгүй оновчтой болгож чадна.
- Материалын боловсруулалтын параметрийн мэдээллийн санг бий болгох
- Тогтвортой үйлдвэрлэлийн параметрүүдийг бүртгэх
- Багаж хэрэгслийн ашиглалтын хугацааг тэмдэглэх
- Хэвийн бус харлах нөхцөл байдлыг тэмдэглэ
- Хөргөлтийн шингэний хэрэглээ болон нөхцөл байдлыг тэмдэглэнэ үү
- Процессийн параметрүүдийг тогтмол оновчтой болгох
- Стандартчилагдсан үйл ажиллагааны журмыг бий болгох
Тогтвортой параметрийн мэдээллийн сан нь давтан туршилтын зүсэлтийг бууруулж, шинэ эд ангиудын тохиргооны үр ашгийг сайжруулж, операторуудад тохиромжтой боловсруулалтын нөхцлийг хурдан тодорхойлоход тусалдаг.
Багаж хэрэгслийн ашиглалтын менежментийг бий болгох
Багаж хэрэгслийг боломжийн ашиглалтын хугацаа дуусахад нь шалгаж, солих хэрэгтэй. Эд анги нь харлах эсвэл хэмжээст хазайлт үүсэх хүртэл солих ажлыг хойшлуулж болохгүй. Үйлдвэрлэгчид өөр өөр материалын зохих солих стандартыг тогтоохын тулд багаж тус бүрээр боловсруулсан эд ангийн тоо, боловсруулах хугацаа, элэгдлийн нөхцөл байдлыг тэмдэглэж болно. Өндөр үнэ цэнэтэй эд ангийн хувьд багажны хяналтын системийг голын ачаалал болон зүсэх нөхцөлийг хянах зорилгоор ашиглаж болох бөгөөд энэ нь багажны хэвийн бус нөхцөл байдал үүссэн үед эрт сэрэмжлүүлэг өгөх боломжийг олгодог.
CNC машины засвар үйлчилгээг сайжруулах
Эргүүл, чиглүүлэгч зам, бөмбөлөг эрэг, хөргөлтийн шингэний шахуурга, тосолгооны систем болон ажлын тоног төхөөрөмж нь бүгд CNC эргэлтийн чанарт нөлөөлдөг. Эргүүлийн хэвийн бус ажиллагаа нь тогтворгүй зүсэлт үүсгэж болзошгүй бол хөргөлтийн шингэний шахуургын даралт хангалтгүй байх нь зүсэлтийн температурыг нэмэгдүүлж болзошгүй. Ажлын бэхэлгээний хатуулаг хангалтгүй байх нь чичиргээнд хүргэж болзошгүй. Чухал эд ангиудыг тогтмол засвар үйлчилгээ, үзлэг хийх нь машины тогтвортой нарийвчлалыг хадгалах, машины нөхцөл байдлын өөрчлөлтөөс үүдэлтэй гадаргуугийн харлалтыг бууруулахад тусалдаг.
CNC эргэлтийн гадаргуугийн харлалт нь ихэвчлэн зүсэлтийн температур, багажны элэгдэл, хөргөлт ба тосолгооны материал, чипс нүүлгэн шилжүүлэлт, боловсруулалтын параметрүүдтэй холбоотой байдаг. Хар, цэнхэр эсвэл бусад хэвийн бус өнгөний өөрчлөлт гарсан тохиолдолд шалтгааныг өнгөний өөрчлөлтийн байршил, боловсруулалтын бүтэц, чипсийн байдал, үйлдвэрлэлийн хугацаа зэргээс хамааруулан судлах хэрэгтэй. Зүсэлтийн хурд, тэжээлийн хурд, зүсэлтийн гүнд зохих тохируулга хийснээр хэт халалтыг бууруулж болно. Ажлын материалын материалд тохирсон багаж хэрэгслийг сонгох нь зүсэлтийн эсэргүүцэл ба багажны элэгдлийг бууруулж чадна. Хөргөлтийн шингэний хангамж болон чипс нүүлгэн шилжүүлэлтийг сайжруулснаар зүсэлтийн бүсийг илүү тогтвортой байлгадаг. Гадаргуугийн барзгар байдал, хэмжээст нарийвчлал, геометрийн хүлцлийн шалгалт нь өнгөний өөрчлөлт нь бүрэлдэхүүн хэсгийн чанарт нөлөөлсөн эсэхийг тодорхойлж чадна. Багцын CNC эргэлтийн үйлдвэрлэлийн хувьд стандартчилагдсан боловсруулалтын параметрүүд, багажны ашиглалтын хугацааны менежмент, хөргөлтийн системийн засвар үйлчилгээ, машины засвар үйлчилгээ нь гадаргуугийн харлалтыг үр дүнтэй бууруулж, гадаргуугийн чанар, хэмжээст тогтвортой байдал, үйлдвэрлэлийн нийт тогтвортой байдлыг сайжруулж чадна.
















