
Сэнсний боловсруулалт гэдэг нь тодорхой хэмжээс болон гадаргуугийн шаардлагыг хангахын тулд сэнсний ир, зангилаа, гол, угсралтын онцлогуудыг үйлдвэрлэх эсвэл дуусгах үйл явц юм. Сэнсний ир нь мушгирсан профайл, хувьсах муруйлт, нарийн төвөгтэй шилжилтийг агуулдаг тул боловсруулалтын нарийвчлал нь ирний геометр, тэнцвэр, угсралтын тохиргоонд шууд нөлөөлдөг. CNC тээрэмдэх, ялангуяа 5 тэнхлэгтэй боловсруулалтыг эдгээр шаардлагатай онцлогуудыг хянахын тулд өргөн ашигладаг.
Энэхүү гарын авлагад сэнсний боловсруулалтын аргууд, тохиромжтой материалууд болон CNC үйлдвэрлэлийн бүрэн процессыг тайлбарласан болно. Мөн CNC болон гар аргаар боловсруулалтын ялгаа, багажны замын төлөвлөлт, ирний давирхайн хэмжилт, боловсруулалтын бэрхшээлүүд, хэмжээст үзлэг, чанарын хяналтыг хамарна.
Сэнсний машинчлал гэж юу вэ?
Сэнсний боловсруулалт гэдэг нь цутгах, дарах эсвэл цул ажлын хэсгээс материалыг гаргаж, тодорхой ирний гадаргуу, төвийн онцлог, бэхэлгээний геометрийг бий болгодог нарийн үйлдвэрлэлийн процесс юм. Шаардлагатай хэмжээст болон гадаргуугийн нарийвчлалыг хангахын тулд CNC эргүүлэх, тээрэмдэх, олон тэнхлэгт боловсруулалт, хяналттай өнгөлгөөг ашигладаг.
Сэнсний гол бүрэлдэхүүн хэсгүүд ба ирний геометр
Сэнс нь голчлон ир болон төвийн зангилаанаас бүрдэнэ. Ирний чухал шинж чанаруудад даралтын гадаргуу, сорох арын хэсэг, урд ирмэг, арын ирмэг, үндэс филе, үзүүр орно. Ханцуй нь угсралтыг гол эсвэл хөтлөх системтэй нь холбодог бэхэлгээний интерфэйсийг агуулдаг.
Ирний геометрийг диаметр, алхам, хөвчний урт, зузааны тархалт, тармуур болон гажуудал ашиглан тодорхойлно. Эдгээр параметрүүд нь ир нь хүрээлэн буй шингэнтэй хэрхэн харилцан үйлчилдэг болон механик ачааллыг төв рүү хэрхэн дамжуулдагийг тодорхойлдог.
Машин боловсруулахад ирний үндэс болон муруй гадаргуу нь онцгой шаардлагатай байдаг. Тэдний өөрчлөгдөж буй муруйлт болон багажны хүртээмж хязгаарлагдмал байх нь CAD-ийн нарийвчлалтай геометр, тогтвортой ажлын байр, сайтар төлөвлөсөн өнгөлгөөний үйл ажиллагааг шаарддаг.
Ирний өнцөг болон профайл нь гүйцэтгэлд хэрхэн нөлөөлдөг?
Ирний алхам гэдэг нь сэнсний гулсалтгүйгээр нэг эргэлтээр урагшлах онолын тэнхлэгийн зай юм. Ирний профайл нь бие даасан хэсгүүдийн хэлбэр ба зузааныг тодорхойлдог. Хоёулаа түлхэлтийн үүсэл, гидродинамик ачаалал, хонхорхойн зан төлөв, чичиргээнд нөлөөлдөг.
Тодорхой радиуст геометрийн налуу нь орон нутгийн налуугийн өнцөгтэй холбоотой байдаг. Сэнсийг ойролцоогоор тогтмол налуугаар зохион бүтээсэн ч гэсэн ирний өөр өөр хэсгүүд нь өөр өөр налуугийн өнцөгтэй байж болно.
Машины алдаа нь орон нутгийн ирний өнцөг эсвэл зузааны тархалтыг өөрчилж болно. Эдгээр ялгаа нь төлөвлөсөн урсгал болон ачааллыг өөрчилж болох бөгөөд энэ нь сэнсний тогтвортой ажиллагаанд чухал ач холбогдолтой профилын нарийвчлалтай хуулбарлалт юм.
Сэнсний ямар эд ангиудыг CNC машинаар боловсруулж болох вэ?
CNC боловсруулалт нь сэнсний ир, зангилаа, босоо амны цооног, бэхэлгээний интерфэйс, босоо ам болон сонгосон туршилтын эд ангиудыг үйлдвэрлэх эсвэл дуусгах боломжтой. Тохиромжтой процесс нь эд ангийн хэмжээс, материал, гадаргуугийн нарийн төвөгтэй байдал, ажил нь шинэ эд анги эсвэл одоо байгаа цутгамалтай холбоотой эсэхээс хамаарна.
CNC тээрэмдэх аргыг ихэвчлэн нарийн төвөгтэй ирний гадаргуу дээр ашигладаг бол CNC эргүүлэх болон өрөмдөх нь эргэлтийн онцлогт тохиромжтой байдаг.
Далайн сэнсний ир ба зангилаа
Далайн сэнсний ир болон зангилаа нь нарийн CNC боловсруулалтын чухал хэрэглээ юм. Цутгамал сэнсний ирний эцсийн геометр болон угсралтын гадаргуу нь зураг төсөлтэй нийцэхээс өмнө материалыг их хэмжээгээр зайлуулах шаардлагатай байж болно.
Ирний боловсруулалт нь даралтын гадаргуу, сорох хэсэг, үндэс шилжилт болон гадна ирмэгийг хамардаг. Эдгээр гадаргуу нь янз бүрийн муруйлттай тул хөндлөнгийн оролцоо болон хүсээгүй профайлын алдаанаас зайлсхийхийн тулд багажны чиглэлийг хянах шаардлагатай.
Төв нь ихэвчлэн боловсруулсан төгсгөлийн гадаргуу, цооног, конус эсвэл бусад байршлын онцлог шинж чанарыг шаарддаг. Төвийн тэнхлэгийг зөв тогтоох нь дараагийн ирний ажиллагаа болон эцсийн үзлэгт найдвартай лавлагаа болдог.
Сэнсний гол ба угсралтын интерфэйсүүд
Сэнсний голууд нь голчлон эргэлддэг эд ангиуд тул CNC эргэлт нь голын диаметр, мөр, утас, конус болон холхивчийн интерфэйсийг үйлдвэрлэхэд тохиромжтой.
Суурилуулалтын онцлог шинж чанаруудад түлхүүрийн нүх, фланц, боолтны нүх, нарийн холбоо барих гадаргуу багтаж болно. Эдгээр онцлог шинж чанаруудыг сонгосон холбогч болон босоо амны холболтын загварын дагуу үйлдвэрлэх ёстой.
Хамгийн чухал шаардлага бол үйл ажиллагааны хувьд тохирох байдал болон уялдаа холбоо юм. Нарийн боловсруулсан ир нь хүлээн зөвшөөрөгдөхгүй хазгай байдал эсвэл угсралтын асуудал үүсгэдэг төвийн нүх эсвэл босоо амны интерфейсийг нөхөж чадахгүй.
Захиалгат сэнс болон туршилтын эд ангиуд
Одоо байгаа загвар тохиромжгүй эсвэл шинэ геометрийг үнэлэх шаардлагатай үед захиалгат сэнс болон туршилтын эд ангиудыг CNC аргаар боловсруулж болно. Жишээ нь жижиг сэнс, туршилтын ир, загварын хэмжээний эд анги, тусгай механик интерфейсүүд орно.
Хатуу материалаас шууд боловсруулах нь цутгахтай холбоотой зарим багаж хэрэгслийн шаардлагаас зайлсхийдэг тул туршилтын загвар эсвэл жижиг эд ангиудын хувьд практик байж болох юм. Гэсэн хэдий ч материалын ашиглалт болон боловсруулах хугацаа мэдэгдэхүйц өндөр байж болно.
Туршилтын загвар нь эцсийн хэсэгтэй зүгээр л төстэй биш, харин зориулалтын функциональ шинж чанаруудыг хуулбарлах ёстой. Чухал хүчин зүйлүүдэд ирний зузаан, угсралтын нарийвчлал, гадаргуугийн байдал, төлөвлөсөн үзлэгийн аргатай нийцэх байдал орно.
Сэнсний машинд ямар материалыг ашигладаг вэ?
Сэнсний машин механизмын нийтлэг материалд никель-хөнгөн цагаан хүрэл, манганы хүрэл, зэвэрдэггүй ган, хөнгөн цагаан хайлш, сонгосон титан хайлш орно. Материалын сонголт нь зэврэлтэнд тэсвэртэй байдал, бат бөх чанар, ядрах чадвар, жин, ашиглалтын орчин, машин механизмын өртөгөөс хамаарна.
Далайн сэнс нь зэврэлтэнд тэсвэртэй байдал болон механик гүйцэтгэлийн ашигтай хослолыг хангадаг тул зэс дээр суурилсан хайлшийг түгээмэл ашигладаг. Бусад материалууд нь жижиг, тусгай эсвэл далай тэнгисийн бус хэрэглээнд илүү тохиромжтой байж болно.
Далайн сэнсний хүрэл ба зэс хайлш
Никель-хөнгөн цагаан хүрэл нь зэврэлтэнд тэсвэртэй, бат бөх, удаан эдэлгээтэй тул далайн хөдөлгүүрт өргөн хэрэглэгддэг. Манганы хүрэл болон түүнтэй холбоотой зэсийн хайлшийг мөн сэнсний үйлдвэрлэлд ашигладаг.
Эдгээр материалыг ихэвчлэн цутгамал хэлбэрээр нийлүүлдэг. Боловсруулалтын төлөвлөгөөнд материалын нөхцөл байдал, цутгах хэмжээ, гадаргуугийн болзошгүй согог, дууссан ирний геометрийг харгалзан үзэх ёстой.
Тухайн хайлшид зориулж зүсэх параметрүүд болон багаж хэрэгслийг сонгох хэрэгтэй. Ойр дотно холбоотой зэс хайлшууд ч хатуулаг, зүсэх зан чанар, багажны элэгдэл зэргээрээ ялгаатай байж болох тул хүрэл зэрэг бүрт нэг боловсруулалтын стратеги автоматаар хэрэглэгдэх ёсгүй.
Зэвэрдэггүй ган, хөнгөн цагаан болон титан хайлш
Зэвэрдэггүй ган нь бат бөх чанар, зэврэлтэнд тэсвэртэй байдал, эсвэл хэрэглээний шаардлагаас шалтгаалан сэнс эсвэл холбогдох эд ангиудад ашиглагдах үндэслэлтэй бол сонгож болно. Боловсруулалтын нөхцөл нь зэвэрдэггүй гангийн тодорхой зэрэглэлээс хамаарна.
Хөнгөн цагаан хайлш нь бага нягтралтай, харьцангуй үр ашигтай боловсруулалттай тул сонгосон хөнгөн жинтэй загвар болон эд ангиудад сонирхол татахуйц болгодог. Далайн үйлчилгээнд тохирох байдлыг зэврэлт, механик ачаалал болон хүрээлэн буй орчны нөлөөллөөс үнэлэх ёстой.
Титан хайлш нь тодорхой орчинд өндөр өвөрмөц бат бэх, зэврэлтээс хамгаалах чадвартай боловч илүү үнэтэй бөгөөд боловсруулахад хэцүү байдаг. Зүсэх дулаан, багажны элэгдэл, гадаргуугийн бүрэн бүтэн байдлыг сайтар хянах шаардлагатай.
Материалын шинж чанар нь машин механизмд хэрхэн нөлөөлдөг вэ?
Материалын шинж чанар нь зүсэх хүч, багажны элэгдэл, гадаргуугийн өнгөлгөө, чип үүсэх, боловсруулах хугацаанд нөлөөлдөг. Зөвхөн хатуулаг нь сэнсний материалыг боловсруулахад хялбар эсэхийг урьдчилан таамаглахад хангалтгүй.
Дулаан дамжуулалт, ажлын хатуурал, хайлшийн найрлага, бичил бүтэц нь боловсруулах процесст нөлөөлж болно. Цутгамал нь мөн боловсруулах зөвшөөрөгдөх хэмжээ эсвэл орон нутгийн материалын нөхцөл байдалд өөрчлөлт оруулж болно.
Ашигтай материалын харьцуулалт нь:
| материал | Гол давуу тал | Машины боловсруулалтыг анхаарч үзэх | Ердийн хэрэглээ |
| Никель-Хөнгөн цагаан хүрэл | Далайн зэврэлтээс хамгаалах чадвар | Багажны элэгдэл ба цутгах хувьсах чанар | Далайн сэнсний ир |
| Манганы хүрэл | Бат бөх чанар ба далайн үйлчилгээний хэрэглээ | Хайлшаас хамааралтай зүсэлтийн зан төлөв | Далайн сэнс |
| зэвэрдэггүй ган | Бат бөх чанар ба зэврэлтээс хамгаалах чадвар | Дулаан ба ажлын хатуурал | Тусгай зориулалтын сэнс ба босоо ам |
| Хөнгөн цагаан хайлш | Бага жинтэй, сайн боловсруулалттай | Бөррс ба болзошгүй гажуудал | Прототипүүд ба хөнгөн эд ангиуд |
| Titanium хайлшин | Өндөр тусгай хүч чадал | Дулааны концентраци ба багаж хэрэгслийн элэгдэл | Тусгай бүрэлдэхүүн хэсгүүд |
Материалын сонголт нь зөвхөн машин механизмын тав тухыг хангахаас илүүтэй батлагдсан загвар болон ашиглалтын шаардлагыг үргэлж дагаж мөрдөх ёстой.
CNC болон гарын авлагын сэнсний боловсруулалтыг хэрхэн харьцуулдаг вэ?
CNC сэнсний боловсруулалт нь давтагдах ирний геометрийг бий болгохын тулд програмчлагдсан багажны хөдөлгөөнийг ашигладаг бол гар аргаар боловсруулалт нь операторын хяналттай зүсэлт, нунтаглалт, өнгөлгөөнд илүү их тулгуурладаг. CNC нь ерөнхийдөө нарийн төвөгтэй, давтагдах боломжтой профайлд илүү тохиромжтой байдаг бол гарын авлагын аргууд нь сонгосон залруулга болон өнгөлгөөний үйл ажиллагаанд ашигтай хэвээр байна.

Уламжлалт боловсруулалт ба гар аргаар өнгөлгөө хийх
Уламжлалт боловсруулалтыг хүртээмжтэй төвийн гадаргуу, цооног болон бусад энгийн шинж чанаруудад түгээмэл ашигладаг. Гар аргаар нунтаглах, тохируулах аргыг мөн орон нутгийн тохируулга эсвэл гадаргуугийн засвар хийхэд ашиглаж болно.
Ирийг гараар боловсруулахад материалыг сайтар хэмжиж, хяналттайгаар зайлуулах шаардлагатай. Хэт их нунтаглах нь ирний зузаан, ирмэгийн хэлбэр эсвэл давирхайтай холбоотой геометрийг өөрчилж, давтан шалгалт хийх шаардлагатай болгодог.
Эдгээр аргууд нь засвар, өнгөлгөө хийхэд үнэ цэнэтэй байж болох ч том чөлөөт хэлбэрийн гадаргуу нь хэд хэдэн ир дээрх нарийвчилсан CAD загвартай нягт тохирч байх ёстой үед үр ашиг нь буурдаг.
3 тэнхлэгтэй ба 5-Тэнхлэгийн CNC Машинист
3 тэнхлэгтэй CNC машинууд нь төвийн гадаргуу, хүртээмжтэй цооног, өрөмдлөг болон сонгосон ирний онцлогуудад үр дүнтэй байдаг. Хэрэгсэл нь хэт их байрлалыг өөрчлөхгүйгээр шаардлагатай гадаргуу дээр хүрч чаддаг үед тэдгээр нь ихэвчлэн хэмнэлттэй байдаг.
5 тэнхлэгтэй CNC машинууд нь багажны чиглэлийг нэмэлт хянах боломжийг олгодог. Энэ нь тэдгээрийг мушгирсан ир, муруй үндэсний шилжилт, төв эсвэл зэргэлдээ ир нь багажны хандалтыг хязгаарладаг хэсгүүдэд онцгой ашигтай болгодог.
5 тэнхлэгтэй CNC боловсруулалт нь автоматаар илүү сайн нарийвчлалыг баталгаажуулдаггүй. Багажны тохируулга, машины динамик, бэхэлгээ, интерполяци, CAM програмчлал нь уг процесс нь шаардлагатай геометрийг хуулбарлаж чадах эсэхийг тодорхойлдог хэвээр байна.
| арга | Үндсэн хүч | Үндсэн хязгаарлалт | Тохиромжтой ажил |
| Гараар өнгөлөх | Орон нутгийн залруулга | Оператороос хамааралтай тогтвортой байдал | Засвар болон эцсийн тохируулга |
| 3-Axis CNC | Үр ашигтай энгийн геометр | Хязгаарлагдмал хэрэгслийн чиглэл | Хабууд болон хүртээмжтэй функцууд |
| Индексжүүлсэн олон тэнхлэгтэй CNC | Олон хяналттай чиглэл | Хязгаарлагдмал тасралтгүй дахин чиглүүлэлт | Сонгосон ирний бүсүүд |
| Нэгэн зэрэг 5 тэнхлэгтэй CNC | Тасралтгүй багажны чиглэл | Програмчлалын илүү нарийн төвөгтэй байдал | Нарийн төвөгтэй иртэй гадаргуу |
Зөв боловсруулах аргыг хэрхэн сонгох вэ?
Машин боловсруулах аргыг ирний геометр, хүртээмж, хэмжээст шаардлага, үйлдвэрлэлийн эзлэхүүн зэргээс хамааруулан сонгох хэрэгтэй. Энгийн босоо амны онцлог шинж чанаруудад заавал 5 тэнхлэгтэй тоног төхөөрөмж шаардлагагүй.
Нарийн төвөгтэй ирний хувьд инженерүүд багажны хүрэх зай, зэргэлдээ ирний хөндлөнгийн оролцоо, гадаргуугийн өнгөлгөөний шаардлага, шаардлагатай тохиргооны тоог шалгах хэрэгтэй.
Үр дүнтэй процесс нь төвийн эргэлт, хүртээмжтэй шинж чанаруудын хувьд 3 тэнхлэгтэй боловсруулалт, ирний хувьд 5 тэнхлэгтэй өнгөлгөөг хослуулж болно. Энэ арга нь чухал гадаргуугийн нарийвчлалыг хадгалахын зэрэгцээ шаардлагагүй машины хугацааг багасгаж чадна.
Сэнсийг CNC аргаар хэрхэн боловсруулдаг вэ?
Сэнсийг CAD/CAM бэлтгэх, ажлын хэсгийн байрлалыг тодорхойлох, төв боловсруулах, ирийг барзгар болгох, үндэс болон ирмэгийг боловсруулах, нарийн өнгөлгөө хийх, хэмжээст үзлэг хийх замаар CNC машинаар боловсруулдаг. Үйлдлийн дараалал нь материалыг ажлын хэсгээс салгаж авах үед нарийвчлалтай лавлагааг хадгалах, гажуудлаас урьдчилан сэргийлэх зорилготой юм.
Хөлөг онгоцны сэнсний боловсруулалтад эхлэлийн материал нь ихэвчлэн нэлээд боломжит цутгамал байдаг. Тиймээс боловсруулалтын төлөвлөгөөнд эцсийн геометр болон орж ирж буй хэсгийн нөхцөл байдлыг хоёуланг нь харгалзан үзэх ёстой.
CAD/CAM програмчлал ба хэрэгслийн замын төлөвлөлт
CAD/CAM програмчлал нь сэнсний 3 хэмжээст геометрийг машины багажны зам болгон хувиргадаг. Нарийвчлалтай загварууд нь даралтын гадаргуу, сорох ар тал, ирний үндэс, ирмэг болон бэхэлгээний интерфэйсийг тодорхойлох ёстой.
Багажны замын төлөвлөлт нь зүсэлтийн чиглэл, багажны оролцоо, алхам алхмаар ажиллах, боловсруулах зөвшөөрөгдөх хэмжээ болон багажны чиглэлийг тодорхойлдог. 5 тэнхлэгтэй ажиллагааны хувьд CAM систем нь багажны тавиур, машины хязгаар, хөрш зэргэлдээ иртэй холбоотой болзошгүй хөндлөнгийн оролцоог харгалзан үзэх ёстой.
Мөргөлдөөн, хэт хол явах, зүсээгүй материалын хэсгийг шалгахад симуляци зайлшгүй шаардлагатай. Хамгийн тохиромжтой багажны зам нь сэнс бүрт нэг нийтлэг зүсэлтийн чиглэл тохиромжтой гэж үзэхийн оронд бодит гадаргуу болон машины шаардлагыг дагадаг.
Ажлын байр болон сэнсний тохиргоо
Сэнсний тохиргоо нь ажлын хэсэг, машины координат болон дизайны өгөгдлийн хоорондын хамаарлыг тогтоодог. Төвийн тэнхлэг болон сонгосон лавлах гадаргууг тогтмол боловсруулалтын координатын системийг бий болгоход түгээмэл ашигладаг.
Бэхэлгээ нь ажлын хэсгийг найдвартай барьж байхын зэрэгцээ зүсэх багажийг шаардлагатай гадаргууд хүрэх боломжийг олгох ёстой. Том сэнс нь жин, ирний урт, хязгаарлагдмал тулгуур цэгүүдээс шалтгаалан нэмэлт бэрхшээл учруулдаг.
Машин боловсруулахаас өмнө инженерүүд хавчаарын тогтвортой байдал, ажлын хэсгийн зай, машины хөдөлгөөн болон бэхэлгээний хөндлөнгийн оролцоог шалгах хэрэгтэй. Хөдөлгөөнгүй үед нарийвчлалтай суурилуулалт нь зүсэх хүчний нөлөөн дор тогтвортой хэвээр байх ёстой.
Сэнсний төв ба цооногийн боловсруулалт
Төвийн боловсруулалтад ихэвчлэн нүүрэн талын боловсруулалт, эргүүлэх, өрөмдөх, конус хэлбэрийн боловсруулалт, түлхүүрийн нүх эсвэл бусад бэхэлгээний онцлогуудыг бэлтгэх зэрэг орно. Зөв ажиллагаа нь сэнсний загвараас хамаарна.
Эдгээр шинж чанарууд нь дараагийн тохиргоо болон сэнс болон түүний голын хоорондын хамааралд нөлөөлдөг тул төвийн лавлах гадаргууг зөв тогтоох нь чухал юм.
Түлхүүртэй эсвэл түлхүүргүй интерфэйсийн хувьд хэмжээсүүд нь угсралтын бодит үзүүлэлтийг дагаж мөрдөх ёстой. Цооногийн геометр, холбоо барих талбай, тэгшлэлт болон бэхэлгээний зохион байгуулалтыг ерөнхий сэнсний загвараас авч үзэж болохгүй.
Ирний нүүр ба ар талын барзгар боловсруулалт
Ирний барзгар боловсруулалт нь өнгөлгөө хийхэд хангалттай материалыг хадгалахын зэрэгцээ даралт болон сорох гадаргуугаас илүүдэл материалыг зайлуулдаг. Том хэмжээний далайн цутгамал материалууд нь ирний хэлбэрийг эцсийн хэлбэрт нь хүргэхээс өмнө ихээхэн барзгаржилт шаардаж болно.
Материалыг зайлуулах нь орон нутгийн хөшүүн байдлыг өөрчилж, ажлын хэсгийн тогтвортой байдалд нөлөөлж болзошгүй тул хоёр талыг нь боловсруулах ажлыг сайтар төлөвлөх хэрэгтэй.
Тэнцвэртэй барзгаржилтын стратеги нь орон нутгийн хэмжээнд их хэмжээний зүсэлтийг бууруулж, шаардлагатай газарт тулгуурыг хадгалдаг. Завсрын шалгалтаар өнгөлгөө хийхээс өмнө тохируулга хийх шаардлагатай гэнэтийн материалын хэлбэлзэл, цутгах согог, эсвэл геометрийг тодорхойлж болно.
Ирний үндэс, тэргүүлэх ирмэг ба арын ирмэгийн боловсруулалт
Ирний үндэс нь ирийг төвтэй холбодог бөгөөд ихэвчлэн нарийн төвөгтэй филе агуулдаг. Эдгээр шилжилтийг боловсруулахад хэцүү байдаг, учир нь багажны зай нь зэргэлдээ гадаргуугаар хязгаарлагдаж болно.
Урд болон хойд ирмэгүүд нь хяналттай боловсруулалт шаарддаг. Тэдгээрийн эцсийн хэлбэр нь санамсаргүй цооролт, хавтгайралт, хэт их материалыг зайлуулахгүйгээр батлагдсан ирний геометртэй тохирч байх ёстой.
Муруйлт болон хүртээмжээс хамааран бөмбөлөг хэлбэртэй болон бусад тохиромжтой тээрэмдэх хэрэгслийг ашиглаж болно. Зүсэх стратеги нь багажны огцом хөдөлгөөн, мөргөлдөөн, нимгэн ирмэгийн хэсгүүдийн ойролцоо хэт их зүсэх ачааллаас зайлсхийх ёстой.
5-Тэнхлэгийн ирний өнгөлгөө ба гадаргуугийн оновчлол
5 тэнхлэгтэй ирний өнгөлгөөг багажны чиглэлийг хянаж, эцсийн чөлөөт хэлбэрийн геометрийг бий болгоход ашигладаг. Багажны зөв байрлал нь хүртээмжийг сайжруулж, зүсэлтийн тохиромжтой холбоог хадгалж, шаардлагагүй боловсруулалтын тэмдгийг бууруулж чадна.
Төгсгөлийн параметрүүдэд зүсэгчийн диаметр, багажны хазайлт, шатлалт, тэжээл болон үлдсэн материал орно. Бөмбөлөг үзүүртэй тээрэмдэх нь муруй хэсэгт тохиромжтой байж болох бол бусад төрлийн багаж нь гадаргуугийн геометр зөвшөөрсөн тохиолдолд үр ашгийг сайжруулж чадна.
Гадаргуугийн оновчлолыг зөвхөн харагдах байдлаар биш, харин хэмжилтээр баталгаажуулах хэрэгтэй. Бэлэн болсон ир нь заасан профайл, зузаан, налуу, гадаргуугийн шаардлагыг хангах ёстой бөгөөд хэт их өнгөлгөө нь төлөвлөсөн хэлбэрийг өөрчлөхгүй байх ёстой.
Сэнсний машин механизмын гол бэрхшээлүүд юу вэ?
Сэнсний боловсруулалтын гол бэрхшээлүүд нь нарийн төвөгтэй чөлөөт хэлбэрийн гадаргуу, багажны хүртээмж хязгаарлагдмал, нимгэн ирний хазайлт, чичиргээ, давирхайн алдаа, гадаргуугийн согог юм. Эдгээр асуудлууд нь тохиромжтой машины хүчин чадал, тогтвортой бэхэлгээ, нарийвчлалтай багажны зам, үйлдвэрлэлийн процессын туршид үзлэг шалгалт шаарддаг.
Нарийн төвөгтэй муруй гадаргуу ба багаж хэрэгслийн хүртээмж
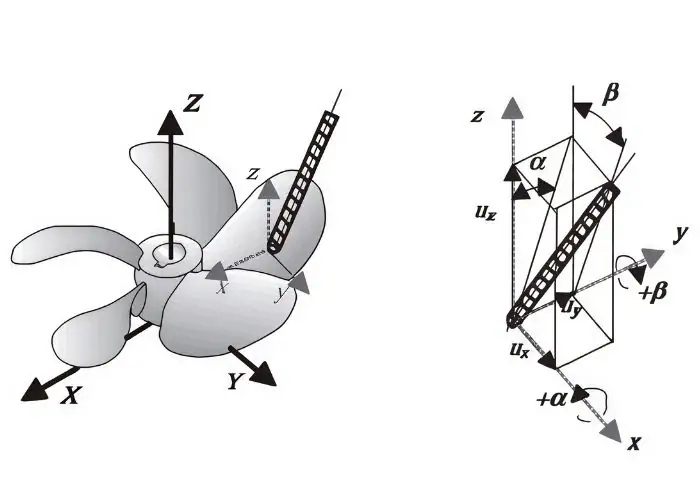
Сэнсний ир нь муруйлт, эргэлт болон огтлолын зузааны тасралтгүй өөрчлөлтийг агуулдаг. Эдгээр чөлөөт хэлбэрийн онцлогуудыг тогтмол багажны чиглэлтэй үед үр ашигтай боловсруулахад хэцүү байдаг.
Төв, зэргэлдээ ир, ирний үндэсний шилжилтүүд нь хандалтыг хязгаарлаж болно. Гаднах ирэнд хүрсэн багажны зам нь үндэс рүү ойртох үед ажлын хэсэг эсвэл бэхэлгээтэй мөргөлдөж болзошгүй.
5 тэнхлэгийн байрлал болон мөргөлдөөний симуляци нь эдгээр асуудлыг шийдвэрлэхэд тусалдаг. Гэсэн хэдий ч ажиллагааг эхлүүлэхийн өмнө машины хөдөлгөөн, голын зай, багажны урт, бэхэлгээний загварыг хамтад нь шалгах шаардлагатай.
Нимгэн ирний хазайлт ба машин механизмын чичиргээ
Нимгэн сэнсний ир нь зүсэх хүчний нөлөөгөөр, ялангуяа үзүүрийн ойролцоо эсвэл бусад тулгуургүй хэсгүүдэд хазайж болно. Хэт их хазайлт нь зузааны хэлбэлзэл, чичирхийллийн тэмдэг эсвэл профайлын алдаа үүсгэж болзошгүй.
Материалыг авч, ирний хатуулаг буурах тусам асуудал улам ноцтой болж байна. Тиймээс машин өөрөө нарийвчлалтай байсан ч хүнд өнгөлгөөний зүсэлт нь тогтворгүй үр дүнд хүргэж болзошгүй юм.
Инженерүүд зүсэх хүчийг бууруулах, багажны замыг тохируулах, шаардлагатай үед түр зуурын тулгуурыг хадгалах, тохиромжтой өнгөлгөөний параметрүүдийг сонгох замаар энэ эрсдэлийг хянаж чадна. Шалгалтаар боловсруулалтын ачааллыг авсны дараа ир нь шаардлагатай геометртээ эргэн орж байгааг баталгаажуулах ёстой.
Ирний өнцөг нарийвчлал ба профайлын тогтвортой байдал
Алхамын нарийвчлал нь дууссан ирний хэсгүүдийг тодорхойлсон өнцгийн болон геометрийн хамаарлыг хуулбарлахыг шаарддаг. Алдаа нь CAD/CAM өгөгдөл, тохиргооны тохируулга, багажны хазайлт эсвэл материалыг буруу авснаас үүдэлтэй байж болно.
Ирний хоорондох тогтвортой байдал нь адил чухал юм. Хэсгийн хэлбэр, зузаан эсвэл налуугийн ялгаа нь ачааллын тархалтад нөлөөлж, чичиргээ эсвэл тэнцвэргүй ажиллагааны нөхцөлд нөлөөлж болно.
Үйлдвэрлэгчид тодорхойлсон хэмжилтийн радиус болон лавлагаа өгөгдлийг ашиглах хэрэгтэй. Бодит хэмжилтийг батлагдсан загвартай харьцуулах нь зөвхөн ирний ерөнхий төрхийг шалгахаас илүү найдвартай үнэлгээ өгдөг.
Гадаргуугийн өнгөлгөө ба боловсруулалтын согог
Гадаргуугийн өнгөлгөө нь ирний хил хязгаарын чанарт нөлөөлж, шингэний урсгалын зан төлөвт нөлөөлж болзошгүй. Багажны ул мөр, долгион, бэрсүүжилт болон гадаргуугийн орон нутгийн гэмтэл нь боловсруулалтын тогтворгүй байдлыг илтгэж болно.
Ердийн шалтгаануудад тохиромжгүй шатлалт, багажны элэгдэл, чичиргээ, багажны буруу чиглэл, зүсэх хүчний тогтворгүй байдал орно. Гадаргуугийн согогийг нимгэн ирмэг болон муруй шилжилтийн ойролцоо засахад онцгой хэцүү байж болно.
Өнгөлгөөний шаардлагыг хэрэглээний дагуу тодорхой зааж өгөх ёстой. Хэт их өнгөлөх нь чухал зузаан эсвэл ирмэгийн геометрийг өөрчилдөг бол үргэлж ашигтай байдаггүй.
| Машины засварлах сорилт | Боломжит үр дүн | Санал болгож буй хяналт |
| Цогцолбор ирний муруйлт | Профайлын хазайлт | Нарийвчлалтай CAM хэрэгслийн замууд |
| Хязгаарлагдмал хэрэгсэлд хандах эрх | Мөргөлдөөний эрсдэл | 5 тэнхлэгтэй симуляци |
| Нимгэн ирний хазайлт | Зузаан алдаа | Хяналттай зүсэх хүч |
| Чичиргээ ба чалчиг | Гадаргуугийн долгион | Тогтвортой бэхэлгээ ба огтлох параметрүүд |
| Төвийн буруу байрлал | Эргэлтийн алдаа | Найдвартай Машинист Өгөгдөл |
| Хэт их өнгөлөх | Геометрийн өөрчлөлт | Хяналттай өнгөлгөө ба үзлэг |
Сэнсний машины нарийвчлал болон чанарыг хэрхэн баталгаажуулдаг вэ?
Сэнсний боловсруулалтын нарийвчлал болон чанарыг хэмжээст үзлэг, налуугийн хэмжилт, ирний профайлын харьцуулалт, гадаргуугийн үнэлгээ, тодорхой тэнцвэржүүлэлтийн шалгалтаар баталгаажуулдаг. Үзлэгийн төлөвлөгөө нь сэнсний загвар, холбогдох стандартууд болон үйлдвэрлэлийн ажлын бодит цар хүрээтэй тохирч байх ёстой.
Хэмжээст үзлэг нь боловсруулсан эд ангийн геометрийг баталгаажуулдаг. Тэнцвэржүүлэх болон ашиглалтын гүйцэтгэлийн үнэлгээ нь нэмэлт шаардлагыг хангадаг бөгөөд сольж болох хэмжилт гэж үзэж болохгүй.
Төв болон ирний профайлын хэмжээст үзлэг
Төвийн үзлэг нь нүхний диаметр, конус хэлбэрийн геометр, төгсгөлийн гадаргуугийн тохируулга, суурилуулах онцлог шинж чанаруудын байрлал зэрэг чухал хэмжээсүүдийг шалгадаг. Эдгээр шинж чанарууд нь сэнс болон түүний хөтлөгч системийн хоорондох механик тохируулгыг хянадаг.
Ирний үзлэгээр огтлолын геометр, зузаан, диаметр болон тодорхойлсон гадаргуугийн координатыг үнэлдэг. Хэмжээ болон хүртээмжээс хамааран тохиромжтой тоног төхөөрөмжид координат хэмжих машин, оптик сканнер эсвэл тусгай сэнсний хэмжилтийн систем багтаж болно.
Шалгалтын үр дүн нь батлагдсан CAD загвар эсвэл зурагтай лавлах ёстой. Хэмжилтийн төхөөрөмж нь заасан хүлцэлд хангалттай хүчин чадалтай байх ёстой.
Сэнсний давирхайн хэмжилт ба тооцоолол
Сэнсний өнцөгийг тодорхойлсон ирний хэсгүүдийн геометрийг хэмжих замаар үнэлж болно. Геометрийн өнцөгийг тооцоолоход орон нутгийн өнцөг болон хэмжилтийн радиусыг ашиглаж болно.
Спираль лавлах шугамын хувьд хамаарал нь дараах байдалтай байна.
P = 2πr × tan(β)
Энд P нь геометрийн налуу, r нь эргэлтийн тэнхлэгээс хол зай, β нь эргэлтийн хавтгайтай харьцангуй орон нутгийн налуугийн өнцөг юм.
Үүнтэй ижил томъёо нь орон нутгийн ирний хэсэгт хамаарна, гэхдээ бодит үзлэг нь заасан лавлагаа геометр болон хэмжилтийн журмыг дагаж мөрдөх ёстой. Далайн сэнсний хувьд налууг нэг цэгээс гаргахын оронд хэд хэдэн радиаль байрлалд үнэлж болно.
Гадаргуугийн чанар ба ирний геометрийн үзлэг
Гадаргуугийн үзлэгээр барзгар байдал, багажны ул мөр, бэрсүү, долгионтой байдал болон орон нутгийн эвдрэлийг шалгана. Геометрийн үзлэгээр дууссан ир нь зориулалтын 3 хэмжээст хэлбэртэй тохирч байгаа эсэхийг шалгана.
Бага барзгаржилттай гадаргуу нь буруу профайлтай хэвээр байж болно. Тиймээс гадаргуугийн барзгаржилт болон геометрийн нарийвчлалыг тусдаа шинж чанар болгон шалгах шаардлагатай.
Холбогдох далайн сэнсний хувьд ISO 484 нь давирхай, ирний геометр болон бусад шинж чанаруудтай холбоотой үйлдвэрлэлийн хүлцлийн шаардлагыг хангадаг. Төсөл бүрийн хувьд зохих стандарт эд анги, хэвлэл, нарийвчлалын ангиллыг баталгаажуулсан байх ёстой.
Сэнсний тэнцвэржүүлэлт ба практик баталгаажуулалт
Сэнсний тэнцвэржүүлэлт нь эргэлтийн тэнхлэгийн эргэн тойрон дахь массын тархалтыг үнэлдэг. Статик тэнцвэржүүлэлт нь тодорхой массын тэнцвэргүй байдлын нөхцлийг тодорхойлдог бол динамик тэнцвэржүүлэлт нь эргэлтийн үеийн тэнцвэргүй байдлын зан төлөвийг үнэлж чаддаг.
Тэнцвэржүүлэх шаардлага нь сэнсний хэмжээ, ажиллах хурд, угсралтын тохиргоо болон холбогдох техникийн үзүүлэлтээс хамаарна. Хэмжээст нарийвчлалтай ир автоматаар тэнцвэрждэггүй.
Практик баталгаажуулалтад угсралтын шалгалт, гүйдлийн хэмжилт, чичиргээний туршилт эсвэл гүйцэтгэлийн туршилтууд багтаж болно. Эдгээр үйл ажиллагааг шаардлагатай үед зохих ёсоор тоноглогдсон мэргэжилтнүүд гүйцэтгэх ёстой бөгөөд ердийн CNC хэмжээст үзлэгээс тусад нь хийх ёстой.
Сэнсний машин механизмын өртөг болон нийлүүлэгчийн сонголтод юу нөлөөлдөг вэ?
Сэнсний боловсруулалтын өртөг нь голчлон материал, сэнсний хэмжээ, ирний геометр, боловсруулалтын хугацаа, хүлцэх шаардлага, шалгалтын хүрээ, үйлдвэрлэлийн хэмжээ зэргээс хамаарна. Нийлүүлэгчийн сонголт нь зөвхөн машины үзүүлэлт эсвэл санал болгосон үнэ гэхээсээ илүү шаардлагатай эд ангийн батлагдсан хүчин чадалд анхаарлаа хандуулах ёстой.
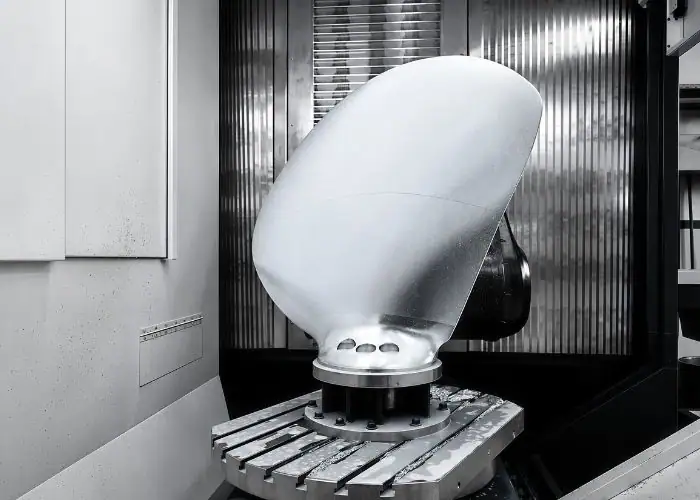
Хамгийн хямд боловсруулалтын үнэд нарийн төвөгтэй үзлэг, өнгөлгөө, суурилуулалтын бэлтгэл ажил эсвэл тусгай боловсруулалт ороогүй байж болно. Үйлдвэрлэлийн саналыг үнэлэхдээ эдгээр ялгааг анхаарч үзэх хэрэгтэй.
Материал, ирний нарийн төвөгтэй байдал, боловсруулах хугацаа
Материалын өртөг нь хайлшийн төрөл, түүхий эд материалын хэмжээ, бэлэн байдал, зайлуулсан материалын хэмжээнээс хамаарна. Том цутгамал болон хатуу бэлдэцийн эд ангиуд нь үйлдвэрлэлийн өртгийн бүтэц нь маш өөр байж болно.
Ирний нарийн төвөгтэй байдал нь програмчлал болон машины хугацаанд нөлөөлдөг. Гүн үндэс шилжилт, багаж хэрэгслийн хүртээмж хязгаарлагдмал, нарийн өнгөлгөөний шаардлага нь ерөнхийдөө үйл ажиллагааны тоог нэмэгдүүлдэг.
Багаж хэрэгслийн элэгдэл, бэхэлгээний бэлтгэл, машины хүчин чадал нь эцсийн өртөгт нөлөөлж болно. Жижиг нарийвчлалтай сэнс болон том далайн цутгамал машиныг ижил боловсруулалтын таамаглалаар үнэлж болохгүй.
Хүлцэл, үзлэг, үйлдвэрлэлийн шаардлага
Хатуу хүлцэл нь нэмэлт өнгөлгөөний дамжуулалт, хяналттай тохиргоо эсвэл илүү нарийвчилсан үзлэг шаарддаг үед үйлдвэрлэлийн хүндрэлийг нэмэгдүүлдэг.
Шалгалтын зардал нь эд ангийн хэмжээ, хэмжилтийн нягтрал, тоног төхөөрөмжийн шаардлага, баримт бичгээс хамааран өөр өөр байдаг. Мэргэшсэн ирний хэмжилт, тэнцвэржүүлэлт нь тусдаа төлөвлөлт шаарддаг өөр өөр үйлчилгээ юм.
Прототип, сэлбэг хэрэгслийг солих, үйлдвэрлэлийн багцууд нь мөн өөр өөр өртгийн бүтэцтэй байдаг. Давтан үйлдвэрлэл нь програмчлал болон бэхэлгээний зардлыг илүү олон бүрэлдэхүүн хэсгүүдэд хуваарилж болох боловч зөвхөн дизайн болон үйл явц тогтвортой хэвээр байх үед л боломжтой.
CNC Машинист Чадавхи ба Нийлүүлэгчийн Үнэлгээ
Тохиромжтой нийлүүлэгч нь нарийн төвөгтэй гадаргуугийн боловсруулалт, материалын зан төлөв, ажлын байрны хэмжээ, чухал механик шинж чанаруудын хэмжилтийг ойлгох ёстой. Холбогдох үйлдвэрлэлийн туршлага нь өндөр нарийвчлалын ерөнхий мэдэгдэлээс илүү ашигтай байдаг.
Сэнсний ирийг захиалгаар боловсруулахын тулд худалдан авагчид машины хэмжээ, тэнхлэгийн тохиргоо, CAM хүчин чадал, ажлын хэсгийн хамгийн их жин, шалгалтын тоног төхөөрөмжийг харгалзан үзэх хэрэгтэй. Том хэмжээний далайн сэнс нь ердийн нарийн ажлын цехийн хүчин чадлаас гадна тусгай тоног төхөөрөмж шаардаж болно.
Нийлүүлэгчийн үнэлгээнд CNC боловсруулалтыг цутгах, тэнцвэржүүлэх, гидродинамик туршилт, далайн гэрчилгээнээс ялгах хэрэгтэй. Найдвартай үйлдвэрлэлийн төлөвлөгөө нь аль үйл ажиллагааг дотооддоо гүйцэтгэх, аль нь мэргэшсэн гадны дэмжлэг шаардлагатайг тодорхой тодорхойлдог.
ТАХ
Сэнсийг цутгах биш харин хатуу металлаар CNC аргаар боловсруулж болох уу?
Тийм ээ. Жижиг эсвэл тусгай зориулалтын сэнсийг, ялангуяа туршилтын загвар эсвэл бага хэмжээний үйлдвэрлэлд зориулж хатуу металлаар боловсруулж болно. Жишээлбэл, нийт диаметр нь 80 мм-ийн ирийг боловсруулах нь тусгай цутгах загварын урьдчилсан зардлаас зайлсхийх боломжтой. Гэсэн хэдий ч хатуу хийцтэй боловсруулалт нь илүү их материалыг зайлуулж, машины урт хугацаа шаардаж магадгүй юм. Том хэмжээтэй далайн сэнсийг тохиромжтой боловсруулалтын зөвшөөрөгдсөн цутгамалаас үйлдвэрлэх нь илүү хэмнэлттэй байдаг. Материалын тохиромжтой байдал болон бүтцийн гүйцэтгэлийг баталгаажуулах шаардлагатай хэвээр байна.
Сэнсний ирэн дээр хэр их боловсруулалтын зөрүү үлдээх ёстой вэ?
Төгсгөлийн хэмжээ нь материал, ирний хэмжээ, цутгалтын нарийвчлал, багажны диаметр, бэхэлгээний хатуулаг зэргээс хамаарна. Сэнс бүрийн хувьд найдвартай бүх нийтийн утга байхгүй. Жишээлбэл, жижиг загвар нь миллиметрийн хэдэн аравны нэгийн эцсийн хэмжээг ашиглаж болох бол том цутгамал нь өөр барзгаржилт болон өнгөлгөөний стратеги шаардаж болно. Энэ хэмжээ нь шаардлагагүй зүсэх хүч эсвэл ирний хазайлт үүсгэхгүйгээр өмнөх багажны тэмдэг болон геометрийн алдааг арилгахад хангалттай байх ёстой.
Гэмтсэн сэнсийг засварласны дараа дахин боловсруулж болох уу?
Тийм ээ, хангалттай материал болон бүтцийн бүрэн бүтэн байдал хэвээр байгаа тохиолдолд зарим гэмтсэн сэнсийг батлагдсан засварын дараа дахин боловсруулж болно. Нийтлэг ажил нь боолтны нүх, бэхэлгээний гадаргуу эсвэл орон нутгийн ирний геометрийг сэргээхийг шаардаж болно. Засварын процедурт анхны хайлш, гэмтлийн байршил, гагнуур эсвэл дулаантай холбоотой аливаа өөрчлөлтийг харгалзан үзэх ёстой. Боловсруулалтын дараа засварласан хэсэгт хэмжээст үзлэг, засварын эрх бүхий байгууллагаас тогтоосон нэмэлт шалгалт шаардлагатай. Хүнд гэмтэл нь материалыг цаашид зайлуулахаас илүү солих ажлыг аюулгүй болгож болзошгүй.
Илүү гөлгөр сэнсний ир нь үр ашгийг үргэлж сайжруулдаг уу?
Үгүй. Хэрэв ирний налуу, профиль, зузаан эсвэл ирмэгийн геометр буруу байвал илүү гөлгөр гадаргуу нь илүү өндөр үр ашгийг баталгаажуулдаггүй. Гадаргуугийн барзгар байдал нь дизайны зөвхөн нэг хэсэг юм. Жишээлбэл, өнгөлгөө нь Ra утгыг 1.6 µm-ээс 0.8 µm хүртэл бууруулж болох боловч нимгэн ирмэгийн ойролцоо хэт их материалыг зайлуулах нь илүү ноцтой геометрийн алдаа үүсгэж болзошгүй юм. Зөв зорилго нь хамгийн бага барзгар байдалд хүрэх биш, харин батлагдсан гадаргуу болон хэмжээст шаардлагыг хангах явдал юм.
Дүгнэлт
Сэнсний боловсруулалт нь ирний геометр, материалын зан төлөв, багажны зам, хэмжээст нарийвчлалыг сайтар хянахыг шаарддаг. CNC эргүүлэх болон тээрэмдэх нь нарийн төвийн шинж чанарыг бий болгож чаддаг бол олон тэнхлэгтэй боловсруулалт нь нарийн төвөгтэй ирний гадаргуу болон үндэс шилжилтэд нэвтрэх боломжийг сайжруулдаг. Амжилттай үйлдвэрлэл нь тогтвортой ажлын байр, тохиромжтой барзгаржилт болон өнгөлгөөний стратеги, давирхай, профиль, зузаан, гадаргуугийн чанарыг шалгахаас хамаарна. Инженерүүд нийлүүлэгч сонгохдоо боловсруулалтын чадварыг тусгай тэнцвэржүүлэх болон үйл ажиллагааны гүйцэтгэлийн баталгаажуулалтаас салгах хэрэгтэй.
TiRapid дээр бид сэнсний эд анги, гол, зангилаа болон нарийн төвөгтэй механик эд ангиудад зориулсан нарийн CNC боловсруулалт болон үйлдвэрлэлийн үйлчилгээ үзүүлдэг. Манай CNC тээрэмдэх, эргүүлэх, олон тэнхлэгт боловсруулах, хэмжээст үзлэг хийх нь туршилтын загвар болон үйлдвэрлэлийн эд ангиудын нарийвчлалтай үйлдвэрлэлийг дэмждэг.















