
Эд ангийг боловсруулсны дараа жинхэнэ толгойны өвчин нь үйлдвэрлэх боломжтой эсэхээс бус, харин угсрах явцад хэвийн харагдаж байгаа ч эвдэрч байгаа эсэхээс хамаардаг. Энэ нь ялангуяа нарийвчлалтай эд ангиудад түгээмэл тохиолддог. Зарим хэмжээст хазайлтыг нүцгэн нүдээр харах боломжгүй боловч тэдгээр нь тааруухан тохирох, хэт их зайтай, эсвэл угсралтын алдаа зэрэг асуудал үүсгэж болзошгүй. Нарийвчлалтай боловсруулалтын дараах үзлэгийг эд анги угсрахад шилжихээс өмнө эдгээр далд асуудлуудыг тодорхойлоход ашигладаг. Хэмжээ, геометрийн хүлцэл, гадаргуугийн барзгар байдал, гадаад төрх байдал нь бүгд тохиромжтой үзлэгийн аргыг шаарддаг. Өөр өөр эд ангиудад өөр өөр хэмжих хэрэгсэл шаардлагатай бөгөөд эхнээс нь дуустал ганц хэмжигч ашиглах нь ховор байдаг.
Нарийвчлалтай боловсруулсан эд анги ирэхэд юуг хамгийн түрүүнд шалгах ёстой вэ?
Нарийвчлалтай эд анги нь шалгалтын шатанд хүрсний дараа хэмжээсийг шууд хэмжиж эхлэх нь тийм ч сайн санаа биш юм. Машин боловсруулах явцад үрэлт, тос, үрэлт, үлдэгдэл дулаан үлдэж болзошгүй бөгөөд энэ бүхэн хэмжилтийн үр дүнд нөлөөлж болно. Бодит үйлдвэрлэлд эд ангийг ихэвчлэн зургийн шаардлагын дагуу хэмжилт хийхээс өмнө бэлтгэж, тогтворжуулдаг. Энэ нь нэмэлт алхам мэт санагдаж болох ч дараа нь давтан хэмжилт хийх, буруу дүгнэлт гаргахаас сэргийлж чадна.
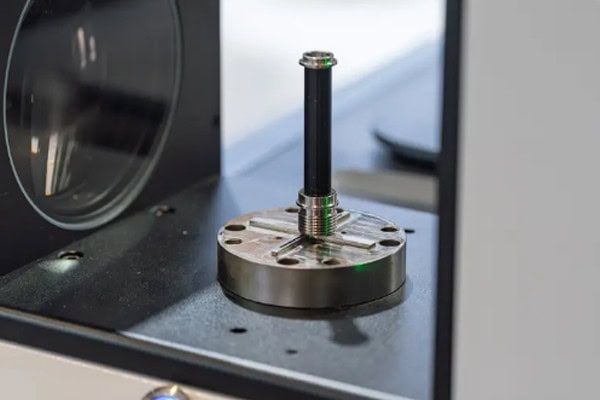
Илэрхий согог байгаа эсэхийг эд ангиас шалгана уу
Харааны үзлэг нь үндсэн алхам боловч хэмжээст хэмжилт хийхээс өмнө ашигтай байдаг. Ховил, хонхорхой, хагарал, хагарсан ирмэг, илэрхий боловсруулалтын ул мөрийг ихэвчлэн хурдан тодорхойлж болно. Хэрэв эд анги нь аль хэдийн харагдахуйц согогтой бол нарийвчилсан хэмжээст үзлэгийг нэн даруй хийх нь тийм ч үнэ цэнэтэй биш юм.
Энэхүү анхны шалгалтын үеэр дараах зүйлсийг хайна уу:
- Эд ангийн эргэн тойронд илэрхий үрэлт эсвэл хагарсан ирмэгүүд.
- Боловсруулсан гадаргуу дээр зураас, хонхорхой эсвэл ер бусын тэмдэг үлдэнэ.
- Нүх, ховил эсвэл нимгэн ханатай хэсгүүдийн эргэн тойронд харагдахуйц согогууд.
- Эд ангийн ерөнхий хэлбэрийн илэрхий деформаци.
Энэхүү үзлэгийг голчлон харагдахуйц асуудлуудыг тодорхойлоход ашигладаг. Энэ нь тухайн эд анги эцсийн үзлэгт тэнцсэн гэсэн үг биш юм. Нарийвчлалын олон асуудал хэмжээс болон байршлын хамааралд нуугдсан байдаг бөгөөд мэргэжлийн хэмжих хэрэгсэл шаарддаг.
Хэмжилт хийхээс өмнө эд ангийг цэвэрлэнэ үү
Тосны хальс болон жижиг боловсруулалтын чипс нь хэмжих хэрэгсэл болон ажлын хэсгийн хооронд нэмэлт зай үүсгэж болно. Нүх хэмжих үед үлдэгдэл бага ч гэсэн заалтад нөлөөлж болно. Хавтгай гадаргуу дээрх хэсгүүд нь тэгш байдлын хэмжилтэд саад учруулж болно.
Хэмжилт хийхээс өмнө эд ангийг ихэвчлэн дараах байдлаар бэлтгэдэг.
- Гадаргуугаас тос болон үлдсэн боловсруулалтын чипсийг арилгах.
- Хэмжилтийн талбайн эргэн тойронд үрэлт байгаа эсэхийг шалгаж байна.
- Хэмжих хэрэгсэл ба ажлын хэсгийн контакт гадаргууг цэвэрлэх.
Эд анги цэвэр болсны дараа нарийвчлалтай хэмжилт хийхэд илүү тохиромжтой болдог. Энэ алхам нь тодорхойлсон хүлцэл маш өндөр байх үед онцгой чухал юм.
Эд анги болон орчны температурт анхаарлаа хандуулаарай
Металлын хэмжээсүүд температураас хамааран бага зэрэг өөрчлөгдөж болно. Энэ нь уламжлалт эд ангиудын хувьд тийм ч чухал биш байж болох ч хатуу хүлцэлтэй ажиллах үед илүү чухал болдог.
Машинаас дөнгөж салсан эд анги нь үзлэгийн орчноос дулаан хэвээр байж магадгүй юм. Үүнийг шууд хэмжих нь эд анги хөргөж, тогтворжуулсны дараа олж авсан үр дүнгээс арай өөр үр дүнг гаргаж чадна. Эд анги болон үзлэгийн орчноо харьцангуй тогтвортой температурт хүргэх нь хэмжилтийн найдвартай байдлыг сайжруулж чадна.
Өөр өөр хэмжээсийг хэрхэн хэмжих ёстой вэ?
Нарийвчлалтай боловсруулсан эд ангиуд нь энгийн урт ба диаметрийн хэмжээсээс хамаагүй илүү ихийг агуулдаг. Гадна диаметр, дотор нүх, гүн, гишгүүр, ховилын өргөн нь бүгд тохиромжтой хэмжих аргыг шаарддаг. Координат хэмжих машиныг бүх зүйлд ашиглах ёстой гэж үзэх нь нийтлэг алдаа юм, учир нь энэ нь олон шинж чанарыг хэмжиж чаддаг. Энэ нь үргэлж хамгийн үр дүнтэй арга биш юм. Энгийн хэмжээсийг ихэвчлэн тохирох гар багажаар илүү хурдан шалгаж болох бол илүү төвөгтэй шинж чанаруудыг дэвшилтэт хэмжих хэрэгслээр шалгаж болно.
Гаднах диаметр ба зузаан: Микрометрүүд ихэвчлэн тохиромжтой байдаг
Босоо ам, цилиндр хэлбэртэй онцлог, зузааны хэмжилтийн хувьд цехийн талбайд микрометрийг түгээмэл ашигладаг. Эдгээр нь стандарт хэмжигчээс илүү нарийн хэмжих чадварыг олгодог бөгөөд хэмжээст шаардлага өндөртэй эд ангиудад тохиромжтой.
Хэмжилтийн үед багажийг ажлын хэсэгтэй зөв уялдуулах шаардлагатай бөгөөд хэт их хэмжих хүч хэрэглэхээс зайлсхийх хэрэгтэй. Хэт их даралт нь эд ангийн хэлбэрийг бага зэрэг өөрчилж, хэмжилтийн үр дүнд нөлөөлж болзошгүй тул нимгэн ханатай эд ангиуд онцгой мэдрэмтгий байдаг.
Дотоод нүхнүүд: Диаметр нь цорын ганц асуудал биш
Нүх боловсруулах нь нарийн эд ангиудад маш түгээмэл боловч дотоод нүхийг шалгах нь зүгээр л түүний диаметрийг баталгаажуулах асуудал биш юм. Бөөрөнхий, гүн, тэнхлэгийн байрлал болон олон нүхний хоорондын хамаарал нь угсралтад нөлөөлж болно.
Шалгалтын нийтлэг зүйлсэд дараахь зүйлс орно.
- Нүхний диаметр нь заасан хүлцэлд багтах эсэх.
- Нүхний гүн нь зургийн шаардлагыг хангаж байгаа эсэх.
- Бөөрөнхий хэмжээ нь зөвшөөрөгдсөн хязгаарт байгаа эсэх.
- Олон нүхний хоорондох байрлалын хамаарал зөв эсэх.
Үндсэн нүхний диаметрийг дотоод хэмжих хэрэгслээр хэмжиж болно. Нарийн төвөгтэй бүтэц эсвэл байрлалын хатуу шаардлага бүхий нүхний хувьд координатын хэмжих машин болон бусад нарийвчлалтай тоног төхөөрөмж илүү тохиромжтой байдаг.
Урт, алхам, ховилын өргөн: Онцлог шинж чанарт үндэслэн багажийг сонгоно уу
Өөр өөр бүтэц нь өөр өөр хэмжих аргыг шаарддаг. Энгийн уртыг хэмжигчээр шалгаж болох бөгөөд шаталсан хэмжээсийг өндөр хэмжигч, нарийн ховилын өргөнийг тусгай хэмжих хэрэгсэл шаардаж болно.
Хамгийн дэвшилтэт багаж хэрэгсэл автоматаар хамгийн сайн сонголт гэж үзэх шаардлагагүй. Практик арга бол шалгалтын хэрэгслийг бодит онцлогтой нь тохируулах, хэмжилтийн найдвартай байдлыг хадгалахын зэрэгцээ шалгалтын үр ашгийг дээшлүүлэх явдал юм.
Ямар нарийвчлалын асуудлуудыг нүцгэн нүдээр харж болохгүй вэ?
Нарийвчлалтай эд ангиудтай холбоотой олон асуудал гадаргуу дээр шууд гарч ирдэггүй. Эд анги цэвэрхэн, сайн боловсруулсан харагдаж болох бөгөөд түүний хэмжээсүүд хүлээн зөвшөөрөгдөхүйц мэт санагдаж болох ч угсралт нь тэгш бус зай завсар, тэнхлэгийн буруу байрлал эсвэл буруу байрлалыг илрүүлж болно. Эдгээр асуудлууд нь геометрийн нарийвчлалын ангилалд багтдаг бөгөөд тусгай шалгалтын аргуудыг шаарддаг. Өндөр нарийвчлалтай боловсруулалтын хувьд эдгээр хэмжилтүүд нь угсралтын эцсийн үр дүнд шууд нөлөөлж болно.
Хавтгай байдлыг хэрхэн шалгадаг вэ?
Хавтгай байдал нь гадаргуу нь хавтгай хавтгайтай хэр нягт нийцэж байгааг илэрхийлдэг. Суурилуулах хавтан, суурь болон нарийвчлалтай тулгуурын эд ангиуд нь ихэвчлэн тэгш байх шаардлагатай байдаг. Бага зэрэг гажуудал ч гэсэн угсралтын дараа орон нутгийн зай завсар эсвэл муу холбоо барихад хүргэдэг.
Шалгалтын нийтлэг аргууд нь:
- Өндөр хэмжигчийг нарийвчлалтай гадаргуугийн хавтантай хамт ашиглах.
- Олон хэмжилтийн цэгүүдийг цуглуулахын тулд координатын хэмжих машин ашиглах.
- Нарийвчлалын шаардлага өндөртэй эд ангиудад зориулсан тусгай тэгш байдлын үнэлгээ хийх.
Хэмжилтийн сайн төлөвлөсөн хэв маяг нь цөөн хэдэн цэгийг шалгаж, гадаргууг бүхэлд нь хүлээн зөвшөөрөгдөхүйц гэж үзэхийн оронд орон нутгийн хэв гажилтыг тодорхойлоход хялбар болгодог.
Коаксиал байдал болон байрлалын нарийвчлалыг илрүүлэхэд хэцүү байж болно
Олон нүхтэй гол, ханцуй болон эд ангиуд нь өөр өөр тэнхлэгүүдийн хоорондын хамааралд онцгой мэдрэмтгий байж болно. Хэмжээ бүрийг шалгаж, хүлцэх хэмжээнд байлгах нь угсралтын амжилттай байдлыг баталгаажуулдаггүй, учир нь онцлог шинж чанаруудын хоорондын байрлалын хамаарал бас чухал юм.
Энэ төрлийн үзлэгт нэг лавлагаа систем доторх олон шинж чанарыг хэмжихийн тулд координатын хэмжих төхөөрөмж шаардлагатай байдаг. Хэмжсэн үр дүнг зургийн шаардлагатай харьцуулж болох бөгөөд энэ нь далд геометрийн хазайлтыг тодорхойлоход илүү хялбар болгодог.
Гадаргуугийн барзгар байдал нь мөн тусгай үзлэг шаарддаг
Гөлгөр мэт санагдах гадаргуу нь шаардлагатай барзгар байдлын шаардлагыг заавал хангадаггүй. Өөр өөр боловсруулалтын процессууд нь өөр өөр гадаргуугийн бүтэцтэй байдаг бол битүүмжлэх гадаргуу, гулсах гадаргуу болон хосолсон гадаргуу нь ихэвчлэн тодорхой барзгар байдлын шаардлага тавьдаг.
Гадаргуугийн барзгаржилтын шалгагч нь холбогдох параметрүүдийг шууд хэмжиж чаддаг. Нарийвчлалтай боловсруулсан эд ангиудын хувьд энэ нь зөвхөн харааны үзлэгт найдахын оронд гадаргуугийн нөхцөл байдлыг баталгаажуулах илүү найдвартай аргыг олгодог.
Эцсийн шалгалтын үйл явцыг хэрхэн зохион байгуулах ёстой вэ?
Найдвартай үзлэг гэдэг нь үйлдвэрлэсний дараа хэд хэдэн хэмжээсийг санамсаргүй байдлаар хэмжих тухай биш юм. Хэрэв зураг нь арав гаруй чухал шинж чанарыг агуулсан боловч зөвхөн хоёр эсвэл гурвыг нь шалгасан бол үзлэгийн өгөгдөл нь эд ангийн бодит байдлыг үнэн зөв илэрхийлж чадахгүй байж магадгүй юм. Энэ нь цуврал үйлдвэрлэлд бүр ч чухал болж, багаж хэрэгслийн элэгдэл эсвэл машины нөхцөл өөрчлөгдөхөд хэмжээсүүд аажмаар өөрчлөгдөж болно. Нэг хүлээн авсан эд анги нь дараагийн бүх эд анги автоматаар ижил байна гэсэн үг биш юм.
Зураг дээрх чухал хэмжээсүүдийг жагсаан бичнэ үү
Шалгалт эхлэхээс өмнө зураг дээрх гол хэмжээсүүд, хүлцэл болон тусгай шаардлагыг тодорхойлж, тэдгээрт тохирох хэмжих хэрэгслийг оноож өгнө үү. Хэмжээ бүр ижил ач холбогдолтой байдаггүй тул шинж чанар бүрийг яг адилхан шалгах шаардлагагүй.
Дараах зүйлсийг нэн тэргүүнд тавьж болно:
- Угсралтад шууд нөлөөлдөг хэмжээсүүд.
- Хатуу хүлцэлтэй чухал шинж чанарууд.
- Нүхний байрлал, тэгш байдал, байрлалын нарийвчлал.
- Гадаргуугийн барзгаржилтын шаардлага.
Хяналтын шаардлагыг тодорхой зохион байгуулсны дараа байцаагчид тууштай үйл явцыг дагаж мөрдөж, үр дүнг илүү хялбар хянаж чадна.
Багцын эд ангиудыг зөвхөн төгсгөлд нь шалгаж болохгүй
Багцын нарийвчлалтай боловсруулалтын үед багаж хэрэгслийн элэгдэл, дулааны тогтвортой байдал, боловсруулалтын нөхцөл байдал өөрчлөгдөх нь хэмжээсийг аажмаар өөрчилж болно. Хэрэв зөвхөн эхний болон сүүлийн эд ангиудыг шалгавал үйлдвэрлэлийн дунд үед гарч буй хэлбэлзлийг анзаарахгүй байж магадгүй юм. Илүү найдвартай арга бол үйлдвэрлэлийн явцад тохиромжтой түүвэрлэлт болон чухал хэмжээст шалгалтыг зохион байгуулах явдал юм. Хэрэв хэмжилтүүд хүлцлийн хязгаарт ойртож эхэлбэл хазайлт нь олон тооны эд ангиудад тархахаас өмнө боловсруулалтын нөхцөл байдлыг шалгаж болно.
Шалгалтын бүртгэлийг хадгалах
Шалгалтын бүртгэл нь зүгээр л нэмэлт бичиг цаас биш юм. Эдгээр нь асуудлыг дараа нь мөрдөхөд хялбар болгодог. Хэрэв эд ангийн багц угсралтын асуудалтай тулгарвал бүрэн хэмжилтийн бүртгэл нь шалтгаан нь хэмжээсийн нарийвчлал, материалын өөрчлөлт эсвэл үйлдвэрлэлийн өөр хүчин зүйл эсэхийг тодорхойлоход тусална. Удаан хугацааны турш үйлдвэрлэсэн нарийвчлалтай эд ангийн хувьд хэмжилтийн үр дүнг хадгалах нь давтагдах хэмжээсийн чиг хандлагыг илрүүлж чадна. Цаг хугацаа өнгөрөхөд энэ мэдээлэл нь машин механизмын тогтвортой байдал болон үйлдвэрлэлийн хяналтыг сайжруулахад хэрэгтэй болдог.
Нарийвчлалтай боловсруулсан эд ангиудын үзлэг нь зүгээр л "хэмжээг хэмжих"-ээс хамаагүй илүү юм. Гадаад төрх байдал, цэвэр байдал, температур, үндсэн хэмжээс, нүхний байрлал, геометрийн хүлцэл, гадаргуугийн барзгар байдал зэрэг нь эцсийн үр дүнд нөлөөлж болно. Жижиг цуврал эд ангиуд нь уян хатан үзлэгийн аргыг ашиглаж болох бол цуврал үйлдвэрлэл нь үйлдвэрлэлийн явцад дээж авах, өгөгдлийн бүртгэлд илүү их анхаарал хандуулахыг шаарддаг. Зөв хэмжих хэрэгслийг энгийн хэмжээсүүдтэй тохируулах, нарийн төвөгтэй шинж чанаруудад координатын хэмжих машин ашиглах, бүрэн үзлэгийн бүртгэлийг хөтлөх нь үйлдвэрлэлийн процессыг илүү ил тод болгож, асуудлыг эрт илрүүлэхэд тусалдаг. Tirapid нь нарийн боловсруулалтын үйлчилгээнд мэргэшсэн бөгөөд CNC тээрэмдэх, нарийн эргэлт хийх, үйлдвэрлэлийн эд ангиудад захиалгат боловсруулалтын дэмжлэг үзүүлдэг.
















