
Том металл эд ангиудыг сансар судлал, эрчим хүчний тоног төхөөрөмж, барилгын машин механизм, төмөр замын тээвэр, үйлдвэрлэлийн тоног төхөөрөмжид өргөн ашигладаг. Стандарт хэмжээтэй эд ангиудтай харьцуулахад том металл эд ангиуд нь CNC металл боловсруулах явцад дулааны деформаци, үлдэгдэл стресс, хавчаарын деформаци, машины багажны алдаа, багажны элэгдэлд илүү өртөмтгий байдаг. Ажлын хэсгийн нийт хэмжээ нэмэгдэхийн хэрээр бага зэргийн боловсруулалтын алдаа ч гэсэн бүхэл бүтэн хэсэгт мэдэгдэхүйц болж болно. Тиймээс хэмжээст тогтвортой байдлыг хадгалах нь том металл эд ангиудыг боловсруулах хамгийн чухал бэрхшээлүүдийн нэг юм.
Том металл эд ангиудад хэмжээст нарийвчлалыг хянах нь яагаад илүү хэцүү байдаг вэ?
Дулааны деформаци нь илүү их нөлөө үзүүлдэг
Металл материалууд температур өөрчлөгдөхөд тэлж, агшдаг. Том ажлын хэсгүүдийн хувьд харьцангуй бага температурын хэлбэлзэл ч мэдэгдэхүйц хэмжээст өөрчлөлтийг үүсгэж болно. Боловсруулах явцад гол, зүсэх хэрэгсэл, машины эд анги, зүсэх процессоос дулаан ялгардаг.
Хэрэв том ажлын хэсгийн өөр өөр хэсгүүдэд температур өөр өөр байвал орон нутгийн хэмжээст өөрчлөлт гарч болзошгүй. Энэ нь ижил эд ангийн өөр өөр хэсгүүдийн хооронд хэмжээсүүд тогтворгүй болоход хүргэж болзошгүй.
Ийм учраас температурын тогтвортой байдал нь том эд ангийн CNC боловсруулалтын нарийвчлалд чухал хүчин зүйл болдог.
Буруу хавчаар нь ажлын хэсгийн деформацид хүргэж болзошгүй
Том металл эд ангиуд нь ихэвчлэн хүнд байдаг ч зарим эд ангиуд нь нимгэн хана, урт хэсэг эсвэл бусад харьцангуй уян хатан бүтэцтэй байж болно. Хэт их хавчих хүч нь боловсруулалтын явцад ажлын хэсгийг хэлбэрээ алдахад хүргэдэг.
Боловсруулалт дуусч, хавчааруудыг сулласны дараа ажлын хэсэг нь анхны хэлбэртээ хэсэгчлэн эргэж, хэмжээст хазайлт үүсгэж болзошгүй.
Тиймээс зөв хавчих стратеги нь зөвхөн ажлын хэсэг найдвартай бэхлэгдсэн эсэхийг төдийгүй хавчих цэгүүдийн байршил, тулгуур байрлал, ажлын хэсэгт хүчний тархалтыг харгалзан үзэх ёстой.
Олон тохиргоо нь хуримтлагдсан алдааг нэмэгдүүлж болзошгүй
Ажлын хэсэг нь машины үр дүнтэй ажиллах хүрээнээс том байвал боловсруулалтыг хэд хэдэн хэсэгт хувааж гүйцэтгэх шаардлагатай болж магадгүй. Байршуулалтыг өөрчлөх үйлдэл бүр нь байрлалд бага зэргийн алдаа гарах магадлалыг бий болгодог.
Хэрэв боловсруулалтын лавлагаа өөр өөр тохиргооны үед өөрчлөгдвөл эдгээр алдаа хуримтлагдаж, эцсийн хэмжээст нарийвчлалд нөлөөлж болно.
Том металл эд ангиудын хувьд хэмжээст тогтвортой байдлыг хадгалахын тулд найдвартай боловсруулалтын өгөгдлийн санг тогтоох, тохируулгын тоог багасгах нь чухал юм.
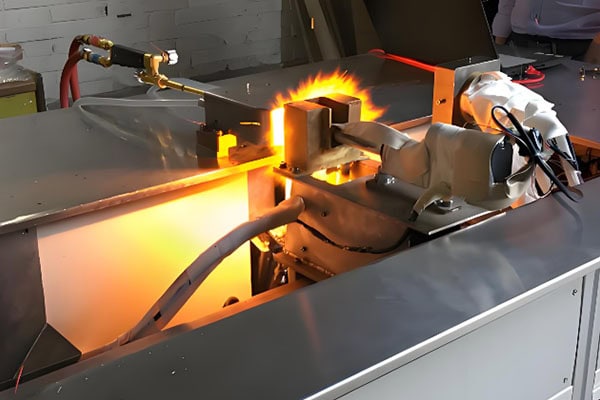
Үйлдвэрлэхээс өмнө нарийвчилсан боловсруулах төлөвлөгөө боловсруулах
Ажлын материал, хэмжээс, геометр, хүлцлийн шаардлага, хэрэглээний дагуу CNC боловсруулах бүрэн стратеги боловсруулах шаардлагатай.
Том оврын нарийн төвөгтэй металл эд ангиудын хувьд ердийн үйл явцад барзгар боловсруулалт, хагас өнгөлгөө, өнгөлгөө багтаж болно.
Барзгар боловсруулалт нь их хэмжээний материалыг үр дүнтэй зайлуулахад чиглэгддэг. Хагас өнгөлгөө нь үндсэн геометрийг тогтоож, үлдсэн материалын хэмжээг хянадаг бол өнгөлгөө нь чухал хэмжээс, хүлцэл болон гадаргуугийн чанарт анхаарлаа хандуулдаг.
Боловсруулалтын зөвшөөрөгдөх хэмжээг зөв хуваарилах нь зүсэх дулаан болон үлдэгдэл стрессийг бууруулж, дараагийн үйл ажиллагааны явцад хэмжээсийн өөрчлөлтөөс урьдчилан сэргийлэхэд тусалдаг.
Тогтвортой машин болон цехийн температурыг хадгалах
Орчны температур нь том хэмжээний нарийвчлалтай боловсруулалтад мэдэгдэхүйц нөлөө үзүүлдэг. Температурын өөрчлөлт нь машины багаж болон ажлын материалын аль алиныг нь тэлэх эсвэл агшихад хүргэдэг.
Машины халаалт, хөргөлтийн шингэний менежмент, цехийн тогтвортой температур, тогтмол боловсруулалтын нөхцөл нь дулааны хэлбэлзлийг бууруулахад тусалдаг.
Өндөр нарийвчлалтай хэрэглээний хувьд дулааны алдааг хянах, нөхөх нь хэмжээст тогтвортой байдлыг улам сайжруулж чадна.
Хавчаар болон тулгуурын аргуудыг оновчтой болгох
Том хэмжээтэй ажлын хэсгүүд нь геометр дээрээ үндэслэн тохиромжтой байршил, хавчаар болон тулгуурын стратеги шаарддаг.
Нимгэн ханатай, урт эсвэл том хүрээтэй эд ангиудын хувьд нэмэлт тулгуур цэгүүд нь боловсруулалтын явцад деформаци болон чичиргээг бууруулахад тусалдаг.
Машин боловсруулахаас өмнө ажлын хэсгийг зөв байрлуулж, лавлах гадаргуутай харьцаж байгаа эсэхийг шалгах хэрэгтэй. Тэгш бус тулгуур эсвэл буруу байрлал нь машин боловсруулах явцад системчилсэн хэмжээст алдаа гаргаж болзошгүй.
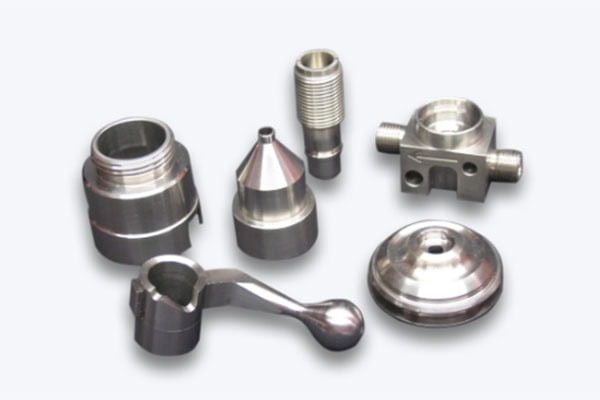
Тохирох зүсэх хэрэгсэл болон параметрүүдийг сонгоно уу
Багажны элэгдэл нь ажлын хэсгийн бодит зүсэлтийн хэмжээг аажмаар өөрчилж, зүсэх хүч болон боловсруулалтын температурыг нэмэгдүүлж болно.
Том металл эд ангиуд нь ихэвчлэн урт хугацааны боловсруулалтын мөчлөг шаарддаг тул багажны ашиглалтын хугацааг онцгой чухал болгодог. Зүсэх хурд, тэжээлийн хурд, зүсэх гүнийг материал болон боловсруулалтын үйл ажиллагааны дагуу оновчтой болгох хэрэгтэй.
Төрөл бүрийн металлын хувьд багаж сонгохдоо материалын хатуулаг, дулаан дамжуулалт, боловсруулах чадвар, шаардлагатай гадаргуугийн өнгөлгөөг харгалзан үзэх хэрэгтэй.
Чичиргээ болон багажны унжилтыг багасгах
Том эд ангиуд нь гүн хөндий, гүн нүх, сунгасан зүсэх багаж шаарддаг нарийн төвөгтэй гадаргуутай байж болно. Хэт их багаж унжих нь багажны хатуулгийг бууруулж, чичиргээ болон чимээ шуугианы эрсдэлийг нэмэгдүүлдэг.
Боломжтой бол багажны унжсан хэсгийг аль болох багасгах хэрэгтэй. Тохирох багажны диаметр, бариул, зүсэх нөхцөл, боловсруулалтын стратегийг сонгох нь хатуулгийг сайжруулж, зүсэх гүйцэтгэлийг тогтвортой байлгаж чадна.
Бага хэмжээний чимээ шуугиан нь хэмжээсийн нарийвчлал болон гадаргуугийн чанарт сөргөөр нөлөөлдөг тул том нарийвчлалтай эд ангиудыг боловсруулах үед чичиргээг багасгах нь онцгой чухал юм.
Үйл явцын хэмжилтийг ашиглах
Уламжлалт боловсруулах процессууд нь бүхэл бүтэн эд анги дууссаны дараа эцсийн үзлэгт тулгуурладаг. Гэсэн хэдий ч том нарийвчлалтай эд ангиудын хувьд хэмжээст асуудлыг тодорхойлохын тулд үйлдвэрлэлийн төгсгөл хүртэл хүлээх нь материалын болон үйлдвэрлэлийн ихээхэн алдагдалд хүргэж болзошгүй юм.
Боловсруулалтын явцад чухал хэмжээсийг шалгахын тулд үйлдвэрлэлийн явцад хэмжилтийн систем, зондын систем, машинд суурилуулсан шалгалтын хэрэгслийг ашиглаж болно.
Хэмжилтийн үр дүнд үндэслэн операторууд шаардлагатай үед багажны нөхөн олговор болон боловсруулалтын параметрүүдийг тохируулж болно. Энэхүү хаалттай гогцооны арга нь янз бүрийн боловсруулалтын талбай болон үйлдвэрлэлийн багцуудын хоорондох хэмжээст хэлбэлзлийг бууруулахад тусалдаг.
Чанарын эцсийн хяналтад нарийвчлалтай шалгалт чухал үүрэгтэй
Тогтмол шалгалтын огноог тогтоох
Хэмжээст үзлэг нь боловсруулалтын өгөгдөлтэй нягт тохирч буй найдвартай лавлах системийг ашиглах ёстой.
Хэрэглээнээс хамааран чухал шалгалтын параметрүүдэд нийт хэмжээс, нүхний диаметр, тэгш байдал, параллелизм, перпендикуляр байдал, байрлалын хүлцэл, гадаргуугийн геометр зэрэг орно.
Өндөр нарийвчлалтай том эд ангиудын хувьд координатын хэмжих машин (CMM), лазер трекер, зөөврийн хэмжилтийн систем, үйлдвэрлэлийн явцад шалгах төхөөрөмжийг ажлын хэсгийн хэмжээ болон хүлцлийн шаардлагын дагуу сонгож болно.
Чухал хэмжээсүүдэд статистикийн процессын хяналтыг ашиглах
Том металл эд ангиудыг цувралаар үйлдвэрлэхэд чухал хэмжээст өгөгдлийг бүртгэх нь үйл явцын чиг хандлагыг тодорхойлоход тусалдаг.
Статистикийн процессын хяналт (SPC)-ийг тодорхой хэмжээс нь хүлцлийн дээд эсвэл доод хязгаар руу аажмаар шилжиж байгаа эсэхийг хянахын тулд ашиглаж болно. Хэрэв чиг хандлага илэрсэн бол операторууд багажны нөхөн олговор, боловсруулалтын параметрүүд эсвэл эд анги нь хүлцэх хязгаараас гарахаас өмнө үйлдвэрлэлийн процессыг тохируулж болно.
Энэхүү урьдчилан сэргийлэх арга нь олон хэсгийн тогтвортой байдлыг мэдэгдэхүйц сайжруулж чадна.
Том металл эд ангиудыг боловсруулахад хэмжээст тогтвортой байдлыг хангах нь зөвхөн өндөр нарийвчлалтай CNC машин ашиглахаас хамаарахгүй. Энэ нь материалын сонголт, боловсруулах стратеги, ажлын хэсгийг хавчих, температурын удирдлага, зүсэх хэрэгсэл, боловсруулах параметрүүд, процессын явцад хэмжилт хийх, эцсийн үзлэг зэрэг үйлдвэрлэлийн бүхий л үйл явцад цогц хяналт шаарддаг.
Бүрэлдэхүүн хэсгийн хэмжээс нэмэгдэхийн хэрээр дулааны деформаци, машины геометрийн алдаа, хавчаарын деформаци, байршлын алдааны нөлөөлөл улам бүр мэдэгдэхүйц болдог. Бодит цагийн хяналт, нарийвчлалын шалгалттай хослуулан сайн төлөвлөсөн боловсруулах процесс нь хэмжээст хазайлтыг үр дүнтэй бууруулж, бүрэлдэхүүн хэсгийн тогтвортой байдал, угсралтын найдвартай байдлыг сайжруулж чадна.
Өндөр нарийвчлалтай том металл эд ангиудыг боловсруулах төслүүдийн хувьд том форматын CNC тоног төхөөрөмж, дэвшилтэт үзлэгийн чадвартай, туршлагатай инженерүүд, найдвартай процессын хяналттай боловсруулах түнш сонгох нь тогтвортой, давтагдах үр дүнд хүрэхэд чухал ач холбогдолтой.
















