CNC эргэлтийг нарийн машин механизм, автомашины эд анги, автоматжуулалтын тоног төхөөрөмж, электроник, үйлдвэрлэлийн холбох хэрэгсэлд өргөн ашигладаг. Захиалгат босоо ам, металл ханцуй, эрчилсэн холбогч, нарийн эргэлдэгч эд анги шаарддаг бизнесийн хувьд гадаргуугийн барзгар байдал нь үрэлт, тохируулгын нарийвчлал, битүүмжлэлийн гүйцэтгэл, ашиглалтын хугацаанд нөлөөлдөг. Эд анги нь инженерийн зурагт заасан хэмжээст шаардлагыг хангасан ч гэсэн харагдахуйц багажны ул мөр, үрэлт, эсвэл орон нутгийн зураас нь угсралт болон тоног төхөөрөмжийн ажиллагаанд нөлөөлж болно. Тохиромжтой зүсэх хэрэгслийг сонгох, боловсруулах параметрүүдийг оновчтой болгох, ажлын хэсгийн чичиргээг хянах, найдвартай шалгалтын журмыг хэрэгжүүлэх нь CNC эргэлтийн гадаргуугийн өнгөлгөөг сайжруулж, дахин боловсруулалт болон хаягдлыг бууруулж, үйлдвэрлэлийн тогтвортой байдлыг сайжруулж чадна.
CNC эргэлтийн гадаргуугийн барзгар байдалд нөлөөлөх хүчин зүйлүүд
CNC эргэлтийн гадаргуугийн барзгар байдлыг Ra болон Rz зэрэг параметрүүдийг ашиглан ерөнхийдөө үнэлдэг. Ra нь профайлын абсолют хазайлтын арифметик дундажийг илэрхийлдэг бөгөөд инженерийн зураг төсөлд байнга тодорхойлогддог. Өөр өөр бүрэлдэхүүн хэсгүүд нь өөр өөр гадаргуугийн өнгөлгөө шаарддаг. Ерөнхий бүтцийн хэсгүүд нь боловсруулалтын үр ашгийг нэн тэргүүнд тавьж болох бол холхивчийн тохируулга, битүүмжлэх гадаргуу, гулсах контакт гадаргуу нь гадаргуугийн чанарын хатуу хяналтыг шаардаж болно. Барзгар байдалд нөлөөлдөг гол хүчин зүйлсийг ойлгох нь үйлдвэрлэгчдэд илүү үр дүнтэй боловсруулалтын процессыг боловсруулахад тусалдаг.
Таслах хурд ба тэжээлийн хурд
Зүсэх хурд болон тэжээлийн хурд нь зүсэх нөхцөл, багажны элэгдэл, гадаргуугийн бүтцэд шууд нөлөөлдөг. Илүү өндөр тэжээлийн хурд нь ерөнхийдөө илүү мэдэгдэхүйц геометрийн багажны тэмдэг үүсгэдэг бол тэжээлийн хурдыг бууруулах нь онолын гадаргуугийн барзгар байдлыг сайжруулж болох боловч боловсруулах хугацаа нэмэгдэж магадгүй юм. Зүсэх хурд нь зүсэх температур, ирмэгийн тогтворжилт, багажны элэгдэлд нөлөөлдөг бөгөөд өөр өөр материалууд хурдны өөрчлөлтөд өөр өөрөөр хариу үйлдэл үзүүлдэг.
- Тэжээлийн хурдыг зохих ёсоор тохируулна уу: Өндөр чанартай гадаргуугийн өнгөлгөө шаарддаг нарийн гол, ханцуй, холбогчийн хувьд үйлдвэрлэлийн шаардлага зөвшөөрвөл өнгөлгөөний тэжээлийн хурдыг бууруулж болно. Тохируулга хийхдээ багажны хошууны радиус, материалын шинж чанар, багажны нөхцөл байдлыг харгалзан үзэх хэрэгтэй бөгөөд ингэснээр тохиромжгүй тохиргооноос үүдэлтэй гадаргуугийн чанар тогтворгүй болохоос сэргийлнэ.
- Тохирох зүсэх хурдыг сонгоно уу: Хөнгөн цагааны хайлш гэх мэт сайн боловсруулалттай материалын хувьд зүсэх хурдыг багажны зөвлөмж болон машины хүчин чадлын дагуу сонгож болно. Тодорхой төрлийн зэвэрдэггүй гангаар боловсруулахдаа багажны хэвийн бус элэгдэл, тохиромжгүй хурднаас үүдэлтэй гадаргуугийн согогоос урьдчилан сэргийлэхийн тулд зүсэх дулаан болон ажлын хатууралд онцгой анхаарал хандуулах хэрэгтэй.
- Зүсэлтийн гүнийг хянах: Өнгөлгөөний үйл ажиллагаа нь ерөнхийдөө тогтвортой зүсэлтийн нөхцлийг хадгалахын тулд зохих зүсэлтийн гүнийг ашигладаг. Хэрэв зөвшөөрөгдөх хэмжээ хэт бага байвал багаж нь материалыг үр дүнтэй зүсэхийн оронд үрэх эсвэл гажигт оруулж болзошгүй. Хэт их зөвшөөрөгдөх хэмжээ нь зүсэлтийн ачааллыг нэмэгдүүлж, чичиргээ эсвэл хэмжээст хэлбэлзэл үүсгэж болзошгүй.
- Параметрийн хослолуудыг баталгаажуулах: Зүсэх хурд, тэжээлийн хурд, зүсэлтийн гүн, багажны геометр нь хоорондоо холбоотой. Үйлдвэрлэгчид зөвхөн нэг параметрийг тохируулахын оронд гадаргуугийн барзгар байдал, мөчлөгийн хугацаа, багажны ашиглалтын хугацааг тэнцвэржүүлэхийн тулд туршилтын боловсруулалтаар хослолыг баталгаажуулах хэрэгтэй.
Багцын CNC эргэлтийн захиалгын хувьд эхний эдлэлийн үйлдвэрлэлийн явцад зүсэлтийн параметрүүд болон гадаргуугийн шалгалтын үр дүнг тэмдэглэнэ үү. Дараагийн эд ангиудад баталгаажсан процессуудыг хэрэглэж, багажны элэгдэлд үндэслэн тохируулга хийснээр багцуудын хоорондох гадаргуугийн чанарын хэлбэлзлийг бууруулж чадна.
Зүсэх багажны материал ба хамар геометр
Багажны материал, хамгийн сүүлийн үеийн хурц үзүүр, хошууны радиус, хугарлын загвар нь бүгд боловсруулсан гадаргууд нөлөөлдөг. Багажны хэт их элэгдэл нь чирэгдэх тэмдэг, зураас эсвэл материал урагдахад хүргэдэг. Багажны геометр ба тэжээлийн хурдны хоорондох зохисгүй хамаарал нь багажны мэдэгдэхүйц үечилсэн тэмдэг үүсгэж болно. Тиймээс багажны сонголт нь ажлын материал, эд ангийн геометр, шаардлагатай гадаргуугийн барзгар байдлыг тусгасан байх ёстой.
- Тохиромжтой багажны материалыг сонгох: Хөнгөн цагаан хайлшийг боловсруулахдаа багажны хурц байдал болон ирмэгийн хяналт чухал ач холбогдолтой. Зэвэрдэггүй гангийн хувьд элэгдэлд тэсвэртэй байдал, бат бөх чанар, халуунд тэсвэртэй байдлыг хамтад нь авч үзэх ёстой. Титан хайлш гэх мэт боловсруулахад хэцүү материалууд нь өндөр температур болон зүсэх ачааллын дор багажны тогтвортой байдлыг үнэлэхийг шаарддаг.
- Тохирох багажны хошууны радиусыг сонгоно уу: Тохиромжтой нөхцөлд багажны хошууны радиусыг томруулснаар онолын гадаргуугийн барзгаржилтыг сайжруулж болно. Гэсэн хэдий ч энэ нь радиаль зүсэлтийн хүчийг нэмэгдүүлж, нарийхан гол болон нимгэн ханатай эд ангиудыг чичиргээнд илүү өртөмтгий болгодог. Эцсийн сонголтод ажлын хэсгийн хатуулаг, тэжээлийн хурд, машины тогтвортой байдлыг харгалзан үзэх ёстой.
- Элэгдсэн багаж хэрэгслийг цаг тухайд нь солих: Зүсэх багаж хэрэгслийг ашиглах үед тэдгээрийн ирмэгүүд аажмаар элэгдэж, хурц үзүүр нь багасдаг бөгөөд энэ нь зүсэх хүчийг нэмэгдүүлж, гадаргуугийн чанарыг бууруулж болзошгүй юм. Багажны ашиглалтын хугацааны бүртгэлийг хөтлөх, боловсруулсан гадаргуугийн өөрчлөлтийг хянах, тогтоосон хязгаарт хүрэхэд багаж хэрэгслийг солих нь цуврал үйлдвэрлэлд барзгаржилтын согог үүсэх эрсдлийг бууруулж чадна.
- Багажны суурилуулалтыг шалгах: Багажны өндөр буруу, багажны хэт өндөр унжсан, хангалтгүй хавчаар нь зүсэлтийн тогтвортой байдалд нөлөөлж болзошгүй. Шаардлагагүй хэт өндөр унжсан байдлыг багасгаж, багажны найдвартай суурилуулалтыг хангах нь чичиргээ болон гадаргуугийн жигд бус хэв маягийг бууруулахад тусалдаг.
Өндөр нарийвчлалтай CNC-ээр эргүүлсэн эд ангийн хувьд багажны менежментийг стандартчилагдсан үйлдвэрлэлийн журамд оруулах ёстой. Багажны тогтмол үзүүлэлт, ашиглалтын хугацааны бүртгэл, багажны тогтмол үзлэг нь давтагдах чадварыг сайжруулж, багажны нөхцөл байдлын зөрүүгээс үүдэлтэй гадаргуугийн чанарын хэлбэлзлийг багасгах боломжтой.
Ажлын хэсгийн хатуулаг ба машины тогтвортой байдал
Тохиромжтой зүсэлтийн параметрүүдтэй байсан ч тогтворгүй ажлын бариул, машины муу нөхцөл байдал, эсвэл хэт их чичиргээ нь үйлдвэрлэгчид жигд гадаргуугийн өнгөлгөө хийхэд саад болдог. Нарийхан гол, нимгэн ханатай ханцуй, жижиг диаметртэй эд ангиуд нь зүсэх хүчинд онцгой мэдрэмтгий бөгөөд чимээ шуугиан, орон нутгийн долгион эсвэл хэмжээст өөрчлөлт гарч болзошгүй.
Ажлын байрыг эд ангийн диаметр, урт, ханын зузаан, боловсруулалтын байрлалын дагуу төлөвлөх хэрэгтэй. Нарийхан гол нь сүүлний тулгуур эсвэл өөр тохиромжтой тулгуурын аргыг шаардаж болно. Нимгэн ханатай ханцуй нь хэв гажилтаас урьдчилан сэргийлэхийн тулд сайтар хянасан хавчих хүчийг шаарддаг. Хагархай, зөөлөн эрүү, байрлуулах гадаргуу нь мөн цэвэрхэн байх ёстой бөгөөд ингэснээр хагарал, хог хаягдал нь байрлуулах нарийвчлалд нөлөөлөхгүй.
Машины голын нөхцөл байдал, чиглүүлэгч замын элэгдэл, цамхагийн хатуулаг, засвар үйлчилгээний чанар нь боловсруулалтын үр дүнд нөлөөлж болно. Голын ажиллагаа, бэхэлгээний нарийвчлал, машины чухал эд ангиудыг тогтмол шалгах нь чичиргээний эх үүсвэрийг тодорхойлоход тусалдаг. Хэрэв гадаргуу дээр тогтмол долгион гарч ирвэл зөвхөн тэжээлийн хурдыг бууруулахад найдахын оронд машин, багаж хэрэгсэл, ажлын байрны зохион байгуулалт, зүсэх параметрүүдийг шалгана уу.
CNC эргэлтийн гадаргуугийн өнгөлгөөг сайжруулах аргууд
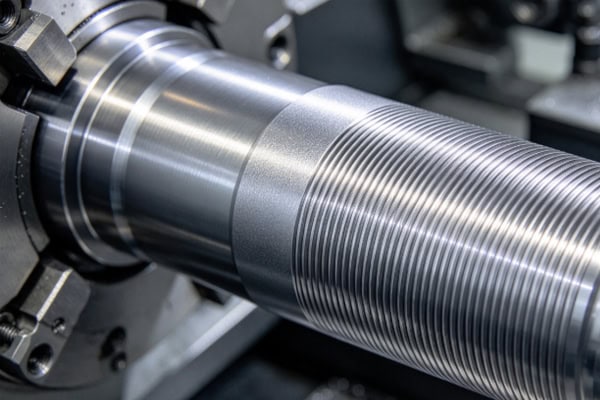
CNC эргэлтийн гадаргуугийн өнгөлгөөг сайжруулахын тулд уялдаа холбоотой үйл явцын төлөвлөлт, зүсэлтийн параметрийн оновчлол, хөргөлтийн шингэний менежмент, үйл ажиллагааны дарааллыг шаарддаг. Өөр өөр материал, эд ангийн геометр нь өөр өөр боловсруулалтын стратеги шаарддаг. Үр дүнтэй өнгөлгөөний процесс нь чичиргээ, дулааны деформаци, багаж хэрэгслийн элэгдлийг багасгахын зэрэгцээ зургийн техникийн шаардлагыг хангасан байх ёстой.
Барзгаржилт болон өнгөлгөөний үйл ажиллагааг оновчтой болгох
Барзгаржилт болон өнгөлгөө нь үйлдвэрлэлийн өөр өөр зорилгоор үйлчилдэг. Барзгаржилт нь илүүдэл материалыг үр дүнтэй арилгадаг бол өнгөлгөө нь эцсийн хэмжээс болон гадаргуугийн чанарыг хангадаг. Хэрэв боловсруулалтын зөвшөөрөгдөх хэмжээг буруу хуваарилах эсвэл ажлын хэсэг өнгөлөхөөс өмнө деформацид өртөмтгий хэвээр байвал гадаргуугийн барзгаржилт нь тогтворгүй болж болзошгүй.
- Тохиромжтой өнгөлгөөний хэмжээг хадгалах: Барзгар өнгөлгөө хийх явцад ажлын материал, хэмжээс болон дараагийн үйлдлүүдээс хамааран тохиромжтой хэмжээний материалыг үлдээнэ үү. Хэт их хэмжээ нь өнгөлгөөний ачааллыг нэмэгдүүлдэг бол хангалтгүй хэмжээ нь тогтвортой зүсэлтийг зогсоож, гадаргуугийн чанар болон хэмжээсийн хяналтыг алдагдуулж болзошгүй.
- Боловсруулалтын дарааллыг төлөвлөх: Алхам, ховил, дотор нүх, утастай эргэлдсэн эд ангиудын хувьд үйлдлийг эд ангийн геометрийн дагуу зохион байгуулна. Давтан тохиргооноос үүдэлтэй алдааг багасгахын тулд төвлөрөл эсвэл нарийн тохируулга шаардлагатай гадаргууг тогтвортой байрлалын нөхцөлд боловсруулна.
- Өнгөлгөөний ачааллыг хянах: Өнгөлгөөний явцад тасралтгүй, тогтвортой зүсэх нөхцөлийг хадгалах. Багаж хэрэгсэл ойр ойрхон орох, гарах эсвэл тэгш бус зөвшөөрөгдөх хэмжээнээс үүдэлтэй зүсэх ачааллын их хэлбэлзлээс зайлсхийх. Нарийхан гол болон нимгэн ханатай эд ангиудын хувьд деформацийг бууруулахын тулд тулгуур болон боловсруулалтын дарааллыг оновчтой болгох.
- Шаардлагагүй хоёрдогч үйлдлээс зайлсхий: Хэрэв зохих багаж хэрэгсэл болон оновчтой зүсэлтийн параметрүүд нь заасан гадаргуугийн барзгаржилтыг хангаж чадвал нэмэлт өнгөлгөө эсвэл өнгөлгөөний үйл ажиллагаа шаардлагагүй байж болно. Эд ангийн функц нь илүү нарийн өнгөлгөө шаарддаг бол зургийн шаардлагын дагуу тохиромжтой өнгөлгөө эсвэл дараах боловсруулалтын аргыг сонгоно уу.
Барзгар болон өнгөлгөөний үйл ажиллагааг тодорхой ялгах нь үйл явцын тогтвортой байдлыг сайжруулж, өмнөх үйл ажиллагааны асуудлуудыг нөхөхөөс үүдэлтэй шаардлагагүй зардлаас урьдчилан сэргийлдэг.
Хөргөлтийн болон тосолгооны материалыг үр дүнтэй ашиглах
Зүсэх явцад үүссэн дулаан нь багажны элэгдэл, ажлын хэсгийн хэмжээсийн тогтвортой байдал, гадаргуугийн нөхцөлд нөлөөлдөг. Тохиромжтой хөргөлт болон тосолгооны материал нь зүсэх бүс дэх температурыг бууруулж, чипсийн нүүлгэн шилжүүлэлтийг сайжруулж, тохиромжтой нөхцөлд багаж болон ажлын хэсгийн хоорондох үрэлтийг бууруулж чадна. Гэсэн хэдий ч хөргөлтийн арга нь материал, багаж хэрэгсэл болон боловсруулалтын параметрүүдтэй тохирч байх ёстой. Зөвхөн хөргөлтийн шингэний урсгалыг нэмэгдүүлэх нь гадаргуугийн илүү сайн өнгөлгөөг баталгаажуулдаггүй.
- Хөргөлтийн шингэний тогтвортой хангамжийг хадгалах: Хөргөлтийн шингэн шаардлагатай үйл ажиллагааны хувьд зүсэх хэсэгт үр дүнтэй хүрч байгаа эсэхийг шалгаарай. Хөргөлтийн шингэний буруу байрлал эсвэл тогтворгүй урсгал нь багажны ашиглалтын хугацаа болон боловсруулалтын тогтвортой байдалд нөлөөлдөг орон нутгийн температурын өөрчлөлтийг үүсгэж болзошгүй.
- Хөргөлтийн шингэнийг цэвэр байлга: Хөргөлтийн шингэн дэх хагарал, бохирдуулагч болон тосны үлдэгдэл нь машины нөхцөлд нөлөөлж, гадаргуугийн зураас үүсэх эрсдлийг нэмэгдүүлдэг. Тогтвортой үйлдвэрлэлийг хангахын тулд шүүлтүүрийн системийг засвар үйлчилгээ хийж, хөргөлтийн шингэний нөхцөл байдлыг тогтмол шалгаж байгаарай.
- Хөргөлтийн аргыг материалд тохируулан өөрчлөх: Хөнгөн цагаан хайлш, зэвэрдэггүй ган, титан хайлш нь өөр өөр зүсэх шинж чанартай байдаг. Хөргөлтийн аргыг багаж үйлдвэрлэгчийн зөвлөмж болон үйл явцын нөхцлийн дагуу сонгоно уу. Зарим үйл ажиллагаа нь хөргөлтийн шингэний хэмжээг нэмэгдүүлэхээс илүү үр дүнтэй чипс зайлуулах, дулааны менежментээс илүү хамаардаг.
- Хэмжээст дулааны нөлөөллөөс урьдчилан сэргийлэх: Хязгаарлагдмал хүлцэлтэй эд ангиудын хувьд тасралтгүй боловсруулалтын явцад температурын өсөлтийг хянана. Шаардлагатай үед хэмжээст хэмжилтэд температурын өөрчлөлтийн нөлөөллийг бууруулахын тулд мөчлөгийн хугацаа, хөргөлтийн нөхцөл, үзлэгийн журмыг тохируулна.
Хөргөлтийн менежментийг тоног төхөөрөмжийн засвар үйлчилгээ, үйл явцын баримт бичигтэй нэгтгэх хэрэгтэй. Тогтвортой хөргөлтийн нөхцөл нь тасралтгүй үйлдвэрлэлийн явцад чанарын тогтвортой байдлыг сайжруулахын зэрэгцээ багаж хэрэгслийн хэвийн бус элэгдэл, гадаргуугийн согогийг бууруулахад тусалдаг.
Үрэлт, зураас болон үлдэгдэл чипсийг хянах
Гадаргуугийн согог нь үргэлж зүсэлтийн параметрүүдээс үүдэлтэй байдаггүй. Үрэлт, хагарлын зураас, хавчаарын ул мөр, харьцах үеийн гэмтэл нь гадаад төрх байдал, угсралт, эцсийн хүлээн авалтад нөлөөлж болно. Тиймээс нарийн эргүүлсэн эд ангиуд нь боловсруулах, цэвэрлэх, шалгах, савлах явцад зохих хамгаалалтын арга хэмжээ авах шаардлагатай байдаг.
Бүрхүүл нь ихэвчлэн эд ангийн ирмэг, ховилын гарц, таслалтын байршилд үүсдэг. Тэдгээрийг багажны замыг оновчтой болгох, зүсэх параметрүүдийг тохируулах, зохих арилгагч үйлдлийг хэрэгжүүлэх замаар хянаж болно. Жижиг нүхтэй эсвэл нарийн төвөгтэй ирмэгтэй эд ангийн хувьд арилгагч нь чухал шинж чанаруудыг гэмтээхээс урьдчилан сэргийлэхийн тулд хүлээн зөвшөөрөгдөх өнцөгт хэмжээс болон арилгагч хязгаарыг тодорхойл.
Машин боловсруулах явцад эсвэл эд ангиудыг зөөвөрлөх, цэвэрлэх, шилжүүлэх явцад чип зураас үүсч болно. Ажлын хэсэг болон бэхэлгээнээс чипсийг цаг тухайд нь арилгах, тохиромжтой цэвэрлэгээний хэрэгсэл ашиглах, металл эд ангиуд мөргөлдөхөөс урьдчилан сэргийлэх нь хүсээгүй зураасыг бууруулж чадна. Гаднах төрхийн хатуу шаардлага тавьдаг бүтээгдэхүүнүүдэд тээвэрлэлтийн явцад эвдрэлээс урьдчилан сэргийлэхийн тулд хамгаалалтын тусгаарлагч эсвэл тохиромжтой сав баглаа боодол шаардлагатай байж болно.
Хэрэв эд ангид аноджуулах, электролиз хийх эсвэл өөр гадаргуугийн боловсруулалт шаардлагатай бол боловсруулалт эхлэхээс өмнө шаардлагатай гадаргуугийн барзгар байдал болон өнгөлгөөний процессын хоорондын хамаарлыг баталгаажуулна уу. Зарим гадаргуугийн боловсруулалт нь гүн зураас эсвэл багажны тод ул мөрийг арилгаж чаддаггүй тул шаардлагатай гадаргуугийн нөхцөл байдлыг үйлдвэрлэлийн өмнөх үе шатанд хангах шаардлагатай байж магадгүй юм.
CNC эргэлтийн гадаргуугийн барзгар байдлын үзлэг ба чанарын менежмент
Тохиромжтой боловсруулах процессыг үзлэгээр баталгаажуулах ёстой. Гадаргуугийн хатуу шаардлага бүхий нарийн эд ангиудын хувьд барзгаржилт нь зургийн үзүүлэлттэй тохирч байгаа эсэхийг зөвхөн харааны үзлэгээр нарийн тодорхойлох боломжгүй юм. Тохиромжтой хэмжих төхөөрөмжийг сонгох, үзлэгийн байршлыг тодорхойлох, үйл явцын тогтвортой хяналтыг хэрэгжүүлэх нь боловсруулалтын үр дүнг найдвартай үнэлэх, тохиромжгүй эд ангиудыг угсралтад хүрэхээс урьдчилан сэргийлэхэд тусалдаг.
Гадаргуугийн барзгаржилтыг хэмжих тохиромжтой аргыг сонгох
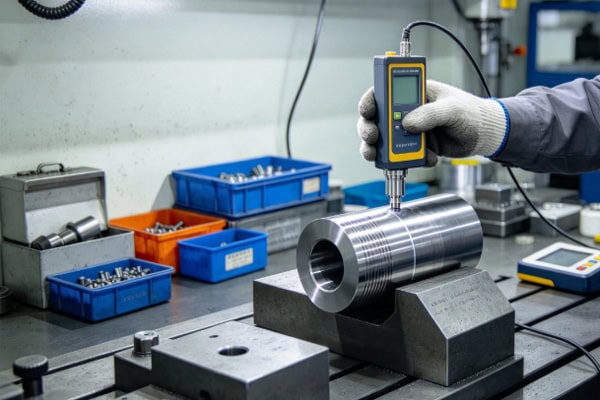
Шалгалтын аргыг бүрэлдэхүүн хэсгийн геометр, гадаргуугийн байршил, зургийн параметрүүд болон хүлээн авах шалгуурын дагуу сонгох хэрэгтэй. Нийтлэг аргуудад гадаргуугийн профайлыг хэмждэг контакт профилометрүүд болон шаардлагатай бол гадаргуугийн шинжилгээнд зориулсан оптик хэмжих төхөөрөмж орно.
- Гадаргуугийн барзгаржилтын шалгагч: Үзэг нь гадаргуугийн профайлын өгөгдлийг цуглуулж, барзгаржилтын параметрүүдийг тооцоолохын тулд тодорхой хэмжилтийн замаар хөдөлдөг. Хэмжилтийн зөв чиглэл, үнэлгээний урт, таслалтын долгионы уртыг сонгож, ажлын хэсэг цэвэр, найдвартай байрласан эсэхийг шалгаарай.
- Оптик хэмжих төхөөрөмж: Тодорхой бичил бүтэц, тусгай гадаргуу эсвэл контактын хэмжилт хийхэд тохиромжгүй байршлын хувьд оптик аргыг авч үзэж болно. Ашиглахын өмнө төхөөрөмжийн хэмжих чадвар, холбогдох хүрээ, зургийн хүлээн авах шаардлагад нийцэж байгаа эсэхийг шалгана уу.
- Хэмжилтийн нөхцлийг стандартчилах: Хэмжилтийн байршил, чиглэл, ажлын хэсгийн нөхцөл байдал нь үр дүнд нөлөөлж болно. Цилиндр хэлбэртэй эргэсэн гадаргуугийн хувьд хэмжилтийн чиглэлийг холбогдох стандарт болон зургийн шаардлагын дагуу тодорхойлж, давтан хэмжилтийн байршлыг ашиглана уу.
- Тоног төхөөрөмжийг тохируулах, засвар үйлчилгээ хийх: Хэмжих хэрэгсэл нь тогтмол тохируулах, засвар үйлчилгээ шаарддаг. Элэгдсэн үзэг, тоног төхөөрөмжийн хэвийн бус байдал, эсвэл тогтворгүй ажиллагааны горим нь хэмжилтийн алдаа болон чанарын үнэлгээнд найдваргүй байдалд хүргэж болзошгүй.
Шалгалтын үр дүнг инженерийн зурагт заасан параметрүүд болон холбогдох стандартуудтай харьцуулах хэрэгтэй. Хэрэв зурагт Ra, Rz эсвэл өөр параметрийг заасан бол өөр өөр барзгаржилтын параметрүүдийг сольж болох гэж үзэхийн оронд тухайн шаардлагын дагуу шалгана уу.
Эхний зүйлийн шалгалт болон үйл явцын хяналтыг бий болгох
Чанарын тогтвортой удирдлага нь эхний бүтээгдэхүүний баталгаажуулалт, үйл явцын хяналт шалгалт, эцсийн хүлээн авалтыг хамарсан байх ёстой. Эхний бүтээгдэхүүний хяналт шалгалт нь хөтөлбөр, багаж хэрэгсэл, ажлын байрны арга, зүсэлтийн параметрүүд нь шаардлагыг хангаж байгаа эсэхийг шалгадаг. Үйл явцын хяналт шалгалт нь багаж хэрэгслийн элэгдэл, машины нөхцөл байдлын өөрчлөлт эсвэл боловсруулах нөхцөл байдлын хэлбэлзлээс үүдэлтэй асуудлыг тодорхойлоход тусалдаг.
- Эхний зүйлийн баталгаа: Багц үйлдвэрлэл эхлэхээс өмнө чухал хэмжээс, гадаргуугийн барзгаржилт, утас болон холбогдох геометрийн хүлцлийг шалгана уу. Үр дүн нь шаардлагад нийцсэний дараа баталгаажсан процессыг ашиглан үйлдвэрлэлээ үргэлжлүүлнэ үү.
- Үйлдвэрлэлийн явцад дээж авах: Захиалгын хэмжээ, эд ангийн эрсдэл, чанарын шаардлагад үндэслэн дээж авах давтамжийг тодорхойлно. Багажны элэгдэлд мэдрэмтгий эсвэл гадаргуугийн чанарыг чанд сахих шаардлагатай эд ангийн хувьд барзгаржилтын өөрчлөлтийг сайтар хянаж, шаардлагатай бол үзлэгийн хугацааг богиносгоно.
- Согогийг мөрдөх чадвар: Гадаргуугийн чанар шаардлага хангахгүй үед эд ангийн багц, машины нөхцөл байдал, багаж хэрэгслийн хэрэглээ болон боловсруулалтын параметрүүдийг тэмдэглэнэ. Үндсэн шалтгааныг судалж, залруулах арга хэмжээ авах нь дахин гарч болзошгүй согогоос урьдчилан сэргийлэхэд тусалдаг.
- Чанарын бүртгэлийг хөтлөх: Тогтмол багцаар нийлүүлэх шаардлагатай эд ангийн хувьд холбогдох шалгалтын өгөгдөл, процессын засвар, залруулах арга хэмжээний бүртгэлийг хадгалах. Эдгээр бүртгэл нь мөрдөх чадварыг дэмжиж, ирээдүйн захиалгын чанарыг баталгаажуулахад тусалдаг.
Барзгаржилтын үзлэгийг боловсруулалтын процессын өгөгдөлтэй хослуулснаар чанарын чиг хандлагыг эрт илрүүлэх, цуврал хаягдал болон дахин боловсруулалтын зардлыг бууруулахад хялбар болгодог.
Найдвартай нарийвчлалтай CNC эргэлтийн нийлүүлэгчийг сонгоно уу
Нарийн эргэлтийн ажлыг гадагшлуулдаг бизнесийн хувьд нийлүүлэгчийн тоног төхөөрөмжийн чадавхи, үйл явцын туршлага, чанарын удирдлагын журам нь эцсийн гадаргуугийн өнгөлөлтөд шууд нөлөөлдөг. Худалдан авалтын шийдвэрт нэгжийн үнээс илүү ихийг анхаарч үзэх хэрэгтэй. Мөн нийлүүлэгч нь зургийн шаардлагыг хангахад шаардлагатай боловсруулалт, шалгалтын чадвартай эсэхийг баталгаажуулах нь чухал юм.
Нийлүүлэгчдийг үнэлэхдээ тэдгээр нь зорилтот материал болон эд ангийн геометрт тохирсон CNC эргэлтийн тоног төхөөрөмжтэй эсэх, зохих багаж хэрэгсэл, зүсэлтийн параметрүүдийг боловсруулж чадах эсэх, мөн гадаргуугийн барзгаржилтыг хэмжих тохиромжтой тоног төхөөрөмжтэй эсэхийг шалгана уу. Нарийвчлалтай тохируулга шаарддаг эд ангийн хувьд нийлүүлэгч нь заасан хэмжээс, хүлцэл, гадаргуугийн өнгөлгөөний шаардлагыг ойлгож, тохиролцсон шалгалтын бүртгэлийг өгч чадах эсэхийг баталгаажуулна уу.
Үнийн санал хүсэхдээ инженерийн бүрэн зураг төсөл, материалын зэрэг, барзгаржилтын параметрүүд, хүлцэх шаардлага, захиалгын тоо хэмжээ, хүргэлтийн хуваарийг өгнө үү. Хэрэв бүтээгдэхүүн нь тодорхой гадаргуугийн боловсруулалт, зүлгүүрийг цэвэрлэх стандарт эсвэл шалгалтын тайлан шаарддаг бол эдгээр шаардлагыг урьдчилан мэдэгдээрэй. Тодорхой техникийн мэдээлэл нь нийлүүлэгчдэд үйл явцын хэрэгжих боломжийг үнэлэх боломжийг олгодог бөгөөд үнийн саналын алдаа болон дараагийн өөрчлөлтийг бууруулдаг.
CNC эргэлтийн гадаргуугийн тогтвортой чанар нь зохих зүсэлтийн параметрүүд, тохиромжтой багаж хэрэгсэл, найдвартай ажлын байр, үр дүнтэй хөргөлт ба тосолгооны материал, стандартчилагдсан хяналтын журмаас хамаарна. Өнгөлгөөний үйл ажиллагааг оновчтой болгох, чичиргээг багасгах, багаж хэрэгслийн элэгдлийг хянах, гадаргуугийн барзгар байдлыг тогтмол хэмжих нь нарийвчлалтай эд ангиудын тогтвортой байдал, найдвартай байдлыг сайжруулж чадна. Захиалгат боловсруулалтын төслүүдийн хувьд тодорхой тодорхойлсон зургийн шаардлага, батлагдсан процесс, чанарын хяналтын чадвартай нийлүүлэгч нь боловсруулалтын нарийвчлал, хүргэлтийн хуваарь, үйлдвэрлэлийн зардлыг тэнцвэржүүлэхэд тусалдаг.