
5 тэнхлэгтэй CNC тээрэмдэх нь гурван шугаман тэнхлэг ба хоёр эргэлдэгч тэнхлэгийг хянаж, нарийн төвөгтэй шинж чанаруудыг олон чиглэлээс боловсруулдаг хасагдах үйлдвэрлэлийн процесс юм. Энэ нь өнцөгт нүх, муруй гадаргуу, гүн хөндий, хэд хэдэн хэсгийн гадаргууг уламжлалт 3 тэнхлэгтэй тээрэмдэхээс цөөн тохиргоотойгоор үйлдвэрлэх боломжийг олгодог.
Энэхүү гарын авлагад 5 тэнхлэгтэй CNC тээрэмдэх машин хэрхэн ажилладаг, тэнхлэг бүр юуг хянадаг, индексжүүлсэн болон нэгэн зэрэг боловсруулалт хэрхэн ялгаатай байдаг, мөн уг процесс нь хэзээ практик үйлдвэрлэлийн үнэ цэнийг өгдөг талаар тайлбарласан болно.
5 тэнхлэгтэй CNC тээрэмдэх гэж юу вэ?
5 тэнхлэгтэй CNC тээрэмдэх нь зүсэх хэрэгсэл эсвэл ажлын хэсгийг X, Y, Z дагуу хөдөлгөж, хоёр хяналттай эргэлтийн хөдөлгөөнийг нэмдэг боловсруулалтын процесс юм. Нэмэлт тэнхлэгүүд нь зүсэгчийг ихэвчлэн гараар дахин байрлуулах эсвэл тусгайлан өнцгөөр бэхлэх шаардлагатай чиглэлээс эд анги руу ойртох боломжийг олгодог.
"5 тэнхлэг" гэж юу гэсэн үг вэ?
"5 тэнхлэг" гэдэг нь CNC систем нь гурван шугаман хөдөлгөөн болон хоёр эргэлтийн хөдөлгөөнийг хянадаг гэсэн үг юм. X тэнхлэг нь ерөнхийдөө зүүнээс баруун тийш, Y тэнхлэг нь урдаас хойш, Z тэнхлэг нь босоо хөдөлгөөн эсвэл зүсэлтийн гүнийг хянадаг.
Эргэлдэх тэнхлэгүүдийг A, B, C-ээс сонгоно. A тэнхлэг нь X-ийг тойрон, B тэнхлэг нь Y-ийг тойрон, C тэнхлэг нь Z-ийг тойрон эргэлддэг. Ихэнх 5 тэнхлэгтэй машинууд гурван эргэлтэт тэнхлэгийн оронд A ба C эсвэл B ба C-ийн аль нэгийг ашигладаг.
Бодит тэнхлэгийн зохион байгуулалт нь машины ашиглах боломжтой бүрхүүл, өнцгийн хүрээ, ачаалал, бэхэлгээний зай, эд ангийн хандалтад нөлөөлдөг. Тиймээс инженерүүд бүх 5 тэнхлэгтэй тоног төхөөрөмж ижил геометрийг боловсруулж чадна гэж үзэхийн оронд машины тодорхой тохиргоог үнэлэх хэрэгтэй.
Индексжүүлсэн 3+2 тээрэмдэх ба нэгэн зэрэг 5 тэнхлэгтэй тээрэмдэх
Индексжүүлсэн 3+2 тээрэмдэх нь зүсэхээс өмнө хоёр эргэлдэгч тэнхлэгийг байрлуулж, X, Y, Z тэнхлэгүүд уг функцийг боловсруулах үед тэдгээрийг тогтмол байлгадаг. Энэ нь нийлмэл өнцөгт хавтгай, олон талт халаас, өнцөгт нүх болон хэд хэдэн тогтмол зүсэх чиглэл шаарддаг эд ангиудад тохиромжтой.
Нэгэн зэрэг 5 тэнхлэгтэй тээрэмдэх нь шугаман болон эргэлдэгч тэнхлэгүүдийг хооронд нь хөдөлгөж байхад зүсэгч нь материалыг зайлуулдаг. Тиймээс багажны чиглэл нь мушгирсан ир, муруй порт, импеллерийн гарц, эмнэлгийн суулгац эсвэл бусад чөлөөт хэлбэрийн гадаргууг дагаж тасралтгүй өөрчлөгдөж болно.
Индексжүүлсэн боловсруулалт нь ерөнхийдөө програмчлах, дуурайлган хийх, шалгахад илүү хялбар байдаг. Нэгэн зэрэг боловсруулалт нь илүү их геометрийн эрх чөлөөг олгодог боловч илүү дэвшилтэт CAM хяналт, машины кинематикийн нарийвчлал, баталгаажсан дараах боловсруулалт, мөргөлдөөний нарийвчилсан симуляци шаарддаг.
5 тэнхлэгтэй CNC тээрэмдэх машин хэрхэн ажилладаг вэ?
5 тэнхлэгтэй CNC тээрэмдэх нь 3D CAD загварыг зүсэгчийн байрлал болон чиглэлийг хоёуланг нь хянадаг зохицуулалттай шугаман болон эргэлдэгч багажны зам болгон хувиргах замаар ажилладаг. Бүрэн үйл явцад дизайны хяналт, CAM програмчлал, машины тохиргоо, ажлын байрыг хадгалах, симуляци хийх, зүсэх, шалгах зэрэг орно.
CAD загвар болон дизайны тойм
CAD загвар бэлтгэх нь боловсруулах шаардлагатай геометр, гадаргуу, нүх, халаас, утас, радиус болон интерфэйсийг тодорхойлдог. Дижитал загвар нь бүрэн бөгөөд зурагтай нийцэж байх ёстой бөгөөд ингэснээр CAM программист дутуу эсвэл зөрчилтэй мэдээллийг тайлбарлах шаардлагагүй болно.
Дизайны тоймд нимгэн хана, гүн хөндий, жижиг дотоод радиус, хязгаарлагдмал доод зүсэлт, багажны хэт их хүрэх зай, мөн бариул эсвэл голын хөндлөнгийн оролцоо үүсгэж болзошгүй гадаргууг тодорхойлсон. Мөн байрлалын хамаарлыг хадгалахын тулд ямар шинж чанаруудыг нэг тохиргоонд хийх ёстойг тодорхойлдог.
Хэрэгтэй зураг нь материал, дулааны боловсруулалтын нөхцөл, өгөгдөл, хүлцэл, гадаргуугийн өнгөлгөө, эрчилсэн шинж чанар, бүрэх шаардлага, үзлэгийн хүлээлтийг тодорхой тодорхойлсон байх ёстой. Хэрэв эдгээр үйлдвэрлэлийн хяналт тодорхойгүй бол эд анги нь CAD хэлбэртэй тохирч, ажиллахаа больсон хэвээр байж болно.
CAM програмчлал болон хэрэгслийн зам үүсгэх
CAM програмчлал нь эд ангийг боловсруулахад шаардлагатай зүсэх зам, багажны өнцөг, тэжээл, хурд, алхам алхмаар, оролтын хөдөлгөөн, ухрах хөдөлгөөн болон эргэх байрлалыг бий болгодог. 5 тэнхлэгийн програмчлал нь багажны үзүүр хаана хөдөлж, зүсэгч гадаргуутай хэрхэн харьцангуй чиглэлтэй байгааг хоёуланг нь хянадаг.
Ердийн стратегиудад дасан зохицох барзгаржилт, үлдсэн хэсэгт боловсруулалт, индексжүүлсэн өрөмдлөг, зүсэлт, контурын тээрэмдэх, олон гадаргуугийн өнгөлгөө, урсгалын шугамын боловсруулалт, орон нутгийн цэвэрлэгээ орно. Стратеги бүрийг геометр, материалын зан төлөв, багажны хатуулаг, шаардлагатай гадаргуугийн нөхцөл байдлын дагуу сонгох хэрэгтэй.
CAM гаралт нь машинд зориулсан дараах процессороор дамжин өнгөрөх ёстой. Энэ нь тооцоолсон багажны хөдөлгөөнийг сонгосон 5 тэнхлэгтэй CNC боловсруулах төвийн хянагч, тэнхлэгийн чиглэл, эргэлтийн хэмжээс, хөдөлгөөний хязгаар болон эргэлтийн зан төлөвтэй тохирох CNC код болгон хөрвүүлдэг.
Машины тохиргоо болон ажлын байр
Машины тохиргоо нь ажлын хэсэг, бэхэлгээ, зүсэх багаж, гол, датчик болон машины координатын системийн хоорондох физик хамаарлыг тогтоодог. Эд анги эргэлдэж, багаж хэд хэдэн өнцгөөс ойртох үед тохиргооны жижиг алдаа илүү их ач холбогдолтой болж болно.
Ажлын бэхэлгээний систем нь шаардлагатай гадаргууг ил гаргахын зэрэгцээ хангалттай хатуулаг өгөх ёстой. Нийтлэг шийдлүүдэд намхан хэлбэртэй виски, сүүл хэлбэртэй бэхэлгээ, зөөлөн эрүү, модульчлагдсан тавиур, тэг цэгийн систем, захиалгат үүр, үндсэн боловсруулалтын дараа салгаж болох тахилын суурь орно.
Бэхэлгээний зайг зөвхөн ширээ босоо байх үед төдийгүй, бүрэн эргэлтийн хязгаараар шалгах ёстой. Бэхэлгээ нь нэг чиглэлд аюулгүй мэт санагдаж болох ч тэнхлэг хазайсны дараа гол, багажны суурь, эргэлтийн ширээ, хайрцаг эсвэл дууссан хэсэгтэй мөргөлдөж болно.
Олон тэнхлэгтэй зүсэлт ба багажны чиглэл
Олон тэнхлэгтэй зүсэлт нь зүсэгчийн байршил болон зүсэгчийн ирмэг нь ажлын хэсэгтэй холбогдох өнцгийг хоёуланг нь хянадаг. Эргэлдэгч тэнхлэгүүд нь эд ангийг боловсруулахаас өмнө байрлуулж эсвэл зүсэгч нь нарийн төвөгтэй гадаргууг дагаж байх хооронд хөдөлсөөр байж болно.
Багажны чиглэл нь хүртээмж, үр дүнтэй зүсэх хурд, багажны холболт, гадаргуугийн өнгөлгөө, бариулын зай, эргэлдэгч тэнхлэгийн хөдөлгөөнд нөлөөлдөг. Хяналттай хазайлт нь бөмбөлөг хэлбэртэй тээрмийг бага хурдтай төвөөс нь холдуулж, зүсэх үйлдлийг сайжруулж, өнгөлсөн гадаргуу дээрх үрэлтийг бууруулдаг.
Гэсэн хэдий ч илүү их эргэлттэй хөдөлгөөн хийх нь үргэлж сайн байдаггүй. Хэт их хазайлт, чиглэлийг гэнэт өөрчлөх эсвэл тэнхлэгийг давтан эргүүлэх нь мөчлөгийн хугацааг нэмэгдүүлж, харагдахуйц ул мөр үлдээж болзошгүй. Багажны тэнхлэг нь зөвхөн нэвтрэх, зай гаргах, зүсэх гүйцэтгэл болон гадаргуугийн чанарт шаардлагатай хэмжээгээр л хөдлөх ёстой.
Хяналт шалгалт, чанарын баталгаажуулалт
Шалгалтаар 5 тэнхлэгтэй боловсруулсан эд анги нь хэмжээст, геометрийн болон гадаргуугийн шаардлагыг хангаж байгаа эсэхийг шалгадаг. Дэвшилтэт машин эзэмших нь тохируулга, тогтвортой ажлын байр, хяналттай багаж хэрэгсэл, температурын удирдлага, тохиромжтой хэмжилтийн аргуудгүйгээр нарийвчлалыг баталгаажуулдаггүй.
Машин доторх датчикууд нь түүхий эдийг олох, ажлын зөрүүг тогтоох, лавлах гадаргууг шалгах, чухал өнгөлгөөний үйлдлүүдийн өмнө завсрын хэмжээсийг баталгаажуулах боломжтой. Багаж тохируулагч нь таслагчийн уртыг хэмжиж, эвдэрсэн багажийг илрүүлж, багажны буруу өгөгдлөөс үүдэлтэй алдааг бууруулж чадна.
Эцсийн баталгаажуулалтад координатын хэмжих машин, оптик сканнер, профилометр, микрометр, цооног хэмжигч, эрчмийн хэмжигч эсвэл функциональ бэхэлгээ ашиглаж болно. Шалгалтын арга нь зургийн өгөгдлийн системийг хуулбарлах, машины үүсгэсэн ижил нарийн төвөгтэй шинж чанаруудад хандах чадвартай байх ёстой.
гэж юу вэ 5 CNC тээрэмдэх тэнхлэгүүд үү?
CNC тээрэмдэх 5 тэнхлэг нь X, Y, Z шугаман хөдөлгөөнүүд дээр A, B, C-ээс сонгосон хоёр эргэлдэгч хөдөлгөөнүүд юм . Эдгээр нь хамтдаа таслагчийн байршил болон ажлын хэсэгт ойртох чиглэлийг хоёуланг нь хянадаг.
X, Y, ба Z шугаман тэнхлэгүүд
X, Y, Z нь машины координатын систем дотор зүсэгч эсвэл ажлын хэсгийг шулуун шугамаар хөдөлгөдөг. Эдгээр тэнхлэгүүд нь зүсэх багажны үндсэн гурван хэмжээст байршлыг тогтоодог.
Шугаман тэнхлэгүүд нь хавтгай гадаргуу, халаас, нүх, үүр, мөр, хэлбэр болон бусад стандарт тээрэмдсэн шинж чанаруудыг үүсгэдэг. Машин нь ширээ эсвэл голын толгойг нэгэн зэрэг эргүүлж байсан ч тэдгээр нь үндсэн зүсэх тэнхлэг хэвээр байна.
X, Y, Z нэрлэсэн хөдөлгөөн нь үргэлж боловсруулж болох эд ангийн хамгийн их хэмжээг илэрхийлдэггүй. Бэхэлгээ, эргэлдэгч ширээ, багажны урт, голын зай, эд ангийн эргэлдсэн эзэлхүүн нь практик ажлын бүрхүүлийг багасгаж болно.
А, В, С эргэлдэгч тэнхлэгүүд
A, B, C нь X, Y, Z чиглэлүүдийн эргэн тойрон дахь эргэлтийг тус тус тайлбарладаг. 5 тэнхлэгтэй машин нь ихэвчлэн эдгээр эргэлтийн хөдөлгөөнүүдийн хоёрыг гурван шугаман тэнхлэгтэй хослуулдаг.
Эргэлтийн хөдөлгөөнийг голтой ширээ, хазайдаг эргэлдэгч ширээ, үе мөчний голтой толгой, эргэдэг толгой эсвэл толгой-ширээний хосолсон зохион байгуулалтаар үүсгэж болно. Загвар бүр нь авсаархан эд анги, хүнд ажлын хэсэг, гүн хөндий эсвэл том бүтцийн эд ангиудад өөр өөр давуу талыг олгодог.
Зарим эргэлдэгч тэнхлэгүүд тасралтгүй эргэлтийг хангадаг бол зарим нь хязгаарлагдмал өнцөгт хөдөлгөөнтэй байдаг. Программист нь тэнхлэгийн хязгаар, кабелийн чиглүүлэлт, машины онцгой байдал, аюулгүй буцах байрлал, ширээ эсвэл толгой хөдлөхийг илүүд үздэг чиглэлийг харгалзан үзэх ёстой.
Шугаман ба эргэлдэгч тэнхлэгүүд хэрхэн хамтдаа ажилладаг вэ?
Шугаман болон эргэлдэгч тэнхлэгүүд нь зүсэгч хаана байгаа болон гадаргуутай хэрхэн нийлж байгааг хянах замаар хамтран ажилладаг. Шугаман хөдөлгөөн нь зүсэгч ирмэгийг зөв координатад байрлуулдаг бол эргэлдэгч хөдөлгөөн нь шаардлагатай ойртох өнцгийг тогтоодог.
Энэхүү зохицуулалт нь зүсэгч машинд ажлын хэсгийг гараар дахин байрлуулахгүйгээр өнцөгтэй нүх өрөмдөх, хэд хэдэн гэрний гадаргууг боловсруулах, импеллерийн ир хооронд хүрэх эсвэл муруй гадаргууг дагах боломжийг олгодог.
CNC хянагч нь бүх 5 хөдөлгөөнд хурдатгал болон тэжээлийг зохицуулах ёстой. Муу синхрончлол нь тооцоолсон багажны зам CAM системд жигд харагдаж байсан ч эргэлзээ, эргэлтийн ухралт, гадаргуугийн гэрчийн тэмдэг, эсвэл тэжээлийн хэлбэлзэл үүсгэж болзошгүй.
3 тэнхлэгтэй ба 4 тэнхлэгтэй ба 5 тэнхлэгтэй CNC тээрэмдэх
3 тэнхлэг, 4 тэнхлэг, 5 тэнхлэгтэй CNC тээрэмдэхийн гол ялгаа нь зүсэгчийг байрлуулах, чиглүүлэх боломжтой хяналттай чиглэлийн тоо юм. Нэмэлт тэнхлэгүүд нь геометрийн хандалт болон тохиргооны уян хатан байдлыг нэмэгдүүлэхээс гадна програмчлал, симуляци болон тоног төхөөрөмжийн шаардлагыг нэмэгдүүлдэг.
| Тээрэмдэх арга | Хяналттай хөдөлгөөн | Хамгийн сайн тохирсон | Үндсэн хязгаарлалт |
| 3-тэнхлэгт тээрэмдэх | X, Y, Z | Тавиур, нээлттэй халаас, хаалт, хавтан болон хүртээмжтэй геометр | Өөр өөр нүүр царай эсвэл нийлмэл өнцгүүдэд шинэ тохиргоо шаардлагатай |
| 4-тэнхлэгт тээрэмдэх | X, Y, Z, дээр нь нэг эргэлтийн тэнхлэг | Цилиндр хэлбэрийн онцлог, радиаль нүхнүүд, индексжүүлэлт болон ороосон геометр | Өнцөгтэй шинж чанарууд нь ихэвчлэн нэг эргэлтийн чиглэлийг хуваалцах шаардлагатай байдаг |
| 3+2 тээрэмдэх | Хоёр тэнхлэгийн байрлал, дараа нь 3 тэнхлэгийн зүсэлт | Олон талт эд анги, тогтмол нийлмэл өнцөг болон өнцөгт нүхнүүд | Эргэлдэх тэнхлэгүүд нь огтлох үйлдэл бүрийн үед хөдөлгөөнгүй хэвээр байна |
| 5 тэнхлэгт нэгэн зэрэг тээрэмдэх | Зүсэх үед хөдөлдөг гурван шугаман ба хоёр эргэлдэгч тэнхлэг | Ир, импеллер, порт, суулгац болон чөлөөт хэлбэрийн гадаргуу | Дэвшилтэт програмчлал болон мөргөлдөөний хяналтыг шаарддаг |
3 тэнхлэгт CNC тээрэмдэх
Гурван тэнхлэгтэй CNC тээрэмдэх нь X, Y, Z дагуу хөдөлж, зүсэгчийн чиглэлийг тогтмол байлгадаг. Энэ нь хавтгай гадаргуу, нээлттэй халаас, өрөмдсөн хээ, хавтан, хаалт, хавтан болон 2.5D геометрт тохиромжтой.
Програмчлал, ажлын байр барих, машины ажиллагаа нь ерөнхийдөө олон тэнхлэгтэй боловсруулалтаас илүү хялбар байдаг. Стандарт виски болон бэхэлгээ нь олон төрлийн туршилтын загвар болон үйлдвэрлэлийн бүрэлдэхүүн хэсгүүдэд 3 тэнхлэгтэй тээрэмдэх ажлыг хэмнэлттэй болгодог.
Үүний гол хязгаарлалт нь эд анги нь хэд хэдэн гадаргуу дээр эсвэл нийлмэл өнцөгт онцлог шинж чанартай байх үед гарч ирдэг. Дахин байрлуулах алхам бүр нь нэмэлт суурилуулалтын хөдөлмөрийг бий болгож, өгөгдлийн шилжилт, тэгшлэлтийн алдаа эсвэл бэхэлгээний өөрчлөлтийн өөр нэг боломжийг бий болгодог.
4 тэнхлэгт CNC тээрэмдэх
Дөрвөн тэнхлэгтэй CNC тээрэмдэх нь X, Y, Z хөдөлгөөнд нэг эргэлтийн тэнхлэг нэмдэг. Эргэлтийн тэнхлэг нь эд ангийг тогтмол байрлалд оруулах эсвэл боловсруулах явцад тасралтгүй эргэлдэж чаддаг.
Энэ процесс нь радиаль нүх, цилиндр хэлбэртэй эд анги, камер хэлбэрийн профайл, мушгиа хэлбэр болон хэд хэдэн талыг нь боловсруулах шаардлагатай эд ангиудад үр дүнтэй байдаг. Энэ нь нэг эргэлтийн чиглэлийн эргэн тойронд шинж чанаруудын хоорондын хамаарлыг хадгалахын зэрэгцээ гараар дахин байрлуулахыг орлож чадна.
Үүний хязгаарлалт нь өнцгийн шинж чанарууд нь ерөнхийдөө ижил эргэлтийн тэнхлэгтэй холбоотой байх шаардлагатай байдагт оршино. Эд анги нь хоёр чиглэлд бие даасан нэгдлийн хазайлт шаарддаг үед 3+2 эсвэл нэгэн зэрэг 5 тэнхлэгтэй боловсруулалт илүү үр дүнтэй байж болно.
5 тэнхлэгт CNC тээрэмдэх
5 тэнхлэгтэй CNC тээрэмдэх нь олон талт, өнцөгт, гүн, муруй шинж чанаруудад хүрэхийн тулд гурван шугаман хөдөлгөөнийг хоёр эргэлтийн хөдөлгөөнтэй хослуулдаг. Энэ нь тогтмол индексжүүлсэн чиглэл эсвэл тасралтгүй багаж-тэнхлэгийн хяналтыг ашиглаж болно.
Тохиромжтой 5 тэнхлэгтэй CNC боловсруулах төв нь бэхэлгээг солихгүйгээр хэд хэдэн чухал гадаргууг гаргаж чаддаг. Энэ нь хандалтыг сайжруулж, өөр өөр гадаргуу дээр байрлах онцлог шинж чанаруудын хоорондох хэмжээст хамаарлыг хадгалахад тусалдаг.
5 тэнхлэгийн чадвар нь хэд хэдэн хүнд хэцүү тохиргоог орлох, урт зүсэх багажнаас зайлсхийх эсвэл уламжлалт тоног төхөөрөмж аюулгүй хүрч чадахгүй геометрийг бий болгох үед хамгийн үнэ цэнэтэй байдаг. Бүрэлдэхүүн хэсэг нь энгийн бөгөөд нэг чиглэлээс бүрэн хүртээмжтэй үед эдийн засгийн хувьд бага ашиг тустай байдаг.
5 тэнхлэгтэй ба 6 тэнхлэгтэй CNC тээрэмдэх
5 тэнхлэг ба зургаан тэнхлэгтэй тээрэмдэхийн ялгаа нь зургаан тэнхлэгтэй систем нь өөр нэг бие даасан хяналттай хөдөлгөөнийг нэмдэгт оршино. Энэхүү нэмэлт хөдөлгөөн нь робот бүтэц, хоёрдогч эргэлдэгч төхөөрөмж эсвэл тусгай ээрүүл ба ширээний зохион байгуулалтаас үүсч болно.
Зургаан тэнхлэгтэй боловсруулалт нь маш хязгаарлагдмал геометрт нэмэлт нэвтрэх боломжийг олгох эсвэл тээрэмдэхийг бусад үйлдлүүдтэй хослуулах боломжтой. Гэсэн хэдий ч энэ нь машины нарийн төвөгтэй байдал, програмчлалын шаардлага, мөргөлдөөний эрсдэл болон хөрөнгийн зардлыг нэмэгдүүлдэг.
Ихэнх нарийн төвөгтэй тээрэмдсэн эд ангиудыг зохих ёсоор тохируулсан 5 тэнхлэгтэй машин дээр үйлдвэрлэж болно. Зургаа дахь тэнхлэгийг зөвхөн нэмэлт хөдөлгөөн нь тодорхой хандалт, бүтээмж эсвэл процессыг нэгтгэх давуу талыг бий болгосон тохиолдолд сонгох хэрэгтэй.
Тэнхлэгийн зөв тоог хэрхэн сонгох вэ?
Тэнхлэгийн зөв тоо нь эд ангийг найдвартай, эдийн засгийн хувьд үйлдвэрлэх боломжтой хамгийн энгийн машины тохиргоо юм. Тэнхлэгийн тоо нь маркетингийн тодорхойлолт болж үйлчлэхийн оронд үйлдвэрлэлийн асуудлыг шийдэх ёстой.
Нээлттэй, хялбархан хүрч болох геометрийн хувьд 3 тэнхлэгтэй тээрэмдэх аргыг ашиглана уу. Хэд хэдэн шинж чанарыг нэг эргэлтийн чиглэлд байрлуулсан тохиолдолд 4 тэнхлэгтэй боловсруулалт, тогтмол нийлмэл өнцөг нь тусгай бэхэлгээг арилгах боломжтой үед 3+2 боловсруулалт ашиглана уу.
Материалыг зайлуулах явцад зүсэгчийн чиглэл өөрчлөгдөх шаардлагатай үед эсвэл чөлөөт хэлбэрийн гадаргуу, хязгаарлагдмал хандалт, олон талт чухал харилцааг индексжүүлсэн үйлдлээр үр дүнтэй удирдах боломжгүй үед нэгэн зэрэг 5 тэнхлэгтэй боловсруулалт ашиглана.
5 тэнхлэгтэй CNC тээрэмдэхийн ашиг тус
5 тэнхлэгтэй CNC тээрэмдэхийн гол давуу талууд нь цөөн тооны тохиргоо, сайжруулсан багаж хэрэгслийн хүртээмж, илүү тогтвортой функцын хамаарал, богино зүсэх багаж, нарийн төвөгтэй гадаргуугийн чадвар, багасгасан харьцалт юм. Эдгээр давуу талууд нь чанарыг сайжруулж, үйлдвэрлэлийн бүрэн замыг богиносгодог.
Цөөн тохиргоо болон сайжруулсан функцын уялдаа холбоо
5 тэнхлэгтэй тээрэмдэх нь зүсэгчийг нэг үндсэн бэхэлгээнээс хэд хэдэн хэсгийн гадаргууд хүрэх боломжийг олгосноор тохиргоог бууруулдаг. Байршлыг бага өөрчлөх нь өгөгдлийн алдагдал, тэгшлэлтийн өөрчлөлт болон оператороос хамааралтай алдаа гарах магадлалыг бууруулдаг.
Ижил координатын системд үүссэн онцлогууд нь байрлалын харилцааг илүү сайн хадгалж чаддаг. Энэ нь холхивчийн нүх, битүүмжлэх гадаргуу, оптик бэхэлгээ, урсгалтай хээ, шингэний портууд болон өөр өөр гадаргуу дээр зэрэгцэх ёстой интерфэйсүүдэд ашигтай байдаг.
Тохиргоог нэгтгэх нь бэхэлгээний нөөц, боловсруулах хугацаа, завсрын үзлэгийг багасгадаг. Хамгийн том ашиг тус нь ихэвчлэн бага хэмжээний нарийн төвөгтэй эд ангиудад илэрдэг бөгөөд захиалгат өнцгийн бэхэлгээ нь төслийн өртгийн мэдэгдэхүйц хувийг эзэлдэг.
Нарийн төвөгтэй геометр ба олон талт боловсруулалт
5 тэнхлэгтэй тээрэмдэх нь зүсэгчийн ойртох чиглэлийг өөрчлөх замаар нарийн төвөгтэй геометрийг бий болгодог. Нийлмэл өнцөг, мушгирсан гадаргуу, сийлбэрлэсэн контур, өнцөгтэй нүх, доод зүсэлт болон хэд хэдэн эд ангийн гадаргууг нэг зохицуулалттай үйлдлээр боловсруулж болно.
Энэ чадвар нь тусгай өнцгийн бэхэлгээ, хэвний багаж хэрэгсэл, тусдаа машин, гар аргаар холих эсвэл сонгосон EDM үйлдлүүдийг орлож болно. Энэ нь мөн дизайнеруудад функциональ шинж чанаруудыг нэг бүрэлдэхүүн хэсэгт нэгтгэх илүү их эрх чөлөөг олгодог.
5 тэнхлэгийн хөдөлгөөн нь бүх хэлбэрийг боловсруулах боломжийг олгодоггүй. Бүрэн хаалттай хөндий, маш нарийн суваг, хүрэхэд хэцүү доод хэсэг, хүрээлэн буй геометрээр хаагдсан онцлог шинж чанарууд нь тусгай багаж хэрэгсэл, эд анги хуваах, EDM, нэмэлт үйлдвэрлэл эсвэл дизайны өөрчлөлтийг шаардаж болно.
Илүү сайн багаж хэрэгсэлд хандах болон богино зүсэх хэрэгсэл
5 тэнхлэгтэй тээрэмдэх нь багаж эсвэл ажлын хэсгийг онцлог шинж чанар руу чиглүүлснээр хүртээмжийг сайжруулдаг. Илүү шулуун зүсэх өнцөг нь программистад зүсэгчийг эзэмшигчээс гүн сунгахын оронд богино багаж ашиглах боломжийг олгодог.
Богино багаж нь илүү хатуулаг, бага хазайлтыг хангадаг. Энэ нь ялангуяа хатуу материал, гүн хана эсвэл нимгэн хэсгүүдийг боловсруулах үед зүсэлтийн тогтвортой байдал, хэмжээст тогтвортой байдал, багажны ашиглалтын хугацаа, гадаргуугийн өнгөлгөөг сайжруулдаг.
Илүү сайн нэвтрэх боломж нь илүү том диаметртэй, илүү бат бөх геометртэй зүсэгчийг ашиглах боломжийг олгож болно. Гэсэн хэдий ч багажны бариул болон голын их биеийг зайны шалгалтанд оруулах ёстой хэвээр байгаа тул богино зүсэгч нь бариулыг ажлын хэсэгт ойртуулж чадна.
Сайжруулсан нарийвчлал болон гадаргуугийн өнгөлгөө
5 тэнхлэгт тээрэмдэх нь ажлын хэсгийг дахин байрлуулах тоог бууруулснаар онцлог шинж чанараас онцлог шинж чанар хүртэлх нарийвчлалыг сайжруулж чадна. Энэ процесс нь чухал гадаргууг нэг өгөгдлийн бүтцэд байлгаж, тохиргоо бүрийн дараа координатыг дахин бүтээхээс зайлсхийдэг.
Зүсэгчийн өнцгийг эд ангийн гадаргуутай харьцангуй хянадаг тул гадаргуугийн өнгөлгөө сайжирч болно. Бөмбөлөг хэлбэртэй тээрмийг төвөөс нь холдуулах нь үр дүнтэй зүсэх хурдыг сайжруулж, үрэлт, жигд бус хясаа, харагдахуйц багажны ул мөрийг багасгадаг.
Машин нь автоматаар илүү хатуу хүлцэл үүсгэдэггүй. Нарийвчлал нь тохируулга, дулааны тогтвортой байдал, эргэлдэгч төвийн нөхөн олговор, бэхэлгээний хатуулаг, багажны гүйлт, зүсэх параметрүүд, материалын хөдөлгөөн, шалгалтын чадвараас хамаарна.
Илүү хурдан үйлдвэрлэл болон богино хугацааны хүргэлт
5 тэнхлэгтэй тээрэмдэх нь хэд хэдэн бэхэлгээ эсвэл машин шаарддаг үйлдлүүдийг нэгтгэснээр хүргэх хугацааг багасгаж чадна. Гараар дахин байрлуулах нь багассанаар үйлдвэрлэлийн тусдаа үе шатуудын хоорондох хүлээлгийн хугацааг багасгадаг.
Энэ үйл явц нь түүхий эдээс шалгагдсан эд анги хүртэлх замыг богиносгож болох бөгөөд ялангуяа туршилтын загвар болон бага хэмжээний төслүүдийн хувьд. Мөн үйлдвэрлэлийн дарааллын илүү их хугацаанд эд анги нь нэг машин дээр үлддэг тул процессын явцад байгаа нөөцийг бууруулж болзошгүй юм.
Нарийн төвөгтэй програмчлал болон симуляци нь инженерчлэлийн цаг хугацаа шаарддаг тул 5 тэнхлэгт боловсруулалт нь бүрэлдэхүүн хэсэг бүрт автоматаар хурдан байдаггүй. Тохиргооны хэмнэлт болон огтлох хандалт нь нэмэлт бэлтгэлээс давсан үед бүтээмжийн хамгийн их ашиг тусыг өгдөг.
5 тэнхлэгтэй CNC тээрэмдэх хэрэгслийн хязгаарлалтууд
5 тэнхлэгтэй CNC тээрэмдэх гол хязгаарлалтууд нь машины өндөр өртөг, илүү их програмчлал шаарддаг, мөргөлдөх эрсдэл нэмэгддэг, нарийн төвөгтэй засвар үйлчилгээ, чадварлаг ажилчдаас илүү их хамааралтай байдаг. Эдгээр хүчин зүйлс нь энгийн эд ангиудад шаардлагагүй болгодог.
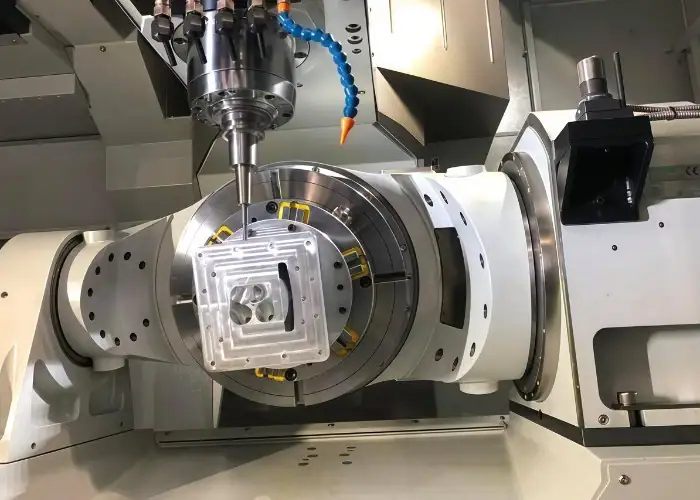
Машин болон програмчлалын өндөр өртөг
5 тэнхлэгтэй машинууд нь ерөнхийдөө үндсэн тээрэмдэх тоног төхөөрөмжөөс илүү их худалдан авах, засвар үйлчилгээ хийх, тохируулах, ажиллуулахад илүү үнэтэй байдаг. Тэдний цагийн хөлс нь дэвшилтэт эргэлтэт систем, удирдлага, програм хангамж, зонди болон үйлчилгээний шаардлагыг тусгадаг.
Програмчлал нь багажны тэнхлэг, эргэлтийн хязгаар, эзэмшигчийн зай, машины кинематик, аюулгүй таталт, процессорын дараах гаралтыг бүгдийг нь хянах ёстой тул илүү их инженерчлэлийн хугацаа шаарддаг.
Машин нь хэд хэдэн уламжлалт тохиргоог орлох үед өндөр үнэ нь нийт зардлыг бууруулж болзошгүй юм. Худалдан авагчид зөвхөн машины цаг хугацаагаар үнийн саналыг дүгнэхээс илүү үйлдвэрлэлийн бүрэн замыг харьцуулах хэрэгтэй.
Илүү төвөгтэй CAM програмчлал
5 тэнхлэгтэй CAM програмчлал нь багажны байрлал болон чиглэлийг нэгэн зэрэг хянадаг тул илүү төвөгтэй байдаг. Программист нь зүсэх стратеги болон бодит машины хөдөлгөөний хязгаарыг хоёуланг нь ойлгох ёстой.
Болзошгүй асуудлуудад хэт хазайлт, эргэлдэгч тэнхлэгийн эргэлт, онцгой байдал, тогтворгүй тэжээл, үр ашиггүй таталт, эзэмшигчийн хөндлөнгийн оролцоо, гадаргуугийн шилжилт муу зэрэг орно. Харааны хувьд жигд багажны зам нь боловсруулалтын дараа машины хөдөлгөөнд хүндрэл учруулж болзошгүй.
Хөтөлбөрийн чанар нь туршлагатай программистууд, тохиромжтой CAM програм хангамж, баталгаажсан дараах процессор, машины симуляциас хамаарна. Эдгээр нөөц нь үнэтэй эсвэл солиход хэцүү эд ангиудыг нэгэн зэрэг дуусгахад онцгой чухал юм.
Мөргөлдөөн болон багажны замын эрсдэлүүд
Зүсэгч, бариул, гол, ширээ, бэхэлгээ, түүхий эд болон бэлэн эд анги нь чиглэлээ өөрчлөхөөс бие бие рүүгээ хөдөлж болзошгүй тул мөргөлдөх эрсдэл нэмэгддэг.
Зөвхөн багажны үзүүрийг шалгах нь хангалтгүй. 5 тэнхлэгийн олон ослын үед зүсэлтийн ирмэгээс илүү багажны тавиур, голын гэр, ширээ, бэхэлгээний хавчаар эсвэл боловсруулаагүй материалын хэсэг нөлөөлдөг.
Бүрэн машины симуляци, багажны угсралтын нарийвчлал, зонди хийх, аюулгүй хавтгайн хяналт, консерватив анхны ашиглалтын журам нь эрсдэлийг бууруулдаг. Симуляци нь үнэ цэнэтэй боловч буруу нүүлгэн шилжүүлэлт, буруу суурилуулсан бэхэлгээ, эсвэл цехийн шалан дээрх багажны буруу өгөгдлийг засаж чадахгүй.
Чадварлаг операторууд болон үйл явцын хяналт
5 тэнхлэгтэй машин механизмд туршлагатай программистууд, тохируулгын техникчид, операторууд болон байцаагчид шаардлагатай. Ажил үүрэг бүр нь эргэлдэгч хөдөлгөөн нь ажлын зөрүү, багажны зай, зүсэлтийн ачаалал болон эцсийн хэмжилтэд хэрхэн нөлөөлдөгийг ойлгох ёстой.
Оператор нь бэхэлгээ, багаж хэрэгсэл, эргэлдэгч хүрээ, офсет, датчикийн үр дүн, машины нөхцөл байдал, анхны зүсэлтийн шинж чанарыг баталгаажуулах ёстой. Хүснэгт гол руу хазайхад өгөгдөл оруулах жижиг алдаа ноцтой болж болзошгүй.
Стандартчилагдсан тохиргооны хуудас, багаж хэрэгслийн жагсаалт, бэхэлгээний гэрэл зураг, засварын хяналт, симуляцийн бүртгэл, эхний өгүүллийн журам нь үйл явцыг операторууд болон үйлдвэрлэлийн багцуудад давтагдах боломжтой болгоход тусалдаг.
5 тэнхлэгтэй тээрэмдэх нь хэзээ зардал багатай байдаггүй вэ?
5 тэнхлэгтэй тээрэмдэх нь эд анги нь энгийн хүртээмжтэй геометртэй бөгөөд багажны чиглэлийг өөрчлөх эсвэл тохиргоог багасгахад ашиггүй үед зардал багатай биш юм. Нээлттэй халаастай хавтгай хаалт нь стандарт 3 тэнхлэгтэй тээрэм дээр илүү хурдан байж болно.
Үйлдвэрлэлийн багаж хэрэгсэл нь аль хэдийн үр ашигтай олон тохиргоотой боловсруулалтыг дэмждэг эсвэл эд анги нь үндсэн бэхэлгээгээр үйлдвэрлэх боломжтой зөвхөн нэг энгийн өнцөгт шинж чанарыг шаарддаг үед энэ нь шаардлагагүй байж болно.
Зөв шийдвэр нь машины цаг, програмчлал, тоноглол, үзлэг, боловсруулалт, эрсдэл болон тоо хэмжээг харьцуулах ёстой. 5 тэнхлэгийн хүчин чадал нь зайлсхийх боломжтой нарийн төвөгтэй байдлыг нэмэхийн оронд хэмжигдэхүйц үйлдвэрлэлийн үнэ цэнийг бий болгох ёстой.
5 тэнхлэгтэй CNC тээрэмд ямар материал тохиромжтой вэ?
Ихэнх боловсруулдаг металл, инженерийн хуванцар, нийлмэл материал, бал чулуу, сонгосон техникийн керамик нь 5 тэнхлэгтэй CNC тээрэмд тохиромжтой . Энэ үйл явцыг машины хөдөлгөөнөөр тодорхойлдог бол материалын бодит нийцтэй байдал нь голын гүйцэтгэл, багаж хэрэгсэл, хатуулаг, хөргөлтийн шингэн, тоосны хяналт, зүсэлтийн стратегиас хамаарна.
| Материаллаг бүлэг | Ердийн зэрэглэл | Машины боловсруулалтын шинж чанар | Нийтлэг 5 тэнхлэгтэй эд ангиуд |
| Хөнгөн цагаан | 6061, 7075, 2024, 6082 | Өндөр зүсэх хурд, сайн боловсруулах чадвар, нимгэн хананы гажуудал үүсэх магадлалтай | Орон сууц, хаалт, сансрын байгууламж, дулаан шингээгч |
| зэвэрдэггүй ган | 303, 304, 316, 17-4PH | Ажлын хатуурал, дулааны концентраци, илүү өндөр зүсэх хүч | Эмнэлгийн багаж хэрэгсэл, хавхлагын эд анги, үйлдвэрлэлийн гэр |
| Багаж хэрэгсэл ба хайлшин ган | D2, H13, 4140, 4340 | Өндөр хүчин чадал, багаж хэрэгслийн элэгдэл, дулааны боловсруулалтын асуудлууд | Хэв, хэв, бэхэлгээ, бүтцийн эд ангиуд |
| титан | 2-р анги, 5-р анги | Дулаан дамжуулалт бага, багажны элэгдэл өндөр, пүрштэй | Агаарын сансрын бүтэц, суулгац, гүйцэтгэлийн бүрэлдэхүүн хэсгүүд |
| Никелийн хайлш | Инконел, Хастелло | Дулаанд тэсвэртэй, багажны элэгдэл ихтэй, чипийн хяналтыг шаарддаг | Турбин, эрчим хүч болон өндөр температурын эд ангиуд |
| Зэс ба гууль | C101, C110, C360 байна | Бөрр үүсэх, наалдах, зөөлөн материалын деформаци | RF-ийн гэр, электрод, дулааны болон цахилгаан эд ангиуд |
| Инженерийн хуванцар | PEEK, POM, Nylon, PC, PTFE | Дулаан мэдрэмтгий байдал, хавчих деформаци, чийгийн хөдөлгөөн | Эмнэлгийн, автоматжуулалтын, электрон болон тусгаарлагч эд ангиуд |
| Нийлмэл | CFRP, GFRP, FR4, G10 | Зүлгүүрийн ширхэгүүд, хальслах, тоос үүсэх | Агаарын тээврийн хавтан, электрон бэхэлгээ, бүтцийн эд ангиуд |
| Тусгай материал | Графит, боловсруулах боломжтой керамик | Зүлгүүрийн тоос, хэврэг байдал, ирмэг хагарах эрсдэл | Электродууд, хагас дамжуулагч болон техникийн бүрэлдэхүүн хэсгүүд |
Хөнгөн цагаан ба хөнгөн цагаан хайлш
Хөнгөн цагааны хайлш нь ерөнхийдөө сайн боловсруулалтын чадварыг бага нягтралтай, ашигтай механик бат бөх чанартай хослуулсан тул 5 тэнхлэгтэй тээрэмдэхэд маш тохиромжтой. Эдгээрийг гэр, бүтцийн хаалт, дулааны менежментийн эд анги, туршилтын загвар, сансрын нисэхийн эд ангиудад өргөн ашигладаг.
Энэ материал нь өндөр зүсэх хурдыг дэмждэг боловч том халаас, нимгэн хана нь дотоод стрессийг суллахад гажуудал үүсгэж болзошгүй. Тэнцвэртэй барзгаржилт, хяналттай нөөц, тогтвортой бэхэлгээ, эд ангийг сулруулсны дараа өнгөлгөө хийх нь хэмжээст тогтвортой байдлыг сайжруулж чадна.
Зэрэг сонголт нь бат бөх чанар, зэврэлтээс хамгаалах чадвар, өнгөлгөө болон өртөгт нөлөөлдөг. Жишээлбэл, илүү бат бөх хайлш нь гүйцэтгэлийг сайжруулж болох ч материалын өртгийг нэмэгдүүлэх эсвэл аноджуулалтын тогтвортой байдлыг бууруулж болзошгүй тул зөвхөн боловсруулахад хялбар биш харин хэрэглээ нь зэрэглэлийг тодорхойлох ёстой.
Зэвэрдэггүй ган болон багажны ган
Зэвэрдэггүй ган болон багажны ган нь машин, багаж хэрэгсэл, ажлын байр нь хангалттай хатуулагтай үед 5 тэнхлэгтэй тээрэмд тохиромжтой. Эдгээр материалыг эмнэлгийн багаж хэрэгсэл, хэв, хэв, хавхлага, үйлдвэрлэлийн эд анги, элэгдэлд тэсвэртэй эд ангиудад ашигладаг.
Зэвэрдэггүй ган нь зүсэгч нь зүсэхийн оронд үрвэл хатуурч чаддаг бол багажны ган нь өндөр хүч болон багажны элэгдэл үүсгэж болзошгүй. Тогтвортой холболт, хурц багаж хэрэгсэл, хяналттай дулаан, тохиромжтой хөргөлтийн урсгал нь хэмжээс болон гадаргуугийн чанарыг хадгалахад чухал үүрэгтэй.
Дулааны боловсруулалтын нөхцөлийг програмчлахаас өмнө баталгаажуулах шаардлагатай. Хатуу төлөвт боловсруулах нь боловсруулалтын дараах гажуудлыг бууруулж болох ч багажны өртөг болон мөчлөгийн хугацааг нэмэгдүүлж болох бол дулааны боловсруулалтын өмнө боловсруулахад дараа нь өнгөлгөө хийхэд нөөцийн нөөц шаардагдаж магадгүй юм.
Титан ба никелийн хайлш
Титан болон никелийн хайлшийг 5 тэнхлэгээр тээрэмдэж болох боловч зүсэх ачааллыг хянах, дулааны менежмент, хатуу багаж хэрэгсэл, багаж хэрэгслийн ашиглалтын хугацааг нарийн төлөвлөх шаардлагатай. Эдгээрийг ихэвчлэн сансар судлал, анагаах ухаан, эрчим хүч, өндөр температурын хэрэглээнд сонгодог.
Титан нь дулаан дамжуулалт багатай тул зүсэх дулааны ихэнх хэсэг нь багажны ирмэгийн ойролцоо үлддэг. Никель хайлш нь өндөр температурт деформацид тэсвэртэй тул зүсэх хүчийг нэмэгдүүлж, урт өнгөлгөөний замд элэгдлийг хурдасгадаг.
5 тэнхлэгийн чиглэл нь богино зүсэгчдэд хүрэх боломжийг сайжруулж, дэмжлэг үзүүлэх боломжтой боловч түрэмгий хөдөлгөөн нь материалтай холбоотой бэрхшээлийг шийддэггүй. Тогтвортой холболт, хязгаарлагдмал радиаль гүн, тохиромжтой бүрхүүл, хөргөлтийн шингэний хүргэлт, төлөвлөсөн багаж хэрэгслийг солих нь үнэ цэнэтэй эд ангиудад чухал үүрэгтэй.
Зэс ба гууль
Зэс болон гууль нь хурц багаж, тогтвортой хавчаар, үр дүнтэй чипс зайлуулах үед 5 тэнхлэгт тээрэмдэхэд тохиромжтой. Нийтлэг хэрэглээнд электрод, RF-ийн гэр, цахилгаан контакт, дулааны эд анги, нарийвчлалтай холбогч орно.
Цэвэр зэс нь зөөлөн бөгөөд наалдамхай байж болох бөгөөд энэ нь үрэлт, ирмэг хуримтлагдах, эсвэл толбо үүсгэж болзошгүй. Чөлөөт боловсруулалттай гууль нь ихэвчлэн богино үйрмэг, илүү урьдчилан таамаглах боломжтой гадаргуу үүсгэдэг боловч зохицуулалтын болон цахилгааны шаардлага хангасан тохиолдолд хайлшийн найрлагыг шалгах шаардлагатай.
Зэсийн олон эд анги нь нимгэн ханатай эсвэл жижиг дулааны шинж чанартай байдаг тул хэт их хавчих нь ажлын хэсгийг гажуудуулж болзошгүй. Бэхэлгээ нь функциональ гадаргууг тэмдэглэх эсвэл шахахгүйгээр хангалттай тулгуур өгөх ёстой.
Инженерийн хуванцар
Инженерийн хуванцар нь дулаан, хавчих хүч, багажны хурц байдал, материалын тогтвортой байдлыг хянаж байх үед 5 тэнхлэгт тээрэмдэхэд тохиромжтой. PEEK, POM, нейлон, поликарбонат, PTFE болон бусад полимерүүдийг анагаах ухаан, электроник, автоматжуулалт, үйлдвэрлэлийн хэрэглээнд ашигладаг.
Хуванцар нь ерөнхийдөө хурц зүсэгч болон хөнгөн зүсэх хүч шаарддаг, учир нь дулаан нь гадаргууг зөөлрүүлж, өрц үүсгэх эсвэл хэмжээг нь өөрчлөх боломжтой. Зарим материал чийгийг шингээдэг бол зарим нь их хэмжээний материалыг зайлуулах явцад дотоод стрессийг сулласны дараа хөдөлдөг.
Хяналтын нөхцөл бас чухал юм. Дулаан боловсруулалтын дараа шууд хэмжсэн хуванцар эд анги нь түүний тогтвортой хэмжээсийг төлөөлөхгүй байж болох тул нягт тэсвэрлэх шинж чанаруудын хувьд хөргөх хугацаа болон хяналттай хэмжилтийн температурыг анхаарч үзэх хэрэгтэй.
Нийлмэл материал ба боловсруулах боломжтой керамик
Нийлмэл материал болон боловсруулдаг керамик материалыг 5 тэнхлэгтэй тоног төхөөрөмж дээр боловсруулж болох боловч тусгай багаж хэрэгсэл, хүрээлэн буй орчны хяналт шаардлагатай. Тэдгээрийн гол бэрхшээлүүд нь үрэлт, хэврэгшил, хальслах, ширхэгийн суналт, тоосжилт юм.
Нүүрстөрөгчийн болон шилэн ширхэгт композитууд нь уламжлалт карбидын ирмэгийг хурдан элэгдэлд оруулдаг. Ламинатыг хамгаалж, цэвэр ирмэгийг хадгалахын тулд багажны геометр, зүсэх чиглэл, тулгуур, тоос сорогчийг сонгох шаардлагатай.
Боловсруулж болдог керамик болон бал чулуунд алмазан бүрээстэй багаж хэрэгсэл, чичиргээ багатай зүсэлт, зориулалтын сорох хэрэгсэл шаардагдаж болно. Мөн энэ үйл явц нь зүлгүүрийн тоос нь машины эд ангиудыг бохирдуулах эсвэл ойролцоох металл боловсруулах үйл ажиллагааг зогсоох ёстой.
5 тэнхлэгтэй CNC тээрэмдэх машинаар ямар эд ангиудыг хийж болох вэ?
5 тэнхлэгтэй CNC тээрэмдэх нь уламжлалт тохиргоогоор хийхэд хэцүү олон талт, муруй, өнцөгт, гүн хөндий бүхий нарийн төвөгтэй эд ангиудыг үйлдвэрлэх боломжтой. Тохиромжтой эд ангиуд нь машины хэмжээ, тохиргооноос хамааран жижиг эмнэлгийн хэрэгслээс эхлээд том бүтцийн эд ангиуд хүртэл янз бүр байдаг.
Олон нүүртэй гэр болон хаалтууд
5 тэнхлэгтэй тээрэмдэх нь хэд хэдэн талдаа халаас, нүх, цооног, бэхэлгээний гадаргуу, интерфэйс бүхий гэр болон хаалт үйлдвэрлэх боломжтой. Эдгээр эд ангиуд нь сансар судлал, электроник, робот техник, автоматжуулалт болон үйлдвэрлэлийн тоног төхөөрөмжид түгээмэл байдаг.
Нэг тохиргоонд хэд хэдэн гадаргууг боловсруулах нь холхивчийн суудал, холбогчийн байршил, битүүмжлэх гадаргуу, эрчилсэн нүх, лавлагааны өгөгдлийн хоорондын хамаарлыг хадгалахад тусалдаг. Энэ нь координатыг дахин дахин бүтээхээс үүсэх эрсдлийг бууруулдаг.
Дизайны гол асуудлууд нь бэхэлгээний хүртээмж, ханын тулгуур, багажны тавиурын зай, их хэмжээний бариулыг авсны дараа гажуудал үүсэх явдал юм. Тогтвортой тахилын суурь эсвэл сүүлний хэсэг нь ажлын байрыг барих болон эцсийн салгалтыг хялбарчилж чадна.
Импеллер ба турбины ир
5 тэнхлэгтэй тээрэмдэх нь импеллер болон турбины ирэнд маш тохиромжтой, учир нь тэдгээрийн муруй гадаргуу болон хязгаарлагдмал гарцууд нь багажны чиглэлийг өөрчлөхийг шаарддаг. Таслагч нь зэргэлдээ геометрээс зайлсхийхийн зэрэгцээ ирний хооронд хүрэх ёстой.
Барзгаржилт нь ихэвчлэн ир болон төвийн эргэн тойронд хяналттай нөөц үлдээдэг бөгөөд дараа нь зүсэлтийн стрессийг аажмаар сулруулдаг хагас өнгөлгөө болон өнгөлгөөний замууд үүсдэг. Аэродинамик профайлын дагуу зай болон тогтвортой холбоо барихыг хадгалахын тулд багажны тэнхлэгийн хяналтыг ашигладаг.
Уламжлалт гар багаж нь мушгирсан гадаргууг бүрэн шалгаж чаддаггүй тул үзлэг хийхэд сканнердах, профайлын харьцуулалт эсвэл CMM хэмжилт шаардагдаж магадгүй. Багажны элэгдлийг мөн хянах шаардлагатай, учир нь профайлын жижиг өөрчлөлтүүд нь эд ангийн гүйцэтгэлд нөлөөлж болзошгүй.
Муруй ба хэлбэржсэн нарийн төвөгтэй эд ангиуд
5 тэнхлэгт тээрэмдэх нь хэв, ортопедийн эд анги, аэродинамик гадаргуу, оптик бэхэлгээ, сийлбэрлэсэн бүтээгдэхүүний геометр зэрэг нарийн төвөгтэй хэлбэрийг бий болгож чаддаг. Нэгэн зэрэг хөдөлгөөн нь зүсэгчийг хотгор болон гүдгэр гадаргууг хоёуланг нь дагах боломжийг олгодог.
Гадаргуугийн чанар нь зүсэгчийн хэлбэр, алхам алхмаар урагшлах, багажны чиглэл, машины динамик болон програмчлагдсан замын тасралтгүй байдлаас хамаарна. Чиглэлийн огцом өөрчлөлт нь нэрлэсэн геометр зөв байсан ч гэрчийн ул мөр үлдээж болно.
Шаардлагатай гадаргуугийн өнгөлгөөг зөвхөн функц шаардлагатай үед л тодорхойлох хэрэгтэй. Том хэмжээний гоо сайхны эсвэл чөлөөт хэлбэрийн гадаргуу дээр маш нарийн хясаа хянах нь эд ангийн механик гүйцэтгэлийг сайжруулахгүйгээр мөчлөгийн хугацааг ихээхэн нэмэгдүүлэх боломжтой.
Гүн хөндий ба өнцөгт онцлогтой хэсгүүд
5 тэнхлэгтэй тээрэмдэх нь ажлын хэсгийг зүсэгч рүү чиглүүлснээр гүн хөндий, өнцөгт нүх, нийлмэл нүх, хажуугийн нүх, хонхойсон гадаргууг боловсруулж чаддаг. Энэ нь хол зайд хүрэх багаж хэрэгсэл болон тусгай бэхэлгээнээс хамаарлыг бууруулдаг.
Багаж хэрэгсэлд шууд хандах нь хатуулаг болон үрэлтийг арилгах чадварыг сайжруулдаг боловч зүсэгч болон бариул нь хангалттай зайтай хэвээр байх шаардлагатай. Нарийн нүх, хурц дотоод булан, гүн хаалттай хэсгүүд нь дэвшилтэт тоног төхөөрөмж дээр ч хэцүү хэвээр байж болно.
Дизайнерууд практик хөндийн өргөн, дотоод радиус, ойртох өнцгийг ашиглах хэрэгтэй. Техникийн хувьд хүрч болохуйц онцлог нь жижиг хэрэгсэл, удаан зүсэлт, давтан ухрах эсвэл тусгай үзлэг шаарддаг бол үнэтэй хэвээр байж болно.
Эмнэлгийн суулгац ба нарийвчлалтай багаж хэрэгсэл
5 тэнхлэгтэй тээрэмдэх нь эмнэлгийн имплант, шүдний эд анги, хиймэл эд анги, мэс заслын багаж хэрэгсэл, нарийн төхөөрөмжийн техник хангамжийг үйлдвэрлэх боломжтой. Эдгээр эд ангиуд нь ихэвчлэн органик хэлбэрийг хяналттай интерфэйсүүд болон жижиг функциональ шинж чанаруудтай хослуулдаг.
Энэ процесс нь нүх, нийлмэл гадаргуу, бэхэлгээний онцлогийг хадгалахын зэрэгцээ өвчтөнд тохирсон эсвэл анатомийн геометрийг дагаж мөрдөж болно. Материалд титан, зэвэрдэггүй ган, кобальт суурьтай хайлш эсвэл өндөр хүчин чадалтай хуванцар орно.
Үйлдвэрлэлийн шаардлага нь геометрээс давсан байдаг. Төхөөрөмж болон зохицуулалтын орчноос хамааран материалын ул мөрийг мөрдөх, хяналттай өнгөлгөө, хөрзгийг арилгах, цэвэрлэх, шалгалтын баримтжуулалт, процессын баталгаажуулалт шаардлагатай байж болно.
Захиалгат цогц загварууд
5 тэнхлэгтэй тээрэмдэх нь зориулалтын хэв эсвэл цутгах хэвгүйгээр хатуу материалаас шууд захиалгат туршилтын загваруудыг үйлдвэрлэх боломжтой. Энэ нь муруй гадаргуу, өнцөгт интерфейс болон хэд хэдэн боловсруулсан гадаргуу агуулсан загваруудыг туршихад хэрэгтэй.
Туршилтын загварыг үйлдвэрлэлийн зориулалттай зэрэгтэй ойролцоо материалаар хийж болох бөгөөд энэ нь харааны загвараас илүү утга учиртай функциональ, дулааны болон механик туршилт хийх боломжийг олгодог.
Эрт үеийн дизайны хувьд шаардлагагүй хатуу хүлцэл болон гоо сайхны өнгөлгөөнөөс зайлсхийх хэрэгтэй. Прототип боловсруулах нь үнэтэй нарийн ширийн зүйлийг үйлдвэрлэлд оруулахаас өмнө функц, угсралт, геометрийг баталгаажуулахад анхаарлаа хандуулах ёстой.
5 тэнхлэгтэй CNC тээрэмдэх нийтлэг хэрэглээ
5 тэнхлэгтэй CNC тээрэмдэх нь нарийн төвөгтэй геометр, нарийн материал, нарийн шинж чанарын хамаарал эсвэл цөөн тохиргоо шаарддаг эд ангиудын салбарт ашиглагддаг. Нийтлэг салбаруудад автомашин, үйлдвэрлэлийн тоног төхөөрөмж, анагаах ухаан, сансар судлал, автоматжуулалт, электроник, робот техник, батлан хамгаалах, эрчим хүч орно.
Автомашин
Автомашины хэрэглээнд цилиндрийн толгой, оролтын нүх, хурдны хайрцгийн хайрцаг, түдгэлзүүлэлтийн эд анги, батерейны бүтэц, хэв, моторспортын туршилтын загварууд багтдаг. Эдгээр эд ангиуд нь ихэвчлэн олон талт угсралтын онцлог, нарийн төвөгтэй урсгалын гадаргуутай байдаг.
5 тэнхлэгтэй боловсруулалт нь бэхэлгээний өөрчлөлтийг багасгаж, өнцөгт портууд болон хэлбэртэй хэсгүүдэд нэвтрэх боломжийг олгодог. Гол эрсдэлд нимгэн хананы гажуудал, их хэмжээний бараа материалыг зайлуулах, холхивч, битүүмжлэл болон бэхэлгээний онцлогуудын хоорондын уялдаа холбоог хадгалах зэрэг орно.
Үйлдвэрлэлийн тоног
Аж үйлдвэрийн тоног төхөөрөмжийн хэрэглээнд хавхлагын их бие, насосны их бие, компрессорын эд анги, коллектор, сэнс, багаж хэрэгсэл, захиалгат машины эд ангиуд багтдаг. Олонх нь нэг бүрэлдэхүүн хэсэгт порт, битүүмжлэх гадаргуу, цооног, угсралтын онцлогуудыг нэгтгэдэг.
5 тэнхлэгт нэвтрэх нь эдгээр үйлдлүүдийг нэгтгэхэд тусалдаг боловч хүнд эд ангиудад хангалттай эргэлдэгч ширээний ачаалал болон эргүүлэх хүч бүхий машинууд шаардлагатай байж болно. Бэхэлгээний загвар нь урсгалын гарц эсвэл үзлэгийн гадаргууг хаахгүйгээр эд ангийг дэмжих ёстой.
Эрүүл мэндийн
Эмнэлгийн хэрэглээнд ортопедийн имплант, шүдний эд анги, мэс заслын багаж хэрэгсэл, протезийн техник хангамж, оношилгооны төхөөрөмжийн эд ангиуд орно. Геометр нь органик хэлбэрийг маш жижиг нүх, үүр эсвэл хосолсон шинж чанаруудтай хослуулж болно.
5 тэнхлэгтэй боловсруулалт нь хүртээмж болон гадаргуугийн тасралтгүй байдлыг хангадаг бол үйлдвэрлэлийн төлөвлөгөө нь цоорхой, бохирдол, ул мөрийг хянах, шалгалтыг хянах ёстой. Нийлүүлэгчийн баримтжуулалт болон өнгөлгөөний чадвар нь машины өөрийнх нь адил чухал байж болно.
сансрын
Агаарын тээврийн хэрэглээнд турбины ир, импеллер, бүтцийн хаалт, хаалт, гэр, хөдөлгүүрийн эд анги, аэродинамик гадаргуу орно. Эдгээр бүрэлдэхүүн хэсгүүдэд ихэвчлэн хөнгөн цагаан, титан, зэвэрдэггүй ган эсвэл никель суурьтай хайлш ашигладаг.
5 тэнхлэгтэй боловсруулалт нь нимгэн хана, гүн халаас, муруй профайл, жин бууруулах геометрийг дэмждэг. Үйл явцын төлөвлөлт нь гажуудал, багажны элэгдэл, профайлын нарийвчлал, материалын баталгаажуулалт, нарийвчилсан хэмжээст тайланг зохицуулах ёстой.
автоматжуулалт
Автоматжуулалтын хэрэглээнд атгах их бие, гарны үзүүрийн багаж хэрэгсэл, мэдрэгчийн бэхэлгээ, бэхэлгээ, байрлуулах төхөөрөмж, захиалгат үйлдвэрлэлийн техник хангамж орно. Эдгээр эд ангиуд нь ихэвчлэн хэд хэдэн функцийг авсаархан бүтэцтэй нэгтгэдэг.
5 тэнхлэгт тээрэмдэх нь угсралтын эд ангиудын тоог цөөрүүлж, холболтын цэгүүд, агаарын дамжуулалт, бэхэлгээний өнцөг болон жин бууруулах нүхнүүдийг нэгтгэж болно. Дууссан эд анги нь угсралтын тогтвортой өгөгдөл болон давтагдах холболтуудыг хангах ёстой.
Электроникс
Электроникийн хэрэглээнд RF-ийн гэр, дулаан шингээгч, оптик бэхэлгээ, холбогч бие, туршилтын бэхэлгээ, нарийн явах эд анги, дулааны удирдлагын бүрэлдэхүүн хэсгүүд орно. Авсаархан загварууд нь хэд хэдэн гадаргуу дээр өнцөгтэй онцлог, халаастай байж болно.
5 тэнхлэгт нэвтрэх нь холбогч нүх, битүүмжлэх гадаргуу, дулааны интерфэйс болон бэхэлгээний нүхнүүдийн хоорондын хамаарлыг хадгалахад ашигтай байдаг. Бөрр хяналт, гоо сайхны гадаргуу, цахилгаан дамжуулах чанар, бүрэх хэмжээ нь ихэвчлэн үйл явцын төлөвлөгөөнд нөлөөлдөг.
Robotics
Робот техникийн хэрэглээнд холболтын гэр, хөдөлгүүрийн эд анги, бүтцийн холбоос, хөнгөн гар, атгагч, мэдрэгч тулгуур багтдаг. Эдгээр бүрэлдэхүүн хэсгүүд нь ихэвчлэн жин бууруулах, холхивч болон моторын нарийвчлалтай интерфэйсийг хослуулдаг.
5 тэнхлэгтэй боловсруулалт нь чухал нүх сүв болон бэхэлгээний гадаргууг хадгалахын зэрэгцээ муруй хөнгөн бүтэц бий болгож чадна. Гол бэрхшээлүүд нь нимгэн хэсгүүдийн деформаци болон их хэмжээний материалыг зайлуулсны дараа хатуулгийг хадгалах явдал юм.
Сансрын болон Батлан хамгаалах
Агаарын орон зай болон батлан хамгаалах хэрэглээнд хөдөлгүүр, мэдрэгч, оптик, харилцаа холбоо, удирдамж, бүтцийн бүрэлдэхүүн хэсгүүд орно. Төслүүд нь хүнд материал, хяналттай профайл, нарийн төвөгтэй олон талт геометрийг хамарч болно.
Машин боловсруулахаас гадна нийлүүлэгч нь мөрдөх чадвар, хяналттай баримтжуулалт, тусгай хяналт, экспортын шаардлага, төслийн мэдээллийг аюулгүй зохицуулах ажлыг зохицуулах шаардлагатай байж магадгүй юм.
Тос ба хий
Газрын тос, хийн хэрэглээнд нүхний багаж хэрэгсэл, хавхлагын их бие, урсгалын хяналтын эд анги, коллектор, насосны эд анги, битүүмжлэх тоног төхөөрөмж орно. Эдгээр эд ангиуд нь нийлмэл цооног, өнцөгт гарц, зэврэлтэнд тэсвэртэй хайлш агуулсан байж болно.
5 тэнхлэгт нэвтрэх нь тохиргоог багасгаж, урсгалын зам болон битүүмжлэх гадаргуугийн хоорондын хамаарлыг сайжруулж чадна. Хатуу материал, гүн нүх, даралттай холбоотой геометр, шалгалтын хүнд нөхцөл зэргийг дизайны хяналт шалгалтын явцад анхаарч үзэх ёстой.
5 тэнхлэгтэй CNC тээрэмдэх дизайны удирдамж
Сайн 5 тэнхлэгтэй загвар нь тодорхой өгөгдөл, практик хүлцэл, хангалттай багажны хүртээмж, тогтвортой хана, ашиглах боломжтой булангийн радиус, хангалттай бэхэлгээний зайг хангадаг. 5 тэнхлэгтэй чадвар нь шаардлагагүй геометрийг зөвтгөхийн оронд функциональ асуудлыг шийдвэрлэх ёстой.

Функциональ хүлцэл ба өгөгдлийн утгыг тодорхойлох
Функциональ хүлцэл ба өгөгдлүүд нь угсралтын явцад бүрэлдэхүүн хэсэг хэрхэн тохирох, тэгшлэх, битүүмжлэх эсвэл хөдлөхийг тайлбарлах ёстой. Тэд үйл явцын хяналтыг гүйцэтгэлд шууд нөлөөлдөг шинж чанарууд дээр төвлөрүүлэх ёстой.
Олон талт шинж чанарууд нь бэхэлгээнд суурилуулж, үзлэгийн явцад хуулбарлах боломжтой тогтвортой өгөгдлийн системийг лавлах ёстой. Өгөгдлийн буруу сонголт нь боломжийн хүлцлийг машинд хийхэд хэцүү эсвэл тогтмол хэмжих боломжгүй болгодог.
Хэмжээ бүрт хатуу хүлцэл үзүүлэхээс зайлсхий. Шаардлагагүй хяналт нь үйл ажиллагааг сайжруулалгүйгээр дуусгах тэнцэл, үзлэгийн хугацаа, багаж солих давтамж, хүрээлэн буй орчны шаардлага, хаягдлын эрсдэлийг нэмэгдүүлдэг.
Багажны хүртээмж болон зүсэх өнцгийг сайжруулах
Багажны хүртээмж нь зүсэлтийн ирмэг болон багажны бариул хоёулаа гадаргуу дээр саадгүйгээр хүрэх боломжийг олгох ёстой. 5 тэнхлэгийн хөдөлгөөн нь ойртох чиглэлийг сайжруулдаг боловч хатуу бариул нь хүрээлэн буй орчны геометрээр дамжин өнгөрч чадахгүй.
Нээлттэй нэвтрэх зам, боломжийн зай завсар, практик хазайлтын өнцөг нь багаж хэрэгслийг богино, илүү бат бөх бариултай болгох боломжийг олгодог. Эдгээр сонголтууд нь хатуулгийг сайжруулж, үйл явцыг чимээ шуугиан, хазайлтад бага мэдрэмтгий болгодог.
Дизайнерууд зөвхөн зүсэгчийн диаметрийг бус харин багажны бүрэн угсралтыг анхаарч үзэх хэрэгтэй. Нарийхан хэсэг нь зүсэгч хэрэгслийг хүлээн авахын зэрэгцээ эзэмшигч эсвэл гол нь шаардлагатай гүнд хүрэхээс сэргийлж болзошгүй.
Хэт гүн хөндий үүсэхээс зайлсхий
Хэт гүн хөндий нь багажны унжилт, чичиргээ, чип хуримтлагдах, боловсруулах хугацааг нэмэгдүүлдэг. 5 тэнхлэгийн хазайлт нь хүртээмжийг сайжруулж болох ч гүнтэй холбоотой бүх хязгаарлалтыг арилгадаггүй.
Боломжтой бол хөндийн гүнийг багасгаж, нүхний өргөнийг нэмэгдүүлж, шаталсан хэсгүүдийг ашиглах эсвэл эд ангийг боловсруулах боломжтой хэсгүүдэд хуваана уу. Том нүхнүүд нь боловсруулалтын дараа цэвэрлэх, бүрэх, шалгах ажлыг сайжруулж болно.
Гүн хөндийг функцээр нь зөвтгөх хэрэгтэй. Хэрэв гүн нь зөвхөн жинг арилгадаг эсвэл үл үзэгдэх гоо сайхны шинж чанарыг бий болгодог бол энгийн халаас нь хямд өртгөөр ижил төстэй гүйцэтгэлийг хангаж чадна.
Практик дотоод булангийн радиусыг ашиглах
Практик дотоод булангийн радиус нь стандарт төгсгөлийн тээрэмд жигд хөдөлгөөн болон тогтвортой зүсэлтийн холболтыг хадгалах боломжийг олгодог. Эргэлдэгч цилиндр хэлбэртэй зүсэгчээр үүссэн дотоод булан нь төгс хурц байж чадахгүй.
Багажны радиусаас том радиус нь зүсэгчийг буланд бүрэн орохоос сэргийлдэг. Энэ нь зүсэх хүчний өргөс, чичиргээ, халалт болон харагдахуйц ул мөрийг бууруулдаг.
Маш жижиг радиус нь бага хатуулагтай, материалыг удаанаар арилгадаг жижиг диаметртэй багаж шаарддаг. Чухал бус радиусыг нэмэгдүүлэх нь бүрэлдэхүүн хэсгийн функцийг өөрчлөхгүйгээр мөчлөгийн хугацаа болон багажны эрсдэлийг бууруулж чадна.
Нимгэн хана болон дэмжигдээгүй функцуудыг хянах
Нимгэн хана нь зүсэх хүч, хавчих даралт болон материалын стрессийг тэсвэрлэх хангалттай зузаан, тулгууртай байх ёстой. Өндөр эсвэл тэгш бус хана нь боловсруулалтын явцад нугарч, бэхэлгээг сулласны дараа дахин хөдөлж болзошгүй.
Тэнцвэртэй барзгаржилт, ээлжлэн зүсэлт хийх, хөнгөн өнгөлгөөний дамжуулалт, түр зуурын тулгуур хавирга, болгоомжтой байрлуулсан хавчаарууд нь гажуудлыг бууруулж чадна. Гэсэн хэдий ч үйл явцын хяналт нь маш сул дизайныг бүрэн нөхөж чадахгүй.
Ханын зузааныг материал, өндөр, урт, хүлцэл болон гадаргуугийн өнгөлгөө зэргээс хамааруулан сонгох хэрэгтэй. Нимгэн хөнгөн цагаан хана нь ижил хэмжээтэй зэвэрдэггүй ган эсвэл хуванцар материалаас тэс өөр байж болно.
Ажлын байрны байршил болон тоноглолын цэвэрлэгээний төлөвлөгөө
Эцсийн геометрийг хөлдөхөөс өмнө ажлын байрыг барих асуудлыг авч үзэх хэрэгтэй. Үйлдвэрлэгч нь функциональ хэсгүүдийг гэмтээхгүйгээр хавчих боломжтой хатуу гадаргуу эсвэл түр зуурын шинж чанаруудыг шаарддаг.
Тахил өргөх зориулалттай хавчаар, тагтаа хэлбэртэй суурь, салгаж болдог бариул, захиалгат зөөлөн эрүү эсвэл тэг цэгийн бэхэлгээ нь хүртээмж болон давтагдах байдлыг сайжруулж чадна. Эдгээр онцлогууд нь чухал хэсгүүдийг ил үлдээхдээ дэмжлэг үзүүлэх ёстой.
Бүрэн эд анги болон бэхэлгээний эргэлдсэн эзэлхүүн нь машины дотор байх ёстой. Мөн зонд хийх, багаж солих, чипсийг зайлуулах, аюулгүй ухрах хөдөлгөөн хийхэд зай гаргах шаардлагатай.
Функциональ бус нарийн төвөгтэй байдлыг хялбарчлах
Ажиллагааны бус нарийн төвөгтэй байдал нь гүйцэтгэл, угсралт, жин эсвэл гадаад төрхийг сайжруулахгүй бол арилгах хэрэгтэй. Нийлмэл өнцөг, жижиг радиус, гоёл чимэглэлийн халаас эсвэл чөлөөт хэлбэрийн гадаргуу бүр нь програмчлал болон боловсруулалтын хүчин чармайлтыг нэмэгдүүлдэг.
Хялбаршуулсан нь багаж хэрэгслийг илүү том болгох, багажны замыг жигд болгох, чиглэлийг багасгах, үзлэгийг хялбар болгох, хаягдлын эрсдэлийг бууруулах боломжийг олгож магадгүй юм. Энэ нь мөн ирээдүйн дизайны засварыг хямд болгож чадна.
DFM-ийн хяналт нь ямар функцууд үнэхээр 5 тэнхлэгийн чадавхийг шаарддаг, алийг нь илүү энгийн геометрээр сольж болохыг тодорхойлох ёстой. Энэ нь шаардлагагүй машины хөдөлгөөнд мөнгө төлөхгүйгээр инженерийн зорилгыг хадгалахад тусалдаг.
5 тэнхлэгтэй тээрэмдэх процессыг хэрхэн оновчтой болгох вэ?
5 тэнхлэгтэй тээрэмдэх процессыг хатуу багаж хэрэгсэл, тогтвортой холболт, хяналттай багажны чиглэл, баталгаажсан симуляци, дулаан, элэгдэл, гажуудлын төлөвлөсөн менежментийг ашиглан оновчтой болгодог. Оновчлол нь зөвхөн програмчлагдсан мөчлөгийг богиносгохоос гадна давтагдах чадварыг сайжруулах ёстой.
Тохиромжтой зүсэх хэрэгслийг сонгох
Материал, онцлог хэмжээ, шаардлагатай хүрэх хүрээ, гадаргуугийн байдал, зүсэх стратегитай тохирох тохиромжтой зүсэх хэрэгсэл. Богино багаж хэрэгслийг геометрийн хэмжээ зөвшөөрсөн үед ашиглах хэрэгтэй, учир нь тэдгээр нь илүү сайн хатуулаг өгдөг.
Багажны материал, бүрээс, лимбэний тоо, мушгиа өнцөг, ирмэгийн бэлтгэл, бариулын төрөл нь үйрмэг үүсэх, дулаан, зүсэх хүч, багажны ашиглалтын хугацаанд нөлөөлдөг. Хөнгөн цагаанд оновчтой болгосон багаж нь титан эсвэл зүлгүүрийн нийлмэл материалд муу ажиллаж болзошгүй.
Хол хүрэх боломжтой болон жижиг диаметртэй багаж хэрэгслийг үнэхээр шаардлагатай онцлогт нь зориулан хадгалах хэрэгтэй. Ийм багаж хэрэгсэл зайлшгүй шаардлагатай үед зүсэх ачаалал, гүйлт, эзэмшигчийн тэнцвэр, солих интервалыг сайтар хянаж байх хэрэгтэй.
Хэрэгслийн зам болон хэрэгслийн чиглэлийг оновчтой болгох
Оновчтой багажны замууд нь таслагчийн тогтвортой холболтыг хадгалж, шаардлагагүй эргэлтийн хөдөлгөөнөөс зайлсхийдэг. Багажны өнцөг нь тэнхлэгийн огцом өөрчлөлтгүйгээр нэвтрэх болон чөлөөтэй байх ёстой.
Гөлгөр холбоосын хөдөлгөөн, хяналттай хар тугалга болон хазайлтын өнцөг, тогтвортой зүсэлтийн чиглэл, аажмаар шилжилт нь машины ажиллагааг сайжруулдаг. Эдгээр нь мөн зэргэлдээ өнгөлгөөний замууд уулзвар дээр гэрчийн тэмдгийг багасгаж чадна.
Программист нь загвар дээрх зөвхөн холбоо барих цэгийг биш харин бодит тэнхлэгийн хөдөлгөөнийг хянах ёстой. Зүсэгч нь машины эргэлтийн төвөөс хол байх үед багажны үзүүрт бага зэрэг өөрчлөлт хийхэд том эсвэл хурдан эргэлдэгч хөдөлгөөн шаардагдаж магадгүй.
Мөргөлдөөн илрүүлэх болон машины симуляцийг ашиглах
Мөргөлдөөн илрүүлэх системд зүсэгч, бариул, гол, ширээ, бэхэлгээ, бараа материал, дууссан эд анги, машины хайрцаг багтах ёстой. Зөвхөн зүсэлтийн ирмэгийг шалгах нь цехийн бодит эрсдэлийг илэрхийлдэггүй.
Машины симуляци нь зөв эргэлтийн тохиргоо, хөдөлгөөний хязгаар, эргэлтийн өгөгдөл болон багажны угсралтыг ашиглах ёстой. Ерөнхий симуляци нь бодит машин аюулгүй хүрч чадахгүй замыг баталж магадгүй юм.
Баталгаажсан симуляци нь нотлох хугацааг багасгадаг боловч анхны үйлдвэрлэлийн туршилтад тэжээлийн хяналт, офсет шалгалт, зонди болон ажиглалтыг болгоомжтой ашиглах ёстой. Дижитал баталгаажуулалт нь буруу чиглэлд суурилуулсан бэхэлгээг илрүүлж чадахгүй.
Тэжээлийн хурд, ээрүүлийн хурд болон багажны оролцоог хянах
Тэжээлийн хурд, ээрүүлийн хурд болон таслагчийн холболт нь материал, багажны геометр, машины хатуулаг, зориулалтын ажиллагаатай тохирч байх ёстой. Тогтвортой чипийн зузаан нь хамгийн өндөр хурдыг ашиглахаас илүү чухал юм.
Тогтмол барзгаржилт нь булан болон нарийн хэсгүүдэд гэнэтийн хүч нэмэгдэхээс зайлсхийхэд тусалдаг. Өнгөлгөөний параметрүүд нь зүгээр л тэжээлийг багасгахын оронд хясааны өндөр, зүсэх чиглэл, дулаан, ирмэгийн чанарыг хянах ёстой.
Эргэлтийн хөдөлгөөн нь тэнхлэгүүд тус бүр удаан хөдөлж байгаа мэт харагдаж байсан ч багажны үзүүрийн тэжээлд нөлөөлж болно. Дэвшилтэт хянагч болон CAM системүүд үүнийг нөхөж болох ч программист үүссэн хөдөлгөөн болон гадаргууг хянах хэрэгтэй.
Багажны элэгдэл, халалт болон эд ангийн гажуудлыг удирдах
Багажны элэгдэл, дулаан, гажуудлыг хэмжээс эсвэл гадаргуугийн өнгөлөлтөд нөлөөлөхөөс өмнө зохицуулах хэрэгтэй. 5 тэнхлэгтэй хөтөлбөрүүд нь багажны аажмаар элэгдэл нь эцсийн профайлыг өөрчилж болох урт өнгөлгөөний мөчлөгийг агуулдаг.
Машины халаалт, хөргөлтийн шингэний тогтвортой температур, багаж хэрэгслийг төлөвлөсөн солих, багажны ашиглалтын хугацааг хянах, үйл явцын явцад шалгах зэрэг нь бүтцийн тогтвортой байдлыг сайжруулж чадна. Өндөр үнэтэй эд ангиуд нь харагдахуйц эвдрэл гарах хүртэл таслагчийн ашиглалтын хугацааг найдах ёсгүй.
Эд ангийн гажуудлыг тэнцвэртэй аргаар зайлуулах, олон талт барзгаржилт, хяналттай хавчаар, стрессийг бууруулах материал, эд анги тогтворжсоны дараа өнгөлгөө хийх замаар зохицуулах хэрэгтэй.
5 тэнхлэгтэй тээрэмдсэн эд ангиудын гадаргуугийн боловсруулалт
5 тэнхлэгтэй тээрэмдсэн эд ангиудын нийтлэг гадаргуугийн боловсруулалтад аноджуулах, электролиз хийх, нунтаг бүрэх, дулааны боловсруулалт, өнгөлгөө, бөмбөлөг тэслэх зэрэг орно. Зөв боловсруулалт нь материал, зэврэлтэнд тэсвэртэй байдал, хатуулаг, цахилгаан дамжуулах чанар, гадаад төрх, хэмжээст шаардлагаас хамаарна.

| Гадаргуугийн боловсруулалт | Ердийн материалууд | Гол зорилго | Үйлдвэрлэлийн тухай бодол |
| Anodizing | Хөнгөн цагаан | Зэврэлтээс хамгаалах чадвар, хатуулаг, гадаад төрх | Бүрхүүл нь хэмжээст нөлөөлдөг бөгөөд өнгө нь хайлшаас хамаарч өөр өөр байж болно |
| Цахилгаан хоолой | Ган, зэс, гууль, сонгосон хайлш | Зэврэлт, цахилгаан дамжуулах чанар, элэгдэл, гадаад төрх | Утас болон бариу холболтыг далдлах шаардлагатай байж магадгүй |
| Нунтаг бүрхэвч | Хөнгөн цагаан ба ган | Бат бөх хамгаалалтын болон гоо сайхны өнгөлгөө | Зузаан бүрхүүл нь жижиг хэсгүүдийг дүүргэж чаддаг |
| Дулааны эмчилгээ | Ган, хөнгөн цагаан, титан хайлш | Бат бөх чанар, хатуулаг, стрессийн хяналт | Гажуудлыг арилгахын тулд эцсийн боловсруулалт шаардлагатай байж болно |
| өнгөлгөөний | Металл болон сонгосон хуванцарууд | Зөөлөн байдал болон гоо сайхны харагдах байдал | Ирмэгийг дугуйруулж эсвэл жижиг нарийн ширийн зүйлийг өөрчилж болно |
| Бөмбөлгүүдийг тэсэлгээний ажил | Хөнгөн цагаан, зэвэрдэггүй ган, бусад металлууд | Жигд царцсан бүтэцтэй | Харьцах болон масклах нь гоо сайхны тогтвортой байдалд нөлөөлдөг |
Anodizing
Аноджуулалт нь хөнгөн цагаан эд ангийн зэврэлтээс хамгаалах чадвар, гадаргуугийн хатуулаг, гадаад төрхийг сайжруулахад голчлон ашигладаг электрохимийн боловсруулалт юм. Энэ нь мөн гоёл чимэглэлийн өнгө өгч чаддаг.
Бүрхүүл нь боловсруулсан гадаргуугийн эцсийн хэмжээсийг өөрчилдөг бөгөөд энэ нь нүх, утас, битүүмжлэх гадаргуу болон нягт тохируулгын хувьд чухал юм. Зураг дээр хэмжээсүүд нь аноджуулахаас өмнө эсвэл дараа хамаарах эсэхийг тодруулах ёстой.
Хайлш болон гадаргуугийн байдал нь өнгө болон нягтралд нөлөөлдөг. Гоо сайхны хувьд тохирох зориулалттай эд ангиуд нь хяналттай материалын багц болон тогтмол боловсруулалт болон тэсэлгээний журмыг ашиглах ёстой.
Цахилгаан хоолой
Электролизийн аргаар эд анги дээр никель, цайр, хром эсвэл бусад металл бүрхүүл түрхдэг. Үүнийг зэврэлтээс хамгаалах, цахилгаан дамжуулах чанар, элэгдэлд тэсвэртэй байдал эсвэл гадаад төрх байдалд ашигладаг.
Бүрээсний зузаан нь жижиг нүх, утас, тохируулга, хурц ирмэгүүдэд нөлөөлж болно. Функциональ хэсгүүдийг масклах шаардлагатай байж болох бөгөөд бүрээсний тодорхойлолтод материал болон шаардлагатай зузааныг хоёуланг нь тодорхойлох ёстой.
Нарийн төвөгтэй 5 тэнхлэгийн геометр нь хонхорхой болон гүн хөндийд бүрхүүлийн тархалтын бэрхшээлийг үүсгэж болзошгүй. Өнгөлгөөний нийлүүлэгч нь геометр нь жигд бүрхүүлтэй эсэхийг шалгах хэрэгтэй.
Нунтаг бүрхэвч
Нунтаг бүрхүүл нь хөнгөн цагаан, ган болон бусад тохиромжтой металлууд дээр бат бөх хамгаалалтын болон гоо сайхны өнгөлгөө өгдөг. Үүнийг ихэвчлэн гэр, хаалт, хүрээ болон ил гарсан тоног төхөөрөмжийн эд ангиудад ашигладаг.
Бүрхүүл нь ихэнх бүрэх эсвэл аноджуулах давхаргаас илүү зузаан байдаг. Жижиг нүх, утас, газардуулгын цэг, битүүмжлэх интерфэйс болон нарийн холболтын гадаргуу нь ихэвчлэн маск шаарддаг.
Хурц ирмэгүүд нь өргөн гадаргуугаас жигд бус бүрхэгдэж болох бол гүн хонхорхойг жигд бүрхэхэд хэцүү байж болно. Үйлдвэрлэхийн өмнө ирмэгийн загвар болон өлгөх чиглэлийг хянаж үзэх хэрэгтэй.
Дулааны эмчилгээ
Дулааны боловсруулалт нь металл эд ангийн механик шинж чанар, хатуулаг, бат бөх чанар эсвэл дотоод стрессийг өөрчилдөг. Үүнийг барзгаржилтын өмнө, боловсруулалтын үе шатуудын хооронд эсвэл үндсэн материалыг зайлуулсны дараа хэрэглэж болно.
Дараалал нь хэмжээст тогтвортой байдалд нөлөөлдөг. Хатуужуулсны дараа боловсруулах нь багажны элэгдлийг нэмэгдүүлдэг бол боловсруулалтын дараа дулааны боловсруулалт нь цооног, тэгш байдал, байрлал, нимгэн ханыг гажуудуулж болзошгүй.
Чухал эд ангиудад барзгар боловсруулалт, стресс тайлах, дулааны боловсруулалт, эцсийн өнгөлгөө шаардагдаж болно. Зураг болон худалдан авах шаардлагад шаардлагатай нөхцөл байдлыг тодорхой зааж өгөх ёстой.
Өнгөлгөө ба ирмэгийн тэсэлгээ
Өнгөлгөө болон ирмэгийн өнгөлгөө нь боловсруулсан эд ангийн гадаргуугийн бүтэц болон гадаад төрхийг өөрчилдөг. Өнгөлгөө нь барзгар байдлыг багасгаж эсвэл ойлттой гадаргуу үүсгэдэг бол ирмэгийн өнгөлгөө нь илүү жигд царцсан өнгөлгөөг бий болгодог.
Гараар өнгөлөх нь хурц ирмэгийг бөөрөнхийлж, жижиг хэсгүүдийг зөөлрүүлж, орон нутгийн хэмжээг өөрчилж болно. Тиймээс гоо сайхны шаардлагад хяналттай гадаргуу болон хүлээн зөвшөөрөгдөх чиглэлийн тэмдгийг тодорхойлох ёстой.
Бөмбөлөгний өнгөлгөө нь багажны замын бага зэргийн өөрчлөлтийг нууж болох ч гүн зүсэгчийн ул мөр эсвэл геометрийн алдааг арилгахгүй. Гоо сайхны боловсруулалт хийхээс өмнө эд ангиудыг зохих суурь өнгөлгөөтэй болгох хэрэгтэй.
5 тэнхлэгтэй CNC тээрэмдэх өртөгт юу нөлөөлдөг вэ?
5 тэнхлэгтэй CNC тээрэмдэх өртөг нь материал, нөөцийн хэмжээ, геометр, хүлцэл, гадаргуугийн өнгөлгөө, програмчлал, тохиргоо, багаж хэрэгсэл, үзлэг, үйлдвэрлэлийн тоо хэмжээ, хүргэх хугацаанаас хамаарна. Машины цагийн хөлс нь нийт өртгийн зөвхөн нэг хэсэг юм.
Материал ба нөөцийн хэмжээ
Материал нь худалдан авах үнэ, зүсэх хурд, багажны элэгдэл, хөргөлтийн шингэний шаардлага, боловсруулалтын хүндрэл зэргээр өртөгт нөлөөлдөг. Титан болон никелийн хайлш нь хөнгөн цагаан эсвэл чөлөөт боловсруулалттай гуультай харьцуулахад ерөнхийдөө илүү их цаг хугацаа, багаж хэрэгсэл шаарддаг.
Хэмжээ нь хэр их материалыг зайлуулах шаардлагатайг тодорхойлдог. Хөнгөн өнгөлгөөтэй эд анги нь том хэмжээтэй бэлдэцээс эхэлж, их хэмжээний барзгаржилт шаарддаг бол үнэтэй хэвээр байж болно.
Цэвэр хэмжээтэй бараг нөөц, даршилсан материал эсвэл цутгамал нь тохиромжтой үйлдвэрлэлийн хэмжээгээр хаягдлыг бууруулж чадна. Гэсэн хэдий ч тэдгээр нь туршилтын загварт хэмнэлттэй биш багаж хэрэгсэл, хамгийн бага захиалга эсвэл хүргэх хугацааны шаардлагыг нэмж болно.
Эд ангийн геометр ба материалын зайлуулах
Нарийн төвөгтэй геометр нь хязгаарлагдмал хандалт, олон багаж хэрэгсэл, жижиг шат дамжлага, удаан өнгөлгөө эсвэл багажны тэнхлэгийг давтан өөрчлөх шаардлагатай үед зардлыг нэмэгдүүлдэг. Гүн хөндий болон нимгэн хана нь мөн эрсдэлийг нэмэгдүүлдэг.
Материалыг зайлуулах харьцаа их байх нь барзгаржилтын хугацаа, чипсийн хэмжээ, багажны элэгдэл, гажуудлын хяналтыг нэмэгдүүлдэг. Үйл явцыг дуусгахаас өмнө үе шаттай барзгаржилт эсвэл завсрын сулрал шаардлагатай байж болно.
Үйл ажиллагааны бус нарийн төвөгтэй байдлыг арилгах нь зардлыг бууруулах хамгийн үр дүнтэй арга байдаг. Бага зэрэг дизайны өөрчлөлт нь илүү том зүсэгч, богино багаж, илүү энгийн бэхэлгээ эсвэл илүү хурдан үзлэг хийх боломжийг олгодог.
Хүлцэл ба гадаргуугийн өнгөлгөө
Илүү хатуу хүлцэл нь илүү тогтвортой нөхцөл, өнгөлгөөний дамжуулалт, багаж хэрэгслийн хяналт, зондилт, үзлэг шаарддаг тул зардлыг нэмэгдүүлдэг. Мөн тэдгээр нь хаягдлын эрсдэлийг нэмэгдүүлж болзошгүй.
Нарийн гадаргуугийн өнгөлгөө нь жижиг шатлалт, хяналттай зүсэлтийн чиглэл, илүү олон дамжуулалт, заримдаа гараар өнгөлөхийг шаарддаг. Том хэмжээний чөлөөт хэлбэрийн хэсгүүд нь машины цагийг ихээхэн шаарддаг.
Зөвхөн ажиллагаатай гадаргуу л хатуу хяналтыг авах ёстой. Ерөнхий хүлцэл болон стандарт боловсруулсан өнгөлгөө нь ихэвчлэн чухал бус хэсгүүдэд хангалттай байдаг.
Програмчлал болон тохиргооны нарийн төвөгтэй байдал
Програмчлалын зардал нь нэгэн зэрэг хөдөлгөөн, олон боловсруулалтын чиглэл, мөргөлдөөнд мэдрэмтгий шинж чанарууд болон нарийн төвөгтэй гадаргуугийн өнгөлгөө зэргээс шалтгаалан нэмэгддэг. CAM инженер нь боловсруулалтын дараах машины хөдөлгөөнийг мөн баталгаажуулах ёстой.
Тохиргооны зардалд бараа материалын бэлтгэл, бэхэлгээний загвар, зөөлөн эрүү, зондын шинжилгээний ажил, багаж хэрэгслийн бэлтгэл, эхний хэсгийн туршилтын ажил орно.
Давтан захиалга нь эдгээр тогтмол инженерчлэлийн зардлыг илүү олон бүрэлдэхүүн хэсгүүдэд хуваарилдаг. Тиймээс тогтвортой засвар болон дахин ашиглах боломжтой бэхэлгээ нь нэгжийн эдийн засгийг сайжруулдаг.
Багаж хэрэгсэл ба бэхэлгээний шаардлага
Багаж хэрэгслийн өртөг нь зүсэгчийн материал, бүрээс, хэмжээ, хүрэх хүрээ, эзэмшигч болон ашиглалтын хугацаанаас хамаарна. Хатуу хайлш, зүлгүүрийн нийлмэл материал, жижиг өнгөлгөөний багаж хэрэгслийг байнга солих шаардлагатай байж болно.
Захиалгат бэхэлгээ нь стандарт бэхэлгээнээс илүү үнэтэй боловч хүртээмж, давтагдах чадвар, мөчлөгийн хугацааг сайжруулж болно. Сайн зохион бүтээсэн бэхэлгээ нь үзлэгийн хэлбэлзлийг бууруулж чадна.
Туршилтын загваруудын хувьд энгийн золиослолын ажил нь тусгай зориулалтын бэхэлгээнээс илүү хэмнэлттэй байж болно. Үйлдвэрлэлийн хэмжээ нь суурилуулах хугацааг багасгадаг тэг цэгийн эсвэл олон хэсэгтэй системийг зөвтгөж болно.
Үйлдвэрлэлийн тоо хэмжээ ба хүргэх хугацаа
Үйлдвэрлэлийн хэмжээ нь програмчлал, тохиргоо, багаж хэрэгсэл, шалгалтын зардлыг хэрхэн хуваарилахад нөлөөлдөг. 5 тэнхлэгт тээрэмдэх нь зориулалтын хэв болон өнцгийн бэхэлгээнээс зайлсхийдэг тул туршилтын загваруудад хэмнэлттэй байж болно.
Давтан үйлдвэрлэлийн хувьд оновчтой бэхэлгээ, батлагдсан хөтөлбөрүүд болон хяналттай багажны ашиглалтын хугацааны өгөгдөл нь нэгжийн өртгийг бууруулж чадна. Багцын хэмжээг тодорхойлохдоо ажлын явц, үзлэгийн хүчин чадал, материалын бэлэн байдлыг харгалзан үзэх хэрэгтэй.
Шахмал хугацаа нь тэргүүлэх хуваарь гаргах, материалыг хурдасгах, багаж хэрэгслийн хурдан худалдан авалт хийх, илүү цагаар ажиллах эсвэл үйлдвэрлэлийн төлөвлөгөө тасалдсан үед зардлыг нэмэгдүүлж болзошгүй.
5 тэнхлэгтэй CNC тээрэмдэх үйлчилгээ үзүүлэгчийг хэрхэн сонгох вэ?
5 тэнхлэгтэй CNC тээрэмдэх нийлүүлэгчийг машины хүчин чадал, програмчлалын туршлага, материалын мэдлэг, хяналтын нөөц, чанарын систем, харилцаа холбоо, үйлдвэрлэлийн дэмжлэг зэргээс хамааруулан сонгох ёстой. Зөвхөн 5 тэнхлэгтэй машин эзэмших нь үйлдвэрлэлийн чадамжийг нотлохгүй.
Машины хэмжээ ба тэнхлэгийн тохиргоо
Машины хэмжээ болон тэнхлэгийн тохиргоо нь эд ангийн хэмжээс, жин, эргэлдэгч зай болон голын шаардлагад нийцэх ёстой. Зөвхөн нэрлэсэн хөдөлгөөн нь эд анги аюулгүй эргэлдэж чадна гэдгийг баталгаажуулдаггүй.
5 тэнхлэгтэй CNC босоо боловсруулах төв нь авсаархан нарийн эд ангиудад үр дүнтэй байж болох бол том толгойтой ширээ эсвэл толгойтой тоног төхөөрөмж нь хүнд бүтэц, урт эд ангиудад илүү тохиромжтой байж болох юм.
Нийлүүлэгч нь үйлдвэрлэх боломжтой эсэхийг баталгаажуулахаасаа өмнө эргэлдсэн бүрэн бүрхүүл, бэхэлгээний өндөр, голын зай, багажны хүрэх зай, эргэлдэгч ачааллыг үнэлэх ёстой.
Материал ба үйлдвэрлэлийн туршлага
Материалын туршлага нь нийлүүлэгчид тохирох багаж хэрэгсэл, зүсэх параметрүүд, хөргөлтийн шингэн, бэхэлгээ, гажуудлыг хянах аргуудыг сонгоход тусалдаг. 5 тэнхлэгийн хөдөлгөөн нь материалын хүнд хэлбэрийн зан төлөвийн талаарх мэдлэгийг орлохгүй.
Төсөл нь мөрдөх, гэрчилгээжүүлэх, хяналттай өнгөлгөө хийх, зохицуулалттай баримтжуулалт эсвэл мэргэшсэн хяналт шалгалт шаарддаг үед салбарын туршлага чухал байдаг.
Харьцуулж болох бүрэлдэхүүн хэсгүүдийн жишээ нь өргөн хүрээтэй чадавхийн мэдэгдлээс илүү ашигтай байдаг. Нийлүүлэгч нь тодорхой геометр болон материалын эрсдэл болон үйлдвэрлэлийн замыг тайлбарлаж чаддаг байх ёстой.
CAM програмчлал ба симуляцийн чадвар
Нийлүүлэгч нь тохирох CAM програм хангамж, машинд зориулсан дараах процессорууд болон мөргөлдөөний бүрэн симуляци ашиглах ёстой. Эдгээр системүүд нь дизайныг аюулгүй, хяналттай машины хөдөлгөөн болгон хувиргадаг.
Симуляцид жинхэнэ гол, эргэлдэгч ширээ, бэхэлгээ, багажны суурь, нөөц болон хөдөлгөөний хязгаар багтсан эсэхийг асуу. Зөвхөн багажны үзүүрийн симуляци нь нарийн төвөгтэй 5 тэнхлэгт ажилд хангалтгүй.
Төлөвшсөн програмчлалын үйл явцад зөвхөн анхны CAM загварт найдахаас илүүтэй засварлах хяналт, баримтжуулсан багажны угсралт, хяналттай баталгаажуулалт, нийтлэгдсэн CNC кодыг баталгаажуулах зэрэг орно.
Хүлцэл ба үзлэгийн чадвар
Хүлцэлийн чадварыг бүрэлдэхүүн хэсгийн нарийн төвөгтэй шинж чанаруудад хандах боломжтой тохируулсан хэмжих төхөөрөмж болон аргуудаар дэмжих ёстой. Ерөнхий хүлцэлийн мэдэгдэл хангалтгүй.
Өнцөгтэй нүхнүүд, чөлөөт хэлбэрийн профайлууд, олон талт байрлал болон нийлмэл өгөгдлүүд нь CMM шалгалт, оптик сканнердах эсвэл захиалгат бэхэлгээ шаардаж болно.
Нийлүүлэгч нь боловсруулалт болон үзлэгийн аль алиных нь үед зургийн өгөгдлийн системийг хэрхэн тохируулахыг тайлбарлах ёстой. Хэмжилтийн арга нь зориулалтын лавлагааны бүтцийг хуулбарлаагүй тохиолдолд тухайн шинж чанарыг найдвартай хянах боломжгүй.
Чанарын баталгаа ба баталгаажуулалт
Чанарын баталгаажуулалт нь материалыг тодорхойлох, зураг засварлах, тохируулах, багаж хэрэгсэл, үзлэг, тохиромжгүй байдал, өнгөлгөө, тээвэрлэлтийг хянах ёстой. Баталгаажуулалт нь системийг дэмждэг боловч өдөр тутмын үйл явцын сахилга батыг орлохгүй.
Төсөл шаардлагатай үед шалгалтын бүртгэл, эхний өгүүллийн тайлан, материалын гэрчилгээ, үйл явцын баримт бичиг бэлэн байх ёстой.
Тохиромжтой чанарын түвшин нь хэрэглээний эрсдэлээс хамаарна. Харааны загвар нь үндсэн хэмжээст баталгаажуулалт шаарддаг бол сансар судлал, анагаах ухаан эсвэл даралтын бүрэлдэхүүн хэсэг нь нарийвчилсан мөрдөх чадварыг шаарддаг.
Үйлчилгээний хугацаа, харилцаа холбоо, үйлдвэрлэлийн дэмжлэг
Найдвартай үйлдвэрлэлийн дэмжлэгт тодорхой DFM санал хүсэлт, бодит хуваарь, хариу үйлдэл үзүүлэх инженерийн харилцаа холбоо, хяналттай дизайны засварууд багтдаг.
5 тэнхлэгтэй CNC боловсруулах үйлчилгээний мэргэшсэн үйлчилгээ үзүүлэгч нь боловсруулах ажил эхлэхээс өмнө хүрч очих боломжгүй геометр, шаардлагагүй хүлцэл, гажуудлын эрсдэл, бүрэх хөнгөлөлт болон зардал хэмнэх боломжуудыг тодорхойлох ёстой.
Давтан үйлдвэрлэл явуулахын тулд нийлүүлэгч нь хяналттай хөтөлбөр, бэхэлгээний мэдээлэл, үзлэгийн төлөвлөгөө, багаж хэрэгслийн өгөгдөл, үйлдвэрлэлийн түүхийг хадгалах ёстой. Энэ нь эд ангиудыг дахин захиалах үед тогтвортой чанарыг дэмждэг.
ТАХ
3 тэнхлэг, 4 тэнхлэг ба 5 тэнхлэгтэй CNC тээрмийн хооронд ямар ялгаа байдаг вэ?
3 тэнхлэгтэй CNC тээрэм нь X, Y, Z дагуу хөдөлдөг бөгөөд голчлон нэг чиглэлээс эд ангиудыг боловсруулдаг. 4 тэнхлэгтэй тээрэм нь цилиндр хэлбэртэй эсвэл олон талт эд ангиудад нэг эргэлдэгч тэнхлэг нэмдэг. 5 тэнхлэгтэй тээрэм нь хоёр эргэлдэгч тэнхлэг нэмдэг бөгөөд энэ нь нийлмэл өнцөг болон хэд хэдэн гадаргууг нэг тохиргоонд боловсруулах боломжийг олгодог. Энэ нь бэхэлгээний өөрчлөлт, тэгшлэх алдаа болон нарийн төвөгтэй эд ангиудын нийт боловсруулалтын хугацааг бууруулдаг.
5 тэнхлэгтэй CNC боловсруулах нь илүү хурдан уу?
5 тэнхлэгтэй CNC боловсруулалт нь нарийн төвөгтэй эд ангиудын хувьд ихэвчлэн илүү хурдан байдаг, учир нь энэ нь гурваас таван уламжлалт тохиргоог нэг үндсэн тохиргоонд нэгтгэж чаддаг. Энэ нь байрлалыг өөрчлөх, бэхэлгээний өөрчлөлт, тохируулга, завсрын үзлэгийг бууруулдаг. Гэсэн хэдий ч CAM програмчлал болон мөргөлдөөний симуляци нь ихэвчлэн илүү удаан хугацаа шаарддаг. Энгийн хавтан эсвэл нээлттэй халаасны хувьд 3 тэнхлэгтэй машин нь богино мөчлөгтэй бөгөөд нийт зардлыг бууруулж чадна.
5 тэнхлэг ба 6 тэнхлэгтэй CNC боловсруулалтын хооронд ямар ялгаа байдаг вэ?
5 тэнхлэгтэй CNC машин нь хамгийн нарийн төвөгтэй олон талт болон хэлбэртэй эд ангиудыг боловсруулахын тулд гурван шугаман тэнхлэг болон хоёр эргэлдэгч тэнхлэг ашигладаг. 6 тэнхлэгтэй машин нь нэг хяналттай хөдөлгөөнийг нэмж, хязгаарлагдмал геометрт илүү их нэвтрэх боломжийг олгодог эсвэл хосолсон тээрэмдэх болон эргүүлэх үйлдлийг дэмждэг. Нэмэлт тэнхлэг нь уян хатан байдлыг нэмэгдүүлдэг боловч тоног төхөөрөмжийн өртөг, програмчлалын хүндрэл, мөргөлдөөний эрсдэл, процессын баталгаажуулалтын шаардлагыг нэмэгдүүлдэг.
Дүгнэлт
5 тэнхлэгтэй CNC тээрэмдэх нь гурван шугаман хөдөлгөөнийг хоёр эргэлтэт хөдөлгөөнтэй хослуулан нарийн төвөгтэй, олон талт, өнцөгт болон хэлбэртэй эд ангиудыг үйлдвэрлэдэг. Үүний гол үнэ цэнэ нь тохиргоог багасгах, багаж хэрэгслийн хүртээмжийг сайжруулах, онцлог шинж чанаруудын харилцааг хадгалах, богино зүсэгч ашиглах, өндөр чанартай гадаргууг дэмжихээс үүдэлтэй юм. Амжилттай үр дүн нь практик дизайн, баталгаажсан CAM програмчлал, тогтвортой ажлын бариул, мөргөлдөөний симуляци, хяналттай багаж хэрэгсэл, тохиромжтой үзлэгээс хамаарна.
TiRapid дээр бид захиалгат металл болон хуванцар эд ангиудад зориулсан нарийн CNC боловсруулалт болон үйлдвэрлэлийн үйлчилгээ үзүүлдэг. Бидний чадавхи нь олон тэнхлэгт тээрэмдэх, нарийн төвөгтэй геометр, хяналттай хүлцэл, материалын хяналт, DFM санал хүсэлт, хэмжээст үзлэг, гадаргуугийн өнгөлгөө, найдвартай үйлдвэрлэлийн дэмжлэг шаарддаг туршилтын загвар болон бага эзэлхүүнтэй эд ангиудыг дэмждэг.















