
Instrumentu šķembāšanās ir bieži sastopama problēma virpošanas operāciju laikā. Kad griezējinstruments nošķembojas, tas var ietekmēt apstrādes precizitāti, virsmas apdari un pat izraisīt iekārtu nestabilitāti. Ātrdarbīgas un nepārtrauktas ražošanas vidē instrumentu šķembāšanās var arī samazināt kopējo apstrādes efektivitāti.
Instrumentu šķembām var būt vairāki faktori, tostarp nepareizi griešanas parametri, nepareiza instrumentu materiāla izvēle, mašīnas vibrācija un nepietiekama dzesēšana. Tikai identificējot konkrēto cēloni un veicot mērķtiecīgas korekcijas, ražotāji var samazināt instrumentu bojājumus un uzlabot apstrādes stabilitāti.
Galvenie instrumentu šķembu cēloņi
Instrumenta šķembēšanās parasti rodas, pēkšņi mainoties griešanas slodzēm. Kad griezējšķautnei iedarbojas trieciena spēki, kas pārsniedz materiāla robežas, var veidoties plaisas, kas pakāpeniski izplešas, līdz rodas šķembēšanās. Dažādas apstrādes vides var radīt dažādus šķembēšanās cēloņus, tāpēc problēma jāanalizē, pamatojoties uz faktiskajiem apstrādes apstākļiem. Griešanas parametri, sagataves materiāla īpašības un instrumenta struktūra tieši ietekmē instrumenta kalpošanas laiku. Ja mašīna ilgstoši darbojas ar lielu slodzi, kamēr parametri paliek nestabili, griezējšķautne piedzīvos nepārtrauktas sprieguma svārstības, palielinot šķembīšanās risku.
Nepareizi griešanas parametru iestatījumi
Griešanas parametri tieši ietekmē instrumenta slodzi un griešanas siltuma sadalījumu. Ja parametru iestatījumi pārsniedz instrumenta jaudu, griezējmala var tikt bojāta. Ātrgaitas apstrādes vidē vārpstas ātrumam, padeves ātrumam un griešanas dziļumam ir jābūt pareizi līdzsvarotiem. Agresīvi iestatījumi var strauji paaugstināt instrumenta temperatūru un radīt nepārtrauktu trieciena spēku, galu galā izraisot plaisas vai lūzumus griezējmalā.
- Pārmērīga padeves ātrums palielina griešanas triecienu
- Pārāk liels griešanas dziļums palielina malas slodzi
- Augsts vārpstas ātrums izraisa strauju temperatūras paaugstināšanos
- Nepietiekama dzesēšana ātrgaitas apstrādes laikā
- Pēkšņas parametru izmaiņas rada trieciena spriegumu
- Izmantojot tos pašus parametrus rupjai apstrādei un apdarei
Nepareizi parametru iestatījumi ilgstoši rada instrumentu ar lielu slodzi, paātrinot nodilumu un palielinot šķembu rašanās iespējamību.
Neatbilstība starp instrumenta materiālu un sagataves materiālu
Dažādiem sagataves materiāliem ir nepieciešami dažādi griezējinstrumentu veidi. Ja instrumentam nav pietiekamas cietības, izturības vai karstumizturības, tas var neizturēt sarežģītus griešanas apstākļus. Apstrādājot augstas cietības materiālus, slikta nodilumizturība var ātri sabojāt griezējmalu. Daži materiāli rada arī malu nosēdumus vai pārtrauktus griešanas triecienus, vēl vairāk palielinot instrumenta šķembu risku.
- Nepietiekama nodilumizturība, apstrādājot cietus materiālus
- Nerūsējošā tērauda apstrāde var radīt malu uzkrāšanos
- Čuguna apstrāde rada spēcīgus trieciena spēkus
- Instrumenta pārklājums nav piemērots griešanas apstākļiem
- Instrumenta asmeņa leņķis neatbilst materiāla īpašībām
- Nepietiekama izturība var izraisīt plaisāšanu
Slikta instrumenta un sagataves materiāla atbilstība palielina griešanas spiedienu uz malu un paaugstina šķembu veidošanās risku.
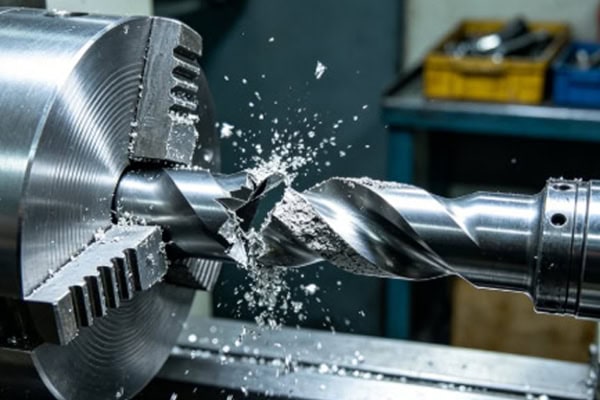
Mašīnas stabilitātes ietekme uz instrumenta kalpošanas laiku
Mašīnas stabilitāte ir cieši saistīta ar instrumenta kalpošanas laiku. Pat augstas veiktspējas instrumenti var bieži rasties šķembām, ja mašīnai trūkst stingrības vai rodas vibrācijas problēmas. Apstrādes laikā vārpstas stabilitāte, iespīlēšanas precizitāte un mašīnas konstrukcijas stingrība ietekmē griešanas apstākļus. Kad rodas vibrācija vai izslīde, griešanas spēki nepārtraukti svārstās, novietojot instrumentu nestabilā sprieguma vidē, kas galu galā bojā griezējšķautni.
Vārpstas vibrācija un griešanas trieciens
Ja ātrgaitas darbības laikā vārpstai rodas izslīdējums vai vibrācija, griešanas spēki kļūst nestabili un instruments saņem atkārtotas trieciena slodzes. Ilgu nepārtrauktas apstrādes ciklu laikā vibrācija uzkrājas un pakāpeniski rada nelielas plaisas gar griešanas malu. Kad šīs plaisas izplešas, var rasties šķembas vai pat instrumenta lūzums.
- Nodiluši vārpstas gultņi palielina vibrāciju
- Slikts dinamiskais līdzsvars ātrgaitas apstrādes laikā
- Pārmērīga instrumenta pārkare samazina stingrību
- Slikta sagataves nostiprināšana izraisa kustību
- Pārtraukta griešana rada periodisku ietekmi
- Griešanas spēka svārstības izraisa rezonansi
Ilgstoša vibrācija var radīt instrumenta noguruma plaisas un galu galā izraisīt šķembas vai lūzumus.
Instrumentu uzstādīšanas un nostiprināšanas kļūdas
Instrumentu uzstādīšanas kvalitāte tieši ietekmē griešanas stabilitāti. Nestabilas iespīlēšanas konstrukcijas var izraisīt instrumenta pārvietošanos un anomālu spriegumu. Dažās apstrādes vidēs nepietiekama uzmanība instrumenta ligzdas tīrībai un bloķēšanas precizitātei ļauj veikt nelielas instrumenta kustības ātrgaitas apstrādes laikā. Lai gan šīs kustības nav uzreiz pamanāmas, tās laika gaitā pakāpeniski palielina asmeņu nodilumu.
- Instruments nav pilnībā nostiprināts pret turētāju
- Nepietiekams bloķēšanas spēks izraisa mikrokustības
- Instrumentu turētāja ekscentriskums ietekmē griešanas ceļu
- Pārmērīga instrumenta pārkare
- Nepareizs ieliktņa uzstādīšanas leņķis
- Nodiluši instrumentu ligzdas samazina pozicionēšanas precizitāti
Stabilas skavas samazina vibrāciju un izslīdi, uzlabojot instrumenta stabilitāti un kalpošanas laiku.
Kā samazināt instrumentu šķembu risku virpošanas laikā
Lai samazinātu instrumentu šķembām radušos rašanos, ir jāoptimizē griešanas parametri, instrumentu pārvaldība un apstrādes apstākļi, lai griešana visā procesā saglabātu stabilitāti. Mūsdienu virpošanā arvien vairāk tiek uzsvērta automatizācija un uz datiem balstīta vadība. Optimizējot apstrādes ritmu, pielāgojot griešanas ceļus un uzlabojot dzesēšanas apstākļus, ražotāji var ievērojami samazināt spēka svārstības un pagarināt instrumenta kalpošanas laiku.
Griešanas parametru optimizēšana
Apstrādes parametriem jāatbilst sagataves materiālam un instrumenta veiktspējai, lai izvairītos no instrumenta pārslodzes. Dažādi materiāli rada atšķirīgas griešanas siltuma īpašības, tāpēc vārpstas ātrums un padeves ātrums ir dinamiski jāpielāgo atbilstoši faktiskajiem apstrādes apstākļiem.
- Pielāgojiet griešanas ātrumu atkarībā no materiāla cietības
- Kontrolējiet padeves ātrumu, lai samazinātu griešanas triecienu
- Izmantojiet slāņveida griešanu, lai samazinātu spiedienu uz malām
- Atsevišķi rupjās apstrādes un apdares parametri
- Izvairieties no pēkšņas paātrinājuma un palēninājuma
- Samaziniet griešanas dziļumu, veicot ātrgaitas apstrādi
Saprātīgi parametru iestatījumi samazina griešanas spēka svārstības un uzlabo instrumenta stabilitāti.
Dzesēšanas un eļļošanas uzlabošana
Pārmērīgs griešanas karstums samazina instrumenta izturību un paātrina plaisu izplešanos, padarot dzesēšanas sistēmas ārkārtīgi svarīgas, lai novērstu šķembu veidošanos. Efektīva dzesēšana ne tikai pazemina malas temperatūru, bet arī samazina berzi un uzlabo griešanas stabilitāti. Ātrgaitas apstrādes vidē augstspiediena dzesēšanas sistēmas ir kļuvušas būtiskas, lai pagarinātu instrumenta kalpošanas laiku.
- Izmantojiet augstspiediena dzesēšanu, lai uzlabotu siltuma izkliedi
- Pārliecinieties, ka dzesēšanas šķidrums nosedz griešanas malas zonu.
- Uzlabojiet eļļošanu, lai samazinātu berzi
- Novērst koncentrēta siltuma uzkrāšanos
- Regulāri pārbaudiet dzesēšanas šķidruma plūsmu
- Novērst aizsprostojumus, kas ietekmē dzesēšanas veiktspēju
Stabili dzesēšanas apstākļi samazina termisko plaisāšanu un pagarina instrumenta kalpošanas laiku.
Automatizēto uzraudzības sistēmu loma instrumentu aizsardzībā
Attīstoties inteliģentai ražošanai, arvien vairāk virpošanas iekārtu tagad izmanto automatizētas uzraudzības sistēmas, lai reāllaikā analizētu instrumentu stāvokli, palīdzot identificēt novirzes, pirms rodas pēkšņas instrumentu šķembas. Sensori un datu analīzes sistēmas uzrauga slodzi, vibrāciju un temperatūras izmaiņas visā apstrādes procesā, padarot instrumentu stāvokli pārredzamāku un kontrolējamāku.
Instrumentu stāvokļa uzraudzības tehnoloģija
Sistēma apkopo apstrādes datus, izmantojot sensorus, un identificē instrumentu nodilumu un anomālus stāvokļus. Analizējot vibrācijas frekvenci un vārpstas slodzes svārstības, anomālu instrumentu nodilumu var noteikt laikus, pirms instruments sasniedz atteices stāvokli.
- Vibrācijas izmaiņu uzraudzība reāllaikā
- Vārpstas slodzes svārstību analīze
- Instrumentu temperatūras apstākļu noteikšana
- Neparastas griešanas skaņas identificēšana
- Griešanas spēka izmaiņu uzraudzība
- Instrumentu nodiluma tendenču novērtējums
Inteliģentas uzraudzības sistēmas var laikus identificēt neparastus apstākļus un samazināt negaidītu dīkstāvi.
Automātiska instrumentu maiņa un kalpošanas laika pārvaldība
Automatizētas sistēmas var paredzēt un pārvaldīt instrumentu kalpošanas laiku, nomainot instrumentus, pirms tie sasniedz kritiskās nodiluma robežas. Instrumentu kalpošanas laika datubāzes reģistrē apstrādes laiku un ekspluatācijas apstākļus, nodrošinot precīzākus kalpošanas laika prognozēšanas modeļus un samazinot cilvēka sprieduma kļūdas.
- Instrumentu kalpošanas laika datubāzes izveide
- Apstrādes laika automātiska reģistrēšana
- Atlikušā instrumenta kalpošanas laika prognozēšana
- Automātiska pārslēgšanās uz dublēšanas rīkiem
- Cilvēku spriedumu kļūdu samazināšana
- Nepārtrauktas apstrādes stabilitātes uzlabošana
Instrumentu kalpošanas laika pārvaldība uzlabo apstrādes nepārtrauktību, vienlaikus samazinot instrumentu bojājumu risku.
Pareiza rīcība pēc instrumentu nošķelšanas
Pēc instrumentu šķembām apstrāde nekavējoties jāpārtrauc, lai izvairītos no lielākiem zudumiem. Pirms ražošanas atsākšanas jāpārbauda griešanas parametri, dzesēšanas apstākļi un iekārtas vibrācija.
Optimizējot apstrādes parametrus, uzlabojot mašīnas stabilitāti un stiprinot instrumentu pārvaldību, ražotāji var efektīvi samazināt instrumentu šķembu problēmas un uzturēt stabilākas virpošanas darbības.















