
Precīzās ražošanas jomā “precizitāte” ir viens no svarīgākajiem rādītājiem apstrādes spēju mērīšanai. CNC plastmasas apstrādē daudzi klienti visvairāk uztraucas par to, cik precīza tā var būt? Vai tā var atbilst montāžas prasībām? Vai būs kļūdu uzkrāšanās? Faktiski CNC plastmasas apstrādes precizitāte ir atkarīga ne tikai no pašas iekārtas, bet arī no materiāla īpašībām, procesa plūsmas un darbības vadības.
CNC plastmasas apstrādes precizitātes patiesā nozīme
Kas ir apstrādes precizitāte?
CNC plastmasas apstrādes precizitāte parasti attiecas uz novirzes diapazonu starp apstrādātās detaļas izmēriem un konstrukcijas rasējumiem, ieskaitot izmēru kļūdas, ģeometriskās pielaides un virsmas konsistenci. Praktiskos rūpnieciskos pielietojumos precizitāte nav viena vērtība, bet gan visaptverošs kontroles rezultāts. Parasti parastās CNC plastmasas apstrādes precizitātes diapazons ir ±0.1 mm robežās, savukārt ar augstas precizitātes aprīkojumu un labu procesa kontroli tas var stabili sasniegt ±0.02 mm vai pat augstāku līmeni. Tomēr ir svarīgi atzīmēt, ka šī vērtība nav fiksēts standarts, bet gan dinamisks rezultāts, ko ietekmē dažādi faktori.
Plastmasas apstrādes precizitātes unikālā daba
Atšķirībā no metāliem, plastmasai ir augsts termiskās izplešanās koeficients, zema stingrība un tā viegli deformējas, padarot to apstrādes precizitāti uzņēmīgāku pret vides un procesa ietekmi. Piemēram, temperatūras izmaiņas var izraisīt nelielu izmēru izplešanos, un nevienmērīgi spriegošanas spēki var izraisīt atsperes deformāciju. Tāpēc precizitātes kontrole plastmasas apstrādē ir sarežģītāka nekā metāla apstrādē.
Precizitāte nav tikai aprīkojuma iespējas
Daudzi cilvēki kļūdaini uzskata, ka precizitāti pilnībā nosaka darbgalds. Patiesībā CNC plastmasas apstrādes galīgā precizitāte ir visaptverošs “iekārtas + procesa + materiāla + darbības” rezultāts. Pat ar augstas klases aprīkojumu ideālu precizitāti nevar sasniegt, ja procesa kontrole ir nepietiekama.
Kā soli pa solim tiek sasniegta precizitāte?
CNC programmēšana un ceļa optimizācija
Pirms apstrādes inženieri ģenerē instrumentu trajektorijas, izmantojot CAD/CAM programmatūru. Šis ir pirmais solis, kas ietekmē precizitāti. Ja trajektorijas dizains ir nepamatots, piemēram, ar pārāk daudz stūriem vai nezinātnisku griešanas secību, apstrādes laikā var rasties vibrācija vai sprieguma koncentrācija, kas ietekmē galīgos izmērus. Tāpēc augstas precizitātes apstrāde parasti ietver trajektoriju optimizāciju, piemēram, pēkšņu apstāšanās un pagriezienu samazināšanu un vienmērīgu pārejas trajektoriju izmantošanu.
Materiāla pirmapstrāde un stabilizācija
Plastmasas materiāliem pirms apstrādes nepieciešama stabilizēšanas apstrāde, piemēram, statiskās sprieguma atbrīvošana vai žāvēšana. Pēc apstrādes tiek atbrīvoti iekšējie spriegumi, izraisot izmēru izmaiņas. Šī soļa ignorēšana var izraisīt novirzes gala produktā pat ar augstu apstrādes precizitāti.
Pakāpeniska apstrādes kontrole
Augstas precizitātes apstrāde parasti nav vienas pakāpes process, bet gan sadalīta trīs posmos: rupjā apstrāde, pusapstrāde un apdare. Rupjā apstrāde noņem lielāko daļu liekā materiāla, savukārt apdare kontrolē galīgos izmērus. Pakāpeniski tuvojoties mērķa izmēriem, sprieguma svārstību radītās kļūdas tiek efektīvi samazinātas, uzlabojot galīgās precizitātes stabilitāti.
Tiešsaistes pārbaude un labošana
Dažos augstas precizitātes apstrādes procesos tiek izmantota procesa pārbaude. Apstrādes laikā tiek mērīti galvenie izmēri, un, pamatojoties uz rezultātiem, tiek veikta precīza regulēšana. Šī metode efektīvi novērš kumulatīvās kļūdas, kā rezultātā tiek panākta stabilāka galīgā precizitāte.
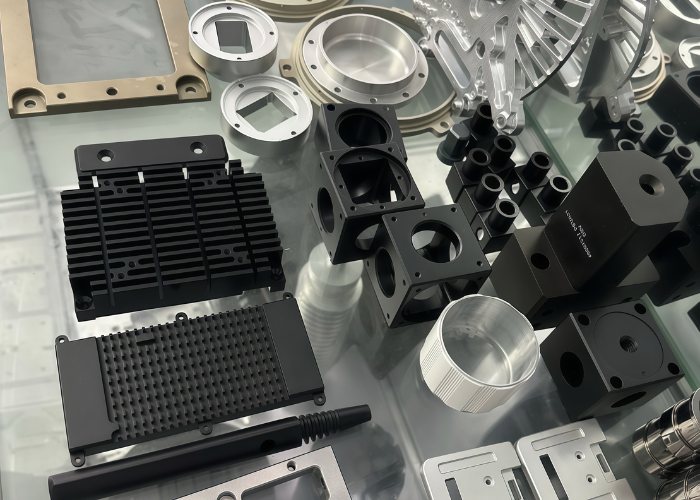
Galvenie faktori, kas nosaka precizitātes augšējo robežu
Griešanas parametru tieša ietekme uz precizitāti
Griešanas parametri, tostarp vārpstas ātrums, padeves ātrums un griešanas dziļums, tieši ietekmē apstrādes stabilitāti. 1. Augsts vārpstas ātrums un izvirzījuma kontrole: Pārmērīgs vārpstas ātrums var izraisīt lokalizētu materiāla izplešanos pārkaršanas dēļ; nevienmērīga padeve var izraisīt vibrācijas kļūdas. Tāpēc augstas precizitātes apstrādē parasti tiek izmantota pieeja “zems griešanas dziļums + stabila padeve + augsta atkārtojamības trajektorija”.
Instrumentu stāvokļa un izvirzījuma kontrole
Instrumentu asums un izvirzījums būtiski ietekmē precizitāti. Instrumentu nodilums palielina griešanas pretestību, ietekmējot izmēru nemainīgumu; vārpstas izvirzījums tieši izraisa izmēru novirzes. Tāpēc augstas precizitātes apstrādē parasti tiek izmantoti augstas precizitātes instrumentu turētāji un regulāri nomainīti instrumenti, lai nodrošinātu stabilitāti.
Temperatūras kontroles nozīme
Plastmasas ir ārkārtīgi jutīgas pret temperatūru; termiskā izplešanās un saraušanās tieši ietekmē apstrādes precizitāti. Būtiskas temperatūras svārstības darbnīcā var izraisīt novirzes gala produktā, pat ja apstrādes laikā izmēri ir precīzi. Tāpēc augstas precizitātes apstrādi parasti veic nemainīgas temperatūras vidē.
Džiga dizains un stresa mazināšana
Nepietiekama stiprinājuma konstrukcija ir galvenais precizitātes noviržu avots. Pārmērīgs iespīlēšanas spēks var izraisīt atsperi pēc apstrādes; nevienmērīgs atbalsts var izraisīt deformāciju. Tāpēc augstas precizitātes apstrādē parasti tiek izmantota vienmērīgi sadalīta iespīlēšana vai vakuuma adsorbcijas metodes, lai samazinātu sprieguma ietekmi.

Dažādu materiālu ietekme uz precizitāti
Augstas stabilitātes materiāli, ar kuriem vieglāk sasniegt augstu precizitāti
Inženiertehniskajām plastmasām, piemēram, POM un PEEK, ir zema mitruma absorbcija un laba izmēru stabilitāte, kas padara tās ideāli piemērotas augstas precizitātes apstrādei. Apstrādes laikā tām ir minimāla deformācija un atspere, tādējādi vieglāk sasniedzot ±0.02 mm precizitāti.
Vispārējas nozīmes materiālu precīza veiktspēja
ABS un PC ir izplatīti apstrādes materiāli. Lai gan tie var sasniegt augstu precizitāti, tos ievērojami ietekmē temperatūra un spriegums, tāpēc ir nepieciešama stingrāka procesa kontrole. Labvēlīgos apstākļos tos var stabili kontrolēt aptuveni ±0.05 mm robežās.
Viegli deformējamu materiālu precizitātes ierobežojumi
Materiāli, piemēram, PMMA (akrils) un PVC, ir ļoti jutīgi pret karstumu un spriegumu, apstrādes laikā viegli mikrodeformējoties. Tāpēc to precizitāte parasti ir ierobežota, reālistiskāka ir ±0.1 mm.
Materiālu izvēles pamatprincipi
Augstas precizitātes apstrādē materiālu izvēles prioritātei jābūt “izmēru stabilitātei > apstrādes veiktspējai > izmaksām”. Augstāka materiāla stabilitāte nodrošina augstāku precizitātes augšējo robežu un zemākas procesa kontroles grūtības.
Vai CNC plastmasas apstrādes precizitāti patiešām var saglabāt stabili?
Daudzi klienti uztraucas, ka, lai gan paraugi var būt precīzi, precizitāte pēc masveida ražošanas var samazināties. Patiesībā, ja vien procesa sistēma ir stabila, iekārtas ir labā stāvoklī un materiālu partijas ir nemainīgas, CNC plastmasas apstrādes precizitāte var saglabāties stabila ilgu laiku. Tomēr ir svarīgi atzīmēt, ka plastmasu būtiski ietekmē temperatūra un spriegums, tāpēc dažādos vides apstākļos var rasties nelielas svārstības, kas nozarē ir normāli. Šīs svārstības var efektīvi kontrolēt, izmantojot nemainīgas temperatūras apstrādes vidi, standartizētus procesus un stingru testēšanu, saglabājot precizitāti stabilā diapazonā.
Secinājumi
CNC plastmasas apstrādes precizitāte nav fiksēta vērtība, bet gan "kontrolējams diapazons". Normālos apstrādes apstākļos parasti var sasniegt aptuveni ±0.1 mm precizitāti. Ar augstāku iekārtu precizitāti un labāku procesa kontroli var stabili sasniegt augstu precizitātes līmeni ±0.05 mm vai pat ±0.02 mm. Tomēr patiesais faktors, kas ietekmē precizitāti, nav tikai pati mašīna, bet gan visa apstrādes sistēma, tostarp materiāla izvēle, griešanas parametri, stiprinājuma konstrukcija un vides kontrole. Plastmasas materiālu raksturīgās īpašības padara tos uzņēmīgākus pret temperatūru un spriegumu nekā metālus. Tāpēc augstas precizitātes apstrādes sasniegšanai nepieciešama rūpīga kontrole katrā posmā. Tikai tad, kad iekārtas, procesi un materiāli ir saskaņoti, CNC apstrādes precizitātes priekšrocības var patiesi realizēt.















