
Urbšana plastmasas detaļu CNC apstrādē var viegli izraisīt izmēru novirzes, atskanējumus ap urbuma atveri, izlaušanos izejā, raupjas urbuma sienas, materiāla kušanu un skaidu aizsprostojumu. Plastmasas ievērojami atšķiras no metāliem siltumvadītspējas, stingrības un uzvedības ziņā karsējot. Siltums, kas rodas pēc urbja iekļūšanas materiālā, netiek viegli ātri izkliedēts. Ja skaidas nevar savlaicīgi noņemt, palielinās berze starp urbi un urbuma sienu, kas galu galā ietekmē urbuma kvalitāti. Dažādām plastmasām, piemēram, POM, PEEK, ABS, PC, PVC, PMMA un neilonam, apstrādes apstākļi ir jāpielāgo arī atbilstoši materiāla cietībai, izturībai un detaļas struktūrai. CNC urbšanas priekšrocība ir tās relatīvi augstā pozicionālā precizitāte, kas ļauj precīzi apstrādāt urbuma diametru, urbumu atstarpi un urbuma dziļumu atbilstoši inženiertehniskajiem rasējumiem, vienlaikus apvienojot to ar frēzēšanu, fāzēšanu, vītņošanu un citiem procesiem, lai pabeigtu visu detaļu. Tomēr, lai sasniegtu stabilu urbuma kvalitāti, ir nepieciešams vairāk nekā tikai koncentrēties uz urbja diametru.
Urbja ģeometrija, griešanas malas asums, vārpstas ātrums, padeves ātrums, urbuma dziļums, iespīlēšanas metode un skaidu evakuācijas apstākļi var ietekmēt gala rezultātu. Plastmasas urbšanai parasti nepieciešama nepārtraukta un stabila griešana, vienlaikus izvairoties no ilgstošas berzes starp urbi un urbuma iekšpusi. Dziļiem urbumiem ir nepieciešama arī atbilstoša instrumenta atkāpšana vai dziļurbšana, lai palīdzētu noņemt skaidas un samazinātu temperatūru urbuma iekšpusē. Tāpēc, urbjot plastmasas detaļas ar CNC apstrādi, atbilstoši apstrādes apstākļi jānosaka atbilstoši materiālam un urbuma struktūrai, nevis tieši jāpiemēro urbšanas parametri, kas paredzēti metāla detaļām. Precīzām plastmasas detaļām, īpaši, ja caurumi tiek izmantoti vārpstu, skrūvju vai citu komponentu montāžai, ir vēl svarīgāk kontrolēt urbuma diametru, perpendikulitāti un urbuma atvēruma stāvokli. Pareiza instrumenta izvēle un droša sagataves fiksācija var samazināt atkārtotu apstrādi un uzlabot plastmasas detaļu apstrādes kvalitāti.
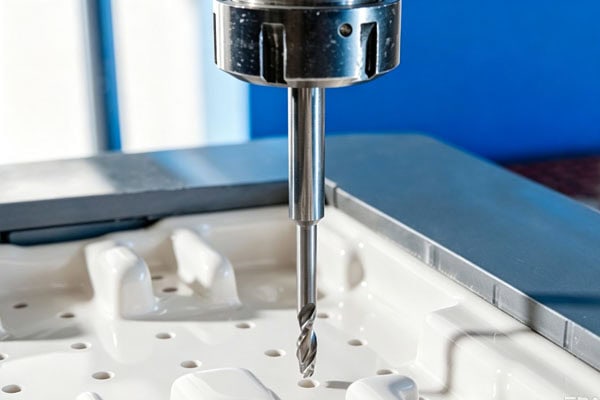
Sagatavošana pirms CNC urbšanas plastmasā
Vispirms apstipriniet materiāla un caurumu prasības
Dažādām plastmasām nav pilnīgi vienādas griešanas īpašības. POM parasti nodrošina labu apstrādes stabilitāti, ABS ir relatīvi viegli griežams, savukārt PE un PP ir mīkstāki un tiem ir noteikta izturības pakāpe. Augstas veiktspējas plastmasām, piemēram, PEEK, ir augstākas prasības attiecībā uz apstrādes apstākļiem un instrumentu stāvokli. Pirms apstrādes ir jāapstiprina urbuma diametrs, urbuma dziļums, urbuma atstatums un pielaides, kas norādītas inženiertehniskajos rasējumos. Ja urbums tiek izmantots montāžai, jāprecizē arī nepieciešamā piemērotības attiecība. Piemēram, skrūvju caurumu, pozicionēšanas caurumu, vārpstas caurumu un caurejošo caurumu apstrādes prasības nav vienādas.
Ieteicams koncentrēties uz apstiprināšanu:
- Plastmasas materiālu un izejvielu specifikācijas
- Urbuma diametrs un pieļaujamā pielaide
- Urbuma dziļums un vai caurums ir cauri
- Izmēru attiecības starp urbuma pozīciju un atskaites virsmām
Kad šī informācija ir apstiprināta, urbšanas secību un instrumentus var atbilstoši sakārtot.
Pārbaudiet sagataves stiprinājuma stāvokli
Plastmasas detaļām parasti ir zemāka stingrība nekā metāla detaļām. Plānas plāksnes, plānsienu detaļas un lielizmēra komponenti ir īpaši jutīgi pret iespīlēšanas spēkiem. Ja sagatave nav droši nostiprināta, urbis pēc ievietošanas materiālā var izraisīt nelielu kustību, kā rezultātā var rasties urbuma pozīcijas novirze. Iespīlēšanas laikā sagatavei jāpaliek stabilai, vienlaikus izvairoties no pārmērīga lokalizēta spiediena no stiprinājuma. Plānām plastmasas detaļām apakšā var pievienot papildu atbalstu, lai urbšanas zona būtu līdzena. Detaļām ar sarežģītām apstrādātām kontūrām ir arī jāpārliecinās, ka stiprinājums netraucēs urbja kustībai.
Urbja izvēle tieši ietekmē urbuma kvalitāti
Turiet urbi asu
Urbjot plastmasu, asa griešanas mala var samazināt saspiešanu un berzi. Ja urbis ir nodilis, urbšanas laikā radīsies vairāk siltuma, un urbuma atverē, visticamāk, veidosies raupjumi vai deformācija. Plastmasas urbšanā parasti tiek izmantoti urbji ar labām skaidu izvadīšanas spējām, un smailes leņķis, spirāles leņķis un griešanas malas ģeometrija tiek izvēlēta atbilstoši materiālam. Dažādiem materiāliem ne vienmēr var izmantot tieši tādus pašus urbšanas parametrus. Ar plastmasas apstrādi saistītie materiāli arī iesaka pielāgot urbšanas gala leņķi un klīrensa leņķi atbilstoši materiāla īpašībām, lai samazinātu satveršanu, berzi un siltuma uzkrāšanos. Standarta plastmasas detaļas parasti var apstrādāt, izmantojot labā stāvoklī esošus ātrgaitas tērauda vai karbīda urbjus. Detaļām, kurām nepieciešama lielāka precizitāte vai kuras ir izgatavotas no īpašiem materiāliem, atbilstoši faktiskajiem apstrādes apstākļiem jāizvēlas īpaši instrumenti.
Pievērsiet uzmanību čipu evakuācijas telpai
Urbšanas laikā urbis izvada materiālu no urbuma. Ja rievas telpa ir nepietiekama, urbuma iekšpusē var uzkrāties plastmasas skaidas un izraisīt atkārtotu griešanu. Tas ir īpaši svarīgi dziļu urbumu apstrādē. Jo dziļāk urbis ieiet, jo grūtāk ir izvadīt skaidas. Ja skaidas nevar savlaicīgi noņemt, temperatūra urbuma iekšpusē pakāpeniski paaugstināsies, kas var izraisīt urbuma sienas sakaršanu, materiāla saķeri vai pat urbuma diametra izmaiņas. Tāpēc urbja izvēlē jāņem vērā ne tikai diametrs, bet arī rievas konstrukcija un faktiskais urbuma dziļums.
Kā jāpielāgo CNC plastmasas urbšanas parametri?
Attiecīgie plastmasas urbšanas parametri ir jāpielāgo atkarībā no materiāla, urbja diametra, urbuma dziļuma, iekārtas veiktspējas un sagataves stiprinājuma stāvokļa. Publiski pieejamās plastmasas apstrādes atsauces pašlaik sniedz ievērojami atšķirīgus urbšanas diapazonus. Tāpēc ražošanas laikā ir lietderīgāk sākt ar relatīvi konservatīviem parametriem, novērot urbuma atveres un šķembu stāvokli izmēģinājuma griešanas laikā un pēc tam pakāpeniski veikt korekcijas.
Vārpstas ātrumu nedrīkst palielināt neatkarīgi
Daudzas plastmasas mīkstina, paaugstinoties to temperatūrai. Tāpēc, ja vārpstas ātrums ir pārāk liels un padeve ir pārāk maza, urbis var berzēties pret materiāla virsmu, nevis radīt normālas šķembas.
Ja apstrādes laikā rodas šādi apstākļi:
- Cauruma atvere kļūst balta vai kūst
- Plastmasas skaidas pielīp pie urbja
- Uz cauruma sienas parādās acīmredzamas skrambas
- Urbuma diametrs mainās pēc urbja iziešanas
Jāpārbauda vārpstas ātrums, padeves ātrums un skaidu evakuācijas apstākļi.
Apstrādājot plastmasu, urbim ilgstoši jāuztur efektīva griešana, nevis berzēšanās pret materiālu. Faktiskajā apstrādē padeve uz apgriezienu ir jāpielāgo atbilstoši instrumenta diametram, un piemēroti apstākļi ir jāapstiprina, veicot izmēģinājuma griešanu.
Dziļie caurumi prasa uzmanību instrumentu ievilkšanai un skaidu izvadīšanai
Seklus caurumus parasti var urbt nepārtraukti, bet dziļu caurumu apstrādei nepieciešama lielāka uzmanība skaidu noņemšanai un temperatūrai urbuma iekšpusē. Palielinoties urbuma dziļumam, skaidas var viegli uzkrāties urbuma apakšā. Šādā situācijā var izmantot segmentētu urbšanu, lai urbis periodiski varētu atkāpties no urbuma, noņemt skaidas un pēc tam turpināt apstrādi. Relatīvi dziļiem plastmasas caurumiem šī metode var samazināt skaidu aizsprostojumu un siltuma uzkrāšanos. Attiecīgās plastmasas urbšanas atsauces arī iesaka atbilstošu iedobes urbšanu dziļiem urbumiem, lai uzlabotu skaidu evakuāciju un samazinātu temperatūru urbuma iekšpusē. Jāatzīmē, ka instrumenta atkāpšanas metodei un intervālam nevajadzētu būt mehāniski fiksētam, bet gan jāpielāgo atbilstoši urbuma diametram, urbuma dziļumam un materiāla stāvoklim.
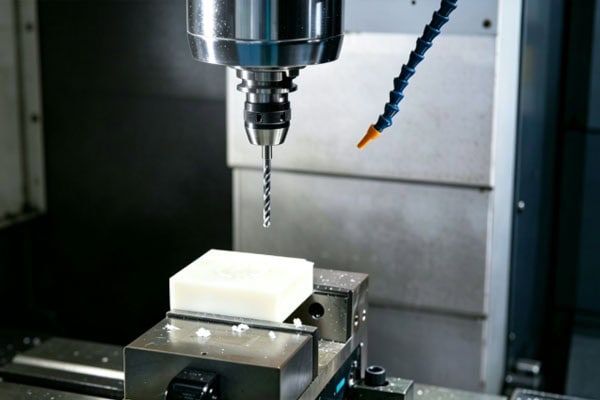
Kā var samazināt atgradžu un izlaušanos plastmasas caurumos?
Kontrolējiet urbšanas izejas stāvokli
Urbjot caurumus plastmasas detaļās, urbuma izejā parasti ir lielāka iespēja veidoties atskarēm vai izlūzumiem nekā urbuma ieejā. Kad urbis gatavojas iedurties sagatavē, atlikušā materiāla biezums jau ir ļoti mazs. Ja apakšā nav atbalsta, urbja nepārtrauktā kustība uz leju var izvilkt materiālu uz āru. Tāpēc, urbjot caurumus, zem sagataves var pievienot atbalsta materiālu, lai nodrošinātu stabilu atbalstu, urbim izejot. Tas ir īpaši svarīgi plānām plastmasas loksnēm. Ja detaļas konstrukcija atļauj, pēc urbšanas var pievienot arī fāzēšanas procesu, lai cauruma mala būtu vienmērīgāka.
Pārbaudiet instrumenta stāvokli, ja ieejā parādās atgrūdumi
Atgriezumi ap urbuma atveri ne vienmēr rodas tikai padeves ātruma dēļ. Urbja asmeņu nodilums, nepiemērota instrumenta ģeometrija un nestabila sagataves fiksācija var samazināt asmeņu kvalitāti. Ja līdzīgas atgrieznes parādās vairākos urbumos, jāpārbauda instrumenta stāvoklis un apstrādes parametri. Ja problēma rodas tikai noteiktā pozīcijā, ir jāpārbauda arī, vai šajā zonā ir sagataves deformācija vai nepietiekams atbalsts.
Kādas ir atšķirības, urbjot dažādus plastmasas materiālus?
Plastmasas materiāli atšķiras pēc cietības, izturības, karstumizturības un deformācijas īpašībām slodzes ietekmē; līdz ar to to uzvedība CNC urbšanas laikā atšķiras. Izmantojot vienāda diametra urbi dažādu plastmasu apstrādei, optimālais vārpstas ātrums, padeves ātrums, urbšanas dziļums un skaidu izvadīšanas metode nav identiski. Vienkārši piemērojot vienādus apstrādes parametrus, var rasties tādas problēmas kā nevienmērīgi urbuma diametri, raupjas urbuma sienas, atsperes pie urbuma ieejas, materiāla kušana vai skaidu aizsērēšana. Urbšanas parametri ir jāpielāgo, pamatojoties uz materiāla īpašībām un detaļas ģeometriju. Standarta plastmasas detaļām uzmanība jāpievērš instrumenta asumam un skaidu izvadīšanai; augstas veiktspējas inženiertehniskajām plastmasām lielāka uzmanība jāpievērš griešanas siltumam, instrumenta nodilumam un izmēru stabilitātei; un caurspīdīgiem materiāliem urbuma sienu un ieeju vizuālajai kvalitātei nepieciešama īpaša uzmanība.
POM plastmasa
POM ir laba apstrādājamība, un to parasti izmanto zobratu, buksu, slīdņu un precīzu konstrukciju detaļu izgatavošanai. Urbšanas laikā jāuztur asa griešanas mala un nekavējoties jānoņem skaidas, lai novērstu pārmērīgu berzi urbuma iekšpusē.
PEEK Plastmasa
PEEK materiālam ir augsta izturība un temperatūras izturība, taču tas ir arī salīdzinoši dārgs. Apstrādes laikā lielāka uzmanība jāpievērš instrumenta stāvoklim un urbuma pozīcijas precizitātei. Dziļu vai precīzu urbumu gadījumā pirms galīgo parametru apstiprināšanas ieteicams veikt izmēģinājuma griešanu.
ABS un PVC
ABS un PVC parasti ir samērā viegli apstrādājami, taču urbšanas laikā joprojām jāizvairās no instrumentu neasuma un sliktas skaidu izvadīšanas. PVC apstrādes laikā parasti var izmantot gaisa palīdzību skaidu izvadīšanai, lai novērstu skaidu atkārtotu berzi urbuma iekšpusē.
PC un PMMA
PC ir zināma izturības pakāpe, savukārt PMMA ir relatīvi jutīga pret spriegumu un apstrādes apstākļiem. Apstrādājot caurspīdīgu PMMA, īpaši svarīga ir caurumu atvēruma un caurumu sienas kvalitāte, un jāizvairās no pārmērīga griešanas karstuma un nestabilas instrumenta kustības.
Biežāk uzdotie jautājumi
Kāpēc plastmasa kūst urbšanas laikā?
Tas parasti ir saistīts ar pārmērīgu temperatūru apstrādes zonā. Nepietiekami ass urbis, pārmērīgs vārpstas ātrums, nepietiekama padeve vai slikta skaidu izvadīšana var palielināt berzes radīto siltumu.
Kāpēc urbtais caurums ir lielāks par urbja diametru?
Iespējamie cēloņi ir sagataves deformācija, urbja izslīde, instrumenta nodilums vai materiālam iedarbojošs karstums. Precīzu urbumu gadījumā jāpārbauda mašīnas vārpstas stāvoklis, instrumenta izslīde un sagataves fiksācija.
Kāpēc cauruma izeja mēdz izlauzties?
Kad urbis gatavojas ieurbties sagatavē, materiālam apakšā trūkst atbalsta, un urbis to var viegli pavilkt. Pievienojot aizmugurējo atbalstu un pareizi kontrolējot urbšanas padevi, var samazināt izlaušanos urbuma izejā.
Vai dziļu caurumu veidošanai vienmēr ir nepieciešama peck urbšana?
Ne katram dziļajam urbumam ir jāizmanto viena un tā pati iedobes urbšanas metode. Urbuma diametrs, urbuma dziļums, materiāls un urbja struktūra ietekmē skaidu izvadīšanu. Dziļiem urbumiem, kur skaidu izvadīšana ir apgrūtināta, skaidu noņemšanai un siltuma samazināšanai var izmantot atbilstošu instrumenta ievilkšanu.
Secinājumi
Urbjot plastmasas detaļas ar CNC apstrādi, stabili apstrādes rezultāti ir atkarīgi no piemērotiem instrumentiem, apstrādes parametriem un drošas sagataves fiksācijas. Plastmasa atšķiras no metāliem un urbšanas laikā to vieglāk ietekmē griešanas karstums, materiāla izturība un sagataves stingrība. Tāpēc metāla detaļu urbšanas apstākļi nedrīkst tikt tieši piemēroti plastmasas detaļām. Pirms apstrādes jāizvēlas piemērots urbis atbilstoši tādu materiālu kā POM, PEEK, ABS, PC, PVC un PMMA īpašībām, un jāpārbauda griešanas mala, lai pārliecinātos, ka tā ir asa. Apstrādes laikā jānodrošina laba skaidu evakuācija, lai novērstu plastmasas skaidu uzkrāšanos urbuma iekšpusē un palielinātu berzi un temperatūru. Plānām plāksnēm, plānsienu detaļām un lieliem plastmasas komponentiem atbalsta un stiprināšanas pozīcijas arī pareizi jāizvieto, lai novērstu sagataves kustību vai deformāciju urbšanas laikā.
Dziļo urbumu apstrādei īpaša uzmanība jāpievērš skaidu evakuācijai un temperatūrai urbuma iekšpusē. Vajadzības gadījumā skaidu noņemšanai var izmantot atbilstošas instrumentu izvilkšanas metodes. Pēc apstrādes urbuma diametrs, urbuma dziļums, urbumu atstatums un urbuma atvēruma stāvoklis jāpārbauda saskaņā ar rasējuma prasībām. Kritiskiem caurumiem, ko izmanto skrūvēm, vārpstām, pozicionēšanas tapām un citiem montāžas pielietojumiem, precīzi mērījumi ir īpaši svarīgi. Piemērots urbšanas process var samazināt tādas izplatītas problēmas kā atskarpes, izlaušanās, kušana un urbuma diametra novirzes, nodrošinot stabilāku plastmasas detaļu apstrādes kvalitāti. Precīzu plastmasas detaļu gadījumā faktiskie apstrādes apstākļi jāapstiprina arī ar izmēģinājuma griešanu pirms formālās ražošanas.















