
CNC virpošanas iekārtas ir automatizēta apstrādes sistēma, kas izmanto datora ciparu vadības sistēmu, lai pārvaldītu mašīnas kustības un apstrādes darbības. Vārpsta rotē sagatavi, kamēr griezējinstrumenti pārvietojas pa ieprogrammētām asīm, lai noņemtu materiālu un radītu nepieciešamo ģeometriju. Salīdzinot ar parastajām virpām, CNC virpošanas iekārtas ietver ciparu vadības sistēmas, servo piedziņas, automātiskus instrumentu maiņas mehānismus, pozīcijas atgriezeniskās saites ierīces un programmējamas apstrādes funkcijas, ļaujot ražošanas procesiem nepārtraukti noritēt saskaņā ar iepriekš definētām programmām. Tipiska CNC virpa sastāv no mašīnas pamatnes, galvas balsta, vārpstas sistēmas, patronas, instrumentu revolvera, griezējinstrumentiem, slīdņiem, vadotnēm, lodīšu skrūvēm, aizmugurējā balsta, CNC vadības sistēmas, servomotoriem, dzesēšanas sistēmas, eļļošanas sistēmas un aizsargapvalka. Dažādās mašīnās var būt arī piedziņas instrumenti, apakšvārpsta, C ass vadība, automātiskie stieņu padevēji un procesa pārbaudes aprīkojums. Šīs sastāvdaļas nedarbojas neatkarīgi. Tās darbojas kopā, izmantojot mehāniskās konstrukcijas, elektriskās vadības sistēmas un apstrādes programmatūru, veidojot pilnīgu ražošanas sistēmu. Vārpsta nodrošina rotācijas jaudu, patrona nostiprina sagatavi, revolvera izvēle un pozicionēšana griezējinstrumentiem, slīdņi un lodīšu skrūves kontrolē instrumentu kustību, un CNC sistēma koordinē visu apstrādes procesu. Izpratne par CNC virpošanas iekārtu pamatkomponentiem palīdz ražotājiem izvēlēties piemērotas mašīnas, pareizi uzturēt iekārtas, identificēt iespējamos defektus un izstrādāt efektīvākus apstrādes procesus.
CNC virpošanas iekārtu galvenā mehāniskā struktūra
CNC virpošanas iekārtu mehāniskā struktūra nodrošina pamatu atbalstam, pozicionēšanai, pārraidei un griešanas slodzes pretestībai. Apstrādes laikā vārpsta griežas lielā ātrumā, kamēr griezējinstruments pārvietojas pa ieprogrammēto trajektoriju. Ja mašīnas stingrība ir nepietiekama, pasliktinās vadotņu precizitāte vai pārraides komponentiem rodas pārmērīga brīvkustība, var rasties tādas problēmas kā vibrācija, izmēru novirzes un slikta virsmas apdare. Mūsdienu CNC virpas parasti izmanto stingras mašīnas konstrukcijas apvienojumā ar vadotnēm, slīdņiem un lodīšu skrūvēm, lai nodrošinātu stabilu instrumenta kustību. Šīs sistēmas ļauj mašīnai veikt ārējo virpošanu, virsmas apstrādi, iekšējo urbšanu, rievojumu veidošanu, vītņošanu un citas apstrādes darbības ar nemainīgu precizitāti. Ražošanas kvalitātei, uzstādīšanas precizitātei un mehāniskās struktūras ilgtermiņa stabilitātei ir tieša ietekme uz CNC virpošanas iekārtu kopējo apstrādes veiktspēju.
Mašīnas gulta un pamatne
Mašīnas gulta ir viena no svarīgākajām CNC virpošanas mašīnas konstrukcijas sastāvdaļām. Galvas balsts, vadotnes, slīdņi un aizmugurējais balsts ir uzstādīti uz mašīnas pamatnes vai savienoti ar to. Gultai jābūt pietiekami stingrai un stabilai, lai izturētu griešanas slodzes un vibrāciju, kas rodas apstrādes laikā. Stingra mašīnas pamatne samazina konstrukcijas deformāciju un palīdz uzturēt stabilu saikni starp griezējinstrumentu un sagatavi. Dažās CNC virpās tiek izmantotas slīpas pamatnes konstrukcijas, lai uzlabotu skaidu evakuāciju un atvieglotu automatizētu iekraušanu un izkraušanu, kā arī apkopes darbības.
- Atbalsta galvas balstu un kustības sistēmas
- Nodrošina kopējo mašīnas stingrību
- Atbalsta vadotnes un slīdņus
- Samazina apstrādes vibrāciju
- Uzlabo mašīnas ilgtermiņa stabilitāti
- Saglabā uzstādīšanas precizitāti
- Uzlabo griešanas spēka sadalījumu
Lai gan mašīnas pamatne tieši neveic griešanu, tā nodrošina visas apstrādes sistēmas strukturālo pamatu. Precīzās CNC virpošanas mašīnās pamatnes stabilitāte var ietekmēt vārpstas, revolvera un kustības asu relatīvo pozīciju. Mašīnas uzstādīšanas vai pamatnes stāvokļa izmaiņas ilgstošā laika periodā var ietekmēt arī izmēru konsekvenci, tāpēc ir svarīgi pareizi uzstādīt un izlīdzināt mašīnu.
Vadotnes, slīdņi un lodīšu skrūvju sistēma
Vadotnes un slīdņi kontrolē instrumenta lineāro kustību. Bieži sastopamie kustības virzieni ietver X un Z asis. Z ass parasti ir paralēla vārpstas centra līnijai un kontrolē instrumenta aksiālo kustību, savukārt X ass kontrolē radiālo kustību un apstrādes diametru. Lodīšu skrūves pārveido servomotoru rotācijas kustību lineārā slīdņa kustībā un nodrošina precīzu pozicionēšanu apstrādes laikā.
- Kontrolē instrumenta aksiālo kustību
- Kontrolē radiālo instrumenta kustību
- Uzlabo pozicionēšanas precizitāti
- Samazina transmisijas brīvkustību
- Saglabā atkārtojamību
- Atbalsta nepārtrauktu automātisko apstrādi
Vadotņu stāvoklis, lodīšu skrūvju precizitāte un eļļošana ietekmē kustības stabilitāti. Ja vadotnes nodilst vai lodīšu skrūvju sistēmā rodas pārmērīga brīvkustība, faktiskā instrumenta trajektorija var atšķirties no ieprogrammētās trajektorijas. Ikdienas ražošanas laikā vadotnes ir jāuztur tīras, regulāri jāpārbauda eļļošana un mašīnas pozicionēšanas precizitāte atbilstoši apkopes prasībām.
CNC virpošanas iekārtu vārpstas un darbgalda turēšanas sistēma
Vārpstas sistēma ir viena no CNC virpošanas iekārtu galvenajām spēka sistēmām. Apstrādes laikā tā darbina patronu un sagatavi. Salīdzinot ar frēzēšanu, virpošanas galvenā īpašība ir tā, ka sagatavi parasti rotē vārpsta, kamēr griezējinstruments veic kontrolētas padeves kustības. Vārpstas ātrums, rotācijas stabilitāte un sagataves nostiprināšanas apstākļi tieši ietekmē griešanas efektivitāti, virsmas kvalitāti un izmēru precizitāti. Patrona vai cilpa parasti tiek uzstādīta vārpstas priekšpusē, lai nostiprinātu dažāda veida sagataves. Modernie virpošanas centri var ietvert arī C ass vadību, apakšvārpstu vai piedziņas instrumentus, kas ļauj veikt sarežģītākas apstrādes darbības ar vienu mašīnu.
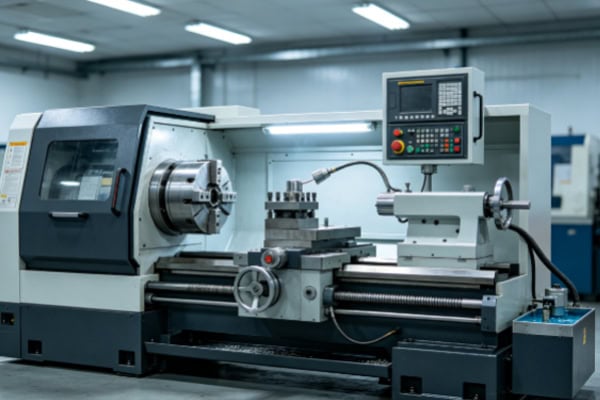
Galvas balsts un vārpstas sistēma
Galvas balsts parasti tiek uzstādīts mašīnas pamatnes vienā galā un satur vārpstu, gultņus, piedziņas komponentus un saistītos transmisijas mehānismus. Vārpstu darbina motors, savukārt CNC sistēma kontrolē tās ātrumu un griešanās virzienu atbilstoši apstrādes prasībām. Vārpstas precizitātei ir būtiska ietekme uz apaļumu, koncentriskumu un virsmas kvalitāti. Ātrgaitas apstrādes laikā jāņem vērā arī vārpstas balanss un termiskā stabilitāte.
Vārpstas sistēmai ir jānodrošina pietiekama rotācijas stingrība, vienlaikus atbalstot dažādus materiālus un sagataves izmērus. Alumīnija sakausējumiem var būt nepieciešams relatīvi liels vārpstas ātrums, savukārt nerūsējošajam tēraudam un leģētajam tēraudam parasti ir nepieciešams rūpīgi izvēlēts ātrums, pamatojoties uz instrumenta veiktspēju un griešanas apstākļiem. Stabila vārpstas darbība palīdz samazināt vibrāciju un uzturēt nemainīgu griešanas veiktspēju.
Patronas un kolektori
Spīļpatronas nostiprina sagatavi pie vārpstas, lai tā droši grieztos kopā ar vārpstu. Izplatītākās sagataves nostiprināšanas ierīces ir trīsžokļu patronas, četržokļu patronas un spīles. Trīsžokļu patronas ir piemērotas daudzām regulāri rotējošām detaļām, četržokļu patronas nodrošina neatkarīgu žokļu regulēšanu elastīgai pozicionēšanai, un spīles bieži izmanto stieņu materiāliem un mazām precīzijas detaļām. Spriegošanas spēks jāizvēlas atkarībā no sagataves materiāla un ģeometrijas. Nepietiekams spriegošanas spēks var izraisīt sagataves slīdēšanu, savukārt pārmērīgs spēks var deformēt plānsienu detaļas.
- Nostiprina sagatavi
- Saglabā rotācijas stabilitāti
- Samazina iestatīšanas kļūdas
- Uzlabo atkārtojamību
- Atbalsta dažādus sagatavju izmērus
- Nodrošina partijveida ražošanu
Pareiza sagataves stiprinājuma izvēle uzlabo CNC virpošanas stabilitāti. Precīzu detaļu gadījumā stiprināšanas metodei jāņem vērā arī atskaites virsmas, apstrādes pielaides un detaļas stingrība, lai saglabātu stabilu sagataves pozicionēšanu visā griešanas procesā.
Astes balsts un centrēšanas mehānisms
Astes balsts ir novietots pretī galvas balstam un galvenokārt tiek izmantots garu vai tievu sagatavju atbalstam. Garas vārpstas, ko atbalsta tikai patrona, apstrādes laikā var saliekties vai vibrēt. Astes balsts apvienojumā ar centru nodrošina papildu atbalsta stingrību un samazina apstrādes deformāciju. Dažas CNC virpas izmanto programmējamus astes balstus, kas var automātiski pārvietoties un pozicionēties, uzlabojot ražošanas efektivitāti partiju apstrādes laikā.
- Atbalsta garas vārpstas
- Samazina apstrādes vibrāciju
- Samazina sagataves novirzi
- Uzlabo tievu vārpstu apstrādes stabilitāti
- Uzlabo virsmas kvalitāti
- Uzlabo dimensiju konsekvenci
Īsām sagatavēm aizmugurējais balsts var nebūt nepieciešams. Tievām vārpstām un garām detaļām pareiza aizmugurējā balsta izmantošana var ievērojami uzlabot apstrādes stabilitāti.
Griešanas instrumenti un automātiskā instrumentu maiņas sistēma
Griešanas instrumenti ir CNC virpošanas iekārtu tiešās apstrādes elementi. Dažādām sagatavēm ir nepieciešami dažādi instrumenti rupjai ārējai virpošanai, apdares virpošanai, virsapstrādei, iekšējai urbšanai, rievojumu veidošanai, atdalīšanai un vītņošanai. Mūsdienu CNC virpas parasti izmanto revolvertorni, kas var turēt vairākus griezējinstrumentus un automātiski atlasīt nepieciešamo instrumentu atbilstoši programmai. Revolvertornis griežas, lai novietotu izvēlēto instrumentu apstrādes pozīcijā, samazinot manuālās instrumentu maiņas laiku un uzlabojot nepārtrauktas ražošanas efektivitāti.
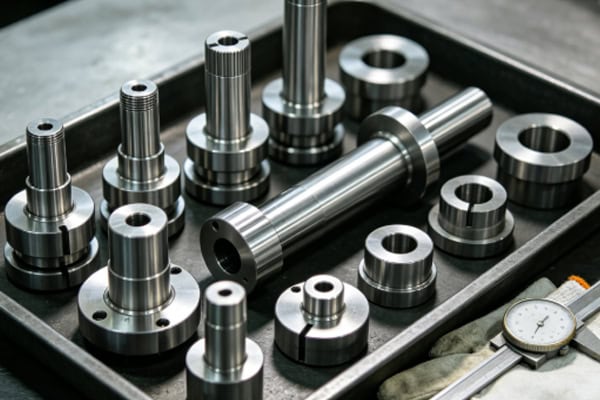
Instrumentu tornītis un instrumentu stiprināšanas sistēma
Instrumentu tornītis ir galvenā automātiskās instrumentu maiņas sistēmas sastāvdaļa. Tas parasti satur vairākas instrumentu stacijas, kas ļauj uzstādīt dažādus instrumentus atbilstoši mašīnas konfigurācijai. Tornītim ir jānodrošina ne tikai ātra instrumentu maiņa, bet arī jāuztur precīza un atkārtojama instrumentu pozicionēšana. Partiju ražošanā labi izstrādāta instrumentu konfigurācija ļauj veikt vairākas apstrādes darbības vienā iestatījumā.
- Uzstādiet ārējos virpošanas instrumentus
- Uzstādiet iekšējos urbšanas instrumentus
- Rievošanas instrumentu uzstādīšana
- Uzstādiet atdalīšanas instrumentus
- Vītņošanas instrumentu uzstādīšana
- Veidlapu rīku konfigurēšana
- Atbalsta piedziņas instrumentus izvēlētajās mašīnās
Pareiza revolvera konfigurācija samazina instrumentu nomaiņu un palīglaiku, ļaujot efektīvāk veikt rupjās apstrādes, pusapstrādes un apdares operācijas. Virpošanas centri, kas aprīkoti ar piedziņas instrumentiem, var veikt arī urbšanas, frēzēšanas un vītņošanas operācijas, palielinot vienas mašīnas apstrādes jaudu.
Virpošanas instrumenti un ieliktņu sistēmas
Virpošanas instrumenti parasti sastāv no instrumentu turētājiem, griezējplāksnēm un iespīlēšanas mehānismiem. Mūsdienu CNC apstrādē parasti tiek izmantoti indeksējami plāksnītes, kuru materiāls, pārklājums, deguna rādiuss un skaidu pārtraucēja ģeometrija tiek izvēlēta atbilstoši sagataves materiālam un apstrādes prasībām. Apstrādājot oglekļa tēraudu, svarīga ir nodilumizturība un griešanas stabilitāte. Alumīnija sakausējumiem parasti ir nepieciešamas asas griešanas malas un efektīva skaidu aizvadīšana. Nerūsējošajam tēraudam ir nepieciešams līdzsvars starp izturību, nodilumizturību un šķautņu stiprību.
Instrumentu stāvoklis tieši ietekmē detaļu izmērus un virsmas kvalitāti. Ieliktņiem nodilstot, griešanas spēki var palielināties un virsmas raupjums var pasliktināties. Ražošanas komandas var noteikt instrumentu nomaiņas standartus, pamatojoties uz apstrādes apjomu, griešanas laiku un faktisko nodiluma stāvokli, lai uzturētu stabilu griešanas veiktspēju.
CNC vadības un piedziņas sistēmas
CNC vadības sistēma ir centrālā vadības sastāvdaļa, kas nodrošina automatizētu apstrādi. Pēc tam, kad operators ievada apstrādes programmu, vadības sistēma interpretē instrukcijas un koordinē vārpstu, servodzinējus, revolvertorni un kustības asis atbilstoši ieprogrammētajam instrumenta ceļam. CNC sistēma pārvalda programmas izpildi, koordinātu iestatījumus, instrumenta kompensāciju, vārpstas ātrumu, padeves ātrumu, trauksmes uzraudzību un programmas saglabāšanu.
CNC vadības panelis
Vadības panelis ir svarīga saskarne starp operatoru un iekārtu. Tas parasti ietver displeju, tastatūru, funkciju pogas un vadības slēdžus. Operatori var izmantot vadības paneli, lai izsauktu apstrādes programmas, modificētu parametrus, iestatītu darba koordinātas, ievadītu instrumenta kompensācijas vērtības un pārbaudītu iekārtas trauksmes signālus.
- CNC programmu ievade un izsaukšana
- Apstrādes koordinātu iestatīšana
- Pielāgojiet instrumenta kompensāciju
- Iestatiet vārpstas ātrumu
- Iestatiet plūsmas parametrus
- Uzraudzīt iekārtas stāvokli
- Pārbaudiet trauksmes informāciju
- Pārvaldīt programmas failus
Operatoriem jākonfigurē parametri atbilstoši mašīnas dokumentācijai un ražošanas prasībām. Nepareizi koordinātu iestatījumi, instrumenta kompensācijas vērtības vai programmas izvēle var izraisīt apstrādes kļūdas.
Servomotori un piedziņas mehānismi
Servodzinēji darbina X un Z asis un citas kustības sistēmas, ļaujot griezējinstrumentiem precīzi pārvietoties saskaņā ar CNC instrukcijām. Servopiedziņas regulē motora darbību saskaņā ar CNC kontrollera komandām, savukārt pozīcijas atgriezeniskā saite nodrošina precīzu kustības vadību. Servo reakcija, pozicionēšanas precizitāte un darbības stabilitāte ietekmē CNC virpošanas veiktspēju.
Augstas precizitātes servosistēmas ļauj griezējinstrumentiem vienmērīgi sekot ieprogrammētajām trajektorijām un samazināt pozicionēšanas kļūdas. Precīzām vītnēm, nelieliem soļiem un stingras pielaides detaļām stabila servo kustība nodrošina svarīgu pamatu uzticamai apstrādei.
Pozīcijas atgriezeniskās saites un mērīšanas sistēmas
Pozīcijas atgriezeniskās saites sistēmas nosaka mašīnas asu faktisko pozīciju un nosūta šo informāciju atpakaļ CNC kontrolierim. Tas ļauj mašīnai uzraudzīt kustību un uzlabot pozicionēšanas precizitāti un atkārtojamību. Dažas modernas mašīnas izmanto arī vārpstas kodētājus, lai sinhronizētu vārpstas rotāciju ar vītņošanas darbībām.
Ja atgriezeniskās saites sistēma nedarbojas pareizi, var rasties pozicionēšanas kļūdas, vītņu apstrādes problēmas vai izmēru novirzes. Tāpēc atgriezeniskās saites sensori, kabeļi un saistītie elektriskie savienojumi jāiekļauj regulārā iekārtu apkopē.
Palīgierīces un drošības konstrukcijas
Papildus mehāniskajai konstrukcijai, vārpstai, revolvergalvai un vadības sistēmai CNC virpošanas iekārtām ir nepieciešama dzesēšanas šķidruma, eļļošanas, skaidu evakuācijas, hidrauliskās, elektriskās un drošības sistēmas. Šīs palīgsistēmas tieši neveic griešanu, bet ir būtiskas nepārtrauktai mašīnas darbībai un kontrolētai apstrādes videi. Mūsdienu CNC virpas parasti izmanto slēgtas aizsargkonstrukcijas, kas izolē apstrādes zonu, vienlaikus ierobežojot skaidas un dzesēšanas šķidrumu.
Dzesēšanas šķidruma sistēma
Griešana rada ievērojamu siltumu. Dzesēšanas šķidruma sistēma cirkulē griešanas šķidrumu, lai samazinātu sagataves un instrumenta temperatūru, vienlaikus uzlabojot eļļošanu un skaidu izvadīšanu. Pareiza dzesēšana samazina termiskās deformācijas risku un var uzlabot instrumenta kalpošanas laiku un virsmas kvalitāti.
- Samazina griešanas temperatūru
- Uzlabo instrumentu darbības apstākļus
- Samazina termisko deformāciju
- Palīdz skaidu evakuācijā
- Uzlabo apstrādātās virsmas
- Pagarina instrumenta kalpošanas laiku
Dažādiem materiāliem un griešanas parametriem ir nepieciešamas atbilstošas dzesēšanas stratēģijas. Ātrgaitas virpošanai, dziļu urbumu apstrādei un grūti apstrādājamiem materiāliem var būt nepieciešama augstspiediena vai mērķtiecīga dzesēšanas šķidruma padeve.
eļļošanas sistēma
Vadotnēm, lodīšu skrūvēm, gultņiem un citām kustīgām detaļām nepieciešama atbilstoša eļļošana. Automātiskās eļļošanas sistēmas var piegādāt smērvielu kritiskām vietām saskaņā ar iepriekš iestatītiem intervāliem, samazinot berzi un nodilumu, vienlaikus saglabājot stabilu kustību.
Nepietiekama eļļošana var paātrināt vadotņu un lodīšu skrūvju nodilumu, savukārt pārmērīga eļļošana var radīt piesārņojumu un apkopes problēmas. Ražotājiem jāizmanto ieteicamais smērvielas veids un apkopes grafiks, ko norādījis mašīnbūves ražotājs.
Čipu evakuācijas sistēma
Virpošanas operācijas rada nepārtrauktas vai pārtrauktas skaidas, un skaidu evakuācijas sistēma tās aizvada no apstrādes zonas. Izplatītākie risinājumi ir skrūvju konveijeri, ķēdes tipa skaidu konveijeri un dažādas skaidu savākšanas sistēmas. Efektīva skaidu evakuācija novērš skaidu uzkrāšanos ap instrumentu un sagatavi, samazinot skrāpējumus un apstrādes traucējumus.
Apstrādājot nerūsējošo tēraudu, alumīnija sakausējumus un vara sakausējumus, īpaša uzmanība jāpievērš skaidu formai un izvadīšanai. Pareiza skaidu lauzēja ģeometrija, griešanas parametri un skaidu izvadīšanas aprīkojums var uzlabot nepārtrauktas ražošanas apstākļus.
Aizsargdurvis un drošības konstrukcijas
CNC virpošanas mašīnās parasti tiek izmantoti slēgti aizsargi un drošības durvis, lai izolētu operatoriem ātrgaitas rotējošas sagataves, griezējinstrumentus, skaidas un dzesēšanas šķidrumu. Novērošanas logi parasti tiek izgatavoti no materiāliem, kas piemēroti darbgaldu videi, lai operatori varētu uzraudzīt apstrādes procesu. Aizsargkonstrukcijām darbības laikā jāpaliek neskartām, un bojātie novērošanas logi jānomaina pirms mašīnas turpmākas lietošanas.
Pilnīgs drošības korpuss samazina lidojošu skaidu, dzesēšanas šķidruma šļakatu un negaidītas sagataves atlaišanas risku, vienlaikus nodrošinot kontrolētu vidi automatizētai apstrādei.
CNC virpošanas iekārtu komponentu koordinēta darbība
CNC virpošanas iekārtas apstrādes pabeigšanai nepaļaujas tikai uz vienu komponentu. Mašīnas pamatne, vārpsta, patrona, revolveris, slīdņi, vadotnes, lodīšu skrūves, aizmugurējais balsts, CNC vadības sistēma, servo piedziņas, dzesēšanas sistēma, eļļošanas sistēma un skaidu evakuācijas sistēma darbojas kopā, lai pabeigtu apstrādes procesu. Kad apstrāde sākas, patrona nostiprina sagatavi pie vārpstas, vārpsta rotē sagatavi saskaņā ar programmu, CNC kontrolieris nosūta kustības komandas servo sistēmai, X un Z asis pārvieto griezējinstrumentu pa ieprogrammēto trajektoriju, revolveris izvēlas atbilstošo instrumentu, dzesēšanas sistēma nodrošina dzesēšanu un eļļošanu, un skaidu evakuācijas sistēma noņem griešanas laikā radušās skaidas. Tikai tad, ja šīs sistēmas darbojas koordinēti, CNC virpošana var panākt nepārtrauktu, precīzu un efektīvu ražošanu.
Mehānisko un elektrisko sistēmu koordinācija
Mehāniskās konstrukcijas atbalsta un pārraida kustību, savukārt elektriskā vadības sistēma ģenerē un koordinē kustības komandas. Šīm sistēmām ir precīzi jādarbojas kopā, lai nodrošinātu, ka griezējinstrumenti seko ieprogrammētajam ceļam. Mašīnas stingrība, vadotnes precizitāte, lodīšu skrūves stāvoklis un servo reakcija ietekmē faktisko instrumenta trajektoriju.
Precīzas CNC apstrādes operācijās iekārtu apkopei nevajadzētu koncentrēties tikai uz atsevišķām sastāvdaļām. Jāpārbauda arī mehānisko un vadības sistēmu mijiedarbība. Regulāras pozicionēšanas precizitātes pārbaudes, vārpstas pārbaudes un revolvera atkārtojamības pārbaudes var palīdzēt uzturēt iekārtas veiktspēju.
Vārpstas, instrumentu un griešanas parametru koordinācija
Vārpstas ātrums, instrumenta stāvoklis, padeves ātrums un griešanas dziļums ir cieši saistīti. Pārmērīgs vārpstas ātrums var palielināt siltuma veidošanos un instrumenta nodilumu, savukārt nepietiekams ātrums var samazināt produktivitāti. Pārmērīga padeve var ietekmēt virsmas kvalitāti, savukārt pārāk maza padeve var palielināt apstrādes laiku. Izvēloties griešanas parametrus, jāņem vērā instrumenta materiāls, sagataves materiāls un mašīnas stingrība.
Pareiza šo apstākļu saskaņošana ļauj iekārtai saglabāt stabilu griešanas veiktspēju, vienlaikus samazinot vibrāciju, instrumentu patoloģisku nodilumu un izmēru svārstības.
Automatizācijas integrācija ar CNC virpošanas iekārtām
Attīstoties viedajai ražošanai, CNC virpošanas iekārtas var integrēt ar automātiskām stieņu padevējām, robotizētām iekraušanas un izkraušanas sistēmām, procesa pārbaudes iekārtām un ražošanas vadības platformām. Automātiskās stieņu padeves nepārtraukti piegādā izejvielas, roboti veic sagataves iekraušanu un izkraušanu, pārbaudes sistēmas uzrauga kritiskos izmērus, un ražošanas vadības sistēmas reģistrē apstrādes daudzumus un iekārtas statusu.
Šāda veida automatizācija samazina manuālās palīgdarbības, palielina mašīnu izmantošanu un uzlabo partiju ražošanas konsekvenci. Automobiļu detaļu, automatizācijas iekārtu detaļu, elektronisko savienotāju, hidraulisko komponentu, precīzijas vārpstu un buksu ražošanā automatizēta CNC virpošana ir kļuvusi par svarīgu risinājumu ražošanas efektivitātes uzlabošanai.
CNC virpošanas iekārtu pamatkomponenti ietver mašīnas konstrukciju, vārpstas sistēmu, sagataves nostiprināšanas mehānismu, griezējinstrumentu sistēmu, CNC vadības sistēmu, servo piedziņas sistēmu un palīgsistēmas, piemēram, dzesēšanas šķidrumu, eļļošanu, skaidu evakuāciju un drošības aizsardzību. Mašīnas gulta nodrošina stabilu pamatu, vārpsta rotē sagatavi, patrona nostiprina komponentu, revolvertornis veic ātru instrumentu maiņu, vadotnes un lodīšu skrūves kontrolē instrumenta kustību, CNC kontrolieris koordinē apstrādes operācijas, servo sistēma precīzi izpilda kustības komandas, un palīgsistēmas uztur nepārtrauktu mašīnas darbību. Dažādām CNC virpošanas mašīnām var būt dažādas konfigurācijas. Moderni virpošanas centri var ietvert piedziņas instrumentus, apakšvārpstas, C ass vadību, automātiskas stieņu padeves un procesa pārbaudes sistēmas. Izpratne par šīm galvenajām komponentēm palīdz CNC apstrādes uzņēmumiem labāk izvēlēties aprīkojumu, izstrādāt piemērotus apstrādes procesus un veikt efektīvu ikdienas apkopi. Ražotājiem, kas nodarbojas ar ilgtermiņa precīzu partiju ražošanu, katras sistēmas uzturēšana labā stāvoklī un stabilas koordinācijas nodrošināšana starp komponentiem ir būtiska, lai maksimāli palielinātu CNC virpošanas precizitāti, produktivitāti, automatizācijas iespējas un kopējo ražošanas efektivitāti.















