
Precīzā apstrādē materiāla plaisāšana ir kritiska problēma, kas var ievērojami palielināt ražošanas izmaksas un samazināt ražas koeficientu, īpaši strādājot ar augstas stiprības sakausējumiem, rūdītiem tēraudiem, alumīnija sakausējumiem un inženiertehniskajām plastmasām. Kad plaisāšana notiek, tā var ne tikai izraisīt detaļu noraidīšanu, bet arī ietekmēt partijas ražošanas stabilitāti un piegādes grafikus. Reālajā apstrādes praksē plaisāšanu reti izraisa viens faktors. Tā parasti ir materiāla iekšējā sprieguma, griešanas parametru, stiprināšanas metožu, instrumenta stāvokļa un apstrādes stratēģijas kombinēts rezultāts. Tāpēc ir nepieciešama sistemātiska pieeja visā apstrādes procesā.
Materiālu izvēle un pirmapstrādes kontrole
Pirms precīzas apstrādes uzsākšanas materiāla iekšējais stāvoklis lielā mērā nosaka plaisāšanas risku. Ja materiālam ir atlikušais spriegums, nevienmērīga mikrostruktūra vai nepietiekama termiskā apstrāde, griešanas laikā sprieguma atbrīvošanās dēļ var veidoties plaisas. Tāpēc materiāla izvēles un pirmapstrādes optimizēšana ir pirmais un vissvarīgākais solis plaisāšanas riska samazināšanā.
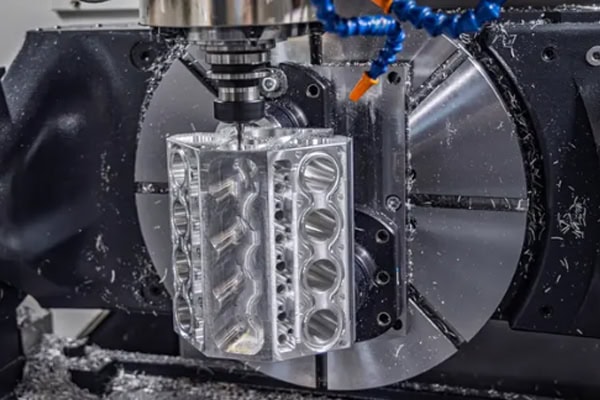
Kontrolējiet materiālu iekšējo spriegumu
Atlikušais iekšējais spriegums ir viens no galvenajiem plaisāšanas cēloņiem apstrādes laikā, īpaši kaltās, lietās vai biezsienu detaļās.
- Izmantojiet materiālus, kas ir pilnībā atkvēlināti vai atbrīvoti no sprieguma
- Izvairieties no neapstrādātiem lietiem vai kaltiem materiāliem
- Pielietojiet kritiski svarīgām detaļām pirmsapstrādes sprieguma mazināšanas procesus
Pareiza materiāla klases izvēle
Dažādi materiāli ievērojami atšķiras pēc izturības un trausluma, un nepareiza izvēle var ievērojami palielināt plaisāšanas risku.
- Dodiet priekšroku materiāliem ar labāku izturību un elastību
- Izvairieties no pārāk cietiem, bet trausliem materiāliem
- Līdzsvarojiet izturību un apstrādājamību, pamatojoties uz konstrukcijas vajadzībām
- Projektēšanas posmā ņemiet vērā ražojamību
Apstrādes pirmsapstrādes optimizācija
Priekšapstrāde var efektīvi samazināt sprieguma koncentrāciju un pēkšņu sprieguma atbrīvošanos apstrādes laikā.
- Veiciet rupju priekšapstrādi, lai atbrīvotu iekšējo spriegumu
- Kontrolējiet uzglabāšanas temperatūru un mitruma apstākļus
- Pielietojiet novecošanas apstrādi augstas precizitātes komponentiem
Materiālu kontrole nosaka visa procesa sākotnējo stabilitāti. Ja šis posms ir nestabils, vēlākām optimizācijām būs ierobežota efektivitāte.
Griešanas parametru un apstrādes metožu optimizācija
Precīzā apstrādē griešanas parametri tieši ietekmē sprieguma sadalījumu un materiāla termisko uzvedību. Pārmērīgs griešanas spēks vai strauja temperatūras paaugstināšanās var izraisīt mikroplaisas, kas pakāpeniski izplešas, veidojot redzamas plaisas. Tāpēc pareiza parametru kontrole ir viena no galvenajām stratēģijām materiāla plaisāšanas novēršanai.
Kontrolēt griešanas spēku un slodzi
Pārmērīgs griešanas spēks var izraisīt lokalizētu sprieguma koncentrāciju, īpaši plānsienu konstrukcijās.
- Izvairieties no pārmērīgas materiāla noņemšanas vienā piegājienā
- Izmantojiet slāņveida apstrādes stratēģijas
- Pielāgojiet griešanas dziļumu atkarībā no materiāla stiprības
- Saglabāt stabilus griešanas spēkus
Optimizējiet padeves ātruma un vārpstas ātruma saskaņošanu
Nepareiza saskaņošana var izraisīt trieciena griešanu vai nestabilus griešanas apstākļus, palielinot plaisāšanas risku.
- Pārāk liels padeves ātrums rada trieciena spriegumu
- Pārāk zems vārpstas ātrums noved pie nestabilas griešanas
- Uzturēt nepārtrauktus un vienmērīgus griešanas apstākļus
- Pielāgojiet griešanas ritmu atkarībā no materiāla veida
Kontrolēt apstrādes temperatūras paaugstināšanos
Straujas temperatūras izmaiņas var izraisīt termiskā sprieguma koncentrāciju, kas ir galvenais plaisāšanas cēlonis.
- Apstrādes laikā izmantojiet pietiekamu dzesēšanas šķidruma daudzumu
- Izvairieties no sausas griešanas jutīgās darbībās
- Samaziniet siltuma uzkrāšanos, izmantojot pakāpenisku apstrādi
- Temperatūras kontrole garu apstrādes ciklu laikā
Griešanas parametru kontroles pamatprincips ir stabilitāte. Jo vienmērīgāks ir apstrādes process, jo vienmērīgāk tiek atbrīvots spriegums un jo mazāks ir plaisāšanas risks.
Saspiešanas metodes un konstrukcijas sprieguma kontrole
Reālajā ražošanā daudzas plaisāšanas problēmas nerodas griešanas laikā, bet gan iespīlēšanas vai sprieguma atbrīvošanas laikā. Nepareiza stiprinājuma konstrukcija, nevienmērīgs iespīlēšanas spēks vai pārmērīga pievilkšana var radīt papildu iekšējo spriegumu, kas vēlāk var izraisīt plaisas apstrādes laikā vai pēc tās.
Optimizēt armatūras spēka sadalījumu
Nevienmērīgs spriegošanas spēks var izraisīt lokalizētu sprieguma koncentrāciju.
- Izvairieties no viena punkta stiprinājuma konstrukcijām
- Izmantojiet daudzpunktu vienādas skavas sistēmas
- Pievienojiet atbalstu plānsienu detaļām
Vadības skavas deformācija
Pārmērīgs spriegošanas spēks var izraisīt deformāciju un vēlāku sprieguma atbrīvošanās plaisāšanu.
- Saglabājiet iespīlēšanas spēku drošā diapazonā
- Izvairieties no plānu sienu piespiedu deformācijas
- Vajadzības gadījumā izmantojiet elastīgus stiprinājumus
- Aizsargājiet vājās konstrukcijas vietas
Pakāpeniska stresa mazināšanas stratēģija
Pareiza apstrādes secība var pakāpeniski mazināt iekšējo spriegumu.
- Izmantojiet rupjo apstrādi, kam seko apdares stratēģija
- Izvairieties no pārāk liela materiāla daudzuma noņemšanas vienlaikus
- Cik vien iespējams, izmantojiet simetrisku apstrādi
- Atbrīvojiet stresu pa posmiem pa reģioniem
Spriegošanas sistēma būtībā kontrolē ārējā sprieguma ievadi. Slikta kontrole var izraisīt neparedzamas plaisāšanas pat tad, ja griešanas parametri ir pareizi.
Instrumentu stāvokļa un trajektorijas optimizācija
Instrumenta stāvoklis un apstrādes trajektorija būtiski ietekmē griešanas stabilitāti. Neasi instrumenti, nestabilas apstrādes trajektorijas vai pēkšņas griešanas izmaiņas var palielināt spēka svārstības un paaugstināt plaisāšanas risku. Tāpēc gan instrumentu apkopes, gan apstrādes trajektorijas projektēšanas optimizēšana ir būtiska apstrādes drošības uzlabošanai.
Uzturiet asus griezējinstrumentus
Neasi instrumenti ievērojami palielina griešanas spēku un plaisāšanas risku.
- Regulāra instrumentu nomaiņa vai atkārtota asināšana
- Izvairieties no instrumentu kalpošanas laika ierobežojumu pārsniegšanas
- Izmantojiet materiāliem specifiskus instrumentu veidus
Optimizēt apstrādes ceļus
Sliktas instrumentu trajektorijas var radīt lokalizētas trieciena slodzes.
- Izvairieties no straujām virziena maiņām
- Izmantojiet vienmērīgus un nepārtrauktus griešanas ceļus
- Samaziniet nevajadzīgu gaisa griešanu un atkārtošanos
Samaziniet vibrācijas efektus
Vibrācija pastiprina iekšējās sprieguma svārstības un var izraisīt mikroplaisas.
- Uzlabojiet mašīnas un armatūras stingrību
- Samaziniet instrumenta pārkares garumu
- Saglabājiet stabilus griešanas parametrus
Instrumentu un trajektoriju optimizācijas mērķis ir nodrošināt vienmērīgu un nepārtrauktu apstrādes procesu, samazinot triecienus un svārstības.
Precīzā apstrādē materiāla plaisāšanu reti izraisa viens faktors. Parasti tā ir materiāla stāvokļa, griešanas parametru, iespīlēšanas stratēģijas un apstrādes trajektorijas projekta kopīgs rezultāts. Tikai ar sistemātisku un integrētu optimizācijas pieeju var efektīvi samazināt plaisāšanas riskus un uzlabot ražošanas ražību. Tirapid nodrošina profesionālus precīzās apstrādes risinājumus, lai palīdzētu ražotājiem sasniegt stabilāku un uzticamāku ražošanas kvalitāti.
















