
Metāla detaļu ražošanā izmēru precizitāte nosaka, vai komponentu var pareizi salikt, savukārt virsmas raupjums tieši ietekmē berzi, nodilumu, blīvējuma veiktspēju, izskatu un kalpošanas laiku. CNC apstrādē, precīzijas mehāniskajās detaļās un sērijveida ražošanā virsmas raupjuma kontrole ir svarīga procesa plānošanas sastāvdaļa. Dažādi materiāli, griezējinstrumenti, apstrādes parametri un pēcapstrādes metodes var radīt ievērojami atšķirīgu virsmas apdari. Tāpēc vēlamās virsmas kvalitātes sasniegšanai ir nepieciešams vairāk nekā tikai augstas precizitātes iekārtas izmantošana.
Kas ir virsmas raupjums metāla detaļās?
Ko nozīmē virsmas raupjums?
Virsmas raupjums apraksta mikroskopiskās nelīdzenumus un variācijas uz apstrādātas virsmas. Bieži sastopamie parametri ir Ra un Rz, un Ra ir viens no visplašāk izmantotajiem rādītājiem ražošanā.
Zemāka Ra vērtība parasti norāda uz gludāku virsmu. Tomēr ne katrai detaļai ir nepieciešama ārkārtīgi zema Ra vērtība. Pārāk stingras virsmas apdares prasības var palielināt apstrādes laiku un ražošanas izmaksas. Atbilstošais virsmas raupjums jānosaka atbilstoši detaļas montāžas, kustības, blīvējuma un izskata prasībām.
Kāpēc virsmas raupjums ir svarīgs?
Ja detaļas virsma ir pārāk raupja, var palielināties berze un nodilums starp kustīgajām daļām, savukārt blīvējuma virsmām var būt arī lielāks noplūdes risks. Vārpstām, zobratiem, vadotnēm, hidrauliskajām sastāvdaļām un citām mehāniskām daļām virsmas kvalitātei var būt tieša ietekme uz faktisko veiktspēju.
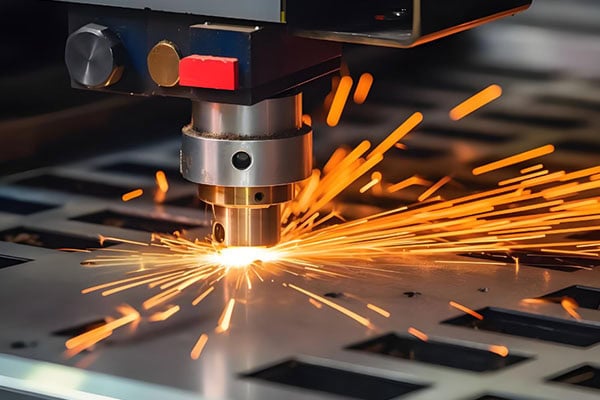
Kādi faktori ietekmē virsmas raupjumu CNC apstrādē?
Instrumenta stāvoklis
Griešanas instrumenti ir viens no tiešajiem faktoriem, kas ietekmē apstrādātās virsmas kvalitāti. Griešanas asmens asums, instrumenta materiāls, instrumenta ģeometrija un instrumenta nodilums var ietekmēt gala rezultātu.
Instrumentam nodilstot, palielinās griešanas spēki, kas var izraisīt asumus, skrāpējumus un pamanāmākas instrumentu pēdas. Tāpēc apdares operācijās instrumentu stāvoklis ir rūpīgi jāuzrauga un jāizvēlas piemēroti instrumenti atkarībā no sagataves materiāla un vēlamās virsmas apdares.
Griešanas ātrums un padeves ātrums
Griešanas ātrumam un padeves ātrumam ir būtiska ietekme uz virsmas raupjumu. Ja padeves ātrums ir pārāk liels, griezējinstrumenta atstātās apstrādes pēdas kļūst izteiktākas. Agresīvi griešanas parametri var arī palielināt vibrācijas un vibrēšanas risku.
Apdares operācijām griešanas parametri, tostarp griešanas dziļums un padeve uz zobu, ir rūpīgi jāoptimizē, lai panāktu līdzsvaru starp produktivitāti un virsmas kvalitāti.
Mašīna, sagataves stiprinājums un sagataves stingrība
Apstrādājamās virsmas kvalitāti var ietekmēt mašīnas vārpstas izvirzījums, iekārtu vibrācija, stiprinājuma stabilitāte un sagataves stingrība.
Plānsienu detaļas, garas vārpstas un dziļas dobumi apstrādes laikā ir īpaši uzņēmīgi pret deformāciju vai vibrāciju. Pat tad, ja instruments un griešanas parametri ir pareizi izvēlēti, nestabila sagataves nostiprināšana joprojām var izraisīt redzamas vibrācijas pēdas.
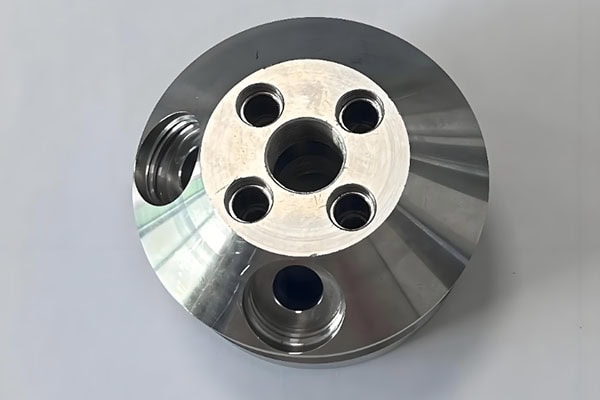
Izplatītāko metāla virsmu apstrādes metožu salīdzinājums
Dažādas apstrādes metodes var sasniegt dažādus virsmas apdares līmeņus un raksturlielumus. Faktiskajā ražošanā ražotāji var izvēlēties vienu procesu vai apvienot vairākus procesus atbilstoši materiālam, izmēriem, pielaidēm un izskata prasībām.
| Apstrādes metode | Tipiski Pieteikumi | Virsmas apdares raksturojums | Piemērotas programmas |
| CNC frēzēšana | Plakanas virsmas, rievas, sarežģīti profili | Stabila un vienmērīga virsmas apdare | Precīzas mehāniskās detaļas |
| CNC virpošana | Vārpstas, uzmavas, cilindriskas detaļas | Ievērojamas apkārtmēra apstrādes pēdas | Vārpstas komponenti |
| slīpēšanas | Precīzas virsmas un vārpstas | Zema virsmas raupjuma | Augstas precizitātes komponenti |
| Pulēšana: | Kosmētiskās un dekoratīvās virsmas | Gludāka un izsmalcinātāka apdare | Izskats un spīdīgas detaļas |
| Smilšu strūklu | Alumīnijs, tērauds, nerūsējošais tērauds utt. | Vienveidīga teksturēta virsma | Izskats un virsmas apdare |
| suku | Nerūsējošais tērauds, alumīnija sakausējumi | Virziena virsmas tekstūra | Dekoratīvie un izskata elementi |
Kā jāizvēlas apstrādes metode?
Standarta mehāniskās sastāvdaļas
Ja detaļa galvenokārt tiek izmantota mehāniskai montāžai un tai nav stingru izskata prasību, bieži vien pietiek ar pareizi plānotām CNC rupjās apstrādes un apdares darbībām.
Parasti nav nepieciešams pievienot papildu procesus tikai tāpēc, lai sasniegtu nevajadzīgi zemu Ra vērtību.
Augstas precizitātes savienošanas komponenti
Vārpstām, buksēm, precīzijas bīdāmajām detaļām un līdzīgām detaļām jāņem vērā gan izmēru pielaide, gan virsmas raupjums.
Ja nepieciešamā virsmas apdare pārsniedz standarta CNC apstrādes praktiskās iespējas, pēc precīzās apstrādes var ieviest papildu procesus, piemēram, slīpēšanu.
Komponenti ar augstām izskata prasībām
Metāla detaļām, ko izmanto plaša patēriņa elektronikā, automašīnu interjeros un displeju iekārtās, bieži vien ir augstākas izskata prasības. Pēc CNC apstrādes atbilstoši dizaina prasībām var izvēlēties tādus procesus kā pulēšana, smilšu strūkla, birstēšana un anodēšana, lai uzlabotu izskatu un radītu specifiskas virsmas tekstūras.
Kā var konsekventi kontrolēt virsmas raupjumu?
Kontrolējiet virsmas kvalitāti jau no paša sākuma
Virsmas raupjums jāņem vērā ne tikai pēc apstrādes pabeigšanas. Inženieriem nepieciešamā Ra vērtība jānosaka zīmēšanas un projektēšanas posmā un jāizvēlas atbilstošs apstrādes maršruts, pamatojoties uz materiālu, detaļas ģeometriju un funkcionālajām prasībām.
Pareizi atdaliet rupjo apstrādi un apdari
Rupja apstrāde galvenokārt paredzēta materiāla efektīvai noņemšanai, un tai nav jāpievērš liela uzmanība gala virsmas kvalitātei. Apdares darbībām jākoncentrējas uz atlikušā materiāla, instrumenta stāvokļa un griešanas parametru kontroli, lai panāktu vienmērīgāku virsmas apdari.
Pēc apstrādes pārbaudiet virsmu
Komponentu ar īpašām Ra prasībām pārbaudei var izmantot virsmas raupjuma mērītāju. Mērījumu rezultāti var palīdzēt noteikt, vai apstrādes parametri ir atbilstoši, un tie var kalpot arī kā svarīgs kvalitātes kontroles atsauces rādītājs partijas ražošanā.
Metāla detaļu virsmas raupjuma kontrole nav tikai augstas precizitātes CNC iekārtas izmantošana. Tā ir cieši saistīta ar materiāla īpašībām, griezējinstrumentiem, apstrādes parametriem, sagataves stiprinājumu, iekārtas stāvokli un pēcapstrādes metodēm.
CNC frēzēšana un virpošana ir piemērota lielākajai daļai standarta mehānisko komponentu, savukārt slīpēšana ir piemērotāka augstas precizitātes virsmām. Pulēšana, smilšu strūklas apstrāde un birstēšana parasti tiek izvēlēta, ja ir jāpanāk īpašas izskata vai virsmas tekstūras prasības.
CNC apstrādes projektam nepieciešamā Ra vērtība jānosaka atbilstoši detaļas faktiskajai funkcijai. Pēc tam apstrādes procesu var plānot, pamatojoties uz ražošanas izmaksām, ražošanas efektivitāti, izmēru precizitāti un virsmas kvalitātes prasībām. Šī pieeja palīdz sasniegt vienmērīgu virsmas apdari, vienlaikus izvairoties no nevajadzīgām apstrādes izmaksām.















