
Plastmasas detaļas tiek plaši izmantotas tādās jomās kā elektroniskās ierīces, medicīnas iekārtas, automatizācijas sistēmas, automobiļu komponenti, sakaru ierīces un rūpnieciskās iekārtas. Paātrinoties produktu atjauninājumu tempam, arvien vairāk uzņēmumu izvēlas CNC plastmasas apstrādi prototipu izstrādei, nelielu partiju izmēģinājumu ražošanai un pielāgotai ražošanai. Salīdzinot ar iesmidzināšanas formēšanu, kurai nepieciešama veidnes izstrāde, CNC apstrāde piedāvā ātru izpildes laiku, augstu precizitāti un vienkāršu modificēšanu, padarot to par svarīgu ražošanas metodi pētniecības un attīstības posmā. Tad kāpēc šķietami līdzīgām plastmasas detaļām ir tik atšķirīgas cenas? Dažas detaļas maksā tikai dažus desmitus juaņu, bet citas var sasniegt simtus vai pat tūkstošus. Izmaksu atšķirība ir saistīta ne tikai ar pašu materiālu, bet arī ar apstrādes laiku, iekārtu izmaksām, programmēšanas grūtībām, kvalitātes pārbaudi un pēcapstrādes prasībām.
CNC plastmasas apstrādes izmaksu struktūras izpratne
Neatkarīgi no tā, vai tā ir vienkārša plastmasas starplikas vai sarežģīta precīzijas detaļa, galīgā cena vienmēr ir atkarīga no izmaksu aprēķina. Rūpnīcas novērtē cenu, pamatojoties uz kopējo produkta stāvokli, nevis tikai uz materiāla svaru.
Kā tiek aprēķinātas materiālu izmaksas?
Materiālu izmaksas ir galvenā CNC apstrādes cenu sastāvdaļa. Dažādu plastmasu cenas ievērojami atšķiras. Izplatītākie materiāli ir ABS, POM, neilons, PC, akrils, PEEK, PEI, PPS un PTFE. Starp tiem ABS un POM ir parasti izmantotas inženiertehniskās plastmasas ar salīdzinoši mērenām cenām, savukārt specializētās inženiertehniskās plastmasas, piemēram, PEEK un PI, ir izturīgas pret augstu temperatūru, koroziju un nodilumizturību, padarot to izejvielu izmaksas daudz augstākas.
Ražošanā rūpnīcas neveic aprēķinus, pamatojoties uz gatavās detaļas svaru, bet gan uz izejmateriālu izmēriem. Piemēram, gatavās detaļas izmēri var būt 100 × 80 × 20 mm, bet apstrādei var būt nepieciešama sagatave 120 × 100 × 25 mm. Papildu materiāls veido apstrādes pielaidi un stiprinājuma laukumu, un tas arī jāiekļauj izmaksu aprēķinā. Dažos gadījumos neregulāras formas var radīt neizmantojamus atgriezumus, kas tiek atspoguļoti arī galīgajā piedāvājumā.
Mmašīnas stundas izmaksas
Daudzi klienti pieņem, ka materiālu izmaksas nosaka produkta cenu. Patiesībā lielākajai daļai CNC plastmasas detaļu mašīnas laiks veido lielāku daļu no kopējām izmaksām. CNC iekārtas ir augstas vērtības iekārtas, un izmaksās ietilpst nolietojums, apkope, instrumentu nodilums un elektroenerģijas patēriņš. Tāpēc rūpnīcas parasti aprēķina izmaksas, pamatojoties uz mašīnas stundas noslodzi.
Piemēram:
Mašīnas izmaksas: 150–300 RMB/stundā
Apstrādes laiks: 3 stundas
Kopējās apstrādes izmaksas: 450–900 RMB
Ja detaļas struktūra ir sarežģīta un tai nepieciešamas vairākas iestatīšanas un ilgs apdares laiks, apstrādes izmaksas var pat pārsniegt materiālu izmaksas.
Darbaspēka un vadības izmaksas
Plastmasas detaļu ražošana nav pilnībā automatizēta. Pēc rasējumu saņemšanas inženieriem jāveic procesa analīze, programmēšana, instrumentu izvēle, apstrādes pārbaude un kvalitātes pārbaude. Sarežģītai detaļai var būt nepieciešamas vairākas programmēšanas stundas. Piecu asu apstrādei, izliektu virsmu apstrādei un augstas precizitātes projektiem ir nepieciešami pieredzējuši inženieri, tāpēc darbaspēka izmaksas ir svarīga cenu noteikšanas sastāvdaļa. Turklāt produkta izmaksās jāiekļauj arī darbības izmaksas, piemēram, pasūtījumu pārvaldība, iepirkumi, kvalitātes kontrole, noliktavas un loģistika.
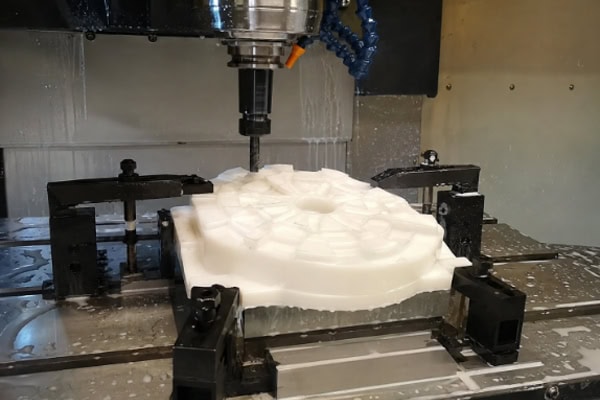
CNC plastmasas apstrādes izmaksu aprēķināšanas process
Pēc rasējumu saņemšanas rūpnīcas vispirms novērtē tehnisko iespējamību, pēc tam veic materiālu aprēķinus un apstrādes laika novērtēšanu. Katrs solis ietekmē galīgo cenu. Pat ja produkti izskatās līdzīgi, konstrukcijas detaļas vai precizitātes prasības var būtiski mainīt izmaksas.
Zīmējumu novērtēšana un procesa analīze
Pēc rasējumu saņemšanas inženieri vispirms nosaka, vai detaļa ir ražojama, un analizē apstrādes izaicinājumus. Šis posms ietver vairāk nekā tikai izmēru pārbaudi; tas prasa procesa pieredzes novērtējumu.
Galvenie faktori ietver:
- Produkta izmēri
- Apstrādes pielaides
- Caurumu skaits un sadalījums
- Izliektas virsmas struktūras
- Montāžas prasības
- Virsmas apdares prasības
Sarežģītas struktūras, piemēram, dziļi caurumi, šauras rievas, plānas sienas un sarežģītas līknes, ievērojami palielina apstrādes grūtības. Vienkāršai plakanajai frēzēšanai ir nepieciešamas tikai pamata instrumentu trajektorijas, savukārt izliektām virsmām var būt nepieciešama 3D programmēšana un sarežģīta instrumentu trajektoriju plānošana, kas vairākas reizes palielina apstrādes laiku. Jāņem vērā arī instrumentu pieejamība, segmentētās apstrādes prasības un armatūras konstrukcija. Jo sarežģītāka ir armatūra, jo augstākas ir kopējās izmaksas. Tāpēc rasējumu analīze tieši nosaka izmaksu aprēķina precizitāti.
Materiālu patēriņa aprēķins
Materiāla izmaksas tiek aprēķinātas, pamatojoties uz izejmateriālu izmēru, nevis gatavās detaļas svaru. CNC apstrādei ir nepieciešama griešanas un stiprināšanas pielaide, tāpēc faktiskais materiāla patēriņš ir lielāks nekā galīgās detaļas izmērs.
Piemēram:
Detaļas izmērs: 150 × 100 × 30 mm
Paredzamais neapstrādātais materiāls: 170 × 120 × 35 mm
Ja materiāla cena ir 200 RMB/kg, kopējās izmaksas jāaprēķina, izmantojot materiāla blīvumu.
Augstas veiktspējas plastmasām, piemēram, PEEK un PEI, pat nelielas pielaides ievērojami palielina izmaksas. Tāpēc materiālu izmantošanai ir svarīga loma izmaksu kontrolē. Daži materiāli ir jāiegādājas pilnās loksnēs, kas nozīmē, ka jāiekļauj arī brāķu izmaksas. Caurspīdīgiem PC un akrila materiāliem var būt nepieciešamas arī aizsargplēves, jāņem vērā transportēšanas zudumi un uzglabāšanas prasības, kas ir slēptās izmaksas, kas atspoguļojas galīgajā cenā.
Apstrādes laika novērtējums
Apstrādes laiks bieži vien ir lielākā izmaksu sastāvdaļa, un to veido mašīnas darbības laiks un palīglaiks. Inženieri aprēķina kopējo cikla laiku, pamatojoties uz pieredzi vai CAM simulāciju.
Tipiski apstrādes soļi ietver:
- Iestatīšanas laiks
- Instrumenta iestatīšanas laiks
- Rupja apstrāde
- Pusapstrāde
- Nobeiguma
- Pārbaude
Piemērs:
Iestatīšana: 20 minūtes
Rupja apstrāde: 40 min
Pabeigšana: 60 minūtes
Pārbaude: 20 minūtes
Kopā: 140 minūtes
Ja iekārtas ātrums ir 200 RMB/stundā, izmaksas ir aptuveni 466 RMB. Laiku ietekmē ne tikai instrumenta trajektorijas garums, bet arī instrumenta izvēle, griešanas parametri un materiāla īpašības. Plastmasas materiālus ir vieglāk griezt nekā metālus, taču augsta precizitāte joprojām prasa samazinātu padeves ātrumu, lai izvairītos no deformācijas vai kušanas. Sarežģītām detaļām var būt nepieciešamas vairākas iestatīšanas, palielinot pārvietošanas un kalibrēšanas laiku.
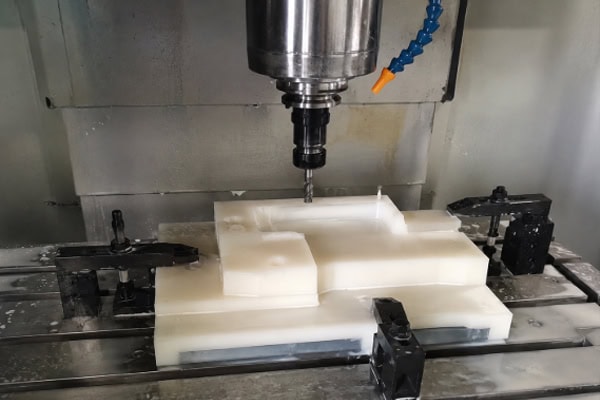
Tehniskie faktori, kas ietekmē apstrādes izmaksas
Pat ar vienādu materiālu un līdzīgiem izmēriem cenas var ievērojami atšķirties tehnisko prasību dēļ.
Precizitātes prasības
Augstāka precizitāte ievērojami palielina apstrādes grūtības. Detaļām, ko izmanto automatizācijas pozicionēšanas sistēmās, medicīnas ierīcēs un elektroniskajās komponentēs, bieži vien ir nepieciešama ±0.05 mm vai pat ±0.01 mm precizitāte. Tas prasa mazāku griešanas ātrumu, precīzāku padeves kontroli un biežāku pārbaudi. Dažiem izmēriem ir nepieciešami specializēti mērīšanas instrumenti. Palielināts apstrādes un pārbaudes laiks tieši palielina izmaksas.
Strukturālā sarežģītība
Sarežģītas struktūras tieši ietekmē efektivitāti, tostarp:
- Dziļi dobumi
- Mikro caurumi
- Sarežģītas virsmas
- Plānas sienas
- Neregulāras formas
Plānsienu detaļas ir īpaši pakļautas deformācijai un tām nepieciešama slāņveida griešana. Pat mazām detaļām var būt nepieciešams ievērojami ilgāks apstrādes laiks nekā vienkāršām ģeometriskām detaļām.
Virsmas apdares prasības
Daudzām plastmasas detaļām ir nepieciešama ne tikai izmēru precizitāte, bet arī labs izskats. Izplatītākās pēcapstrādes metodes ietver attīrīšanu no asmeņiem, pulēšanu, smilšu strūklas apstrādi, sietspiedi, gravēšanu un lāzermarķēšanu. Caurspīdīgiem PC un akrila materiāliem spoguļveida apdares iegūšanai bieži vien ir nepieciešami vairāki pulēšanas soļi, kas galvenokārt ir manuāli un tāpēc palielina izmaksas.
Kā efektīvi samazināt CNC plastmasas apstrādes izmaksas?
Optimizējiet produktu dizainu
Pārāk sarežģītas struktūras palielina apstrādes laiku. Dziļas rievas, dziļi caurumi un sarežģītas virsmas palielina instrumentu trajektorijas un programmēšanas laiku. Dizaina vienkāršošana, kad vien iespējams, palīdz samazināt izmaksas un uzlabot efektivitāti.
Izvēlieties atbilstošu materiāla klasi
Dārgāki materiāli ne vienmēr ir nepieciešami. Piemēram, daudzām mehāniskām detaļām pietiek ar POM, savukārt PEEK var nebūt nepieciešams. Materiālu izvēle, pamatojoties uz faktisko pielietojumu, var ievērojami samazināt izmaksas.
Palielināt pasūtījuma partijas lielumu
Nelieliem pasūtījumiem ir augstākas fiksētās izmaksas, piemēram, programmēšana un iestatīšana. Palielinot daudzumu, izmaksas var sadalīt starp vairākām detaļām, tādējādi samazinot vienības cenu. Partijas ražošana ir rentablāka nekā atsevišķu detaļu pielāgošana.
Jautājumi un atbildes
Kāpēc CNC plastmasas apstrādes cenas ir tik atšķirīgas?
Cenas var atšķirties par 30–100% pat vienam un tam pašam zīmējumam atšķirību dēļ:
- Aprīkojuma līmenis
- Inženiera pieredze
- Materiālu ieguve
- Pārbaudes standarti
- Pakalpojuma apjoms
- Apstrādes efektivitāte
Daži ražotāji nodrošina tikai pamata apstrādi, bet citi iekļauj pārbaudes ziņojumus, virsmas apdari un pēcpārdošanas atbalstu. Tāpēc cenu salīdzinājumā jāņem vērā kvalitāte, precizitāte un piegādes standarti, ne tikai izmaksas.
Secinājumi
CNC plastmasas apstrādes izmaksas ietekmē vairāki faktori, tostarp materiāls, aprīkojums, darbaspēks, procesa sarežģītība un vadība. Materiālu izmaksas veido bāzes cenu, apstrādes laiks nosaka galvenās izmaksas, savukārt konstrukcijas sarežģītība, precizitātes prasības un virsmas kvalitāte tieši ietekmē galīgo cenu. Vienkāršas detaļas ar standarta precizitāti ir vieglāk kontrolēt izmaksās, savukārt augstas precizitātes detaļas ar sarežģītām konstrukcijām un specializētas inženiertehniskās plastmasas ievērojami palielina apstrādes grūtības un laiku. Lai nodrošinātu precīzāku cenu noteikšanu, uzņēmumiem jāsniedz pilnīgi rasējumi un tehniskās prasības, kā arī pilnībā jāsazinās ar ražotājiem. Dizaina optimizēšana, atbilstošu materiālu izvēle un sērijveida ražošanas plānošana var efektīvi samazināt kopējās ražošanas izmaksas un uzlabot efektivitāti.
















