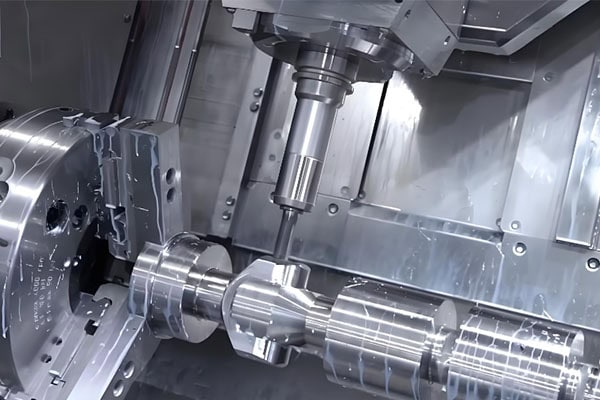
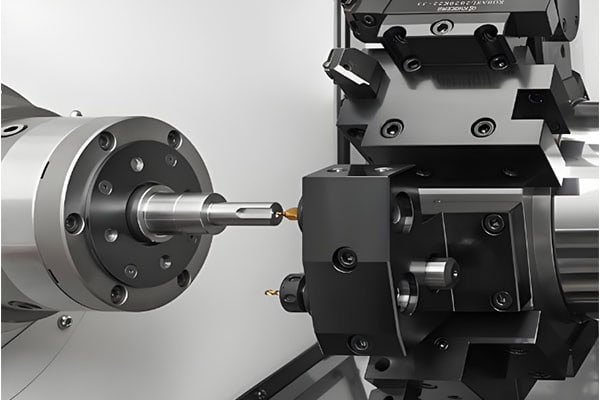
CNC metālapstrādē sagataves iestatīšana bieži tiek ignorēta, tomēr tai ir tieša ietekme uz apstrādes precizitāti. Vienkāršu komponentu apstrādes darbības bieži vien var veikt vienā iestatījumā. Tomēr metāla detaļām ar vairākām apstrādes virsmām, sarežģītiem caurumu rakstiem vai īpašām ģeometrijām var būt nepieciešami vairāki iestatījumi.
Vairāk iestatījumu ne vienmēr nozīmē zemāku kvalitāti, taču katrs papildu iestatījums rada vēl vienu iespēju pozicionēšanas kļūdām, stiprinājuma kļūdām un atskaites punktu izmaiņām. Tāpēc iestatījumu skaita kontrole ir svarīga CNC apstrādes precizitātes un konsekvences uzlabošanas sastāvdaļa.
Saņemt 20% izslēgts
Jūsu pirmais pasūtījums
Vai nepieciešamas pielāgotas metāla un plastmasas detaļas?
Kāpēc metāla detaļām ir nepieciešamas vairākas iestatīšanas?
Sarežģītās daļas ģeometrija
Dažas metāla detaļas nav vienkāršas vienas virsmas struktūras. Tām var būt vairākas sānu virsmas, apakšējās virsmas, caurumi, rievas un sarežģītas kontūras. Ja visas apstrādes zonas nevar sasniegt vienā iestatījumā, sagatave ir jāpārvieto.
Piemēram, mehāniskajam kronšteinam var būt nepieciešami montāžas caurumi augšpusē, caurumi sānos un pozicionēšanas virsma apakšā. Tā kā šīs daļas atrodas uz dažādām virsmām, visu darbību veikšana vienā iestatījumā var nebūt praktiska.
Darbgaldu ierobežojumi
Dažādām CNC iekārtām ir atšķirīgs darba diapazons, vārpstas orientācija un instrumentu pieejamība. Ja apstrādes zonu nevar efektīvi sasniegt ar pašreizējo iestatījumu, sagatave, iespējams, ir jāpārvieto.
Daudzasu CNC apstrāde var samazināt nepieciešamo iestatījumu skaitu dažām detaļām. Tomēr vairāki iestatījumi joprojām ir izplatīti lielu detaļu, īpašu komponentu un izmaksu ziņā jutīgu apstrādes projektu gadījumā.
Dažādām darbībām nepieciešamas dažādas pozicionēšanas metodes
Rupjas apstrādes, pusapstrādes un apdares darbībām var būt nepieciešamas atšķirīgas nostiprināšanas stratēģijas. Dažām detaļām rupjas apstrādes laikā var būt nepieciešama stingra nostiprināšana, lai tiktu galā ar materiāla noņemšanu, kam seko precīzāka pozicionēšana apdares laikā.
Tāpēc vairāki iestatījumi ne vienmēr norāda uz sliktu procesa plānošanu. Iestatīšanas stratēģija jānosaka atbilstoši detaļas ģeometrijai un apstrādes prasībām.
Kāpēc vairāki iestatījumi var ietekmēt apstrādes precizitāti?
Palielinātas pozicionēšanas kļūdas
Katru reizi, kad sagatave tiek pārvietota, tai jāatgriežas paredzētajā vietā. Pat neliela pozicionēšanas novirze var izraisīt turpmāko apstrādes elementu nobīdi.
Viena pozicionēšanas kļūda var būt ļoti maza, taču, ja vairākām apstrādātām virsmām ir jāuztur precīzas attiecības, šīs novirzes var ietekmēt tādus kritiskus izmērus kā caurumu atstatums, paralēlisms, perpendikulitāte un koncentriskums.
Datu izmaiņas var izraisīt izmēru novirzes
CNC apstrāde balstās uz skaidri definētiem apstrādes atskaites punktiem. Ja pēc sagataves pārvietošanas tiek izmantots cits atrašanās vietas atskaites punkts, var rasties atskaites punktu pārneses kļūdas.
Piemēram, ja divi atbilstoši caurumi detaļā tiek apstrādāti atsevišķās iekārtās, pārvietošanas kļūdas var ietekmēt caurumu pozicionēšanas attiecības pat tad, ja CNC iekārtai pašai ir augsta pozicionēšanas precizitāte.
Saspiešanas spēki var deformēt sagatavi
Plānsienu komponentiem, garām vārpstām un alumīnija detaļām var būt relatīvi zema stingrība, un tās var ietekmēt iespīlēšanas spēki. Pārmērīgs iespīlēšanas spiediens var izraisīt nelielu deformāciju.
Kad sagatave pēc apstrādes tiek atbrīvota, elastīgā deformācija var atjaunoties, izraisot izmēru izmaiņas. Tāpēc, apstrādājot plānsienu metāla detaļas, īpaša uzmanība jāpievērš iespīlēšanas spēkam un iestatīšanas stratēģijai.
Atkārtota pozicionēšana var ietekmēt apstrādes vienmērīgumu
Masveida ražošanā sagataves novietojuma variācijas var izraisīt atsevišķu komponentu izmēru atšķirības. Tas ir īpaši svarīgi precīzijas metāla detaļām, kur urbumu pozīcijām, kontūrām un montāžas izmēriem ir jāpaliek ļoti nemainīgiem.
Kā var samazināt iestatīšanas laiku, vienlaikus uzlabojot precizitāti?
Veiciet vairāk darbību vienā iestatījumā
Procesa plānošanas laikā iepriekš analizējiet detaļas ģeometriju un sakārtojiet apstrādes secību tā, lai vienā iestatījumā varētu veikt pēc iespējas vairāk darbību.
Izvēloties piemērotus griezējinstrumentus, apstrādes virzienus un instrumentu ceļus, var samazināt nevajadzīgu pārvietošanu, tādējādi palīdzot minimizēt uzkrātās pozicionēšanas kļūdas.
Nosakiet atbilstošus apstrādes atskaites punktus
Stabilas un uzticamas atskaites virsmas ar labām dimensiju attiecībām var uzlabot atkārtojamu pozicionēšanas precizitāti.
Precīzu komponentu gadījumā, kad vien iespējams, ir vēlams noteikt vairākus kritiskos izmērus no konsekventa atskaites punkta. Tas palīdz samazināt kļūdas, ko rada atskaites punktu izmaiņas.
Izmantojiet augstas precizitātes armatūru un novietojuma komponentus
Augstas kvalitātes stiprinājumi var uzlabot sagataves pozicionēšanas stabilitāti. Izplatītākās pozicionēšanas metodes ietver pozicionēšanas tapas, pozicionēšanas blokus, V veida blokus, vakuuma stiprinājumus un pielāgotus instrumentus.
Masveida ražošanai var tikt konstruēti īpaši stiprinājumi atbilstoši detaļas ģeometrijai, ļaujot katru sagatavi ātri un precīzi novietot atkārtojamā veidā.
Apsveriet daudzu asu vai virpošanas-frēzēšanas apstrādi
Ja komponentam ir vairākas sarežģītas apstrādes virsmas, trīs asu CNC iekārtai var būt nepieciešami vairāki iestatījumi. Četru asu un piecu asu apstrādes centri, kā arī virpošanas-frēzēšanas mašīnas var veikt vairāk darbību ar mazāk sagataves pārvietošanas soļiem.
Iestatīšanas laika samazināšana var ne tikai samazināt pozicionēšanas kļūdas, bet arī saīsināt palīgražošanas laiku un uzlabot kopējo apstrādes efektivitāti.
Vai mazāk iestatījumu vienmēr nozīmē augstāku apstrādes precizitāti?
Ne obligāti. Iestatījumu skaits ir tikai viens faktors, kas ietekmē apstrādes precizitāti. Ja vienā iestatījumā tiek izmantota nepiemērota pozicionēšanas metode vai pārmērīgs iespīlēšanas spēks izraisa ievērojamu sagataves deformāciju, gala rezultāts var būt sliktāks nekā process, kurā iesaistīti divi pareizi plānoti iestatījumi.
Tāpēc CNC metālapstrādes mērķim nevajadzētu būt tikai katras detaļas pabeigšanai vienā iestatījumā. Tā vietā ražotājiem vajadzētu ņemt vērā pozicionēšanas atskaites punktus, stiprinājuma precizitāti, sagataves stingrību, apstrādes pielaidi, instrumentu ceļus un mašīnas veiktspēju kopumā.
Augstas precizitātes metāla detaļām praktiskāks mērķis ir samazināt iestatījumu skaitu, vienlaikus saglabājot pilnīgu apstrādes pieejamību un nodrošinot, ka katrs iestatījums nodrošina stabilu, uzticamu un atkārtojamu pozicionēšanas precizitāti.
Tas, vai metāla detaļai ir nepieciešami vairāki iestatījumi, galvenokārt ir atkarīgs no tās ģeometrijas, apstrādes virsmu skaita, iekārtas iespējām un procesa prasībām. Vairāki iestatījumi paši par sevi ne vienmēr ir problēma. Svarīgi ir kontrolēt kļūdas, kas rodas pārvietošanas laikā, un novērst sagataves deformāciju, ko izraisa iespīlēšana.
CNC precīzai apstrādei apstrādes secības optimizēšana, konsekventu apstrādes atskaites punktu uzturēšana, augstas precizitātes stiprinājumu izmantošana un daudzu asu apstrādes tehnoloģiju pielietošana, ja nepieciešams, var efektīvi samazināt nevajadzīgus iestatījumus, vienlaikus uzlabojot izmēru precizitāti un ražošanas konsekvenci.
Labi izstrādāta iestatīšanas stratēģija ietekmē ne tikai apstrādes precizitāti, bet arī ražošanas efektivitāti, ražošanas izmaksas un metāla detaļu galīgo kvalitāti.
autors
Galen direktors un dibinātājs
Apņēmušies nodrošināt vislabāko iespējamo pakalpojumu sniegšanu ražošanas nozarē.
Pusvadītāju ražošana ir atkarīga no vairāk nekā tikai procesu receptēm un modernas elektronikas. Aiz vafeļu apstrādes sistēmām atrodas tūkstošiem precīzijas mehānisku komponentu, kas pozicionē vafeļus, uztur vakuumu, piegādā gāzes, atbalsta kustību,
Turbīnas lāpstiņa ir stacionāra aerodinamiska sastāvdaļa, kas virza karstu, augstspiediena gāzi rotējošu turbīnas lāpstiņu virzienā. Tās rūpīgi veidotā aerodinamiskā profila daļa kontrolē gāzes virzienu un ātrumu, ļaujot turbīnai
Hidrauliskais kolektors apvieno šķidruma savienojumus un vadības komponentus kompaktā mezglā. Tā vietā, lai pilnībā paļautos uz ārējām caurulēm un veidgabaliem, tas izmanto ejas bloka iekšpusē, lai
CNC apstrādes tehnoloģija izmanto datorvadāmus darbgaldus, lai noņemtu materiālu no sagataves un izgatavotu precīzas detaļas no metāliem, plastmasas un citiem inženiertehniskiem materiāliem. Salīdzinot ar manuālo apstrādi, CNC sistēmas
Virsmas apdares simboli ir kompakts veids, kā norādīt mehāniķiem, inspektoriem un piegādātājiem, kā jādarbojas izgatavotajai virsmai. Neliela norāde uz inženiertehnisko rasējumu var definēt raupjumu, materiālu
Pusvadītāju dušas galva sadala procesa gāzes pa plāksni caur rūpīgi izstrādātu eju un izejas atveru tīklu. Tās ģeometrija, materiāls un virsmas stāvoklis ietekmē to, cik vienmērīgi a
Turbīnas lāpstiņa ir formas detaļa, kas palīdz pārvērst kustīga šķidruma enerģiju mehāniskā enerģijā. Gāzes vai tvaika turbīnā rotējošie lāpstiņas darbojas ar nekustīgām lāpstiņām.
Kompresora lāpstiņritenis ir lielā ātrumā rotējoša sastāvdaļa, kas centrbēdzes kompresorā pārnes mehānisko enerģiju uz gāzi. Tā lāpstiņas paātrina gāzi caur rūpīgi izstrādātām plūsmas ejām, palīdzot
Apstrādātas virsmas raupjums apraksta mikroskopiskas virsotnes un ielejas, kas paliek uz detaļas pēc griešanas. Šīs nelīdzenības var būt pārāk mazas, lai tās būtu skaidri redzamas, taču tās var ietekmēt berzi, blīvējumu,
Turbīnu lāpstiņas tiek izgatavotas no materiāliem, kas izvēlēti atbilstoši to darbības posma temperatūrai, mehāniskajām slodzēm un videi. Niķeļa bāzes supersakausējumi ir izplatīti augstas temperatūras gāzes turbīnās, savukārt karstumizturīgi tēraudi ir...
Plākšņu patrona ir precīza noturēšanas ierīce, kas atbalsta un nostiprina silīcija plāksnītes pusvadītāju ražošanas, pārbaudes un testēšanas laikā. Atkarībā no tās konstrukcijas tā izmanto vakuuma spiedienu, elektrostatisko pievilkšanos,
Lāpstiņas apstrāde rada vai pilnveido spārna profilu, stiprinājuma elementus un malas, kas ļauj lāpstiņai pielāgoties montāžai un mijiedarboties ar darba šķidrumu. Izaicinājums ir to kontrole.