
Pirms ideju pārvēršanas detaļās, es novērtēju apstrādājamību, izmantojot standarta instrumentus, atbilstošas pielaides un minimālus iestatījumus. Šī CNC apstrādes projektēšanas rokasgrāmata piedāvā praktiskus noteikumus un DFM padomus no koncepcijas līdz piegādei, palīdzot jums ātrāk, uzticamāk un rentablāk izveidot augstas precizitātes detaļas.
Kas ir CNC apstrāde
CNC apstrāde (datorciparu vadība) ir subtraktīvs process, kurā programmēti instrumenti precīzi sagriež izejmateriālus detaļās. Tas piedāvā izcilu precizitāti, atkārtojamību un saderību ar metāliem un plastmasu, savienojot CAD dizainu un reālo ražošanu ātrākai un efektīvākai ražošanai.
Principi OCNC apstrāde
CNC apstrāde noņem materiālu slāni pa slānim no cieta bloka (sagataves). Atšķirībā no 3D drukāšanas aditīvās dabas, CNC ir subtraktīva — katrs griezums tiek ieskaitīts galīgajā ģeometrijā.
Frēzēšana : Izmanto rotējošus griezējinstrumentus virsmu, rievu un dobumu izgrebšanai. Tā ir ideāli piemērota prizmatiskām vai sarežģītām 3D formām. Piemēram, manā ikdienas darbā alumīnija korpusi ar ±0.01 mm pielaidēm tiek frēzēti, izmantojot 5 asu centrus, lai panāktu precīzas kontūras un gludu apdari.
Virpošana : griež sagatavi, kamēr stacionārs instruments nogriež materiālu, veidojot cilindriskas vai koniskas formas. Šī metode ir ideāli piemērota vārpstām, buksēm un vārstu korpusiem, kur koncentriskums ir kritiski svarīgs.
Urbšana : Veido caurumus, izmantojot urbjus, kuru diametrs parasti ir no 0.5 mm līdz 50 mm. Dziļiem caurumiem bieži vien ir nepieciešama pakāpeniska urbšana vai dzesēšanas šķidruma padeves instrumenti, lai nodrošinātu precizitāti un skaidu izvadīšanu.
Mūsdienu rūpnīcās šīs darbības bieži tiek apvienotas automātiski — frēzēšana, virpošana un urbšana vienā iestatījumā —, ievērojami uzlabojot efektivitāti un precizitāti.
Izplatītākie veidi OCNC iekārtas
CNC iekārtas atšķiras pēc kustības asu skaita:
2–3 asu mašīnas: tās ir visizplatītākās un rentablākās. Ideāli piemērotas plakanām detaļām un vienkāršām dobumiem, tās pārvietojas X, Y un Z virzienos.
4–5 asu iekārtas: Piedāvā papildu rotācijas un slīpuma kustības, ļaujot apstrādāt vairākas virsmas vai sarežģītas izliektas virsmas vienā iestatījumā. Piemēram, kosmosa komponentiem vai titāna implantiem precizitātes un konsekvences nodrošināšanai bieži vien ir nepieciešama vienlaicīga 5 asu apstrāde.
Hibrīda un daudzfunkcionālās iekārtas: apvienojiet frēzēšanu, virpošanu un dažreiz arī slīpēšanu vai lāzergriešanu vienā iekārtā, samazinot iestatījumus un cilvēciskās kļūdas.
Uzņēmumā TiRapid mēs parasti izvēlamies aprīkojumu, pamatojoties uz detaļu ģeometriju un pielaides prasībām. Prototipu izgatavošanai 3 asis piedāvā ātrumu; sarežģītu detaļu vai ražošanas gadījumā 5 asis nodrošina izmēru konsekvenci un izmaksu ietaupījumu, salīdzinot ar vairākām stiprinājuma ierīcēm.
Kas ir dizains Fvai CNC apstrāde
Pirms ražošanas uzsākšanas dizains nosaka ražojamību. CNC apstrādes projektēšanas mērķis ir padarīt detaļu ražošanu ātrāku, vienkāršāku un rentablāku, vienlaikus sasniedzot visus funkcionālos un vizuālos mērķus. Optimizēts dizains samazina instrumentu ceļus, iestatījumus un sarežģītību, uzlabojot precizitāti un piegādes ātrumu.
Loma Of Dizains In TRažošanas cikls
Dizains ietekmē katru ražošanas procesa posmu:
Definē instrumentu trajektorijas un sarežģītību: ģeometrija, sienas biezums un pielaide ietekmē instrumentu izvēli un cikla laiku. Vieda konstrukcija var samazināt apstrādes laiku par vairāk nekā 30 %.
Samazina iestatījumu un stiprinājumu skaitu: pieejamības un standarta stiprinājumu ņemšana vērā projektēšanas laikā uzlabo stabilitāti un efektivitāti.
Uzlabo precizitāti un atkārtojamību: Skaidras atsauces un konsekventa izlīdzināšana samazina variācijas. Uzņēmumā TiRapid atsauces urbumu standartizācija samazināja atkārtotas nostiprināšanas kļūdas līdz ±0.01 mm.
Nodrošina digitālās ražošanas integrāciju: mūsdienīgas CNC darbplūsmas saista projektēšanas, CAM un pārbaudes datus, lai saglabātu precizitāti visā procesā.
Kā dizains ietekmē izmaksas And. izpildes laiks
Katrs jūsu uzzīmētais izmērs ietekmē ražošanas izmaksas un laiku:
Materiāla un ģeometrijas piedziņas griešanas laiks: dziļas kabatas vai plānas sienas palielina instrumenta nodilumu. Dziļuma samazināšana par 10 % var samazināt izmaksas par aptuveni 15 %.
Stingras pielaides palielina izmaksas: standarta ±0.05 mm pielaides ir ātras; ±0.01 mm divkāršo procesa laiku.
Vienkāršots dizains paātrina piegādi: TiRapid DFM pārskati samazināja vidējo izpildes laiku par 2 dienām , izmantojot dizaina pielāgojumus, piemēram, nošķēlumus un filejas.
Standartizācija ietaupa laiku: Standarta vītņu, caurumu izmēru un sagatavju izmantošana vienkāršo cenu piedāvājumu, iepirkumu un ražošanu, īpaši globālajā ražošanā.
Kas ir TPriekšrocības Aun ierobežojumi Of Projektēšana Fvai CNC apstrāde
CNC apstrādes projektēšana piedāvā nepārspējamu precizitāti un atkārtojamību, ļaujot efektīvi ražot sarežģītas ģeometrijas. Tomēr tādi faktori kā instrumentu ģeometrija, sniedzamība un mašīnas gājiens nosaka ierobežojumus. Izpratne par šīm robežām un to, kā tās ņemt vērā, nodrošina augstas kvalitātes un rentablu ražošanu.
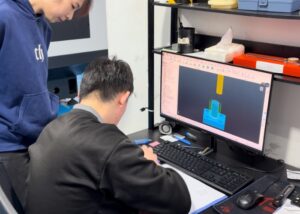
Priekšrocības
Dizains ir izmaksu, ātruma un kvalitātes pamats.
Automatizācija un precizitāte: CNC sistēmas sasniedz atkārtojamību ±0.01 mm robežās, kas ir ideāli piemērots konsekventām detaļām, piemēram, vārstu korpusiem vai robotizētiem savienojumiem.
Materiālu daudzpusība: CNC apstrāde apstrādā gan metālus, gan plastmasu, pielāgojot padevi un ātrumu.
Īsāki prototipu izstrādes cikli: agrīna DFM validācija palīdz paredzēt griešanas spēkus un instrumentu ceļus; TiRapid samazina prototipu izgatavošanas laiku par 60 %.
Datu integrācija: CAD-CAM darbplūsmas nodrošina, ka projektēšanas nolūks tiek saglabāts ražošanas un pārbaudes laikā.
Ierobežojumi
Pat progresīvas CNC sistēmas saskaras ar ģeometriskiem ierobežojumiem.
Instrumenta forma: Apaļi instrumenti nevar griezt asus iekšējos stūrus; nepieciešams stūra rādiuss ≥1.3 × instrumenta diametrs.
Sasniedzamības ierobežojums: Dziļas iedobes, kas pārsniedz 3 × instrumenta diametru, rada vibrāciju, palielinot virsmas raupjumu no Ra0.8 līdz Ra3.2.
Mašīnas pārvietošanās: Lielizmēra detaļām vai daudzpusīgām detaļām bieži vien ir nepieciešami vairāki iestatījumi, kas palielina kļūdu risku.
Risinājumi: Dizaina optimizācijas stratēģijas
Iedobes attiecība: saglabājiet dziļuma un platuma attiecību ≤3:1, lai samazinātu instrumenta novirzi.
Stūra rādiusi: palieliniet noapaļošanas rādiusu (piemēram, R1.5→R2.0), lai pagarinātu instrumenta kalpošanas laiku.
Plānas sienas: Lai novērstu vibrāciju, metāliem izmantojiet ≥0.8 mm, plastmasai – ≥1.5 mm.
Urbuma konstrukcija: dziļums ≤4 × diametrs; atstājiet atstarpi aklo urbumu apakšā.
Vītnes: Nevītņotās daļas atstājiet 1.5 × soļa dziļumā.
Teksts: Izmantojiet 20 pt sans-serif fontus ar iegravētu, nevis reljefu tekstu.
Ribas un izciļņi: Biezums ≈60% no blakus esošās sienas biezuma, lai novērstu deformāciju.
Fāzes un noapaļojumi: efektivitātes labad izmantojiet globālās piezīmes “nolauzt visas malas”.
Griešanas leņķi: pievienojiet vertikālām sienām 1–2°, lai samazinātu griešanas spriegumu un uzlabotu apdari.
Cik To Galveno apstrādes parametru noteikšana projektēšanas laikā
CNC apstrādes projektēšanā dizaina lēmumi nosaka precizitāti, izmaksas un izpildes laiku. Savlaicīgi nosakot pielaides, apdares materiālus un krājumu izmērus, inženieri nodrošina ražojamību un efektivitāti, pārvēršot dizaina ieceri uzticamā, augstas precizitātes un izmaksu ziņā efektīvā ražošanā.
Pielaides Aun GD&T lietojumprogrammas
Pielaides ir tilts starp projektēšanu un ražošanu.
Pielaide nosaka izmaksas: Ne katrai detaļai ir nepieciešama ±0.01 mm precizitāte. TiRapid ietaupīja 25 % apstrādes laika, iestatot ±0.02 mm piemērotajās zonās un ±0.1 mm citās vietās.
GD&T uzlabo skaidrību: Lineāro pielaižu vietā GD&T definē ģeometriskas iezīmes, piemēram, paralēlismu, izvirzījumu un pozīciju.
Labākā pieredze:
Kritiskām piegulām izmantojiet IT7–IT8.
Nekritiskām zonām atskrūvējiet līdz IT10–IT11.
Zīmējumā definējiet vispārīgas pielaides piezīmes, lai samazinātu pārpratumus.
Pareiza pielaides sadale var samazināt kopējās apstrādes izmaksas par 10–30 %.
Surface Finish Aun estētiskās prasības
Funkcijas un izskata līdzsvarošana nodrošina labāku klientu apmierinātību.
Virsmas raupjuma ietekme uz cikla laiku: Ra 0.8 µm nepieciešamas smalkas apdares kārtas, savukārt Ra 3.2 µm var apstrādāt vienā griezumā.
Bieži sastopamas apdares:
Alumīnijs: Anodēšana (II/III tips) korozijas izturībai.
Tērauds: QPQ vai melnais oksīds pretkorozijas aizsardzībai.
Plastmasas: Pulēšana vai apstrāde ar lodīšu strūklu izskata uzlabošanai.
Dizaina padoms: Skaidri atdaliet funkcionālās un kosmētiskās virsmas savā CAD modelī, lai izvairītos no nevajadzīgas apdares.
Materiālu izvēle Aun termiskā apstrāde
Materiāls nosaka apstrādājamību un instrumenta veiktspēju.
Griešanas uzvedība:
Alumīnijs (6061, 7075): griešanas ātrums 500–800 m/min.
Nerūsējošais tērauds (304, 316): lēnāks, pie 150 m/min.
Titāns (Ti-6Al-4V): nepieciešami stingri instrumenti un dzesēšanas šķidrums.
Termiskā apstrāde:
Rūdītiem (>45 HRC) materiāliem nepieciešami pārklāti karbīda instrumenti.
Pirms galīgās apstrādes atbrīvot atkvēlinātās detaļas no sprieguma.
Pareiza materiāla un apstrādes izvēle var pagarināt instrumenta kalpošanas laiku 2–3 reizes.
Kāpēc standarta krājumu izmēri samazina izmaksas
Standarta krājumu izmēru izvēle ir viena no vienkāršākajām izmaksu ietaupīšanas metodēm.
Mazāk apstrādes = mazāk laika: 25 mm sagatave salīdzinājumā ar 30 mm sagatavi ietaupa par 20 % griešanas laika 20 mm biezai detaļai.
Viegli pieejams: Izplatītākie izmēri, piemēram, 100 × 100 × 20 mm alumīnija plāksnes, ir plaši pieejamas noliktavā.
Īsāks izpildes laiks: Izvairoties no pielāgotu sagatavju izgatavošanas, iepirkumu laiku var samazināt no 7 dienām līdz 1–2 dienām.
Standartizējot krājumu izmērus, TiRapid panāca par 30 % ātrāku piegādi un augstāku materiālu efektivitāti.
Cik To Dizains Fvai dažādi apstrādes procesi
CNC apstrādes projektēšanā katram procesam — frēzēšanai, virpošanai un urbšanai — ir nepieciešami unikāli dizaina apsvērumi. Viedi dizaini samazina instrumentu spriegumu, samazina vibrāciju un vienkāršo iestatījumus, uzlabojot precizitāti un virsmas apdari. Tālāk ir sniegtas galvenās dizaina atziņas no TiRapid reālās ražošanas pieredzes.
Frēzēšanas dizaina padomi
Frēzēšana ir daudzpusīga, taču jutīga pret instrumenta stingrību un ģeometriju.
Dziļuma un platuma attiecības kontrole: uzturiet dobuma dziļumu 4 × instrumenta diametra robežās. TiRapid uzlaboja virsmas kvalitāti par 30 % uz 7075 alumīnija, ierobežojot attiecību līdz 2.5 × D.
Instrumenta diametrs: Īsāki instrumenti nodrošina labāku stingrību. Konstrukcijas elementi ir aptuveni standarta diametros (Ø6, Ø8, Ø10 mm), lai izvairītos no dārgiem pielāgotiem griezējiem.
Stūra rādiusa optimizācija: Izmantojiet iekšējā stūra rādiusu ≥⅓ no dobuma dziļuma (piemēram, R4 12 mm dziļumam). Lielāki rādiusi samazina instrumenta spriegumu un vibrācijas pēdas.
Virpošanas dizaina padomi
Virpošana ir lieliska apaļu detaļu ražošanā, taču tai jāpievērš uzmanība stabilitātei.
Tievuma attiecība: Saglabājiet detaļas garuma un diametra attiecību ≤8:1. Garām vārpstām TiRapid atbalstam izmanto stabilus balstus vai divus centrus.
Simetrijai ir nozīme: simetriska ģeometrija nodrošina līdzsvarotus griešanas spēkus un novērš ekscentricitāti.
Vibrāciju kontrole: Cietiem materiāliem (piemēram, SUS420, HRC50) izmantojiet zemāku vārpstas ātrumu un atbilstošu dzesēšanas šķidrumu.
Dizaina piezīme: Lai labāk plānotu procesus, rasējumiem pievienojiet “Nepieciešams centra atbalsts”.
Urbšanas dizaina padomss
Urbšana ir būtiska, taču bieži vien tiek aizmirsta.
Dziļuma un diametra attiecība: urbuma dziļumam jābūt ≤10 × diametrs. Dziļākiem urbumiem urbiet no abām pusēm vai izmantojiet pakāpienveida urbšanu. TiRapid sasniedz ±0.02 mm precizitāti, izmantojot 5 × D urbjus ar skaidu evakuācijas cikliem.
Perpendikularitāte: Urbja ievades virsmām jābūt plakanām un perpendikulārām, lai izvairītos no nobīdes. Uz leņķiskām virsmām pievienojiet nelielu punktveida virsmu.
Izvairieties no puscaurumiem: puscaurumi bojā instrumentus un atstāj atskarpes. Ja nevar izvairīties, apsveriet frēzēšanu vai elektroeroziju.
Cik To Dizaina apakšgriezumi Aun sarežģītas funkcijas
CNC apstrādes projektēšanā iegriezumi un iekšējās ģeometrijas rada nopietnas problēmas. Šīs slēptās vietas ir grūti sasniegt ar standarta instrumentiem, un tās var palielināt izmaksas vai radīt kļūdas. Viedais projektēšanas līdzsvars darbojas ar instrumentu pieejamību. Šajā sadaļā parādīts, kā vienkāršot vai sadalīt detaļas, lai ietaupītu laiku un izmaksas.
Apakšgriezuma izmēri, instrumenti un pieejamība
Apakšgriezumi ir klasiskas “slēptās ģeometrijas”. Ja tie nav pareizi projektēti, tie var padarīt detaļu neapstrādājamu.
Izmēru vadlīnijas:
Zemgriešanas dziļumam jābūt ≤70 % no instrumenta kakliņa garuma un platumam ≤1.5 × instrumenta diametra. Uzņēmumā TiRapid vārsta korpusa zemgriešanas dziļuma regulēšana no 8 mm līdz 5.5 mm ļāva veikt apstrādi ar standarta lodveida gala frēzi, ietaupot 25 % ražošanas laika.
Instrumenti un ceļi:
Apakšgriezumiem izmantojiet T veida rievas vai lodveida frēzes. Šaurās vietās izvēlieties frēzes ar garu kaklu vai 5 asu iestatījumus. Vienmēr nodrošiniet vismaz 1.5 × instrumenta diametrs brīva vieta instrumenta drošai iziešanai.
Pieejamības pārbaude:
Simulējiet instrumentu ceļus CAD/CAM programmatūrā. TiRapid inženieri izmanto Fusion 360. Rīku pieejamības karte lai pirms programmēšanas identificētu aklās zonas, novēršot dārgu atkārtotu darbu.
Rentablas alternatīvas
Sarežģītām ģeometrijām ne vienmēr ir nepieciešama dārga 5 asu apstrāde. Dizaina optimizācija bieži vien var sasniegt to pašu rezultātu efektīvāk.
Pārveidot struktūru:
Ja apakšgriezums kalpo tikai kā fiksācijas vai montāžas elements, nomainiet to ar konstrukcijām ar nošķeltu vai vītņotu piegulumu. Piemēram, TiRapid pārveidoja alumīnija korpusu, izmantojot 45° iebīdāmo piegulumu, pārejot no 5 asu uz 3 asu apstrādi un samazinot detaļu izmaksas par 40%.
Dalīta apstrāde un montāža:
Sadaliet detaļu vairākās daļās, lai atvieglotu piekļuvi, un pēc tam savienojiet to ar skrūvēm vai metināšanu. Šī “modulārā” pieeja ir populāra kosmosa un automatizācijas nozarē.
Plusi: Zemākas aprīkojuma izmaksas un vienkāršāka apkope.
Padoms: Lai montāžas laikā nodrošinātu precīzu izlīdzināšanu, pievienojiet dībeļu caurumus.
Hibrīda ražošana:
Īpaši sarežģītu iekšējo dobumu gadījumā apvienojiet 3D drukāšanu formas validācijai ar CNC apdari uz funkcionālajām virsmām. Šī hibrīdpieeja līdzsvaro dizaina brīvību un precizitāti — ideāli piemērota veidņu izgatavošanai un medicīnas ierīcēm.
Cik To Plāna daļas orientācija Aun armatūra
CNC apstrādes projektēšanā detaļu orientācija un stiprinājumi būtiski ietekmē precizitāti, efektivitāti un izmaksas. Labs projekts paredz, kā detaļas tiek nostiprinātas un tām piekļūts. Skaidri atskaites punkti un mazāk iestatījumu uzlabo atkārtojamību, saīsina cikla laiku un nodrošina nemainīgu apstrādes kvalitāti.
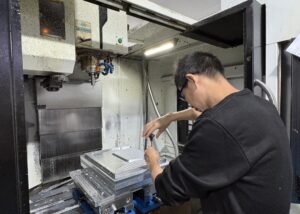
Datu sistēma Aotrā armatūras pozicionēšana
Atsauces punktu definēšana saskaņo projektēšanas ieceri ar apstrādes realitāti. Slikti izvēlēti atsauces punkti noved pie biežām pārvietošanas un izlīdzināšanas kļūdām.
Izveidojiet skaidru datu sistēmu
Kā galveno atskaites punktu izvēlieties funkcionālu vai montāžas virsmu. Piemēram, TiRapid apstrādā robotizētus savienojumu korpusus, izmantojot montāžas virsmu kā galveno atskaites punktu un divus novietošanas caurumus kā sekundāros atskaites punktus, panākot montāžas novirzi <0.02 mm.
3 punktu atrašanās vietas princips
Pielietojiet noteikumu “3-2-1” — trīs punkti plaknei, divi virzienam, viens rotācijai. Tas nodrošina stabilitāti un nodrošina atkārtotas nostiprināšanas kļūdas zem ±0.01 mm.
Armatūras dizains un izvēle
Ražošanas procesiem izmantojiet pneimatiskos vai vakuuma stiprinājumus, lai paātrinātu detaļu maiņu. Prototipu izgatavošanai labi der standarta skrūvspīles vai mīkstas spīles. TiRapid DFM atskaitēs bieži tiek izceltas “stiprinājuma mijiedarbības zonas”, lai novērstu sadursmes starp konstrukcijas elementiem un stiprināšanas zonām.
Iestatījumu samazināšana Aun rīku izmaiņas
Katra iestatīšana vai instrumentu maiņa rada potenciālas kļūdas un palielina laiku. Gudra orientācija un procesu secība var novērst neefektivitāti.
Minimizēt iestatījumus
Projektējiet tā, lai lielāko daļu elementu (70%+) varētu apstrādāt vienā iestatījumā. Grupējiet kritiskos caurumus un virsmas vienā koordinātu sistēmā, lai samazinātu pārorientāciju. TiRapid reiz samazināja alumīnija pamatnes iestatījumu skaitu no 3 līdz 1, saīsinot izpildes laiku par 2 dienām.
Optimizēt instrumentu maiņas stratēģiju
Grupējiet elementus, kuriem nepieciešams vienāds griezēja izmērs vai dziļums. 5 asu apstrādē TiRapid rupjai apstrādei izmanto Ø8 mm, pēc tam apdarei Ø4 mm un Ø2 mm, tādējādi ietaupot 15% cikla laika un uzlabojot instrumenta kalpošanas laiku.
Izvēlieties efektīvu apstrādes orientāciju
Kad vien iespējams, detaļas jāorientē tā, lai primārā virsma būtu vērsta uz augšu, lai nodrošinātu labāku skaidu izvadīšanu un mazāku instrumenta novirzi. Leņķiskām detaļām nolieciet detaļu, lai nodrošinātu normālus griešanas ceļus, uzlabojot virsmas apdari un konsekvenci.
Cik To Sagatavot CNC apstrādes rasējumus un failus
CNC apstrādes projektēšanā rasējumi un 3D faili savieno projektēšanu un ražošanu. Skaidri, standartizēti dokumenti palīdz mehāniķiem nekavējoties saprast nolūku, samazinot pārstrādi un uzlabojot precizitāti. Šajā sadaļā ir izklāstītas galvenās rasējumu detaļas un failu formāti ātrai un precīzai cenu piedāvāšanai.
Ko TIekļaut In Jūsu zīmējumi
Labi sagatavots tehniskais rasējums nodrošina, ka katra apstrādātā detaļa atbilst tās projektētajam mērķim.
GD&T (Ģeometrisko izmēru noteikšana un pielaides)
Izmantojiet ģeometriskās pielaides, piemēram, pozīciju, perpendikulitāti un koncentriskumu, lai izteiktu funkcionālās prasības. TiRapid inženieri pirms apstrādes pārbauda visus GD&T simbolus, lai pārliecinātos, ka tie atbilst mūsu iekārtu iespējām.
Izmēru pielaides:
Ievērojiet vispārpieņemtos standartus, piemēram, ISO 2768-mK vai ASME Y14.5. Tipiskas vadlīnijas:
Vispārējā apstrāde: ±0.1 mm
Precīza piegulšana: ±0.02 mm
Urbumu pielaides: H7 vai H8
Šo standartu piemērošana palīdz līdzsvarot izmaksas un precizitāti.
Virsmas apdare un apstrāde:
Vienmēr norādiet Ra vērtības un apdares veidus, piemēram:
Ra 3.2 μm vispārējai apstrādei
Ra 0.8 μm pulēšanai
II tipa melna anodēšana vai QPQ melnais oksīds aizsardzībai
TiRapid automātiski piešķir instrumentu un procesa parametrus atbilstoši virsmas prasībām.
Ieteicamie failu formāti Aun augšupielādes padomi
Pareiza formāta izvēle paātrina citēšanu un novērš tulkošanas kļūdas.
3D modeļu formāti
STEP (.stp/.step) — universāls, ieteicams CNC iekārtām
IGES (.igs) — sarežģītām virsmām
STL (.stl) — 3D drukāšanai, nav ideāli piemērots CNC cenu noteikšanai
Parasolid (.x_t) — ideāli piemērots SolidWorks/NX lietotājiem
2D zīmēšanas formāti
PDF — piezīmēm, pielaidēm, virsmas apdarei
DWG/DXF — lāzergriešanai vai stieples EDM
Pirmsaugšupielādes kontrolsaraksts
Vienmērīgas mērvienības (mm vai collas)
Noņemiet neizmantotos ķermeņus vai slēptās skices
Viena daļa katrā failā
Pārbaudiet rasējuma un 3D modeļa saskaņošanu
Iekļaujiet virsmas apdares un apstrādes piezīmes
Ievērojot šos failu standartus, tiek nodrošināts, ka jūsu CNC apstrādes projekts no projektēšanas līdz ražošanai virzās nemanāmi un precīzi.
Cik To Nodrošināt apstrādes kvalitāti Aun precizitāte
CNC apstrādes projektēšanā kvalitātes nodrošināšana sniedzas tālāk par galīgo pārbaudi — tā aptver visu procesu no projektēšanas līdz piegādei. Katrs solis, sākot no instrumentu izvēles līdz virsmas pārbaudei, ietekmē precizitāti un konsekvenci. Šajā sadaļā ir parādīts, kā nodrošināt, lai CNC detaļas atbilstu funkcionālajiem un vizuālajiem standartiem.
Mērīšanas metodes Aun rīki
Precīza apstrāde ir atkarīga no uzticamām pārbaudes metodēm, kas pielāgotas pielaides prasībām un detaļas ģeometrijai.
Kontakta mērīšana (CMM)
Koordinātu mērīšanas iekārtas (CMM) nodrošina mikronu līmeņa precizitāti:
Precizitāte līdz ±2 µm
Ideāli piemērots sarežģītām ģeometrijām un brīvas formas virsmām
Automatizētas 3D salīdzināšanas atskaites ātrākai validācijai
Bezkontakta optiskā mērīšana
Optiskā un lāzera skenēšana sekundēs uztver miljoniem virsmas punktu:
Precizitāte aptuveni ±10 µm
Ideāli piemērots estētiskām vai elastīgām detaļām
Ātri ģenerē 3D mākoņkarti dimensiju pārbaudei
Manuāla mērīšana
Mazāk stingrām pielaidēm (>0.05 mm) pietiekamu precizitāti nodrošina suportmēri un mikrometri.
Piemērs: 6061 alumīnija korpusa mērīšana ar ±0.05 mm piemērotības pielaidi, izmantojot Mitutoyo digitālo mikrometru.
Gatavās detaļas kvalitāte Aun izskata cerības
Augstas kvalitātes CNC detaļas apvieno izmēru precizitāti ar virsmas nevainojamu kvalitāti.
Virsmas raupjuma standarti
Ra 3.2 μm: standarta frēzēts pārklājums
Ra 1.6 μm: Precīza apstrāde
Ra 0.8 μm: pulēta vai spoguļapdare
Vizuālā un kosmētiskā pārbaude
Pārbaudes ietver skrambas, iespiedumus, nobrāzumus un krāsas izmaiņas.
Nelielas krāsu variācijas (ΔE < 2.0) anodētā apdarē ir pieņemamas saskaņā ar ISO standartiem.
Izmēru un formas precizitāte
Izmantojot SPC (statistisko procesa kontroli), TiRapid uzrauga instrumentu nodilumu un reāllaikā pielāgo nobīdes, masveida ražošanas laikā saglabājot novirzes ±0.005 mm robežās.
Apvienojot CMM pārbaudi, SPC analīzi un kosmētisko novērtējumu, ražotāji panāk nemainīgi augstas kvalitātes CNC detaļas ar minimālu pārstrādi un uzlabotu klientu apmierinātību.
Biežāk uzdotie jautājumi
Kāda programmatūra tiek izmantota CNC detaļu projektēšanai?
3D modelēšanai es galvenokārt izmantoju CAD programmatūru, piemēram, SolidWorks, Fusion 360 vai AutoCAD, un CAM rīkus, piemēram, Mastercam vai NX CAM, instrumentu trajektoriju ģenerēšanai. Šīs platformas integrē projektēšanu un ražošanu, uzlabojot precizitāti līdz pat 30% un samazinot programmēšanas laiku par 40%, izmantojot automatizētu G-koda ģenerēšanu.
Kādi ir CNC darbgaldu projektēšanas kritēriji?
Projektējot CNC darbgaldus, es prioritāti piešķiru stingrībai, vārpstas ātrumam un termiskajai stabilitātei. Stingra konstrukcija nodrošina vibrācijas kontroli ±2 µm robežās, savukārt līdzsvarota ātruma un griezes momenta attiecība uzlabo apstrādes efektivitāti par 25%. Ražošanas stabilitātei es ņemu vērā arī kravnesību, instrumentu maiņas laiku un apkopes pieejamību.
Kā es varu optimizēt savu dizainu CNC apstrādei?
Es optimizēju savu dizainu, saskaņojot ģeometriju ar standarta instrumentu izmēriem un apstrādājamiem rādiusiem. Dziļu dobumu novēršana un iestatījumu samazināšana samazina cikla laiku līdz pat 35%. Ražojamības projektēšanas (DFM) principu izmantošana CAD sākumposmā nodrošina vienmērīgākas instrumentu trajektorijas, labāku virsmas apdari un retāku instrumentu maiņu.
Kā es varu uzlabot sava CNC apstrādes dizaina projekta izmaksu efektivitāti?
Lai palielinātu izmaksu efektivitāti, es vienkāršoju detaļu ģeometriju, standartizēju caurumu izmērus un projektēju apstrādi ar vienu iestatījumu. Materiālu izmantošana un instrumenta kalpošanas laika uzraudzība var ietaupīt 15–25 % ražošanas izmaksu. Es arī grupēju līdzīgas darbības un izmantoju daudzu asu iestatījumus, lai ievērojami samazinātu darbaspēka un stiprinājumu izmaksas.
Kā es varu nodrošināt stingras pielaides CNC apstrādātajās detaļās?
Nodrošinot stingras pielaides (pat tuvu ±0.005 mm), kontrolējot griešanas temperatūru, izmantojot CMM pārbaudi un programmējot instrumentu nodiluma kompensāciju. Precīza stiprināšana, stabili materiāli, piemēram, 6061-T6 alumīnijs, un pēcapstrādes pārbaude palīdz saglabāt izmēru konsekvenci vairākās ražošanas partijās.
Secinājumi
CNC apstrādes projektēšana nav tikai rasējumi un izmēri — tā ir precizitātes, efektivitātes un izmaksu līdzsvarošana. Savlaicīgi apsverot instrumentu pieejamību, pielaides, materiālus un stiprinājumus, inženieri var samazināt riskus, uzlabot konsekvenci un ekonomiskāk iegūt augstas precizitātes detaļas. Vai jums ir kādas idejas vai vajadzības attiecībā uz CNC apstrādes projektēšanu? Jūsu kontaktinformācija kļūs par mūsu vērtīgo pieredzi!
















