
Rūpnieciskās iekārtas armatūra var izskatīties pēc vienkāršas pozicionēšanas bloku, skavu un montāžas caurumu kombinācijas, taču tās reālā veiktspēja ir atkarīga no tā, cik precīzi un vienmērīgi tā notur sagatavi. Ja pozīcija nedaudz mainās katru reizi, kad komponents tiek ielādēts, vai pārmērīgs skavas spēks izraisa deformāciju, apstrādes precizitāte var ātri kļūt nepastāvīga. Pielāgotas armatūras ir īpaši pieprasītas, jo katrs iekārtu projekts var ietvert atšķirīgus sagataves izmērus, atskaites punktus un montāžas prasības. CNC apstrāde var nodrošināt precīzus pozicionēšanas caurumus, atbalsta virsmas, ierobežojošās konstrukcijas un montāžas saskarnes, palīdzot armatūrai nodrošināt stabilu un atkārtojamu veiktspēju rūpnieciskajā ražošanā.
Kādas ir galvenās prasības CNC apstrādes rūpniecisko iekārtu armatūrai?
Armatūras galvenais uzdevums ir atrast un nostiprināt sagatavi, taču praktiskā ražošana ietver daudz vairāk. Sagataves izmēri, apstrādes vietas, instrumentu trajektorijas un iekārtu saskarnes ietekmē armatūras konstrukciju. Labai armatūrai nav jābūt pārāk sarežģītai. Tai ir ātri jānovieto sagatave, droši jānotur tā, jānodrošina pietiekama apstrādes atstarpe un jāsaglabā uzticama precizitāte pēc atkārtotas lietošanas.
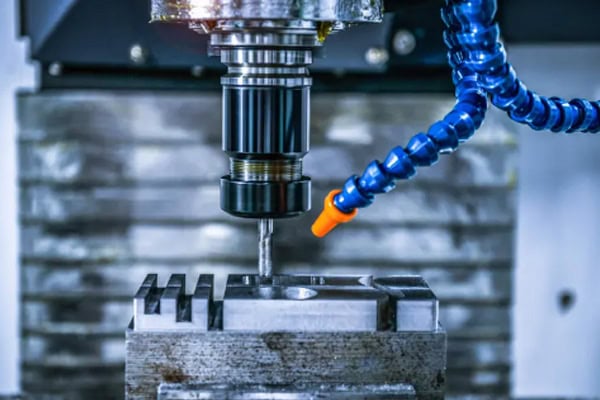
Konstrukciju atrašanās vietas noteikšanai nepieciešama nemainīga precizitāte
Novietojuma caurumi, novietojuma tapas un atskaites virsmas parasti ir vienas no svarīgākajām armatūras īpašībām. CNC apstrādes laikā rūpīgi jākontrolē šo elementu izmēru attiecības. Ja pati armatūra rada pozicionēšanas kļūdas, sagatave var nesasniegt nepieciešamo apstrādes pozīciju. Rūpniecisko iekārtu armatūrām, ko izmanto atkārtoti, jāņem vērā arī nodilumizturība un ilgtermiņa pozicionēšanas stabilitāte.
- Saglabājiet urbumu pozīciju stabilitāti: neliela urbuma pozīcijas nobīde var izkustināt visu sagatavi un ietekmēt turpmākās urbšanas, frēzēšanas un montāžas darbības.
- Atsauces virsmas jāglabā līdzenas: nelīdzena atbalsta virsma var ļaut sagatavei nedaudz šūpoties, radot papildu spriegumu pēc nospiešanas.
- Izmantojiet piemērotus pozicionēšanas tapu savienojumus: Pārāk cieši savienojumi apgrūtina iekraušanu, savukārt pārmērīga klīrenss samazina atkārtojamību.
- Padariet ierobežojošās konstrukcijas viegli lietojamas: sagatavei ātri jāsasniedz pareizā atskaites pozīcija bez atkārtotas manuālas regulēšanas.
Kad armatūra nonāk ražošanā, pozicionēšanas efektivitāte un atkārtojamība bieži vien ir svarīgākas par precizitātes sasniegšanu tikai vienu reizi. Armatūrai, kurai operatoram katru reizi manuāli jāatrod pareizā pozīcija, var būt precīzas atsevišķas sastāvdaļas, taču tā joprojām nespēs nodrošināt stabilu ražošanas ritmu.
Saspiešanas spēks ir pareizi jākontrolē
Armatūrai ir nepieciešams pietiekams spēks, lai noturētu sagatavi, taču spēcīgāka skava ne vienmēr ir labāka. Plānsienu alumīnija detaļas, gatavās detaļas un lielas sagataves var deformēties, ja spiediens ir koncentrēts vienuviet. CNC apstrādes armatūras ražošanas laikā skavas punktiem un atbalsta punktiem ir jāveido piemērots slodzes sadalījums.
- Novietojiet skavas tuvu atbalsta zonām: tas palīdz samazināt lieces risku apstrādes laikā.
- Izvairieties no koncentrēta spiediena uz plānsienu sekcijām: lielāks kontakta laukums vai papildu atbalsts var palīdzēt sadalīt slodzi.
- Aizsargājiet apstrādātās virsmas: slikti izstrādāti saskares punkti var atstāt pēdas vai skrambas uz precīzi apstrādātām vietām.
- Saglabājiet praktiskas iespīlēšanas darbības: operatoriem jāspēj ātri nostiprināt un atbrīvot sagatavi atkārtotas ražošanas laikā.
| Armatūras zona | CNC apstrādes fokuss | Ražošanas ietekme |
| Caurumu atrašanās vietas noteikšana | Diametrs, atstarpe, pozicionēšanas precizitāte | Nosaka sagataves pozicionēšanu |
| Atsauces virsmas | Plakanums, dimensiju attiecības | Saglabā stabilu saspiešanu |
| Apturēt blokus | Augstums, pozīcija, saskares virsma | Vadības sagataves atskaites punkts |
| Spiešanas zonas | Kontakta pozīcija, slodzes sadalījums | Novērš kustību vai deformāciju |
| Montāžas pamatne | Urbuma pozīcija, paralēlisms | Ietekmē iekārtu uzstādīšanu |
Armatūrai ir jānodrošina pietiekama instrumentu atstarpe
Armatūras projektēšanā jāņem vērā ne tikai tas, vai sagatavi var nostiprināt. Iepriekš jāpārbauda arī instrumenta kustība, piekļuve vārpstai un apstrādes zonas. Tas kļūst īpaši svarīgi sagatavēm, kurām nepieciešamas dziļas dobumi, sānu caurumi vai daudzpusīga apstrāde.
- Nodrošiniet pietiekamu atstarpi ap apstrādes zonām: darbības laikā neļaujiet griezējinstrumentiem saskarties ar stiprinājumu.
- Atstājiet pietiekami daudz vietas ap dziļu urbumu vietām: izvairieties no instrumentu turētāja, vārpstas un stiprinājuma konstrukcijas mijiedarbības.
- Skaidu evakuācijas ceļiem jābūt atvērtiem: pārmērīga skaidu uzkrāšanās var ietekmēt apstrādes kvalitāti un palielināt tīrīšanas laiku.
- Nodrošiniet pietiekamu iekraušanas vietu: operatoriem jāspēj izņemt sagatavi, netraucējot stiprinājuma konstrukcijām.
Kā CNC apstrāde ar armatūru jāpielāgo dažādām sagataves konstrukcijām?
Rūpniecisko iekārtu komponenti ir pieejami dažādās formās, tostarp plakanās detaļas, vārpstas, plānsienu detaļas, neregulāras detaļas un lieli konstrukcijas elementi. Standarta stiprinājums ne vienmēr var efektīvi tikt galā ar šīm atšķirībām. Stiprinājums, kas ignorē sagataves struktūru, var ciest no nestabilas pozicionēšanas, deformācijas vai nepietiekamas apstrādes klīrensa. CNC apstrāde jāsāk ar skaidru sagataves atskaites punktu un apstrādes vietu izpratni, pirms tiek noteiktas atbalsta un stiprināšanas struktūras.
Kā vajadzētu nostiprināt plānsienu alumīnija sagataves?
Plānsienu sagataves ir īpaši jutīgas pret iespīlēšanas deformāciju. Ja stiprinājuma spiediens ir koncentrēts nelielā laukumā, detaļa pēc stiprinājuma atlaišanas var atlēkt atpakaļ, izraisot izmēru un formas izmaiņas.
- Pievienojiet piemērotus atbalsta punktus: Nodrošiniet vienmērīgāku atbalstu lielākām plānsienu platībām un samaziniet apstrādes vibrācijas.
- Samaziniet lokālo iespīlēšanas spiedienu: Novērsiet redzamu pēdu veidošanos uz sagataves.
- Optimizēt kontakta virsmas: uzlabot kontakta stabilitāti starp stiprinājumu un komponentu.
- Kontrolējiet neatbalstītās zonas: Garām pārkarenām sekcijām var būt nepieciešams papildu atbalsts, lai novērstu kustību griešanas laikā.
Tērauda sagatavēm nepieciešama lielāka stiprinājuma stingrība
Lieli tērauda komponenti bieži vien ir smagi un apstrādes laikā var radīt ievērojamus griešanas spēkus. Stiprinājuma pamatnei, atbalsta blokiem un stiprinājuma konstrukcijām ir nepieciešama pietiekama stingrība. Ja atbalsta punkti ir nepareizi novietoti, sagatave apstrādes laikā var vibrēt pat tad, ja tā šķiet droši nostiprināta.
- Nodrošiniet, lai armatūras pamatne būtu stabila: apstrādes laikā novērsiet kustību uz mašīnas galda.
- Novietojiet balstus tālāk no vājajām sekcijām: samaziniet lokalizēto deformāciju, ko izraisa iespīlēšanas un griešanas spēki.
- Apsveriet celšanas un apstrādes prasības: lieli sagataves ir jāiekrauj un jāizkrauj droši, neradot šķēršļus stiprinājuma konstrukcijām.
- Ilgu apstrādes ciklu laikā ņemiet vērā termiskās izmaiņas: nepārtrauktas ražošanas laikā temperatūras izmaiņas mašīnā un materiālā var ietekmēt pozicionēšanas stabilitāti.
Neregulāras formas sagatavēm bieži vien ir nepieciešamas pielāgotas novietošanas struktūras
Neregulāras formas sagatavēm var būt maz plakanu virsmu vai standarta caurumu, kas apgrūtina parasto stiprinājumu izmantošanu. CNC apstrāde var radīt īpašus pozicionēšanas blokus, konturētus balstus un specializētas ierobežojošas struktūras, kas izveido stabilas atsauces, pamatojoties uz faktisko sagataves profilu. Sarežģītām rūpniecisko iekārtu sastāvdaļām šāda veida pielāgots stiprinājums var būt daudz praktiskāks nekā sagataves atkārtota manuāla pozicionēšana.
Izstrādājot armatūru, klientiem ideālā gadījumā vajadzētu kopā nodrošināt 3D modeli, apstrādes rasējumu, kritiskos atskaites punktus un iekārtas saskarnes informāciju. Pilnīga informācija atvieglo iespējamo traucējumu identificēšanu un to, kuras zonas ir piemērotas novietošanai, nostiprināšanai vai atstarpes nodrošināšanai.
Kā armatūra var saglabāt stabilitāti partijas ražošanas laikā?
Armatūra var darboties ļoti labi, kad tā ir jauna, taču ilgstoša ražošana rada nodilumu pozicionēšanas tapām, atbalsta virsmām, skavām un citām saskares vietām. Palielinoties slodzes ciklu skaitam, šis nodilums var pakāpeniski ietekmēt atkārtojamību. Rūpniecisko iekārtu ražotājiem pirms ražošanas uzsākšanas ir vērts apsvērt armatūras izturību un apkopes vienkāršību.
Kas jāpārbauda pirms ražošanas uzsākšanas?
Pirms armatūras nodošanas regulārā ražošanā nepietiek tikai ar tās ārējo izmēru un stiprinājuma caurumu pārbaudi. Noderīgāki ir faktiskie slodzes testi. Sagatave ir atkārtoti jānovieto un jānostiprina, lai pārliecinātos, vai tās atrašanās vieta saglabājas stabila.
- Pārbaudiet novietojuma caurumus un tapas: pārliecinieties, vai tās ir pareizi pieguļošas, bez pārmērīga vaļīguma.
- Atkārtotas ielādes pārbaude: ielādējiet sagatavi vairākas reizes un pārbaudiet, vai atskaites punkta pozīcija paliek nemainīga.
- Pārbaudiet iespīlēšanas darbību: pārliecinieties, vai manuālie, pneimatiskie vai hidrauliskie mehānismi darbojas nevainojami.
- Instrumenta klīrensa pārbaude: Izmēģiniet faktisko apstrādes ceļu, lai pārliecinātos, ka instruments netraucēs stiprinājumam.
- Pārbaudiet skaidu evakuācijas telpu: pārliecinieties, ka apstrādes laikā skaidas neuzkrājas ap kritiskām vietām.
Nodiluma komponenti ir labāk izstrādāti nomaiņai
Bieži tiek izmantotas fiksācijas tapas, atbalsta bloki un skavas, kas laika gaitā dabiski nolietojas. Ja šīs detaļas ir pastāvīgi integrētas armatūras korpusā, apkopes veikšanai var būt nepieciešama lielas armatūras daļas pārstrāde vai nomaiņa. Nomaināmas detaļas atvieglo apkopi un var pagarināt visa armatūras kalpošanas laiku.
- Izmantojiet nomaināmas fiksācijas tapas: nolietotas tapas var nomainīt, nepārtaisot visu stiprinājumu.
- Atbalsta blokus instalējiet atsevišķi: tas vienkāršo apkopi un izmēru pielāgošanu.
- Atstājiet regulēšanas vietu stiprināšanas komponentiem: Tas var pielāgot nelielas izmēru atšķirības starp sagataves partijām.
- Nodiluma komponentu specifikāciju reģistrēšana: turpmākā apkope un nomaiņa kļūst daudz vienkāršāka.
Ilgstošas lietošanas laikā jāuzrauga precizitātes izmaiņas
Pēc piegādes armatūra nav jāuzskata par tādu, kurai nav nepieciešama apkope. Ražošanas gaitā periodiski jāpārbauda pozicionēšanas virsmas, tapas un atbalsta komponenti. Ja apstrādāto sagatavju pārbaudes dati pakāpeniski mainās, jāizpēta cēlonis, lai noteiktu, vai nodilums ir radies apstrādes procesa vai pašas armatūras darbības rezultātā.
| Pārbaudes priekšmets | Galvenā uzmanība | Nolūks |
| Pozicionēšanas precizitāte | Caurumu, atskaites virsmu noteikšana | Samaziniet sagataves pārvietojumu |
| Atkārtojamība | Pozīcijas izmaiņas pēc atkārtotas slodzes | Saglabāt partijas konsekvenci |
| Saspiešanas nosacījums | Vaļīgums, deformācija, pēdas | Uzlabojiet apstrādes stabilitāti |
| Nodiluma stāvoklis | Novietojamās tapas, balsti, skavas | Nodrošiniet savlaicīgu apkopi |
| Iekārtu saderība | Montāžas izmēri, instrumentu atstarpe | Samaziniet traucējumus uz vietas |
Kas jāņem vērā, iegādājoties rūpniecisko iekārtu aprīkojumu?
Armatūra atšķiras no standarta CNC apstrādātajām detaļām, jo tām galu galā ir jādarbojas ražošanas telpās. Piegādātājs var izgatavot katru detaļu saskaņā ar rasējumu, taču, ja projektā nav ņemta vērā slodze, instrumentu kustība un operatora piekļuve, pēc piegādes joprojām var būt nepieciešamas modifikācijas. Iepirkuma laikā ir lietderīgi apspriest apstrādes iespējas, pieredzi ar armatūru, pārbaudes procedūras un piegādātāja spēju atbalstīt vēlākas izmaiņas.
Novērtējiet gan CNC apstrādes spējas, gan pieredzi ar armatūru
- Pārbaudiet atrašanās vietas noteikšanas elementu apstrādes iespējas: precīziem caurumiem, atsauces virsmām un savienošanas zonām ir nepieciešama stabila precizitāte.
- Pārskatiet sarežģītu armatūras pieredzi: Piegādātāji ar līdzīgiem rūpniecisko iekārtu armatūras projektiem var labāk izprast praktiskās ražošanas prasības.
- Apstipriniet pārbaudes aprīkojumu: mērinstrumentiem un pārbaudes sistēmām jāatbilst projekta precizitātes prasībām.
- Apspriediet īpašu materiālu apstrādi: tēraudam, alumīnija sakausējumiem un nerūsējošajam tēraudam ir nepieciešamas dažādas apstrādes stratēģijas.
Prototipa validācijai vajadzētu būt saistītai ar vēlāku partijas ražošanu
Daudzi rūpniecisko iekārtu armatūras projekti sākas ar vienu prototipu izmēģinājuma montāžai. Pēc pozicionēšanas un apstrādes veiktspējas apstiprināšanas var pasūtīt papildu armatūru. Validētie izmēri, atskaites punkti un apstrādes metodes jāievieš vēlākā ražošanā, lai izvairītos no atšķirībām starp armatūru.
- Veiciet faktisko izmēģinājuma montāžu ar prototipu: pārbaudiet sagataves pozicionēšanu, nostiprināšanu un instrumenta kustību.
- Reģistrējiet visas apstiprinātās modifikācijas: Izmantojiet pārbaudīto versiju kā atsauci vēlākai ražošanai.
- Saglabājiet apstrādes atskaites punktu konsekvenci: samaziniet pozicionēšanas atšķirības starp stiprinājumu partijām.
- Pirms partijas piegādes veiciet papildu paraugu ņemšanu: nosakiet izmēru izmaiņas, pirms armatūra nonāk ražošanas telpā.
Komunikācijas ātrums var tieši ietekmēt projekta progresu
Pielāgotām ierīcēm bieži ir nepieciešamas korekcijas, iekārtu izstrādes gaitā. Jaunu iekārtu izstrādes laikā var mainīties novietojuma punkti, stiprinājuma caurumi un atbalsta pozīcijas. Piegādātājs, kas var ātri interpretēt rasējumus, noteikt apstrādes problēmas un ieviest labojumus, var palīdzēt turpināt projekta virzību. Stabila komunikācija sākumā parasti nozīmē mazāk modifikāciju un mazāk pārstrādes vēlāk.
CNC apstrādes vērtība rūpniecisko iekārtu armatūrā nav tikai pozicionēšanas bloku, pamatņu un montāžas caurumu ražošana. Patiesais mērķis ir padarīt sagataves viegli pozicionējamas, droši nostiprinātas un atkārtojamas visā ilgtermiņa ražošanā. Sākot ar caurumu un atbalsta virsmu pozicionēšanu un beidzot ar nostiprināšanas konstrukcijām, instrumentu atstarpi, nodiluma pārvaldību un pārbaudi, katra detaļa var ietekmēt ražošanas efektivitāti. Klientiem, kuriem nepieciešama pielāgota armatūra, instrumentu prototipi vai armatūras partiju apstrāde, TIRAPID nodrošina atbalstu, sākot no rasējumu komunikācijas un procesa plānošanas līdz CNC apstrādei un kvalitātes pārbaudei, palīdzot armatūrai atbilst reālām rūpniecisko iekārtu ražošanas vajadzībām.
















