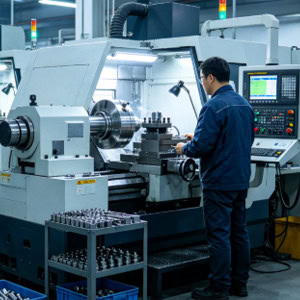
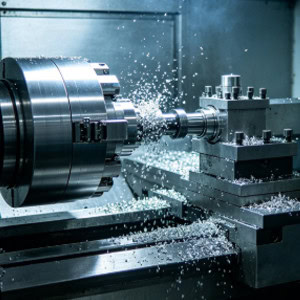
Atkaļķošanās ir viena no visbiežāk sastopamajām problēmām virpošanas laikā. Neatkarīgi no tā, vai apstrādājat tērauda, nerūsējošā tērauda, alumīnija vai vara detaļas, malām var veidoties atkaļķošanās, metāla atloku veidošanās vai virsmas plīsumi.
Automātiskās virpošanas procesi kļūst arvien populārāki mūsdienu apstrādes rūpniecībā, īpaši automobiļu detaļu, elektronisko komponentu, aparatūras piederumu, medicīnas ierīču un precīzijas vārpstu komponentu ražošanā. Salīdzinot ar
Izmēru nestabilitāte virpošanas laikā ir izplatīta kvalitātes problēma, īpaši sērijveida ražošanā, precīzās detaļu apstrādē un ilgstošā nepārtrauktā apstrādē. Mainīgie sagataves izmēri tieši ietekmē montāžas precizitāti un palielina brāķu daudzumu.
Apstrādājamo detaļu virsmas kļūst melnas, un tas ir bieži sastopama problēma virpošanas laikā. Pēc apstrādes daudzām detaļām var būt lokāla aptumšošana, nevienmērīga krāsa, apdeguma pēdas vai tumši oksīda slāņi. Tas ietekmē ne tikai
Vara detaļas tiek plaši izmantotas apstrādes rūpniecībā un parasti atrodamas elektroniskajās detaļās, vārstu savienojumos, sakaru iekārtās, automobiļu detaļās un precīzijas instrumentos. Salīdzinot ar parasto tēraudu, varš
Vibrācijas pēdas virpošanas laikā ir bieži sastopama apstrādes problēma. Kad vibrācijas pēdas parādās uz sagataves virsmas, tās ne tikai samazina virsmas apdares kvalitāti, bet arī var ietekmēt izmērus.
Precīzai virpošanai ir nepieciešami augsti standarti attiecībā uz izmēru precizitāti, virsmas kvalitāti un procesa stabilitāti. To plaši izmanto veidņu komponentos, precīzās vārpstas detaļās, medicīnas ierīcēs, kosmosa komponentos un augstas precizitātes ierīcēs.
Nerūsējošo tēraudu plaši izmanto apstrādes rūpniecībā, un to parasti var atrast pārtikas iekārtās, medicīnas ierīcēs, automobiļu detaļās, ķīmiskajās iekārtās un precīzijas mašīnās. Tomēr, salīdzinot ar parasto oglekļa tēraudu
Instrumentu nodilums ir ļoti izplatīta problēma virpošanas operāciju laikā. Neatkarīgi no tā, vai tiek izmantota parastā virpa vai CNC virpa, griezējinstrumenti nepārtrauktas apstrādes apstākļos pakāpeniski nolietojas. Kad instruments
Virpošanas operācijās griezējplākšņu izvēle tieši ietekmē apstrādes efektivitāti, virsmas kvalitāti un ražošanas stabilitāti. Dažādiem materiāliem, griešanas apstākļiem un darbgaldu iespējām ir nepieciešamas dažādas plākšņu ģeometrijas, klases,
Virpošanas operācijās griešanas dziļums tieši ietekmē apstrādes efektivitāti, virsmas kvalitāti un instrumenta kalpošanas laiku. Virpošanas laikā rodas tādas problēmas kā vibrācija, izmēru kļūdas, ātrs instrumentu nodilums un raupjas virsmas.
CNC virpošanas instrumentiem ir izšķiroša nozīme mūsdienu apstrādes procesos, veicot griešanas operācijas lielā ātrumā, lielā spiedienā un nepārtrauktas slodzes apstākļos. Instrumentu lūzums CNC virpošanas laikā ne tikai
Ritiniet uz augšu
Jūsu 24 stundu piedāvājums
Ja jums ir kādi jautājumi vai pieprasāt cenu piedāvājumu, rakstiet mums. Mēs ar jums sazināsimies 1–2 stundu laikā!