
Nerūsējošo tēraudu plaši izmanto apstrādes rūpniecībā, un to parasti izmanto pārtikas iekārtās, medicīnas ierīcēs, automobiļu detaļās, ķīmiskajās iekārtās un precīzijas mašīnās. Tomēr, salīdzinot ar parasto oglekļa tēraudu, nerūsējošo tēraudu ir daudz grūtāk apstrādāt virpošanas laikā. Daudzās darbnīcās nerūsējošā tērauda apstrāde bieži rada tādas problēmas kā ātrs instrumentu nodilums, slikta virsmas apdare, vibrācija, nestabili izmēri un sarežģīta skaidu noņemšana. Ja griešanas parametri un instrumentu izvēle nav piemērota, var viegli rasties arī deformācijas sacietēšana un instrumentu šķembošana. Izpratne par bieži sastopamajām grūtībām nerūsējošā tērauda virpošanā palīdz uzlabot apstrādes efektivitāti un sagataves kvalitāti.
Kāpēc nerūsējošo tēraudu ir grūti apstrādāt?
Nerūsējošā tērauda apstrādes grūtības ir cieši saistītas ar materiāla fizikālajām īpašībām. Salīdzinot ar parasto tēraudu, nerūsējošais tērauds apstrādes laikā rada lielāku karstumu un griešanas pretestību, izvirzot augstākas prasības griezējinstrumentiem un mašīnas stingrībai.
Spēcīga materiāla izturība
Nerūsējošajam tēraudam ir augsta izturība, kas apgrūtina skaidu lūšanu griešanas laikā. Skaidas mēdz veidot garas, nepārtrauktas šķipsnas, kas viegli aptinās ap instrumentu un sagatavi.
Biežas sekas ir:
- Sarežģīta skaidu evakuācija
- Paaugstināta instrumenta temperatūra
- Skrāpējumi uz sagataves virsmas
- Samazināta apstrādes stabilitāte
Šī problēma kļūst vēl pamanāmāka dziļu urbumu apstrādes un tievu vārpstu virpošanas laikā.
Slikta siltumvadītspēja
Nerūsējošajam tēraudam ir zemāka siltumvadītspēja nekā parastajam oglekļa tēraudam, tāpēc griešanas laikā siltuma izkliede ir sarežģīta.
Liels siltuma daudzums koncentrējas ap:
- Izgriezuma mala
- Griešanas saskares laukums
- Sagataves virsma
Šī situācija paātrina instrumentu nodilumu un palielina malu šķembu risku.
Smaga darba sacietēšana
Nerūsējošais tērauds apstrādes laikā viegli sacietē. Kad griezējinstruments atkārtoti berzējas pret sagataves virsmu, materiāla cietība pakāpeniski palielinās.
Pēc sacietēšanas procesa var rasties šādas problēmas:
- Paaugstināta griešanas pretestība
- Ātrāks instrumentu nodilums
- Slikta virsmas apdare
- Izmēru nestabilitāte
Šī problēma kļūst vēl nopietnāka, ja griešanas dziļums ir pārāk mazs.
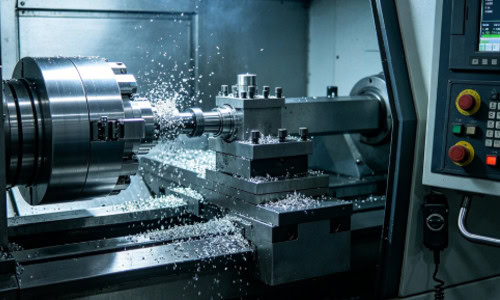
Bieži sastopamas problēmas nerūsējošā tērauda virpošanā
Faktiskās virpošanas operācijās nerūsējošais tērauds bieži rada vairākas tipiskas apstrādes grūtības. Ja apstrādes apstākļi netiek savlaicīgi pielāgoti, ražošanas efektivitāte var ievērojami samazināties.
Ātra instrumentu nolietošanās
Nerūsējošā tērauda apstrāde rada augstu griešanas temperatūru, savukārt pašam materiālam ir spēcīgas līmēšanas īpašības. Tā rezultātā instrumenta kalpošanas laiks parasti ir īsāks nekā apstrādājot parasto tēraudu.
Biežākie nodiluma apstākļi ir šādi:
- Ātrs sānu nodilums
- Griešanas malas šķeldošana
- Krātera nodilums uz grābekļa virsmas
- Pārklājuma lobīšanās
Instrumentu nodilums kļūst vēl lielāks ātrgaitas apstrādes laikā.
Apbūvētu malu veidošanās
Nerūsējošā tērauda apstrādes laikā materiāls viegli pielīp pie griešanas malas un veido malu uzkrāšanos.
Šī situācija var novest pie:
- Sagataves virsmas plīsumi
- Nestabili izmēri
- Neparasts griešanas troksnis
- Nevienmērīgs griešanas spēks uz instrumentu
Ja aplikums atkārtoti nolūst, tas var arī saskrāpēt sagataves virsmu.
Nopietnas vibrācijas problēmas
Nerūsējošais tērauds rada relatīvi lielus griešanas spēkus. Ja mašīnas stingrība nav pietiekama vai instrumenta pārkare ir pārāk gara, var viegli rasties vibrācija.
Pēc vibrācijas parādīšanās bieži sastopamas problēmas ir šādas:
- Virsmas viļņojums
- Paaugstināts apstrādes troksnis
- Samazināta izmēru precizitāte
- Saīsināts instrumenta kalpošanas laiks
Šī problēma kļūst īpaši acīmredzama, apstrādājot tievas vārpstas.
Kā uzlabot nerūsējošā tērauda virpošanas stabilitāti
Lai gan nerūsējošā tērauda apstrāde ir sarežģīta, pareiza apstrādes regulēšana var ievērojami uzlabot stabilitāti un apstrādes kvalitāti.
Izvēlieties piemērotus instrumentu materiālus
Nerūsējošā tērauda apstrādei parasti nepieciešami ieliktņi ar augstu karstumizturību.
Bieži izmantotie rīki ietver:
- Pārklāti karbīda ieliktņi
- Ieliktņi, kas īpaši paredzēti nerūsējošajam tēraudam
- Augstas izturības ieliktņu kategorijas
Ieliktņa slīpuma leņķis bieži tiek konstruēts asāks, lai samazinātu griešanas pretestību.
Optimizējiet griešanas parametrus
Nerūsējošā tērauda apstrādes laikā griešanas parametriem jāpaliek stabiliem.
Mehāniskās apstrādes operācijas parasti ietver:
- Griešanas ātruma kontrole
- Izvairīšanās no pārāk maza griešanas dziļuma
- Nepārtrauktas griešanas uzturēšana
- Nevajadzīgas berzes samazināšana tukšgaitas laikā
Pārāk augsti parametri var izraisīt instrumentu šķembāšanos, savukārt pārāk zemi parametri var palielināt deformācijas sacietēšanu.
Uzlabojiet dzesēšanu un skaidu izvadīšanu
Dzesēšanas šķidrums ir ārkārtīgi svarīgs nerūsējošā tērauda apstrādē.
Efektīva dzesēšana var:
- Zemāka instrumenta uzgaļa temperatūra
- Samazināt malu uzkrāšanos
- Uzlabojiet instrumentu kalpošanas laiku
- Uzlabojiet virsmas apdares kvalitāti
Vienlaikus skaidu evakuācijai jābūt vienmērīgai, lai novērstu skaidu sapīšanos.
Apstrādes atšķirības starp nerūsējošā tērauda kategorijām
Dažādām nerūsējošā tērauda kategorijām ir arī ievērojamas atšķirības apstrādes veiktspējā. Faktiskās apstrādes laikā instrumenti un parametri jāpielāgo atbilstoši materiāla īpašībām.
Austenīta nerūsējošais tērauds
Visplašāk tiek izmantoti austenīta nerūsējošie tēraudi, piemēram, 304 un 316.
Apstrādes raksturlielumi ietver:
- Augsta stingrība
- Spēcīga tieksme pieturēties pie darbarīkiem
- Smags darba rūdījums
- Sarežģīta skaidu evakuācija
Īpaši svarīgi ir asi griezējinstrumenti un stabili dzesēšanas apstākļi.
Martensīta nerūsējošais tērauds
Martensīta nerūsējošajam tēraudam ir relatīvi augsta cietība.
Biežākās apstrādes problēmas ir šādas:
- Ātrs instrumentu nodilums
- Augsta griešanas pretestība
- Paaugstināts malu šķembu risks
Parasti ir nepieciešami nodilumizturīgāki griezējinstrumenti.
Ferīta nerūsējošais tērauds
Ferīta nerūsējošajam tēraudam parasti ir labāka apstrādājamība.
Salīdzinot ar austenīta nerūsējošo tēraudu:
- Darba sacietēšana ir vieglāka
- Griešanas pretestība ir zemāka
- Čipu evakuācija ir vienkāršāka
Tomēr ātrgaitas apstrādes laikā instrumenta temperatūras kontrole joprojām ir svarīga.
Bieži pieļautās kļūdas nerūsējošā tērauda virpošanā
Daudzas apstrādes darbnīcas nerūsējošā tērauda apstrādei izmanto tādus pašus parametrus kā parastajam tēraudam, kas bieži vien saasina apstrādes problēmas.
Biežākās kļūdas ietver:
- Griešanas dziļums iestatīts pārāk mazs
- Turpinot apstrādi ar nolietotiem instrumentiem
- Nepietiekama dzesēšanas šķidruma padeve
- Ilgi nepārtrauktas griešanas periodi ar lielu ātrumu
- Nespēja savlaicīgi noņemt mikroshēmas
Daži operatori apzināti samazina griešanas ātrumu, lai samazinātu instrumentu nodilumu, taču pārāk mazs ātrums var arī palielināt malu nogulsnējumu veidošanos un deformācijas sacietēšanu. Nerūsējošā tērauda apstrādei nepieciešami stabili un nepārtraukti griešanas apstākļi, nevis atkārtota apstāšanās un pārmērīga berze pret sagataves virsmu.















