
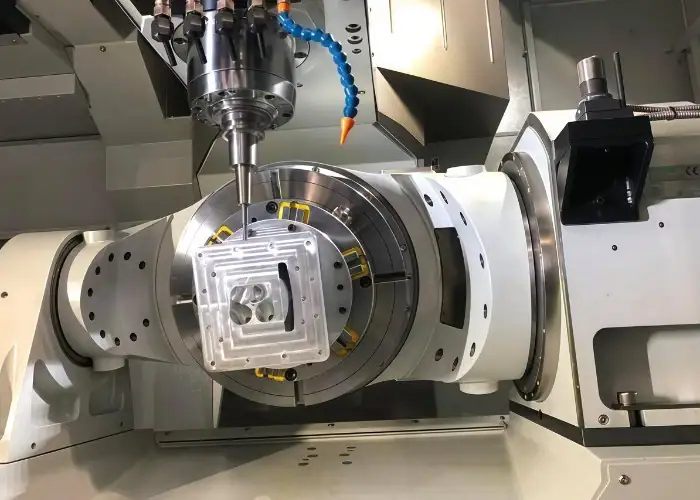
5 asu CNC frēzēšana ir subtraktīvs ražošanas process, kas kontrolē trīs lineāras asis un divas rotācijas asis, lai apstrādātu sarežģītas detaļas no vairākiem virzieniem. Tas ļauj izgatavot leņķiskus caurumus, izliektas virsmas, dziļas dobumus un vairākas detaļu virsmas ar mazāk iestatījumiem nekā ar parasto 3 asu frēzēšanu.
Šajā rokasgrāmatā ir paskaidrots, kā darbojas 5 asu CNC frēzēšana, ko kontrolē katra ass, kā atšķiras indeksētā un vienlaicīgā apstrāde un kad process sniedz praktisku ražošanas vērtību.
Kas ir 5 asu CNC frēzēšana?
5 asu CNC frēzēšana ir apstrādes process, kurā griezējinstruments vai sagatave tiek pārvietota pa X, Y un Z asi, vienlaikus pievienojot divas kontrolētas rotācijas kustības. Papildu asis ļauj griezējam tuvoties detaļai no virzieniem, kuros parasti būtu nepieciešama manuāla pārvietošana vai speciāli leņķiski novietoti stiprinājumi.
Ko nozīmē “5 asis”?
“5 asis” nozīmē, ka CNC sistēma kontrolē trīs lineāras kustības un divas rotācijas kustības. X ass parasti pārvietojas no kreisās uz labo pusi, Y ass pārvietojas no priekšpuses uz aizmuguri, bet Z ass kontrolē vertikālo kustību jeb griešanas dziļumu.
Rotācijas asis tiek izvēlētas no A, B un C. A ass rotē ap X ass, B ass rotē ap Y ass un C ass rotē ap Z ass. Lielākā daļa 5 asu mašīnu izmanto vai nu A un C, vai B un C, nevis visas trīs rotācijas asis.
Faktiskais asu izvietojums ietekmē mašīnas izmantojamo apvalku, leņķa diapazonu, lietderīgo slodzi, stiprinājuma atstarpi un piekļuvi detaļām. Tāpēc inženieriem jāizvērtē konkrētā mašīnas konfigurācija, nevis jāpieņem, ka visas 5 asu iekārtas var apstrādāt vienu un to pašu ģeometriju.
Indeksēta 3+2 frēzēšana salīdzinājumā ar vienlaicīgu 5 asu frēzēšanu
Indeksētā 3+2 frēzēšana pirms griešanas pozicionē abas rotācijas asis un notur tās fiksētas, kamēr X, Y un Z asis apstrādā elementu. Tā ir piemērota saliktu leņķu plaknēm, daudzpusīgām kabatām, leņķiskiem caurumiem un detaļām, kurām nepieciešami vairāki fiksēti griešanas virzieni.
Vienlaicīga 5 asu frēzēšana pārvieto lineāro un rotācijas asi kopā, kamēr griezējs noņem materiālu. Tādēļ instrumenta orientācija var nepārtraukti mainīties, sekojot savītam asmenim, izliektam portam, lāpstiņriteņa kanālam, medicīniskajam implantam vai citai brīvas formas virsmai.
Indeksēto apstrādi parasti ir vieglāk programmēt, simulēt un pārbaudīt. Vienlaicīga apstrāde nodrošina lielāku ģeometrisko brīvību, taču tai ir nepieciešama modernāka CAM vadība, precīza mašīnas kinemātika, pārbaudīta pēcapstrāde un detalizēta sadursmju simulācija.
Kā darbojas 5 asu CNC frēzēšana?
5 asu CNC frēzēšana darbojas, pārveidojot 3D CAD modeli koordinētās lineārās un rotācijas trajektorijās, kas kontrolē gan griezēja pozīciju, gan tā orientāciju. Pilns process ietver projekta pārskatīšanu, CAM programmēšanu, iekārtas iestatīšanu, sagataves nostiprināšanu, simulāciju, griešanu un pārbaudi.
CAD modeļa un dizaina pārskatīšana
CAD modeļa sagatavošana nosaka apstrādājamo ģeometriju, virsmas, caurumus, iedobes, vītnes, rādiusus un saskarnes. Digitālajam modelim jābūt pilnīgam un jāatbilst rasējumam, lai CAM programmētājam nebūtu jāinterpretē trūkstošā vai pretrunīgā informācija.
Projektēšanas pārskatā tiek identificētas plānas sienas, dziļas dobumi, mazi iekšējie rādiusi, ierobežoti apakšgriezumi, pārmērīga instrumenta sniedzamība un virsmas, kas var izraisīt turētāja vai vārpstas mijiedarbību. Tajā arī tiek noteikts, kuri elementi jāpabeidz vienā iestatījumā, lai saglabātu to pozicionālo attiecību.
Noderīgā rasējumā skaidri jādefinē materiāls, termiskās apstrādes apstākļi, atskaites punkti, pielaides, virsmas apdare, vītņotās detaļas, pārklājuma prasības un pārbaudes prasības. Detaļa var atbilst CAD formai, bet joprojām nefunkcionēt, ja šīs ražošanas kontroles nav skaidras.
CAM programmēšana un instrumentu trajektoriju izveide
CAM programmēšana izveido griešanas trajektorijas, instrumenta leņķus, padeves, ātrumus, pakāpienus, ieejas kustības, atkāpšanas kustības un rotācijas pozīcijas, kas nepieciešamas detaļas apstrādei. 5 asu programmēšana kontrolē gan instrumenta gala kustības vietu, gan griezēja orientāciju attiecībā pret virsmu.
Tipiskas stratēģijas ietver adaptīvo rupjo apstrādi, atlikumu apstrādi, indeksētu urbšanu, skaidu griešanu, kontūru frēzēšanu, daudzvirsmu apstrādi, plūsmas līnijas apstrādi un lokalizētu tīrīšanu. Katra stratēģija jāizvēlas atbilstoši ģeometrijai, materiāla uzvedībai, instrumenta stingrībai un nepieciešamajam virsmas stāvoklim.
CAM izvadei jāiziet cauri konkrētai iekārtai paredzētam pēcapstrādes procesoram. Pēcapstrādes procesors konvertē aprēķināto instrumenta kustību CNC kodā, kas atbilst izvēlētā 5 asu CNC apstrādes centra kontrolierim, asu virzieniem, šarnīra izmēriem, pārvietošanās ierobežojumiem un rotācijas uzvedībai.
Mašīnas iestatīšana un darbgabala nostiprināšana
Mašīnas iestatīšana nosaka fizisko saikni starp sagatavi, stiprinājumu, griezējinstrumentiem, vārpstu, zondi un mašīnas koordinātu sistēmu. Nelielas iestatīšanas kļūdas var kļūt nozīmīgākas, ja detaļa rotē un instruments tuvojas tai no vairākiem leņķiem.
Apstrādājamo detaļu stiprināšanas sistēmai ir jānodrošina pietiekama stingrība, vienlaikus atsegjot nepieciešamās virsmas. Izplatītākie risinājumi ietver zema profila skrūvspīles, savienojošās ierīces, mīkstas žokļus, modulāras paletes, nulles punkta sistēmas, pielāgotas ligzdas un rezerves pamatnes, kuras var noņemt pēc galvenajām apstrādes darbībām.
Armatūras klīrenss ir jāpārbauda visā rotācijas diapazonā, ne tikai tad, kad galds ir vertikāli. Armatūra var šķist droša vienā orientācijā, bet pēc asu sasvēršanas sadurties ar vārpstu, instrumentu turētāju, rotācijas galdu, korpusu vai pabeigto detaļu.
Daudzasu griešana un instrumentu orientācija
Daudzasu griešana kontrolē gan griezēja atrašanās vietu, gan leņķi, kādā griezējmala saskaras ar sagatavi. Rotējošās asis var pozicionēt detaļu pirms apstrādes vai turpināt kustību, kamēr griezējs seko sarežģītai virsmai.
Instrumenta orientācija ietekmē pieejamību, efektīvo griešanas ātrumu, instrumenta saķeri, virsmas apdari, turētāja atstarpi un rotācijas ass kustību. Kontrolēta slīpuma nodrošināšana var pārvietot frēzmašīnu ar lodveida galu prom no tās zemā ātruma centra, uzlabojot griešanas darbību un samazinot berzi uz apstrādātajām virsmām.
Tomēr lielāka rotācijas kustība ne vienmēr ir labāka. Pārmērīga sasvēršanās, pēkšņas virziena maiņas vai atkārtotas asu maiņas var palielināt cikla laiku un atstāt redzamas pēdas. Instrumenta asij vajadzētu kustēties tikai tik daudz, cik nepieciešams piekļuves, klīrensa, griešanas veiktspējas un virsmas kvalitātes nodrošināšanai.
Pārbaude un kvalitātes pārbaude
Inspekcija pārbauda, vai 5 asu apstrādātā detaļa atbilst tās izmēru, ģeometriskajām un virsmas prasībām. Uzlabotas iekārtas piederība negarantē precizitāti bez kalibrēšanas, stabilas sagataves nostiprināšanas, kontrolētas instrumentu apstrādes, temperatūras pārvaldības un piemērotām mērīšanas metodēm.
Iekārtās iebūvētās zondes var noteikt neapstrādāto materiālu, noteikt darba nobīdes, pārbaudīt atsauces virsmas un apstiprināt starpizmērus pirms kritiskām apdares darbībām. Instrumentu iestatītāji var izmērīt griezēja garumu, noteikt salauztus instrumentus un samazināt kļūdas, ko rada nepareizu instrumentu dati.
Galīgajā verifikācijā var izmantot koordinātu mērīšanas iekārtu, optisko skeneri, profilometru, mikrometrus, urbuma mērinstrumentus, vītnes mērinstrumentus vai funkcionālās ierīces. Pārbaudes metodei jāspēj reproducēt rasējuma atskaites sistēmu un piekļūt tām pašām sarežģītajām iezīmēm, ko izveidoja iekārta.
Kas ir 5 Asis CNC frēzēšanā?
CNC frēzēšanā piecas asis ir lineāras kustības X, Y un Z virzienā, kā arī divas rotācijas kustības, kas izvēlētas no A, B un C. Kopā tās kontrolē gan griezēja atrašanās vietu, gan virzienu, no kura tas tuvojas sagatavei.
X, Y un Z lineārās asis
X, Y un Z asis pārvieto griezēju vai sagatavi taisnās līnijās mašīnas koordinātu sistēmā. Šīs asis nosaka griezējinstrumenta pamata trīsdimensiju atrašanās vietu.
Lineārās asis veido plakanas virsmas, kabatas, caurumus, rievas, plecus, kontūras un citus standarta frēzētus elementus. Tās paliek galvenās griešanas asis pat tad, ja mašīna vienlaikus griež galdu vai vārpstas galvu.
Nominālie X, Y un Z gājieni ne vienmēr atspoguļo maksimālo apstrādājamās detaļas izmēru. Armatūra, rotācijas galdi, instrumentu garumi, vārpstas klīrenss un detaļas rotētais tilpums var samazināt praktisko darba diapazonu.
A, B un C rotācijas asis
A, B un C apraksta rotāciju attiecīgi ap X, Y un Z virzieniem. Piecu asu mašīna parasti apvieno divas no šīm rotācijas kustībām ar trim lineārajām asīm.
Rotācijas kustību var ģenerēt ar grozāmu galdu, noliecamu rotējošu galdu, artikulējamu vārpstas galvu, grozāmu galvu vai kombinētu galvas un galda mehānismu. Katrs dizains sniedz dažādas priekšrocības kompaktu detaļu, smagu sagatavju, dziļu dobumu vai lielu konstrukcijas detaļu apstrādei.
Dažas rotējošās asis nodrošina nepārtrauktu rotāciju, savukārt citām ir ierobežots leņķiskais gājiens. Programmētājam jāņem vērā asu ierobežojumi, kabeļu izvietojums, mašīnas īpatnības, drošās atgriešanās pozīcijas un virziens, kurā galds vai galva vēlas kustēties.
Kā lineārās un rotācijas asis darbojas kopā?
Lineārās un rotācijas asis darbojas kopā, kontrolējot gan griezēja atrašanās vietu, gan to, kā tas saskaras ar virsmu. Lineārā kustība novieto griezējmalu pareizajā koordinātā, savukārt rotācijas kustība nosaka nepieciešamo pieejas leņķi.
Šī koordinācija ļauj griezējam urbt leņķisku caurumu, apstrādāt vairākas korpusa virsmas, aizsniegt vietu starp lāpstiņriteņa lāpstiņām vai sekot izliektai virsmai, manuāli nepārvietojot sagatavi.
CNC kontrollerim ir jākoordinē paātrinājums un padeve visās 5 kustībās. Slikta sinhronizācija var izraisīt aizķeršanos, rotācijas apgriezienu maiņu, virsmas atstarošanās pēdas vai padeves variācijas pat tad, ja aprēķinātā instrumenta trajektorija CAM sistēmā izskatās gluda.
3 asu un 4 asu un 5 asu CNC frēzēšana
Galvenā atšķirība starp 3 asu, 4 asu un 5 asu CNC frēzēšanu ir kontrolēto virzienu skaits, kas pieejams griezēja pozicionēšanai un orientēšanai. Papildu asis palielina ģeometrisko piekļuvi un iestatīšanas elastību, kā arī palielina programmēšanas, simulācijas un aprīkojuma prasības.
| Frēzēšanas metode | Kontrolēta kustība | Labākais fit | Galvenais ierobežojums |
| 3 asu frēzēšana | X, Y un Z | Plāksnes, atvērtas kabatas, kronšteini, paneļi un pieejama ģeometrija | Nepieciešami jauni iestatījumi dažādām virsmām vai saliktiem leņķiem |
| 4 asu frēzēšana | X, Y, Z, plus viena rotācijas ass | Cilindriskas detaļas, radiālie caurumi, indeksēšana un ietītā ģeometrija | Leņķiskiem elementiem parasti ir nepieciešams viens rotācijas virziens. |
| 3+2 frēzēšana | Divu asu pozicionēšana, kam seko trīs asu griešana | Daudzvirzienu detaļas, fiksēti salikti leņķi un leņķiski caurumi | Rotācijas asis katras griešanas operācijas laikā paliek fiksētas |
| Vienlaicīga 5 asu frēzēšana | Griešanas laikā kustas trīs lineāras un divas rotējošas asis | Lāpstiņas, lāpstiņriteņi, porti, implanti un brīvas formas virsmas | Nepieciešama uzlabota programmēšana un sadursmju kontrole |
3 asu CNC frēzēšana
Trīsasu CNC frēzēšanas iekārta pārvietojas pa X, Y un Z asi, saglabājot fiksētu griezēja orientāciju. Tā ir labi piemērota plakanām virsmām, atvērtām kabatām, urbtiem šabloniem, plāksnēm, kronšteiniem, paneļiem un pieejamai 2.5D ģeometrijai.
Programmēšana, sagataves nostiprināšana un mašīnas vadība parasti ir vienkāršāka nekā daudzu asu apstrāde. Standarta skrūvspīles un stiprinājumi padara trīsasu frēzēšanu ekonomisku plašam prototipu un ražošanas komponentu klāstam.
Tās galvenais ierobežojums rodas, ja detaļai ir elementi vairākās skaldnēs vai saliktos leņķos. Katrs pārvietošanas solis rada papildu iestatīšanas darbu un rada vēl vienu iespēju atskaites punkta nobīdei, izlīdzināšanas kļūdām vai stiprinājuma izmaiņām.
4 asu CNC frēzēšana
Četru asu CNC frēzēšana pievieno vienu rotācijas asi X, Y un Z kustībām. Rotācijas ass var indeksēt detaļu fiksētās pozīcijās vai nepārtraukti griezties apstrādes laikā.
Šis process ir efektīvs radiāliem caurumiem, cilindriskām detaļām, izciļņu profiliem, spirālveida elementiem un detaļām, kurām nepieciešama apstrāde no vairākām pusēm. Tas var aizstāt atkārtotu manuālu pārvietošanu, vienlaikus saglabājot elementu savstarpējo saistību ap vienu rotācijas virzienu.
Tā ierobežojums ir tāds, ka leņķiskajām iezīmēm parasti jāattiecas uz vienu un to pašu rotācijas asi. Ja detaļai ir nepieciešama neatkarīga salikta slīpēšana divos virzienos, 3+2 vai vienlaicīga 5 asu apstrāde var būt efektīvāka.
5 asu CNC frēzēšana
5 asu CNC frēzēšana apvieno trīs lineāras kustības ar divām rotācijas kustībām, lai sasniegtu daudzpusīgas, leņķiskas, dziļas un izliektas detaļas. Tajā var izmantot fiksētas indeksētas orientācijas vai nepārtrauktu instrumenta ass vadību.
Piemērots 5 asu CNC apstrādes centrs var izgatavot vairākas kritiski svarīgas virsmas, nemainot stiprinājumus. Tas uzlabo piekļuvi un palīdz saglabāt dimensiju attiecības starp elementiem, kas atrodas uz dažādām virsmām.
Piecu asu iespējas ir visvērtīgākās, ja tās aizstāj vairākas sarežģītas iestatīšanas, ļauj izvairīties no gariem griezējinstrumentiem vai nodrošina ģeometriju, ko parastās iekārtas nevar droši sasniegt. Tās sniedz nelielu ekonomisku labumu, ja detaļa ir vienkārša un pilnībā pieejama no viena virziena.
5 asu un 6 asu CNC frēzēšana
Atšķirība starp 5 asu un sešu asu frēzēšanu ir tāda, ka sešu asu sistēma pievieno vēl vienu neatkarīgu kontrolētu kustību. Šī papildu kustība var rasties no robotizētas struktūras, sekundāras rotācijas vienības vai specializētas vārpstas un galda konstrukcijas.
Sešu asu apstrāde var nodrošināt papildu piekļuvi ļoti ierobežotai ģeometrijai vai apvienot frēzēšanu ar citām darbībām. Tomēr tā arī palielina iekārtas sarežģītību, programmēšanas prasības, sadursmju risku un kapitālieguldījumus.
Lielāko daļu sarežģīto frēzēto detaļu var izgatavot ar atbilstoši konfigurētu 5 asu mašīnu. Sestā ass jāizvēlas tikai tad, ja papildu kustība rada skaidras piekļuves, produktivitātes vai procesu integrācijas priekšrocības.
Kā izvēlēties pareizo asu skaitu?
Pareizais asu skaits ir vienkāršākā mašīnas konfigurācija, kas var droši un ekonomiski ražot komponentu. Asu skaitam vajadzētu atrisināt ražošanas problēmu, nevis kalpot kā mārketinga specifikācijai.
Izmantojiet 3 asu frēzēšanu, lai iegūtu atvērtu un viegli pieejamu ģeometriju. Izmantojiet 4 asu apstrādi, ja vairākas detaļas ir izvietotas ap vienu griešanās virzienu, un izmantojiet 3+2 apstrādi, ja fiksēti salikti leņķi var novērst īpašu stiprinājumu nepieciešamību.
Izmantojiet vienlaicīgu 5 asu apstrādi, ja materiāla noņemšanas laikā ir jāmaina griezēja orientācija vai ja brīvas formas virsmas, ierobežota piekļuve un kritiskas daudzvirsmu attiecības nevar efektīvi pārvaldīt ar indeksētām darbībām.
5 asu CNC frēzēšanas priekšrocības
5 asu CNC frēzēšanas galvenās priekšrocības ir mazāk iestatījumu, uzlabota piekļuve instrumentiem, konsekventākas elementu attiecības, īsāki griezējinstrumenti, spēja apstrādāt sarežģītas virsmas un samazināta apstrāde. Šīs priekšrocības var uzlabot kvalitāti un saīsināt visu ražošanas procesu.
Mazāk iestatījumu un uzlabota elementu izlīdzināšana
5 asu frēzēšana samazina iestatījumu skaitu, ļaujot griezējam sasniegt vairākas detaļu virsmas no viena primārā stiprinājuma. Mazāka pārvietošana nozīmē mazāk iespēju atskaites punktu zudumam, izlīdzināšanas izmaiņām un no operatora atkarīgām kļūdām.
Vienā koordinātu sistēmā izveidotie elementi var saglabāt labākas pozicionālās attiecības. Tas ir noderīgi gultņu urbumiem, blīvēšanas virsmām, optiskajiem stiprinājumiem, vītņotiem rakstiem, šķidruma pieslēgvietām un saskarnēm, kurām jābūt izlīdzinātām dažādās virsmās.
Iestatījumu konsolidācija arī samazina armatūras krājumus, apstrādes laiku un starpposma pārbaudes. Lielākā priekšrocība bieži vien rodas, ražojot neliela apjoma sarežģītas detaļas, kur pielāgoti leņķa armatūras elementi citādi veidotu ievērojamu daļu no projekta izmaksām.
Sarežģīta ģeometrija un daudzpusīga apstrāde
5 asu frēzēšana rada sarežģītu ģeometriju, mainot griezēja pieejas virzienu. Saliktus leņķus, savītas virsmas, veidotas kontūras, leņķiskus caurumus, iegriezumus un vairākas detaļu virsmas var apstrādāt vienas koordinētas darbības laikā.
Šī iespēja var aizstāt īpašus leņķa stiprinājumus, formēšanas instrumentus, atsevišķas mašīnas, manuālu sapludināšanu vai izvēlētas EDM operācijas. Tā arī dod projektētājiem lielāku brīvību apvienot funkcionālās funkcijas vienā komponentā.
5 asu kustība nepadara visas formas apstrādājamas. Pilnībā slēgtām dobumiem, ārkārtīgi šauriem kanāliem, nepieejamām apakšgriezumiem un elementiem, ko bloķē apkārtējā ģeometrija, joprojām var būt nepieciešami speciāli instrumenti, detaļu sadalīšana, EDM, aditīvā ražošana vai konstrukcijas izmaiņas.
Labāka piekļuve instrumentiem un īsāki griezējinstrumenti
5 asu frēzēšana uzlabo piekļuvi, noliecot instrumentu vai sagatavi pret detaļu. Tiešāks griešanas leņķis bieži vien ļauj programmētājam izmantot īsāku instrumentu, nevis izbīdīt griezēju dziļi no turētāja.
Īsāki instrumenti nodrošina lielāku stingrību un mazāku novirzi. Tas uzlabo griešanas stabilitāti, izmēru konsekvenci, instrumenta kalpošanas laiku un virsmas apdari, īpaši apstrādājot cietus materiālus, dziļas sienas vai plānas detaļas.
Labāka piekļuve var arī nodrošināt lielāka diametra griezēju ar spēcīgāku ģeometriju. Tomēr instrumentu turētājs un vārpstas korpuss joprojām jāiekļauj klīrensa pārbaudēs, jo īss griezējs var pietuvināt turētāju sagatavei.
Uzlabota precizitāte un virsmas apdare
5 asu frēzēšana var uzlabot detaļu precizitāti, samazinot sagataves pārvietošanas reižu skaitu. Šis process saglabā kritiskās virsmas vienā atskaites struktūrā un ļauj izvairīties no koordinātu atkārtotas ģenerēšanas pēc katras iestatīšanas.
Virsmas apdare var uzlaboties arī tāpēc, ka griezēja leņķis tiek kontrolēts attiecībā pret detaļas virsmu. Frēzes ar lodveida galu noliekšana prom no tās centra uzlabo efektīvu griešanas ātrumu un var samazināt berzi, nelīdzenus izciļņus un redzamas instrumentu pēdas.
Mašīna automātiski nerada stingrākas pielaides. Precizitāte joprojām ir atkarīga no kalibrēšanas, termiskās stabilitātes, rotācijas centra kompensācijas, stiprinājuma stingrības, instrumenta izvirzījuma, griešanas parametriem, materiāla kustības un pārbaudes iespējām.
Ātrāka ražošana un samazināts izpildes laiks
5 asu frēzēšana var samazināt izpildes laiku, apvienojot darbības, kurām citādi būtu nepieciešamas vairākas ierīces vai mašīnas. Mazāka manuāla pārvietošana arī samazina gaidīšanas laiku starp atsevišķiem ražošanas posmiem.
Šis process var saīsināt ceļu no izejmateriāla līdz pārbaudāmam komponentam, īpaši prototipu un mazapjoma projektu gadījumā. Tas var arī samazināt nepabeigto ražojumu krājumus, jo detaļa ilgāku ražošanas secības daļu paliek uz vienas iekārtas.
Sarežģītai programmēšanai un simulācijai ir nepieciešams inženierijas laiks, tāpēc 5 asu apstrāde ne vienmēr ir ātrāka katrai detaļai. Tā sniedz vislielāko produktivitātes ieguvumu, ja ietaupījumi iestatīšanas laikā un piekļuve griešanai atsver papildu sagatavošanu.
5 asu CNC frēzēšanas ierobežojumi
5 asu CNC frēzēšanas galvenie ierobežojumi ir augstākas iekārtas izmaksas, prasīgāka programmēšana, paaugstināts sadursmju risks, sarežģīta apkope un lielāka atkarība no kvalificēta personāla. Šo faktoru dēļ tā var nebūt nepieciešama vienkāršu komponentu apstrādei.
Augstākas mašīnu un programmēšanas izmaksas
5 asu iekārtu iegāde, apkope, kalibrēšana un ekspluatācija parasti izmaksā vairāk nekā pamata frēzēšanas iekārtu. To stundas likmes atspoguļo modernu rotācijas sistēmu, vadības ierīču, programmatūras, zondēšanas un servisa prasības.
Programmēšanai nepieciešams arī vairāk inženierijas laika, jo ir jākontrolē instrumenta ass, rotācijas robežas, turētāja klīrenss, mašīnas kinemātika, droša atkāpšana un pēcprocesora izvade.
Augstāka likme joprojām var samazināt kopējās izmaksas, ja iekārta aizstāj vairākas tradicionālās iekārtas. Pircējiem vajadzētu salīdzināt pilnu ražošanas maršrutu, nevis spriest par cenu tikai pēc iekārtas laika.
Sarežģītāka CAM programmēšana
5 asu CAM programmēšana ir sarežģītāka, jo tā vienlaikus kontrolē instrumenta pozīciju un orientāciju. Programmētājam ir jāsaprot gan griešanas stratēģija, gan reālās mašīnas kustības ierobežojumi.
Potenciālās problēmas ir pārmērīgs slīpums, rotācijas ass maiņa, singularitātes, nestabila padeve, neefektīva atkāpšana, turētāja iejaukšanās un sliktas virsmas pārejas. Vizuāli gluda instrumentu trajektorija pēc pēcapstrādes joprojām var radīt sarežģītas mašīnas kustības.
Programmas kvalitāte ir atkarīga no pieredzējušiem programmētājiem, piemērotas CAM programmatūras, pārbaudīta pēcapstrādes procesora un mašīnas simulācijas. Šie resursi ir īpaši svarīgi vienlaicīgai dārgu vai grūti nomaināmu detaļu apstrādei.
Sadursmju un instrumentu trajektoriju riski
Sadursmju risks palielinās, jo griezējs, turētājs, vārpsta, galds, stiprinājums, neapstrādāts materiāls un gatavā detaļa var pārvietoties viens otra virzienā no mainīgiem virzieniem.
Tikai instrumenta uzgaļa pārbaude nav pietiekama. Daudzas 5 asu avārijas ir saistītas ar instrumenta turētāju, vārpstas korpusu, galdu, stiprinājuma skavām vai neapstrādātu sagataves daļu, nevis griezējšķautni.
Pilnas mašīnas simulācija, precīzi instrumentu komplekti, zondēšana, drošas plaknes vadība un konservatīvas pirmās palaišanas procedūras samazina risku. Simulācija ir vērtīga, taču tā nevar labot nepareizas nobīdes, nepareizi uzstādītus stiprinājumus vai neprecīzus instrumentu datus ražošanas cehā.
Prasmīgi operatori un procesu kontrole
5 asu apstrādei nepieciešami pieredzējuši programmētāji, iestatīšanas tehniķi, operatori un inspektori. Katrai lomai ir jāsaprot, kā rotācijas kustība ietekmē darba nobīdes, instrumenta atstarpi, griešanas slodzi un galīgo mērījumu.
Operatoram ir jāpārbauda stiprinājumi, instrumenti, rotācijas diapazons, nobīdes, zondēšanas rezultāti, mašīnas stāvoklis un sākotnējā griešanas darbība. Neliela datu ievades kļūda var kļūt nopietna, ja galds sasveras vārpstas virzienā.
Standartizētas iestatīšanas lapas, instrumentu saraksti, armatūras fotogrāfijas, versiju kontrole, simulācijas ieraksti un pirmās kārtas procedūras palīdz padarīt procesu atkārtojamu dažādiem operatoriem un ražošanas partijām.
Kad 5 asu frēzēšana nav rentabla?
5 asu frēzēšana nav rentabla, ja detaļai ir vienkārša pieejama ģeometrija un tā negūst labumu no instrumenta orientācijas maiņas vai iestatījumu samazināšanas. Plakans kronšteins ar atvērtām kabatām var būt ātrāks standarta 3 asu frēzēšanā.
Tas var būt arī nevajadzīgs, ja ražošanas instrumenti jau atbalsta efektīvu vairāku iestatījumu apstrādi vai ja detaļai ir nepieciešams tikai viens vienkāršs leņķisks elements, ko var izgatavot ar pamata stiprinājumu.
Pareizajam lēmumam jāsalīdzina mašīnas laiks, programmēšana, stiprinājumi, pārbaude, apstrāde, risks un daudzums. 5 asu iespējai jārada izmērāma ražošanas vērtība, nevis jāpievieno novēršama sarežģītība.
Kādi materiāli ir piemēroti 5 asu CNC frēzēšanai?
Lielākā daļa apstrādājamo metālu, inženiertehnisko plastmasu, kompozītmateriālu, grafīta un atsevišķu tehnisko keramiku ir piemēroti 5 asu CNC frēzēšanai. Procesu nosaka mašīnas kustība, savukārt faktiskā materiāla saderība ir atkarīga no vārpstas veiktspējas, instrumentiem, stingrības, dzesēšanas šķidruma, putekļu kontroles un griešanas stratēģijas.
| Materiālu grupa | Tipiskas pakāpes | Apstrādes raksturojums | Bieži sastopamas 5 asu detaļas |
| Alumīnijs | 6061, 7075, 2024, 6082 | Liels griešanas ātrums, laba apstrādājamība, iespējama plānsienu deformācija | Korpusi, kronšteini, kosmosa konstrukcijas, siltuma izlietnes |
| Nerūsējošais tērauds | 303, 304, 316, 17-4PH | Sacietēšana deformācijas ceļā, siltuma koncentrācija, lielāki griešanas spēki | Medicīnas instrumenti, vārstu detaļas, rūpnieciskie korpusi |
| Instrumentu un leģētais tērauds | D2, H13, 4140, 4340 | Lieli spēki, instrumentu nodilums, termiskās apstrādes apsvērumi | Veidnes, štancformas, armatūra, konstrukcijas daļas |
| titāns | 2. klase, 5. klase | Zema siltumvadītspēja, augsts instrumentu nodilums, atspere | Aviācijas un kosmosa konstrukcijas, implanti, veiktspējas komponenti |
| Niķeļa sakausējumi | Inkonels, Hastello | Karstumizturība, spēcīgs instrumentu nodilums, prasīga skaidu kontrole | Turbīnas, enerģijas un augstas temperatūras detaļas |
| Varš un misiņš | C101, C110, C360 | Atgriezumu veidošanās, saķere, mīksto materiālu deformācija | RF korpusi, elektrodi, termiskās un elektriskās daļas |
| Plastmasas inženierija | PEEK, POM, neilons, PC, PTFE | Karstumjutīgums, iespīlēšanas deformācija, mitruma kustība | Medicīnas, automatizācijas, elektronikas un izolācijas komponenti |
| Kompozīti | CFRP, GFRP, FR4, G10 | Abrazīvās šķiedras, delaminācija, putekļu veidošanās | Aviācijas un kosmosa paneļi, elektroniskās ierīces, konstrukcijas daļas |
| Speciālie materiāli | Grafīts, apstrādājama keramika | Abrazīvi putekļi, trauslums, malu šķembu risks | Elektrodi, pusvadītāji un tehniskās sastāvdaļas |
Alumīnija un alumīnija sakausējumi
Alumīnija sakausējumi ir ļoti piemēroti 5 asu frēzēšanai, jo tie parasti apvieno labu apstrādājamību ar zemu blīvumu un noderīgu mehānisko izturību. Tos plaši izmanto korpusu, konstrukcijas kronšteinu, siltuma pārvaldības detaļu, prototipu un kosmosa komponentu ražošanā.
Materiāls atbalsta lielu griešanas ātrumu, taču lielas iedobes un plānas sienas joprojām var deformēties, atbrīvojoties iekšējam spriegumam. Sabalansēta rupja apstrāde, kontrolēta rezerves daļa, stabila stiprināšana un apdare pēc detaļas atslābināšanas var uzlabot izmēru nemainīgumu.
Klases izvēle ietekmē izturību, izturību pret koroziju, apdari un izmaksas. Piemēram, augstākas stiprības sakausējums var uzlabot veiktspēju, bet palielināt materiāla izmaksas vai samazināt anodēšanas konsistenci, tāpēc pielietojumam jānosaka klase, nevis tikai apstrādes ērtums.
Nerūsējošais tērauds un instrumentu tērauds
Nerūsējošais tērauds un instrumentu tērauds ir piemēroti 5 asu frēzēšanai, ja mašīna, instrumenti un sagataves stiprinājums nodrošina pietiekamu stingrību. Šos materiālus izmanto medicīnas instrumentu, veidņu, matricu, vārstu, rūpniecisko komponentu un nodilumizturīgu detaļu izgatavošanai.
Nerūsējošie tēraudi var sacietēt deformācijas rezultātā, ja griezējs berzējas, nevis griež, savukārt instrumentu tēraudi var radīt lielus spēkus un instrumentu nodilumu. Stabila saķere, asas iekārtas, kontrolēts karstums un piemērota dzesēšanas šķidruma padeve ir svarīgi, lai saglabātu izmēru un virsmas kvalitāti.
Pirms programmēšanas jāapstiprina termiskās apstrādes apstākļi. Apstrāde rūdītā stāvoklī var samazināt pēcapstrādes deformāciju, bet palielina instrumenta izmaksas un cikla laiku, savukārt apstrāde pirms termiskās apstrādes var prasīt rezervi vēlākai apdarei.
Titāna un niķeļa sakausējumi
Titāna un niķeļa sakausējumus var frēzēt 5 asīs, taču tiem ir nepieciešamas kontrolētas griešanas slodzes, siltuma pārvaldība, stingri instrumenti un rūpīga instrumentu kalpošanas laika plānošana. Tos parasti izvēlas kosmosa, medicīnas, enerģētikas un augstas temperatūras pielietojumiem.
Titānam ir zema siltumvadītspēja, tāpēc liela daļa griešanas siltuma paliek instrumenta malas tuvumā. Niķeļa sakausējumi arī ir izturīgi pret deformāciju paaugstinātā temperatūrā, palielinot griešanas spēku un paātrinot nodilumu garu apdares ceļu laikā.
5 asu orientācija var uzlabot piekļuvi un atbalstīt īsākus griezējus, taču agresīva kustība neatrisina ar materiālu saistītās problēmas. Vērtīgu detaļu apstrādei ir būtiska stabila saķere, konservatīvs radiālais dziļums, piemēroti pārklājumi, dzesēšanas šķidruma padeve un plānota instrumentu nomaiņa.
Varš un misiņš
Varš un misiņš ir piemēroti 5 asu frēzēšanai, ja tiek izmantoti asi instrumenti, stabila fiksācija un efektīva skaidu izvadīšana. Bieži sastopamie pielietojumi ir elektrodi, RF korpusi, elektriskie kontakti, termiskie komponenti un precīzijas savienotāji.
Tīrs varš var būt mīksts un lipīgs, kas var izraisīt asumus, malu uzkrāšanos vai izsmērēšanos. Brīvi apstrādāts misiņš parasti rada īsākas skaidas un paredzamākas virsmas, lai gan sakausējuma sastāvs jāpārbauda, ja ir piemērojamas normatīvās vai elektriskās prasības.
Tā kā daudzām vara detaļām ir plānas sienas vai nelieli termiski elementi, pārmērīga nospiešana var deformēt sagatavi. Stiprinājumam ir jānodrošina pietiekams atbalsts, neatstājot pēdas vai nesaspiežot funkcionālās virsmas.
Plastmasas inženierija
Inženiertehniskās plastmasas ir piemērotas 5 asu frēzēšanai, ja tiek kontrolēts karstums, iespīlēšanas spēks, instrumenta asums un materiāla stabilitāte. PEEK, POM, neilons, polikarbonāts, PTFE un citi polimēri tiek izmantoti medicīnā, elektronikā, automatizācijā un rūpniecībā.
Plastmasai parasti nepieciešami asi griezēji un neliels griešanas spēks, jo karstums var mīkstināt virsmu, radīt raupjumus vai mainīt izmērus. Daži materiāli absorbē mitrumu, bet citi kustas pēc tam, kad intensīvas materiāla noņemšanas laikā tiek atbrīvots iekšējais spriegums.
Svarīgi ir arī pārbaudes apstākļi. Plastmasas detaļa, kas izmērīta tūlīt pēc siltās apstrādes, var neatspoguļot tās stabilos izmērus, tāpēc stingras pielaides raksturlielumiem jāņem vērā dzesēšanas laiks un kontrolēta mērīšanas temperatūra.
Kompozītmateriāli un apstrādājama keramika
Kompozītmateriālus un apstrādājamo keramiku var apstrādāt ar 5 asu iekārtām, taču tiem nepieciešami specializēti instrumenti un vides kontrole. Galvenās problēmas ir nodilums, trauslums, delaminācija, šķiedru izraušana un putekļi.
Oglekļa šķiedras un stikla šķiedras kompozītmateriāli var ātri nodilt parastās karbīda malas. Instrumenta ģeometrija, griešanas virziens, pamatnes atbalsts un putekļu nosūkšana ir jāizvēlas tā, lai aizsargātu laminātu un uzturētu tīras malas.
Apstrādājamai keramikai un grafītam var būt nepieciešami ar dimanta pārklājumu pārklāti instrumenti, griešana ar zemu vibrācijas līmeni un īpaša nosūkšana. Šim procesam vajadzētu arī novērst abrazīvu putekļu iekļūšanu mašīnu detaļās vai tuvumā esošajās metālapstrādes operācijās.
Kādas detaļas var izgatavot ar 5 asu CNC frēzēšanu?
Ar 5 asu CNC frēzēšanu var izgatavot sarežģītas daudzpusīgas, izliektas, leņķiskas un dziļas dobuma detaļas, kuras ir grūti izgatavot ar parastajām iekārtām. Piemērotas detaļas ir no mazām medicīnas ierīcēm līdz lieliem konstrukcijas komponentiem atkarībā no iekārtas izmēra un konfigurācijas.
Daudzvirzienu korpusi un kronšteini
Ar 5 asu frēzēšanu var izgatavot korpusus un kronšteinus ar kabatām, caurumiem, urbumiem, montāžas virsmām un saskarnēm vairākās pusēs. Šīs detaļas ir izplatītas kosmosa, elektronikas, robotikas, automatizācijas un rūpniecības iekārtu ražošanā.
Vairāku virsmu apstrāde vienā iestatījumā palīdz saglabāt attiecības starp gultņu ligzdām, savienotāju atrašanās vietām, blīvēšanas virsmām, vītņotajiem caurumiem un atsauces punktiem. Tas samazina risku, kas rodas, atkārtoti pārbūvējot koordinātas.
Galvenās konstrukcijas problēmas ir piekļuve armatūrai, atbalsts no sienas, instrumentu turētāja klīrenss un deformācija pēc liela daudzuma materiāla noņemšanas. Stabila upurējama pamatne vai bezdelīgastes savienojums var vienkāršot detaļas nostiprināšanu un galīgo atdalīšanu.
Lāpstiņriteņi un turbīnu lāpstiņas
5 asu frēzēšana ir labi piemērota lāpstiņriteņiem un turbīnu lāpstiņām, jo to izliektās virsmas un ierobežotās ejas prasa mainīt instrumenta orientāciju. Griezējam ir jāaizsniedzas starp lāpstiņām, vienlaikus izvairoties no blakus esošās ģeometrijas.
Rupjapstrāde parasti atstāj kontrolētu materiālu ap asmeni un rumbu, kam seko pusapstrādes un apdares trajektorijas, kas pakāpeniski mazina griešanas spriegumu. Instrumenta ass vadība tiek izmantota, lai uzturētu klīrensu un stabilu kontaktu gar aerodinamisko profilu.
Pārbaudei var būt nepieciešama skenēšana, profilu salīdzināšana vai CMM mērīšana, jo parastie rokas instrumenti nevar pilnībā pārbaudīt savērptas virsmas. Ir jāuzrauga arī instrumentu nodilums, jo nelielas profila izmaiņas var ietekmēt detaļas veiktspēju.
Sarežģītas izliektas un kontūrētas detaļas
5 asu frēzēšana var radīt sarežģītas kontūras, piemēram, veidnes, ortopēdiskos komponentus, aerodinamiskas virsmas, optiskos stiprinājumus un skulpturālu izstrādājumu ģeometriju. Vienlaicīga kustība ļauj griezējam sekot gan ieliektām, gan izliektām virsmām.
Virsmas kvalitāte ir atkarīga no griezēja formas, slīpuma pāreju, instrumenta orientācijas, mašīnas dinamikas un programmētās trajektorijas nepārtrauktības. Pēkšņas virziena maiņas var atstāt pēdas pat tad, ja nominālā ģeometrija ir pareiza.
Nepieciešamā virsmas apdare jānosaka tikai tur, kur to prasa funkcija. Ļoti smalka izliekuma kontrole uz lielām kosmētiskām vai brīvas formas virsmām var ievērojami palielināt cikla laiku, neuzlabojot detaļas mehāniskās īpašības.
Dziļdobumu un leņķisko detaļu
5 asu frēzēšana var apstrādāt dziļas dobumus, leņķiskas atveres, saliktus urbumus, sānu caurumus un padziļinātas virsmas, orientējot sagatavi griezēja virzienā. Tas samazina atkarību no tālas sniedzamības instrumentiem un īpašām ierīcēm.
Tieša piekļuve instrumentam uzlabo stingrību un skaidu izvadīšanu, taču griezējam un turētājam joprojām ir nepieciešama pietiekama vieta. Šauru atveru, asu iekšējo stūru un dziļu slēgtu zonu apstrāde var būt sarežģīta pat ar modernu aprīkojumu.
Projektētājiem jāizmanto praktiski dobuma platumi, iekšējie rādiusi un pieejas leņķi. Tehniski sasniedzams elements joprojām var būt dārgs, ja tam nepieciešams mazs instruments, lēna griešana, atkārtota atkāpšana vai specializēta pārbaude.
Medicīniskie implanti un precīzijas instrumenti
Ar 5 asu frēzēšanu var izgatavot medicīniskos implantus, zobārstniecības komponentus, protēžu detaļas, ķirurģiskos instrumentus un precīzijas ierīču aparatūru. Šīs sastāvdaļas bieži vien apvieno organiskas kontūras ar kontrolētām saskarnēm un mazām funkcionālām iezīmēm.
Process var sekot pacientam specifiskai vai anatomiskai ģeometrijai, vienlaikus saglabājot caurumus, savienojošās virsmas un fiksācijas elementus. Materiāli var ietvert titānu, nerūsējošo tēraudu, kobalta bāzes sakausējumus vai augstas veiktspējas plastmasas.
Ražošanas prasības sniedzas tālāk par ģeometriju. Atkarībā no ierīces un normatīvās vides var būt nepieciešama materiāla izsekojamība, kontrolēta apdare, atgrūšanas noņemšana, tīrīšana, pārbaudes dokumentācija un procesa validācija.
Pielāgoti sarežģīti prototipi
5 asu frēzēšana var radīt pielāgotus prototipus tieši no cieta materiāla bez īpašām veidnēm vai liešanas matricām. Tā ir noderīga tādu dizainu testēšanai, kas satur izliektas virsmas, leņķiskas saskarnes un vairākas apstrādātas virsmas.
Prototipu var izgatavot no materiāla, kas ir tuvs paredzētajai ražošanas klasei, ļaujot veikt jēgpilnākus funkcionālos, termiskos un mehāniskos testus nekā vizuāls modelis.
Sākotnējo dizainu gadījumā jāizvairās no nevajadzīgi stingrām pielaidēm un kosmētiskas apdares. Prototipu apstrādei jākoncentrējas uz funkcijas, montāžas un ģeometrijas validāciju, pirms dārgas detaļas tiek fiksētas ražošanā.
5 asu CNC frēzēšanas bieži sastopamie pielietojumi
5 asu CNC frēzēšana tiek izmantota nozarēs, kurās komponentiem nepieciešama sarežģīta ģeometrija, sarežģīti materiāli, precīzas elementu attiecības vai mazāk iestatījumu. Izplatītākās nozares ir autobūve, rūpnieciskās iekārtas, medicīna, aviācija un kosmoss, automatizācija, elektronika, robotika, aizsardzība un enerģētika.
Automobiļu
Automobiļu pielietojumi ietver cilindru galvas, ieplūdes atveres, transmisijas korpusus, piekares komponentus, akumulatoru konstrukcijas, veidnes un motosporta prototipus. Šīm detaļām bieži ir daudzslāņu montāžas elementi un sarežģītas plūsmas virsmas.
5 asu apstrāde samazina stiprinājumu izmaiņas, vienlaikus nodrošinot piekļuvi leņķiskām atverēm un kontūrētām zonām. Galvenie riski ir plānsienu deformācija, liela materiāla noņemšana un gultņu, blīvējuma un montāžas elementu izlīdzināšanas saglabāšana.
Rūpniecības iekārtas
Rūpniecisko iekārtu pielietojumos ietilpst vārstu korpusi, sūkņu korpusi, kompresoru komponenti, kolektori, lāpstiņriteņi, instrumenti un pielāgotas mašīnu detaļas. Daudzos no tiem vienā komponentā tiek apvienotas atveres, blīvējuma virsmas, urbumi un montāžas elementi.
Piecu asu piekļuve palīdz konsolidēt šīs darbības, taču smagām detaļām var būt nepieciešamas mašīnas ar pietiekamu rotējošā galda slodzi un griezes momentu. Armatūras konstrukcijai ir jāatbalsta detaļa, nebloķējot plūsmas kanālus vai pārbaudes virsmas.
Medicīna
Medicīniskie pielietojumi ietver ortopēdiskos implantus, zobārstniecības komponentus, ķirurģiskos instrumentus, protēžu aparatūru un diagnostikas ierīču detaļas. Ģeometrija var apvienot organiskas kontūras ar ļoti maziem caurumiem, spraugām vai savienojošām iezīmēm.
5 asu apstrāde nodrošina piekļuvi un virsmas nepārtrauktību, savukārt ražošanas plānā ir jākontrolē arī atgrūšanas, piesārņojums, izsekojamība un pārbaude. Piegādātāja dokumentācija un apdares iespējas var būt tikpat svarīgas kā pati iekārta.
Aerospace
Aviācijas un kosmosa pielietojumos ietilpst turbīnu lāpstiņas, lāpstiņriteņi, konstrukcijas kronšteini, starpsienas, korpusi, dzinēja detaļas un aerodinamiskās virsmas. Šajās sastāvdaļās bieži tiek izmantots alumīnijs, titāns, nerūsējošais tērauds vai niķeļa sakausējumi.
5 asu apstrāde atbalsta plānas sienas, dziļas kabatas, izliektus profilus un svara samazināšanas ģeometriju. Procesa plānošanā ir jāpārvalda deformācija, instrumentu nodilums, profila precizitāte, materiālu sertifikācija un detalizēta izmēru atskaite.
Automatizācija
Automatizācijas lietojumprogrammās ietilpst satvērēju korpusi, sviru gala instrumenti, sensoru stiprinājumi, stiprinājumi, pozicionēšanas ierīces un pielāgota ražošanas aparatūra. Šīs detaļas bieži vien integrē vairākas funkcijas kompaktā struktūrā.
5 asu frēzēšana var samazināt saliekamo komponentu skaitu, apvienojot saskarnes, gaisa kanālus, montāžas leņķus un svara samazināšanas kabatas. Gatavajai detaļai joprojām ir jānodrošina stabili atskaites punkti un atkārtojamas saskarnes montāžai.
Elektronika
Elektronikas pielietojumi ietver RF korpusus, siltuma izlietnes, optiskos stiprinājumus, savienotāju korpusus, testa armatūras, precīzijas šasijas un siltuma pārvaldības komponentus. Kompaktos dizainos var būt leņķiski elementi un kabatas vairākās virsmās.
5 asu piekļuve ir noderīga, lai saglabātu saikni starp savienotāja atverēm, blīvējuma virsmām, termiskajām saskarnēm un montāžas caurumiem. Atgriezumu kontrole, kosmētiskās virsmas, vadītspēja un pārklājuma pielaide bieži ietekmē procesa plānu.
Robotika
Robotikas pielietojumi ietver locītavu korpusus, izpildmehānismu detaļas, konstrukcijas saites, vieglas sviras, satvērējus un sensoru balstus. Šīs sastāvdaļas bieži vien apvieno svara samazināšanu ar precīzām gultņu un motoru saskarnēm.
5 asu apstrāde var radīt izliektas vieglas konstrukcijas, vienlaikus saglabājot kritiski svarīgos urbumus un montāžas virsmas. Galvenās problēmas ir plāno profilu deformācija un stingrības saglabāšana pēc liela materiāla daudzuma noņemšanas.
Aviācijas un aizsardzības
Aviācijas un aizsardzības pielietojumi ietver dzinējsistēmu, sensoru, optiskos, sakaru, vadības un konstrukcijas komponentus. Projekti var ietvert sarežģītus materiālus, kontrolējamus profilus un sarežģītu daudzpusīgu ģeometriju.
Papildus apstrādei piegādātājam var būt nepieciešams pārvaldīt izsekojamību, kontrolētu dokumentāciju, īpašas pārbaudes, eksporta prasības un drošu projekta informācijas apstrādi.
Nafta un gāze
Naftas un gāzes pielietojumos ietilpst urbumu instrumenti, vārstu korpusi, plūsmas kontroles komponenti, kolektori, sūkņu detaļas un blīvēšanas aparatūra. Šajās detaļās var būt salikti urbumi, leņķiski ejas un korozijizturīgi sakausējumi.
5 asu piekļuve var samazināt iestatījumu skaitu un uzlabot attiecības starp plūsmas ceļiem un blīvēšanas virsmām. Projektēšanas pārskatīšanas laikā jāņem vērā cieti materiāli, dziļi caurumi, ar spiedienu saistīta ģeometrija un sarežģīti pārbaudes apstākļi.
5 asu CNC frēzēšanas iekārtu projektēšanas vadlīnijas
Labs 5 asu dizains nodrošina skaidrus atskaites punktus, praktiskas pielaides, pietiekamu piekļuvi instrumentiem, stabilas sienas, izmantojamus stūru rādiusus un atbilstošu stiprinājuma atstarpi. 5 asu iespējām vajadzētu atrisināt funkcionālas problēmas, nevis attaisnot nevajadzīgu ģeometriju.

Funkcionālo pielaides un atskaites punktu definēšana
Funkcionālajām pielaidēm un atskaites punktiem jāapraksta, kā komponents pieguļ, izlīdzinās, noblīvē vai pārvietojas montāžā. Tiem jākoncentrējas uz procesa kontroli uz funkcijām, kas tieši ietekmē veiktspēju.
Daudzpusīgām iezīmēm jāatsaucas uz stabilu atskaites punktu sistēmu, ko var izveidot armatūrā un reproducēt pārbaudes laikā. Nepareiza atskaites punktu izvēle var apgrūtināt saprātīgas pielaides noteikšanu vai apgrūtināt tās konsekventu mērīšanu.
Izvairieties no stingru pielaižu piemērošanas katram izmēram. Nevajadzīga kontrole palielina apdares caurlaides, pārbaudes laiku, instrumentu maiņas biežumu, vides prasības un brāķu risku, neuzlabojot funkcionalitāti.
Uzlabojiet piekļuvi instrumentiem un griešanas leņķus
Instrumenta piekļuvei jāļauj gan griezējšķautnei, gan instrumentu turētājam bez traucējumiem sasniegt virsmu. Kustība pa 5 asīm uzlabo pieejas virzienu, bet nevar izvadīt cietvielu turētāju cauri apkārtējai ģeometrijai.
Atvērtas piekļuves ceļi, saprātīgas atstarpes un praktiski slīpuma leņķi ļauj izmantot īsākus instrumentus un izturīgākus turētājus. Šīs izvēles uzlabo stingrību un padara procesu mazāk jutīgu pret vibrācijām un novirzēm.
Projektētājiem jāņem vērā visa instrumenta konstrukcija, nevis tikai griezēja diametrs. Šaura detaļa var nodrošināt griezējinstrumenta ievietošanu, vienlaikus neļaujot turētājam vai vārpstai sasniegt nepieciešamo dziļumu.
Izvairieties no pārāk dziļām dobumiem
Pārāk dziļi dobumi palielina instrumenta pārkares, vibrāciju, skaidu uzkrāšanos un apstrādes laiku. 5 asu noliekšana var uzlabot piekļuvi, taču tā nenovērš visus ar dziļumu saistītos ierobežojumus.
Ja iespējams, samaziniet dobuma dziļumu, palieliniet atveres platumu, izmantojiet pakāpienveida apgabalus vai sadaliet detaļu apstrādājamās daļās. Lielākas piekļuves atveres var arī uzlabot tīrīšanu, pārklāšanu un pārbaudi pēc apstrādes.
Dziļai dobumam jābūt funkcionāli pamatotam. Ja dziļums tikai noņem svaru vai rada neredzamu kosmētisku elementu, vienkāršāka kabata var nodrošināt līdzīgu veiktspēju par zemākām izmaksām.
Izmantojiet praktiskus iekšējos stūru rādiusus
Praktiski iekšējie stūru rādiusi ļauj standarta gala frēzēm saglabāt vienmērīgu kustību un stabilu griešanas saķeri. Iekšējais stūris nevar būt pilnīgi ass, ja to veido rotējošs cilindrisks griezējs.
Rādiuss, kas ir lielāks par instrumenta rādiusu, neļauj griezējam pilnībā iestrādāties stūrī. Tas samazina griešanas spēka lēcienus, vibrāciju, karstumu un redzamas pēdas.
Ļoti maziem rādiusiem nepieciešami maza diametra instrumenti, kas ir mazāk stingri un lēnām noņem materiālu. Palielinot nekritisku rādiusu, var samazināt cikla laiku un instrumenta risku, nemainot detaļas funkciju.
Plāno sienu un neatbalstīto funkciju kontrole
Plānām sienām jābūt biezām un pietiekami atbalstītām, lai izturētu griešanas spēku, iespīlēšanas spiedienu un materiāla spriegumu. Augstas vai nelīdzenas sienas apstrādes laikā var saliekties un atkal kustēties pēc stiprinājuma atlaišanas.
Līdzsvarota rupja apstrāde, mainīgi griezumi, vieglas apdares līnijas, pagaidu atbalsta ribas un rūpīgi novietotas skavas var samazināt deformāciju. Tomēr procesa vadība nevar pilnībā kompensēt ārkārtīgi vāju konstrukciju.
Sienas biezums jāizvēlas atkarībā no materiāla, augstuma, garuma, pielaides un virsmas apdares. Plāna alumīnija siena var darboties ļoti atšķirīgi no līdzīga izmēra nerūsējošā tērauda vai plastmasas detaļas.
Plānojiet darba stiprinājumu un armatūras attālumu
Pirms galīgās ģeometrijas sasaldēšanas jāapsver sagataves nostiprināšanas iespēja. Ražotājam ir nepieciešamas stingras virsmas vai pagaidu elementi, kurus var nostiprināt, nebojājot funkcionālās zonas.
Upurējamas cilnes, savienojošās pamatnes, noņemami materiāli, pielāgoti mīksti žokļi vai nulles punkta stiprinājumi var uzlabot piekļuvi un atkārtojamību. Šīm funkcijām vajadzētu nodrošināt atbalstu, vienlaikus atstājot svarīgās virsmas atsegtas.
Pilnīgas detaļas un stiprinājuma pagrieztajam tilpumam jāpaliek mašīnas apvalkā. Jābūt arī pieejamai brīvai vietai zondēšanai, instrumentu maiņai, skaidu evakuācijai un drošām atkāpšanas kustībām.
Vienkāršojiet nefunkcionālo sarežģītību
Nefunkcionāla sarežģītība ir jānovērš, ja tā neuzlabo veiktspēju, montāžu, svaru vai izskatu. Katrs savienojuma leņķis, mazs rādiuss, dekoratīva kabata vai brīvas formas virsma palielina programmēšanas un apstrādes piepūli.
Vienkāršošana var nodrošināt lielākus instrumentus, vienmērīgākas instrumentu trajektorijas, mazāk orientāciju, vienkāršāku pārbaudi un zemāku brāķu risku. Tā var arī padarīt turpmākas konstrukcijas pārskatīšanas lētākas.
DFM pārskatīšanai jānosaka, kurām funkcijām patiešām ir nepieciešamas 5 asu iespējas un kuras var aizstāt ar vienkāršāku ģeometriju. Tas palīdz saglabāt inženiertehnisko nolūku, nemaksājot par nevajadzīgu mašīnas kustību.
Kā optimizēt 5 asu frēzēšanas procesu?
5 asu frēzēšanas process ir optimizēts, izmantojot stingrus instrumentus, stabilu saķeri, kontrolētu instrumentu orientāciju, pārbaudītu simulāciju un plānotu siltuma, nodiluma un deformācijas pārvaldību. Optimizācijai vajadzētu uzlabot atkārtojamību, ne tikai saīsināt programmēto ciklu.
Izvēlieties piemērotus griezējinstrumentus
Piemēroti griezējinstrumenti atbilst materiālam, elementu izmēram, nepieciešamajam sniedzamības rādiusam, virsmas stāvoklim un griešanas stratēģijai. Īsi instrumenti jāizmanto vienmēr, kad to atļauj ģeometrija, jo tie nodrošina labāku stingrību.
Instrumenta materiāls, pārklājums, rievu skaits, spirāles leņķis, asmeņu sagatavošana un turētāja tips ietekmē skaidu veidošanos, karstumu, griešanas spēku un instrumenta kalpošanas laiku. Alumīnijam optimizēts instruments var slikti darboties ar titānu vai abrazīviem kompozītmateriāliem.
Tāla sniedzamības un maza diametra instrumenti jāizmanto tikai tām funkcijām, kurām tie patiešām ir nepieciešami. Ja šādi instrumenti ir neizbēgami, rūpīgi jākontrolē griešanas slodzes, izvirzījums, turētāja balanss un nomaiņas intervāli.
Optimizēt instrumentu trajektorijas un instrumentu orientāciju
Optimizētas instrumentu trajektorijas nodrošina stabilu griezēja saķeri un novērš nevajadzīgu rotācijas kustību. Instrumenta leņķim jānodrošina piekļuve un atstarpe, neizraisot pēkšņas ass izmaiņas.
Vienmērīga savienošana, kontrolēti vadības un slīpuma leņķi, nemainīgs griešanas virziens un pakāpeniskas pārejas uzlabo iekārtas darbību. Tās var arī samazināt pēdu pēdas blakus esošo apdares ceļu krustošanās vietās.
Programmētājam jāpārskata faktiskā ass kustība, ne tikai saskares punkts uz modeļa. Nelielas izmaiņas instrumenta galā var prasīt lielu vai ātru rotācijas kustību, ja griezējs atrodas tālu no mašīnas šarnīra centra.
Izmantojiet sadursmju noteikšanu un mašīnu simulāciju
Sadursmju noteikšanā jāiekļauj griezējs, turētājs, vārpsta, galds, stiprinājums, sagatave, gatavā detaļa un mašīnas korpuss. Griešanas malas pārbaude vien nerada reālu risku ražotnē.
Mašīnas simulācijā jāizmanto pareiza rotācijas konfigurācija, pārvietošanās ierobežojumi, šarnīra dati un instrumentu komplekti. Vispārīgajā simulācijā var tikt apstiprināts ceļš, kuru faktiskā mašīna nevar droši sasniegt.
Pārbaudīta simulācija samazina pārbaudes laiku, taču pirmajā ražošanas ciklā joprojām jāizmanto piesardzīga padeves kontrole, nobīdes pārbaudes, zondēšana un novērošana. Digitālā pārbaude nevar noteikt nepareizā orientācijā uzstādītu armatūru.
Vadības padeves ātrums, vārpstas ātrums un instrumenta ieslēgšanās
Padeves ātrumam, vārpstas ātrumam un griezēja saķerei jāatbilst materiālam, instrumenta ģeometrijai, mašīnas stingrībai un paredzētajai darbībai. Stabils skaidas biezums ir svarīgāks par lielākā pieejamā ātruma izmantošanu.
Rupja apstrāde ar pastāvīgu sasaisti palīdz izvairīties no pēkšņa spēka palielināšanās stūros un šaurās vietās. Apdares parametriem jākontrolē griezējšķautnes augstums, griešanas virziens, siltums un malu kvalitāte, nevis vienkārši jāsamazina padeve.
Rotācijas kustība var ietekmēt instrumenta uzgaļa padevi pat tad, ja atsevišķas asis šķietami pārvietojas lēni. Uzlaboti kontrolieri un CAM sistēmas var to kompensēt, taču programmētājam joprojām ir jāpārskata iegūtā kustība un virsma.
Pārvaldiet instrumentu nodilumu, karstumu un detaļu deformāciju
Instrumentu nodilums, karstums un deformācija jārisina, pirms tie ietekmē izmērus vai virsmas apdari. 5 asu programmās bieži ir gari apdares cikli, kuros pakāpeniska instrumenta nolietošanās var mainīt galīgo profilu.
Mašīnas iesildīšana, stabila dzesēšanas šķidruma temperatūra, plānota instrumentu nomaiņa, instrumentu kalpošanas laika uzraudzība un zondēšana procesa laikā var uzlabot konsekvenci. Augstas vērtības detaļām nevajadzētu paļauties uz griezēja kalpošanas laiku līdz redzamam bojājumam.
Detaļas deformācija jārisina, izmantojot līdzsvarotu materiāla noņemšanu, rupjo apstrādi no vairākām pusēm, kontrolētu iespīlēšanu, sprieguma mazināšanu materiālā un apdari pēc detaļas stabilizēšanās.
5 asu frēzētu detaļu virsmas apstrāde
Piecu asu frēzētu detaļu izplatītākās virsmas apstrādes metodes ir anodēšana, galvanizācija, pulverkrāsošana, termiskā apstrāde, pulēšana un lodīšu strūklošana. Pareizā apstrāde ir atkarīga no materiāla, izturības pret koroziju, cietības, vadītspējas, izskata un izmēru prasībām.

| Virsmas apstrāde | Tipiski materiāli | Galvenais mērķis | Ražošanas apsvērumi |
| Anodēšana | Alumīnijs | Korozijas izturība, cietība, izskats | Pārklājums ietekmē izmērus, un krāsa var atšķirties atkarībā no sakausējuma |
| Galvanizācija | Tērauds, varš, misiņš, izvēlēti sakausējumi | Korozija, vadītspēja, nodilums, izskats | Vītnes un cieši pieguļošas vietas var būt jāaizsedz |
| pulvera pārklājums | Alumīnijs un tērauds | Izturīga aizsargājoša un kosmētiska apdare | Biezs pārklājums var aizpildīt nelielas detaļas |
| Termiskā apstrāde | Tērauds, alumīnijs, titāna sakausējumi | Izturība, cietība, sprieguma kontrole | Deformācijai var būt nepieciešama apdares apstrāde |
| Pulēšana: | Metāli un izvēlētas plastmasas | Gludums un kosmētiskais izskats | Var noapaļot malas vai mainīt sīkas detaļas |
| Pērlīšu spridzināšana | Alumīnijs, nerūsējošais tērauds, citi metāli | Vienmērīga matēta tekstūra | Apstrāde un maskēšana ietekmē kosmētisko konsistenci |
Anodēšana
Anodēšana ir elektroķīmiska apstrāde, ko galvenokārt izmanto, lai uzlabotu alumīnija detaļu izturību pret koroziju, virsmas cietību un izskatu. Tā var piešķirt arī dekoratīvu krāsu.
Pārklājums maina apstrādāto virsmu galīgos izmērus, kas ir svarīgi urbumu, vītņu, blīvējuma virsmu un ciešas savienošanas apstākļiem. Zīmējumā jāprecizē, vai izmēri ir spēkā pirms vai pēc anodēšanas.
Sakausējuma un virsmas stāvoklis ietekmē krāsu un konsistenci. Detaļām, kurām paredzēts panākt kosmētisku sakritību, jāizmanto kontrolētas materiālu partijas un vienādas apstrādes un abrazīvās apstrādes procedūras.
Galvanizācija
Galvanizācija uz detaļas uzklāj metāla slāni, piemēram, niķeli, cinku, hromu vai citu pārklājumu. To izmanto korozijas aizsardzībai, vadītspējai, nodilumizturībai vai izskata uzlabošanai.
Galvanizācijas biezums var ietekmēt mazus caurumus, vītnes, savienojumus un asas malas. Funkcionālajām zonām var būt nepieciešama maskēšana, un pārklājuma specifikācijā jānosaka gan materiāls, gan nepieciešamais biezums.
Sarežģīta 5 asu ģeometrija var radīt problēmas ar pārklājuma sadalījumu padziļinājumos un dziļās dobumos. Apdares piegādātājam jāpārskata, vai ģeometrija var nodrošināt vienmērīgu pārklājumu.
pulvera pārklājums
Pulverkrāsojums nodrošina izturīgu aizsargājošu un kosmētisku apdari alumīnijam, tēraudam un citiem piemērotiem metāliem. To parasti izmanto korpusiem, kronšteiniem, rāmjiem un atklātām iekārtu sastāvdaļām.
Pārklājums ir biezāks nekā vairums galvanizācijas vai anodēšanas slāņu. Maziem caurumiem, vītnēm, zemējuma punktiem, blīvēšanas saskarnēm un precīzi savienojamām virsmām parasti ir nepieciešama maskēšana.
Asas malas var tikt pārklātas nevienmērīgāk nekā platas virsmas, savukārt dziļas iedobes var būt grūti vienmērīgi pārklāt. Pirms ražošanas jāpārskata malu dizains un pakarināšanas orientācija.
Termiskā apstrāde
Termiskā apstrāde maina metāla detaļu mehāniskās īpašības, cietību, izturību vai iekšējo spriegumu. To var pielietot pirms rupjās apstrādes, starp apstrādes posmiem vai pēc galvenās materiāla noņemšanas.
Šī secība ietekmē izmēru stabilitāti. Apstrāde pēc rūdīšanas palielina instrumentu nodilumu, savukārt termiskā apstrāde pēc apstrādes var deformēt urbumus, plakanumu, pozīciju un plānas sienas.
Kritiskām detaļām var būt nepieciešama rupja apstrāde, sprieguma mazināšana, termiskā apstrāde un galīgā apdare. Rasējumam un iepirkuma prasībām skaidri jānosaka nepieciešamais stāvoklis.
Pulēšana un lodīšu strūkla
Pulēšana un lodīšu strūklošana maina apstrādāto detaļu virsmas tekstūru un izskatu. Pulēšana samazina raupjumu vai rada atstarojošu virsmu, savukārt lodīšu strūklošana rada vienmērīgāku matētu apdari.
Manuāla pulēšana var noapaļot asas malas, mīkstināt sīkas detaļas un mainīt lokālos izmērus. Tāpēc kosmētiskajām prasībām jānosaka kontrolētas virsmas un pieņemamas virziena atzīmes.
Lodīšu strūklošana var nomaskēt nelielas instrumentu trajektorijas variācijas, bet nenoņems dziļas griezēja pēdas vai ģeometrijas kļūdas. Pirms kosmētiskās apstrādes detaļas jāapstrādā līdz atbilstošam bāzes apdares līmenim.
Kas ietekmē 5 asu CNC frēzēšanas izmaksas?
5 asu CNC frēzēšanas izmaksas ietekmē materiāls, gatavā materiāla izmērs, ģeometrija, pielaide, virsmas apdare, programmēšana, iestatīšana, instrumenti, pārbaude, ražošanas apjoms un izpildes laiks. Mašīnas stundas likme ir tikai viena daļa no kopējām izmaksām.
Materiāls un krājuma izmērs
Materiāla izmaksas ietekmē iepirkuma cena, griešanas ātrums, instrumentu nodilums, dzesēšanas šķidruma prasības un apstrādes grūtības pakāpe. Titāna un niķeļa sakausējumiem parasti nepieciešams vairāk laika un instrumentu nekā alumīnijam vai manuāli apstrādājamam misiņam.
Gatavais izmērs nosaka, cik daudz materiāla ir jānoņem. Viegla, gatava detaļa joprojām var būt dārga, ja tā sākotnēji ir liela sagatave un tai nepieciešama plaša rupja apstrāde.
Gandrīz neto krājumi, kalumi vai lējumi var samazināt atkritumus piemērotu ražošanas apjomu nodrošināšanai. Tomēr tie var pievienot instrumentu, minimālā pasūtījuma vai izpildes laika prasības, kas prototipu ražošanai nav ekonomiski izdevīgas.
Detaļas ģeometrija un materiāla noņemšana
Sarežģīta ģeometrija palielina izmaksas, ja tai nepieciešama ierobežota piekļuve, daudzi instrumenti, nelieli slīpumi, lēna apdare vai atkārtotas instrumentu ass izmaiņas. Dziļas dobumi un plānas sienas arī palielina risku.
Lieli materiāla noņemšanas koeficienti palielina rupjās apstrādes laiku, skaidu apjomu, instrumentu nodilumu un deformācijas kontroli. Procesam var būt nepieciešama pakāpeniska rupjā apstrāde vai starpposma relaksācija pirms apdares.
Nefunkcionālas sarežģītības novēršana bieži vien ir visefektīvākais veids, kā samazināt izmaksas. Nelielas konstrukcijas izmaiņas var nodrošināt lielāku griezēju, īsāku instrumentu, vienkāršāku stiprinājumu vai ātrāku pārbaudi.
Pielaides un virsmas apdare
Stingrākas pielaides palielina izmaksas, jo tām nepieciešami stabilāki apstākļi, apdares gājieni, instrumentu uzraudzība, zondēšana un pārbaude. Tās var arī palielināt brāķa risku.
Smalkiem virsmas apdares darbiem nepieciešami mazāki soļu pāreju intervāli, kontrolēti griešanas virzieni, vairāk gājienu un dažreiz arī manuāla pulēšana. Lielas brīvas formas zonas var patērēt ievērojamu mašīnas laiku.
Tikai funkcionālām virsmām jāpiemēro stingra kontrole. Vispārējās pielaides un standarta apstrādes apdares parasti ir pietiekamas nekritiskām zonām.
Programmēšanas un iestatīšanas sarežģītība
Programmēšanas izmaksas palielinās, ja notiek vienlaicīga kustība, ir daudz apstrādes orientāciju, ir sadursmju jutīgas funkcijas un ir sarežģīta virsmas apdare. CAM inženierim ir jāpārbauda arī pēcapstrādes mašīnas kustība.
Iestatīšanas izmaksās ietilpst materiāla sagatavošana, armatūras konstrukcija, mīkstās žokļi, zondēšanas procedūras, instrumentu sagatavošana un pirmās detaļas pārbaude.
Atkārtoti pasūtījumi sadala šīs fiksētās inženiertehniskās izmaksas starp vairākām komponentēm. Tādējādi stabilas izmaiņas un atkārtoti lietojami stiprinājumi uzlabo vienības ekonomiju.
Instrumentu un stiprinājumu prasības
Instrumentu izmaksas ir atkarīgas no griezēja materiāla, pārklājuma, izmēra, sniedzamības, turētāja un paredzamā kalpošanas laika. Cietkausējumiem, abrazīviem kompozītmateriāliem un maziem apdares instrumentiem var būt nepieciešama bieža nomaiņa.
Pielāgotas ierīces maksā vairāk nekā standarta skrūvspīles, taču tās var uzlabot piekļuvi, atkārtojamību un cikla laiku. Labi izstrādāta ierīce var arī samazināt pārbaudes atšķirības.
Prototipu gadījumā vienkārša apstrādājamā materiāla upurēšana var būt ekonomiskāka nekā īpaša armatūra. Ražošanas apjomi var attaisnot nulles punkta vai daudzdaļīgu sistēmu izmantošanu, kas samazina iestatīšanas laiku.
Ražošanas daudzums un izpildes laiks
Ražošanas apjoms ietekmē programmēšanas, iestatīšanas, instrumentu un pārbaudes izmaksu sadalījumu. 5 asu frēzēšana var būt ekonomiska prototipu izgatavošanai, jo tā ļauj izvairīties no īpašām veidnēm un leņķa stiprinājumiem.
Atkārtotai ražošanai optimizētas ierīces, pārbaudītas programmas un kontrolēti instrumentu kalpošanas laika dati var samazināt vienības izmaksas. Partijas lieluma noteikšanā jāņem vērā arī nepabeigto ražojumu skaits, pārbaudes jauda un materiālu pieejamība.
Saīsināti izpildes laiki var palielināt izmaksas, ja ir nepieciešama prioritāra plānošana, paātrināti materiāli, ātra instrumentu iegāde, virsstundas vai pārtraukti ražošanas plāni.
Kā izvēlēties 5 asu CNC frēzēšanas pakalpojumu sniedzēju?
5 asu CNC frēzēšanas iekārtu piegādātājs jāizvēlas atbilstoši iekārtas iespējām, programmēšanas pieredzei, materiālu zināšanām, pārbaudes resursiem, kvalitātes sistēmām, komunikācijai un ražošanas atbalstam. 5 asu iekārtas īpašumtiesības vien nepierāda ražošanas kompetenci.
Mašīnas izmērs un ass konfigurācija
Mašīnas izmēram un ass konfigurācijai jāatbilst detaļas izmēriem, svaram, rotācijas atstarpei un vārpstas prasībām. Nominālais gājiens vien negarantē, ka detaļa var droši griezties.
5 asu CNC vertikālais apstrādes centrs var būt efektīvs kompaktu precīzu detaļu apstrādei, savukārt lielāks galvas galds vai galvas-galvas aprīkojums var būt labāks smagām konstrukcijām un garām detaļām.
Pirms ražojamības apstiprināšanas piegādātājam jānovērtē pilnais rotācijas diapazons, stiprinājuma augstums, vārpstas klīrenss, instrumenta sniedzamība un rotācijas slodze.
Materiālu un nozares pieredze
Pieredze ar materiāliem palīdz piegādātājam izvēlēties atbilstošus instrumentus, griešanas parametrus, dzesēšanas šķidrumu, stiprinājumus un deformācijas kontroles metodes. Kustība pa 5 asīm neaizstāj zināšanas par sarežģītu materiālu uzvedību.
Pieredze nozarē ir svarīga, ja projektam nepieciešama izsekojamība, sertifikācija, kontrolēta apdare, regulēta dokumentācija vai specializēta pārbaude.
Salīdzināmu komponentu piemēri ir noderīgāki nekā plaši spēju apraksti. Piegādātājam jāspēj izskaidrot riskus un ražošanas procesu konkrētajai ģeometrijai un materiālam.
CAM programmēšanas un simulācijas iespējas
Piegādātājam jāizmanto piemērota CAM programmatūra, konkrētai iekārtai pielāgoti pēcapstrādes procesori un pilnīga sadursmju simulācija. Šīs sistēmas pārveido dizainu drošā un vadāmā iekārtas kustībā.
Pajautājiet, vai simulācijā ir iekļauta faktiskā vārpsta, rotācijas galds, stiprinājumi, instrumentu turētāji, materiāls un pārvietošanās ierobežojumi. Instrumentu uzgaļu simulācija vien nav pietiekama sarežģītam 5 asu darbam.
Nobriedis programmēšanas process ietver versiju kontroli, dokumentētas instrumentu montāžas, kontrolētu izmēģināšanu un ievietotā CNC koda verifikāciju, nevis paļaušanos tikai uz sākotnējo CAM modeli.
Pielaide un pārbaudes iespējas
Pielaides spēja jāatbalsta ar kalibrētu mērīšanas aprīkojumu un metodēm, kas var piekļūt komponenta sarežģītajām īpašībām. Vispārīgs pielaides apgalvojums nav pietiekams.
Leņķveida caurumiem, brīvas formas profiliem, daudzpusīgām pozīcijām un saliktiem atskaites punktiem var būt nepieciešama CMM pārbaude, optiskā skenēšana vai pielāgoti stiprinājumi.
Piegādātājam jāpaskaidro, kā rasējuma atskaites sistēma tiks izveidota gan apstrādes, gan pārbaudes laikā. Elementu nevar droši kontrolēt, ja mērīšanas metode neatveido paredzēto atsauces struktūru.
Kvalitātes nodrošināšana un sertifikācija
Kvalitātes nodrošināšanai jākontrolē materiālu identifikācija, rasējumu pārskatīšana, iestatīšana, instrumentu izgatavošana, pārbaude, neatbilstība, apdare un piegāde. Sertifikācija atbalsta sistēmu, bet neaizstāj ikdienas procesu disciplīnu.
Inspekcijas ierakstiem, pirmreizējo izstrādājumu ziņojumiem, materiālu sertifikātiem un procesa dokumentācijai jābūt pieejamiem, kad tie ir nepieciešami projektam.
Atbilstošais kvalitātes līmenis ir atkarīgs no pielietojuma riska. Vizuālam prototipam var būt nepieciešama pamata izmēru pārbaude, savukārt kosmosa, medicīnas vai spiediena komponentam var būt nepieciešama detalizēta izsekojamība.
Izpildes laiks, komunikācija un ražošanas atbalsts
Uzticams ražošanas atbalsts ietver skaidru DFM atgriezenisko saiti, reālistisku plānošanu, atsaucīgu inženierkomunikāciju un kontrolētas projekta pārskatīšanas.
Kvalificētam 5 asu CNC apstrādes pakalpojumu sniedzējam pirms apstrādes uzsākšanas ir jānosaka nepieejama ģeometrija, nevajadzīgas pielaides, deformācijas riski, pārklājuma pielaides un izmaksu ietaupīšanas iespējas.
Atkārtotai ražošanai piegādātājam ir jāsaglabā kontrolētas programmas, informācija par stiprinājumiem, pārbaudes plāni, instrumentu dati un ražošanas vēsture. Tas nodrošina nemainīgu kvalitāti, kad komponents tiek pasūtīts atkārtoti.
Biežāk uzdotie jautājumi
Kāda ir atšķirība starp 3 asu, 4 asu un 5 asu CNC frēzēm?
3 asu CNC frēzmašīna pārvietojas pa X, Y un Z asi un galvenokārt apstrādā detaļas no viena virziena. 4 asu frēzmašīna pievieno vienu rotācijas asi cilindriskām vai daudzpusīgām detaļām. 5 asu frēzmašīna pievieno divas rotācijas asis, kas ļauj apstrādāt saliktus leņķus un vairākas virsmas vienā iestatījumā. Tas samazina stiprinājumu izmaiņas, izlīdzināšanas kļūdas un kopējo apstrādes laiku sarežģītām detaļām.
Vai 5 asu CNC apstrāde ir ātrāka?
5 asu CNC apstrāde bieži vien ir ātrāka sarežģītu detaļu apstrādei, jo tā var apvienot trīs līdz piecus parastos iestatījumus vienā primārajā iestatījumā. Tā samazina pārvietošanas, stiprinājumu maiņas, izlīdzināšanas un starpposma pārbaudes nepieciešamību. Tomēr CAM programmēšana un sadursmju simulācija parasti aizņem ilgāku laiku. Vienkāršām plāksnēm vai atvērtām kabatām 3 asu mašīna joprojām var nodrošināt īsāku ciklu un zemākas kopējās izmaksas.
Kāda ir atšķirība starp 5 asu un 6 asu CNC apstrādi?
Piecu asu CNC iekārta izmanto trīs lineāras asis un divas rotācijas asis, lai apstrādātu vissarežģītākās daudzpusīgās un kontūrētās detaļas. Sešu asu iekārta pievieno vēl vienu kontrolētu kustību, nodrošinot labāku piekļuvi ierobežotai ģeometrijai vai atbalstot kombinētas frēzēšanas un virpošanas operācijas. Papildu ass palielina elastību, taču tā arī palielina iekārtu izmaksas, programmēšanas grūtības, sadursmju risku un procesa verifikācijas prasības.
Secinājumi
5 asu CNC frēzēšana apvieno trīs lineāras kustības ar divām rotācijas kustībām, lai izgatavotu sarežģītas, daudzpusīgas, leņķiskas un kontūrētas detaļas. Tās galvenā vērtība ir iestatījumu samazināšana, instrumentu piekļuves uzlabošana, elementu attiecību saglabāšana, īsāku griezēju izmantošana un augstas kvalitātes virsmu atbalstīšana. Veiksmīgi rezultāti joprojām ir atkarīgi no praktiska dizaina, pārbaudītas CAM programmēšanas, stabilas sagataves nostiprināšanas, sadursmju simulācijas, kontrolētas instrumentu apstrādes un piemērotas pārbaudes.
Uzņēmumā TiRapid mēs piedāvājam precīzus CNC apstrādes un ražošanas pakalpojumus pielāgotiem metāla un plastmasas komponentiem. Mūsu iespējas atbalsta prototipus un maza apjoma detaļas, kurām nepieciešama daudzu asu frēzēšana, sarežģīta ģeometrija, kontrolētas pielaides, materiālu pārskatīšana, DFM atgriezeniskā saite, izmēru pārbaude, virsmas apdare un uzticams ražošanas atbalsts.















