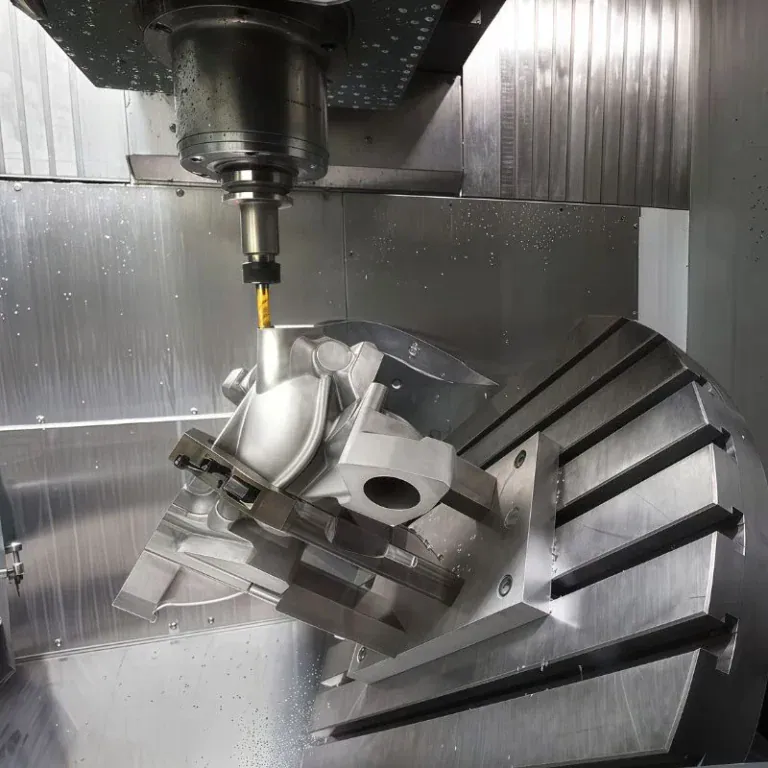
Plieno CNC apdirbimo srityje derinamas tikslusis inžinerijos meistriškumas ir neįtikėtinas plieno tvirtumas, siekiant pagaminti aukštos kokybės komponentus įvairiose pramonės šakose. Pažangiais kompiuteriu valdomais įrankiais neapdorotas plienas paverčiamas patvariomis, matmenų požiūriu tiksliomis dalimis, naudojamomis automobilių, aviacijos ir kosmoso, robotikos ir energetikos sistemose. Šiame vadove nagrinėjami pagrindiniai procesai, medžiagų rūšys, paviršiaus apdaila ir realaus pasaulio pritaikymai, apibrėžiantys CNC apdirbto plieno galią.
Kas yra plieno CNC apdirbimas
Plieno CNC apdirbimo srityje naudojami kompiuteriu valdomi įrankiai, skirti plieninėms medžiagoms pjauti, formuoti ir rafinuoti neįtikėtinu tikslumu. Plienas, kaip vienas iš patvariausių metalų, gali būti transformuojamas į sudėtingas, didelio tolerancijos reikalavimus atitinkančias detales, skirtas reiklioms pramonės šakoms, tokioms kaip automobilių, aviacijos ir kosmoso bei robotikos pramonė.
Pagrindiniai CNC plieno apdirbimo procesai
Plieno CNC apdirbimas apima platų procesų spektrą, kurie tiksliai ir nuosekliai formuoja ir valo plieną į funkcines detales. Nuo pjovimo ir gręžimo iki šlifavimo ir EDM – kiekvienas procesas turi savo unikalių privalumų. Jų vaidmenų supratimas padeda pasirinkti geriausią metodą, atsižvelgiant į detalės geometriją, toleranciją ir tikslinę kainą.
1. Pjovimo procesai
CNC frezavimas
Frezuojant naudojami daugiaašiai besisukantys pjaustytuvai, skirti sudėtingoms plieninėms detalėms formuoti, sluoksnį po sluoksnio pašalinant medžiagą.
Panaudojimas: variklio kronšteinai, pavarų korpusai, hidrauliniai blokai ir liejimo formos.
Tikslumas: ±0.02–0.05 mm; Ra 1.6–3.2 μm.
Patarimai: naudokite kintamo žingsnio frezas, kad sumažintumėte vibraciją; frezavimas laipiojimo būdu užtikrina geresnę paviršiaus kokybę.
Pavyzdys: „TiRapid“ pagamino 304 nerūdijančio plieno korpusą, kurio plokštumos gylis 100 mm plote buvo 0.03 mm, taip užtikrinant tvirtą surinkimą.
CNC tekinimas
Tekinimas yra plieno CNC apdirbimo pagrindas. Ruošinys sukasi tekinimo staklėmis, o stacionarus pjovimo įrankis pašalina medžiagą, formuodamas tikslias cilindrines formas.
Panaudojimas: Velenai, kaiščiai, įvorės, movos, srieginiai komponentai.
Tikslumas: ±0.01–0.03 mm; paviršiaus šiurkštumas Ra 0.8–3.2 μm.
Įrankiai ir medžiagos: Karbido įdėklai su CVD danga angliniam ir legiruotam plienui (1045, 4140). Nerūdijančiam plienui (304, 316) reikalingi aštrūs įdėklai ir gausus aušinimo skystis.
Pavyzdys: „TiRapid“ apdirba 4140 plieno kardaninius velenus su ±0.01 mm tikslumu, užtikrindamas puikų guolių pritaikymą automobilių sistemoms.
Gręžimas ir bakstelėjimas
Gręžiant sukuriamos tikslios apvalios skylės; sriegiant išpjaunami vidiniai sriegiai.
Pritaikymas: varžtų skylės, srieginės jungtys ir tikslūs lygiavimo kaiščiai.
Tikslumas: Skylės iki H7 tolerancijos; sriegiai iki 6H klasės.
Technika: Angliniam plienui naudokite greitaeigius plieno grąžtus, grūdintiems lydiniams – kietlydinius grąžtus, o kaliesiems – formuojamuosius sriegiklius.
Pavyzdys: Nerūdijančio plieno kolektoriui „TiRapid“ pritaikė sinchronizuotą sriegimą, kad išpjautų M8 sriegius 0.02 mm žingsnio tikslumu, taip padidindama sriegio stiprumą 30 %.
Pagimdė
Gręžimas padidina iš anksto išgręžtas skyles, kad būtų pasiektas tikslus vidinis skersmuo ir išlyginimas.
Panaudojimas: Guolių korpusai, hidrauliniai cilindrai ir veleno kiaurymės.
Tikslumas: apvalumas ≤0.01 mm; koaksialumas ≤0.02 mm.
Pavyzdys: „TiRapid“ gręžtinės 1045 plieno hidraulinės įvorės su 0.01 mm tikslumu, puikiai tinkančios aukšto slėgio taikymams.
šlifavimas
Šlifavimas pagerina paviršiaus tekstūrą ir tikslumą, viršijantį įprastas apdirbimo ribas.
Pritaikymas: preciziniai velenai, sandarinimo paviršiai ir įrankių komponentai.
Tikslumas: ±0.002–0.008 mm; Ra 0.2–0.8 μm.
Pavyzdys: Grūdintų 42CrMo4 krumpliaračių paviršių šlifavimas iki Ra 0.4 μm, pašalinant papildomo poliravimo poreikį.
2. Pažangūs apdirbimo procesai
Atsiplėšti
Prapjovimas daugiadantėmis frezomis pašalina medžiagą vienu judesiu.
Pritaikymas: pleištai, vidiniai grioveliai, krumpliaračių stebulės.
Privalumai: itin tikslus profilis ir greita gamyba.
Pavyzdys: „TiRapid“ išgręžė vidinius griovelius 8620 plieno stebulėse robotiniam pavaros mechanizmui, pasiekdama mikronų lygio vienodumą.
Elektros iškrovos apdirbimas (EDM)
EDM naudoja kontroliuojamas kibirkštis medžiagai eroduoti, puikiai tinka kietiems plienams arba aštriems kampams, kurių įrankiai nepasiekia.
Pritaikymas: įrankių plienas, liejimo formos, medicininiai implantai, aviacijos ir kosmoso komponentai.
Tikslumas: ±0.005–0.01 mm.
Pavyzdys: „TiRapid“ naudojo grimzdinį elektrodinį frezavimą aštriems 0.1 mm vidiniams kampams apdirbti H13 plieno liejimo formose, skirtose mikrofluidiniams komponentams.
Lazerinis pjovimas
Lazerinis pjovimas naudoja fokusuotą spindulį, kad tiksliai pjaustytų arba graviruotų plieno lakštus.
Paskirtis: ploni ir vidutinio storio lakštai, korpusai, dekoratyvinės plokštės.
Privalumai: Bekontaktis, švarūs kraštai, minimalus šerpetojimas.
Pavyzdys: „TiRapid“ lazeriu pjaustytos 2 mm nerūdijančio plieno lentelės su serijiniu graviravimu, kurios 40 % sutrumpina poapdorojimo laiką.
Vandens jetų pjaustymas
Pjaustymui vandens srove naudojamas aukšto slėgio vanduo, sumaišytas su abrazyvu, skirtu šaltam pjovimui.
Panaudojimas: Storos plokštės ir termiškai apdorotos medžiagos.
Privalumai: Nesuderinama terminiu būdu; išsaugoma metalurgija.
Pavyzdys: „TiRapid“ pasiekė tikslius 50 mm 304 plieno plokščių kraštus (±0.1 mm) nekeisdama grūdelių struktūros.
3. Formavimo procesai
Lenkimas
Lenkimo metu plieno lakštai arba vamzdžiai performuojami tiksliais kampais naudojant CNC presavimo stakles.
Pritaikymas: Rėmai, korpusai, architektūriniai laikikliai.
Pavyzdys: „TiRapid“ sulenktos 2 mm storio 316 nerūdijančio plieno plokštės, kurių tikslumas yra ±0.5°, skirtos medicinos įrangai.
Štampavimas
Štampavimas presuoja matricą į plieną, kad būtų efektyviai suformuotos didelio tūrio detalės.
Pritaikymas: automobilių kėbulų panelės, prietaisų dalys.
Pavyzdys: Automobilio kronšteino štampavimas su ±0.05 mm pakartojamumu.
Geležinkelių
Valcavimas sumažina storį ir sukuria ilgus lakštus arba profilius su vienoda struktūra.
Paskirtis: Statybinio plieno lakštai, vamzdžiai.
Duomenys: Plokštumo nuokrypis <0.2 mm per 1 m plotį.
Kalimas ir ekstruzija
Kalimo metu plienas aukštoje temperatūroje suspaudžiamas, kad padidėtų jo stiprumas; ekstruzijos metu plienas stumiamas per štampus, kad būtų gauti ilgi profiliai.
Pritaikymas: alkūniniai velenai, svirtys ir konstrukciniai strypai.
Pavyzdys: 42CrMo kaltinės svirtys pasižymi 25 % didesniu atsparumu nuovargiui, palyginti su apdirbtomis dalimis.
Gilus piešimas
Giluminio tempimo būdu plieno lakštai įtempiami į vientisas tuščiavidures formas.
Paskirtis: automobilių bakai, kriauklės ir slėginiai korpusai.
Pavyzdys: „TiRapid“ giluminio traukimo būdu pagaminti 1.5 mm nerūdijančio plieno dangteliai, užtikrinantys sienelių vienodumą ±0.05 mm tikslumu.
4. Tinkamo proceso pasirinkimas
Tinkamo plieno apdirbimo proceso pasirinkimas priklauso nuo geometrijos, tolerancijos, medžiagos ir sąnaudų tikslų:
Prototipas: Frezavimas + gręžimas
Didelis tūris: pratraukimas arba štampavimas
Griežtas tolerancijos lygis: šlifavimas + elektroforezinis apdirbimas
Karščiui jautri medžiaga: pjovimas vandens srove
Estetinis užbaigimas: lazeris + poliravimas
Apjungdama kelis procesus po vienu stogu, „TiRapid“ tiekia plieno komponentus, kurie atitinka tikslumo, patvarumo ir našumo standartus įvairiose pramonės šakose.
Įprastos CNC apdirbimo plieno rūšys
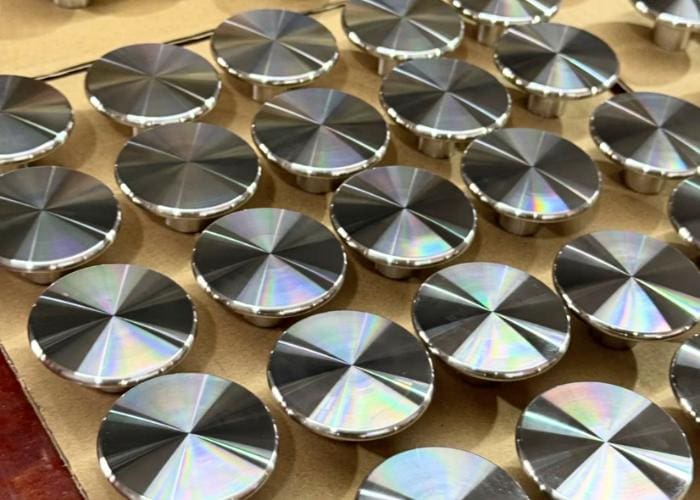
Tinkamos plieno markės pasirinkimas yra labai svarbus sėkmingam plieno CNC apdirbimui. Kiekviena markė skiriasi sudėtimi, stiprumu, apdirbamumu ir atsparumu korozijai. Šių savybių supratimas padeda inžinieriams ir pirkėjams kiekviename apdirbimo projekte subalansuoti našumą, kainą ir tikslumą.
| plieno rūšis | Sudėtis ir tipas | Pagrindinės savybės | Apdorojamumas / Suvirinamumas | Tipiškos Programos | TiRapid užrašai ir pavyzdys |
| 1018 (mažo anglies kiekio plienas) | Fe, ~0.18 % C, Mn | Didelis tąsumas, lengvai įanglinamas, geras tvirtumas | Geras apdirbamumas, puikus suvirinamumas | Armatūra, velenai, įvorės, įanglintos dalys | Naudojamas tvirtinimo detalėms ir velenams, kuriems reikalingas H7 tikslumas (±0.01 mm), nustatyti. |
| 1215 (laisvai apdirbamas plienas) | Fe, C, Mn, didelis S kiekis | Sukuria mažas drožles, palaiko didelį pjovimo greitį, mažesnį stiprumą | Puikus apdirbamumas, prastas suvirinamumas | Jungiamosios detalės, kaiščiai, varžtai, automatinių tekinimo staklių dalys | Idealiai tinka masinės gamybos varžtams; sutaupo 25 % ciklo laiko. |
| 1045 (vidutinio anglies plieno) | Fe, ~0.45 % C, Mn, Si | Tvirtas, įperkamas, vidutiniškai grūdinamas | Vidutinis apdirbamumas, geras suvirinamumas | Velenai, krumpliaračiai, varžtai, kaiščiai | Apdoroti hidrauliniai strypai, kurių paviršius šlifuotas iki Ra ≤ 0.4 µm. |
| 4130 (Cr-Mo legiruotas plienas) | Fe, Cr, Mo, Mn | Didelis stiprumo ir svorio santykis, termiškai apdorojamas | Vidutinis apdirbamumas, geras suvirinamumas | Suvirinti rėmai, orlaivių dalys | Naudojama suvirintose valdymo svirtyse; kiaurymių koaksialumas ≤ 0.01 mm. |
| 4140 (Cr-Mo legiruotas plienas) | Fe, Cr, Mo, Mn | Puikus atsparumas nuovargiui ir dilimui; galima iš anksto sukietinti apdirbant | Geras apdirbamumas, vidutinis suvirinamumas | Movos, velenai, krumpliaračiai | Iš anksto grūdintos 4140 stebulės, skersmuo ±0.01 mm; indukciniu būdu grūdinti dantys. |
| 304 Nerūdijančio plieno | 18 Cr – 8 Ni (austenitinis) | Puikus atsparumas korozijai, didelis formavimo gebėjimas | Geras apdirbamumas, puikus suvirinamumas | Maisto įranga, korpusai, spaustukai | Korpusai, kurių plokštumos pokytis per 100 mm yra 0.03 mm. |
| 316 / 316L nerūdijantis plienas | 17 Cr – 12 Ni – 2.5 Mo | Puikus atsparumas korozijai jūrinėje ar cheminėje aplinkoje | Geras apdirbamumas, puikus suvirinamumas | Laivų vožtuvai, cheminė įranga | 316L vožtuvų blokai, Ra ≤ 0.8 µm po šlifavimo, nesandarūs. |
| 17-4PH nerūdijantis plienas | Fe, Cr, Ni, Cu | Didelis stiprumas ir atsparumas korozijai, grūdinamas senėjimo metu | Vidutinis apdirbamumas, geras suvirinamumas | Orlaivių dalys, siurblių velenai | Apdirbti, tada sendinti H900 stiliumi kaiščiai, padėties nuokrypis ≤ 0.02 mm. |
| Įrankių plienai (D2, H13, O1, A2) | Didelis C + Cr / Mo | Didelis atsparumas dilimui ir karščiui, stabilus aukštoje temperatūroje | Sunkus apdirbamumas, prastas suvirinamumas | Štampai, liejimo formos, pjovimo įrankiai | H13 liejimo ertmės, padengtos EDM metodu, Ra ≤ 0.4 µm, kampų spindulys ≤ 0.2 mm. |
Atrankos vadovas
| Paskirtis / Reikalavimas | Rekomenduojamas laipsnis | Pagrindinis privalumas |
| Greitas apdirbimas, prototipai | 1215 / 1018 | Didelis pjovimo efektyvumas, mažas įrankių susidėvėjimas |
| Didelio stiprumo ir nuovargio detalės | 4140 / 4130 | Puikus mechaninis patvarumas |
| Korozijai kritinė aplinka | 316L / 17-4PH | Puikus atsparumas korozijai |
| Maisto ir medicinos komponentai | 304/316l | Higieniška ir lengvai suvirinama |
| Dėvėjimuisi atsparios formos ir štampai | D2 / H13 | Didelis kietumas ir šiluminis stabilumas |
| Ekonomiški bendrosios paskirties velenai | 1045 | Tvirtas ir ekonomiškas |
Plieno CNC apdirbimo projektavimo ir tolerancijos aspektai
Projektavimas ir tolerancijų planavimas yra labai svarbūs siekiant tikslumo ir ekonomiškumo plieno CNC apdirbime. Kiekviena plieno rūšis skirtingai reaguoja į pjovimo jėgas, temperatūrą ir įtempį. Šių veiksnių supratimas užtikrina optimalų pritaikymą, stabilumą ir našumą visuose gamybos kiekiuose.
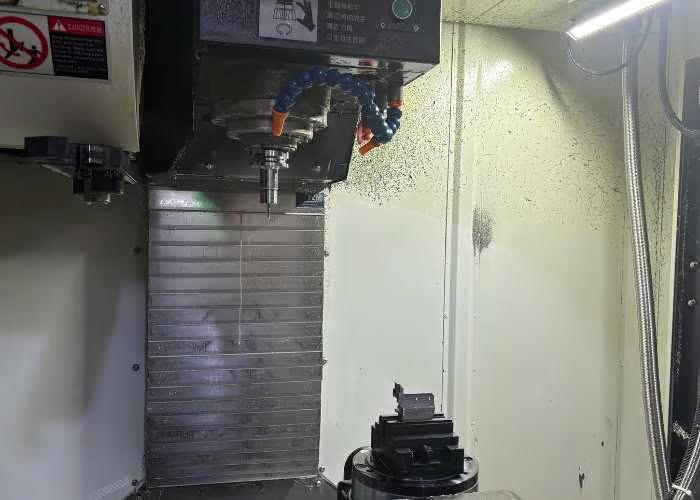
Plieno CNC apdirbimo projektavimo veiksniai
Medžiagos elgesys:
Plienas kaitinamas plečiasi (vidutinis šiluminis plėtimasis ≈ 12 µm/m·°C). Projektuotojai turi atsižvelgti į matmenų poslinkius detalėse su griežtais tolerancijos lygiais, ypač greitojo frezavimo ar tekinimo metu.
Pavyzdys: 200 mm skersmens 4140 plieno velenui 30 °C temperatūros pakilimas gali sukelti maždaug 0.072 mm išsiplėtimą – nedidelį, bet pakankamą, kad paveiktų surinkimo atitikmenis.
Geometrijos optimizavimas:
Venkite aštrių vidinių kampų (rekomenduojama R ≥ 0.5 mm). Naudokite užapvalinimus, kad sumažintumėte įtempių koncentraciją ir įrankių dilimą. Plonos plieno sienelės (<2 mm) linkusios deformuotis; rekomenduojama naudoti standinimo briaunas arba tvirtinimo elementus.
Apdorojamumas ir tolerancija:
Angliniai plienai (pvz., 1018, 1045) gali lengvai išlaikyti ±0.02 mm tikslumą; legiruoti plienai, tokie kaip 4140, dėl kietumo reikalauja griežtesnės kontrolės. Nerūdijantys plienai (304/316) dažnai reikalauja laisvesnių sujungimų (±0.05 mm) dėl grūdinimo deformacijos metu.
Paviršiaus lygumas ir statmenumas:
Tiksliems surinkimams rekomenduojamas standartinis lygumas 0.03 mm / 100 mm ir statmenumas ≤0.02 mm.
„TiRapid“ pasiekia dar griežtesnį plokštumos lygumą (≤0.015 mm) optiniams ir automatikos komponentams.
Terminis apdorojimas ir deformacijos kontrolė:
Po grūdinimo arba atleidimo dažomas 0.05–0.2 mm deformavimas 100 mm. Įtempių mažinimas prieš apdailą gali sumažinti šį nuokrypį 60 %.
Pavyzdys: „TiRapid“ prieš šlifavimą iš anksto atpalaiduoja 4140 velenų įtempius, sumažindama deformaciją iki mažiau nei 0.02 mm.
Tolerancijos diapazonai (tipinis CNC plieno apdirbimas)
| ypatybė | Standartinė tolerancija | Didelio tikslumo galimybės |
| Linijiniai matmenys | ± 0.05 mm | ± 0.01 mm |
| Skylių skersmenys | H7 – H9 | H6 pasiekiamas |
| Plokštumas | 0.05 mm / 100 mm | ≤0.015 mm |
| Kampiškumas | ± 0.5 ° | ± 0.2 ° |
| Sriegio žingsnio tikslumas | ± 0.02 mm | ± 0.01 mm |
Plieninių detalių paviršiaus apdaila ir papildomas apdorojimas
Paviršiaus apdaila ir tolesnis apdorojimas yra esminiai plieno CNC apdirbimo etapai, tiesiogiai veikiantys atsparumą korozijai, ilgaamžiškumą ir vizualinį patrauklumą. Tinkamos apdailos pasirinkimas užtikrina ir funkcinį patikimumą, ir rafinuotą išvaizdą, todėl jūsų plieninės detalės yra tikrai paruoštos gamybai.
1. Apdorota apdaila
Apdirbtas paviršius atkartoja natūralią tekstūrą po CNC pjovimo be papildomo apdorojimo. Matomi įrankio žymės ir nedideli nelygumai, tačiau išlaikomas tikslus matmenų tikslumas.
Charakteristikos: Šiek tiek šiurkštus (Ra 3.2–6.3 µm), tiksli geometrija.
Programos: Vidinės mechaninės dalys, prototipai arba tvirti mazgai, kur išvaizda yra antraeilė.
Pavyzdys: „TiRapid“ dažnai tiekia apdirbtus 1045 velenus, naudojamus bandymo įrenginiams, užtikrindama ±0.01 mm koncentriškumo tikslumą.
2. Karoliukų pūtimas
Rutulinis pūtimas išstumia smulkius stiklo arba keramikos rutuliukus, kad būtų pasiektas vienodas matinis paviršius. Jis pašalina smulkius šerpetojančius atplaišas ir įbrėžimus, pagerindamas tekstūrą ir dangos sukibimą.
Charakteristikos: Atlasinis matinis, lygus lietimui, Ra 0.8–3.2 µm.
Programos: Automobilių korpusai, robotų korpusai, matomos pramoninės plokštės.
Pavyzdys: Prieš anoduodami „TiRapid“ nerūdijančio plieno laikiklius, jie valomi granuliuotu srautu, kad būtų užtikrintas tolygus padengimo tankis.
3. Miltelinis dažymas
Šiuo procesu sausi milteliai užtepami elektrostatiniu būdu, o tada termiškai sukietėja į tvirtą, spalvotą sluoksnį. Tai užtikrina ilgalaikį patvarumą ir atsparumą oro sąlygoms.
Charakteristikos: Labai patvarus, pritaikomos spalvos, atsparumas korozijai > 1,000 val. druskos purškimui.
Programos: Lauko technikos, įrangos rėmai, automobilių uždangalai.
Pavyzdys: „TiRapid“ padengia 4140 žemės ūkio technikos konstrukcinius rėmus juodais matiniais milteliais, kad prailgintų jų tarnavimo laiką.
4. Galvaninis dengimas
Galvanizuojant plieno paviršių, jis padengiamas tokiais metalais kaip cinkas, nikelis arba chromas, siekiant pagerinti apsaugą nuo korozijos ir estetinį vaizdą.
Charakteristikos: Lygus ir atspindintis, kietumas iki 900 HV (chromas), stiprus atsparumas cheminėms medžiagoms.
Programos: Automobilių tvirtinimo detalės, laivų dalys, dekoratyviniai komponentai.
Pavyzdys: „TiRapid“ precizinius varžtus padengia cinko-nikelio danga, taip pasiekdama daugiau nei 720 valandų atsparumą korozijai.
5. Juodojo oksido ir QPQ apdorojimas
Juodojo oksido ir QPQ (Quench-Polish-Quench) procesai sudaro tankią oksido plėvelę, kuri užtikrina atsparumą dilimui ir rūdijimui, išsaugant matmenų tikslumą.
Charakteristikos: Vienoda juoda apdaila, be matmenų augimo, gerai sulaiko alyvą.
Programos: Įrankinio plieno komponentai, krumpliaračiai, gynybos ir robotikos įranga.
Pavyzdys: „TiRapid“ tiekia QPQ apdorotus 4140 velenus, kurių nuovargio tarnavimo laikas yra 20 % ilgesnis nei neapdorotų atitikmenų.
6. Poliravimas ir šlifavimas
Mechaninis poliravimas ir smulkus šlifavimas pagerina paviršiaus lygumą ir estetiką, ypač nerūdijančio plieno detalėms.
Charakteristikos: Veidrodinis Ra ≤ 0.2 µm, pašalina įrankių žymes.
Programos: Medicinos prietaisai, dekoratyvinės plokštės, tikslūs velenai.
Pavyzdys: „TiRapid“ poliruotos 316L plieno dalys laboratoriniams prietaisams, užtikrinančios veidrodinį atspindį be paviršiaus bangavimo.
7. Terminis apdorojimas + pasyvavimas
Po mechaninio apdirbimo terminis apdorojimas sustiprina struktūrą; pasyvavimas chemiškai stabilizuoja nerūdijantį plieną pašalindamas laisvą geležį.
Programos: Aviacijos ir kosmoso, chemijos ir medicinos įrangos mazgai, kuriems reikalingas maksimalus atsparumas korozijai.
Pavyzdys: „TiRapid“ atlieka jūrinių jutiklių 17-4PH jungiamųjų detalių pasyvavimą, padidindama atsparumą korozijai 40 %.
Plieno CNC apdirbimo privalumai
Plieno CNC apdirbimas pasižymi dideliu tikslumu, patvarumu ir lankstumu, todėl tinka tokioms reiklioms pramonės šakoms kaip automobilių, aviacijos ir kosmoso bei robotikos pramonė. Šis procesas užtikrina patikimą kokybę, lygų paviršių ir stiprų mechaninį našumą tiek prototipams, tiek masinei gamybai.
Tikslumas ir tikslumas
CNC staklės pasiekia iki ±0.01 mm tolerancijas, užtikrindamos puikų sudėtingų mazgų pritaikymą.
Stiprumas ir ilgaamžiškumas
Plienas pasižymi dideliu tempiamuoju stiprumu ir puikiu atsparumu dilimui, idealiai tinka sunkiems apkrovimams atspariems komponentams.
Platus medžiagų pritaikomumas
Taikoma anglies, legiruotiems ir nerūdijantiems plienams, tenkinant įvairius pramonės poreikius.
Lygus paviršiaus apdailą
Mechaninis apdirbimas ir tolesnis apdorojimas užtikrina nuo Ra 3.2 iki Ra 0.2 µm paviršiaus atsparumą sandarinimui ir geresnę išvaizdą.
Didelis efektyvumas
Automatizuotos sistemos leidžia gaminti 24 valandas per parą, sutrumpinant gamybos laiką ir didinant produktyvumą.
Sąnaudų efektyvumas
Vidutinėms ir didelėms partijoms CNC apdirbimas sumažina atliekas ir sumažina vienos detalės kainą.
Lankstumas
Dizaino pakeitimus ir prototipus galima greitai įdiegti be naujų įrankių.
Plieno apdirbimo iššūkiai ir apribojimai
Plieno CNC apdirbimas pasižymi tikslumu ir tvirtumu, tačiau taip pat susiduriama su iššūkiais, turinčiais įtakos kainai, kokybei ir efektyvumui. Šių apribojimų supratimas padeda gamintojams pagerinti našumą ir išlaikyti stabilų tikslumą.
Įrankių susidėvėjimas
Didelio stiprumo plienai, tokie kaip 4140 ir 17-4PH, greitai dėvi pjovimo įrankius, todėl padidėja įrankių kaina ir prastova.
Šilumos iškraipymas
Pjaunant plienas išlaiko šilumą, todėl be tinkamo aušinimo gali deformuotis arba atsirasti matmenų klaidų.
Programavimo sudėtingumas
Sudėtingoms detalėms reikalingas pažangus CNC programavimas ir nustatymas, o tai padidina laiko ir įgūdžių poreikį.
Įrangos kaina
Aukščiausios klasės CNC staklėms ir programinei įrangai reikia didelių investicijų, todėl padidėja projekto kaina.
Kvalifikuotas darbas
Plieno apdirbimui reikalingi patyrę operatoriai, kurie galėtų subalansuoti padavimą, greitį ir aušinimo valdymą.
Po apdorojimo efektai
Tokie procesai kaip terminis apdorojimas ar dengimas gali šiek tiek pakeisti matmenis, todėl gali prireikti pakartotinio apdailos.
Plieno CNC apdirbimo pritaikymas
Plieno CNC apdirbimas yra plačiai naudojamas pramonės šakose, kurioms reikalingas tvirtumas, tikslumas ir ilgaamžiškumas. Nuo aviacijos ir kosmoso konstrukcijų iki medicinos įrankių – jis paverčia neapdorotą plieną aukštos kokybės komponentais, kurie atlaiko stresą, dilimą ir laiką, užtikrindamas patikimumą kiekvienoje srityje.
Automobilių ir transporto
Dėl didelio plieno atsparumo tempimui ir karščiui jis idealiai tinka pavaroms, velenams ir variklio komponentams.
Pavyzdys: „TiRapid“ apdirbti 4140 plieno kardaniniai velenai su ±0.02 mm tolerancija lenktynėms, 25 % pagerinantys nuovargio atsparumą.
Aviacija ir gynyba
CNC plieno dalys, pvz., laikikliai ir variklio tvirtinimo elementai, turi atlaikyti ekstremalias temperatūras ir vibraciją.
17-4PH nerūdijančio plieno naudojimas užtikrina puikų orlaivių rėmų atsparumą korozijai ir nuovargiui.
Robotika ir automatika
Tiksliai frezuotos plieninės jungtys ir korpusai užtikrina robotinių rankų konstrukcijos tvirtumą ir judesių tikslumą.
Duomenys: Anglinio plieno jungtys išlaiko ±0.01 mm tikslumą, kad būtų užtikrintas nuoseklus roboto lygiavimas.
Medicininė įranga
316L ir 17-4PH plienai naudojami chirurginių instrumentų ir vaizdo gavimo prietaisų rėmams dėl biologinio suderinamumo ir stiprumo.
„TiRapid“ tiekė poliruotas 316L plieno dalis KT skaitytuvų rėmams, kurių paviršiaus apdailos Ra ≤ 0.4 µm buvo.
Sunkiosios mašinos ir statyba
Plieniniai CNC komponentai, tokie kaip movos, stūmokliai ir hidrauliniai korpusai, atlaiko didelį slėgį ir smūgines apkrovas.
Pavyzdys: CNC tekinti 1045 plieno krumpliaračiai 30 % pagerino įrangos veikimo laiką.
Energetika ir pramoninė įranga
Plieno tvirtumas ir atsparumas dilimui tinka turbinoms, naftos telkinių įrankiams ir šilumokaičiams, užtikrinant ilgalaikį patikimumą.
FQA
Kas yra plieno CNC apdirbimas?
Plieno CNC apdirbimas yra tikslus gamybos procesas, kurio metu kompiuteriu valdomi įrankiai pašalina medžiagą iš plieninių blokų, kad sukurtų tikslius komponentus. Naudoju pažangų CNC frezavimą ir tekinimą, kad būtų pasiektas ±0.01 mm tikslumas. Šis procesas užtikrina pastovią kokybę, didelį stiprumą ir pramoninės klasės plieninių detalių pakartojamumą.
Kokio tipo plienas geriausiai tinka CNC apdirbimui?
Geriausi CNC apdirbimui skirti plienai yra 1018 minkštasis plienas, 1045 vidutinio anglies kiekio plienas, 4140 legiruotasis plienas ir 17-4PH nerūdijantis plienas. Paprastai rekomenduoju 1018 dėl ekonomiškumo, 4140 dėl stiprumo ir 17-4PH dėl atsparumo korozijai. Kiekviena rūšis subalansuoja apdirbamumą, kietumą ir mechanines savybes.
Kaip CNC apdirbimas veikia su nerūdijančiu plienu?
Apdirbdamas nerūdijantį plieną, naudoju greitaeigius CNC įrankius ir kietojo lydinio pjaustytuvus su optimizuotu aušinimu, kad kontroliuočiau šilumą ir įrankių dilimą. Tokios nerūdijančio plieno rūšys kaip 304, 316 ir 17-4PH apdirbamos naudojant mažą pastūmą ir dideles pjovimo jėgas, užtikrinant paviršiaus šiurkštumą iki 1.6 μm ir tikslų geometrinį tikslumą.
Kokie yra CNC apdirbimo plieno dalių privalumai?
Plieno CNC apdirbimas pasižymi išskirtiniu tvirtumu, matmenų tikslumu ir ilgaamžiškumu. Pasiekiu net ±0.005 mm tikslumą detalių atžvilgiu, idealiai tinkantį aviacijos ir kosmoso bei automobilių pramonei. Šis procesas sumažina atliekas iki 30 %, sutrumpina gamybos laiką ir leidžia greitai gaminti prototipus bei masinę gamybą.
Kokie yra grūdinto plieno apdirbimo iššūkiai?
Grūdinto plieno apdirbimas yra sudėtingas dėl didelio įrankių nusidėvėjimo ir terminio įtempimo. Šią problemą išsprendžiu naudodamas dengtus karbido arba CBN įrankius, kontroliuojamą aušinimo skysčio srautą ir mažesnį pjovimo greitį. Tikslūs CNC nustatymai užtikrina stabilų plieno, kurio kietumas didesnis nei 45 HRC, apdirbimą, išlaikant matmenų tikslumą ir paviršiaus apdailos vientisumą.
Kiek kainuoja plieno CNC apdirbimas?
Plieno CNC apdirbimo kaina paprastai svyruoja nuo 50 iki 150 USD per valandą, priklausomai nuo medžiagos rūšies, detalės sudėtingumo ir kiekio. Optimizuoju programavimą ir įrankius, kad sutrumpinčiau nustatymo laiką, taip 15–25 % sumažindamas bendras projekto išlaidas, išlaikydamas tikslumą ir nuoseklią gamybos kokybę.
Kokius tolerancijos nuokrypius galima pasiekti apdirbant plieną CNC staklėmis?
Naudodamas modernią 5 ašių CNC įrangą, plieninėms detalėms paprastai pasiekiu matmenų tolerancijas nuo ±0.005 mm iki ±0.02 mm. Smulkiai frezuotų arba šlifuotų paviršiaus apdailos vertė siekia Ra 0.8 μm. Toks tikslumas užtikrina suderinamumą aviacijos ir kosmoso mazguose, didelio našumo varikliuose ir robotikos įrenginiuose, kuriems reikalingi glaudūs sujungimai.
Kurios pramonės šakos dažniausiai naudoja CNC plieno detales?
Plieno CNC apdirbimas plačiai naudojamas aviacijos ir kosmoso, automobilių, robotikos ir sunkiosios technikos pramonėje. Gaminu tokius komponentus kaip velenai, krumpliaračiai, kronšteinai ir variklio laikikliai. Daugiau nei 60 % CNC apdirbtų plieninių dalių naudojama mechaniniuose ir konstrukciniuose mazguose, kuriems reikalingas tvirtumas, atsparumas dilimui ir ilgaamžiškumas.
Išvada
Plieno CNC apdirbimas ir toliau išlieka šiuolaikinės gamybos kertiniu akmeniu, viename procese sujungiant tvirtumą, tikslumą ir efektyvumą. Tinkamai parinkus medžiagas, optimizavus įrankius ir pasitelkus ekspertų inžineriją, galima pagaminti patvarius, didelio tikslumo komponentus tokioms reiklioms pramonės šakoms kaip aviacijos ir kosmoso, automobilių ir robotikos pramonė. Nors plieno apdirbimas gali būti sudėtingas dėl jo kietumo, rezultatai – tvirtesnės, ilgiau tarnaujančios dalys – pateisina pastangas. Bendradarbiavimas su patyrusiu CNC gamintoju, tokiu kaip „TiRapid“, užtikrina patikimą kokybę, greitą pristatymą ir ekonomiškus sprendimus kiekvienam projektui.