
Sunkiai apdirbamoms medžiagoms, tokioms kaip titano lydiniai, superlydiniai ir nerūdijantis plienas, įrankių sunaudojimas yra svarbus veiksnys, turintis įtakos CNC frezavimo sąnaudoms. Įprastas viso pločio pjovimas paprastai sukuria dideles pjovimo jėgas ir šilumą, todėl pagreitėja įrankių susidėvėjimas. Kita vertus, trochoidinis frezavimas kontroliuoja radialinį sukibimą ir įrankio trajektoriją, kad pjovimo apkrova būtų stabilesnė. Jo vertė slypi ne tik įrankio tarnavimo laiko pailginime, bet ir prastovų, kurias sukelia įrankių keitimas, sumažėjusioje apdirbimo rizikoje ir pagerėjęs proceso stabilumas.
Kodėl sunkiai apdirbamos medžiagos ypač tinka trochoidiniam frezavimui
Sunkiai apdirbamos medžiagos paprastai pasižymi dideliu stiprumu, mažu šilumos laidumu arba polinkiu sukietėti deformacijos metu, todėl įrankiai ilgą laiką veikiami didelių apkrovų įprastinio frezavimo metu.
Momentinių įrankių apkrovų mažinimas
Trochoidiniam frezavimui naudojamas mažesnis radialinis pjovimo gylis kartu su santykinai dideliu pastūmos greičiu, todėl įrankis gali išlaikyti stabilesnes pjovimo sąlygas.
- Sumažinkite smūgį, atsirandantį, kai įrankis staiga paliečia didelį medžiagos kiekį.
- Sumažinkite lokalizuotą pjovimo briaunos pjovimo spaudimą ir sumažinkite briaunos nuskilinėjimo riziką.
- Tolygiau paskirstykite pjovimo jėgas ir pagerinkite apdirbimo stabilumą.
Šis apkrovos valdymas yra ypač svarbus apdirbant tokias medžiagas kaip titano lydiniai.
Pjovimo šilumos koncentracijos mažinimas
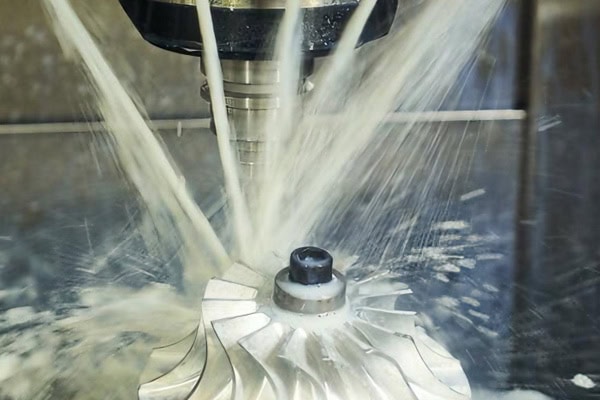
Apdirbant sudėtingas medžiagas, susidaranti šiluma linkusi kauptis šalia pjovimo briaunos. Jei jos nepavyksta laiku išsklaidyti, įrankio susidėvėjimas paspartės. Mažesnis radialinis sukibimas gali sumažinti terminę apkrovą, susidarančią kiekvieno pjovimo metu, o nuolatinis trochoidinis judėjimas sumažina laiką, kurį įrankis išbūna toje pačioje vietoje. Kartu su tinkamu aušinimo metodu tai padeda pašalinti šilumą iš pjovimo zonos.
Kiek įrankių iš tikrųjų galima sutaupyti naudojant trochoidinį frezavimą?
Nėra universalaus įrankio tarnavimo laiko pagerėjimo procento, taikomo visoms medžiagoms ir staklėms. Faktinius rezultatus lemia tokie veiksniai kaip medžiagos rūšis, įrankio gamintojas, pjovimo parametrai, staklių standumas ir apdirbimo gylis.
Ilgesnis įrankio tarnavimo laikas pasiekiamas dėl sumažintų apkrovų
Kai parametrai tinkamai suderinti, trochoidinis frezavimas paprastai gali sulėtinti nenormalų įrankių nusidėvėjimą, todėl jis ypač tinka tokioms užduotims kaip gilių griovelių frezavimas, kišenių apdirbimas ir didelių medžiagų kiekių šalinimas.
- Sumažinkite pjovimo briaunos nusidėvėjimą, kurį sukelia ilgalaikės didelės apkrovos.
- Sumažinkite priešlaikinio įrankių keitimo tikimybę dėl briaunų nusilupimo, terminio pažeidimo ir kitų problemų.
- Sumažinkite įrankių, reikalingų tam pačiam gamybos procesui atlikti, skaičių.
Jei pradinis procesas reikalauja dažno įrankių keitimo, optimizavus įrankių trajektoriją, paprastai sunaudojamos mažesnės įrankių sąnaudos. Tačiau konkrečius rezultatus vis tiek reikia patvirtinti atliekant bandomuosius pjovimo ir gamybos duomenis vietoje.
Taupymas neapsiriboja vien įrankiais
Skaičiuojant apdirbimo sąnaudas, daugelis įmonių dėmesį skiria tik įrankių įsigijimo kainoms ir nepaiso netiesioginių nuostolių, atsirandančių dėl įrankių keitimo, staklių nustatymo ir prastovų.
- Retesnis įrankių keitimas gali sutrumpinti mašinos pagalbinio darbo laiką.
- Stabilių įrankių sąlygų palaikymas padeda sumažinti matmenų skirtumus ir pakartotinio apdorojimo tikimybę.
- Sumažinus netikėtą įrankių pažeidimą, galima sumažinti neplanuotų prastovų poveikį gamybos grafikams.
Vertinant trochoidinio frezavimo ekonominę naudą, reikėtų kartu atsižvelgti į su įrankiais, įranga ir gamybos efektyvumu susijusias išlaidas.
Kaip maksimaliai padidinti trochoidinio frezavimo privalumus parenkant parametrus
Trochoidinis frezavimas nėra tiesiog įrankio trajektorijos pakeitimas į judesį lanku. Parametrų koordinavimas taip pat turi įtakos apdirbimo rezultatams.
Valdymo radialinis įsikišimas
Trochoidinio apdirbimo esmė – išlaikyti įrankio radialinį pjovimo plotį santykinai mažą.
- Nustatykite tinkamą radialinį įtempimą pagal įrankio skersmenį, ruošinio medžiagą ir mašinos našumą.
- Venkite staigaus per didelio pjovimo įrankio apkrovimo, bandydami padidinti medžiagos pašalinimo kiekį per vieną praėjimą.
- Apdirbant tokias medžiagas kaip superlydiniai, atkreipkite ypatingą dėmesį į šilumos kaupimąsi ir įrankio apkrovą.
Tinkamas radialinis pjovimo plotis padeda palaikyti stabilias įrankio veikimo sąlygas.
Tinkamai priderinkite padavimo greitį
Mažas radialinis įsikišimas turi būti suderintas su tinkamais padavimo parametrais; kitaip apdirbimo efektyvumas gali sumažėti.
- Reguliuokite pastūmą vienam dančiui pagal įrankio griovelių skaičių ir medžiagos savybes.
- Palaikykite nepertraukiamą pjovimą ir sumažinkite neefektyvią trintį tarp įrankio ir ruošinio paviršiaus.
- Subalansuokite apdirbimo efektyvumą ir įrankio tarnavimo laiką derindami santykinai didelį pastūmos greitį su mažu radialiniu pjovimo gyliu.
Parametrų optimizavimo tikslas nėra aklai didinti veleno greitį, o nuolat išlaikyti įrankį įjungtą efektyviam pjovimui.
Kurias sunkiai apdirbamas medžiagas labiausiai naudingas frezuojant trochoidiniu būdu?
Trochoidinis frezavimas tinka didelių apkrovų apdirbimui, ypač medžiagoms, kurioms įprasti įrankių takeliai linkę greitai susidėvėti.
Titano lydiniai ir superlydiniai
Titano lydiniai ir nikelio pagrindo superlydiniai pasižymi dideliu stiprumu ir mažu šilumos laidumu, todėl frezavimo metu jie linkę į aukštos temperatūros susidarymą ir pagreitina įrankių susidėvėjimą.
- Norėdami sumažinti pjovimo apkrovas, naudokite mažesnį radialinį įterpimo gylį.
- Naudokite ištisines ir stabilias įrankių trajektorijas, kad sumažintumėte poveikį pjovimo briaunai.
Norėdami pagerinti šilumos išsklaidymą pjovimo zonoje, derinkite procesą su aukšto slėgio aušinimo skysčiu.
Nerūdijantis plienas ir kitos didelio stiprumo medžiagos
Kai kurie nerūdijantys plienai pasižymi ryškiu polinkiu sukietėti deformacijos metu. Jei įrankis pakartotinai trinasi į tą pačią vietą, apdirbimo sąlygos gali pablogėti.
- Nuolat pjaustykite ir venkite, kad įrankis per ilgai būtų ant apdirbto paviršiaus.
- Tinkamai nustatykite pjovimo gylį, kad sumažintumėte grūdinimo poveikį.
Optimizuokite įrankių trajektoriją, kad įrankių judėjimas būtų tolygesnis ir stabilesnis.
Kaip nustatyti, kiek iš tikrųjų sutaupo trochoidinio frezavimo įrankiai
Gamintojams faktiniai gamybos duomenys tiksliau atspindi procesų optimizavimo efektyvumą nei teorinis įrankio tarnavimo laikas.
Palyginkite įrankių sunaudojimą vienai detalei
Apdorojant tą pačią medžiagą įprastomis ir trochoidinėmis trajektorijomis, užregistruokite faktinius gamybos kiekius ir apskaičiuokite kiekvienam nurodytam užbaigtų detalių skaičiui sunaudotų įrankių skaičių. Tuo pačiu metu palyginkite matmenų stabilumą, paviršiaus kokybę ir įrankių našumą skirtingose partijose, kad sumažintumėte skirtumų tarp atskirų įrankių įtaką.
Įrankių pakeitimų ir prastovų sekimas
Be įrankių kiekių, užregistruokite įrankių keitimų skaičių, nustatymo laiką, apdirbimo ciklo laiką ir neįprastas prastovas, kad nustatytumėte, ar trochoidinis frezavimas iš tikrųjų sumažina bendras gamybos sąnaudas. Derindami įrankių nusidėvėjimo sąlygas su detalės matmenų stabilumu, gamintojai gali sukurti tikslesnį įrankių tarnavimo laiko modelį ir optimizuoti apdirbimo parametrus.
Išvada
Trochoidinio frezavimo vertė taip pat taikoma gamybos valdymui. Registruodami skirtingų medžiagų, įrankių ir parametrų derinių apdirbimo duomenis, gamintojai gali palaipsniui nustatyti tikslesnius įrankių tarnavimo laiko standartus ir sumažinti priklausomybę nuo patirtimi pagrįsto vertinimo. Tokioms medžiagoms kaip titano lydiniai ir superlydiniai stabilios apdirbimo sąlygos padeda sumažinti matmenų kitimą, pakartotinį apdirbimą ir netikėtų prastovų tikimybę. „TiRapid“ gali pateikti atitinkamas CNC frezavimo proceso rekomendacijas, pagrįstas detalės geometrija, medžiagos savybėmis ir gamybos apimtimi, padėdama klientams optimizuoti gamybos procesus ir bendras gamybos sąnaudas.















