
Labiausiai klientus liejimo formų apdirbimo srityje dažnai erzina ne pačios detalės sudėtingumas, o pasikartojantys pristatymo vėlavimai, dažnas pakartotinis apdirbimas ir didėjančios išlaidos. Liejimo formoms, liejimo formoms ir štampavimo formoms mažas efektyvumas reiškia ilgesnius projektų ciklus, o tai turi įtakos tiek mėginių patvirtinimui, tiek masiniam pristatymui. Norint iš tikrųjų padidinti efektyvumą, negalima sutelkti dėmesio tik į staklių veleno greitį. Vietoj to, reikia kartu optimizuoti procesą, įrankius, parametrus, tvirtinimo elementus ir valdymo metodus, kad CNC frezavimo staklės galėtų efektyviai išnaudoti kiekvieną minutę ir kartu užtikrinti tikslumą. Tik sujungus išankstinį planavimą, proceso valdymą ir valdymą po proceso, galima išties stabiliai pagerinti liejimo formų apdorojimo efektyvumą.
Pasirinkite tinkamą apdirbimo maršrutą
Liejimo formos efektyvumo gerinimas nereiškia aklo greičio didinimo; pirmiausia reikia aiškiai apibrėžti apdirbimo seką ir kelią. Gerai suplanuotas maršrutas užtikrina sklandesnį vėlesnį pjovimą, patikrinimą ir reguliavimą, kartu sumažindamas nereikalingą vėlavimą ir pakartotinį apdorojimą.
Atskiras grubus ir apdailos apdirbimas
Jei grubus apdirbimas ir apdaila atliekami kartu, lengvai atsiranda nestabili įrankio apkrova, svyruojanti paviršiaus kokybė ir pasikartojančios pjovimo problemos. Tai ypač akivaizdu, kai formos ertmė yra gili, o atsargų užlaida didelė.
- Grubaus apdirbimo etape daugiausia dėmesio skiriama greitam didelių ruošinių kiekių pašalinimui ir pagrindinio kontūro formavimui, kad vėlesni procesai turėtų aiškią apdirbimo nuorodą.
- Apdailos etape tvarkykite tik svarbiausius matmenis ir paviršiaus kokybę, venkite pakartotinio pjovimo ir nereikalingo apipjaustymo, kad laikas būtų sutelktas į sritis, kurios iš tikrųjų turi įtakos galutinei kokybei.
- Atskyrus etapus, įrankio apkrova tampa stabilesnė, staklių veikimas tampa sklandesnis, o pakartotinio apdorojimo tikimybė gerokai sumažėja.
Proceso suskaidymas į aiškius etapus dažnai pagerina bendrą efektyvumą labiau nei aklas greičio didinimas, nes tai leidžia kiekvieną operaciją atlikti tinkamiausiomis sąlygomis ir sumažina neefektyvų apdirbimą bei vėlesnes korekcijas iš šaltinio.
Optimizuokite įrankių trajektorijas, kad sumažintumėte pjovimą oru
Didelė dalis liejimo formų apdirbimo laiko skiriama ne pjovimui, o kėlimui, atitraukimui ir oro judėjimui. Šie, atrodytų, nedideli veiksmai gali susidėti ir žymiai pailginti bendrą apdirbimo ciklą.
- Naudokite CAM programinę įrangą, kad optimizuotumėte kelią, sumažintumėte įrankio pakėlimus, grįžimus ir oro judėjimą, kad įrankis eitų trumpesniu ir sklandesniu maršrutu.
- Kiek įmanoma, laikykite įrankį nuolat judinamą efektyviose pjovimo srityse, taip sumažindami laiko nuostolius, atsirandančius dėl dažnų sustojimų ir pakartotinio padėties nustatymo.
- Gilioms ertmėms ir sudėtingiems paviršiams pirmenybę teikite sklandesniam trajektorijos planavimui, kad išvengtumėte pasikartojančio judėjimo pirmyn ir atgal siaurose vietose.
Kuo racionalesnė įrankio trajektorija, tuo mažiau laiko sugaištama CNC frezuojant ir tuo didesnis efektyvumas. Tai taip pat sumažina nereikalingų mašinos judesių sukeltą nusidėvėjimą, todėl apdirbimo ritmas tampa stabilesnis ir lengviau valdomas.
Pradėkite nuo sudėtingų sričių, kad sumažintumėte vėlesnių pataisymų poreikį
Liejimo formų apdorojimo procese, jei kritinės sritys paliekamos vėlesniam laikui, bet koks nukrypimas nuo ankstesnių etapų gali paveikti visą detalę arba net viso liejimo formų rinkinio pristatymo grafiką.
- Pirmiausia apdirbkite kritines ertmes, gilius griovelius ir didelio tikslumo sritis, kad iš anksto patvirtintumėte, ar šerdies konstrukcija atitinka projektavimo reikalavimus.
- Tada apdorokite išorinę formą, nuožulas ir nereikšmingus paviršius, sutelkdami dėmesį į dalis, kurios greičiausiai turės įtakos funkcijai ir surinkimui.
- Tai leidžia anksti aptikti problemas, vėliau išvengti viso detalės perdirbinėjimo ir sumažina grandinės pataisymus, kuriuos sukelia vietinės klaidos.
Protinga apdirbimo seka gali kontroliuoti riziką ankstyviausiame etape, leisdama aptikti ir išspręsti problemas prieš joms išplintant, taip žymiai sumažinant bendrą liejimo projekto laiko nuostolį.
Įrankiai ir parametrai turi atitikti liejimo medžiagą
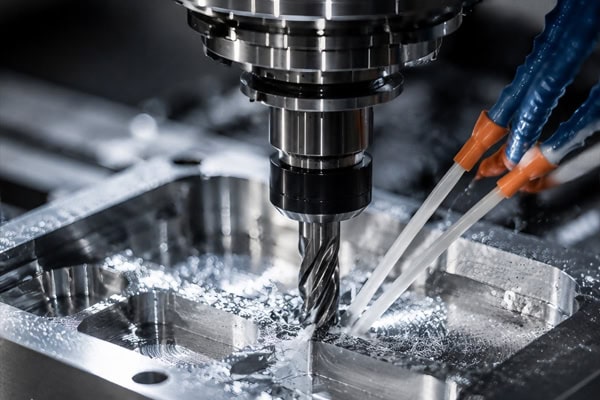
Liejimo medžiagos yra kietos, o konstrukcijos – sudėtingos. Jei įrankiai ir parametrai parinkti neteisingai, net ir didelis greitis lengvai sukels problemų. Tik suderinus įrankius, medžiagą ir parametrus, CNC frezavimo staklės gali iš tikrųjų stabiliai įsibėgėti ir išlaikyti nuoseklumą ilgų apdirbimo ciklų metu.
Tinkamo įrankio pasirinkimas yra svarbesnis nei brangiausio
Daugelis klientų, rinkdamiesi įrankius, linkę žiūrėti tik į kainą arba prekės ženklą, tačiau svarbiau yra tai, ar įrankis tinka esamai medžiagai ir konstrukcijai. Tinkamai parinktas įrankis dažnai pagerina efektyvumą labiau nei tiesiog brangesnio įrankio pirkimas.
- Plienui, aliuminiui ir variui rinkitės skirtingas įrankių medžiagas, nes kiekviena medžiaga turi skirtingą pjovimo atsparumą, drožlių šalinimo savybes ir šilumos kaupimosi elgseną.
- Gilių ertmių apdirbimui pirmenybę teikite įrankiams, kurie gerai pašalina drožles, kad drožlių kaupimasis griovelio apačioje nepaveiktų paviršiaus kokybės ir įrankio tarnavimo laiko.
- Didelio kietumo liejimo medžiagos geriau tinka įrankiams su atsparia dilimui danga, kuri gali sumažinti dilimo greitį ir pailginti nepertraukiamo apdirbimo laiką.
Kai įrankis parinktas teisingai, pjovimas tampa sklandesnis ir lengviau pasiekti paviršiaus kokybę vienu ėjimu. Tai taip pat sumažina prastovas, atsirandančias dėl dažno įrankių keitimo, todėl visas apdirbimo procesas tampa nepertraukiamesnis.
Parametrų nustatymai turi subalansuoti greitį ir stabilumą
Agresyvūs parametrai gali sukelti vibraciją ir įrankių lūžius, o pernelyg konservatyvūs parametrai sulėtina ciklą. Tikrasis efektyvumas kyla iš pusiausvyros. Liejimo formų apdirbimas yra ne tik greičio siekimas, bet ir efektyvaus pjovimo efektyvumo maksimalizavimas stabiliomis sąlygomis.
- Veleno greitis, padavimo greitis ir pjovimo gylis turėtų būti reguliuojami pagal medžiagą. Skirtingiems liejimo plienams ir skirtingiems įrankių skersmenims reikalingi atitinkami parametrų deriniai.
- Pernelyg agresyvūs parametrai gali lengvai sukelti vibraciją, įrankių lūžius ar net įrankių gedimus ir ruošinio laužą, o tai padidina pakartotinio apdirbimo išlaidas.
- Pernelyg konservatyvūs parametrai sulėtina ciklą, sumažina mašinų panaudojimą ir pailgina pristatymo laiką.
Tikrai efektyvus CNC frezavimas nėra greičiausias, bet greičiausias, išliekantis stabilus, nes tik stabilus apdirbimo procesas gali nuolat užtikrinti nuoseklų efektyvumą ir kokybę ilgo ciklo projektuose.
Aušinimo ir drožlių šalinimo negalima ignoruoti
Liejimo formų apdirbimo procese, jei drožlės ir šiluma nėra tinkamai tvarkomi, jos tiesiogiai paveiks įrankio tarnavimo laiką ir apdirbimo tikslumą, o kitaip pagrįsti parametrai gali netgi tapti neveiksmingi.
- Liejimo metu susidarę drožlių sankaupos tiesiogiai veikia paviršiaus apdailą ir matmenis, ypač giliuose grioveliuose, siauruose grioveliuose ir sudėtinguose išlenktuose paviršiuose.
- Aušinimo skystis turi laiku pašalinti šilumą, kad sumažėtų terminė deformacija ir būtų išvengta matmenų poslinkio apdirbimo metu.
- Kai drožlių pašalinimas prastas, įrankių dilimas gerokai pagreitėja ir padidėja pjovimo pasipriešinimas, o tai galiausiai paveikia apdirbimo ritmą ir detalės vientisumą.
Kai aušinimas ir drožlių šalinimas atliekami tinkamai, įrankio tarnavimo laikas ir apdirbimo efektyvumas tampa stabilesni, taip pat galima sumažinti paslėptą pakartotinį apdirbimą, kurį sukelia terminė deformacija ir drožlių sukibimas, todėl apdirbimo rezultatas tampa labiau kontroliuojamas.
Mašinos standumas ir tvirtinimo detalių konstrukcija nustato viršutinę ribą
Kad ir koks geras būtų procesas, jei staklės ir tvirtinimo įtaisas nestabilūs, sunku pasiekti išties aukštą efektyvumą. Staklės ir tvirtinimo įtaisas yra liejimo formų apdorojimo efektyvumo pagrindas. Tik tada, kai pagrindas stabilus, galima pagerinti efektyvumą ir tik tada prasmingos aukštesnių parametrų apdirbimo strategijos.
Didelio standumo mašinos geriau tinka liejimo apdorojimui
Liejimo formose dažnai būna gilių ertmių, ilgų įrankių iškyšų ir sunkių pjovimo darbų, o tai kelia didelius reikalavimus staklių standumui. Jei staklėms trūksta standumo, daugelio efektyvumo didinimo metodų negalima efektyviai įgyvendinti.
- Liejimo formų apdirbimas dažnai apima gilias ertmes, ilgus įrankių iškyšas ir sunkų pjovimą, todėl mašinų standumo reikalavimai yra aukšti, ypač atliekant didelio tikslumo ertmių apdirbimą.
- Nepakankamas standumas sukelia vibraciją, kuri turi įtakos paviršiaus kokybei ir matmenų tikslumui, taip pat pagreitina įrankio nusidėvėjimą.
- Stabili mašina gali palaikyti aukštesnius parametrus, sumažinti prastovas reguliavimo metu ir padaryti apdirbimo procesą nepertraukiamesnį.
Kuo stabilesnė staklės, tuo lengviau CNC frezavimo staklėms išlaikyti nuolatinį aukštą efektyvumą, nes jos gali atlaikyti didesnes apkrovas, veikti ilgesnį laiką ir išlaikyti apdirbimo paklaidas mažesniame diapazone.
Įrenginių konstrukcija turėtų sumažinti trukdžius
Jei tvirtinimo įtaisas yra prastai suprojektuotas, jis ne tik užims apdirbimo vietą, bet ir padidins prispaudimo operacijų bei padėties nustatymo klaidų skaičių ir netgi apribos įrankio patekimą į tam tikras kritines vietas.
- Įtvarai neturėtų užimti per daug efektyvaus apdirbimo ploto, kitaip bus paveiktos įrankių trajektorijos ir apdirbamas diapazonas.
- Stenkitės atlikti daugiau nei vienos pusės apdirbimą vienu nustatymu, kad sumažintumėte pakartotinio pozicionavimo ir daugkartinio išmontavimo poreikį.
- Tvirtinimo būdas turėtų subalansuoti stabilumą ir prieinamumą, užtikrinant, kad ruošinys neatsipalaiduotų, o įrankis sklandžiai patektų į apdirbimo zoną.
Gerai suprojektuotas tvirtinimo įtaisas sumažina pasikartojančias prispaudimo ir padėties nustatymo klaidas, taip pat leidžia įrankiui laisviau patekti į kritines vietas, todėl daugiau laiko iš tikrųjų skiriama efektyviam pjovimui.
Automatinis įrankių keitimas ir matavimas proceso metu pagerina tęstinumą
Liejimo formų apdirbimas paprastai apima daug operacijų ir dažną įrankių keitimą. Automatizavimas gali žymiai sumažinti laukimo laiką ir sumažinti rankinio valdymo sukeltus svyravimus.
- Automatinis įrankių keitimas sutrumpina rankinio laukimo laiką, leisdamas mašinai greitai perjungti operacijas ir išlaikyti didesnį veikimo laiką.
- Matavimas proceso metu gali aptikti nuokrypius laike, neleisdamas matmenų poslinkiui kauptis iki vėlesnių operacijų, kol jis bus aptiktas, taip sumažinant partijų pakartotinį apdorojimą.
- Daugiaoperacinėms liejimo formoms šios funkcijos taip pat gali gerokai pagerinti apdirbimo ritmą ir visą gamybos procesą priartinti prie nepertraukiamos gamybos.
Kuo aukštesnis automatizavimo lygis, tuo stabilesnis tampa liejimo formų apdorojimo efektyvumas ir tuo lengviau pasiekti aukštos kokybės nepertraukiamą gamybą, nes daugelis žingsnių, kurie iš pradžių priklausė nuo rankinio vertinimo, virsta kontroliuojamais, atsekamais ir pakartojamais procesais.
Naudokite skaitmeninius metodus, kad sumažintumėte pakartotinio darbo ir bandymų bei klaidų skaičių
Žemas formų apdorojimo efektyvumas dažnai atsiranda ne dėl lėto pjovimo, o dėl to, kad per daug laiko skiriama taisymams. Skaitmeninių metodų vertė yra ta, kad jie leidžia kuo anksčiau aptikti problemas ir sumažinti pakartotinį darbą, todėl procesas tampa labiau kontroliuojamas ir stabilesnis.
Prieš apdirbant, imituokite, kad sumažintumėte bandymų ir klaidų sąnaudas
Kuo išsamesnis išankstinis apdirbimo modeliavimas, tuo mažesnė rizika faktinio apdirbimo metu. Šis žingsnis yra ypač svarbus sudėtingų struktūrų liejimo formoms ir tankioms įrankių trajektorijoms.
- Naudokite apdirbimo modeliavimą, kad iš anksto aptiktumėte trukdžius ir susidūrimus, išvengdami atsitiktinio įrankio, tvirtinimo detalės ir ruošinio sąlyčio.
- Patikrinkite, ar įrankių trajektorijoje nėra pjovimo perviršio, praleidimų ar likusių išpjovų problemų; trajektorijos koregavimas iš anksto sutaupo daugiau laiko nei pakartotinis apdirbimas vietoje.
- Rizikos pašalinimas prieš oficialų apdirbimą gali žymiai sumažinti bandymų ir klaidų sąnaudas bei medžiagų atliekas.
Kuo detalesnė simuliacija, tuo mažiau reikia pakartotinio darbo vėliau, nes daugelis problemų, kurios kitu atveju iškiltų dirbtuvėse, išsprendžiamos iš anksto, todėl formalus apdirbimas yra daug artimesnis sėkmei pirmuoju etapu.
Standartizuoti procesai užtikrina stabilesnį efektyvumą
Jei liejimo formų apdirbimas kaskart pradedamas nuo nulio, efektyvumą sunku stabilizuoti. Standartizuoti procesai leidžia greitai atkartoti patirtį ir sumažinti skirtumus tarp operatorių. Nustatant įprastų medžiagų parametrų šablonus, brandūs sprendimai gali būti tiesiogiai taikomi panašioms medžiagoms, išvengiant pakartotinių bandymų ir klaidų. Nustatant įprastų liejimo formų struktūrų apdirbimo seką, galima sumažinti laiko nuostolius, atsirandančius dėl laikinų sprendimų, o apdirbimo ritmas tampa tolygesnis. Nustatant patikrinimo kontrolinius taškus, taip pat galima sumažinti žmogiškuosius skirtumus, o tai leidžia kartu kontroliuoti kokybę ir didinti efektyvumą. Standartizavimas neriboja lankstumo; jis padaro efektyvumą lengviau pakartojamą, nes išsaugo brandžią patirtį, sumažina pakartotinių bandymų ir klaidų skaičių ir užtikrina, kad kiekvienas apdirbimo darbas būtų kuo artimesnis optimaliai būsenai.
Stebėjimas realiuoju laiku padeda greitai ištaisyti problemas
Jei apdirbimo metu galima aptikti nukrypimų, galima užkirsti kelią nedidelių problemų virtimui dideliais nuostoliais, o tai yra labai svarbu kontroliuojant liejimo formų projekto įgyvendinimą.
- Stebėkite įrankių susidėvėjimą, vibraciją ir veleno būklę, kad suprastumėte, ar staklės veikia stabiliame diapazone.
- Aptikus anomaliją, laiku pakoreguokite parametrus arba pakeiskite įrankį, kad problema toliau neplistų.
- Venkite, kad mažos problemos virstų didelio masto metalo laužu, ir sutrumpinkite vėlesnį pakartotinio apdirbimo bei remonto laiką.
Laiku ištaisant problemas geriau apsaugomi pristatymo grafikai ir išlaidos, nei jas taisant vėliau, nes taip problemos išlieka kuo mažesnės ir jos neturi įtakos gamybos ritmui ir galutiniam viso formų rinkinio pristatymui.
Išvada
Liejimo formų apdorojimo efektyvumo gerinimas negali remtis vien tik staklių veleno greičiu ar vieno pjovimo greičiu. Dar svarbiau, kad tam reikia bendro optimizavimo – nuo procesų planavimo ir įrankių konfigūracijos iki gamybos koordinavimo, suspaudžiant kiekvieną grandį į priimtinesnę būseną. Įmonėms, kurioms reikalingas ir tikslumas, ir pristatymo kontrolė, CNC frezavimo privalumas yra tas, kad liejimo formų apdorojimas tampa stabilesnis, efektyvesnis ir lengviau atkartojamas partijomis. „TiRapid“ gali teikti profesionalią CNC frezavimo pagalbą liejimo formų projektams, padėdama klientams greičiau atlikti pristatymą.
















