
CNC staklių dalių pavadinimų supratimas yra būtinas kiekvienam, dirbančiam su šiuolaikine apdirbimo įranga. Kiekvienas komponentas – nuo veleno iki valdymo sistemos – atlieka svarbų vaidmenį tikslumui, greičiui ir patikimumui. Šis vadovas supažindins jus su kiekviena pagrindine CNC dalimi, kad galėtumėte dirbti sumaniau ir išvengti brangiai kainuojančių klaidų.
Kas yra CNC staklės
CNC staklės yra kompiuteriu valdoma gamybos sistema, atliekanti tikslų medžiagų pjovimą, gręžimą, frezavimą ir formavimą. Interpretuodama skaitmenines instrukcijas, CNC technologija užtikrina neprilygstamą tikslumą, pakartojamumą ir efektyvumą šiuolaikiniuose inžinerijos ir gamybos procesuose.
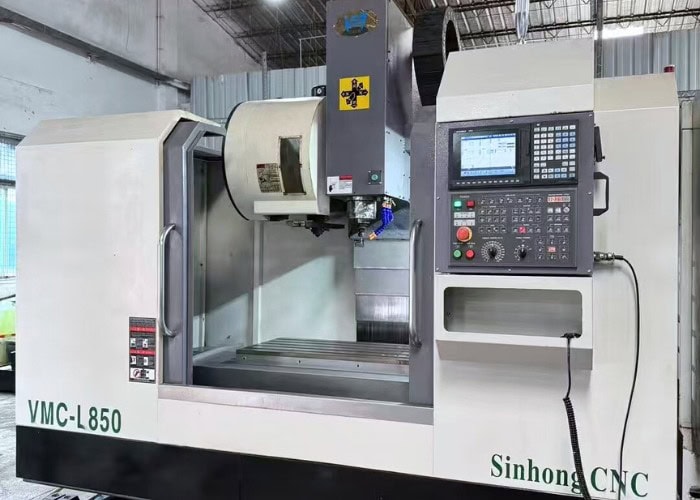
CNC (kompiuterinio skaitmeninio valdymo) staklės yra programuojamas gamybos įrankis, automatizuojantis apdirbimo užduotis naudojant G kodą. Užuot pasikliavę rankiniu valdymu, CNC staklės vadovaujasi skaitmeninėmis instrukcijomis, kad itin tiksliai judintų veleną, įrankius ir darbastalį – dažnai pasiekdamos ±0.01 mm paklaidas.
Mano mechaninio apdirbimo patirtis rodo, kad CNC staklės, naudodamos kontroliuojamas įrankių trajektorijas, transformuoja 3D CAD projektus į fizinius komponentus. Šios staklės paprastai apima:
- Judesio valdymo sistema: X, Y, Z (ir papildomų) ašių koordinatės naudojant servo arba žingsninius variklius.
- Veleno ir įrankių sistema: suka pjovimo įrankius 6 000–30 000 aps./min. greičiu, priklausomai nuo medžiagos.
- Valdiklis (MCU): interpretuoja G kodą, valdo greičius, padavimus ir įrankių keitimą.
- Grįžtamojo ryšio jutikliai: užtikrina realaus laiko padėties tikslumą per kodavimo įrenginius ir rutulinius sraigtus.
CNC staklės palaiko platų operacijų spektrą – frezavimą, tekinimą, gręžimą, sriegimą, graviravimą – ir gali dirbti su metalais, plastikais, kompozitais ir mediena. Jų automatizavimas sumažina žmogiškųjų klaidų skaičių, padidina nuoseklumą ir pagreitina gamybą, todėl CNC technologija yra būtina aviacijos ir kosmoso, automobilių, medicinos, robotikos ir prototipų kūrimo pramonėje.
Įprasti CNC staklių tipai
Šiuolaikinės CNC staklės veikia tiksliai koordinuodamos pagrindinius komponentus, įskaitant valdiklį, veleną, variklius, įrankių sistemą, aušinimo skysčio tiekimą, griebtuvą ir jutiklius. Supratimas, kaip veikia kiekviena dalis, leidžia inžinieriams padidinti tikslumą, išlaikyti staklių patikimumą ir optimizuoti gamybos efektyvumą.
Įprastos CNC staklės plačiai naudojamos šiuolaikinėje gamyboje, siekiant pagaminti didelio tikslumo detales su puikiu pakartojamumu. Atsižvelgiant į apdirbimo metodus ir pritaikymą, labiausiai paplitę tipai yra šie:
• CNC frezavimo staklės
CNC frezavimo staklės naudoja besisukantį pjovimo įrankį medžiagai pašalinti, o įrankis ir (arba) ruošinys juda išilgai kelių ašių (X, Y, Z ir kartais 4-osios arba 5-osios ašių). Jos idealiai tinka sudėtingoms geometrinėms figūroms, tokioms kaip kišenės, grioveliai, kontūrai ir 3D paviršiai, apdirbti. CNC frezavimas dažniausiai naudojamas prizminėms detalėms, liejiniams, aviacijos ir kosmoso komponentams ir tiksliems korpusams, kuriems reikalingi griežti tolerancijos nuokrypiai ir puikus paviršiaus apdirbimas.
• CNC tekinimo staklės
CNC tekinimo staklės skirtos tekinimo operacijoms, kai ruošinys sukasi aplink centrinę ašį, o stacionarūs pjovimo įrankiai formuoja išorinius arba vidinius paviršius. Šios staklės yra labai efektyvios gaminant cilindrines ir besisukančias detales, tokias kaip velenai, įvorės, rankovės, sriegiai ir flanšai. CNC tekinimo staklės pasižymi puikiu koncentriškumu, apvalumu ir pakartojamumu, todėl jos tinka tiek prototipų gamybai, tiek didelio masto gamybai.
• Specializuotos CNC staklės
Specializuotos CNC staklės yra sukurtos specifinėms apdirbimo užduotims, kurių standartinės frezavimo ar tekinimo staklės negali efektyviai atlikti. Tai CNC gręžimo staklės, skirtos greitam skylių formavimui, CNC šlifavimo staklės, skirtos itin smulkiam paviršiaus apdailai ir griežtiems tolerancijos nuokrypiams, EDM staklės, skirtos kietoms arba sudėtingoms medžiagoms su painiomis detalėmis apdirbti, ir CNC frezavimo staklės, skirtos greitam medienos, plastiko ir kompozicinių medžiagų pjovimui. Šios staklės išplečia CNC gamybos galimybes ir palaiko specializuotas pramonines programas.
CNC frezavimo staklių dalys
CNC frezavimo staklės medžiagą šalina naudodamos besisukantį pjovimo įrankį kartu su tiksliu daugiaašiu judesiu. CNC frezavimo staklių dalių supratimas padeda inžinieriams ir pirkėjams įvertinti apdirbimo tikslumą, gamybos efektyvumą ir sudėtingų geometrijų įgyvendinamumą.

CNC frezavimas yra subtraktyvus gamybos procesas, o jo bendras našumas priklauso nuo to, kaip šie pagrindiniai komponentai veikia kartu:
1. Velenas ir variklis
Velenas suka pjovimo įrankį ir lemia pjovimo stabilumą. Įprastas veleno greitis svyruoja nuo 6 000 iki 24 000 aps./min. Veleno standumas ir guolio kokybė tiesiogiai veikia paviršiaus apdailą, pjovimo tikslumą ir įrankio tarnavimo laiką.
2. Įrankių laikiklis ir pjovimo įrankiai
Tokie įrankių laikikliai kaip BT, HSK ir ER užtikrina koncentriškumą tarp veleno ir pjovimo įrankio. Net 0.01 mm nuokrypis gali sutrumpinti įrankio tarnavimo laiką 10–20 % ir neigiamai paveikti paviršiaus kokybę.
3. Automatinis įrankių keitiklis (ATC)
ATC leidžia naudoti kelis įrankius viename nustatyme, todėl galima atlikti sudėtingas apdirbimo operacijas be rankinio įsikišimo. Tai pagerina apdirbimo nuoseklumą, sutrumpina nustatymo laiką ir gamybos laiką.
4. Darbo stalas
Darbo stalas paprastai gaminamas iš ketaus ir turi T formos griovelius tvirtinimo detalėms. Tinkamas tvirtinimas prie stalo yra labai svarbus norint išlaikyti matmenų tikslumą ir išvengti detalės judėjimo pjovimo metu.
5. Stulpelis ir pagrindas
Kolona ir pagrindas sudaro mašinos konstrukcinį pagrindą. Jie užtikrina standumą ir vibracijos slopinimą, dažnai sustiprinami epoksidine granito derva, kuri yra būtina stabiliam apdirbimui ir pastoviai detalių kokybei.
6. X/Y/Z ašys, rutuliniai sraigtai ir servo pavaros
Šios judesio sistemos valdo įrankio ir ruošinio padėtį. Stabiliomis sąlygomis jos paprastai palaiko ±0.01 mm ar geresnį padėties nustatymo tikslumą, kuris tiesiogiai veikia matmenų tikslumą.
7. Aušinimo skysčio ir drožlių šalinimo sistema
Efektyvus aušinimas ir drožlių šalinimas kontroliuoja pjovimo karštį, apsaugo nuo įrankio gedimų ir sumažina šerpetojančių paviršių susidarymą, ypač atliekant didelio greičio arba sunkias pjovimo operacijas.
8. CNC valdiklis ir valdymo skydas
CNC valdiklis vykdo G kodą ir sinchronizuoja ašies judėjimą, veleno greitį ir įrankių keitimą. Stabili valdymo sistema sumažina operatoriaus klaidas ir užtikrina pasikartojančius apdirbimo rezultatus.
CNC tekinimo staklių dalys
CNC tekinimo staklės naudoja tiksliai suderintus komponentus, kad efektyviai apdirbtų velenus ir kitas besisukančias dalis. CNC tekinimo staklių dalių supratimas padeda inžinieriams ir pirkimų komandoms įvertinti apdirbimo galimybes, stabilumą ir galutinės dalies kokybę.
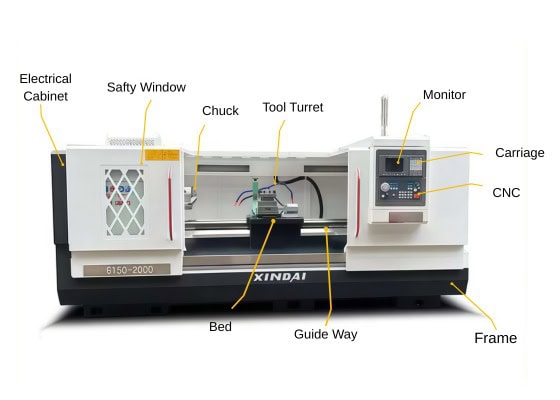
CNC tekinimo staklės yra optimizuotos gaminti besisukančius komponentus, tokius kaip velenai, įvorės, flanšai ir srieginės dalys. Jo našumas priklauso nuo šių komponentų sąveikos:
1. Galvutė ir velenas
Galvutė skirta velenui, kuris užtikrina stabilų sukimąsi ir sukimo momentą. Įprastas veleno greitis svyruoja nuo 3,000 iki 6,000 aps./min. Veleno stabilumas tiesiogiai veikia apvalumą, riedėjimą ir paviršiaus apdailą. Dėl terminio poslinkio ilgų gamybos serijų metu gali palaipsniui keistis matmenys.
2. Griebtuvas / įvorė
Griebtuvas arba įvorė pritvirtina ruošinį. Įtempimo būdas ir kartojamumas daro didelę įtaką koncentriškumui ir detalės deformacijai. Plonasienėms arba didelio tikslumo detalėms dažnai pageidaujami minkšti žandikauliai arba įvorės.
3. Lova ir kreipiančiosios
Tekinimo staklių lova paprastai gaminama iš ketaus, kad būtų užtikrintas standumas ir atsparumas vibracijai. Kreipiančiųjų takelių tipai (linijiniai arba dėžiniai kreiptuvai) turi įtakos pjovimo stabilumui, apkrovos pajėgumui ir ilgalaikiam apdirbimo nuoseklumui.
4. Įrankių bokštelis
Įrankių revolveriai paprastai talpina 8–12 įrankių ir leidžia automatiškai indeksuoti apdirbimo metu. Didelis revolverių padėties kartojamumas sumažina atliekų kiekį ir pagerina partijų nuoseklumą.
5. X/Z ašys, rutuliniai sraigtai ir servo sistemos
Šie judesio komponentai valdo įrankio padėtį išilgine ir skersine kryptimis. Kai mašinos būklė ir procesai yra stabilūs, jie paprastai palaiko maždaug ±0.01 mm gamybos tolerancijas.
6. Uodegos ir centro
Užpakalinė dalis suteikia papildomą atramą ilgiems arba siauriems ruošiniams. Ji padeda išvengti išlinkimo, vibracijos ir blogo apvalumo tekinimo operacijų metu.
7. Aušinimo skystis, tepimas ir drožlių kontrolė
Tinkamas aušinimas ir tepimas sumažina įrankio nusidėvėjimą ir šilumos kaupimąsi. Prastas drožlių valdymas gali sukelti šerpetojimą, šiurkštų paviršių ir matmenų poslinkį.
8. CNC valdiklis
CNC valdiklis vykdo tekinimo ciklus, tokius kaip grubus apdirbimas ir sriegimas, pagal G kodo instrukcijas. Tai pagerina pakartojamumą, sumažina priklausomybę nuo operatoriaus ir padidina bendrą apdirbimo efektyvumą.
CNC frezavimo staklių dalys ir CNC tekinimo staklių dalys
Siekiant geriau suprasti, kaip skirtingos CNC staklės atlieka konkrečias apdirbimo užduotis, toliau pateiktoje lentelėje palyginamos pagrindinės CNC staklių dalys, naudojamos CNC frezavimo staklėse ir CNC tekinimo staklėse. Šis palyginimas padeda inžinieriams ir pirkėjams greitai įvertinti staklių galimybes, tinkamumą pritaikymui ir gamybos efektyvumą.
| CNC staklių dalis | CNC frezavimo staklės | CNC tekinimo staklės | Poveikis apdirbimui |
| Pirminis judėjimo principas | Įrankis sukasi, ruošinys juda išilgai X/Y/Z ašių | Ruošinys sukasi, įrankis juda išilgai X/Z ašių | Nustato detalės geometriją ir apdirbimo strategiją |
| Suklys | Didelio greičio velenas (6 000–24 000 aps./min., iki 30 000 aps./min.) | Vidutinio greičio, didelio sukimo momento velenas (3 000–6 000 aps./min.) | Įtakoja paviršiaus apdailą, pjovimo stabilumą ir įrankio tarnavimo laiką |
| Įrankių laikymo sistema | BT / HSK / ER įrankių laikikliai | Įrankių bokštelis su tekinimo įrankiais | Įtakoja įrankio standumą ir nustatymo lankstumą |
| Automatinis įrankių keitiklis (ATC) | Įprasta; palaiko kelių operacijų frezavimą vienu nustatymu | Integruota per įrankių revolverių indeksavimą | Tiesiogiai veikia efektyvumą ir ciklo laiką |
| Darbo laikymo metodas | Įtvarai, spaustukai, spaustuvai ant T formos stalo | Griebtuvas, įvorė, minkšti žandikauliai | Poveikis koncentriškumui, deformacijai ir pakartojamumui |
| Mašinos struktūra | Kolona ir pagrindas su judančiu stalu arba portalu | Tvirta lova su galvūgaliu ir galiniu atraminiu stulpu | Nustato atsparumą vibracijai ir ilgalaikį stabilumą |
| Linijinės ašys | X / Y / Z (pasirinktinai 4 / 5 ašis) | X / Z (pasirinktinai Y ašis tekinimo centruose) | Valdo geometrijos sudėtingumą ir tolerancijos galimybes |
| Rutuliniai sraigtai ir servo pavaros | Didelės spartos pozicionavimas, ±0.01 mm arba geresnis | Didelis standumas, ±0.01 mm, būdingas gamyboje | Apibrėžia padėties nustatymo tikslumą ir pakartojamumą |
| Uodegos atrama / atraminė sistema | Paprastai nereikalaujama | Būtinas ilgiems velenams ir siauroms detalėms | Apsaugo nuo deformacijos ir vibracijos |
| Aušinimo skysčio ir drožlių kontrolė | Didelio tūrio aušinimo skystis ir drožlių šalinimas | Koncentruotas aušinimo skysčio srautas ir drožlių konvejeris | Sumažina karštį, šerpetojančius paviršius ir įrankių nusidėvėjimą |
| CNC valdiklis | Vykdo daugiaašius frezavimo trajektorijas | Vykdo tekinimo, sriegimo ir grubaus apdirbimo ciklus | Sinchronizuoja judesį, greitį ir tikslumą |
| Tipiškos Programos | Sudėtingos geometrijos, kišenės, 3D paviršiai | Velenai, įvorės, sriegiai, besisukančios dalys | Padeda išsirinkti tinkamą mašiną darbui |
Kokie yra pagrindiniai CNC komponentų projektavimo aspektai?
Projektuojant CNC komponentus, reikia subalansuoti medžiagų elgseną, geometriją, tolerancijas ir gaminamumą. Anksti suprasdami šiuos veiksnius, inžinieriai gali išvengti apdirbimo defektų, sumažinti sąnaudas ir užtikrinti patikimą, didelio tikslumo veikimą.
| Dizaino faktorius | Pagrindiniai klausimai | Rekomenduojamos vertės / pastabos |
| Medžiagos parinkimas | Medžiaga turi įtakos stiprumui, terminiam stabilumui, apdirbamumui ir paviršiaus apdailai. Perėjimas nuo 304SS prie 303SS pagerino apdirbamumą 18 %. | Metalai: 6061-T6, 7075. Plastikai: POM, PEEK. Rinkitės pagal kainą ir našumą. |
| Geometrija ir elementų dizainas | Gilios kišenės, plonos sienelės ir įpjovos padidina įrankio deformaciją ir vibracijos riziką. Vienodas sienelės storis pagerina matmenų stabilumą. | Metalai: 0.8–1.5 mm; Plastikai: 1.5–2.5 mm. Pridėkite vidinius spindulius ≥ įrankio spindulį. |
| Tolerancijos ir matmenų kontrolė | Griežti tolerancijos intervalai padidina apdirbimo laiką ir sąnaudas. Kritinėms sritims taikyti tik ±0.01–0.02 mm. | Sumažinkite nereikšmingus tolerancijos nuokrypius 10–25 %. |
| Įrankių prieiga ir tvirtinimas | Detalės turi būti lengvai pasiekiamos įrankiais be ilgo įrankio prailginimo. Stabilus tvirtinimas sumažina vibraciją ir pagerina paviršiaus apdailą. | Sudėtingoms formoms gali prireikti specialių minkštų žandikaulių ir ilgesnio gamybos laiko. |
| Paviršiaus apdaila ir tolesnis apdorojimas | Tokios dangos kaip anodavimas / dengimas padidina storį. Projektuojant reikia atsižvelgti į augimą ir estetinius lūkesčius. | II tipo anodavimas: +5–25 µm (½ įsiskverbia, ½ kaupiasi į išorę). |
| Sąnaudos ir gamybos efektyvumas | Pašalinus nereikalingą sudėtingumą, sutrumpėja ciklo laikas ir programavimo išlaidos. Funkcijos, suderintos su standartiniais įrankių dydžiais, sumažina nustatymų skaičių. | Supaprastinkite geometriją, kai tik įmanoma, kad sumažintumėte apdirbimo etapus. |
Kaip atnaujinti CNC staklių dalis
CNC staklių dalių atnaujinimas yra vienas efektyviausių būdų pagerinti tikslumą, pailginti staklių tarnavimo laiką ir neatsilikti nuo sparčiai tobulėjančių gamybos technologijų. Prieš atnaujindami, inžinieriai turi įvertinti sistemos našumą, suderinamumą ir sąnaudų bei naudos santykį, kad užtikrintų išmatuojamus patobulinimus.
CNC atnaujinimai paprastai sutelkiami į tikslumo, greičio ir staklių reagavimo gerinimą. Mano patirtis rodo, kad didžiausią įtaką daro perėjimas prie didelio tikslumo servo variklių, rutulinių sraigtų atnaujinimas siekiant sumažinti laisvumą ir pažangių valdiklių diegimas sklandesniam judesio valdymui. Programinės įrangos atnaujinimai, pavyzdžiui, patobulinti CAM postprocesoriai, taip pat prisideda prie geresnės paviršiaus kokybės ir sutrumpinto ciklo laiko.
Mechaninius komponentus, tokius kaip linijinės kreipiančiosios, velenai ir aušinimo sistemos, galima atnaujinti, siekiant pagerinti stabilumą ir šilumos valdymą. Tačiau susidėvinčias dalis, tokias kaip pjovimo įrankiai, įvorės ir susidėvėję guoliai, visada reikėtų keisti, o ne atnaujinti, nes jos tiesiogiai veikia apdirbimo patikimumą.
Sprendimas tarp atnaujinimo ir pakeitimo priklauso nuo kainos, dabartinės mašinos būklės ir numatomo našumo padidėjimo. Tinkamai planuojant, atnaujinimai gali lengvai padidinti apdirbimo efektyvumą 10–30 %.
DUK
Kas yra CNC VMC ir HMC?
Iš savo inžinerinės patirties galiu pasakyti, kad CNC VMC (vertikalus apdirbimo centras) naudoja vertikalų veleną, todėl idealiai tinka tiksliam frezavimui, kontūriniam apdirbimui ir ertmių apdirbimui. HMC (horizontalus apdirbimo centras) naudoja horizontalų veleną, kuris užtikrina greitesnį drožlių pašalinimą ir 20–40 % didesnį našumą atliekant sunkius pjovimus. Paprastai VMC naudoju aliuminiui, o HMC – plienui arba masinės gamybos detalėms.
Kas yra G kodas CNC staklėse?
G kodas yra pagrindinė programavimo kalba, nurodanti CNC staklėms, kaip judėti. G kodą naudoju įrankių trajektorijoms, veleno greičiui, aušinimo skysčiui ir pastūmos greičiui valdyti. Tokie kodai kaip G00 (greitasis), G01 (tiesinis) ir G02/G03 (lankai) apibrėžia kiekvieną judesį. Tikslus G kodo programavimas tiesiogiai veikia CNC gamybos tikslumą, efektyvumą ir paviršiaus kokybę.
Koks yra įrankio tipas CNC mašinoje?
Mano CNC darbe naudojami šie įrankiai: galiniai frezos, grąžtai, sriegikliai, plėstuvai, plokštuminiai frezos, apvalios nosies frezos ir sriegių frezos. Kiekvienas įrankis skirtas konkrečiam tikslui – medžiagos šalinimui, griovelių pjovimui, paviršiaus apdailai arba sriegimui. Įrankio pasirinkimas priklauso nuo geometrijos, medžiagos kietumo, reikiamo tolerancijos nuokrypio ir paviršiaus apdailos, dažnai pasiekiant ±0.01 mm tikslumą.
Kas geriau – CNC ar PLC?
CNC geriau tinka tiksliam apdirbimui, nes valdo daugiaašį judėjimą mikrometro tikslumu, idealiai tinka frezavimui, tekinimui ir gręžimui. PLC pranašesnis automatizavimo užduotims, tokioms kaip konvejeriai ar robotų ląstelės. Mano projektuose CNC užtikrina ±0.01 mm tolerancijas, o PLC valdo loginį valdymą, o ne sudėtingus įrankių takus, todėl „geriau“ priklauso nuo taikymo.
Kas yra 7 ašių CNC staklės?
7 ašių CNC staklės prie tradicinio XYZ judesio prideda sukamosios ašies, todėl galima apdirbti beveik bet kokiu kampu be pakartotinio tvirtinimo. Ašys paprastai apima X, Y, Z, A, B, C ir papildomą tiesinę arba sukimosi ašį. Aš naudoju 7 ašių sistemas aviacijos ir kosmoso pramonei, medicininiams implantams ir sudėtingoms organinėms formoms, kur apdirbimas vienu nustatymu pagerina tikslumą ir sutrumpina ciklo laiką.
Išvada
CNC staklės, siekdamos didelio tikslumo gamybos, remiasi suderinta konstrukcinių komponentų, judesio valdymo, įrankių, jutiklių ir programinės įrangos sistema. Suprasdami, kaip šios dalys veikia – nuo veleno ir valdiklio iki variklių, tvirtinimo įtaisų ir tikrinimo sistemų – inžinieriai gali pagerinti tikslumą, sumažinti klaidas ir optimizuoti gamybą. Tinkamas nustatymas, stabili staklės konstrukcija, kokybės kontrolė ir išmanūs atnaujinimai prisideda prie geresnio našumo, ilgesnio staklės tarnavimo laiko ir nuolat patikimų dalių.
















