
Ką Is A Bliepa Hole?
Mano, kaip tiksliųjų detalių apdirbimo specialisto, patirtis rodo, kad aklosios skylės yra dažnai sutinkamas, bet lengvai neįvertinamas konstrukcinis dizainas. Aklosios skylės nėra „nematomos“ skylės, o skylės, kurios atviros tik iš vienos pusės ir neprasiskverbia pro visą ruošinį, o apačia uždara. Jos dažnai naudojamos tvirtinimo detalių srieginėse skylėse, pozicionavimo kaiščių montavimo skylėse, oro slėgio reguliavimo skylėse ir kt., ir ypač tinka detalėms, kurios negali paveikti galinės dalies konstrukcijos vientisumo.
Projektavimo požiūriu aklinosios skylės yra sudėtingesnės nei kiaurinės, nes joms keliami griežti gylio, dugno formos, sriegio vientisumo ir kt. reikalavimai. Pavyzdžiui, frezuojant srieginę aklinąją skylę, kurios skersmuo M6, paprastai reikia rezervuoti papildomą 1.5 karto didesnį nei žingsnis tarpą kaip sriegimo buferinę zoną. Jei nepaliekamas pakankamas gylis, lengva sriegius išgręžti nepilnai arba net nutrūkti.
Statistika rodo, kad masinės gamybos metu aklųjų skylių gręžimo klaidų tikimybė yra maždaug 20 % didesnė nei kiaurymių gręžimo. Dažniausios problemos yra drožlių užsilaikymas, gręžimo nuokrypis, nelygus skylės dugnas arba nepakankamas sriegimo gylis. Todėl, nors aklosios skylės yra mažos, jos yra koncentruotas projektavimo ir apdorojimo tikslumo kontrolės įsikūnijimas. Kiekvienas pagrįstas aklųjų skylių projektavimas ir stabilus apdirbimas yra tikras gamybos pajėgumų išbandymas.
Paprastai jis gręžia tik iki tam tikro gylio ir neįsiskverbia į ruošinį.
Jis dažniausiai naudojamas varžtams įsukti, kaiščiams įdėti, ventiliacijai ir kt.
Palyginti su kiaurymėmis, aklinas skyles apdirbti yra sudėtingiau ir jose mažiau vietos klaidoms.
Geriausios Dskirtumai Btarp Bliepa Holes And Other Holes
Daugelyje gaminių struktūros projektavimo ir detalių apdorojimo projektų, kuriuose dalyvavau, aklųjų skylių naudojimo dažnumas yra beveik toks pat kaip ir kiaurinių skylių, tačiau struktūros ir apdorojimo logikos skirtumai tarp jų yra labai reikšmingi. Aklosios skylės – tai skylės, kurios atviros tik iš vienos pusės ir neprasiskverbia pro visą medžiagos storį, o kiaurinės skylės – tai visiškai prasiskverbiančios skylės; šis struktūrinis skirtumas tiesiogiai veikia jų gamybos metodus, surinkimo pritaikymą ir mechanines savybes.
Pavyzdžiui, sriegimo metu galima naudoti kiauryminius sriegiklius, o drožlės gali būti sklandžiai išleidžiamos iš apačios, taip žymiai sumažinant vielos lūžio riziką. Aklosioms skylėms reikia naudoti specialius spiralinius griovelius arba ekstruzinius sriegiklius, kad drožlės galėtų būti išleidžiamos į viršų ir neužblokuotų skylės dugno. Remiantis mūsų dirbtuvių duomenimis, jei drožlės nebus laiku pašalintos apdorojimo proceso metu, aklųjų skylių sriegimo gedimų rodiklis padidės iki maždaug 12 %, o tai yra daug daugiau nei 5 % kiauryminių skylių.
Be to, aklosios skylės dažnai painiojamos su įgilintomis ir laiptuotomis skylėmis. Įgilintos skylės yra skylės su padidintomis angomis, kad varžto galvutė galėtų įsmigti į medžiagą. Tai dviejų pakopų skylės su „didelės angos ir mažo dugno“ struktūra. Kita vertus, laiptuotos skylės turi dvi ar daugiau skirtingo skersmens skylių sekcijų ašine kryptimi ir tinka komponentams su veleno pečiais arba atramomis surinkti. Aklosios skylės paprastai yra vienodo dydžio, apačioje uždaros struktūros, kuriose didesnis dėmesys skiriamas gyliui ir ašinio koncentriškumo kontrolei.
Apskritai aklinosios skylės turi mažesnį apdorojimo paklaidų toleravimą nei kitų tipų skylės, todėl projektuojant reikia atsižvelgti į tokius klausimus kaip drožlių pašalinimas, sriegių gylis ir skylės dugno forma. Būtent šie, atrodytų, detalūs skirtumai lemia detalių patikimumą ir funkcinį įgyvendinimą.
Kuris Ipramonės šakos Use Bliepa Vias
Aklosios skylės yra plačiai naudojamos, nes jos gali atlikti tvirtinimo, padėties nustatymo ar ventiliacijos funkcijas nepažeidžiant detalės formos ir konstrukcinio vientisumo. Susidūriau su aklųjų skylių taikymu daugelio pramonės šakų projektuose, ypač liejimo, automobilių, aviacijos, medicinos ir elektronikos pramonės šakose.
Toliau pateikiamas kelių tipinių taikymo scenarijų klasifikavimo aprašymas:
| Pramonės kategorija | Taikymo scenarijus | Aklųjų skylių naudojimo priežastys |
| Formų gamyba | Varžtų montavimas ir kreipiamųjų kolonų padėties nustatymas liejimo formoms ir liejimo slėgiu formoms | Neleiskite prasiskverbti į formą ir nepažeiskite liejimo srities |
| Automobilių ir aviacijos dalys | Variklio korpusas, jungiamasis laikiklis, fiuzeliažo konstrukcija | Kompaktiška konstrukcija ir fiksuotas plotas, nepaveikiant bendro stiprumo |
| Medicinos prietaisai | Minimaliai invaziniai prietaisai, srieginės skylės implantams | Tikslus pozicionavimas, siekiant išvengti perforacijos, turinčios įtakos biologiniam suderinamumui |
| Buitinė elektronika | Mobiliojo telefono korpusas, kameros modulis, jutiklio tvirtinimo taškas | Išsaugoti išvaizdos vientisumą ir padidinti konstrukcijos stabilumą |
Šios pramonės šakos kelia aukštus reikalavimus detalių patikimumui ir kompaktiškai konstrukcijai, o aklosios skylės kaip tik atitinka jų dvejopus funkcinius ir dizaino poreikius.
Kaip Are Bliepa Holes Papdorota?
Aklųjų skylių apdirbimo metodas ne visiems yra vienodas ir yra pritaikomas atsižvelgiant į skylės gylį, tikslumą ir medžiagos savybes. Jis skiriasi nuo kiaurinių skylių ir negali pasikliauti kiauryme esančia konstrukcija, kad būtų lengviau pašalinti ir pozicionuoti drožles. Todėl apdirbant akląsias skyles labiausiai rūpi, kaip tiksliai kontroliuoti gylį, kaip efektyviai pašalinti drožles ir kaip užtikrinti dugno vientisumą . Nesvarbu, ar naudojamos CNC staklės, ar rankinė įranga, pagrindinis tikslas yra užtikrinti, kad akloji skylė atitiktų reikiamus funkcinius standartus, ypač kalbant apie paklaidų kontrolę ±0.05 mm tikslumu ir patikimą drožlių šalinimą.
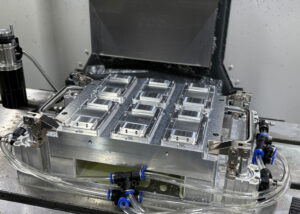
Žemiau išsamiai apžvelgsiu įprastus apdorojimo metodus ir pagrindinius valdymo metodus:
Įprasti gręžimo metodai ir įrankiai
Aklųjų skylių apdorojimo būdas priklauso nuo tikslumo ir efektyvumo reikalavimų:
Rankiniai grąžtai tinka grubiam apdirbimui, tačiau jų tikslumas yra prastas ir daugiausia naudojami tais atvejais, kai surinkimo tolerancijos nėra griežtos.
Stalinis gręžimo staklės tinka mažoms ir vidutinio dydžio detalėms. Gylį galima reguliuoti rankiniu būdu naudojant ribotuvą, todėl jos tinka naudoti dirbtuvėse.
CNC gręžimo arba frezavimo staklės palaiko automatinį gręžimo gylio valdymą, kurio pakartojamumo tikslumas siekia iki ±0.02 mm, todėl jos yra pirmasis pasirinkimas apdorojant aklinas skyles partijomis.
Jei aklinai skylei reikalingas H7 ar didesnis tolerancijos lygis, antriniam apdorojimui naudosime gręžtuvą arba gręžimo įrankį, kad pagerintume vidinės sienelės kokybę ir matmenų nuoseklumą.
Kaip kontroliuoti gręžimo gylį?
Aklųjų skylių apdirbimo esmė yra ta, kad gylis neturėtų būti per didelis arba per mažas.
Tiksliam gręžimo gyliui nustatyti paprastai naudoju CNC stakles. Pavyzdžiui, jei nustatytas 10.2 mm gylis, staklės gali jį atlikti pakartotinai ir stabiliai, o paklaida kontroliuojama ±0.05 mm ribose.
Ne CNC įrangoje rankinis valdymas atliekamas ribojimo žiedais, mechaniniais ribotuvais arba gylio matuokliu. Nors tai neefektyvu, tinka nebrangiems atvejams.
Apdorojant nemetalines arba minkštas medžiagas, taip pat reikia atsižvelgti į spyruoklinį atsitraukimą arba vietinį išsiplėtimą, kad būtų išvengta gręžimo per dugną.
Kaip pašalinti drožles iš aklųjų skylių?
Skaidulos negali natūraliai prasiskverbti pro skylės dugną ir būti išmestos, o tai yra dažniausia aklųjų skylių apdorojimo problema.
Paprastai naudoju spiralinį griovelių grąžtą, kuris gali išriedėti drožles išilgai griovelio ir pagerinti drožlių šalinimo efektyvumą.
Gilioms aklinoms skylėms (gylis > 3 kartus didesnis nei skylės skersmuo) įrankio ištraukimą planuočiau gręžimo proceso metu ir naudočiau aušinimo skystį arba aukšto slėgio dujas, kad drožlės būtų lengviau pašalinamos.
Jei skylės dugne liks drožlių, sriegiklis gali sulūžti arba vėlesnis surinkimas bus nepilnas. Todėl po kiekvieno apdorojimo skylės dugne esančias drožles reikia valyti rankiniu būdu arba pučiant orą.
Šie, atrodytų, pagrindiniai apdorojimo būdai iš tikrųjų lemia, ar aklina skylė gali stabiliai veikti realiomis sąlygomis. Tai yra pagrindiniai punktai, kurių privalau griežtai laikytis atlikdamas kiekvieną tikslųjį apdirbimą.
Kaip To Tap A Bliepa Hole?
Aklųjų skylių sriegimas yra daug sudėtingesnis nei kiaurinių skylių sriegimas. Svarbiausia ne tik mokėti „įsukti“, bet ir mokėti „įsukti“ sriegiklį lengvai nesulaužant. Praktinio apdorojimo metu daugiausia dėmesio skiriu tam, ar sriegimo gylis yra pakankamai stiprus, ar sriegiklis tinka aklajai skylei ir kaip užtikrinti, kad sriegis būtų nepažeistas ir nebūtų lengvai nuplėšiamas. Apskritai saugiau projektuoti efektyvų sriegio įsukimo ilgį, kuris būtų 1–1.5 karto didesnis už varžto skersmenį. Aklųjų skylių negalima pradurti, todėl sriegimo erdvė yra ribota, drožlių pašalinimas yra sudėtingas, o viela labiau įstrigs ir nulūžs. Šiuo atveju labai svarbu teisingai pasirinkti sriegiklį ir jį apdoroti.
Kaip suprojektuoti sriegimo gylį, kad būtų užtikrintas tvirtumas
Projektuodamas aklinųjų skylių sriegimą, paprastai užtikrinu, kad efektyvus sriegio įgilinimo gylis būtų bent jau lygus varžto skersmeniui. Pavyzdžiui, M6 varžtui reikalingas minimalus efektyvus sriegio gylis yra 6 mm, o idealus diapazonas yra 6–9 mm.
Jei konstrukcija leidžia, kaip standartą rinkčiausi 1.2 karto didesnį gylį, kad padidėtų jungties stiprumas.
Tačiau negalima tiesiog gilinti sriegio. Jei gylis viršija 1.5 karto, pailgėja apdorojimo laikas ir sąnaudos, be to, sriegiklis lengviau lūžta arba sunku pašalinti drožles.
Kokie yra specialūs sriegikliai aklosioms skylėms?
Aklosioms skylėms gręžti paprastai naudoju spiralinį griovelių sriegiklį arba sriegiklį apatinei skylei, kurie gali nukreipti drožles į viršų ir neužsikimšti skylės.
Kuo didesnis spiralinio griovelio kampas, tuo geresnė drožlių šalinimo savybė, kuri tinka gilių skylių apdirbimui. Tačiau atkreipkite dėmesį, kad jų tarnavimo laikas yra šiek tiek trumpesnis nei tiesių griovelių srieginių ...
Nors tiesaus griovelio sriegikliai yra nebrangūs, jų drožlių šalinimo kryptis yra žemyn, todėl jie netinka aklosioms skylėms ir dėl prasto drožlių šalinimo yra linkę lūžinėti arba gauti nepilnus sriegius.
CNC staklėse sriegiui formuoti taip pat galite naudoti formavimo sriegiklį (be skaldos), suspaudžiant medžiagą, o tai ypač tinka minkštiems metalams, tokiems kaip aliuminis ar žalvaris.
Patarimai, kaip išvengti siūlų nuplėšimo
Prieš sriegiant kruopščiai nuvalysiu skylėje esančias drožles ir patikrinsiu, ar apatinės skylės dydis yra tikslus. Jei ji bus per maža, sriegis užstrigs, o jei per didelė, danties forma bus nepilna.
Tepimas yra pagrindinis žingsnis, ypač apdirbant plieno arba nerūdijančio plieno detales, todėl sriegimui reikia naudoti specialią tepimo alyvą, kad sumažėtų trintis ir temperatūros kilimas.
Ypač svarbu kontroliuoti padavimo ritmą sriegiant rankiniu būdu: kas du apsisukimus reikia atbuliniu būdu atlikti pusę apsisukimo, kad būtų pašalintos drožlės ir sriegiklis neužstrigtų.
Sriegiant CNC sriegius, svarbu nustatyti tinkamą padavimo greitį ir atbulinės eigos greitį, kad sriegiklis neatsitrenktų į dugną, ypač mažose skylėse (pvz., mažesnėse nei M3).
Mano nuomone, aklųjų skylių sriegimas nėra tiesiog „sriegio išsukimas“, o procesas, kuris labai priklauso nuo sriegiklio pasirinkimo, apdorojimo parametrų ir drožlių šalinimo valdymo. Bet kokia klaida bet kurioje grandyje gali lemti ruošinio brokavimą arba įrangos sugadinimą.
Ką Snorėčiau We Pay Adėmesį To Wvišta Dpasirašymas Bliepa Holes?
Kasdieniuose projektuose, kuriuose dalyvauju, aklųjų skylių projektavimas dažnai yra nepakankamai įvertinamas. Tiesą sakant, nors jos ir nedidelės, jos daro didelę įtaką detalių surinkimui, stiprumui ir apdirbimo sudėtingumui. Dažnai klientams primenu: aklosios skylės nėra tokios paprastos, kaip „nubrėžti apskritimą ir iškasti skylę“. Braižymo etape reikia atsižvelgti į apdorojimo toleranciją, skylių išdėstymą ir tikrinimo reikalavimus. Ypač CNC tiksliojo apdirbimo srityje aklosios skylės klaida gali tiesiogiai lemti viso ruošinio brokavimą. Protingas projektavimas yra raktas į vėlesnių problemų mažinimą ir surinkimo efektyvumo gerinimą.
Palikite šiek tiek paraštės skylės apačioje, negręžkite kiaurai
Brėžiniuose paprastai rekomenduoju aklinos skylės apačioje palikti bent 0.5–1 mm medžiagos, kuri ne tik apsaugo grąžtą nuo atsitiktinio įsmigimo, bet ir pagerina dugno tvirtumą.
Pavyzdžiui, apdorojant akląją skylę, kurios gylis yra 20 mm, nustatykite 19 mm gręžimo gylį, kad darbo metu būtų užtikrintas pakankamas tolerancija.
Ypač sriegiant sriegius, skylės apačioje turi būti palikta 2–3 dantukais daugiau vietos, kad sriegiklis galėtų suktis, kitaip dantys sulūš arba nulūžs.
Protingas skylių pozicijų ir atstumų tarp jų išdėstymas, siekiant išvengti apdorojimo konfliktų
Jei aklinos skylės yra per arti viena kitos, apdirbimo metu gali lengvai kilti problemų, tokių kaip plonos sienelės, silpna konstrukcija arba drožlių kaupimasis.
Paprastai atstumą tarp skylės centrų nustatau didesnį nei dvigubą skylės skersmenį. Pavyzdžiui, M6 aklųjų skylių centrų atstumas neturėtų būti mažesnis nei 12 mm, o tai padeda pašalinti drožles ir paskirstyti stiprumą.
Be to, reikėtų atsižvelgti į tvirtinimo įtaiso tvirtinimą ir įrankio padavimo kelią, kad konstrukcija nebūtų pernelyg kompaktiška ir neleistų apdirbti CNC.
Turi būti nurodyti paviršiaus šiurkštumo, nuožulnumo ir tolerancijos reikalavimai
Dažnai susiduriu su klientais, kurių brėžiniuose nenurodyti tolerancijos nuokrypiai, todėl susidaro neatitikimai tarp gatavo gaminio ir surinkto mazgo. Rekomenduojama aklinosios skylės toleranciją kontroliuoti ±0.05 mm tikslumu.
Rekomenduojama, kad srieginės skylės būtų pažymėtos standartinėmis specifikacijomis, tokiomis kaip „M6x1 – 6H“, kad būtų išvengta nesusipratimų apdorojimo metu.
Jei nėra specialių reikalavimų nuožulniai daliai, ji paprastai nustatoma 0.5 × 45°, kad būtų išvengta aštrių briaunų, kurios gali sužeisti žmones arba sukelti surinkimo sunkumų.
Skylėms, kurias reikia užsandarinti arba tiksliai sumontuoti, taip pat turėtų būti aiškiai nurodyta šiurkštumo vertė (pvz., Ra1.6), kad būtų pagerintas surinkimo tinkamumas.
Apskritai, aklosios skylės, kurią lengva naudoti, lengvai apdoroti ir lengvai surinkti, projektavimas ne tik atspindi inžinieriaus atsakomybės jausmą, bet ir tiesiogiai veikia produkto nuoseklumą bei klientų pasitenkinimą. Nors akloji skylė yra maža, ji negali toleruoti jokio neatsargumo.
Kaip To Dir kt The Size And Qualumas Of Bliepa Holes?
Aklinių skylių matmenų tikslumas ir vidinė kokybė tiesiogiai veikia detalių funkcinį patikimumą. Praktinėje gamyboje mačiau daug atvejų, kai varžtų negalima priveržti, surinkimas prastas arba sriegimas nepavyksta dėl netinkamų matavimų. Palyginti su kiaurymėmis, akląsias skyles sunkiau išmatuoti ir patikrinti, tačiau jei įvaldomi tinkami tikrinimo įrankiai ir metodai, galima užtikrinti, kad aklosios skylės atitiktų standartus ir būtų stabilios. Ypač partijų apdorojimo atveju, tai, ar tikrinimo procesas yra standartizuotas, lemia, ar išeiga gali būti kontroliuojama virš 98 %.
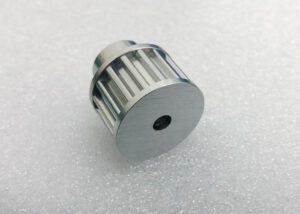
Dažniausiai naudojami gylio matavimo įrankiai
Aklosios skylės gyliui matuoti dažnai naudoju tris įrankius: gylio matuoklį, skaitmeninį slankmatį ir koordinačių matavimo mašiną (CMM).
Skaitmeniniai slankmačiai yra labiausiai paplitę įrankiai statybvietėje, tinkantys situacijoms, kai skylės gylis yra mažesnis nei 150 mm, o tikslumo reikalavimas yra ±0.1 mm.
Jei skylė yra gilesnė arba reikalingas didesnis tikslumas (±0.01 mm), rekomenduojama naudoti koordinatinį matavimo įrankį (CMM) arba gylio matuoklį su tikslaus reguliavimo funkcija.
Kai kurie klientai reikalauja, kad kiekviena pirmos dalies aklųjų skylių partija būtų patikrinta naudojant trijų koordinačių matavimą ir būtų išduota bandymo ataskaita, kad būtų laikomasi ISO kokybės sistemos reikalavimų.
Patikrinimo metodas po bakstelėjimo
Baigęs sriegimą, sriegiams patikrinti paprastai naudoju sriegio matuoklį – tai intuityviausias ir patikimiausias būdas.
Judėjimo matuoklis turi būti sklandžiai įsukamas iki efektyvaus gylio, o ribotuvo negalima įsukti daugiau nei 2 sriegiais, kitaip bus laikoma, kad jo sriegis yra per didelis.
Svarbiausioms dalims taip pat naudosiu sriegių žiedų kalibrus ir sukimo momento raktus, kad patikrinčiau, ar sukibimo stipris atitinka projektavimo reikalavimus.
Kai kurioms tikslioms detalėms (pvz., medicinos prietaisams) taip pat reikalingas endoskopas arba mažas zondas, kad būtų galima patikrinti, ar skylės apačioje nėra šiukšlių ir apdirbimo šerpetojančių dalelių.
Kaip išvengti dažniausiai pasitaikančių aklųjų skylių defektų
Įrankio bukumas yra pagrindinė skylės įgriuvimo ir sriegio gedimo priežastis. Rekomenduoju tikrinti grąžtus ir sriegiklius kas 100–200 skylių išgręžimo.
Gręžiant gilias skyles, nustatysiu tinkamą drožlių šalinimo dažnį ir naudosiu aukšto slėgio aušinimo sistemą drožlėms pašalinti, kad skylė neužsikimštų ir įrankis nesulūžtų.
Apdorojimo parametrų nustatymas taip pat yra labai svarbus, ypač padavimo greičio ir veleno greičio. Rekomenduojama ne aklai siekti greičio, o teikti pirmenybę tikslumui.
Į CNC programą galima įtraukti automatinio pristabdymo ir drožlių šalinimo instrukcijas, siekiant užtikrinti, kad kiekviena aklina skylė po apdorojimo būtų „švari, pilna ir tinkama naudoti“.
Aklųjų skylių aptikimas yra ne tik dydis, bet ir paskutinis kontrolinis taškas, užtikrinantis stabilų visos detalės veikimą. Norint, kad akloji skylė būtų tikrai „gili, bet ne akla“, reikalingas griežtas projektavimas, tikslus apdirbimas ir standartizuoti bandymai.
Ką Are The Dsunkumai In Priaumojimas Bliepa Holes? Kaip To Salyvuogių Tapačia?
Nors aklina skylė atrodo kaip „nepramušta skylė“, ją apdirbti daug sunkiau nei kiaurymę. Esu susidūręs su atvejais, kai įrankis užstrigdavo dėl prasto drožlių pašalinimo, o surinkimas nepavykdavo dėl nepakankamo sriegimo gylio, todėl klientų grąžinimo rodiklis akimirksniu šoktelėdavo. Galiausiai, dažniausia aklinų skylių problemų priežastis yra ta, kad jos yra „nematomos“ ir „neišvalomos“.
Čia apjungsiu savo patirtį, kad aptarčiau pagrindinius aklųjų skylių apdirbimo sunkumus ir sprendimus trijose kategorijose:
Sudėtingo drožlių išmetimo problema
Didžiausia problema yra ta, kad aklinoje skylėje yra ribota erdvė, o drožlės linkusios kauptis skylės apačioje, todėl kaupiasi šiluma ir padidėja įrankio susidėvėjimas.
Rekomenduoju naudoti spiralinį griovelių grąžtą arba sriegiklį, kad drožlės automatiškai būtų nukreiptos į viršų, ir tuo pačiu metu naudoti greitą aušinimo skysčio praplovimą arba periodinį įrankio atitraukimą, kad būtų veiksmingai sumažinta skylės užsikimšimo tikimybė.
Gręžiant gilias skyles (pvz., gylis > 3 kartus didesnis už skersmenį), rekomenduojamas daugiapakopis padavimas, t. y. išgręžti vieną dalį ir kitą atitraukti, kad drožlės būtų laiku pašalintos.
Nemetalinėms detalėms, kurių aklinos skylės gylis viršija 30 mm, taip pat naudosiu neigiamo slėgio drožlių ištraukimą kartu su drožlių šalinimo funkcija, kad pagerinčiau drožlių šalinimo efektyvumą.
Nepakankamas sriegimo gylis
Projektuodami brėžinius, daugelis inžinierių žymi tik bendrą gylį ir ignoruoja efektyvų sriegio įsukimo gylį. Dėl to varžtai surinkimo metu įkopia tik du kartus ir atsilaisvina vos tik priveržiami.
Paprastai prieš apdorojimą patvirtinu: efektyvus sriegio gylis ≥ 1.2 karto didesnis už varžto skersmenį (pvz., M6 varžtai, sriegio gylis yra ne mažesnis kaip 7.2 mm).
Apdorojant, pasirinkite spiralinį griovelių sriegiklį ir CNC programoje nustatykite Z ašies gylį bei buferio atstumą, kad sriegimas būtų atliktas visiškai be likusių dantų.
Aklųjų skylių sriegių kokybę ir sukibimo stiprumą taip pat galima pagerinti **dvigubu sriegimu (grubiu sriegiu + tiksliu sriegiu)**.
Gręžimo nuokrypos ir likusios medžiagos skylės dugne pašalinimo sprendimai
Gręžimo nuokrypiai dažnai pasitaiko mažose skylėse arba kietose medžiagose, ypač kai pozicionavimui nenaudojamas centrinis grąžtas. Pradžioje labai kentėjau, o dabar išankstiniam pozicionavimui reikalauju naudoti centrinį grąžtą.
Taip pat labai svarbus įrankio kampo pasirinkimas, todėl rekomenduojama naudoti savaime centruojantį grąžtą (pvz., 135° aštriu kampu), kad būtų sumažintas nuokrypis.
Likutinės medžiagos problema skylės dugne dažnai kyla dėl nepilno apdirbimo arba atšokusio drožlės gylio. Nustatysiu dugno aptikimo kiekį 0.2 mm didesnį nei tikslinis gylis, kad užtikrinčiau, jog skylės dugnas yra švarus.
po apdorojimo pakartotinai patikrinkite dugno skylės zondą arba naudokite mažą frezą dugno likučiams valyti.
Nors aklųjų skylių apdirbimas yra įprastas, jis slepia daug detalių: jei apdorojimo metodas pasirinktas neteisingai, įrankis lengvai sulūžta; jei aiškiai neapgalvotas projektinis dydis, surinkimas gali būti brokuotas. Tinkamų apdorojimo metodų ir projektavimo specifikacijų įvaldymas yra būtinas pagrindinis kiekvieno inžinieriaus įgūdis.
Apžvalga Of The Aprivalumai And Limitacijos Of Bliepa Vias
| klasifikacija | Turinys |
| pranašumas | – Tinka projektams, kurių metu negalima prasiskverbti pro konstrukciją, pavyzdžiui, sandarioms ertmėms, išoriniams paviršiams ir pan. – Taupo vietą detalėms ir užtikrina kompaktišką dizainą – Pagerina konstrukcijos stiprumą ir apsaugo nuo vientisumo pažeidimų |
| apriboti | – Didelis apdorojimo sudėtingumas, reikia kontroliuoti gylio tikslumą – Sunku pašalinti drožles, lengva užstrigti įrankiui – Mažas atsparumas gedimams, dėl nukrypimo lengva sukelti metalo laužą |
Praktiškas Apatarimas For Einžinieriai
| etapas | Siūlomas turinys |
| Prieš dizainą | – Nurodykite, ar tai aklina skylė, ir nustatykite jos funkciją (tvirtinimas, padėtis ar ventiliacija). – Nustatykite reikalingą sriegio gylį, paprastai 1–1.5 karto didesnį už varžto skersmenį |
| Apdorojimas | – Naudokite specialius įrankius (pvz., srieginius sriegtuvus su spiraliniais grioveliais) – Naudokite aušinimo skystį arba periodiškai šalinkite drožles – Valdykite greitį ir padavimą, kad išvengtumėte gręžimo nukrypimų |
| Patikrinimo etapas | – Norėdami patikrinti kiekvieną elementą atskirai, naudokite tokius įrankius kaip gylio matuoklis, veikimo/ne veikimo matuoklis, koordinatinis matavimo prietaisas (CMM). – Nepraleiskite jokių patikrinimo etapų, ypač sriegio tikslumo ir skylės gylio |
DUK
Kas yra aklosios skylės čiaupas?
Aklųjų skylių sriegiklis yra specializuotas įrankis ne kiaurymėms sriegti.
Aklosioms skylėms gręžti naudoju apatinius sriegiklius arba srieginius sriegiklius su spirale. Jie leidžia išgręžti visą sriegį arti dugno, nepažeidžiant skylės. Apatiniai sriegiai paprastai įspaudžia 1–2 sriegius anksčiau ir yra būtini, kai reikia išgręžti visą sriegio ilgį ankštose vietose.
Kuo skiriasi kiaurymė ir akloji skylė?
Kiaurinė skylė eina visiškai per detalę, o aklinoji skylė baigiasi nustatytame gylyje.
Kasdieniame darbe naudoju kiaurymes, kai varžtai ar kaiščiai turi visiškai praeiti kiaurai. Aklinosios skylės pasirenkamos, kai dėl konstrukcijos vientisumo ar estetikos reikia, kad galinis paviršius liktų nepaliestas. Aklinąsias skyles sunkiau apdirbti ir patikrinti, ypač kai jos yra gilesnės nei 3 × skersmuo.
Kas yra aklosios skylės metodas?
Aklosios skylės metodas reiškia kontroliuojamą neapskverbiančios skylės apdirbimą ir sriegimą.
Praktiškai pirmiausia apskaičiuoju reikiamą gylį (sriegio įsikišimas + tarpas), tada naudoju CNC gylio valdymą arba ribotuvus. Apdailai naudoju spiralinius grąžtus ir gręžtuvus, o po to – drožles išsiurbiančius sriegiklius. Pavyzdžiui, norint sriegti M6 aklinose skylėse, reikia 5.0 mm išankstinio gręžimo ir tikslaus 10 mm sriegio gylio.
Kaip išmatuoti aklą skylę?
Aklosios skylės gylis matuojamas naudojant gylio matuoklius, slankmačius arba koordinatinius matavimo įrenginius.
Greitiems patikrinimams renkuosi skaitmeninius gylio slankmačius arba koordinatinius matavimo prietaisus (CMM) ±0.01 mm tikslumui. Srieginėms skylėms sriegio gylį patvirtinu naudodamas tinkamumo/netinkamo gylio matuoklius. Didelio tikslumo aklosioms skylėms pastovus įrankių nusidėvėjimas ir švarūs vidiniai paviršiai taip pat turi įtakos tikrajam gylio tikslumui.
Kaip ištraukti guolį iš aklinos skylės?
Norėdami ištraukti guolį iš aklinos skylės, naudokite vidinį guolių traukiklį arba slankiojantį plaktuką.
Paprastai guolio ID įkišu guolio ištraukiklį su išsiplečiančiais žandikauliais įkišu į korpusą. Priveržus, slankiojantis plaktukas padeda jį ištraukti nepažeidžiant korpuso. Siekdamas griežtų tolerancijų, prieš išimdamas korpusą įkaitinu iki 60–80 °C, kad sumažėtų trintis.
















