
Kas yra atkaitinimo Plastikas?
Plastiko atkaitinimas yra terminio apdorojimo procesas, kurio metu plastikinės dalys kaitinamos iki tam tikros temperatūros, tam tikrą laiką palaikomos toje temperatūroje, o po to lėtai aušinamos kontroliuojamomis sąlygomis. Pagrindinis šio proceso tikslas – sumažinti arba pašalinti vidinius įtempius, atsirandančius liejimo, ekstruzijos, mechaninio apdirbimo ar kitų gamybos etapų metu, kad detalė pasiektų geresnį matmenų stabilumą ir patikimesnį ilgalaikį veikimą.
Atkaitintas plastikas dažniausiai naudojamas siekiant pagerinti:
- Matmenų stabilumas
- Streso sumažinimas
- Atsparumas įtrūkimams ar deformacijai
- Ilgalaikis detalių patikimumas
8 plastikinio atkaitinimo metodai
Yra keli plastiko atkaitinimo metodai, o teisingas pasirinkimas priklauso nuo medžiagos tipo, detalės geometrijos, paviršiaus reikalavimų ir gamybos tikslo. Skirtingi metodai skiriasi temperatūros valdymu, šildymo efektyvumu, įrangos kaina ir įtempių mažinimo efektu, todėl jie gali skirtingai paveikti tiek detalės našumą, tiek tarnavimo laiką.
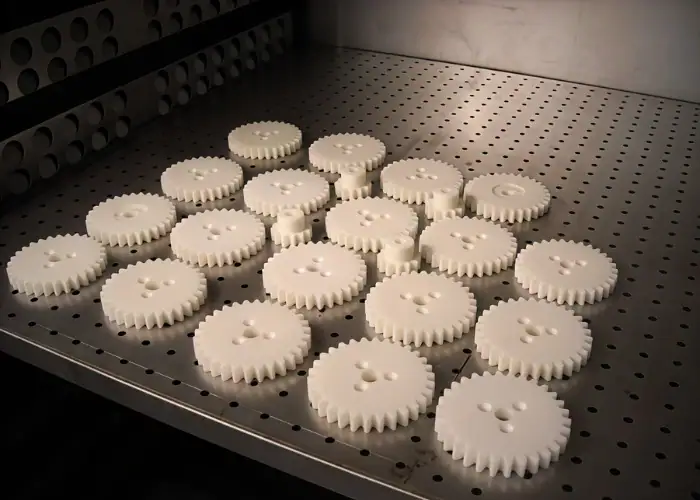
Žemiau pateikiami keli labiausiai paplitę plastiko atkaitinimo metodai, naudojami šiuolaikinėje gamyboje. Kiekvienas iš jų turi savo proceso ypatybes ir geriau tinka tam tikroms medžiagoms, detalių konstrukcijoms ar taikymo sąlygoms:
Oro atkaitinimas
Oro atkaitinimas yra labiausiai paplitęs ir plačiausiai naudojamas atkaitinimo metodas. Jo metu plastikinės dalys dedamos į kontroliuojamą oro aplinką, įkaitinamos iki tam tikros temperatūros, o po to lėtai atvėsinamos, kad būtų atpalaiduota vidinė įtampa.
Šis metodas dažnai pasirenkamas, nes jam reikalinga gana paprasta įranga ir jį lengva pritaikyti didelio masto gamyboje. Pavyzdžiui, polikarbonatą galima atkaitinti maždaug 120 °C temperatūroje 1–2 valandas, o tai gali sumažinti vidinį įtempį maždaug 35–45 % ir pagerinti matmenų stabilumą.
Tipiniai oro atkaitinimo privalumai:
- Paprasta operacija
- Mažesnė įrangos kaina
- Lengvas mastelio keitimas partijų gamybai
- Gerai tinka bendrosios paskirties plastikinėms detalėms
Vakuuminis atkaitinimas
Vakuuminis atkaitinimas atliekamas deguonies neturinčioje aplinkoje, siekiant sumažinti oksidaciją ir terminį pažeidimą kaitinimo metu. Jis ypač tinka plastikinėms detalėms, kurioms reikalinga labai aukšta paviršiaus kokybė arba geresnis optinis veikimas.
Nailono medžiagoms tipinė vakuuminio atkaitinimo sąlyga yra apie 110 °C maždaug 4 valandas. Tokiomis sąlygomis vidinis įtempis gali sumažėti maždaug 40–50 %, o paviršiaus lygumas ir išvaizda taip pat gali pagerėti.
Šis metodas ypač naudingas, kai detalei reikia:
- Sumažinta oksidacijos rizika
- Geresnė paviršiaus kokybė
- Mažesnė spalvos pakitimo tikimybė
- Patobulinta optinė išvaizda
Drėkinamasis atkaitinimas
Drėkinamasis atkaitinimas atliekamas kontroliuojamos drėgmės aplinkoje, kad drėgmė padėtų sumažinti terminį įtrūkimą ir pagerinti tvirtumą. Šiame procese vandens molekulės padeda polimerų grandinėms judėti sklandžiau, o tai padeda sumažinti įtempius ir trapumą.
PET apdorojimas maždaug 60 °C temperatūroje 2–3 valandas drėgnoje aplinkoje gali sumažinti įtrūkimus apie 30–40 % ir padidinti tempiamąjį stiprumą apie 20–30 %. Todėl šis metodas naudingas, kai reikalingas didesnis tvirtumas ir atsparumas įtrūkimams.
Drėkinamasis atkaitinimas dažnai pasirenkamas šiais atvejais:
- Tvirtumo gerinimas
- Įtrūkimų mažinimas
- Geresnis grandinės judrumas kaitinimo metu
- Drėgmei jautrių įtempių mažinimo programų
Scenos atkaitinimas
Etapinis atkaitinimas kontroliuoja temperatūrą etapais, o ne vienu metu kaitina arba aušina. Tai padeda medžiagai palaipsniui prisitaikyti prie šiluminių pokyčių, o tai gali sumažinti terminį šoką ir pagerinti formos bei matmenų tikslumą.
ABS atveju, laipsniškas temperatūros diapazonas nuo maždaug 80 °C iki 120 °C, kiekviename etape praleidžiant maždaug 1 valandą, gali padėti tolygiau sumažinti įtempį ir išlaikyti matmenų tikslumą maždaug ±0.05 mm ribose. Šis metodas ypač naudingas sudėtingoms detalėms, kurioms keliami griežti matmenų reikalavimai.
Jis dažniausiai naudojamas, kai daliai reikia:
- Kontroliuojamas matmenų tikslumas
- Mažesnė deformacijos rizika
- Laipsniškas temperatūros pritaikymas
- Tolygesnis įtempio išleidimas
Skystos terpės atkaitinimas
Skystos terpės atkaitinimo metu plastikinė detalė apgaubiama skysčiu, pavyzdžiui, aliejumi arba sūrymu, kad būtų užtikrintas tolygesnis šilumos perdavimas. Tai ypač tinka sudėtingų formų arba nevienodo sienelių storio detalėms, kur svarbus temperatūros pastovumas.
Didelio našumo polimerų, tokių kaip PEEK, atkaitinimas maždaug 150 °C temperatūroje maždaug 2 valandas gali sumažinti vidinį įtempį maždaug 45–55 %. Kadangi skysta terpė efektyviai perduoda šilumą, ji padeda sumažinti vietinį perkaitimą ir pagerina bendrą apdorojimo nuoseklumą.
Šis metodas puikiai tinka:
- Sudėtingos geometrijos
- Netolygus sienelės storis
- Greitesnis ir tolygesnis šildymas
- Aukštos kokybės inžineriniai plastikai
Infraraudonųjų spindulių atkaitinimas
Infraraudonųjų spindulių atkaitinimo metu plastikinių detalių paviršius greitai ir efektyviai kaitinamas infraraudonaisiais spinduliais. Tai ypač tinka plonasieniams gaminiams, nes gali sutrumpinti apdorojimo laiką ir sumažinti bendras energijos sąnaudas.
Plonasienių, maždaug 1–2 mm storio plastikinių detalių apdorojimas maždaug 130–140 °C temperatūroje 3–5 minutes gali sumažinti vidinį įtempį maždaug 30–40 %. Dėl to infraraudonųjų spindulių atkaitinimas yra patrauklus, kai svarbus gamybos greitis ir energijos vartojimo efektyvumas.
Pagrindinės jos stipriosios pusės yra:
- Greitas šildymo greitis
- Trumpas ciklo laikas
- Geresnis energijos vartojimo efektyvumas
- Gerai tinka plonasienėms detalėms
Druskos vonios atkaitinimas
Atkaitinant druskos vonioje plastikinės detalės panardinamos į aukštos temperatūros druskos vonią, kad būtų pasiektas greitas ir tolygus įkaitinimas. Kadangi druskos vonia pasižymi dideliu šilumos laidumu, ji gali sumažinti paviršiaus įtempių koncentraciją ir padėti detalei tolygiau pasiekti tikslinę atkaitinimo temperatūrą.
Šis metodas dažnai naudojamas aukštos kokybės inžineriniams plastikams. Įprastas temperatūros diapazonas yra apie 150–200 °C 1–2 valandas, o tai gali sumažinti vidinį įtempį apie 40–60 %, tuo pačiu pagerinant matmenų stabilumą ir mechanines savybes.
Atkaitinimas druskos vonioje dažniausiai atliekamas šiais atvejais:
- Didelis terminis vienodumas
- Greitesnis šilumos perdavimas
- Geresnis įtempių valdymas sudėtingose dalyse
- Didelio našumo plastikiniai komponentai
Mikrobangų atkaitinimas
Mikrobangų atkaitinimo metu naudojamas aukšto dažnio elektromagnetinis laukas, skirtas plastikinėms detalėms greitai įkaitinti iš vidaus. Tai užtikrina greitesnį apdorojimą, geresnį efektyvumą ir mažesnes energijos sąnaudas, palyginti su kai kuriais tradiciniais atkaitinimo metodais.
Poliimido atveju, mikrobangų atkaitinimas 2.45 GHz dažniu maždaug 5–10 minučių gali sumažinti vidinį įtempį maždaug 35–45 %, o energijos suvartojimas – maždaug 30–40 %. Šis metodas ypač patrauklus gaminant aukštos kokybės plastikus ir energiją taupančią gamybą.
Mikrobangų atkaitinimas išsiskiria:
- Vidinis greitas šildymas
- Didesnis apdorojimo efektyvumas
- Energijos taupymo potencialas
- Gerai tinka pažangioms plastikinėms medžiagoms
Tinkamos medžiagos atkaitinimo Plastikinis procesas
Plastiko atkaitinimas yra ypač naudingas medžiagoms, kurios linkusios išlaikyti vidinį įtempį po liejimo, ekstruzijos ar mechaninio apdirbimo. Skirtingi plastikai skirtingai reaguoja į terminį apdorojimą, nes jų molekulinė struktūra, terminės savybės ir jautrumas įtempiams nėra vienodi. Dėl šios priežasties atkaitinimo procesas visada turėtų būti pritaikytas konkrečiai medžiagai, o ne taikomas vienodai.
ABS plastiko
ABS yra termoplastinis kopolimeras, pagamintas iš akrilnitrilo, butadieno ir stireno. Kiekvienas komponentas pasižymi skirtingomis savybėmis: akrilnitrilas pagerina atsparumą cheminiam poveikiui ir standumą, butadienas pagerina tvirtumą ir atsparumą smūgiams, o stirenas pagerina apdorojamumą ir paviršiaus išvaizdą. Dėl šios subalansuotos struktūros ABS plačiai naudojamas liejamose plastikinėse detalėse, kurioms reikalingas tvirtumas, tvirtumas ir gamybos lankstumas.
Praktiškai atkaitinant ABS po liejimo įpurškimu dažnai atsiranda pastebimas vidinis įtempis, ypač sudėtingos geometrijos ar nevienodo sienelių storio detalėse. Atkaitinimas maždaug 80–100 °C temperatūroje 2–4 valandas gali padėti tolygiau sumažinti tą įtempį. Remiantis jūsų pateikta informacija, šis apdorojimas gali padidinti tempiamąjį stiprumą maždaug 10–15 % ir lenkimo stiprumą maždaug 8–12 %, o tai padeda detalei atsispirti deformacijai ir pažeidimams naudojimo metu. Dėl to atkaitintas ABS yra ypač naudingas automobilių salonų detalėse ir kituose gaminiuose, kuriems svarbus formos išlaikymas ir mechaninis patikimumas.
polikarbonato
Polikarbonatas daugiausia gaminamas bisfenolio A ir difenilkarbonato kondensacinės polimerizacijos būdu, o jo molekulinėje grandinėje yra karbonatinių grupių. Ši struktūra suteikia medžiagai didelį skaidrumą, gerą tvirtumą, didelį matmenų stabilumą ir puikias bendras mechanines savybes. Dėl šių savybių polikarbonatas plačiai naudojamas optikos, elektronikos ir apsaugos srityse.
Kai polikarbonatas naudojamas optinėse dalyse, liekamųjų įtempių kontrolė tampa ypač svarbi, nes vidinis įtempis gali turėti įtakos šviesos pralaidumui ir optiniam skaidrumui. Įtempiui sumažinti ir detalės stabilumui pagerinti dažniausiai naudojamas atkaitinimas maždaug 120–130 °C temperatūroje 1–3 valandas. Remiantis literatūros šaltiniais, šis apdorojimas gali padidinti šviesos pralaidumą maždaug 5–8 %. Optiniuose lęšiuose ir optiniuose diskuose šis patobulinimas gali lemti aiškesnį vaizdą, stabilesnius matmenis ir geresnes bendras gaminio savybes.
polietileno
Polietilenas yra termoplastas, susidarantis polimerizuojant etileno monomerus, ir paprastai skirstomas į tokius tipus kaip LDPE ir HDPE, priklausomai nuo tankio ir molekulinės struktūros. Jo molekulinę grandinę daugiausia sudaro anglies-anglies viengubos jungtys, kurios suteikia medžiagai gerą cheminį stabilumą ir platų pramoninį pritaikymą. Polietilenas plačiai naudojamas vamzdžiuose, konteineriuose, plėvelėse ir kituose inžinerijos ar komunaliniuose gaminiuose.
Ilgalaikės eksploatacijos aplinkoje neatkaitintas polietilenas gali rodyti ryškesnius įtrūkimus dėl aplinkos įtempių, ypač lauke arba esant slėgiui. Atkaitinimas maždaug 70–90 °C temperatūroje 1.5–3 valandas gali padėti sumažinti šią riziką, nes pašalinami įtempiai ir pagerinamas konstrukcijos stabilumas. Remiantis jūsų turima informacija, atkaitintų polietileno vamzdžių eksploatavimo laikas sudėtingose infrastruktūros srityse gali pailgėti apie 20–30 %. Dėl to atkaitinimas ypač vertingas vamzdynų sistemose, komunalinėje inžinerijoje ir kituose gaminiuose, kur ilgalaikis patvarumas yra labai svarbus.
Bakelitas
Bakelitas, arba fenolio plastikas, daugiausia sudarytas iš fenolio dervos, susidarančios kondensuojantis fenoliams ir aldehidams, tokiems kaip formaldehidas. Jo struktūra yra trimatis susiūtas tinklas, turintis fenolio hidroksilo grupes ir metileno tiltelius. Ši stipriai susiūta struktūra suteikia medžiagai gerą kietumą, matmenų stabilumą, izoliacines savybes ir atsparumą karščiui, todėl ji dažniausiai naudojama elektros ir pramonės komponentuose.
Fenolio plastiko atkaitinimas paprastai atliekamas aukštesnėje temperatūroje nei daugelio kitų termoplastų. Remiantis informaciniais duomenimis, apdorojimas maždaug 150–180 °C temperatūroje 3–5 valandas gali padidinti susiūtos struktūros stabilumą, padidinti kietumą maždaug 10–15 % ir pagerinti atsparumą karščiui. Tai ypač naudinga izoliacinėse elektronikos ir elektros gaminių dalyse, kur svarbus stabilus veikimas aukštoje temperatūroje. Tokiais atvejais atkaitintas fenolio plastikas gali padėti sumažinti izoliacijos gedimo, terminio pažeidimo ar eksploatacinių savybių praradimo riziką ilgalaikio naudojimo metu.
| Medžiaga | Tipinė atkaitinimo temperatūra | Tipinis atkaitinimo laikas | Pagrindinis patobulinimas |
|---|---|---|---|
| ABS | 80–100 ° C | 2-4 val | Mažesnis įtempis, didesnis tempiamasis ir lenkimo stipris |
| polikarbonato | 120–130 ° C | 1-3 val | Liekamojo įtempio mažinimas, geresnis optinis skaidrumas |
| polietileno | 70–90 ° C | 1.5-3 val | Sumažintas įtrūkimų įtempimas, ilgesnis tarnavimo laikas |
| Bakelitas | 150–180 ° C | 3-5 val | Didesnis kietumas, geresnis atsparumas karščiui |
Apskritai šios medžiagos tinka plastiko atkaitinimui, nes sumažinus vidinį įtempį ir jų struktūrai tapus stabilesnei, jos gali gerokai pagerinti savo eksploatacines savybes. Tačiau tinkamos atkaitinimo sąlygos vis tiek priklauso nuo tikslios rūšies, detalės geometrijos, apdorojimo istorijos ir galutinių pritaikymo reikalavimų. Todėl plastiko atkaitinimą reikėtų laikyti konkrečiai medžiagai skirtu optimizavimo etapu, o ne bendru kaitinimo procesu.
Plastiko atkaitinimo privalumai
Plastiko atkaitinimas suteikia keletą svarbių pranašumų plastiko apdirbime, ypač kai gaminiui reikalingos geresnės mechaninės savybės, stabilesni matmenys ir mažesnė defektų rizika. Praktinėje gamyboje atkaitinimas yra ne tik įtempių mažinimo etapas, bet ir proceso tobulinimo metodas, padedantis plastikinėms dalims patikimiau veikti surinkimo ir ilgalaikio naudojimo metu.
Jis dažniausiai naudojamas siekiant pagerinti:
- Mechaninės savybės
- Matmenų stabilumas
- Atsparumas įtrūkimams
- Gamybos nuoseklumas
Našumo tobulinimas
Atkaitinimas gali pagerinti daugelio plastikinių dalių mechanines savybes, sumažindamas vidinį įtempį ir padarydamas medžiagos struktūrą stabilesnę. Kai įtempis geriau paskirstomas detalės viduje, plastikas dažnai gali patikimiau veikti esant apkrovai, slėgiui ar pakartotiniam naudojimui.
Pavyzdžiui, PET butelių ruošinių tempiamasis stipris po atkaitinimo gali padidėti apie 12–18 %, o tai padeda jiems atlaikyti didesnį užpildymo slėgį gamybos ir naudojimo metu. Plastikinių krumpliaračių atveju atkaitinimas gali padidinti dantų paviršiaus kietumą apie 9–12 %, taip pat pagerėja atsparumas dilimui, todėl tarnavimo laikas pailgėja maždaug 30–35 %. Dėl šių patobulinimų atkaitintos plastikinės dalys labiau tinka sudėtingoms reikmėms, kur svarbus tvirtumas, ilgaamžiškumas ir ilgalaikis veikimas.
Padidintas matmenų stabilumas
Atkaitinimas taip pat daro didelę įtaką matmenų stabilumui, kuris ypač svarbus tikslioms plastikinėms detalėms. Daugelyje lietų arba apdirbtų plastikų po apdorojimo lieka liekamasis įtempis, kuris vėliau gali sukelti matmenų poslinkį, deformaciją arba prastą prigludimą surinkimo metu.
Pavyzdžiui, neatkaitintų ABS korpusų matmenų nuokrypis gali siekti apie ±0.6 mm ar daugiau, o tai gali sukelti problemų atliekant tikslų elektronikos surinkimą. Tinkamai atkaitinus, šis nuokrypis gali būti sumažintas iki maždaug ±0.08 mm, o tai labai pagerina surinkimo tikslumą ir sumažina su tinkamumu susijusių defektų riziką. Tai viena iš pagrindinių priežasčių, kodėl atkaitinimas dažnai naudojamas plastikiniams komponentams, kuriems reikalingi griežtesni tolerancijos nuokrypiai ir stabilesnė formos kontrolė.
Sumažinta įtrūkimų rizika
Atkaitinimas taip pat gali sumažinti įtrūkimų riziką, ypač storasieniuose arba įtempiams jautriuose plastikiniuose gaminiuose. Daugelyje lietų detalių po aušinimo išlieka vidinis įtempis, kuris vėliau gali sukelti įtrūkimus sandėliavimo, surinkimo ar eksploatavimo metu.
Įpurškimo būdu pagamintų storasienių plastikinių gaminių įtrūkimų dažnis neatkaitintų detalių atveju gali būti apie 12–18 %. Tinkamai atkaitinus, šis lygis gali būti sumažintas iki maždaug 3–6 %. Tai gali žymiai sumažinti atliekų kiekį, pagerinti produkto konsistenciją ir sumažinti bendrus gamybos nuostolius. Gamintojams tai reiškia geresnę produkto kokybę, didesnę išeigą ir didesnį proceso stabilumą.
| pranašumas | Tipinis poveikis |
|---|---|
| Geresnis mechaninis našumas | Pagerintas stiprumas, kietumas ir atsparumas dilimui |
| Didesnis matmenų stabilumas | Sumažintas deformavimas ir tikslesnė matmenų kontrolė |
| Mažesnė įtrūkimų rizika | Mažiau defektų liejamose arba įtemptose dalyse |
| Geresnis gamybos nuoseklumas | Didesnis derlius ir stabilesnė produkto kokybė |
Plastiko atkaitinimo apribojimai
Nors plastiko atkaitinimas suteikia daug privalumų, jis taip pat turi tam tikrų apribojimų, į kuriuos reikėtų atsižvelgti prieš naudojant jį gamyboje. Šis procesas padidina laiką, energijos sąnaudas ir reikalauja daugiau kontrolės, todėl tai ne visada yra efektyviausias pasirinkimas kiekvienai plastikinei detalei.
Pagrindiniai jo apribojimai gali būti šie:
- Papildomas apdorojimo laikas
- Didesnis energijos suvartojimas
- Deformacijos rizika, jei sąlygos blogai kontroliuojamos
- Skirtingi rezultatai priklauso nuo medžiagos tipo ir geometrijos
Padidėjęs apdorojimo laikas
Atkaitinimas prideda papildomą etapą po liejimo, ekstruzijos ar mechaninio apdirbimo, o tai pailgina bendrą gamybos ciklą. Detalių, kurioms jau reikia trumpo gamybos laiko arba labai didelių gamybos apimčių, atveju šis papildomas laikas gali turėti įtakos bendram gamybos efektyvumui.
Didesnis proceso jautrumas
Atkaitinant plastiką reikia atidžiai kontroliuoti. Jei temperatūra per aukšta, detalė gali suminkštėti, deformuotis arba prarasti matmenų tikslumą. Jei temperatūra per žema arba laikymo laikas per trumpas, vidinis įtempis gali būti nepakankamai efektyviai pašalintas. Tai reiškia, kad kai kurioms medžiagoms proceso langas gali būti siauras.
Pridėtinės gamybos išlaidos
Atkaitinimas taip pat padidina energijos suvartojimą, įrangos poreikį ir tvarkymo reikalavimus. Net ir pagerinus detalių kokybę, vis tiek padidėja sąnaudos. Mažos rizikos detalėms arba gaminiams, kuriems netaikomi griežti stabilumo reikalavimai, papildomos išlaidos ne visada gali būti pateisinamos.
Nereikalingas kiekvienai plastikinei daliai
Ne kiekvieną plastikinį komponentą reikia atkaitinti. Kai kurios dalys gali pakankamai gerai funkcionuoti jau suformuotos būsenos, ypač kai sienelių storis yra vienodas, įtempių lygiai yra maži, o matmenų tikslumas nėra labai svarbus. Tokiais atvejais atkaitinimas gali suteikti ribotą praktinę naudą.
Plastiko atkaitinimo taikymo sritys
Plastiko atkaitinimas plačiai naudojamas daugelyje pramonės šakų, nes padeda pagerinti plastikinių dalių stabilumą, ilgaamžiškumą ir ilgalaikį patikimumą. Sumažindamas vidinį įtempį ir pagerindamas medžiagos struktūrą, atkaitinimas leidžia plastikiniams gaminiams nuosekliau veikti esant mechaninei apkrovai, temperatūros pokyčiams, drėgmės svyravimams ir ilgalaikėms eksploatavimo sąlygoms.
automobilių pramonės
Automobilių pramonėje atkaitintas plastikas dažniausiai naudojamas vidaus ir funkcinėms plastikinėms dalims, kurios turi atlaikyti vibraciją, temperatūros pokyčius ir pakartotinį mechaninį įtempį. Daugelis automobilių komponentų yra pagaminti iš inžinerinių plastikų, tokių kaip ABS, PC arba šių medžiagų mišiniai, o atkaitinimas padeda sumažinti įtrūkimų, deformacijos ar matmenų nestabilumo riziką po liejimo.
Pavyzdžiui, ABS prietaisų skydelio komponentai, 1–2 valandas atkaitinti maždaug 80–100 °C temperatūroje, gali padidinti smūgio stiprumą maždaug 15–20 %. Tai padeda sumažinti įtrūkimų ar pažeidimų, kuriuos sukelia vibracija, valdymas ar nedideli smūgiai transporto priemonės naudojimo metu, tikimybę. Automobilių pramonėje šis patobulinimas gali tiesiogiai prisidėti prie geresnio detalių patvarumo ir stabilesnio ilgalaikio veikimo.
Medicinos įrangos laukas
Medicinos įrangos srityje plastiko atkaitinimas yra svarbus detalėms, kurioms reikalingas ilgalaikis matmenų stabilumas, mažesnis vidinis įtempis ir patikimos mechaninės savybės. Tai ypač aktualu didelio našumo inžineriniams plastikams, tokiems kaip PEEK, kurie dažnai naudojami sudėtingose medicinos aplinkose.
Medicininių implantų ir tiksliųjų medicinos komponentų atveju vidinis įtempis ilgalaikio naudojimo metu gali padidinti įtrūkimų ar matmenų pokyčių riziką. Atkaitinimas padeda sumažinti šią riziką, nes vidinė struktūra tampa stabilesnė. Todėl šis procesas dažnai naudojamas komponentų, kurie turi saugiai ir nuosekliai veikti organizme arba didelio tikslumo medicinos sistemose, patikimumui pagerinti.
Maisto pakavimo pramonė
Maisto pakuočių pramonėje plastiko atkaitinimas gali pagerinti pakavimo medžiagų lankstumą, matmenų stabilumą ir patikimumą. PET plėvelė yra vienas dažnas pavyzdys, nes pakavimo medžiagos dažnai turi prisitaikyti prie formos pokyčių sandarinimo, tvarkymo, transportavimo ir sandėliavimo metu, neplyšdamos ir neprarasdamos stabilumo.
Remiantis jūsų pateiktais duomenimis, PET plėvelės atkaitinimas maždaug 50–60 °C temperatūroje 2–3 valandas gali padidinti jos tąsumą daugiau nei 30 %. Tai leidžia medžiagai geriau sekti supakuoto maisto formą ir sumažina plyšimo riziką pakavimo metu. Praktiškai tai gali pagerinti pakuotės patikimumą ir sumažinti defektų skaičių gamyboje.
Elektroninis ir elektrinis laukas
Elektronikos ir elektros srityje atkaitintas plastikas plačiai naudojamas korpusams, dangčiams ir konstrukcinėms plastikinėms dalims, kurios turi išlikti matmenų stabilios kintant temperatūros ir drėgmės sąlygoms. Daugelis elektroninių korpusų yra pagaminti iš plastiko, pavyzdžiui, polikarbonato, ir vidinis įtempis laikui bėgant gali deformuotis arba sumažinti atitikimo tikslumą, jei dalis nėra tinkamai stabilizuota.
Atkaitinimas padeda sumažinti šią riziką, pagerindamas matmenų pastovumą ir sumažindamas jautrumą deformacijai. Pavyzdžiui, polikarbonatiniams monitorių korpusams atkaitinimas gali būti naudingas, nes šis procesas padeda sumažinti deformaciją, kurią sukelia temperatūros pokyčiai, o tai savo ruožtu padeda geriau apsaugoti vidinius elektroninius komponentus ir užtikrina patikimesnį gaminio surinkimą.
Žaislų pramonė
Žaislų pramonėje atkaitintas plastikas daugiausia vertinamas dėl jo tvirtumo, ilgaamžiškumo ir atsparumo įtrūkimams ar lūžiams. Žaislai dažnai patiria pakartotinius smūgius, lenkimą, kritimą ir bendrą grubų elgesį, todėl mechaninis patikimumas yra glaudžiai susijęs su gaminio kokybe ir sauga.
Pavyzdžiui, ABS žaislinių transporto priemonių dalys po atkaitinimo gali būti mažiau linkusios įtrūkti ar lūžti, nes procesas sumažina vidinį įtempį ir pagerina bendrą tvirtumą. Tai gali padėti prailginti gaminio tarnavimo laiką ir sumažinti pažeidimų tikimybę įprasto naudojimo metu, o tai ypač svarbu vaikams skirtiems gaminiams, kur saugumas ir ilgaamžiškumas yra labai svarbūs.
Statybos pramonė
Statybų pramonėje atkaitintas plastikas naudojamas statybinėms medžiagoms ir vidaus plastikiniams gaminiams, kurie turi išlikti stabilūs esant ilgalaikiams aplinkos pokyčiams. Įprasti pavyzdžiai: plastikinės grindys, langų rėmų komponentai ir kitos dekoratyvinės ar konstrukcinės medžiagos, pagamintos iš plastiko, naudojamos patalpose.
Tinkamas PVC plastikinių grindų atkaitinimas gali padidinti atsparumą dilimui maždaug 20–30 %, atsižvelgiant į jūsų pateiktą informaciją. Be to, kad pagerėja atsparumas dilimui, atkaitinimas taip pat gali padėti sumažinti įtrūkimus ar deformaciją, kurią sukelia temperatūros ir drėgmės svyravimai. Dėl to medžiaga tampa stabilesnė eksploatacijos metu ir geriau tinkama ilgalaikiam naudojimui pastatuose.
| Pramonė | Tipinė plastikinė medžiaga | Pagrindinis atkaitinimo privalumas |
|---|---|---|
| Automobiliai | ABS, PC | Geresnis atsparumas smūgiams ir mažesnė įtrūkimų rizika |
| Medicininė įranga | PEEK | Mažesnis įtempių krekingas ir geresnis ilgalaikis stabilumas |
| Maistas Pakuotė | PET | Didesnis plastiškumas ir mažesnė plyšimo rizika |
| Elektronika ir elektros įranga | PC | Geresnis matmenų stabilumas ir mažesnis deformavimas |
| Žaislų pramonė | ABS | Pagerintas tvirtumas ir atsparumas smūgiams |
| Statyba | PVC | Geresnis atsparumas dilimui ir matmenų stabilumas |
Apskritai, atkaitinto plastiko taikymo sritys toliau plečiasi, nes iš šiuolaikinių plastikinių dalių tikimasi daugiau nei tik išlaikyti formą. Daugelyje pramonės šakų jos taip pat turi būti atsparios įtrūkimams, išlikti matmenų stabilūs ir patikimai veikti sudėtingomis eksploatavimo sąlygomis. Atkaitinimas padeda siekti šių tikslų, paverčiant apdorotas plastikines dalis stabilesniais ir patikimesniais gaminiais.
atkaitinimo Plastikas ir kitos technologijos
Plastiko atkaitinimas dažnai lyginamas su natūraliu sendinimu ir terminiu formavimu po apdorojimo, nes visi trys metodai gali turėti įtakos vidiniam įtempiui, matmenų stabilumui ir galutinės detalės kokybei. Tačiau praktinėje gamyboje plastiko atkaitinimas dažnai yra labiau subalansuotas pasirinkimas, nes jis gali efektyviai sumažinti vidinį įtempį per trumpesnį laiką, tuo pačiu išlaikant įrangos kainą ir proceso sudėtingumą valdomame lygyje.
Palyginimas atkaitinimo Plastikas su natūraliu senėjimu ir terminiu formavimu po apdorojimo
| Lyginamasis elementas | Natūralus senėjimas | Termoformavimo poapdorojimas | Plastiko atkaitinimo technologija |
|---|---|---|---|
| Vidinio streso mažinimo efektyvumas | Vidinis įtempis sumažėja apie 30 %, o procesas gali užtrukti apie 6 mėnesius. | Įtempių mažinimas yra veiksmingas, tačiau tam reikia aukštos temperatūros ir sudėtingesnio proceso valdymo | Vidinis įtempis per 2–3 valandas gali sumažėti maždaug 40–50 % |
| Erdvės užimtumas | Reikalinga didelė sandėliavimo vieta ir padidėja statybvietės kaina | Nereikalauja ilgo sandėliavimo laiko, tačiau įranga dažnai užima didesnį plotą | Mažas plotas ir greitesnis apdorojimas |
| Laiko sąnaudos | Ilgas ciklo laikas ir mažesnis gamybos efektyvumas | Trumpesnis ciklas, bet apima sudėtingesnius apdorojimo etapus | Trumpas ciklo laikas ir greitesnis produkto apyvartumas |
| Įrangos kaina | Nereikia didelių investicijų į papildomą įrangą | Didesnės investicijos, apie 500 000 juanių | Mažesnės investavimo išlaidos, apie 100 000 juanių |
| Veiklos sudėtingumas | Paprasta operacija | Reikalingi kvalifikuoti technikai ir griežtesnė procesų kontrolė | Paprastesnis valdymas ir paprastesnė priežiūra |
| Kokybės stabilumas | Įtempis gali būti ne visiškai pašalintas, todėl padidėja vėlesnių defektų rizika | Stabili kokybė, tačiau labai priklausoma nuo įrangos ir proceso tikslumo | Visiškesnis įtempio mažinimas ir geresnis kokybės nuoseklumas |
| Taikymo pavyzdys | PVC durų ir langų profiliai, palikti natūraliai senti | Plastikiniai padėklai apdorojami brangia įranga ir sudėtingesnėmis procedūromis | Plastikiniai padėklai, atkaitinti mažesnėmis įrangos sąnaudomis ir konkurencinga kokybe |
| Produkto efektyvumas | Didesnė deformacijos rizika dėl liekamųjų įtempių | Tempimo stipris gali siekti apie 20–25 MPa | Tempimo stipris taip pat gali siekti apie 20–25 MPa |
| Rinkos konkurencingumas | Lėtesnis gamybos atsakas ir ilgesnis produkto ciklas | Stabilus, bet brangus, dažnai geriau tinka aukštesnės klasės programoms | Greitesnis gamybos reagavimas ir didesnis rinkos lankstumas |
Apskritai plastiko atkaitinimas išsiskiria tuo, kad siūlo praktišką kompromisą. Jis yra greitesnis nei natūralus senėjimas, paprastesnis ir pigesnis nei sudėtingesni papildomo apdorojimo metodai, ir vis tiek žymiai pagerina vidinių įtempių kontrolę ir gaminio stabilumą. Daugeliui plastiko gamintojų ši pusiausvyra yra vienas didžiausių privalumų.
DUK
Kada reikia atkaitinti plastiką?
Plastiko atkaitinimas paprastai būtinas, kai po liejimo, mechaninio apdirbimo ar ekstruzijos detalėje atsiranda vidinių įtempių ir vėliau ji gali deformuotis, įtrūkti arba prarasti matmenų nestabilumą. Tai ypač naudinga tikslioms detalėms ir reikmėms, kurioms keliami aukšti medicinos, automobilių, optikos ar inžinerijos gaminių reikalavimai.
Ar atkaitinimo procesas keičia medžiagos spalvą?
Įprastomis ir gerai kontroliuojamomis apdorojimo sąlygomis atkaitinimas paprastai nekeičia medžiagos spalvos. Tačiau jei temperatūra per aukšta, laikymo laikas per ilgas arba aplinka prastai kontroliuojama, spalva vis tiek gali pakisti.
Koks yra skirtingų plastikų atkaitinimo temperatūros diapazonas?
Atkaitinimo temperatūros diapazonas priklauso nuo plastiko tipo ir paskirties. Pavyzdžiui, ABS dažnai atkaitinamas maždaug 80–100 °C temperatūroje, o PET gali būti atkaitinamas maždaug 50–60 °C temperatūroje. Teisingas diapazonas visada turėtų būti parenkamas atsižvelgiant į medžiagos savybes ir detalės reikalavimus.
Kuo skiriasi atkaitinimas ir grūdinimas?
Atkaitinimas daugiausia naudojamas vidiniam įtempiui sumažinti, stabilumui pagerinti ir tvirtumui arba matmenų patikimumui palaikyti. Grūdinimas, priešingai, labiau skirtas kietumui ir stiprumui padidinti. Šie du procesai atlieka skirtingus tikslus ir yra pagrįsti skirtingais medžiagų reagavimais.
Ar plieno atkaitinimas sumažina jo tempiamąjį ir takumo stiprumą?
Nebūtinai. Tinkamai kontroliuojant atkaitinimo procesą, plienas gali išlaikyti praktinę pusiausvyrą tarp stiprumo, tvirtumo ir tąsumo. Galutinis rezultatas priklauso nuo plieno rūšies, atkaitinimo metodo ir proceso sąlygų, o ne vien nuo atkaitinimo.
Kodėl atliekamas atkaitinimas?
Atkaitinimas atliekamas siekiant sumažinti vidinį įtempį, pagerinti matmenų stabilumą, sustiprinti tvirtumą ir padaryti medžiagą patikimesnę vėlesnio naudojimo ar apdorojimo metu. Tiek plastiko, tiek metalo gamyboje jis dažnai naudojamas detalių kokybei pagerinti ir defektų rizikai sumažinti.
Išvada
Plastiko atkaitinimas yra terminio apdorojimo procesas, padedantis plastikinėms detalėms pasiekti mažesnį vidinį įtempį, geresnį matmenų stabilumą ir patikimesnį ilgalaikį veikimą. Tai praktiškas pasirinkimas plastikiniams komponentams, kuriems reikalingas didesnis tvirtumas, mažesnė įtrūkimų rizika ir stabilesnės eksploatacinės savybės sudėtingomis sąlygomis.
„TiRapid“ teikia individualiai pritaikytų plastikinių detalių gamybos paslaugas, teikdamos medžiagų parinkimo, apdirbimo ir papildomo apdorojimo sprendimus, pagrįstus realiais pritaikymo poreikiais. Jei turite brėžinį ar konkrečius apdorojimo reikalavimus, mūsų komanda gali padėti įvertinti tinkamiausią jūsų projektui atkaitinimo metodą.
















