
ການກ້ຽວ CNC ເປັນຂະບວນການຫຼັກໃນການຜະລິດກົນຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງ, ມີບົດບາດສໍາຄັນໃນການປຸງແຕ່ງສ່ວນປະກອບຮູບຊົງກະບອກ. ປະເຊີນກັບຄວາມທົນທານຂອງລູກຄ້າທີ່ເຂັ້ມງວດເພີ່ມຂຶ້ນ ແລະ ຕາຕະລາງການຜະລິດທີ່ຖືກບີບອັດ, ການເພີ່ມປະສິດທິພາບຂອງການຕັດ ໃນຂະນະທີ່ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງມິຕິ ແລະ ການສຳເລັດຮູບພື້ນຜິວຍັງຄົງເປັນບູລິມະສິດດ້ານເຕັກນິກອັນດັບຕົ້ນໆສໍາລັບວິສະວະກອນຂະບວນການ ແລະ ຜູ້ປະຕິບັດງານເຄື່ອງຈັກ.
ການຄວບຄຸມຄວາມທົນທານຂອງມິຕິໃນການກຶງ CNC ແບບແມ່ນຍໍາ
ການຄວບຄຸມຂະໜາດຂອງອົງປະກອບແມ່ນມາດຕະຖານພື້ນຖານຂອງການປະຕິບັດງານກ້ຽວວຽນ. ປັດໄຈທີ່ມີອິດທິພົນຕໍ່ສະຖຽນລະພາບຂອງມິຕິມີຕັ້ງແຕ່ສະພາບຮາດແວຂອງເຄື່ອງຈັກ ແລະ ການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນຈົນເຖິງສະຖຽນລະພາບຂອງບ່ອນເຮັດວຽກ. ການສ້າງຂັ້ນຕອນການປະຕິບັດງານທີ່ໄດ້ມາດຕະຖານແມ່ນສິ່ງຈຳເປັນເພື່ອປ້ອງກັນການສະສົມຄວາມຜິດພາດ.
ການຄວບຄຸມການບິດເບືອນຄວາມຮ້ອນໃນເຄື່ອງຈັກ
ໃນລະຫວ່າງຊ່ວງການເຄື່ອງຈັກທີ່ຍາວນານ, ຄວາມຮ້ອນທີ່ເກີດຈາກແຮງສຽດທານໃນແບຣິ່ງແກນ ແລະ ຊ່ອງທາງນຳທາງເຮັດໃຫ້ເກີດການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນຂອງໂຄງສ້າງ, ເຮັດໃຫ້ຕຳແໜ່ງທີ່ກ່ຽວຂ້ອງລະຫວ່າງປາຍເຄື່ອງມື ແລະ ຊິ້ນວຽກປ່ຽນໄປ. ການຈັດຕັ້ງປະຕິບັດໂປໂຕຄອນການຄຸ້ມຄອງຄວາມຮ້ອນທີ່ມີໂຄງສ້າງຊ່ວຍຫຼຸດຜ່ອນຄວາມແຕກຕ່າງເຫຼົ່ານີ້:
- ຂັ້ນຕອນການອຸ່ນເຄື່ອງຂອງແກນໝູນ: ກ່ອນທີ່ຈະເລີ່ມການຜະລິດທຸກໆມື້ ຫຼື ຫຼັງຈາກຢຸດເຮັດວຽກເປັນເວລາດົນ, ໃຫ້ປະຕິບັດຮອບວຽນການອຸ່ນເຄື່ອງດ້ວຍຄວາມໄວຕ່ຳປະມານ 15–30 ນາທີ. ສິ່ງນີ້ຊ່ວຍໃຫ້ເຮືອນແກນໝູນ ແລະ ນ້ຳມັນຫລໍ່ລື່ນບັນລຸຄວາມສົມດຸນທາງຄວາມຮ້ອນ, ຮັບປະກັນວ່າການໄຫຼອອກຈະຢູ່ພາຍໃນຂອບເຂດໜ້ອຍທີ່ສຸດເມື່ອການເຄື່ອງຈັກເລີ່ມຕົ້ນ.
- ການຄຸ້ມຄອງອຸນຫະພູມຄົງທີ່: ໂຮງງານຜະລິດເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງຕ້ອງມີລະບົບຄວບຄຸມອຸນຫະພູມອາກາດທີ່ຮັກສາອຸນຫະພູມອາກາດພາຍໃນ ±2°C. ອຸນຫະພູມຫ້ອງທີ່ໝັ້ນຄົງປ້ອງກັນບໍ່ໃຫ້ໂຄງສ້າງຕຽງ, ເສົາ, ແລະ ການຫລໍ່ໜັກຂະຫຍາຍ ຫຼື ຫົດຕົວຕະຫຼອດວົງຈອນອຸນຫະພູມກາງເວັນ-ກາງຄືນ.
- ການປັບຄ່າຊົດເຊີຍຄວາມຮ້ອນ: ນຳໃຊ້ໂມດູນຊົດເຊີຍຄວາມຮ້ອນຂອງລະບົບ CNC ຮ່ວມກັບໂພຣບອອນໄລນ໌ ຫຼື ເຊັນເຊີຄວາມຮ້ອນ. ໂດຍການວັດແທກເສົາທົດສອບໃນຊ່ວງເວລາປົກກະຕິ, ຂໍ້ມູນການລອຍຄວາມຮ້ອນແບບເວລາຈິງຈະຖືກປ້ອນເຂົ້າໃນຕົວຄວບຄຸມເພື່ອອັບເດດຄ່າຊົດເຊີຍເຄື່ອງມືແບບເຄື່ອນໄຫວ.
ການຄຸ້ມຄອງຕົວແປຄວາມຮ້ອນເຫຼົ່ານີ້ຢ່າງເປັນລະບົບຊ່ວຍຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການເຄື່ອງຈັກທີ່ເກີດຈາກອຸນຫະພູມໄດ້ຫຼາຍກວ່າ 60%, ສ້າງພື້ນຖານທີ່ແຂງແກ່ນສຳລັບການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາສູງຢ່າງຕໍ່ເນື່ອງ.
ການດຸ່ນດ່ຽງແຮງໜີບ ແລະ ການບິດເບືອນຂອງຊິ້ນວຽກ
ຄວາມກົດດັນທາງກົນຈັກທີ່ເກີດຂຶ້ນໃນລະຫວ່າງການເຮັດວຽກແມ່ນຕົວກະຕຸ້ນເລື້ອຍໆໃຫ້ເກີດການບິດເບືອນຂອງອົງປະກອບ, ໂດຍສະເພາະເມື່ອເຄື່ອງຈັກຕັດຮູບຊົງຝາບາງ ຫຼື ຮູບຊົງບາງ. ການປ່ຽນແປງເລັກນ້ອຍຂອງແຮງໜີບສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ຂະໜາດຊິ້ນສ່ວນສຸດທ້າຍ:
- ຄວາມດັນຂອງຫົວຕັດໄຮໂດຼລິກແບບຄ່ອຍໆລົງ: ປັບແຮງຍຶດຕາມຂັ້ນຕອນການເຄື່ອງຈັກ. ໃນລະຫວ່າງການຕັດຫຍາບໜັກບ່ອນທີ່ການກຳຈັດສະຕັອກສູງສ້າງແຮງຕັດທີ່ສຳຄັນ, ໃຫ້ໃຊ້ຄວາມດັນໄຮໂດຼລິກທີ່ສູງຂຶ້ນ. ປ່ຽນໄປໃຊ້ແຮງໜີບທີ່ຫຼຸດລົງ (ຫຼຸດລົງ 50%–70%) ໃນລະຫວ່າງການຜ່ານຂັ້ນຕອນສຳເລັດຮູບເພື່ອປ້ອງກັນການຢືດຢຸ່ນເມື່ອຖອດໜີບອອກ.
- ຄາງກະໄຕອ່ອນ ແລະ ການຕິດຕໍ່ໂຄ້ງທີ່ກຳນົດເອງ: ສຳລັບເສັ້ນຜ່າສູນກາງພາຍນອກທີ່ສຳຄັນ, ໃຫ້ເຈາະຄາງກະໄຕອ່ອນທີ່ກຳນົດເອງໃສ່ເຄື່ອງກຶງກ່ອນທີ່ຈະສຳເລັດຮູບ. ການເພີ່ມພື້ນທີ່ຕິດຕໍ່ລະຫວ່າງໜ້າຄາງກະໄຕ ແລະ ຊິ້ນວຽກຈະແຈກຢາຍແຮງໜີບກົນຈັກໃຫ້ເທົ່າທຽມກັນ, ກຳຈັດຮອຍແຫງທີ່ຕັ້ງຢູ່ໃນບໍລິເວນນັ້ນ.
- ລະບົບສະໜັບສະໜູນ: ເມື່ອເຄື່ອງຈັກຕັດແກນທີ່ມີອັດຕາສ່ວນຄວາມຍາວຕໍ່ເສັ້ນຜ່າສູນກາງເກີນ 6:1, ການໜີບດ້ວຍຫົວຈັບຢ່າງດຽວຈະຂາດຄວາມແຂງແກ່ນພຽງພໍ. ສູນກາງທີ່ມີການເຄື່ອນໄຫວຂອງເສົາຄ້ຳໄຮໂດຼລິກລວມກັບບ່ອນວາງທີ່ໝັ້ນຄົງ ຫຼື ບ່ອນວາງຕາມຕ້ອງໄດ້ນຳໃຊ້ເພື່ອໃຫ້ການສະໜັບສະໜູນຫຼາຍຈຸດ ແລະ ຕ້ານການໂຄ້ງງໍທີ່ເກີດຈາກການຍູ້ເຄື່ອງມື.
ການຮັກສາຄວາມສົມດຸນທີ່ຖືກຕ້ອງລະຫວ່າງຄວາມແຂງແກ່ນຂອງວຽກງານ ແລະ ຂໍ້ຈຳກັດຂອງໂຄງສ້າງຂອງອົງປະກອບຊ່ວຍປ້ອງກັນການເກີດເສດເຫຼືອທີ່ບໍ່ສອດຄ່ອງກັບມາດຕະຖານ ພ້ອມທັງປັບປຸງຄວາມໜ້າເຊື່ອຖືຂອງຂະບວນການໂດຍບໍ່ທຳລາຍພື້ນຜິວຂອງຊິ້ນສ່ວນ.
ການເລືອກເຄື່ອງມື ແລະ ການເພີ່ມປະສິດທິພາບຂອງພາລາມິເຕີການຕັດ
ປະສິດທິພາບຂອງເຄື່ອງມືຕັດຄວບຄຸມເວລາຮອບວຽນ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ແລະ ຄວາມສົມບູນຂອງພື້ນຜິວ. ການເລືອກການປະສົມປະສານພາລາມິເຕີທີ່ເໝາະສົມຊ່ວຍຫຼຸດຜ່ອນຕົ້ນທຶນການຜະລິດຕໍ່ໜ່ວຍໄດ້ຢ່າງຫຼວງຫຼາຍ.

ການຈັບຄູ່ວັດສະດຸເຄື່ອງມື ແລະ ການເຄືອບ
ຄຸນສົມບັດທາງກາຍະພາບແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍໃນແຕ່ລະວັດສະດຸຂອງຊິ້ນວຽກ. ການຈັບຄູ່ຊັ້ນຮອງພື້ນເຄື່ອງມື ແລະ ເຕັກໂນໂລຊີການເຄືອບກັບຄວາມແຂງ, ຄວາມທົນທານ ແລະ ຄວາມນຳຄວາມຮ້ອນຂອງວັດສະດຸແມ່ນມີຄວາມສຳຄັນຫຼາຍຕໍ່ການເພີ່ມຜົນຜະລິດສູງສຸດ:
| ວັດສະດຸ Workpiece | Substrate ແນະນໍາ | ປະເພດການເຄືອບ | ລັກສະນະປະສິດທິພາບ
|
| ເຫຼັກກາກບອນ / ໂລຫະປະສົມ | ຄາໄບ (ຊັ້ນ ISO P) | CVD (TiCN + Al₂O₃) | ທົນທານຕໍ່ການສວມໃສ່ສູງ; ເໝາະສຳລັບການຕັດແບບປຽກ ແລະ ແຫ້ງດ້ວຍຄວາມໄວສູງ. |
| ສະແຕນເລດ | ຄາໄບຣດ໌ເມັດໄມໂຄຣເກຣນ (ISO M) | PVD (TiAlN) | ຄວາມທົນທານຂອງຊັ້ນເຄືອບສູງ; ປ້ອງກັນການສະສົມຂອງຂອບ (BUE) ແລະ ການຍຶດຕິດຂອງຊິ້ນວຽກ. |
| ອາລູມິນຽມໂລຫະປະສົມ | PCD ເພັດ / ຄາໄບທີ່ບໍ່ໄດ້ເຄືອບ | ບໍ່ມີ / ການເຄືອບ DLC | ໜ້າກາກລຽບນຽນເປັນພິເສດ; ການລະບາຍຮອຍແຕກລຽບນຽນ; ປ້ອງກັນການເຊື່ອມຮອຍແຕກ. |
| ຊຸບເປີໂລຫະປະສົມອຸນຫະພູມສູງ | ເຊລາມິກ / CBN | ບໍ່ມີ / PVD ພິເສດ | ຄວາມແຂງກະດ້າງຮ້ອນທີ່ດີເລີດ; ເໝາະສຳລັບການກ້ຽວແຂງ ແລະ ໂລຫະທີ່ຕັດຍາກ. |
ການເລືອກເຄື່ອງມືທີ່ເໝາະສົມຊ່ວຍປ້ອງກັນການສວມໃສ່ຂອງເຄື່ອງມືກ່ອນໄວອັນຄວນ, ເພີ່ມອາຍຸການໃຊ້ງານຂອງຄົມໄດ້ 30% ຫາ 80% ແລະ ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການບໍລິໂພກຕໍ່ຊິ້ນສ່ວນ.
ການປະສານສົມທົບອົງປະກອບການຕັດທັງສາມຢ່າງ
ຄວາມໄວຕັດ (Vc), ອັດຕາການປ້ອນ (f), ແລະ ຄວາມເລິກຂອງການຕັດ (ap) ພົວພັນໂດຍກົງກັບອັດຕາການກຳຈັດໂລຫະ (MRR) ແລະ ອາຍຸການໃຊ້ງານຂອງຂອບ. ການກຳນົດພາລາມິເຕີຮຽກຮ້ອງໃຫ້ມີວິທີການທີ່ສົມດຸນລະຫວ່າງຜົນຜະລິດ ແລະ ຄຸນນະພາບ:
- ຍຸດທະສາດການເຄື່ອງຈັກຫຍາບ: ຈຸດປະສົງຫຼັກໃນລະຫວ່າງການຫຍາບແມ່ນການເພີ່ມປະສິດທິພາບຂອງປະລິມານການຕັດຕໍ່ນາທີ. ໃຊ້ຄວາມເລິກຂອງການຕັດທີ່ສູງ (ap = 2.0–5.0 ມມ), ອັດຕາການປ້ອນປານກາງ (f = 0.25–0.4 ມມ/ຮອບ), ແລະ ຄວາມໄວໃນການຕັດປານກາງ. ສິ່ງນີ້ສົ່ງແຮງຫຼັກເຂົ້າໄປໃນສ່ວນທີ່ແຂງແຮງທີ່ສຸດຂອງແຜ່ນຮອງຄາໄບ.
- ຍຸດທະສາດການເຄື່ອງຈັກສຳເລັດຮູບ: ການດຳເນີນງານສຳເລັດຮູບແມ່ນສຸມໃສ່ການສຳເລັດຮູບພື້ນຜິວ ແລະ ຄວາມແມ່ນຍຳຂອງມິຕິຢ່າງເຂັ້ມງວດ. ໃຊ້ຄວາມເລິກຂອງການຕັດໜ້ອຍ (ap = 0.1–0.3 ມມ), ອັດຕາການປ້ອນຕ່ຳ (f = 0.05–0.12 ມມ/ຮອບ), ແລະ ຄວາມໄວຂອງພື້ນຜິວທີ່ສູງຂຶ້ນ. ຄວາມໄວໃນການຕັດສູງຈະເຮັດໃຫ້ເຂດຕັດອ່ອນລົງເພື່ອສະກັດກັ້ນການສ້າງ BUE, ໃນຂະນະທີ່ອັດຕາການປ້ອນຕ່ຳຊ່ວຍຫຼຸດຜ່ອນຄວາມສູງຂອງສັນຈາກຈຸດສູງສຸດຫາຮ່ອມພູ.
- ການເຊື່ອມໂຍງຄວາມໄວພື້ນຜິວຄົງທີ່ (G96): ຕັ້ງຄ່າຄວາມໄວພື້ນຜິວຄົງທີ່ (G96) ເຂົ້າໃນຕົວຄວບຄຸມ CNC. ເມື່ອເຄື່ອງມືເຄື່ອນທີ່ເຂົ້າໄປທາງໃນໄປສູ່ເສັ້ນຜ່າສູນກາງທີ່ນ້ອຍກວ່າ, ຄວາມໄວຂອງ spindle ຈະເພີ່ມຂຶ້ນໂດຍອັດຕະໂນມັດ, ຮັກສາຄວາມໄວຕັດປາຍເຄື່ອງມືທີ່ດີທີ່ສຸດທົ່ວໜ້າດິນ ແລະ ປ້ອງກັນການເສື່ອມສະພາບຂອງພື້ນຜິວ.
ການສ້າງຕົວກໍານົດການຕັດໂດຍຜ່ານຫຼັກການວິສະວະກຳແທນທີ່ຈະເປັນການລອງຜິດລອງຖືກຈະຊ່ວຍຫຼຸດເວລາຮອບວຽນໂດຍລວມລົງຫຼາຍກວ່າ 15% ພ້ອມທັງຮັກສາຄວາມໝັ້ນຄົງຂອງເຄື່ອງມື.
ການແກ້ໄຂບັນຫາຂໍ້ບົກຜ່ອງທົ່ວໄປໃນການລ້ຽວ
ຂໍ້ບົກຜ່ອງເຊັ່ນ: ການສັ່ນສະເທືອນຂອງສຽງດັງ, ຮອຍຂີດຂ່ວນຂອງພື້ນຜິວ, ແລະ ຮອຍບิ่นຂອງຂອບມັກຈະເກີດຂຶ້ນເລື້ອຍໆໃນລະຫວ່າງການກ້ຽວ. ການກຳນົດສາເຫດຕົ້ນຕໍ ແລະ ການຈັດຕັ້ງປະຕິບັດມາດຕະການແກ້ໄຂຊ່ວຍຫຼຸດຜ່ອນອັດຕາການເສຍໄດ້ຢ່າງຫຼວງຫຼາຍ.
ການວິນິດໄສ ແລະ ການກຳຈັດສຽງສັ່ນສະເທືອນຂອງ Chatter
ສຽງດັງຂອງການຕັດແມ່ນປະກົດການສັ່ນສະເທືອນທີ່ເກີດຂຶ້ນເອງ ເຊິ່ງເຮັດໃຫ້ເກີດຮູບແບບຄື້ນທີ່ສັງເກດເຫັນໄດ້ຊັດເຈນຢູ່ເທິງໜ້າດິນທີ່ສຳເລັດຮູບ ແລະ ເຮັດໃຫ້ເກີດການບิ่นຂອບຢ່າງໄວວາ ຫຼື ຄວາມລົ້ມເຫຼວຂອງເຄື່ອງມືຢ່າງຮ້າຍແຮງ. ການກຳຈັດສຽງດັງຮຽກຮ້ອງໃຫ້ມີຄວາມແຂງແກ່ນແບບໄດນາມິກຂອງຂະບວນການທີ່ເພີ່ມຂຶ້ນ:
- ຫຼຸດຜ່ອນລັດສະໝີມຸມເຄື່ອງມື: ເມື່ອໝຸນແກນບາງໆທີ່ມີຄວາມຍືດຫຍຸ່ນ ຫຼື ແກນກະບອກທີ່ມີຝາບາງ, ໃຫ້ປ່ຽນແຜ່ນຮອງມາດຕະຖານ R0.8 ມມ ດ້ວຍລັດສະໝີດັງ R0.4 ມມ ຫຼື R0.2 ມມ. ລັດສະໝີດັງທີ່ນ້ອຍກວ່າຈະຫຼຸດຜ່ອນແຮງຕັດແບບລັດສະໝີຢ່າງຫຼວງຫຼາຍ, ຫຼຸດຜ່ອນຄວາມເປັນໄປໄດ້ຂອງການສັ່ນສະເທືອນທີ່ເກີດຈາກການບິດງໍ.
- ເພີ່ມປະສິດທິພາບມຸມນຳ: ມັກຕົວຍຶດເຄື່ອງມືທີ່ມີມຸມນຳ 93° ຫຼື 90° ຫຼາຍກວ່າຮູບແບບ 45° ຫຼື 75°. ມຸມນຳ 90°/93° ຈະນຳພາແຮງຕັດສ່ວນໃຫຍ່ໄປຕາມແກນຂອງແກນໝູນ - ບ່ອນທີ່ມີຄວາມແຂງແກ່ນສູງສຸດ - ແທນທີ່ຈະຍູ້ໄປຕາມແນວລັດສະໝີຕໍ່ກັບຊິ້ນວຽກ.
- ປັບຄວາມໄວຂອງ Spindle: ເມື່ອກວດພົບສຽງລົບກວນຄວາມຖີ່ສູງຂອງ chatter harmonics, ໃຫ້ປັບສະວິດ override ຄວາມໄວຂອງ spindle ±10% ຫາ ±15%. ການປ່ຽນແປງ RPM ຂອງ spindle ຈະລົບກວນການປະສານຄວາມຖີ່ລະຫວ່າງໂຄງສ້າງເຄື່ອງຈັກ ແລະ ການໃຊ້ງານຂອງເຄື່ອງມື, ເຊິ່ງທຳລາຍສະພາບການສະທ້ອນ.
ການກຳຈັດແຫຼ່ງສຽງລົບກວນຮັກສາຄຸນນະພາບຂອງພື້ນຜິວທີ່ເບິ່ງເຫັນໄດ້ ແລະ ປົກປ້ອງແບຣິ່ງແກນຈາກການກະທົບກະເທືອນຄວາມຖີ່ສູງ.
ມາດຕະການແກ້ໄຂສຳລັບຄວາມຫຍາບຂອງພື້ນຜິວຕ່ຳກວ່າມາດຕະຖານ
ຄ່າການສຳເລັດຮູບໜ້າຜິວສູງແມ່ນຂໍ້ກຳນົດທີ່ເຂັ້ມງວດໃນການຜະລິດທີ່ມີຄວາມແມ່ນຍຳສູງ. ເມື່ອເປົ້າໝາຍຕ້ອງການ Ra 0.8 µm ຫຼື Ra 0.4 µm, ການຄວບຄຸມການໂຍກຍ້າຍຊິບ ແລະ ການຕິດຂອບດ້ວຍກ້ອງຈຸລະທັດຈະກາຍເປັນສິ່ງຈຳເປັນ:
- ຕິດຕັ້ງແຜ່ນຮອງແບບເຊັດ: ແຜ່ນຮອງແບບເຊັດມີຂອບຮາບພຽງນ້ອຍໆທີ່ຢູ່ຕິດກັບລັດສະໝີຕັດຫຼັກ. ເຮັດວຽກດ້ວຍອັດຕາການປ້ອນທີ່ຄືກັນ, ຮູບຊົງຂອງແຜ່ນຮອງຈະຕັດສັນຍອດທີ່ເຫຼືອຈາກການຜ່ານກ່ອນໜ້ານີ້, ຕັດຄ່າຄວາມຫຍາບຂອງພື້ນຜິວລົງເຄິ່ງໜຶ່ງ ຫຼື ຊ່ວຍໃຫ້ອັດຕາການປ້ອນເພີ່ມຂຶ້ນສອງເທົ່າຢູ່ທີ່ເປົ້າໝາຍ Ra ດຽວກັນ.
- ເພີ່ມປະສິດທິພາບການແຕກຊິບ: ສຳລັບວັດສະດຸທີ່ມີຄວາມຍືດຫຍຸ່ນເຊັ່ນ: ເຫຼັກກາກບອນ ຫຼື ເຫຼັກສະແຕນເລດ, ໃຫ້ເລືອກແຜ່ນຮອງທີ່ມີຮູບຊົງ 3D ທີ່ມີລັກສະນະເດັ່ນຊັດ. ການບັງຄັບໃຫ້ຊິບແຕກເປັນຮູບຊົງ “C” ທີ່ກະທັດຮັດຈະຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ຊິບທີ່ແຕກຕໍ່ເນື່ອງກັນເຮັດໃຫ້ພື້ນຜິວທີ່ສຳເລັດແລ້ວເສຍຫາຍ.
- ໃຊ້ນ້ຳຢາຫຼໍ່เย็นຄວາມດັນສູງ (HPC): ຍົກລະດັບນ້ຳຢາຫຼໍ່ເຢັນແບບທ່ວມແບບດັ້ງເດີມໃຫ້ເປັນລະບົບຄວາມດັນສູງທີ່ເຮັດວຽກສູງກວ່າ 70 ບາ. ນ້ຳຢາຫຼໍ່ເຢັນຄວາມດັນສູງຈະເຮັດໃຫ້ລະເຫີຍຄວາມຮ້ອນຢູ່ບໍລິເວນຕັດ, ເຮັດໃຫ້ເຢັນໄວໃນຂະນະທີ່ສີດຊິບອອກຈາກຄົມຕັດ.
ການປັບແຕ່ງການສ້າງຊິບ ແລະ ຄຸນລັກສະນະຂອງແຮງສຽດທານຢ່າງລະອຽດຮັບປະກັນຄວາມສອດຄ່ອງຂອງພື້ນຜິວທີ່ສອດຄ່ອງ, ເຊິ່ງລົບລ້າງຂະບວນການຂັດດ້ວຍມື ຫຼື ການບົດທີ່ສອງ.
ອັດຕະໂນມັດຂັ້ນສູງ ແລະ ການນຳໃຊ້ການກ້ຽວທີ່ມີປະສິດທິພາບສູງ
ວິທີການກຶງແບບທັນສະໄໝຍັງສືບຕໍ່ພັດທະນາໄປສູ່ລະບົບອັດຕະໂນມັດ ແລະ ການເຊື່ອມໂຍງການເຮັດວຽກຫຼາຍຢ່າງພ້ອມກັນ. ການຫຼຸດຜ່ອນເວລາຊ່ວຍເຫຼືອທີ່ບໍ່ຕັດແມ່ນສິ່ງສຳຄັນທີ່ສຸດໃນການເພີ່ມຜົນຜະລິດຂອງໂຮງງານ.
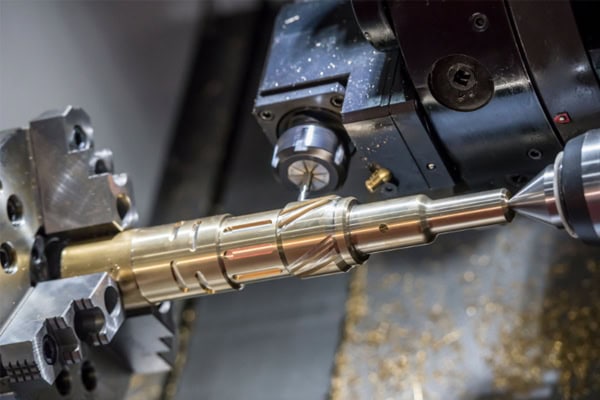
ການຄຸ້ມຄອງອາຍຸການໃຊ້ງານເຄື່ອງມື ແລະ ການກວດສອບໃນຂະບວນການ
ການຜະລິດໃນຕອນກາງຄືນທີ່ບໍ່ມີຄົນເບິ່ງແຍງ ແລະ ການຜະລິດທີ່ບໍ່ມີໄຟສ່ອງສະຫວ່າງ ຮຽກຮ້ອງໃຫ້ມີການທົດແທນການກວດກາເຄື່ອງມືດ້ວຍມື ແລະ ການວັດແທກໄມໂຄຣມິເຕີດ້ວຍລະບົບຕິດຕາມອັດຕະໂນມັດ:
- ການຕິດຕາມອາຍຸການໃຊ້ງານເຄື່ອງມືອັດຕະໂນມັດ: ເປີດໃຊ້ໂມດູນການຈັດການອາຍຸການໃຊ້ງານເຄື່ອງມືພາຍໃນໜ່ວຍ CNC. ກຳນົດນາທີຕັດສູງສຸດ ຫຼື ຂີດຈຳກັດການນັບຊິ້ນສ່ວນໂດຍອີງໃສ່ຂໍ້ມູນການສວມໃສ່ຕາມປະສົບການ. ເມື່ອຮອດແລ້ວ, ຕົວຄວບຄຸມຈະດັດສະນີໄປຫາເຄື່ອງມືເອື້ອຍນ້ອງໃນປ້ອມໂດຍອັດຕະໂນມັດໂດຍບໍ່ມີການແຊກແຊງຂອງຜູ້ປະຕິບັດງານ.
- ເຄື່ອງມືຕັ້ງຄ່າລ່ວງໜ້າ ແລະ ໂພຣບໃນຂະບວນການ: ປະສົມປະສານເຄື່ອງມືຕັ້ງຄ່າລ່ວງໜ້າແບບ optical ສຳລັບການປ້ອນ offset ອັດຕະໂນມັດ. ຈັບຄູ່ສິ່ງເຫຼົ່ານີ້ກັບໂພຣບສຳຜັດໄຮ້ສາຍທີ່ຕິດຕັ້ງຢູ່ spindle ຫຼື turret ເພື່ອວັດແທກເສັ້ນຜ່າສູນກາງຂອງຊິ້ນວຽກທີ່ສຳຄັນໂດຍອັດຕະໂນມັດຫຼັງຈາກການດຳເນີນງານທີ່ສຳຄັນ, ຂຽນຄຳຕິຊົມດ້ານມິຕິໂດຍກົງເຂົ້າໃນລີຈິດສະຕິກຂອງເຄື່ອງມືສຳລັບການຊົດເຊີຍວົງປິດ.
ການລວມການກວດສອບແບບອັດຕະໂນມັດເຂົ້າກັບການຕິດຕາມເຄື່ອງມືແບບເວລາຈິງຊ່ວຍປ້ອງກັນເຫດການເສດເຫຼືອແບບເປັນກຸ່ມ ໃນຂະນະທີ່ເພີ່ມອັດຕາການໃຊ້ເຄື່ອງມືເຄື່ອງຈັກໂດຍລວມຫຼາຍກວ່າ 25%.
ເຄື່ອງກຶງແບບສະວິດ ແລະ ເຕັກໂນໂລຊີເຄື່ອງກຶງແບບຫຼາຍໜ້າວຽກ
ສຳລັບຮູບຮ່າງທີ່ສັບສົນ, ເພົາບາງໆ, ແລະ ຊິ້ນສ່ວນຂະໜາດນ້ອຍທີ່ມີຄວາມແມ່ນຍໍາສູງ, ເຄື່ອງກຶງແກນດຽວແບບດັ້ງເດີມປະເຊີນກັບຂໍ້ຈຳກັດກ່ຽວກັບເວລາຕິດຕັ້ງ ແລະ ຄວາມແຂງແກ່ນ. ແພລດຟອມການກຶງແບບຫຼາຍໜ້າວຽກທີ່ກ້າວໜ້າເອົາຊະນະອຸປະສັກເຫຼົ່ານີ້ໄດ້:
ເຄື່ອງກຶງ CNC ແບບສະວິດ: ເຄື່ອງກຶງອັດຕະໂນມັດແບບສະວິດມີຫົວເຄື່ອງເລື່ອນທີ່ສົ່ງໄມ້ທ່ອນຜ່ານບຸດຊີ້ນຳທີ່ມີຄວາມແມ່ນຍໍາສູງ. ເນື່ອງຈາກແຮງຕັດເກີດຂຶ້ນພາຍໃນມິນລີແມັດຈາກທາງອອກຂອງບຸດຊີ້ຮອງຮັບ, ການໂຄ້ງງໍຂອງເສັ້ນລັດສະໝີຈຶ່ງຖືກລົບລ້າງໄປເກືອບໝົດ, ເຮັດໃຫ້ມີຄວາມແຂງແກ່ນພິເສດເມື່ອກຶງເຂັມບາງໆ ແລະ ແກນຂະໜາດນ້ອຍຍາວ.
ສູນເຮັດວຽກຫຼາຍໜ້າທີ່ຂອງເຄື່ອງກຶງແບບ Turn-Mill: ໂດຍການລວມເອົາການເຄື່ອນໄຫວຂອງແກນ Y, ແກນຍ່ອຍ, ແລະ ປືນເຄື່ອງມືທີ່ຂັບເຄື່ອນດ້ວຍຊີວິດ, ສູນເຄື່ອງກຶງແບບ Turn-mill ລວມເອົາການກຶງ, ການເຈາະນອກແກນກາງ, ການກຶງແກນ Y, ແລະ ການແຕະເຂົ້າກັນໃນແພລດຟອມດຽວ. ອົງປະກອບຕ່າງໆຈະຖືກໂອນຍ້າຍໂດຍອັດຕະໂນມັດລະຫວ່າງແກນຫຼັກ ແລະ ແກນຍ່ອຍ ເພື່ອການເຄື່ອງຈັກດ້ານໜ້າ ແລະ ດ້ານຫຼັງທີ່ສົມບູນໃນການຕັ້ງຄ່າດຽວ, ກຳຈັດຄວາມຜິດພາດໃນການໜີບຄືນໃໝ່ດ້ວຍມື ແລະ ຫຼຸດຜ່ອນເວລາໃນຄິວລະຫວ່າງເຄື່ອງຈັກໄດ້ຢ່າງຫຼວງຫຼາຍ.
ການຮັບຮອງເອົາເຄື່ອງກຶງແບບສະວິດ ແລະ ເຕັກໂນໂລຊີເຄື່ອງກຶງແບບຫຼາຍໜ້າວຽກ ເປັນຕົວແທນໃຫ້ແກ່ອະນາຄົດຂອງການຜະລິດຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາສູງ, ເຊິ່ງສົ່ງຜົນໃຫ້ມີຄວາມໄດ້ປຽບໃນການແຂ່ງຂັນຜ່ານການປະມວນຜົນແບບຕັ້ງຄ່າດຽວທີ່ສົມບູນ.
















